
Resposta rápida: Ferramental na manufatura refere-se aos moldes, estampos, dispositivos, gabaritos, ferramentas de corte e calibres de inspeção usados para moldar, fixar, cortar e verificar peças para que possam ser produzidas de forma consistente, precisa e em escala. A distinção principal é entre máquinas (que fornecem força e movimento) e ferramental (que fornece geometria e restrição — determinando qual forma a máquina produz). Moldes de injeção mantêm tolerâncias de ±0,020–0,050 mm em produções de mais de 100.000 peças; um dispositivo CNC com erro de posicionamento de 0,050 mm produz o mesmo erro em cada peça que fixa. O ferramental tem alto custo inicial, mas baixo custo por peça em escala: um molde de injeção $10.000 a 50.000 unidades adiciona $0,20/unidade ao custo, enquanto usinagem CNC da mesma peça a $6/unidade custa $300.000 para o mesmo volume. O investimento em ferramental é justificado quando volume, estabilidade de design e requisitos de consistência estão alinhados — e é a principal alavanca para reduzir o custo por peça na manufatura de médio a alto volume.
O Que o Ferramental Realmente Significa na Manufatura
Uma máquina sem ferramental pode se mover — mas não pode garantir forma, dimensão ou consistência. O ferramental é a interface física entre a potência da máquina e a geometria da peça.
Considere uma máquina de moldagem por injeção: a máquina fornece a força de fechamento (tipicamente 50–5.000 toneladas), aquecimento e pressão de injeção. Mas sem um molde, ela não pode produzir nenhuma forma específica. O molde — o ferramental — define cada característica da peça: espessura de parede, textura superficial, posições de furos, geometrias de rosca e perfis de encaixe. O molde determina se a peça é uma carcaça de conector M4 ou um suporte de airbag automotivo.
O mesmo princípio se aplica em todos os processos de manufatura:
- Um centro de usinagem CNC fornece rotação do fuso e movimento dos eixos; o dispositivo (ferramental) fixa a peça na posição e orientação corretas para que a ferramenta engate a geometria correta
- Uma prensa hidráulica fornece força; o estampo (ferramental) determina se essa força produz uma arruela plana, um suporte complexo ou um painel de porta automotivo
- Uma furadeira fornece rotação e avanço; o gabarito de furação (ferramental) guia a broca para a localização exata do furo em relação às referências da peça
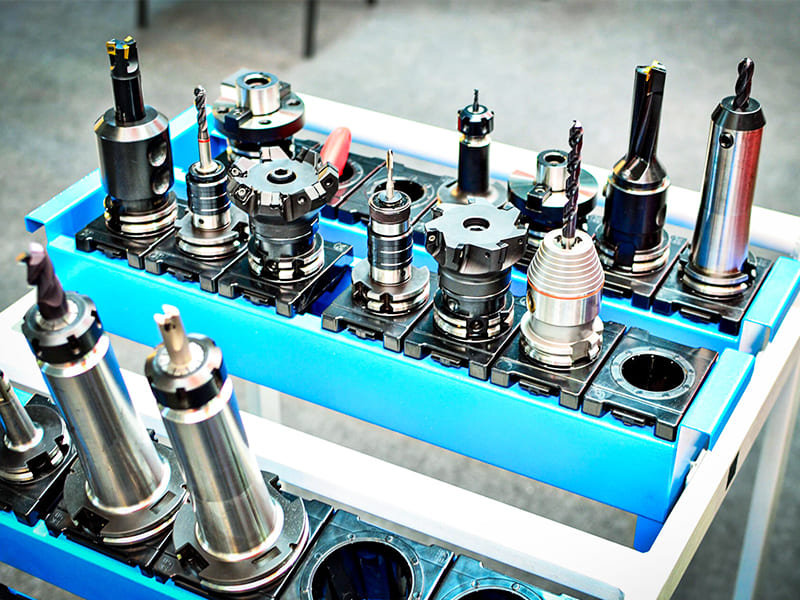
A definição de engenharia: Ferramental é qualquer dispositivo ou ferramenta projetado especificamente para controlar diretamente a geometria, posição ou dimensão de uma peça manufaturada. Isso inclui ferramentas de conformação (moldes, estampos), ferramentas de fixação (dispositivos, gabaritos), ferramentas de corte (fresas de topo, brocas, insertos de torneamento) e ferramentas de verificação (calibres passa/não-passa, dispositivos CMM, calibres de comparação).
Os Principais Tipos de Ferramental de Manufatura
| Tipo de Ferramental | Função Principal | Capacidade de Tolerância Típica | Aplicação Principal |
|---|---|---|---|
| Moldes de injeção | Conformar plástico fundido em forma | ±0,020–0,050 mm | Peças plásticas de alto volume |
| Moldes de fundição sob pressão | Injetar metal fundido em forma | ±0,050–0,100 mm | Componentes complexos de alumínio/zinco |
| Estampos (progressivos) | Cortar e conformar chapa metálica | ±0,050–0,100 mm | Peças de chapa metálica de alto volume |
| Dispositivos CNC | Fixar peça em posição precisa | Controle de posição ±0,010–0,050 mm | Componentes usinados de precisão |
| Gabaritos de furação | Guiar a broca para localização especificada | Posição de furo ±0,050–0,100 mm | Operações de furação em volume |
| Ferramentas de corte (fresamento, torneamento) | Remover material para formar geometria | Dependente do processo (±0,005–0,050 mm) | Todas as operações de usinagem CNC |
| Calibres Passa/Não-Passa | Verificar conformidade dimensional | ±0,005–0,010 mm | Controle de qualidade de produção |
| Dispositivos CMM | Fixar peças para medição por coordenadas | Referência de datum consistente | Inspeção de primeira peça e SPC |
Moldes de Injeção
Um molde de injeção é o investimento em ferramental mais comumente associado às decisões de ferramental de fabricação. O molde consiste em um bloco de cavidade (negativo da geometria externa da peça) e um bloco de macho (negativo da geometria interna), com sistemas de canais de alimentação para distribuir o plástico, canais de resfriamento para controlar a solidificação da peça e sistemas ejetores para remover a peça após a solidificação.
O custo do molde varia amplamente: moldes protótipo de alumínio para peças simples custam $2.000–$8.000 e têm vida útil de 1.000–50.000 ciclos; moldes de produção em aço temperado para peças complexas custam $15.000–$150.000+ e têm vida útil de 500.000–1.000.000+ ciclos. O custo é determinado por: grau e dureza do aço do molde, número de cavidades (cada cavidade produz uma peça por ciclo), complexidade da peça (número de slides, lifters e ações laterais necessárias para geometrias com rebaixo) e especificação de acabamento superficial.
Estampos de Conformação
Estampos progressivos realizam múltiplas operações (corte, conformação, perfuração, dobra) em um único golpe de prensa usando um estampo multiestação. O material em chapa metálica avança progressivamente através do estampo, com cada golpe de prensa avançando a tira um passo e realizando a próxima operação. Um estampo progressivo produzindo um suporte complexo pode ter 8–12 estações, com tempos de ciclo de 1–3 segundos por peça.
O custo de um estampo progressivo é tipicamente $20.000–$100.000+ dependendo da complexidade e do número de estações. Este investimento é justificado pela dramática vantagem no tempo de ciclo: estampagem a 20–60 peças por minuto é aproximadamente 100× mais rápida do que usinar a mesma peça, com custos por peça medidos em centavos em vez de dólares.
Dispositivos e Gabaritos
Dispositivos mantêm a peça de trabalho em uma posição e orientação específicas em relação ao eixo de corte da máquina. O dispositivo define o datum — a referência a partir da qual todas as dimensões da peça são medidas e produzidas. Um dispositivo bem projetado posiciona a peça de modo que, quando o primeiro corte é feito, todos os cortes subsequentes estejam na relação correta entre si sem exigir nova medição.
O impacto da qualidade do dispositivo no acúmulo de tolerâncias: Se um dispositivo posiciona uma peça de trabalho com um erro repetível de 0,050 mm, cada peça usinada nesse dispositivo carrega esse erro posicional de 0,050 mm. Este erro é determinístico (o mesmo erro em cada peça) em vez de aleatório, mas afeta o orçamento total de tolerância disponível para a operação de usinagem. Para uma especificação de peça de ±0,025 mm, um dispositivo com erro de posicionamento de 0,050 mm torna a especificação inatingível independentemente da precisão da máquina.
Gabaritos de furação guiam especificamente ferramentas de corte para posições definidas sem exigir configuração baseada em CMM para cada peça. Um gabarito de furação com buchas de aço temperado guia a broca para a localização e perpendicularidade corretas, possibilitando operações de furação em volume sem o tempo de configuração dos métodos de dispositivo-e-indicar.
Ferramental de Protótipo, Ponte e Produção: Alinhando o Investimento ao Estágio
O ferramental deve corresponder ao estágio de desenvolvimento e ciclo de vida de produção de um produto. Usar ferramental de nível de produção antes que o design esteja estável desperdiça dinheiro; usar ferramental de protótipo além de seu volume apropriado desperdiça custo de fabricação.
| Fator | Ferramental de Protótipo | Ferramental Ponte | Ferramental de Produção |
|---|---|---|---|
| Custo inicial | Baixo ($500–$5.000 para moldes) | Médio ($3.000–$20.000) | Alto ($10.000–$150.000+) |
| Prazo de entrega | Rápido (3–10 dias) | Médio (2–6 semanas) | Longo (6–16 semanas) |
| Vida útil do ferramental | Baixa (1–1.000 ciclos) | Média (1.000–50.000) | Alta (100.000–1.000.000+) |
| Volume apropriado | Abaixo de 100–500 pçs | 500–10.000 pçs | Acima de 10.000 pçs |
| Custo de alteração de design | Baixo | Moderado | Alto ($2.000–$15.000+ por alteração) |
Ferramental de Protótipo
O ferramental de protótipo prioriza velocidade e flexibilidade de design em vez de durabilidade. Moldes de injeção de alumínio, estampos de aço macio e insertos de ferramental impressos em 3D se enquadram nesta categoria. O valor principal é possibilitar peças em material real, com processo de produção, para validação de design e testes funcionais — sem se comprometer com ferramental de produção temperado antes que os problemas de design sejam identificados.
O custo de descobrir uma falha de design em um molde protótipo é o custo de usinar um novo inserto de alumínio ($500–$2.000 e alguns dias). A mesma descoberta em um molde de produção em aço temperado custa $5.000–$20.000 e 2–6 semanas para o retrabalho. Passar por duas ou três iterações de design em ferramental de protótipo antes de fazer a transição para ferramental de produção é quase sempre menos dispendioso do que descobrir os mesmos problemas após se comprometer com o ferramental de produção.
Ferramental Ponte
O ferramental ponte ocupa a posição intermediária: mais durável que o ferramental de protótipo, mas não o ferramental de produção totalmente otimizado, multicavidades e de alto volume. Ele atende à lacuna entre o congelamento do design e a disponibilidade do ferramental de produção em massa, tipicamente suportando os primeiros envios ao cliente, validação inicial de mercado ou a rampa de produção enquanto o ferramental de produção está sendo construído em paralelo.
Um cenário comum de ferramental ponte: um produto está pronto para lançamento comercial, mas o molde de produção com 4 cavidades e automação completa levará 16 semanas para ser construído. Um molde ponte de cavidade única com velocidade de produção menor pode suportar entregas iniciais ao cliente em 4–6 semanas, gerando receita e confirmando a aceitação do mercado enquanto o ferramental de produção é construído.
Ferramental de Produção
O ferramental de produção é projetado para o menor custo por peça em volume máximo, com tempo de ciclo mínimo, tempo de atividade máximo e a maior vida útil possível do ferramental. Esses ferramentais tipicamente usam aço ferramenta temperado (P20 a HRC 30–34, H13 a HRC 48–52, ou S7 para ferramental sujeito a impacto), layouts avançados de canais de resfriamento (resfriamento conformal via impressão 3D em metal para geometrias complexas), sistemas de canais quentes (eliminando o desperdício de material de canal na moldagem por injeção) e integração de automação.
A economia do ferramental de produção: um molde de injeção de 4 cavidades produzindo 4 peças a cada ciclo de 20 segundos opera a 720 peças/hora. A mesma peça produzida em um centro CNC pode levar 3 minutos por peça — aproximadamente 20 peças/hora por máquina. O ferramental de injeção nessa taxa de produção requer 36 horas-máquina menos por 1.000 peças, traduzindo-se em economia direta de custos de $1.800–$3.600 por 1.000 peças a taxas típicas de máquina.
Ferramental vs Usinagem CNC: A Decisão de Ponto de Equilíbrio por Volume
A decisão prática de fabricação entre usinagem CNC (sem investimento em ferramental) e ferramental de processo (molde, matriz ou dispositivo dedicado) é fundamentalmente um cálculo econômico baseado no volume de produção.
O modelo de ponto de equilíbrio para moldagem por injeção:
| Volume | Usinagem CNC ($8/peça) | Moldagem por Injeção ($10.000 molde + $1/peça) | Melhor Escolha |
|---|---|---|---|
| 100 pçs | $800 total | $10.100 total | usinagem CNC |
| 000 peças | $8.000 total | $11.000 total | Usinagem CNC (marginal) |
| 000 peças | $40.000 total | $15.000 total | Moldagem por injeção |
| 000 peças | $400.000 total | $60.000 total | Moldagem por injeção |
O ponto de equilíbrio neste exemplo é de aproximadamente 1.400 peças. Abaixo de 1.400 peças, a usinagem CNC é mais barata, apesar do custo por peça mais alto. Acima de 1.400 peças, o custo inicial mais alto do molde de injeção é mais do que compensado pelo custo por peça mais baixo.
O ponto de equilíbrio varia com a complexidade da peça, o custo do molde, a diferença de custo por peça e a frequência esperada de alterações de design. Custo alto do molde (peça complexa, molde $30.000) desloca o ponto de equilíbrio para volumes mais altos; grande diferença de custo por peça (peça complexa em que CNC leva 20 minutos) desloca o ponto de equilíbrio para volumes mais baixos.
Principais fatores que antecipam a decisão para ferramental:
Tolerâncias apertadas que a CNC sozinha não consegue manter de forma consistente em ritmos de produção; requisitos de montagem que exigem variação consistente entre peças bem abaixo de ±0,050 mm; e requisitos de continuidade de produção em que a estabilidade da cadeia de suprimentos é importante (um molde e um fornecedor conhecido proporcionam fornecimento mais previsível do que a usinagem CNC ad-hoc).
Principais fatores que mantêm a usinagem CNC apropriada mesmo em volumes mais altos:
Produção anual muito baixa (abaixo de 500 peças/ano, em que a amortização do ferramental nunca atinge economia unitária favorável); evolução rápida do produto (alterações de design a cada 6–12 meses tornam difícil recuperar o investimento em ferramental); e geometria altamente complexa em que moldes ou matrizes não conseguem manter a tolerância exigida sem complexidade de ferramental com custo proibitivo.
Como a Qualidade do Ferramental Afeta Diretamente o Desempenho da Produção
Dois fabricantes operando a mesma máquina de moldagem por injeção com o mesmo material e a mesma especificação de peça podem alcançar desempenhos de produção drasticamente diferentes com base unicamente na qualidade do molde. Esta é a consequência prática mais importante das decisões de ferramental.
Tempo de ciclo: Um molde bem projetado com canais de resfriamento otimizados (diâmetro do canal, espaçamento e proximidade às paredes da peça projetados para máxima extração de calor) tem ciclo de 12–18 segundos para uma peça típica com parede de 2 mm. Um molde com projeto de resfriamento deficiente ou canais de resfriamento muito distantes das paredes da cavidade pode ter ciclo de 30–40 segundos para a mesma peça. Com 100.000 peças anuais, a diferença é de 550–650 horas-máquina por ano — a $100/hora de custo de máquina, $55.000–$65.000 em variação anual de custo de máquina somente no projeto de resfriamento.
Taxa de refugo: Um molde com ventilação inadequada, preenchimento desbalanceado ou ângulos de saída insuficientes produz peças com rebarbas, enchimentos incompletos, marcas de afundamento ou empenamento. Taxas de refugo de 5–15% são comuns com ferramental mal projetado; ferramental de produção bem projetado alcança taxas de refugo abaixo de 1–2%. Com 100.000 peças por ano e $2 de custo de material por peça, a diferença entre 10% e 2% de refugo é de $16.000/ano somente em desperdício de material, antes da mão de obra de retrabalho e do tempo de máquina.
Consistência dimensional: Um molde com compensação de contração correta, preenchimento balanceado e resfriamento adequado produz peças com variação entre peças bem abaixo da especificação. Um molde sem esses elementos produz variação dimensional sistemática que se acumula ao longo da produção, gerando rejeições periódicas de lotes, não conformidades de montagem e retenções de qualidade.
Erros Comuns de Ferramental Que Aumentam o Custo de Fabricação
Comprometer-se com ferramental de produção antes do congelamento do design: Cada alteração de engenharia em um molde de injeção de aço temperado custa $2.000–$15.000 em usinagem de aço e tempo de tratamento térmico, e 2–6 semanas de capacidade de produção perdida. Um produto que passa por três iterações de design após o compromisso com o ferramental de produção efetivamente pagou por dois ou três moldes extras. A abordagem correta é usar ferramental protótipo para validar o design, ferramental ponte para apoiar a produção inicial e ferramental de produção somente quando o design estiver congelado e validado.
Selecionar ferramental com base no orçamento inicial mais baixo: Moldes e matrizes de baixo custo são tipicamente construídos com aço mais macio, com menos atenção à otimização de resfriamento, localização do ponto de injeção e qualidade da superfície de separação. As consequências aparecem na produção: vida útil mais curta do ferramental (exigindo substituição mais precoce), tempos de ciclo mais longos (por resfriamento inadequado) e taxas de refugo mais altas (por preenchimento inconsistente ou ventilação insuficiente). Avaliar o custo do ferramental com base no ciclo de vida total — (custo do ferramental) + (tempo de ciclo × taxa de máquina × volume) + (taxa de refugo × custo da peça × volume) — quase sempre favorece maior investimento inicial em ferramental em vez do menor custo inicial.
Ignorar o DFM no projeto de ferramental: Características difíceis de reproduzir pelo ferramental — cantos internos vivos (sem saída), reentrâncias profundas e estreitas com suporte de aço limitado, transições de espessura de parede que criam contração diferencial — aumentam diretamente a complexidade e o custo do ferramental e reduzem a consistência da qualidade da peça. Adicionar 1–2° de saída às paredes moldadas, substituir cantos vivos por transições de raio mínimo (R0,5–1,0 mm) e projetar variações de espessura de parede dentro de ±20% do nominal simplifica diretamente o ferramental enquanto melhora a qualidade da peça.
Tratar a manutenção do ferramental como opcional: O ferramental de produção é um ativo de capital com taxa de desgaste e requisitos de manutenção. Superfícies de separação de moldes de injeção, insertos de ponto de injeção e pinos ejetores desgastam-se a cada ciclo. Folgas de matrizes de estampagem mudam com o uso. Ignorar os intervalos de manutenção produz qualidade de peça progressivamente pior — rebarbas crescem à medida que as superfícies de separação se desgastam, dimensões derivam à medida que as folgas aumentam — até que uma falha de qualidade evitável force reparo emergencial do ferramental com custo máximo de interrupção. Definir intervalos de manutenção (a cada 50.000–100.000 ciclos para moldes de injeção, dependendo do material e da complexidade da peça) e estocar componentes de reposição críticos previne esse padrão.
Pontos-chave
- O ferramental é a interface entre a capacidade da máquina e a geometria da peça: as máquinas fornecem força, movimento e potência; o ferramental define qual forma é produzida, com qual tolerância e com qual consistência.
- As três fases de ferramental — protótipo, ponte, produção — servem a propósitos diferentes e devem ser selecionadas com base na estabilidade do design e no volume de produção: comprometer-se com ferramental de produção antes do congelamento do design é a fonte mais comum de custo evitável com ferramental.
- O ponto de equilíbrio de volume entre a usinagem CNC e o ferramental de processo é a decisão central de economia de manufatura: para peças plásticas moldáveis por injeção, isso normalmente ocorre entre 1.000 e 5.000 peças, dependendo do custo do molde e do diferencial de custo por peça.
- A qualidade do ferramental determina diretamente o tempo de ciclo, a taxa de refugo e a consistência dimensional: dois fabricantes com máquinas e materiais idênticos podem alcançar uma diferença de 2× no tempo de ciclo e uma diferença de 5–10× na taxa de refugo baseando-se unicamente na qualidade do design do molde ou matriz.
- O custo total do ciclo de vida — não o preço inicial do ferramental — é a base correta para decisões de investimento em ferramental: custo inicial mais baixo geralmente significa vida útil mais curta do ferramental, tempos de ciclo mais longos e maior refugo, o que frequentemente custa mais ao longo da produção do que a diferença de preço inicial.
- A contribuição do DFM para o design do ferramental reduz tanto o custo do ferramental quanto o refugo de produção: ângulos de saída nas paredes moldadas (1–3°), raios internos mínimos e espessura de parede consistente são os três parâmetros de DFM de maior impacto para o custo e a qualidade do ferramental de moldagem por injeção.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): a propriedade do ferramental, a responsabilidade de armazenamento e a obrigação de manutenção devem ser explicitamente documentadas nos acordos com fornecedores antes do início da produção. Ferramental de propriedade do cliente (o comprador paga pelo ferramental, o fornecedor o armazena e o utiliza) proporciona alavancagem na cadeia de suprimentos, mas exige documentação clara da condição do ferramental, histórico de manutenção e direitos de realocação caso a relação de fornecimento mude.
perguntas frequentes
O que é ferramental na manufatura?
Ferramental na manufatura é o termo coletivo para moldes, matrizes, dispositivos, gabaritos, ferramentas de corte e calibres usados para produzir peças de forma consistente e precisa. A distinção em relação às máquinas é que as máquinas fornecem a força e o movimento, enquanto o ferramental fornece a geometria e a restrição — ele define qual forma é produzida. Um molde de injeção define cada característica de uma peça plástica; um dispositivo CNC define o datum a partir do qual todas as dimensões de usinagem são medidas; um calibre passa/não passa define o limite de aceitação para uma especificação de tolerância. Sem ferramental, uma máquina pode se mover, mas não pode garantir que produza a forma correta. Com o ferramental adequado, a máquina produz peças consistentes e com dimensões precisas ao longo de uma produção.
Qual é a diferença entre ferramental de protótipo, ferramental ponte e ferramental de produção?
Ferramental de protótipo é um ferramental de baixo custo e construção rápida (tipicamente moldes de alumínio ou matrizes de aço macio) para validação de design e pequenas quantidades — tipicamente 1–1.000 peças. Ele prioriza velocidade e modificabilidade em vez de durabilidade. O ferramental ponte tem durabilidade e custo intermediários, suportando a produção inicial de 1.000–50.000 peças enquanto o ferramental de produção completo é construído. O ferramental de produção é um ferramental de aço temperado projetado para uma vida útil de 100.000–1.000.000+ ciclos, otimizado para o tempo de ciclo mínimo e projetado para integração com produção automatizada. A fase correta de ferramental corresponde ao estágio de desenvolvimento do produto: ferramental de protótipo quando o design está evoluindo, ferramental ponte durante o lançamento no mercado e a rampa de produção, e ferramental de produção quando o design está estável e o volume justifica o investimento.
Quando o ferramental é mais econômico do que a usinagem CNC?
O ferramental torna-se mais econômico do que a usinagem CNC quando o investimento acumulado em ferramental dividido pelo volume de produção é menor do que a economia de custo por peça que ele possibilita. Para uma peça plástica típica moldável por injeção com custo de CNC de $8/peça e custo de moldagem por injeção de $1/peça após um molde de $10.000, o ponto de equilíbrio é de aproximadamente 1.400 peças. Acima desse volume, a moldagem por injeção é menos dispendiosa no total; abaixo desse volume, a usinagem CNC é menos dispendiosa. O ponto de equilíbrio muda com base no custo do molde, no diferencial de custo por peça e na frequência esperada de alterações de design. Peças de alta complexidade com grandes economias de custo por peça atingem o ponto de equilíbrio em volumes menores; peças de baixa complexidade com pequenas economias por peça exigem volumes maiores para justificar o ferramental.
Why does tooling quality affect production output so significantly?
Tooling quality affects production through three mechanisms. First, cycle time: a well-cooled injection mold cycles in 12–18 seconds while a poorly cooled mold cycles in 30–40 seconds for the same part — a 2× throughput difference worth tens of thousands of dollars per year in machine cost at typical volumes. Second, scrap rate: properly designed tooling with correct venting, fill balance, and draft angles achieves less than 2% scrap; poorly designed tooling produces 5–15% scrap from flash, short shots, and warpage. Third, dimensional consistency: tooling that correctly compensates for material shrinkage, thermal expansion, and fill dynamics produces parts with consistent dimensions; tooling that does not produces systematic dimensional drift that drives periodic batch rejections.
Who owns the tooling after it’s built?
Tooling ownership depends on the agreement between the buyer and the supplier. In customer-owned tooling arrangements, the buyer pays for tooling as a separate line item, retains legal ownership, and has the right to move the tool to a different supplier or retrieve it. In supplier-owned tooling arrangements, the supplier builds and owns the tooling, recovering the cost through part pricing over the production run. Customer-owned tooling provides supply chain flexibility and leverage but requires explicit documentation of tool condition, maintenance responsibility, insurance, and relocation procedures. Before starting a tooling program, buyers should confirm: who pays for tooling, who owns it, who is responsible for maintenance and repair costs, how tool condition is documented, and what happens to the tool if the supply relationship ends.
Written by the CMS engineering team with 15+ years of precision CNC machining experience, including coordination of injection mold tooling, stamping die programs, CNC fixture engineering, and inspection gauging for automotive, aerospace, medical device, consumer electronics, and industrial OEM manufacturing programs. Technical references: Rosato D.V. — Injection Molding Handbook (Tooling and Mold Design), Kalpakjian S. and Schmid S.R. — Manufacturing Engineering and Technology (Tooling and Fixturing chapters), SME Fundamentals of Tool Design, ASM Handbook Vol. 14B (Metalworking: Sheet Forming — Progressive Dies).
Need Support with Tooling Strategy for Your Manufacturing Program?
At CMS, we provide tooling specification guidance at the quoting stage — including prototype vs production tooling recommendations, DFM review for moldability and fixture design, and coordination with tooling suppliers to align tool investment with production volume targets.
[Request a tooling strategy review and manufacturing quote →]


