
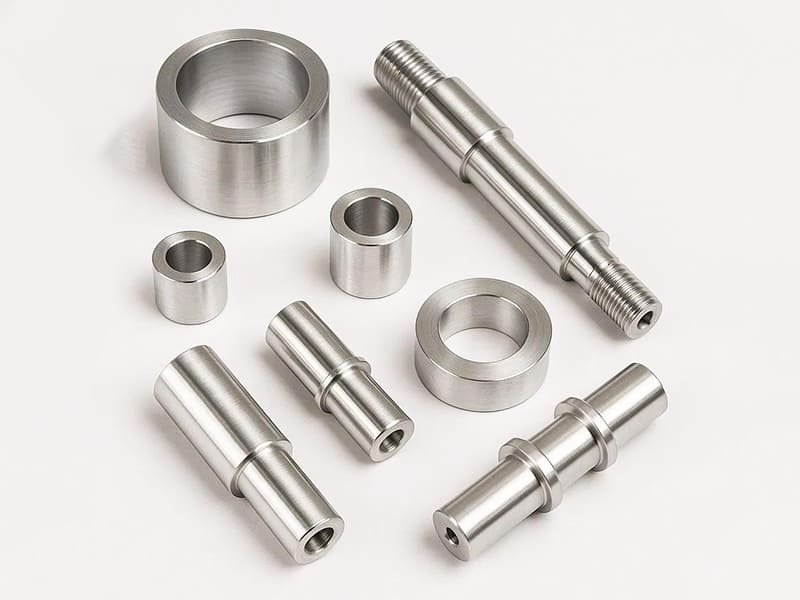
Resposta rápida: O torneamento CNC é um processo de usinagem no qual a peça gira no fuso da máquina enquanto uma ferramenta de corte estacionária se move nos eixos X e Z para remover material e formar a geometria final. O processo é otimizado para peças com simetria rotacional — eixos, buchas, pinos, conectores, componentes roscados — onde todas as características críticas são definidas por diâmetros (OD e ID), comprimentos ao longo do eixo e relações de concentricidade entre características. As tolerâncias padrão de produção são de ±0,010–0,025 mm nos diâmetros; acabamento superficial de Ra 0,8–1,6 µm é rotineiro em passes de torneamento de acabamento. O torneamento CNC supera o fresamento CNC para peças cilíndricas de três formas: maior concentricidade (todos os diâmetros são torneados a partir do mesmo eixo de rotação do fuso); menor tempo de ciclo (um eixo completo com múltiplos diâmetros, roscas e canais é frequentemente finalizado em uma única fixação); e menor custo (20–50% menor para geometria cilíndrica equivalente). Quando uma peça possui características não rotacionais significativas — faces planas, furos laterais, bolsões fora do eixo — um centro de torneamento com ferramentas acionadas combina torneamento e fresamento em uma única fixação.
Como Funciona o Torneamento CNC
Um torno CNC fixa a peça em uma placa do fuso ou entre pontas e a rotaciona a uma velocidade programada (tipicamente 200–5.000 RPM dependendo do material e do diâmetro). Um inserto de corte — uma ponta de corte de metal duro ou cerâmica endurecida montada em um suporte de ferramenta — é posicionado a uma profundidade definida e avançado ao longo do eixo Z (ao longo do comprimento da peça) ou no eixo X (transversalmente ao diâmetro) para remover material.
A geometria de uma peça torneada é definida por esses movimentos da ferramenta: um avanço constante no eixo Z enquanto corta em uma posição X fixa torneia um cilindro; um movimento simultâneo de Z e X produz um cone; um contorno programado produz qualquer perfil que possa ser descrito em dois eixos. A roscagem é produzida sincronizando a taxa de avanço do eixo Z para exatamente um passo de rosca por revolução do fuso.
O que o controlador CNC gerencia: Velocidade do fuso (velocidade de superfície constante ou RPM constante), taxa de avanço (mm/rev para torneamento, mm/min para roscagem), profundidade de corte (eixo X), seleção e sequências de troca de ferramentas, e fornecimento de refrigerante. A precisão da peça final depende de: precisão geométrica da máquina (excentricidade do fuso, retilineidade dos eixos), qualidade das ferramentas (afiamento e excentricidade do inserto), seleção de parâmetros de corte e fixação da peça.
Por que a peça rotativa importa para a precisão: Como a peça gira em torno do eixo do fuso, todos os diâmetros e características cortados na mesma fixação compartilham o mesmo eixo de rotação como referência. A concentricidade entre o assento do rolamento e a rosca, entre o OD e o ID, e entre múltiplos munhões de rolamento em um eixo é naturalmente controlada pelo fato de que todos foram cortados enquanto giravam no mesmo eixo. É por isso que o torneamento CNC alcança concentricidade de 0,005–0,020 mm rotineiramente — um nível que o fresamento CNC não consegue igualar para características cilíndricas sem fixação substancialmente mais complexa.
Torneamento CNC vs Fresamento CNC: Quando Usar Cada Um
A seleção do processo entre torneamento CNC e fresamento CNC é determinada pela geometria da peça. Não existe um processo universalmente “melhor” — apenas a combinação correta entre princípio de movimento e forma da peça.
| Fator | Torneamento CNC | Fresagem CNC |
|---|---|---|
| Princípio de movimento | Peça gira; ferramenta translada | Ferramenta gira; peça translada |
| Geometria ideal | Simetria rotacional (cilíndrica) | Prismática, 3D complexa, características multidirecionais |
| Peças típicas | Eixos, pinos, buchas, conectores | Suportes, carcaças, placas, moldes |
| Controle de concentricidade | Excelente (0,005–0,020 mm padrão) | Limitado (depende da fixação) |
| Qualidade de superfície plana | Ruim (requer faceamento, que é uma operação de passe único) | Excelente |
| Contornos 3D complexos | Limitado (requer apenas Z/X simultâneos) | Excelente (capacidade 3, 4, 5-axis) |
| Custo para peças redondas | Menor (fixação única, ciclo rápido) | Maior (múltiplas fixações, mais lento) |
| Custo para peças prismáticas | Maior (múltiplas fixações, encaixe geométrico ruim) | Menor (geometria nativa) |
A regra de engenharia determinante: Se as características primárias da peça — aquelas que afetam a função — são diâmetros, comprimentos ao longo de um eixo central e relações de concentricidade entre características nesse eixo, o torneamento CNC é o processo correto. Se as características primárias são superfícies planas, características angulares, bolsões e furos multidirecionais, o fresamento CNC é o correto.
Combinando torneamento e fresamento: Muitas peças reais são predominantemente cilíndricas, mas incluem características fresadas secundárias — um eixo com chaveta, uma conexão hidráulica com faces hexagonais, um corpo de bomba com portas cruzadas. Para essas peças, um centro de torneamento com ferramentas acionadas (um fuso de fresamento montado na torre ao lado dos insertos de torneamento) pode completar ambas as operações de torneamento e fresamento em uma única fixação. Isso elimina o erro de refixação que de outra forma afetaria a relação posicional entre as características torneadas e fresadas.
Peças Produzidas por Torneamento CNC
O ponto em comum entre as peças produzidas por torneamento CNC é que sua função depende da geometria rotacional: um eixo deve ser redondo e concêntrico com seus assentos de rolamento; uma bucha deve ter um furo preciso concêntrico com seu OD; uma conexão hidráulica deve ter roscas concêntricas com a face de vedação.
Eixos: Um eixo transmite torque ou suporta uma carga rotativa. Seus assentos de rolamento devem ser concêntricos entre si (para que a pista do rolamento gire corretamente) e com a rosca (para que uma porca gire reta). Eixos escalonados — com múltiplos diâmetros para diferentes funções ao longo do eixo — são produzidos em uma única configuração de torneamento CNC, com todos os diâmetros referenciados ao mesmo eixo de rotação. A concentricidade entre degraus de 0,005–0,015 mm é padrão. O mesmo eixo produzido por fresamento CNC exigiria múltiplas configurações e acumularia erros de fixação entre cada diâmetro.
Buchas e mancais simples: A função de uma bucha é manter uma folga controlada entre um eixo rotativo e uma carcaça estacionária. O furo (DI) deve ser concêntrico com o DE para que, quando a bucha for prensada no furo da carcaça, a folga do eixo seja uniforme ao longo da circunferência. A concentricidade furo-DE de 0,010–0,025 mm é típica; a tolerância alcançável no diâmetro do furo é de ±0,010–0,020 mm com ferramentas padrão.
Componentes roscados e conexões: Uma conexão hidráulica exige que a face de vedação (a face plana ou cônica que entra em contato com a conexão correspondente) seja perpendicular ao eixo da rosca, e que a rosca seja concêntrica com a face de vedação. O torneamento CNC produz ambas as características a partir da mesma configuração no mesmo eixo de rotação, controlando inerentemente as relações de perpendicularidade e concentricidade que determinam se a conexão veda de forma confiável.
Pinos de precisão e cavilhas: Pinos usados como elementos de alinhamento exigem tolerância apertada de diâmetro (tipicamente classe de tolerância h6 ou h7, o que para um pino de 8 mm significa −0,009 a 0 mm) e circularidade dentro de aproximadamente 0,003–0,005 mm. O torneamento CNC com um passe de torneamento de acabamento e parâmetros de corte apropriados atinge essas especificações rotineiramente.
Operações de Torneamento CNC e as Características que Elas Produzem
Um componente torneado completo normalmente combina várias operações de torneamento distintas em sequência dentro da mesma configuração.
| Operação | Característica Produzida | Tolerância típica | Aplicação típica |
|---|---|---|---|
| Faceamento | Superfície de extremidade plana e perpendicular | Comprimento da peça ±0,025–0,050 mm | Controle de comprimento, faces de vedação, superfícies de referência |
| Torneamento de desbaste | Remove material em excesso até o diâmetro externo quase final | Sobremetal de desbaste do diâmetro externo: 0,3–0,5 mm por lado | Primeira passada após o carregamento do material |
| Torneamento de acabamento | Diâmetro externo final preciso | ±0,010–0,025 mm | Assentos de rolamento, diâmetros de ajuste, superfícies de deslizamento |
| Torneamento cônico | Superfícies cônicas | ±0,025 mm ao longo do comprimento | Ajustes cônicos, preparação para rosca de tubo, chanfros de entrada |
| Canais de sangria | Canais estreitos no diâmetro externo ou interno | Largura ±0,025–0,050 mm; profundidade ±0,025 mm | Canais para anel de vedação, canais para anel de retenção, corte |
| Roscamento (ponto único) | Forma de rosca helicoidal | Conforme classe de tolerância da rosca (ISO 4g/6g) | Fixadores, conexões de tubulação, conectores |
| Perfuração (broca de centro + broca) | Furos axiais passantes ou cegos | Diâmetro ±0,050–0,100 mm; posição no eixo | Passagens de fluido, preparação para furos roscados |
| Chato | Diâmetro interno de precisão | Diâmetro interno ±0,010–0,020 mm | Furos de rolamento, buchas, ajustes precisos |
| Serrilhamento | Superfície texturizada (diamante ou reta) | Passo e profundidade conforme especificação | Botões de aderência, engate por pressão |
| Corte | Cortar a peça acabada do tarugo | Comprimento ±0,025–0,050 mm | Produção com alimentação por barra, separação final da peça |
A sequência de produção é importante: A ordem em que as operações são realizadas afeta a precisão final. A prática padrão é: facear (estabelece a referência de comprimento) → tornear em desbaste o diâmetro externo (remove a maior parte do material rapidamente) → perfurar e mandrilar o diâmetro interno, se necessário → tornear em acabamento o diâmetro externo (atinge o diâmetro final) → sangrar e roscar (características que exigem que um diâmetro de referência preciso já exista). Esta sequência minimiza o acúmulo de erros e garante que cada operação tenha uma referência estável.
Produção de roscas por torneamento CNC: O torneamento de rosca em ponto único é o método padrão para roscas externas e internas em componentes torneados. A ferramenta traça o perfil da rosca em múltiplas passadas (tipicamente 4–10 passadas, dependendo da profundidade da rosca e do material), com cada passada removendo uma profundidade controlada de material. A precisão da rosca conforme as classes de tolerância de rosca ISO 965 (4g, 6g para externa; 6H para interna) é confiavelmente alcançável. A vantagem sobre roscas feitas com cossinete ou laminadas para pequenas quantidades é a flexibilidade — qualquer rosca padrão ou personalizada pode ser programada sem ferramental dedicado.
Tolerâncias e Acabamento Superficial no Torneamento CNC
O torneamento CNC é um dos processos de usinagem com maior capacidade dimensional para características cilíndricas. As tolerâncias alcançáveis são determinadas pela geometria da máquina, condição do ferramental, seleção de parâmetros de corte e propriedades do material da peça.
Tolerâncias de produção padrão:
| Tipo de caraterística | Produção Padrão | Precisão | Alta Precisão |
|---|---|---|---|
| Diâmetro externo (torneamento de acabamento) | ±0,025–0,050 mm | ±0,010–0,025 mm | ±0,005–0,010 mm |
| Diâmetro interno (mandrilamento) | ±0,020–0,050 mm | ±0,010–0,020 mm | ±0,005–0,010 mm |
| Comprimento da peça (faceamento) | ±0,050–0,100 mm | ±0,025–0,050 mm | ±0,010–0,025 mm |
| Rosca (classe 6g) | Padrão conforme ISO 965 | Classe 4g mais apertada | Retificado de precisão |
| Concentricidade (OD-OD) | 0,010–0,025 mm TIR | 0,005–0,010 mm TIR | 0,002–0,005 mm TIR |
| Acabamento superficial (torneamento de acabamento) | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm | Ra 0,4–0,8 µm |
Controle de acabamento superficial: A rugosidade superficial em superfícies torneadas é determinada principalmente pelo raio da ponta da ferramenta e pela taxa de avanço por rotação: Ra ≈ f²/(8r), onde f é o avanço por rotação e r é o raio da ponta da ferramenta. Para um raio de ponta de ferramenta de 0,8 mm e uma taxa de avanço de 0,1 mm/rot, esta fórmula prevê Ra ≈ 1,6 µm. Reduzir o avanço para 0,05 mm/rot com o mesmo raio de ponta reduz o Ra para aproximadamente 0,4 µm — ao custo de dobrar o tempo de ciclo para o mesmo comprimento de remoção de material. Para superfícies de vedação e contatos deslizantes, a taxa de avanço menor e o acabamento correspondentemente melhor são especificados apenas onde funcionalmente necessário para controlar o custo.
Efeitos térmicos na precisão: O alumínio expande a aproximadamente 23 µm/m·°C. Um eixo de alumínio de 100 mm varia aproximadamente 0,0023 mm por °C. Para tolerâncias mais apertadas que ±0,010 mm, a variação de temperatura durante a usinagem torna-se uma fonte de erro significativa, e as peças devem ser medidas a temperatura controlada (nominalmente 20°C conforme ISO 1) para verificar a conformidade.
Diretrizes DFM para Peças Torneadas CNC
Projete em torno de geometrias de ferramentas padrão: As ferramentas de sangramento mais comuns têm larguras de 2, 3, 4 e 6 mm. Projetar ranhuras de anel O-ring e ranhuras de anel de retenção para corresponder a essas larguras padrão elimina a necessidade de ferramentas personalizadas, reduzindo custo e prazo de entrega. Para perfis de rosca, roscas métricas ISO padrão, roscas UN/UNF e roscas de tubo BSP são cortadas com insertos padrão disponíveis em qualquer oficina de torneamento CNC; perfis de rosca não padrão requerem insertos personalizados ou retificação de forma.
Limites mínimos de diâmetro de furo e profundidade: As barras de mandrilar devem caber dentro do furo sendo usinado, e a rigidez da barra de mandrilar diminui com o cubo do comprimento da barra. Para furos mais rasos que aproximadamente 3× o diâmetro do furo, barras de mandrilar padrão são adequadas. Para furos mais profundos que 5× o diâmetro, vibração (chatter) torna-se provável, exigindo parâmetros de corte reduzidos e tempos de ciclo mais longos. Furos muito pequenos (abaixo de aproximadamente 8–10 mm de diâmetro) devem ser broqueados, não mandrilados, porque barras de mandrilar não podem ser feitas rígidas o suficiente nesses diâmetros para velocidades de torneamento padrão.
Espessura mínima de parede: Peças torneadas de parede fina (espessura de parede abaixo de aproximadamente 1,5–2,0 mm) deflectem sob forças de corte, produzindo imprecisão dimensional e chatter. Para paredes finas, as forças de corte devem ser reduzidas (menor profundidade de corte, menor taxa de avanço), e suporte interno (suporte através do fuso ou luneta) pode ser necessário. Projete espessura mínima de parede de 1,5 mm para alumínio e 1,0 mm para aço como linha de base DFM.
Alívio de saída de rosca: No final de um recurso roscado onde a rosca termina em um ombro ou uma mudança de diâmetro, a ferramenta de roscamento precisa de espaço para desacelerar e afastar-se da peça. Especificar uma ranhura de alívio de rosca (2–3 mm de largura, cortada ligeiramente abaixo da raiz da rosca) na terminação da rosca fornece essa folga, permite que a rosca seja cortada até o comprimento total, e fornece um recurso de alívio de tensão que melhora a resistência à fadiga na raiz da rosca.
Especificação de tolerância: Especifique tolerâncias apropriadas à função de cada recurso. Diâmetros de assento de rolamento requerem ±0,010–0,015 mm para interferência ou folga adequada do rolamento; diâmetros de eixo gerais podem requerer apenas ±0,050 mm; superfícies cosméticas podem precisar apenas de ±0,100 mm. Aplicar ±0,010 mm a todos os diâmetros porque “é uma peça de precisão” aumenta o custo de usinagem em 30–50% para as passagens de acabamento adicionais e inspeção necessárias, sem melhorar a função da peça em recursos não críticos.
Pontos-chave
- O torneamento CNC é o processo correto para peças rotationalmente simétricas onde a concentricidade entre recursos é um requisito funcional: o eixo do fuso rotativo é a referência geométrica para todos os recursos, produzindo concentricidade de 0,005–0,025 mm entre diâmetros cortados na mesma configuração.
- As tolerâncias padrão de produção de torneamento CNC são ±0,010–0,025 mm em diâmetros e ±0,025–0,050 mm em comprimentos: tolerâncias mais apertadas são alcançáveis mas requerem passagens de acabamento adicionais, controle de temperatura e ferramentas de maior capacidade.
- O torneamento CNC é tipicamente 20–50% mais barato que o fresamento para geometria cilíndrica: usinagem em configuração única, taxa de remoção de material contínua e tempos de ciclo mais curtos produzem essa vantagem. A mesma vantagem se inverte para geometria prismática.
- Produção de roscas, torneamento de OD e ID, sangramento e faceamento são todos realizados em uma única configuração em um torno CNC: isso elimina a refixação entre operações que seria necessária se esses recursos fossem produzidos em máquinas separadas, e com ela, os erros de posição que a refixação introduz.
- Centros de torneamento com ferramentas acionadas combinam torneamento CNC e fresamento em uma única configuração: para peças com recursos torneados e fresados (chavetas de eixo, sextavados de conexão, portas com furação cruzada), ferramentas acionadas eliminam completamente a segunda configuração e mantêm a relação posicional entre os recursos torneados e fresados.
- Os erros DFM mais comuns no torneamento CNC são: larguras de ranhura não padrão que forçam ferramentas personalizadas; furos especificados mais profundos que 5× o diâmetro sem considerar os limites de chatter da barra de mandrilar; e tolerâncias apertadas uniformes em todos os recursos independentemente da função.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): ao especificar componentes torneados CNC, a informação mais importante no desenho é a classe de tolerância para cada diâmetro (não apenas o nominal), a especificação de acabamento superficial para superfícies de vedação e contato, o requisito de concentricidade ou runout total do indicador (TIR) entre recursos relacionados, e a classe de tolerância da rosca. A falta de qualquer um destes força os fornecedores a fazer suposições que podem não corresponder à intenção funcional do projeto.
perguntas frequentes
O que é torneamento CNC e como funciona?
A torneagem CNC é um processo de usinagem no qual a peça é fixada em um fuso rotativo e uma ferramenta de corte estacionária — tipicamente uma pastilha de metal duro — remove material à medida que avança ao longo do comprimento da peça (eixo Z) ou através do seu diâmetro (eixo X). A peça gira a uma velocidade programada; a ferramenta se move a uma taxa de avanço programada; a combinação produz superfícies cilíndricas, cones, roscas, ranhuras e outras características que são rotacionalmente simétricas em torno do eixo do fuso. A principal vantagem sobre a fresagem CNC para peças redondas é que todas as características cortadas na mesma fixação compartilham o mesmo eixo de rotação como referência, produzindo concentricidade de 0,005–0,025 mm entre diâmetros sem dispositivos de fixação complexos.
Quais tolerâncias a torneagem CNC pode alcançar?
A torneagem CNC de produção padrão alcança ±0,010–0,025 mm em diâmetros de torneamento de acabamento e ±0,025–0,050 mm em comprimentos de peça. A concentricidade entre características cortadas na mesma fixação é tipicamente 0,005–0,020 mm TIR. O acabamento superficial em passes de torneamento de acabamento é Ra 0,8–1,6 µm como padrão; Ra 0,4–0,8 µm é alcançável com taxas de avanço menores. Tolerâncias mais apertadas (±0,005 mm de diâmetro) exigem torneamento de precisão com condições de corte controladas e inspeção com temperatura controlada. Para eixos e furos de alta tolerância, a retificação cilíndrica após o torneamento é a abordagem padrão para alcançar diâmetros dentro de ±0,002–0,005 mm.
Quando você deve usar a torneagem CNC em vez da fresagem CNC?
A torneagem CNC é a escolha correta quando as características principais da peça são definidas por rotação: diâmetros, concentricidade entre características, roscas e comprimentos ao longo de um eixo central. Eixos, buchas, pinos, conexões hidráulicas e conectores são exemplos típicos. A fresagem CNC é correta quando as características principais são superfícies planas, bolsões, características angulares e furos multidirecionais. Para peças que são principalmente cilíndricas mas incluem características fresadas secundárias (chavetas, faces planas, furos transversais), um centro de torneamento com ferramenta acionada produz ambos os tipos de características em uma única fixação. A consequência de custo de escolher o processo errado é significativa — usar fresagem para uma peça cilíndrica tipicamente custa 30–60% mais do que tornear a mesma peça devido a múltiplas fixações e taxas de remoção de material mais lentas.
Quais materiais podem ser torneados CNC?
A maioria dos metais de engenharia e muitos plásticos podem ser torneados CNC. Ligas de alumínio (6061, 7075, 2024) usinam a 300–600 m/min de velocidade de superfície e são o menor custo por peça em torneamento. Aço inoxidável (303 de usinagem livre, 304, 316) usina a 100–200 m/min; o 316 é mais lento e mais difícil de tornear que o 303 devido à maior tendência de encruamento. O titânio Ti-6Al-4V torneia a 30–80 m/min e requer gerenciamento cuidadoso de calor. Aços carbono e aços liga (4140, 1018) são intermediários em dificuldade. Plásticos de engenharia — POM (Delrin), náilon, PEEK, PTFE — são facilmente torneados; PTFE e UHMW requerem cuidado para prevenir deflexão e formação de cavacos fibrosos. Latão e ligas de cobre estão entre os materiais mais fáceis de tornear, com altas velocidades de superfície e excelente acabamento.
O que é ferramenta acionada e quando ela é necessária?
Ferramenta acionada refere-se a posições de ferramentas rotativas no revólver do torno CNC — essencialmente fusos de fresagem montados ao lado de pastilhas de torneamento — que podem perfurar, fresar e roscar características na peça torneada sem removê-la do torno. A ferramenta acionada é necessária quando uma peça que é principalmente cilíndrica também requer características fresadas: chavetas, faces planas (por exemplo, sextavado em uma conexão), furos transversais ou ranhuras radiais. Sem ferramenta acionada, essas características exigem transferir a peça para uma fresadora separada e refixá-la, o que introduz erro de posição entre as características torneadas e fresadas. Com ferramenta acionada, a peça completa é acabada em uma única manipulação, mantendo a relação posicional entre características torneadas e fresadas dentro da precisão da máquina em vez de adicionar erro de refixação.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em torneamento CNC produzindo eixos, buchas, conexões, conectores, parafusos médicos, espaçadores aeroespaciais e componentes torneados de precisão em alumínio, aço inoxidável, titânio, latão e plásticos de engenharia para programas de fabricação automotiva, aeroespacial, de dispositivos médicos, robótica e sistemas de fluidos OEM. Referências técnicas: Machinery’s Handbook (Turning Operations and Cutting Data), Sandvik Coromant Turning Application Guide, ISO 965-1 (Metric Screw Threads — Tolerances), ASM Handbook Vol. 16 (Machining — Turning Processes and Tooling).
Procurando Componentes Torneados de Precisão CNC?
Na CMS, produzimos componentes torneados de precisão CNC — eixos, buchas, conexões, conectores e pinos de precisão — com capacidade de ferramenta acionada, controle de tolerância apertada de ±0,010 mm, especificações de acabamento superficial e relatórios de inspeção de primeira peça CMM.
[Solicite uma revisão de DFM e orçamento de torneamento CNC →]


