
Um colo de rolamento em um eixo de aço inoxidável 316L precisa de tolerância de diâmetro de ±0,010 mm com acabamento superficial Ra 0,4 µm e concentricidade dentro de 0,015 mm em relação à superfície de vedação adjacente. O fresamento pode aproximar isso — uma barra de mandrilar interpolando um caminho circular — mas requer múltiplas passadas, compensação cuidadosa de raio e ainda produz um padrão de acabamento superficial que não corresponde à marca helicoidal contínua da ferramenta que um torno gera. Em um torno CNC, este colo é finalizado em uma única passada a 150 m/min de velocidade de superfície com um inserto com revestimento TiAlN, atingindo todas as três especificações simultaneamente. Realizamos esse tipo de comparação de tolerância entre torneamento e fresamento regularmente. Para características rotacionais — diâmetros, furos, roscas, superfícies concêntricas — o torno produz precisão que o fresamento pode aproximar, mas raramente iguala com o mesmo custo e tempo de ciclo.
Um torno é uma máquina-ferramenta que gira a peça de trabalho contra uma ferramenta de corte estacionária para gerar geometria cilíndrica, cônica e contornada. Este guia aborda como um torno funciona, o que cada componente contribui para a precisão, as operações que realiza, tipos de torno desde manual até centros de torneamento CNC, e como selecionar a máquina certa para decisões reais de manufatura.
Como um Torno Funciona
Movimento primário: A peça de trabalho gira em torno de seu eixo. Movimento secundário: A ferramenta de corte avança linearmente em Z (axial) e X (radial). Esta cinemática gera naturalmente geometria axisimétrica — precisa porque deriva do próprio eixo do fuso, não de trajetórias de ferramenta aproximando um círculo.
Passo a Passo
Rotação da peça de trabalho. O fuso aciona a peça de trabalho a uma velocidade definida (RPM ou velocidade de superfície). Tornos CNC usam modo de velocidade de superfície constante (CSS) — mantendo automaticamente o m/min alvo à medida que a ferramenta cruza diâmetros variáveis.
Avanço da ferramenta. O avanço axial (Z) produz diâmetros cilíndricos e cones. O avanço radial (X) produz operações de faceamento. A interpolação combinada X/Z produz perfis e raios complexos.
Formação de cavaco. Velocidade, avanço e profundidade de corte juntos governam a forma do cavaco, a carga térmica e o acabamento superficial — o clássico triângulo de corte que define a janela operacional para qualquer combinação material-ferramenta.
Por Que os Tornos Produzem Características Cilíndricas Precisas
O torneamento proporciona engajamento de corte contínuo em vez do contato interrompido do fresamento. Esta estabilidade reduz vibração, mantém carga de cavaco consistente e gera naturalmente circularidade a partir do eixo do fuso.
Em alumínio 6061-T6, o torneamento CNC rotineiramente atinge ±0,010–0,015 mm de diâmetro e Ra 0,8–1,6 µm em uma única passada de acabamento. Em aço inoxidável 316L, tolerâncias comparáveis requerem velocidade de superfície mais baixa e pressão de refrigerante mais alta, mas permanecem alcançáveis. Com base em nossos dados de produção, o torneamento mantém tolerância de diâmetro 2–3× mais apertada do que operações de fresamento equivalentes nas mesmas características em tempos de ciclo comparáveis.
Componentes Principais e Sua Contribuição para a Precisão
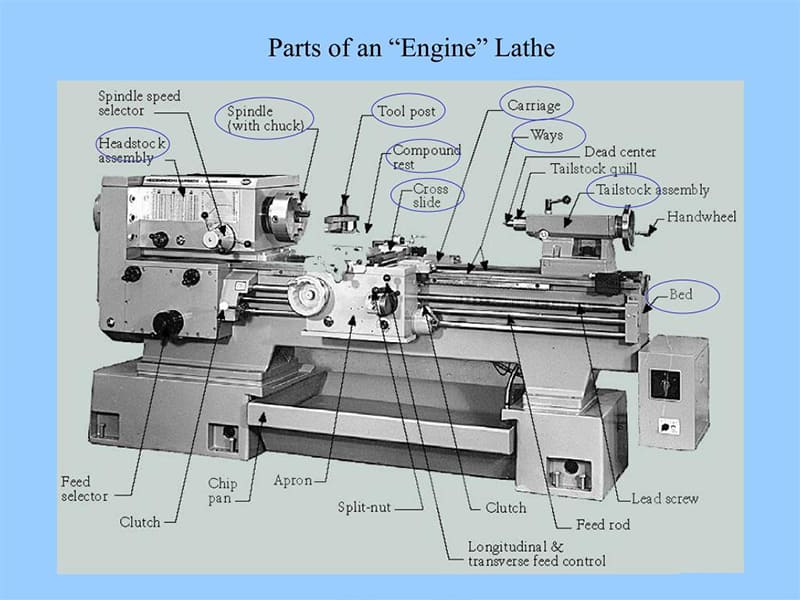
Barramento
A fundação estrutural. O ferro fundido fornece massa para amortecimento de vibração e amortecimento inerente do material. Guias retificadas de precisão (planas, em V ou em caixa) fornecem o caminho de movimento reto que o carro segue. Qualquer desgaste do barramento, torção ou distorção térmica propaga-se diretamente em erro de conicidade e desvio de retilineidade. A geometria do barramento é o fator de precisão de primeira ordem.
Cabeçote e Fuso
Abriga o fuso, rolamentos e acionamento. A qualidade do rolamento do fuso governa a excentricidade — afetando diretamente a circularidade e concentricidade. Tornos CNC de qualidade produzem excentricidade abaixo de 1–2 µm, razão pela qual colos de rolamento torneados em CNC mantêm circularidade de 1–3 µm em produção.
Alta RPM (5.000–6.000) favorece diâmetros pequenos e materiais não ferrosos. Alto torque em RPM mais baixa é adequado para aços e diâmetros grandes.
Contraponta
Suporta peças de trabalho longas contra deflexão. Sem suporte da contraponta, eixos com relação L/D acima de ~4:1 deflectem sob força de corte, produzindo variação de diâmetro em forma de barril. Desalinhamento entre cabeçote e contraponta de até 0,02–0,03 mm produz conicidade mensurável em peças mais longas.
Carro, Carro Transversal e Porta-Ferramentas
O carro transporta a ferramenta em Z; o carro transversal fornece movimento em X. O posicionamento por fuso de esferas acionado por servo do CNC proporciona repetibilidade de 2–5 µm — suficiente para trabalho de tolerância IT6–IT7. A rigidez da torre é igualmente importante: um porta-ferramentas complacente amplifica a vibração em marcas de chatter.
Fixação da Peça
Placas de três castanhas para trabalho geral. Quatro castanhas para correção de excentricidade. Pinças fornecem a melhor concentricidade — excentricidade típica de 0,005–0,015 mm versus 0,03–0,10 mm para uma placa de três castanhas desgastada. Em nossa experiência no chão de fábrica, especificar fixação por pinça para colos de rolamento de precisão reduz as taxas de rejeição por concentricidade em 40–60% em comparação com placas de três castanhas.
Operações de Torno
| Operação | Geometria Produzida | Por Que é Eficiente em um Torno |
|---|---|---|
| Girando | Cilindros, cones, contornos | Corte contínuo; circularidade a partir do eixo do fuso |
| Faceamento | Extremidades planas, faces de referência | O avanço radial garante perpendicularidade |
| Chato | Furos de precisão, assentos de rolamento | Coaxial com o fuso; alto alinhamento |
| Roscamento | Roscas de parafuso, passos de precisão | O avanço sincronizado com o fuso garante o passo |
| Canais de sangria | Ranhuras de vedação, canais para anéis de retenção | Controle preciso de profundidade e largura |
| Corte | Separação final de comprimento | O controle axial produz face limpa |
| Perfuração | Furos passantes, passagens | Alinhamento axial perfeito via contraponta/torre |
Peças dominadas por características cilíndricas, interfaces roscadas ou furos concêntricos devem ser torneadas por padrão. Usinar estas em uma fresadora é tipicamente menos preciso e mais caro.
Tipos de Tornos
| Tipo | Características | Formulários |
|---|---|---|
| Manual (mecânico) | Avanços operados manualmente | Prototipagem, reparo, manutenção |
| Ferramentaria | Maior precisão, controles finos | Medidores, ferramental, peças únicas de precisão |
| Torno CNC | Eixos controlados por computador | Produção em lote, perfis complexos |
| Centro de torneamento CNC | CNC + torre + ferramenta acionada | Multi-operação em configuração única |
| Torno de revólver | Torre indexável, múltiplas ferramentas | Volume médio a alto |
| Vertical (VTL) | Fuso vertical | Anéis grandes, flanges, discos aeroespaciais |
Compatibilizando Tipo com Produção
Baixo volume, alta flexibilidade: Tornos manuais e de ferramentaria. Mudanças rápidas de parâmetros, julgamento direto do operador. Um operador experiente produz uma peça de precisão única mais rápido do que configurar um programa CNC para a mesma geometria.
Volume médio a alto: Tornos CNC dominam. Uma vez programados, peças idênticas consistentemente sem intervenção do operador. Mudanças de design através de implementação CAD/CAM em vez de ajuste manual.
Peças complexas: Centros de torneamento CNC com ferramenta acionada permitem fresamento, perfuração e rosqueamento na mesma configuração que o torneamento. Um eixo com furos transversais, faces fresadas e diâmetros torneados completando em uma única configuração elimina o erro de acumulação de datum de múltiplas transferências de máquina.
Componentes grandes/pesados: Tornos verticais orientam o fuso verticalmente — a gravidade assenta a peça na face da placa, tornando o manuseio de anéis e flanges grandes prático e seguro.
Torno Manual vs. CNC
| Aspeto | Manual | CNC |
|---|---|---|
| Controle | Volantes e alavancas | Código G / conversacional |
| Precisão | Dependente do operador | Controlado por programa |
| Repetibilidade | Limitado entre peças | Excelente entre lotes |
| Geometria complexa | Perfis simples | Contornos complexos, ciclos de rosca |
| Melhor uso | Protótipos, reparo, peças únicas | Produção em lote, precisão |
Tornos manuais não são obsoletos — eles permanecem valiosos para trabalho de protótipo, retrabalho e situações onde o tempo de configuração dominaria um ciclo CNC. Tornos CNC são corretos sempre que repetibilidade, geometria complexa ou produção documentada estiver envolvida. Um programa escrito uma vez produz a mesma peça na 500ª peça como na primeira.
Aplicações do Torno CNC
Peças Típicas e Expectativas de Tolerância
Eixos e semi-eixos: Munhais de rolamento em IT6 (±0,008–0,011 mm em 30 mm) com Ra 0,4–0,8 µm. Requer aquecimento do fuso, medição em processo e compensação de offset da ferramenta — prática padrão CNC.
Buchas e casquilhos: OD/ID concêntricos em alumínio ou bronze. Torneamento em setup único (furo primeiro, depois OD) elimina runout entre setups, alcançando concentricidade TIR de 0,010–0,020 mm.
Componentes roscados: Corte de rosca de precisão (ACME, trapezoidal, métrica fina) via sincronização do encoder do fuso — automático no CNC, demorado no manual.
Superfícies de vedação: Hastes de cilindro hidráulico com Ra ≤ 0,4 µm. Alcançável através do modo CSS, insertos afiados e profundidade de corte de 0,05–0,10 mm. 316L requer 120–180 m/min com insertos revestidos com TiAlN para acabamento consistente.
Aplicações industriais
Automóvel: Eixos de transmissão, hastes de válvula, corpos de injetor em altos volumes com requisitos de Cpk que apenas a consistência do CNC atende. Loops de feedback SPC ajustam offsets em tempo real.
Aeroespacial: Conexões torneadas de titânio, buchas de alumínio, blanks de fixadores de aço inoxidável com rastreabilidade de material e programas controlados por revisão. Concentricidade ±0,010–0,015 mm em features compostas.
Equipamento industrial: Eixos de bomba hidráulica, fusos de motor, componentes de caixa de engrenagens — circularidade e acabamento para ajustes de rolamento ao longo de longas vidas úteis.
Considerações de Seleção
Tamanho da peça: Swing máximo, comprimento entre pontas e furo do fuso devem acomodar peças com folga de fixação. Operar nos limites geométricos degrada os resultados.
Requisitos de material: Materiais duros (aço, titânio) precisam de alto torque do fuso em RPM moderado. Materiais macios (alumínio, latão) se beneficiam de alta capacidade de velocidade.
Nível de tolerância: IT6 e mais apertado precisa de guias de precisão, rolamentos de fuso de alta precisão e compensação térmica. IT8–IT9 funciona em qualquer torno CNC de qualidade. Uma armadilha comum que vemos: especificar uma máquina de alta precisão para trabalho geral (custo desnecessário) ou uma máquina geral para trabalho de precisão (problema de confiabilidade).
Volume e automação: Baixo volume (1–20 peças) favorece programação conversacional de setup rápido. Médio a alto (100+) justifica alimentadores de barra, captadores de peças e carregamento robótico. Em projetos que entregamos, um torno CNC automatizado supera a produção de três equivalentes operados manualmente em famílias de peças adequadas.
Custo total de propriedade: O preço de compra é uma fração do custo de 10 anos. Tempo de programação, consumo de ferramentas, manutenção, uptime do fuso e consumo de energia determinam o custo real por peça.
Conclusão
Um torno é a máquina fundamental para fabricação rotacional de precisão. O torneamento deriva a geometria do eixo do fuso — razão pela qual alcança circularidade, concentricidade e acabamento superficial que processos alternativos se esforçam mais para igualar. Tornos CNC hoje são plataformas de produção integradas conectadas a CAD/CAM, executando compensação em malha fechada e suportando manuseio automatizado para produção em volume.
Quando a geometria da peça é dominada por features rotacionais e tolerâncias apertadas, o torneamento é quase sempre o processo correto. Selecionar o tipo de torno e nível de capacidade corretos determina se esse processo é econômico, confiável e escalável. Precisa de ajuda com torneamento CNC, otimização de tolerâncias ou usinagem de precisão de eixos e furos? [Entre em contato com nossa equipe de engenharia] para orientação de processo e suporte de fabricação.
Perguntas frequentes
Qual é a função principal de um torno?
Rotacionar uma peça enquanto uma ferramenta de corte remove material em trajetórias controladas — gerando diâmetros precisos, furos, faces planas, roscas e features concêntricas. O processo mais preciso e econômico para peças rotacionais na maioria dos contextos de fabricação.
Qual é a diferença entre um torno e uma fresadora?
Em um torno, a peça rotaciona e a ferramenta avança linearmente → eficiente para geometria cilíndrica e coaxial. Em uma fresadora, a ferramenta rotaciona e a peça se move → eficiente para features prismáticas, ranhuras e superfícies 3D. Simetria rotacional pertence ao torno; features planas/perfil pertencem à fresadora.
Quais materiais podem ser usinados em um torno?
Aço carbono, aço liga, inoxidável (316L), alumínio (6061, 7075), latão, cobre, titânio, plásticos de engenharia (POM, PEEK, náilon) e compósitos. A escolha do material influencia velocidade, ferramentas e refrigerante — mas o torneamento é compatível com essencialmente todos os materiais usináveis.
O CNC é melhor que o torno manual?
CNC para repetibilidade, geometria complexa, produção documentada e consistência de lote. Manual para protótipos, retrabalho e peças únicas onde o tempo de setup domina. Em produção, o CNC domina. O manual permanece valioso para desenvolvimento e tarefas especiais.
Quais peças são mais adequadas para torneamento?
Peças com features críticas organizadas em torno de um eixo central: eixos, buchas, fixadores roscados, pinos, hastes hidráulicas, munhais de rolamento, superfícies de vedação. Quando concentricidade, circularidade e acabamento superficial em diâmetros definidos governam o projeto, o torneamento é quase sempre o processo mais preciso e econômico.


