
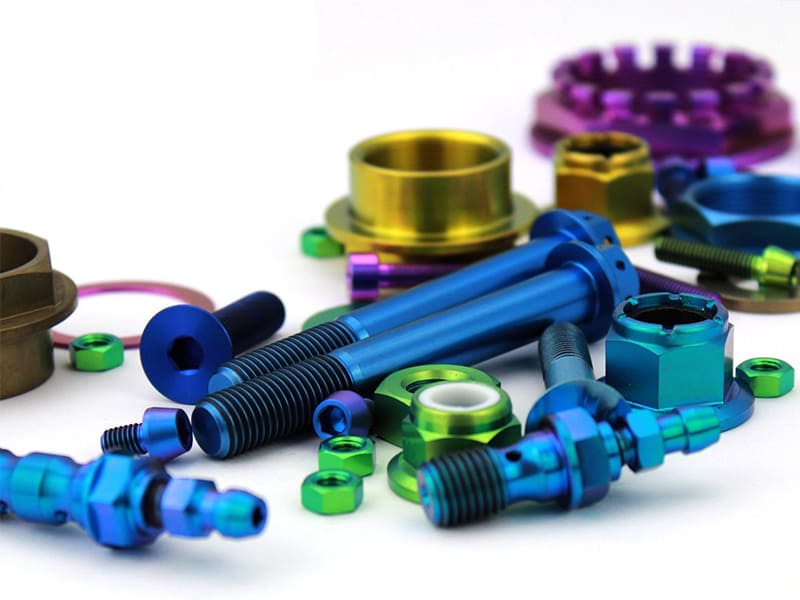
Um fabricante de dispositivos médicos codifica por cores os tamanhos de instrumentos cirúrgicos usando titânio anodizado — azul para pequeno, roxo para médio, dourado para grande. Após 6 meses de ciclos de esterilização em autoclave, as cores permanecem vivas e estáveis. Um concorrente que usa instrumentos de aço inoxidável pintados vê a tinta descascar em poucas semanas de uso clínico, exigindo substituição. A diferença: a cor anodizada do titânio é gerada pela própria camada de óxido (interferência óptica de filme fino), não por revestimento superficial — ela não pode descascar, lascar ou delaminar porque não há revestimento para se separar do substrato. Especificamos anodização de titânio tanto para identificação funcional quanto para acabamento estético em programas de produtos médicos e de consumo. O titânio é naturalmente cinza-prateado — um tom metálico suave, ligeiramente mais escuro que o aço inoxidável. Através da anodização, ele se transforma em praticamente qualquer cor (azul, roxo, dourado, verde) sem tinta ou corante — a cor é física, não pigmento, e é tão durável quanto a camada de óxido que a cria.
Este guia aborda a aparência natural do titânio, a física por trás da mudança de cor, a tabela de cores anodizadas por voltagem, os tipos de anodização (funcional vs decorativa), comparação com aço inoxidável, como o acabamento superficial afeta a cor, aplicações do titânio colorido, durabilidade e comportamento ao desgaste, e dicas de DFM para resultados consistentes.
Cor Natural do Titânio
A cor natural do titânio é cinza-prateado com um tom ligeiramente mais escuro e mais suave que o aço inoxidável ou o alumínio. A superfície parece menos reflexiva — mais “suave” e refinada do que espelhada.
Essa aparência vem da camada de óxido nativa do titânio — um filme fino de TiO₂ (dióxido de titânio) que se forma instantaneamente ao contato com o ar. Essa camada passiva proporciona resistência à corrosão enquanto confere à superfície seu tom cinza sutil característico.
| Material | Cor Natural | Refletividade |
|---|---|---|
| Titânio | Cinza-prateado (suave) | Menor, sensação fosca |
| Aço inoxidável | Branco-prateado brilhante | Maior, capacidade de espelho |
| Alumínio | Branco-prateado claro | Médio, reflexivo |
O acabamento superficial muda significativamente a percepção. O titânio usinado mostra marcas de ferramenta com textura direcional. O jateamento cria um cinza fosco uniforme. O polimento produz uma superfície mais brilhante e reflexiva — mas ainda menos espelhada que o aço inoxidável polido. Com base nos nossos dados de produção, aproximadamente 60% das nossas peças de titânio CNC são enviadas com acabamento usinado ou jateado — o cinza fosco natural proporciona uma aparência limpa e profissional sem custo adicional de processamento.
Por Que o Titânio Muda de Cor
A mudança de cor do titânio através da anodização é um fenômeno de óptica física — não um processo de coloração química.
O Mecanismo
Durante a anodização, a voltagem controlada faz crescer a camada de óxido de TiO₂ até uma espessura específica (tipicamente 20–150 nm). Quando a luz branca atinge esse filme de óxido transparente, ela reflete tanto da superfície superior quanto da interface óxido-metal abaixo. Essas duas ondas refletidas interferem — amplificando construtivamente certos comprimentos de onda (cores) enquanto cancelam destrutivamente outros. O resultado: o olho vê uma cor específica determinada inteiramente pela espessura do óxido.
Distinção principal: A cor é estrutural (gerada pela física da interferência da luz), não baseada em pigmento. Não há corante, tinta ou material de revestimento envolvido. Isso significa que a cor não pode descascar, lascar ou delaminar — ela é literalmente parte da superfície.
Controle de Cor
A voltagem controla diretamente a espessura do óxido → a espessura determina a cor. Voltagem mais baixa → óxido mais fino → tons de bronze/dourado. Voltagem mais alta → óxido mais espesso → tons de azul/roxo/verde. O acabamento superficial afeta a intensidade da cor: superfícies polidas produzem cores vivas e saturadas, enquanto superfícies foscas produzem tons mais suaves e difusos.
Tabela de Cores Anodizadas
| Faixa de Voltagem | Cor Aproximada |
|---|---|
| 10–20V | Bronze / marrom claro |
| 20–40V | Roxo / violeta |
| 40–60V | Azul |
| 60–80V | Verde / verde-azulado |
| 80–100V | Amarelo / dourado |
Interpretando a tabela: Voltagem = espessura do óxido = cor. A progressão é previsível, mas não perfeitamente linear — pequenas mudanças de voltagem (±2V) podem produzir mudanças de cor perceptíveis. A condição da superfície influencia fortemente o resultado visual final em qualquer voltagem dada.
Limitações importantes: As cores dependem do ângulo (efeito de interferência — o ângulo de visão altera ligeiramente a tonalidade percebida). Não há preto ou vermelho verdadeiros através da anodização padrão (estes requerem revestimento PVD ou oxidação térmica). A consistência de cor entre lotes requer controle rigoroso de voltagem (±1–2V) e preparação uniforme da superfície. Uma armadilha comum que vemos: assumir que voltagem idêntica produz cor idêntica em diferentes acabamentos superficiais — peças polidas e jateadas anodizadas na mesma voltagem parecem visivelmente diferentes porque a luz interage de forma diferente com superfícies lisas versus rugosas.
Tipos de Anodização
| Tipo | Aparência | Objetivo |
|---|---|---|
| Tipo II | Cinza / metálico opaco | Resistência ao desgaste, proteção superficial |
| Tipo III | Colorido (azul, roxo, dourado) | Estética, identificação, corrosão |
Tipo II (funcional): Produz um óxido fino e denso otimizado para resistência ao desgaste e durabilidade da superfície. A aparência é cinza ou ligeiramente escurecida — sem cor vívida. Padrão para componentes aeroespaciais, implantes médicos e peças industriais onde a função importa mais que a aparência.
Tipo III (decorativo/colorido): Controla precisamente a espessura do óxido usando voltagem para gerar cores de interferência. Foco em diferenciação visual, branding ou codificação de identificação. Comum em produtos de consumo, codificação por cores de instrumentos cirúrgicos e componentes industriais premium.
Lógica de seleção: Durabilidade e desgaste → Tipo II. Cor, estética ou codificação visual → Tipo III. Mesmo material base, parâmetros de processo diferentes → resultados fundamentalmente diferentes.
Cor do Titânio vs Aço Inoxidável
| Atributo | Titânio | Aço inoxidável |
|---|---|---|
| Cor base | Cinza-prateado mais escuro | Branco-prateado mais brilhante |
| Refletividade | Mais baixo, fosco | Maior, capacidade de espelho |
| Capacidade de cor | Anodizado (cor estrutural) | Requer revestimento PVD/tinta |
| Durabilidade da cor | Integral ao óxido (sem descascamento) | O revestimento pode delaminar |
A diferença crítica: o titânio gera cor através de sua camada de óxido nativa — sem necessidade de revestimento externo. O aço inoxidável não pode produzir cores através da anodização — requer revestimentos aplicados (PVD, tinta, pintura a pó) que podem desgastar, lascar ou delaminar com o tempo. Para aplicações onde a superfície metálica colorida deve sobreviver a ambientes agressivos (esterilização, produtos químicos, exposição ao ar livre), a cor integral do titânio tem uma vantagem de durabilidade fundamental.
Como o Acabamento Superficial Afeta a Cor
| Acabamento | Aparência | Após Anodização |
|---|---|---|
| Polido (espelho) | Brilhante, refletivo | Cores vívidas e saturadas |
| Jateado (fosco) | Cinza suave e uniforme | Cores suaves e difusas |
| como usinado | Textura direcional | Cor não uniforme, com estrias |
Superfícies polidas refletem a luz de forma controlada — produzindo cores anodizadas claras e vívidas. Superfícies jateadas dispersam a luz — criando cores mais suaves, menos intensas, mas com aparência mais uniforme. Superfícies usinadas possuem marcas direcionais de ferramenta que causam reflexão irregular da luz — a cor anodizada pode parecer estriada ou irregular sem preparação superficial pós-usinagem.
Regra prática: Para cor anodizada consistente, padronize o acabamento superficial antes da anodização. Misturar diferentes preparações de superfície no mesmo lote de anodização produz variação de cor visível mesmo com voltagem idêntica. Em nossa experiência de chão de fábrica, o jateamento com esferas antes da anodização a pressão consistente produz os resultados de cor mais repetíveis para lotes de produção — melhor que polimento (que é mais difícil de padronizar entre operadores) e muito melhor que usinado (que sempre produz cor inconsistente).
Aplicações do Titânio Colorido
Médico (Identificação + Biocompatibilidade)
Instrumentos cirúrgicos codificados por cores — tamanhos, tipos e funções identificados pela cor anodizada. Suporta esterilização em autoclave. Superfície de TiO₂ biocompatível. Reduz erro humano em ambientes clínicos de ritmo acelerado.
Aeroespacial (Marcação + Durabilidade)
Identificação de peças, marcadores de roteamento e indicadores de status de inspeção. Material leve + cor durável que não descasca sob vibração. Sem risco de delaminação de revestimento em ambientes de serviço.
Produtos de Consumo (Estética + Desgaste)
Relógios, carcaças de telefones, armações de óculos, ferramentas EDC. Aparência premium distintiva (azul, roxo, dourado). Cor integrada à superfície — melhor comportamento ao desgaste que tinta. Mantém a resistência à corrosão enquanto melhora o design.
Industrial (Codificação Funcional)
Válvulas, conexões, trocadores de calor. Diferenciação visual de componentes ou sistemas de fluxo. Estável em muitos ambientes químicos.
A Cor do Titânio Desbota ou Desgasta?
Desbotamento: Não. A cor vem da física da camada de óxido (interferência de luz), não de pigmento. Sem corante para degradar sob UV. Sem tinta para descolorir. As cores permanecem estáveis indefinidamente em ambientes normais.
Desgaste: Sim, sob abrasão. A camada de óxido é nanométrica. Contato mecânico (riscos, atrito, impacto) pode removê-la ou danificá-la — expondo o metal base e eliminando a cor localmente. Bordas, zonas de contato e áreas de alto atrito são vulneráveis. Com base em nossos dados de produção, a cor do titânio anodizado sobrevive indefinidamente em superfícies sem contato, mas mostra desgaste visível em 6–12 meses em superfícies que sofrem atrito de deslizamento regular — combinar a aplicação com o acabamento é fundamental.
Diretriz prática: Use cor anodizada em superfícies visíveis e de baixo contato. Evite depender dela para áreas de alto desgaste e alto atrito. Para aplicações propensas à abrasão, considere revestimento PVD ou aceitar o acabamento natural do titânio.
Dicas de DFM para Cor Consistente
Limpeza da superfície: Remova todos os óleos, refrigerantes e contaminação de manuseio antes da anodização. Impressões digitais criam defeitos de cor visíveis após a anodização — manuseie apenas com luvas.
Acabamento superficial consistente: Defina a especificação de acabamento (polido/escovado/jateado) e mantenha-a em todos os lotes. Acabamentos diferentes na mesma voltagem produzem cores diferentes.
Controle rigoroso de voltagem: Especifique a janela de voltagem (±1–2V). Pequenas variações produzem mudanças de cor visíveis.
Tempo de processo: Anodize prontamente após o preparo da superfície — o crescimento de óxido em superfícies recém-preparadas é mais uniforme.
Fixação: Garanta contato elétrico uniforme durante a anodização. Contato inadequado cria variação de cor entre as peças.
Conclusão
O titânio é naturalmente cinza-prateado — mais escuro e mais fosco que o aço inoxidável, com uma estética premium sutil proveniente de sua camada nativa de óxido de TiO₂. Por meio da anodização, a espessura do óxido controlada por voltagem gera cores estruturais (azul, roxo, dourado, verde) via interferência de luz em filme fino — sem corante ou revestimento envolvido. A cor é integral à superfície, não pode descascar ou delaminar, e permanece estável indefinidamente em superfícies sem contato.
A anodização Tipo II proporciona resistência funcional ao desgaste (cinza). O Tipo III gera cores decorativas para identificação, branding e estética. O acabamento superficial determina diretamente a intensidade e consistência da cor — o preparo padronizado antes da anodização é essencial para resultados repetíveis. Precisa de ajuda para especificar o acabamento superficial de titânio ou cor anodizada para seus componentes? [Entre em contato com nossa equipe de engenharia] para seleção de acabamento, revisão de DFM e suporte de fabricação.
Perguntas frequentes
Qual é a cor natural do titânio?
Cinza-prateado com um tom metálico fosco e suave — ligeiramente mais escuro e menos reflexivo que o aço inoxidável. A camada nativa de óxido de TiO₂ proporciona resistência à corrosão enquanto confere à superfície sua aparência suave característica.
Por que o titânio anodizado tem cor?
Interferência óptica na camada de óxido. A voltagem controlada faz crescer o filme de TiO₂ até espessuras específicas — espessuras diferentes refletem diferentes comprimentos de onda de luz. A cor é estrutural (baseada em física), não proveniente de pigmento ou revestimento.
A cor do titânio desbota?
Não — a cor gerada pelo óxido não desbota porque não há pigmento para degradar. No entanto, pode desgastar-se localmente sob abrasão mecânica (riscos, atrito), uma vez que a camada de óxido é extremamente fina (nanométrica).
O titânio pode ser feito preto?
Não através da anodização padrão. O preto verdadeiro requer revestimento PVD ou processos de oxidação térmica. A anodização padrão produz bronze, roxo, azul, verde e dourado — mas não preto profundo.
Como o acabamento superficial afeta a cor anodizada?
Superfícies polidas produzem cores vivas e saturadas. Superfícies foscas/jateadas produzem tons mais suaves e difusos. Superfícies usinadas podem mostrar cor irregular devido às marcas direcionais da ferramenta. O preparo consistente da superfície antes da anodização é essencial para cor uniforme em todos os lotes de produção.


