
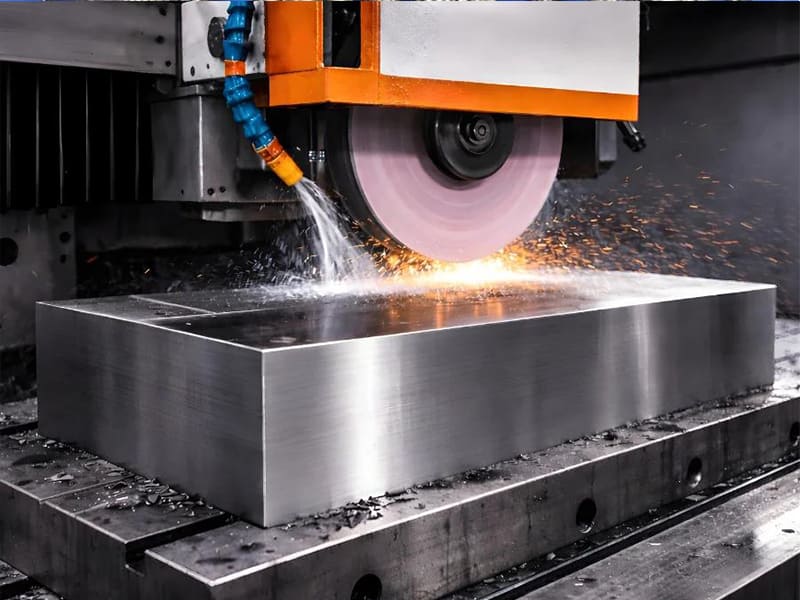
Resposta rápida: A retificação de precisão é um processo de acabamento de alta precisão que remove material usando grãos abrasivos para alcançar tolerâncias de ±0,001–0,005 mm e rugosidade superficial tão baixa quanto Ra 0,2–0,8 µm — 5–10× mais justa que o fresamento CNC. É aplicada após o desbaste e o tratamento térmico para refinar a geometria, melhorar a integridade superficial e atender a requisitos de engenharia rigorosos em metais endurecidos. Os seis tipos principais — retificação plana, cilíndrica, interna, sem centros, de mergulho profundo e de ferramentas e cortadores — cada um atende a uma geometria específica e volume de produção. A retificação não é um processo universal; deve ser aplicada seletivamente a características críticas onde as tolerâncias ou o desempenho superficial não podem ser alcançados apenas por fresamento ou torneamento.
O Que É Retificação de Precisão?
A retificação de precisão é um processo de usinagem de acabamento que remove material usando um rebolo abrasivo rotativo, onde cada grão de abrasivo atua como uma aresta de corte microscópica. Diferentemente do fresamento ou torneamento — que removem material em cavacos relativamente grandes com geometria de corte definida — a retificação remove material em incrementos de escala micrométrica, possibilitando precisão dimensional e qualidade de acabamento superficial que a usinagem convencional não consegue alcançar.
O processo é tipicamente aplicado como a etapa final ou quase final de fabricação, após o desbaste CNC ter estabelecido a geometria da peça e o tratamento térmico ter alcançado a dureza necessária do material. Nesse ponto, a peça pode estar dentro de 0,05–0,3 mm de suas dimensões finais — mas alcançar a tolerância restante e o acabamento superficial requer retificação, não mais fresamento. A retificação também pode corrigir pequenos desvios geométricos (não circularidade, não planicidade) que persistem após operações anteriores.
Para fabricantes OEM que adquirem componentes de precisão, entender quando a retificação é genuinamente necessária — e quando é superespecificada — é uma das alavancas mais diretas para controlar o custo da peça sem comprometer o desempenho funcional.
Como Funciona a Retificação de Precisão
Uma máquina de retificação de precisão aciona um rebolo abrasivo ligado a uma velocidade controlada contra a superfície da peça de trabalho. Cada grão abrasivo penetra no material, removendo uma fina camada de cavaco. A remoção de material por passada é tipicamente de 0,001–0,025 mm — ordens de magnitude mais fina que uma passada de fresamento ou torneamento. Essa taxa de remoção fina é o que produz tolerâncias justas e superfícies lisas, mas também significa que a retificação é inerentemente lenta em relação à usinagem convencional.
Principais parâmetros do processo que determinam os resultados da retificação:
- Tipo de abrasivo do rebolo — óxido de alumínio para aço geral, CBN para aço endurecido, diamante para metal duro e cerâmicas
- Ligação do rebolo — vitrificada (rígida, precisa) vs ligação resinóide (acabamento mais liso, menos vibração)
- Velocidade do rebolo — tipicamente 20–80 m/s dependendo do processo; velocidade mais alta produz acabamento mais fino mas mais calor
- Taxa de avanço e profundidade de corte — parâmetros conservadores reduzem a geração de calor e melhoram a integridade superficial
- Líquido de arrefecimento — essencial para o gerenciamento térmico; resfriamento inadequado causa danos térmicos independentemente de outros parâmetros
O gerenciamento térmico é o desafio operacional mais crítico na retificação de precisão. O titânio tem condutividade térmica de aproximadamente 7 W/(m·K) — cerca de um sexto do aço — e concentra o calor na interface de corte em vez de dissipá-lo nos cavacos ou na peça de trabalho. O aço inoxidável e o aço ferramenta endurecido apresentam desafios semelhantes de gerenciamento térmico. Sem fluxo adequado de refrigerante e parâmetros otimizados, o calor da retificação causa queimaduras superficiais, microfissuras, tensão residual de tração e, em casos severos, reversão do endurecimento alcançado pelo tratamento térmico.
Por Que a Retificação de Precisão Importa: A Lacuna de Desempenho vs. Fresamento e Torneamento
O argumento para a retificação de precisão é direto: para certos requisitos funcionais, é o único processo de fabricação confiável. Para outros, é uma superespecificação cara que adiciona custo sem agregar valor.
Comparação de Capacidade de Tolerância
| Processo | Tolerância típica alcançável | Rugosidade Superficial Típica (Ra) |
|---|---|---|
| Fresagem CNC | ±0,01–0,05 mm | 1,6–3,2 µm |
| Torneamento CNC | ±0,005–0,02 mm | 0,8–1,6 µm |
| Retificação plana | ±0,002–0,005 mm | 0,4–0,8 µm |
| Retificação cilíndrica | ±0,001–0,003 mm | 0,2–0,6 µm |
| Retificação interna | ±0,002–0,005 mm | 0,4–0,8 µm |
| Retificação de ultra-precisão | ≤ ±0,001 mm | 0,05–0,2 µm |
| Afiação | ±0,001–0,003 mm | 0,1–0,4 µm |
As tolerâncias de retificação são consistentemente 5–10× mais justas que o fresamento CNC. Para um furo de rolamento exigindo tolerância de diâmetro de ±0,002 mm, a retificação não é uma opção entre várias — é o único processo viável. O torneamento ou mandrilamento CNC não consegue manter de forma confiável ±0,002 mm em produção ao longo de um lote de peças devido à deriva térmica, progressão do desgaste da ferramenta e vibração da máquina.
Por Que o Acabamento Superficial Importa Funcionalmente
A rugosidade superficial não é meramente cosmética. Em munhões de rolamento, o acabamento superficial determina a formação do filme de óleo — um valor de Ra 0,2 µm muito áspero pode romper o filme de lubrificação sob carga, acelerando o desgaste. Em superfícies de vedação, a planicidade e o Ra juntos determinam se uma vedação pode manter o diferencial de pressão. Em componentes aeroespaciais críticos para fadiga, o acabamento superficial determina onde as trincas de fadiga se iniciam — uma superfície retificada com Ra 0,4 µm tem vida em fadiga mensuravelmente mais longa que uma superfície torneada com Ra 1,6 µm na mesma geometria nominal.
Com base em nossa experiência de produção com componentes de eixo aeroespaciais, a melhoria na vida em fadiga ao especificar retificação cilíndrica (Ra 0,4 µm) em vez de torneamento de precisão (Ra 0,8 µm) em superfícies de munhão críticas excede consistentemente 25–30% em testes — uma diferença significativa quando a vida do componente afeta diretamente os intervalos de manutenção de aeronaves.
O Problema do Material Endurecido
A fresagem e o torneamento convencionais dependem de ferramentas de corte de metal duro ou metal duro revestido. Estas ferramentas desgastam-se rapidamente — e de forma imprevisível — em materiais mais duros do que aproximadamente HRC 45–50. Acima de HRC 55, a maquinagem convencional é geralmente impraticável. A retificação de precisão utilizando abrasivos CBN ou diamante opera eficazmente em materiais a HRC 60–65 ou superior, o que a torna o único processo de acabamento viável pós-tratamento térmico para aços-ferramenta endurecidos, engrenagens cementadas e pistas de rolamentos.
A sequência de produção para a maioria dos componentes de aço endurecido é: maquinagem CNC de desbaste (enquanto ainda macio) → tratamento térmico → retificação de precisão (para dimensões e acabamento finais). Esta sequência não é arbitrária — existe porque a retificação é o único processo capaz de corrigir as pequenas distorções introduzidas pelo tratamento térmico e atingir as tolerâncias finais no estado endurecido.
Tipos de Retificação de Precisão: Selecionar o Método Correto
Seis métodos de retificação cobrem toda a gama de requisitos de fabrico de precisão. Cada um é otimizado para uma geometria específica, volume de produção e requisito de exatidão.
Retificação de superfícies
A retificação plana utiliza um rebolo rotativo para remover material de uma superfície plana da peça, fixada num mandril magnético ou dispositivo de precisão. O rebolo desloca-se transversalmente pela superfície em passagens controladas, removendo camadas finas até que a dimensão e o acabamento alvo sejam atingidos.
Planura alcançável: ≤0,002 mm em 100 mm Acabamento superficial alcançável: Ra 0,2–0,8 µm Tolerância típica: ±0,002–0,005 mm
Melhor para: Bases de moldes e placas de cavidade, dispositivos de ferramentas de precisão, faces de vedação, insertos de matrizes, componentes planos endurecidos que requerem controlo de planura.
Limitações: Restrito a superfícies planas ou muito suavemente contornadas. Não consegue abordar geometria cilíndrica, furos ou perfis complexos sem acessórios especiais.
A retificação plana é a operação final padrão para ferramentas de moldes e matrizes — uma base de molde com 0,01 mm de desvio de planicidade produz peças com defeitos visíveis na linha de separação ao longo de toda a produção do molde.
Retificação Cilíndrica
A retificação cilíndrica rotaciona a peça em torno de seu próprio eixo (entre pontas ou em uma placa) enquanto o rebolo se desloca ao longo do comprimento, removendo material do diâmetro externo. O resultado é uma superfície cilíndrica com diâmetro, circularidade e cilindricidade controlados.
Circularidade alcançável: ≤0,001 mm Tolerância alcançável: ±0,001–0,003 mm no diâmetro Acabamento superficial alcançável: Ra 0,2–0,6 µm
Melhor para: Eixos de precisão, munhões de rolamentos, rolos, fusos de retificação, hastes de atuadores hidráulicos, qualquer componente rotativo onde a circularidade e a tolerância de diâmetro sejam funcionalmente críticas.
Limitações: Requer configuração entre pontas ou em uma placa de precisão; não aplicável a geometrias não cilíndricas ou internas.
Na fabricação de transmissões automotivas, a retificação final dos munhões dos eixos de entrada e saída para uma tolerância de diâmetro de ±0,001–0,002 mm é padrão — a folga em uma interface de rolamento de precisão simplesmente não pode ser alcançada de outra forma. O mesmo se aplica a eixos de atuação aeroespaciais, hastes de implantes médicos e eixos de fusos industriais.
Retificação de Diâmetro Interno (DI)
A retificação DI utiliza um fuso de retificação de pequeno diâmetro girando dentro de um furo para acabamento da superfície interna. Como o rebolo deve caber dentro do diâmetro do furo — frequentemente 10–80% do diâmetro do furo — a zona de contato rebolo-peça é pequena, e a rigidez é menor do que na retificação externa.
Tolerância alcançável: ±0,002–0,005 mm no diâmetro do furo Acabamento superficial alcançável: Ra 0,4–0,8 µm
Melhor para: Alojamentos de rolamentos de precisão, furos de cilindros hidráulicos, buchas de luva, qualquer diâmetro interno que exija ajuste controlado a um eixo correspondente.
Limitações: Rigidez inferior à retificação externa; diâmetro de rebolo menor aumenta o risco de concentração de calor; furos mais profundos são progressivamente mais difíceis de retificar com precisão devido à deflexão. Relações profundidade-diâmetro acima de 3:1 exigem atenção cuidadosa aos parâmetros de retificação e ao fornecimento de refrigerante.
Retificação Sem Centros
A retificação sem centros apoia a peça entre um rebolo e um rebolo regulador, com uma lâmina de apoio fornecendo o suporte inferior. Não há fuso ou placa — a peça flutua na zona de retificação, o que permite o avanço contínuo de peças através da máquina (modo de avanço contínuo) ou o posicionamento de peças com ressalto ou escalonadas (modo de avanço intermitente).
Circularidade alcançável: ≤0,001–0,002 mm Tolerância alcançável: ±0,002–0,005 mm no diâmetro Produtividade: Muito alta — o método de retificação mais rápido para peças cilíndricas
Melhor para: Produção em alto volume de peças cilíndricas — pinos, hastes, barras, prisioneiros, hastes de fixadores, eixos pequenos — onde o custo de configuração por peça deve ser mínimo e a produtividade é a prioridade.
Limitações: Restrita a geometria cilíndrica (avanço contínuo) ou perfis escalonados simples (avanço intermitente). Não consegue lidar com perfis externos complexos ou peças que exijam múltiplos degraus de diâmetro. A configuração requer alinhamento preciso dos dois rebolos e da lâmina de apoio — um investimento significativo de tempo que só se justifica para quantidades de produção.
Retificação por Penetração Profunda
A retificação por penetração profunda utiliza um rebolo perfilado movendo-se a uma taxa de avanço muito lenta (daí “creep”) com uma única passada profunda removendo material significativo — o oposto da retificação leve convencional de múltiplas passadas. O processo pode gerar simultaneamente perfis complexos (ranhuras, características escalonadas, seções transversais curvas) em materiais endurecidos ou resistentes à abrasão.
Taxa de remoção de material: Alta para uma única passada profunda Acabamento da superfície: Ra 0,4–1,6 µm (mais grosso que a retificação de acabamento convencional) Melhor para: Perfis profundos, formas de raiz de pás de turbina, seções transversais de ranhuras complexas, desbaste de materiais duros.
Limitações: Requer alta potência da máquina; a geração de calor é substancial e exige sistemas de refrigerante sofisticados. Não adequada para geometria cilíndrica simples onde métodos convencionais são mais rápidos e econômicos.
Retificação de Ferramentas e Cortadores
A retificação de ferramentas e cortadores utiliza retificação de precisão para restaurar ou fabricar a geometria de ferramentas de corte — fresas de topo, brocas, formas de insertos intercambiáveis, brochas, machos. Máquinas de retificação de ferramentas 5-axis CNC especializadas podem gerar as geometrias complexas de canais, alívio e ângulo de corte necessárias para ferramentas de corte de alto desempenho.
Melhor para: Recondicionamento de fresas de topo e brocas desgastadas, fabricação de ferramentas de corte personalizadas, afiação de ferramentas de forma.
Limitações: Requer equipamento altamente especializado e experiência em programação; não aplicável ao acabamento de peças.
Guia de Seleção do Tipo de Retificação
| Inscrição | Tipo de Retificação Recomendado |
|---|---|
| Superfícies planas, placas de moldes, faces de vedação | Retificação plana |
| Eixos, munhões de rolamentos, componentes rotativos | Retificação cilíndrica |
| Diâmetros de furos de precisão, alojamentos de rolamentos | Retificação interna |
| Peças cilíndricas em alto volume (pinos, hastes, eixos) | Retificação sem centros |
| Perfis profundos, remoção de material duro | Retificação por penetração profunda |
| Fabricação e recondicionamento de ferramentas de corte | Retificação de ferramentas e cortadores |
Retificação de Precisão vs Fresamento vs Brunimento: Quando Usar Cada Um
Fresamento, Retificação e Brunimento Desempenham Papéis Sequenciais
Esses três processos não são alternativas — são etapas complementares em uma sequência de fabricação. O fresamento define a geometria e remove material em bruto de forma eficiente. A retificação refina a geometria e alcança tolerâncias apertadas após o fresamento (e, quando aplicável, após o tratamento térmico). O brunimento aperfeiçoa as superfícies internas de furos para o mais alto desempenho funcional.
| Processo | Tolerância | Rugosidade da superfície | Papel Principal |
|---|---|---|---|
| Fresagem CNC | ±0,01–0,05 mm | Ra 1,6–3,2 µm | Criação de geometria, remoção em bruto |
| Torneamento CNC | ±0,005–0,02 mm | Ra 0,8–1,6 µm | Geometria cilíndrica, diâmetro |
| Retificação de precisão | ±0,001–0,005 mm | Ra 0,2–0,8 µm | Precisão dimensional, acabamento superficial |
| Afiação | ±0,001–0,003 mm | Ra 0,1–0,4 µm | Acabamento de furo interno, textura cruzada |
Quando a Retificação é Necessária vs. Fresamento Suficiente?
A retificação é necessária quando:
- A tolerância é mais apertada que ±0,01 mm no diâmetro ou planicidade
- O acabamento superficial deve ser Ra ≤ 0,8 µm por razões funcionais (contato com rolamentos, vedação, fadiga)
- A dureza do material excede HRC 45–50 e ferramentas convencionais não conseguem manter a precisão
- A precisão geométrica (circularidade, cilindricidade, planicidade) deve ser controlada para ±0,001–0,005 mm
O fresamento é suficiente quando:
- As tolerâncias são ±0,05 mm ou mais folgadas
- O acabamento superficial de Ra 1,6–3,2 µm é aceitável
- O material não é tratado termicamente além de HRC 45
- A peça não é um componente rotativo ou de vedação com requisitos críticos de integridade superficial
Quando a Brunidagem Supera a Retificação
A brunidagem utiliza uma ferramenta abrasiva multi-pedra que oscila dentro de um furo enquanto gira, gerando o padrão cruzado característico. Este padrão não é estético — ele retém lubrificante nos vales da textura cruzada, melhorando dramaticamente o desempenho da lubrificação de filme sob carga.
A brunidagem é o processo correto quando:
- Um furo requer Ra ≤ 0,4 µm com uma textura cruzada específica para lubrificação (cilindros de motor, atuadores hidráulicos, cilindros pneumáticos)
- Uma correção menor do diâmetro do furo (0,005–0,05 mm) é necessária após a retificação
- O requisito funcional é a retenção de lubrificante, não apenas o acabamento superficial liso
Seleção do Rebolo: A Decisão Técnica Mais Crítica
O rebolo — seu tipo de abrasivo, liga, grau de dureza e tamanho do grão — determina se uma operação de retificação produz resultados de alta qualidade ou defeitos. Uma incompatibilidade entre o rebolo e o material é a causa mais comum de queimaduras de retificação, acabamento superficial ruim e falha prematura do rebolo.
Seleção do Tipo de Abrasivo
| Abrasivo | Melhor para | Porquê |
|---|---|---|
| Óxido de alumínio (Al₂O₃) | Aço carbono, aço inoxidável, retificação de aço em geral | Tenaz, auto-afiante, econômico |
| CBN (Nitreto de Boro Cúbico) | Aço endurecido (HRC 45+), aço liga | Alta estabilidade térmica, longa vida do rebolo, calor mínimo |
| Diamantado | Metal duro, cerâmicas, vidro, materiais não ferrosos | Dureza extrema, essencial para materiais não ferrosos frágeis/duros |
Regra crítica: Rebolos de diamante não são adequados para retificar aço. Nas temperaturas de retificação, o carbono do diamante reage quimicamente com o ferro, causando dissolução rápida do grão de diamante. O CBN é o abrasivo correto para aço endurecido.
Tipo de Liga
A liga vitrificada (cerâmica) é a escolha mais comum para retificação de precisão — é rígida e porosa, proporcionando boa penetração do refrigerante e controle dimensional estável. A liga resinóide produz acabamento ligeiramente mais suave com menos vibração, mas desgasta mais rápido. A liga metálica é usada principalmente para rebolos de diamante em retificação pesada de metal duro ou cerâmica.
Dureza do Rebolo (Grau)
O grau do rebolo — quão firmemente a liga mantém os grãos abrasivos — segue uma regra contraintuitiva: materiais duros requerem rebolos macios, e materiais macios requerem rebolos duros.
Ao retificar uma peça dura, a força de retificação é alta. Um rebolo macio libera grãos desgastados prontamente (auto-afiação), expondo grãos afiados novos. Um rebolo duro retém grãos desgastados, fazendo-os esfregar e gerar calor em vez de cortar — produzindo queimaduras e acabamento ruim.
Ao retificar um material macio, um rebolo duro previne desgaste excessivo do rebolo e mantém geometria consistente. Um rebolo macio desgastaria rapidamente e perderia o perfil.
Regra de seleção: Peça dura → grau de rebolo macio. Peça macia → grau de rebolo duro.
Velocidade do Rebolo
Velocidade mais alta do rebolo geralmente produz acabamento superficial mais fino, mas gera mais calor por unidade de material removido. Velocidade mais baixa reduz o calor, mas torna o acabamento mais grosseiro. A faixa de velocidade recomendada pelo fabricante do rebolo não deve ser excedida — operar acima da velocidade máxima arrisca falha catastrófica do rebolo, o que é um risco de segurança independente de considerações de qualidade do processo.
Defeitos Comuns de Retificação: Causas e Prevenção
Os defeitos de retificação não são aleatórios — eles têm causas raiz específicas que podem ser identificadas e eliminadas sistematicamente.
Queimaduras de Retificação
As queimaduras de retificação aparecem como descoloração (marcas azuis ou marrons na superfície) indicando dano térmico localizado. A zona queimada tem dureza reduzida, estado de tensão residual alterado (de compressivo — benéfico — para trativo — prejudicial), e pode conter micro-trincas.
Causas raiz: Fluxo insuficiente de refrigerante ou refrigerante direcionado incorretamente; taxa de avanço excessiva ou profundidade de corte; rebolo desgastado ou carregado.
Prevenção: Refrigerante de alto volume entregue diretamente na zona de retificação; dressagem regular do rebolo para manter a afiação; profundidade de corte conservadora, especialmente nos passes finais.
Importante: As queimaduras de retificação nem sempre são visíveis na superfície. Dano térmico subsuperficial pode existir sem descoloração óbvia. Para componentes críticos de segurança (estruturas aeroespaciais, implantes médicos, aplicações de fadiga de alto ciclo), inspeção por partículas magnéticas ou inspeção por ataque nital pode ser especificada para detectar dano de queimadura subsuperficial.
Marcas de Vibração
As marcas de vibração são padrões de onda repetitivos na superfície retificada — cristas igualmente espaçadas visíveis sob iluminação oblíqua. Elas são causadas por vibração no sistema de retificação a uma frequência determinada pelas propriedades ressonantes da máquina, peça ou rebolo.
Causas raiz: Rebolo desbalanceado; rigidez insuficiente na fixação da peça; ressonância entre a velocidade do fuso e a frequência natural do sistema; taxa de remoção de material excessiva desestabilizando o corte.
Prevenção: Balance o rebolo cuidadosamente antes do uso; use apoio de luneta para eixos longos; reduza a taxa de remoção de material; varie a velocidade do fuso para se afastar das condições de ressonância.
Trincas Térmicas
Trincas térmicas são fissuras superficiais finas causadas por ciclagem térmica rápida — a superfície aquece durante o contato de retificação e resfria rapidamente quando o fluido de corte é aplicado. A tensão térmica de tração resultante excede localmente a resistência à fratura do material, produzindo redes de trincas.
Causas raiz: Profundidade de corte excessiva combinada com resfriamento inadequado; fluxo de fluido de corte interrompido durante a retificação; parâmetros agressivos em materiais frágeis ou endurecidos.
Prevenção: Fornecimento contínuo e consistente de fluido de corte; parâmetros de retificação conservadores em materiais endurecidos; evitar parar o rebolo em contato com a peça.
Trincas térmicas são particularmente perigosas em componentes estruturais aeroespaciais, pistas de rolamentos endurecidas e ferramentais de estampagem — trincas invisíveis à inspeção visual propagam-se sob carregamento em serviço, causando falha por fadiga prematura.
Ovalização em Peças Cilíndricas
Peças retificadas cilindricamente que se desviam da circularidade verdadeira causam vibração, carga irregular nos rolamentos e vida à fadiga reduzida em sistemas rotativos.
Causas raiz: Alinhamento de setup incorreto entre pontas; pressão insuficiente de apoio da contraponta; deflexão da peça sob força de retificação (particularmente em eixos longos e esbeltos); excentricidade do fuso da máquina.
Prevenção: Verifique o alinhamento das pontas antes da retificação; use pressão adequada nas pontas; adicione apoio de luneta em eixos longos; verifique a excentricidade do fuso da máquina com um relógio comparador de precisão antes de iniciar a produção.
Resumo de Prevenção de Defeitos
| Defeito | Causa Principal | Prevenção Principal |
|---|---|---|
| Queima de retificação | Calor excessivo / resfriamento deficiente | Fluido de corte de alto fluxo, dressagem do rebolo, reduzir profundidade |
| Marcas de vibração | Vibração / desbalanceamento | Balanceamento do rebolo, luneta, reduzir taxa de remoção |
| Trincas térmicas | Choque térmico | Resfriamento consistente, parâmetros conservadores |
| Acabamento superficial deficiente | Rebolo desgastado / parâmetros incorretos | Dressar o rebolo regularmente, otimizar granulometria e velocidade |
| Ovalização | Erro de setup / deflexão | Verificação de alinhamento, apoio de luneta |
Materiais Adequados para Retificação de Precisão
Aço Ferramenta Endurecido e Aço para Moldes
Aços ferramenta (D2, H13, M2, A2) são rotineiramente endurecidos a HRC 58–65 antes da retificação de acabamento. Nessa dureza, fresamento e torneamento são impraticáveis — o desgaste da ferramenta é inaceitavelmente alto e o controle dimensional deteriora rapidamente. Rebolos de CBN processam esses materiais eficientemente, alcançando tolerâncias de ±0,002 mm e acabamento superficial Ra 0,2–0,4 µm na condição endurecida.
Aplicações: Cavidades e machos de moldes de injeção, estampos de corte, corpos de ferramentas de corte, componentes industriais resistentes ao desgaste.
Aço inoxidável
O aço inoxidável apresenta desafios específicos de retificação: sua tendência ao encruamento e sua afinidade com abrasivo de óxido de alumínio (causando empastamento do rebolo) tornam a seleção do rebolo crítica. Rebolos de óxido de alumínio com friabilidade adequada ou rebolos de CBN para inox endurecido são escolhas padrão. A aplicação de fluido de corte é particularmente importante para inox — a condutividade térmica moderada da liga concentra mais calor do que o aço carbono.
Aplicações: Implantes médicos, equipamentos de grau alimentício, eixos industriais de precisão, componentes resistentes à corrosão que exigem ajustes de tolerância estreita.
Metal Duro
O metal duro (WC-Co) está entre os materiais de engenharia mais duros em uso comum na manufatura — tipicamente 1.500–2.100 HV. Rebolos de diamante são necessários; CBN e óxido de alumínio são ineficazes. A retificação de metal duro gera alto calor devido à dureza do material e baixa condutividade térmica, exigindo estratégia cuidadosa de fluido de corte.
Aplicações: Insertos e corpos de ferramentas de corte, placas de desgaste, conjuntos de punção e matriz de precisão, sedes de válvulas industriais.
Titânio
A baixa condutividade térmica do titânio (aproximadamente 7 W/(m·K) para Ti-6Al-4V) o torna um dos materiais mais desafiadores termicamente para retificação. O calor concentra-se na interface de retificação em vez de dissipar-se na peça, elevando o risco de oxidação superficial e dano microestrutural. Em nossa experiência de produção com componentes aeroespaciais de titânio, rebolos de óxido de alumínio em velocidades conservadoras com fluido de corte de alta pressão entregue diretamente na zona de retificação são o requisito mínimo para integridade superficial aceitável. Rebolos de CBN apresentam melhor desempenho em ligas de titânio em velocidades elevadas.
Aplicações: Componentes estruturais aeroespaciais, implantes médicos, fixadores de alto desempenho.
Cerâmicas
Cerâmicas de engenharia (alumina, zircônia, carbeto de silício, nitreto de silício) são retificadas exclusivamente com abrasivo de diamante. Sua fragilidade exige profundidades de corte particularmente leves para evitar trincas subsuperficiais (formação de trincas medianas/laterais) que reduzem a resistência da peça abaixo dos requisitos de projeto.
Aplicações: Componentes de substrato eletrônico, componentes estruturais de alta temperatura, pistas de rolamentos de precisão em aplicações de rolamentos cerâmicos.
Como a Retificação de Precisão Afeta o Custo de Manufatura
A retificação de precisão é substancialmente mais cara por unidade de material removido do que o fresamento ou torneamento — por um fator de 3–10× dependendo da tolerância e geometria. Compreender os direcionadores de custo permite que engenheiros e compradores apliquem a retificação estrategicamente em vez de universalmente.
Principais Direcionadores de Custo
Tempo e complexidade de setup: Setups de retificação exigem alinhamento da máquina, balanceamento do rebolo, dressagem do rebolo para restaurar afiação e perfil e, no caso de retificação cilíndrica, centralização precisa da peça. Para trabalho de protótipo ou baixo volume, o setup pode representar 30–50% do custo total de retificação para uma peça simples.
Desgaste e dressagem do rebolo: Rebolos são consumíveis. Rebolos de CBN e diamante têm custo inicial mais alto que óxido de alumínio, mas vida útil muito maior — na retificação de produção de aço endurecido, rebolos de CBN tipicamente duram 50–100× mais que óxido de alumínio por unidade de material removido, tornando-os mais econômicos em volume apesar do preço de compra mais alto.
Tempo de ciclo: A taxa de remoção de material na retificação é fundamentalmente mais lenta do que no fresamento. Alcançar ±0,002 mm requer múltiplas passadas de centelhamento (passadas sem novo avanço, permitindo que a deflexão elástica no sistema retorne a zero). Cada passada adicional aumenta o tempo de ciclo.
Inspeção: Tolerâncias apertadas exigem equipamentos de medição precisos — medidores pneumáticos, micrômetros de precisão, medidores de circularidade, perfilômetros de superfície. O tempo de inspeção aumenta o custo proporcionalmente ao número de dimensões críticas.
Relação custo-tolerância:
| Tolerância | Índice de Custo Relativo de Usinagem |
|---|---|
| ±0,01 mm (usinagem CNC suficiente) | 1.0× |
| ±0,005 mm (entrada de retificação fina) | 1.5–2.0× |
| ±0,002 mm (retificação de precisão padrão) | 2.5–4.0× |
| ≤ ±0,001 mm (ultra-precisão) | 5.0–10.0× |
Cada passo mais apertado na tolerância pode aumentar o custo total em 50–100%. Isso torna a especificação de tolerância uma das decisões de projeto mais consequentes para o controle de custos de retificação.
Como Reduzir o Custo da Retificação de Precisão
Aplique retificação apenas em recursos críticos. A fonte mais comum de custo desnecessário de retificação é aplicar tolerâncias apertadas — e, portanto, requisitos de retificação — a recursos que não precisam funcionalmente delas. Um eixo que se assenta em um munhão de rolamento de precisão precisa de ±0,001–0,002 mm no munhão; o restante do diâmetro do eixo pode não precisar de retificação alguma.
Controle a sobremetal de pré-retificação. Se a torneamento CNC deixar material excessivo (>0,1 mm) para retificação, a retificação remove mais material por passe e o processo leva mais tempo. A sobremetal ideal de pré-retificação é tipicamente 0,01–0,05 mm por lado — suficiente para limpar a superfície torneada e corrigir desvios geométricos, mas não mais. Alcançar isso requer qualidade consistente de torneamento CNC, que é uma disciplina de controle de processo.
Sequencie o tratamento térmico corretamente. Usinar no estado mole antes do tratamento térmico permite taxas de remoção CNC mais rápidas e maior vida útil da ferramenta. O tratamento térmico antes da retificação corrige a dureza; a retificação corrige as dimensões após a distorção do tratamento térmico. Esta sequência é mais econômica do que tentar usinar material endurecido para dimensões quase finais.
Use rebolos CBN para quantidades de produção. O custo inicial mais alto é recuperado rapidamente na frequência reduzida de dressagem, maior vida útil do rebolo e acabamento superficial mais consistente. Para qualquer operação de retificação executando mais de 20–30 peças por mês em aço endurecido, os rebolos CBN são quase sempre mais econômicos que o óxido de alumínio em uma base de custo por peça.
Simplifique a geometria da peça para acessibilidade de retificação. Furos profundos e estreitos, transições geométricas abruptas e recursos que bloqueiam o acesso do refrigerante à zona de retificação aumentam a dificuldade e o custo da retificação. A revisão DFM antes da finalização do projeto pode identificar e eliminar esses recursos a baixo custo.
Diretrizes DFM para Retificação de Precisão
Decisões de projeto tomadas antes do início da fabricação têm mais impacto no custo e na qualidade da retificação do que qualquer ajuste de parâmetro de processo durante a retificação.
Controle a Sobremetal de Retificação
A sobremetal de pré-retificação (a quantidade de material deixada para retificação após a usinagem CNC) deve ser consistente e apropriada. Sobremetal demais — acima de 0,05–0,1 mm por lado — estende o tempo de ciclo de retificação, aumenta o desgaste do rebolo e arrisca danos térmicos em múltiplos passes de desbaste. Sobremetal de menos — abaixo de 0,01 mm por lado — pode não permitir a limpeza completa das marcas de ferramenta do torneamento, produzindo acabamento superficial inconsistente.
Especifique a sobremetal de pré-retificação no desenho ou especificação de processo para recursos críticos, e verifique-a através de medição em processo do recurso torneado CNC antes da retificação.
Mantenha a Rigidez da Peça
Paredes finas, eixos longos e esbeltos, e seções com integridade estrutural pobre defletem sob a força de retificação. Um eixo defletindo 0,005 mm sob a pressão do rebolo produz uma peça que mede 0,005 mm abaixo do tamanho no ponto de deflexão máxima — mesmo se a máquina estiver calibrada corretamente. Para eixos com relações comprimento-diâmetro acima de 5:1, especifique furos de centro em ambas as extremidades para permitir suporte de luneta e contraponta. Para peças cilíndricas de parede fina, considere se o suporte interno durante a retificação (mandril expansível ou dispositivo interno) é justificado.
Forneça Folga de Retificação
O rebolo deve ter folga total para se aproximar da superfície retificada sem interferência da geometria adjacente. Ombreiras, flanges ou recursos adjacentes que bloqueiam o acesso do rebolo forçam configurações especiais ou operações secundárias. Ao projetar ombreiras adjacentes a munhões retificados, especifique um alívio de retificação (um pequeno sulco de alívio na base da ombreira) que permite ao rebolo faiscar sem contatar a face da ombreira — esta é uma prática padrão no projeto de eixos de precisão.
Evite Furos Profundos de Pequeno Diâmetro
A retificação interna de furos profundos de pequeno diâmetro é uma das operações de retificação mais caras e tecnicamente desafiadoras. O pequeno diâmetro do rebolo (frequentemente 20–50% do diâmetro do furo para fornecer folga) tem rigidez limitada, dissipação de calor pobre e acesso restrito do refrigerante. Relações profundidade-diâmetro acima de 3:1 devem ser avaliadas cuidadosamente — métodos alternativos de acabamento (alargamento, brunimento) podem ser mais apropriados e econômicos para furos profundos onde o requisito funcional é tolerância de diâmetro e acabamento superficial em vez de precisão geométrica extrema.
Lista de Verificação DFM para Retificação de Precisão
| Elemento de Projeto | Requisito DFM |
|---|---|
| Sobremetal de pré-retificação no diâmetro crítico | 0,01–0,05 mm por lado; consistente após CNC |
| Relação comprimento-diâmetro do eixo | >5:1 requer furos de centro e suporte de luneta |
| Ombreira adjacente à superfície retificada | Incluir alívio de retificação (sulco na base da ombreira) |
| Relação profundidade-diâmetro do furo interno | >3:1 justifica revisão de processo; considerar alternativa de brunimento |
| Recursos de tolerância apertada | Aplicar apenas a superfícies funcionalmente críticas |
| Acesso do rebolo à superfície | Verificar folga no modelo CAD; eliminar geometria de interferência |
Aplicações de Retificação de Precisão por Indústria
Aeroespacial
A retificação aeroespacial abrange munhões de eixos de turbina, superfícies de rolamento de trem de pouso, hastes de atuador e interfaces de encaixe estrutural. Tolerâncias de ±0,001–0,003 mm com acabamento superficial Ra 0,2–0,4 µm são requisitos rotineiros em componentes aeroespaciais rotativos. De acordo com os requisitos do sistema de qualidade aeroespacial AS9100, operações críticas de retificação requerem validação de processo documentada, registros de medição em processo e inspeção por ataque nital ou partículas magnéticas para verificar a ausência de danos térmicos.
Em nossa experiência de produção com clientes do setor aeroespacial, o erro de preparação pré-retificação mais comum é a consistência insuficiente do torneamento CNC — peças que chegam à retificação com sobremetal não uniforme exigem que os operadores de retificação façam avaliações sobre a profundidade de corte, o que introduz variabilidade no resultado final. A qualidade consistente do torneamento CNC é tão importante quanto a qualidade do processo de retificação para alcançar resultados confiáveis de retificação de precisão.
Dispositivos médicos
Implantes ortopédicos, hastes de instrumentos cirúrgicos e componentes de implantes dentários exigem acabamento superficial Ra ≤ 0,4 µm e precisão dimensional de ±0,002–0,005 mm. Além dos requisitos dimensionais, a integridade superficial alcançada pela retificação afeta diretamente a biocompatibilidade — a tensão residual de tração proveniente de retificação agressiva promove corrosão sob tensão e desgaste por fretting no ambiente do implante. A tensão residual compressiva proveniente de retificação adequadamente controlada melhora a vida em fadiga e a resistência à corrosão.
Os requisitos de qualidade para dispositivos médicos ISO 13485 exigem validação documentada de processo para operações de retificação em características críticas de implantes. Isso inclui demonstração de capacidade de processo (dados Cpk), registros de qualificação de operadores e rastreabilidade de calibração de equipamentos.
Transmissão Automotiva e Trem de Força
Os eixos de entrada e saída da transmissão, os furos retificados das engrenagens e os colos de rolamento nos sistemas de transmissão automotiva são retificados com tolerância de diâmetro de ±0,001–0,002 mm como padrão de produção. O acabamento superficial nos colos dos eixos de transmissão (Ra 0,2–0,4 µm) é especificado diretamente nas normas de engenharia automotiva porque determina a espessura do filme de lubrificação sob carga e velocidade de operação — o principal fator que controla a eficiência da transmissão e a vida útil.
A retificação automotiva de alto volume utiliza retificação sem centros para esboços de eixos e retificação cilíndrica para as dimensões finais dos colos — uma abordagem em duas etapas que equilibra a eficiência de produção com a precisão.
Fabricação de Moldes e Matrizes
Cavidades de moldes, machos e componentes de ferramental exigem retificação plana de aço ferramenta endurecido para planicidade ≤ 0,002 mm e acabamento superficial Ra 0,2–0,4 µm. A qualidade da superfície retificada do molde é transferida diretamente para cada peça produzida no molde — uma base de molde não plana causa rebarbas, fechamento deficiente da linha de separação e variação dimensional nas peças moldadas ao longo da produção.
Pontos-chave
- A retificação de precisão atinge tolerâncias de ±0,001–0,005 mm e acabamento superficial Ra 0,2–0,8 µm — 5–10× mais justo que o fresamento CNC, tornando-se o processo necessário para superfícies de rolamento, faces de vedação, eixos de precisão e componentes endurecidos.
- Seis tipos de retificação — plana, cilíndrica, interna, sem centros, creep feed e de ferramentas e cortadores — cada um atende a uma geometria específica e requisito de volume de produção. Compatibilizar o método com a geometria é essencial para a eficiência de custo.
- Retificação, fresamento e brunimento são processos sequenciais, não concorrentes — o fresamento cria a geometria, a retificação a refina, e o brunimento aperfeiçoa as superfícies dos furos para máximo desempenho funcional.
- A seleção do rebolo é a decisão técnica mais crítica — óxido de alumínio para aço geral, CBN para aço endurecido (nunca diamante em aço), diamante para metal duro e cerâmicas. Peça dura requer grau de rebolo macio; peça macia requer grau de rebolo duro.
- Defeitos de retificação — queimaduras, vibração, trincas térmicas, ovalização — têm causas raiz específicas que são sistematicamente preveníveis através do gerenciamento de fluido de corte, condição do rebolo e qualidade da montagem.
- O custo de retificação aumenta exponencialmente com tolerâncias mais justas — cada passo mais justo pode adicionar 50–100% ao custo de retificação. Aplique tolerâncias justas apenas onde o desempenho funcional as exige.
- DFM para retificação significa controlar a sobremetal de pré-retificação (0,01–0,05 mm por lado), projetar para rigidez e acesso do rebolo, incluir alívios nos ombros e evitar furos internos desnecessariamente profundos.
- Para compradores OEM, a especificação de retificação em um desenho traz implicações reais de custo — verifique se cada superfície retificada tem uma razão funcional para a tolerância e acabamento especificados, e discuta com seu fornecedor de CNC/retificação se mudanças de DFM podem reduzir o escopo de retificação sem afetar o desempenho.
perguntas frequentes
O que é retificação de precisão e quando é necessária?
A retificação de precisão é um processo de usinagem de acabamento que remove material usando grãos abrasivos para atingir tolerâncias de ±0,001–0,005 mm e rugosidade superficial Ra 0,2–0,8 µm — níveis de desempenho que o fresamento e torneamento CNC não conseguem atingir de forma confiável. É necessária quando: a tolerância dimensional é mais justa que ±0,005 mm; o acabamento superficial deve ser Ra ≤ 0,8 µm por razões funcionais (contato de rolamento, vedação, vida em fadiga); a dureza do material excede HRC 45–50, tornando o corte convencional impraticável; ou a precisão geométrica (circularidade, planicidade, cilindricidade) deve ser controlada em nível micrométrico. É tipicamente a etapa final de fabricação após o desbaste CNC e, quando aplicável, tratamento térmico.
Qual é a diferença entre retificação plana e retificação cilíndrica?
A retificação plana aplica um rebolo rotativo a superfícies planas da peça para atingir planicidade ≤0,002 mm em 100 mm e acabamento superficial Ra 0,2–0,8 µm — usada para placas de moldes, insertos de matrizes, faces de vedação e dispositivos de precisão. A retificação cilíndrica rotaciona a peça em seu eixo enquanto o rebolo se desloca ao longo do comprimento, atingindo circularidade ≤0,001 mm e tolerâncias de diâmetro de ±0,001–0,003 mm — usada para eixos, colos de rolamento, rolos e qualquer componente rotativo onde a precisão de circularidade e diâmetro é funcionalmente crítica. Os dois processos atendem a requisitos geométricos ortogonais (planicidade vs. circularidade/cilindricidade) e não são intercambiáveis.
Quão precisa pode ser a retificação de precisão?
A retificação de precisão atinge tolerâncias de ±0,001–0,003 mm em diâmetros cilíndricos e planicidade ≤0,002 mm em superfícies planas em condições de produção. A retificação de ultra-precisão com equipamentos especializados e instalações com ambiente controlado alcança ≤±0,001 mm. Circularidade de ≤0,001 mm é alcançável em retificação cilíndrica de produção. Essas tolerâncias são 5–10× mais justas que o fresamento CNC (±0,01–0,05 mm) e 3–5× mais justas que o torneamento CNC (±0,005–0,02 mm), tornando a retificação o processo necessário para ajustes de rolamentos de precisão, interfaces de vedação e componentes rotativos de alto desempenho.
Por que o gerenciamento térmico é crítico na retificação de precisão?
O calor é o principal risco de qualidade na retificação de precisão porque os grãos abrasivos geram calor friccional concentrado na superfície da peça — calor que não pode dissipar tão rapidamente quanto no corte convencional. O excesso de calor causa queimaduras de retificação (descoloração visível da superfície com dureza reduzida e tensão residual de tração prejudicial), trincas térmicas (trincas superficiais finas que se propagam sob carga em serviço) e imprecisão dimensional devido à expansão térmica da peça durante a retificação. Para materiais com baixa condutividade térmica — titânio (~7 W/m·K), aço inoxidável (~15 W/m·K) — o risco é maior porque o calor se concentra na interface de retificação. Fluido de corte adequado de alta pressão direcionado para a zona de retificação, profundidade de corte conservadora e rebolos devidamente dressados são as principais ferramentas de gerenciamento térmico.
Quando a retificação sem centros deve ser especificada?
A retificação sem centros deve ser especificada para produção em grande volume de peças cilíndricas (pinos, hastes, eixos, hastes de fixadores) onde o custo de setup por peça deve ser mínimo e a produtividade é a prioridade. Não requer operação de centragem na peça e suporta produção contínua por alimentação passante — as peças fluem automaticamente pela zona de retificação. A retificação sem centros atinge circularidade ≤0,001–0,002 mm e tolerâncias de diâmetro de ±0,002–0,005 mm, tornando-a adequada para a maioria dos requisitos cilíndricos de precisão. Não é apropriada para peças com múltiplos degraus de diâmetro, perfis complexos ou características que exijam relação posicional com outras características da peça (que necessitam de datums de referência que a retificação sem centros não fornece).
O que causa queimaduras de retificação e como podem ser prevenidas?
As queimaduras de retificação são causadas por calor excessivo na superfície da peça — mais comumente por fluxo insuficiente de refrigerante, rebolos desgastados ou empastados que atritam em vez de cortar, ou profundidade de corte e avanço excessivos. A zona queimada apresenta dureza superficial reduzida, tensão residual de tração prejudicial (em oposição à tensão de compressão benéfica que a retificação devidamente controlada produz) e pode conter microtrincas subsuperficiais invisíveis à inspeção visual. A prevenção requer: refrigerante em alto volume entregue diretamente no arco de retificação; dressagem regular do rebolo para manter a afiação; profundidade de corte conservadora nos passes de acabamento; e monitoramento do processo. Para componentes críticos de segurança, o ataque nital ou a inspeção por partículas magnéticas após a retificação verificam a ausência de dano térmico.
Como o custo de retificação se compara à usinagem CNC?
A retificação de precisão custa substancialmente mais por unidade de material removido do que o fresamento ou torneamento CNC — tipicamente 3–10× mais devido a taxas de remoção de material mais lentas, custos de desgaste do rebolo, requisitos de inspeção mais elevados e setup mais complexo. No entanto, a comparação de custos é enganosa sem contexto: a retificação é necessária quando a especificação funcional não pode ser atendida de outra forma. A questão de engenharia não é “a retificação é mais cara que o fresamento?” — ela sempre é — mas “esta característica requer retificação para atender seu requisito funcional?” Aplicar tolerâncias apertadas apenas em superfícies funcionalmente críticas, controlar a sobremetal de pré-retificação, usar rebolos CBN para quantidades de produção e minimizar o escopo de retificação por meio de revisão DFM são as estratégias de controle de custos mais eficazes.
Qual rebolo deve ser usado para aço endurecido?
CBN (Nitreto de Boro Cúbico) é o abrasivo correto para retificar aço endurecido (HRC 45+). O CBN tem alta estabilidade térmica, não reage quimicamente com o ferro nas temperaturas de retificação e mantém a afiação do rebolo muito mais tempo que o óxido de alumínio em aço endurecido — tipicamente 50–100× a vida do rebolo de óxido de alumínio por unidade de material removido. Rebolos de diamante não devem ser usados em aço: nas temperaturas de retificação, o carbono do diamante reage com o ferro, causando rápida dissolução do diamante. Rebolos de óxido de alumínio são apropriados para aço não endurecido ou moderadamente duro (abaixo de ~HRC 45) em aplicações de retificação geral. Ligante vitrificado é a escolha padrão para retificação de precisão que exige precisão dimensional; ligante resinoide proporciona acabamento ligeiramente mais fino para passes de acabamento.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC e retificação para aplicações aeroespaciais, médicas, de moldes e matrizes e industriais OEM. Referências técnicas: AS9100 Rev D (Gestão da Qualidade Aeroespacial), ISO 13485 (Sistemas de Qualidade para Dispositivos Médicos), ASTM E1077 (Inspeção por Ataque Nital para Queimaduras de Retificação), Society of Manufacturing Engineers (SME) Grinding Technology Handbook.
Buscando Componentes de Precisão Retificados para Aplicações Aeroespaciais, Médicas ou Industriais?
Na CMS, nossa capacidade de retificação de precisão abrange retificação cilíndrica, plana e interna em aço endurecido, aço inoxidável, titânio e metal duro, com controle de tolerância de ±0,001 mm e acabamento superficial de Ra 0,2 µm. Todo trabalho de retificação recebe uma revisão DFM para adequação do sobremetal de pré-retificação, seleção de rebolo e acessibilidade das características — e relatórios de inspeção CMM com parâmetros de retificação documentados são padrão para programas aeroespaciais e médicos.
[Solicite uma revisão DFM e orçamento de retificação de precisão →]


