
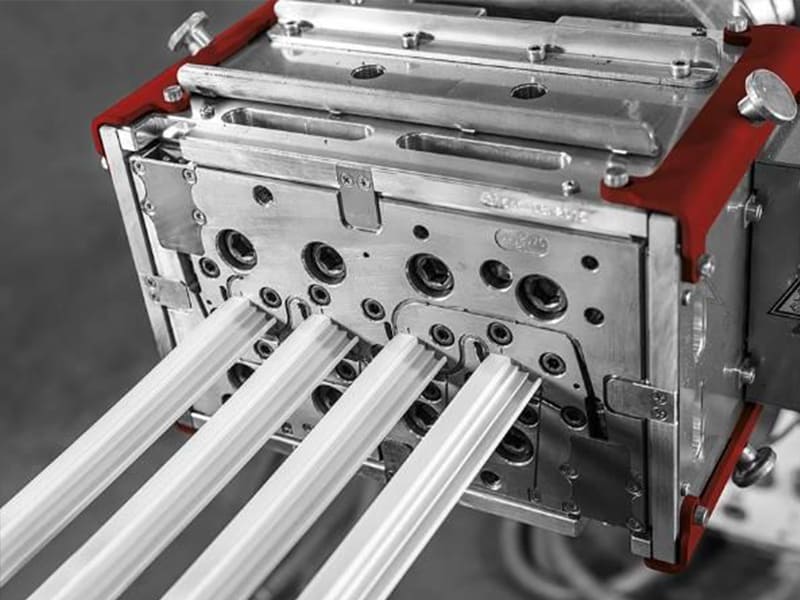
Resposta rápida: O processo de extrusão de plástico força continuamente o plástico fundido através de uma matriz moldada para produzir peças com seção transversal constante — tubos, mangueiras, perfis, isolamento de cabos, vedações e chapas — a taxas de produção muito altas e baixo custo por unidade. O ferramental de matriz de extrusão custa $1.000–$10.000 (versus $5.000–$100.000+ para moldes de injeção) e o processo funciona continuamente sem ciclos de parada e partida. A tolerância alcançável é de ±0,1–0,5 mm — adequada para perfis contínuos e aplicações de vedação, mas não para componentes de ajuste de precisão para montagem. Escolha a extrusão quando a geometria do produto for de seção transversal constante, o volume de produção for alto e o custo por metro linear for a prioridade econômica. Escolha a moldagem por injeção quando a peça exigir geometria 3D complexa, tolerâncias apertadas ou características que variam ao longo do comprimento.
Por Que os Engenheiros Escolhem a Extrusão de Plástico
O processo de extrusão de plástico ocupa um nicho de engenharia fundamentalmente diferente da moldagem por injeção, moldagem por sopro ou termoformagem. Não é um compromisso ou um substituto de menor custo para outro processo — é o único método de fabricação prático para uma classe específica de produtos, e dentro dessa classe é superior a todas as alternativas em custo, velocidade e continuidade.
A característica definidora dos produtos extrudados é a seção transversal constante: a matriz determina a geometria do perfil, e cada metro linear de saída tem seção transversal idêntica. Essa restrição é simultaneamente a força e a limitação do processo. Qualquer produto que possa ser definido como um perfil uniforme estendido ao comprimento — tubo, mangueira, vedação, isolamento de fio, moldura de janela, chapa, filme — é um candidato natural à extrusão. Qualquer produto que exija seção transversal variável, complexidade tridimensional ou características de montagem de precisão não é.
Quando um produto se encaixa no perfil de extrusão, a economia é convincente:
- Sem fechamento e abertura de molde por ciclo: o processo funciona continuamente, medido em metros por hora em vez de peças por hora
- Baixo investimento em ferramental: uma matriz de extrusão a $1.000–$10.000 permite produção imediata sem o prazo de fabricação de molde de 4–8 semanas do ferramental de injeção
- Desperdício mínimo de material: o material flui continuamente sem canais de alimentação, gates ou sprues
- Eficiência de mão de obra: um único operador pode gerenciar uma linha de extrusão em funcionamento produzindo centenas de metros por turno
Como Funciona o Processo de Extrusão de Plástico
Etapa 1: Alimentação de Material
O plástico bruto — tipicamente pellets ou pó — é carregado em um funil na parte traseira da extrusora. A gravidade alimenta o material no cilindro, onde ele encontra o parafuso rotativo. Concentrados de pigmento, estabilizadores UV, retardantes de chama e outros aditivos podem ser misturados nesta etapa para coloração em linha e modificação de propriedades.
Etapa 2: Transporte por Parafuso, Fusão e Pressurização
O cilindro da extrusora contém um parafuso helicoidal que gira continuamente durante toda a corrida de produção — ao contrário do parafuso alternativo na moldagem por injeção, que também desempenha uma função de injeção. O parafuso de extrusão executa três funções simultâneas à medida que o material viaja da zona de alimentação até a matriz:
Transporte: O material é transportado para frente ao longo do canal helicoidal.
Fusão: As faixas de aquecimento do cilindro (ajustadas a 160–300°C dependendo do material) e o calor de cisalhamento mecânico da rotação do parafuso fundem o plástico uniformemente. A transição de pellets sólidos para massa fundida homogênea normalmente ocorre dentro dos primeiros 60–70% do comprimento do cilindro.
Pressurização: A geometria do parafuso cria pressão que força o material fundido para frente através da matriz a uma taxa de fluxo e pressão controladas. As pressões típicas do fundido na matriz são de 10–30 MPa dependendo do material e do design da matriz.
A principal característica habilitadora da extrusão: o parafuso nunca para de girar. Esse movimento rotacional sustentado mantém o fluxo contínuo de material, razão pela qual a extrusão pode funcionar por horas ou dias sem interrupção.
Etapa 3: Moldagem pela Matriz
O plástico fundido sai do cilindro e entra na matriz — uma ferramenta usinada com precisão que define a seção transversal final do extrudado. O design da matriz é o elemento de maior habilidade do ferramental de extrusão:
Matrizes para tubos e mangueiras incorporam um mandril (torpedo) no centro para criar o furo oco, com o anel externo da matriz definindo o diâmetro externo. As pernas de suporte do mandril criam pontos de restrição de fluxo que devem ser cuidadosamente streamlined para evitar linhas de solda na peça acabada.
Matrizes para perfis para seções transversais complexas (molduras de janelas, perfis estruturais, seções multicâmara) exigem balanceamento cuidadoso da resistência ao fluxo em todas as zonas da seção transversal para garantir velocidade de saída uniforme — velocidade desigual faz com que o extrudado entorte, torça ou apresente tensão interna.
Matrizes para chapas (também chamadas de matrizes planas ou matrizes cabide) distribuem o fluxo do fundido lateralmente através de uma abertura de saída larga e fina usando uma geometria de manifold interna projetada para equalizar a velocidade e espessura do fluxo em toda a largura da chapa.
Inchamento da matriz: Quando o plástico fundido sai do orifício da matriz, ele se expande ligeiramente — a deformação elástica imposta pelo fluxo através da matriz se recupera parcialmente na saída, aumentando as dimensões da seção transversal em aproximadamente 5–30% dependendo da viscoelasticidade do material. As dimensões da matriz devem ser projetadas menores que as dimensões alvo para compensar, exigindo conhecimento de inchaço da matriz específico para cada material. Esta é uma das razões pelas quais o projeto de matrizes de extrusão é uma disciplina de engenharia especializada.
Etapa 4: Calibração e Resfriamento
Imediatamente após a matriz, o extrudado tem suas dimensões controladas enquanto ainda está macio por um sistema de calibração:
Tubos e tubulações: Luvas de calibração a vácuo — tubos de precisão a pressão ligeiramente negativa em relação à atmosfera — puxam o plástico quente contra um furo metálico resfriado para definir o diâmetro externo enquanto o material se solidifica. Alternativamente, pressão de ar interna pode ser usada para manter o furo.
Perfis: Placas de calibração ou dispositivos de vácuo mantêm a geometria do perfil enquanto ele esfria.
Chapa: Cilindros de polimento (uma pilha de cilindros metálicos com temperatura controlada) simultaneamente resfriam a chapa e estabelecem acabamento superficial e espessura precisos.
Resfriamento em banho de água (para tubos e tubulações) ou resfriamento a ar (para perfis mais leves e filmes) segue a zona de calibração para completar a solidificação. A taxa e a uniformidade do resfriamento afetam diretamente a estabilidade dimensional, empenamento e tensão residual no produto acabado.
Etapa 5: Tração e Corte
Um sistema de tração (esteiras tipo lagarta, puxadores de correia ou rolos de aperto) agarra o extrudado e o puxa para frente a uma velocidade controlada e constante, sincronizada com a saída da extrusora. A velocidade de tração, combinada com a velocidade da rosca da extrusora, controla a razão de estiramento — a diferença dimensional entre as dimensões de saída da matriz e as dimensões finais da peça. Aumentar a velocidade de tração em relação à velocidade da rosca estica o material, reduzindo a espessura da parede e aumentando o comprimento por unidade de material.
O corte ou bobinamento a jusante completa a operação:
- Tubos e perfis são cortados em comprimentos especificados por sistemas de serra voadora que se deslocam com o extrudado durante o corte, e depois retornam para o próximo corte
- Filmes e tubos flexíveis são bobinados em rolos para uso posterior ou envio
Esta sequência completa — do funil ao tubo ou perfil acabado — opera continuamente sem ciclos discretos de peças.
Extrusão vs Moldagem por Injeção: Comparação de Engenharia
| Fator | Extrusão de Plásticos | Moldagem por injeção |
|---|---|---|
| Tipo de produção | Contínua (metros/hora) | Cíclica (peças/ciclo) |
| Medição de produção | Metros lineares ou kg/hora | Peças por hora |
| Capacidade geométrica | Apenas seção transversal constante | Formas 3D complexas |
| Tolerância dimensional | ±0,1–0,5 mm | ±0,05–0,1 mm |
| Custo de ferramental | $1.000–$10.000 | $5.000–$100.000+ |
| Prazo de fabricação do ferramental | De dias a 2 semanas | 4–8 semanas |
| Volume de produção econômico | Alto volume contínuo | > 10.000 unidades/ano |
| Desperdício de material | Muito baixo (sem canais/alimentadores) | Baixo (com canais quentes) |
| Comprimento da peça | Ilimitado | Limitado pelo tamanho do molde |
| Capacidade de acabamento superficial | Bom | Excelente |
| Recursos complexos (nervuras, bossas) | Inviável | Viável |
A decisão de engenharia fundamental entre extrusão e moldagem por injeção: se o produto pode ser descrito como um perfil de seção transversal constante estendido ao comprimento, a extrusão é quase sempre mais econômica e mais rápida de colocar em produção. Se o produto exige seção transversal variável, recursos tridimensionais, tolerâncias apertadas ou geometria de peça discreta, a moldagem por injeção é o processo correto.
Materiais para Extrusão de Plásticos
A seleção de material para extrusão deve equilibrar os requisitos de desempenho de uso final com a processabilidade — a capacidade do material de formar um fundido estável, fluir uniformemente através da matriz e solidificar de forma previsível durante o resfriamento.
O parâmetro chave do material para a processabilidade de extrusão é índice de fluidez (MFI) — uma medida de quão facilmente o polímero flui sob condições padronizadas. A extrusão requer materiais com MFI em uma faixa específica para a aplicação pretendida: muito alto (muito fluido) e o extrudado pode perder integridade estrutural na saída da matriz e sag ou colapsar; muito baixo (muito viscoso) e o material pode não fluir uniformemente através de matrizes de perfis complexos e pode exigir pressão excessiva no cilindro.
PVC (Policloreto de Vinila)
O PVC é o material dominante para extrusão de construção civil: perfis de janelas, tubos de drenagem, revestimentos externos, conduítes elétricos. Disponível em formulações rígidas (R-PVC) e flexíveis (P-PVC com adição de plastificante), o PVC oferece excelente resistência às intempéries, retardância de chama e estabilidade dimensional a baixo custo de material.
Nota crítica de processamento: o PVC se degrada acima de aproximadamente 180°C, liberando ácido clorídrico. A extrusão de PVC requer temperaturas de cilindro cuidadosamente controladas, tempos de residência curtos e estabilizadores térmicos (cálcio-zinco, organoestânico ou à base de chumbo, dependendo da aplicação e dos requisitos regulatórios). O equipamento de extrusão de PVC deve ser mantido meticulosamente para evitar estagnação e degradação do material.
HDPE (Polietileno de Alta Densidade)
O HDPE é o material padrão para tubos de abastecimento de água, tubos de distribuição de gás e conduítes externos. Sua combinação de resistência química, estabilidade UV (com adição de estabilizador), flexibilidade a baixas temperaturas e excelente processabilidade de extrusão o torna o material de escolha para aplicações de tubos de infraestrutura em todo o mundo.
A extrusão de tubos de HDPE alcança espessura de parede consistente, superfícies internas lisas e estabilidade dimensional essenciais para aplicações de tubos de pressão (linhas de abastecimento de água classificadas para pressão de coluna de 100m+, distribuição de gás a baixa pressão). Tubos de HDPE podem ser soldados por fusão de topo ou eletrofusão em campo, eliminando o cimento solvente e as falhas de conexão que afetam outros materiais de tubulação.
PP (Polipropileno)
A extrusão de PP é usada para tubos e conexões resistentes a produtos químicos, equipamentos de laboratório e tubulação de processos industriais. A resistência do PP a uma ampla gama de ácidos, bases e solventes orgânicos em temperaturas de até aproximadamente 100°C (PP-R Tipo I para serviço de água quente) o torna o material padrão para sistemas de tubulação de processamento químico onde o PVC ou PE seriam degradados pelo fluido do processo.
ABS (Acrilonitrila Butadieno Estireno)
A extrusão de chapas ABS produz material plano para termoformagem a vácuo (termoformagem), produzindo painéis internos automotivos, carcaças de eletrodomésticos e expositores de exibição. A extrusão de ABS produz chapas com boa qualidade superficial e espessura consistente, o que é crítico para a termoformagem a jusante, onde a uniformidade da espessura da chapa afeta diretamente a uniformidade da espessura da parede na peça formada.
Náilon (PA6, PA66, PA12)
A extrusão de nylon produz perfis mecânicos, trilhos-guia, perfis deslizantes e componentes estruturais que exigem a combinação de alta resistência, rigidez e resistência ao desgaste que as poliamidas proporcionam. O PA12 é particularmente comum na extrusão devido à sua menor absorção de umidade em comparação com o PA6 ou PA66, proporcionando melhor estabilidade dimensional na peça extrudada acabada.
Policarbonato (PC)
A extrusão de PC produz chapas para proteções de máquinas, sinalização, vidraçaria e painéis difusores de luz. A clareza óptica do PC, alta resistência ao impacto e temperatura de operação de aproximadamente 120°C o tornam padrão para aplicações onde a combinação dessas propriedades é necessária. O PC requer secagem cuidadosa antes da extrusão (a umidade residual causa hidrólise e propriedades mecânicas degradadas no extrudado).
Referência de Seleção de Material
| Material | Propriedades Primárias | Processabilidade de Extrusão | Aplicações típicas |
|---|---|---|---|
| PVC Rígido | Resistência às intempéries, baixo custo, retardância de chama | Bom (requer estabilizador térmico, temperatura controlada) | Perfis de janela, tubos de drenagem, conduíte |
| PVC Flexível | Flexibilidade, ampla faixa de dureza | Bom | Isolamento de cabos, mangueira de jardim, tubulação médica |
| PEAD | Resistência química, estabilidade UV, tenacidade | Excelente | Tubo de água, tubo de gás, conduíte externo |
| PP | Resistência química, serviço em alta temperatura | Bom | Tubulação química, tubulação para contato com alimentos |
| LLDPE | Flexibilidade, tenacidade, resistência de vedação | Excelente | Filme, filme stretch, embalagem |
| abdômen | Bom acabamento superficial, rigidez, tenacidade | Bom | Chapa para termoformagem, perfis |
| Náilon PA12 | Resistência, resistência ao desgaste, baixa absorção de umidade | Moderado (requer secagem) | Perfis mecânicos, trilhos-guia |
| PC | Clareza óptica, resistência ao impacto, alta temperatura | Moderado (requer secagem, temperatura controlada) | Chapa de vidraçaria, difusores de luz |
| TPE/TPU | Flexibilidade, comportamento semelhante à borracha, reciclável | Bom | Vedações, perfis flexíveis, revestimento de cabos |
Tolerância Dimensional e Limitações do Processo
Tolerância Alcançável
A extrusão padrão de plástico atinge tolerâncias dimensionais de:
- OD e ID de tubos: ±0,1–0,5 mm para produção padrão; tubos premium para serviço de pressão podem manter ±0,05–0,15 mm de OD com calibração de precisão
- Dimensões gerais do perfil: ±0,2–0,5 mm
- Espessura de parede: ±10–15% do nominal para extrusão padrão; ±5–8% para extrusão de precisão com controle rigoroso do processo
Essas tolerâncias são adequadas para as principais aplicações da extrusão — tubos de pressão (onde a tolerância de OD é compatível com a geometria das conexões), tiras de vedação (onde pequenas variações dimensionais são acomodadas pela compressão), perfis de janela (onde a geometria de encaixe por encaixe tem tolerância incorporada) e chapas para termoformagem (onde a conformação a jusante estabelece as dimensões finais).
Elas não são adequadas para componentes de montagem de precisão — peças com requisitos de ajuste H7/h6, componentes que devem se acoplar a carcaças moldadas por injeção com folgas apertadas, ou qualquer característica que exija ±0,05 mm ou melhor.
A Restrição de Seção Transversal Constante
Esta é a limitação geométrica fundamental da extrusão, e é absoluta. A matriz determina a seção transversal, e cada ponto ao longo do comprimento do extrudado tem a mesma seção transversal que todos os outros pontos. Não há mecanismo dentro do processo de extrusão para variar a espessura da parede, adicionar um ressalto em um local específico, criar uma nervura que aparece em um ponto e não em outro, ou produzir qualquer outra variação geométrica longitudinal.
Produtos que exigem variação geométrica longitudinal são, por definição, não candidatos à extrusão. Esta não é uma limitação de ferramental que pode ser superada com matrizes mais sofisticadas — é uma consequência fundamental do mecanismo de extrusão contínua.
Operações secundárias podem adicionar características após a extrusão: furos e ranhuras podem ser perfurados ou puncionados; recortes podem ser fresados; características de junção podem ser formadas por moldagem secundária (co-moldagem ou sobremoldagem). Mas estas adicionam etapas de produção e custo, e para peças onde a variação longitudinal é extensa, a moldagem por injeção é tipicamente mais econômica no geral.
Inchamento da Matriz e Variação Dimensional
O inchamento da matriz — a expansão do extrudado após sair da matriz — é um fenômeno específico do material e dependente da temperatura que requer compensação no projeto da matriz. Para um determinado polímero e condição de processamento, o inchamento da matriz pode ser previsto e compensado. No entanto, mudanças no lote de material, temperatura de processamento, taxa de produção ou velocidade da rosca afetam o inchamento da matriz, significando que uma matriz com bom desempenho para um lote pode produzir dimensões ligeiramente diferentes em um novo lote de material. É por isso que a estabilidade dimensional da extrusão requer não apenas o projeto correto da matriz, mas também controle rigoroso dos parâmetros do processo ao longo de toda a produção.
Empenamento em Perfis Longos
Perfis extrudados longos — molduras de janelas de 3–6 m, perfis estruturais de comprimento similar — são suscetíveis ao empenamento se:
- A espessura da parede é não uniforme (secções mais espessas arrefecem mais lentamente, criando uma retração diferencial que curva o perfil)
- O arrefecimento é aplicado de forma não uniforme (um lado arrefece mais rapidamente do que o outro, produzindo uma curvatura longitudinal)
- O material tem elevada retração dependente da orientação (alguns polímeros semicristalinos retraem mais na direção do fluxo do que na direção transversal)
Perfis bem concebidos com espessura de parede equilibrada e arrefecimento simétrico evitam a empenagem. Perfis assimétricos que não podem ser geometricamente equilibrados são inerentemente propensos à empenagem e devem ser avaliados cuidadosamente antes do compromisso com o ferramental.
Estrutura de Custos da Extrusão de Plástico
Custo da Fieira (Ferramental)
As fieiras de extrusão são significativamente menos dispendiosas do que os moldes de injeção porque:
- Requerem menos material (sem base de molde, sem sistema de ejeção, sem canais de arrefecimento)
- São maquinadas a partir de menos componentes
- Não requerem a qualidade de acabamento superficial necessária para superfícies cosméticas de moldagem por injeção
| Complexidade do Perfil | Intervalo Típico de Custo da Fieira |
|---|---|
| Tubo ou tubagem simples | $800–$3.000 |
| Perfil padrão (vedante de janela, guarnição de borda) | $2.000–$6.000 |
| Perfil complexo multi-câmara | $5.000–$15.000 |
| Fieira de chapa ou filme largo | $5.000–$20.000 |
O custo da fieira é amortizado ao longo da produção. A taxas típicas de produção por extrusão (10–100+ m/min para filme; 5–30 m/min para tubo e perfis), a amortização do ferramental por unidade é extremamente baixa para qualquer volume de produção significativo.
Custo por Unidade (por Metro)
O custo de extrusão é tipicamente cotado por quilograma de material processado ou por metro linear de produto acabado. Intervalos representativos:
| Tipo de Produto | Custo de Processamento Típico |
|---|---|
| Tubo PVC simples (DN 50–100) | $0,40–$1,50 por metro |
| Tubo de pressão HDPE (DN 50–100) | $0,60–$2,00 por metro |
| Perfil PVC para janela/porta | $1,50–$6,00 por metro |
| Perfil complexo multi-câmara | $3,00–$10,00 por metro |
| Chapa ABS (2 mm, 1200 mm de largura) | $1,20–$2,50 por kg |
O custo do material é tipicamente a variável dominante no custo unitário de extrusão. O custo da fieira por metro diminui rapidamente com o volume de produção — uma fieira de $5.000 amortizada ao longo de 100.000 metros acrescenta $0,05/metro, ao longo de 1.000.000 metros acrescenta $0,005/metro.
Aplicações por setor
Construção e Infraestrutura
A extrusão de tubos de PVC e HDPE é o maior segmento de aplicação única por volume. A construção de edifícios, o abastecimento e drenagem de água municipal e a infraestrutura de condutas de telecomunicações dependem todos de perfis extrudidos:
- Sistemas de drenagem de PVC rígido (DN 50–500)
- Tubos de abastecimento de água e distribuição de gás em HDPE (grau PE100, SDR 11–17)
- Perfis de PVC multi-câmara para janelas (conceções de 3–5 câmaras para desempenho de isolamento térmico)
- Revestimento e painel de fascia em PVC com espuma estrutural
A procura do setor da construção por comprimentos longos (sistemas de tubagem medidos em quilómetros), geometria consistente e baixo custo por unidade torna a extrusão o único processo prático.
Elétrico e Eletrónico
O isolamento de fios e cabos é uma aplicação importante de extrusão: o condutor (cobre ou alumínio) é alimentado através do centro da fieira enquanto o fundido é extrudido em torno dele, produzindo fio isolado contínuo. A espessura de isolamento precisa e uniforme e a estrutura sem vazios produzida por extrusão de cabeça cruzada são críticas para a segurança elétrica e a integridade do sinal.
Os materiais de isolamento de cabos são tipicamente XLPE (polietileno reticulado) para cabos de energia, PVC para fios de construção, compostos LSZH (baixa emissão de fumo e zero halogéneo) para instalações críticas de segurança, e fluoropolímeros (PTFE, FEP) para aplicações de alta temperatura ou resistentes a produtos químicos.
Dispositivos médicos
A extrusão de tubagem médica requer a combinação de precisão dimensional, biocompatibilidade do material e limpeza do processo que distingue a extrusão de grau médico da produção de tubos industriais. Requisitos principais:
- Diâmetro interno consistente de ±0,05–0,10 mm (crítico para o controlo do fluxo de fluido e compatibilidade com fio-guia de cateter)
- Superfícies internas lisas (Ra < 0,8 µm para limpeza do percurso de fluido)
- Materiais de grau médico testados conforme ISO 10993 (PVC, PE, silicone, TPU dependendo da aplicação)
- Extrusão em sala limpa ou ambiente controlado para prevenir contaminação por partículas
As aplicações incluem tubos de equipos de administração IV, hastes de cateter, conjuntos de tubos de alimentação, cateteres de drenagem e cabos de instrumentos cirúrgicos minimamente invasivos.
Automotivo
As aplicações de extrusão automotiva são dominadas por sistemas de vedação — vedações de portas, vedações de janelas, vedações de porta-malas — e por coberturas de chicotes elétricos. Os sistemas de vedação utilizam perfis co-extrudados (extrusão simultânea de dois ou mais materiais através de uma única matriz) para produzir vedações com flanges de montagem rígidos e lábios de vedação macios em uma única etapa de produção. As combinações de TPE/EPDM são o padrão para vedações automotivas devido à sua faixa de temperatura, resistência aos raios UV e resistência à deformação permanente por compressão.
Diretrizes DFM para Design de Extrusão
Design para Seção Transversal Constante
O requisito DFM mais importante para extrusão: garantir que cada seção transversal ao longo do comprimento seja idêntica. Características que variam ao longo do comprimento — flanges em intervalos específicos, espessura de parede variável, perfis diferentes em cada extremidade — não podem ser produzidas por extrusão e devem ser adicionadas por operações secundárias (perfuração, puncionamento, moldagem secundária) ou o design deve transicionar para um processo diferente.
Manter Espessura de Parede Uniforme
Espessura de parede não uniforme é a causa mais comum de empenamento por extrusão e instabilidade dimensional. Como regra de design: a espessura de parede adjacente não deve diferir em mais de 25% sem uma transição gradual. Onde uma seção mais espessa é funcionalmente necessária (por exemplo, uma nervura reforçada em um perfil), a transição de fina para espessa deve se estender por uma distância de pelo menos 2–3× a mudança de espessura.
Evitar Cantos Internos Agudos em Perfis Complexos
Cantos internos agudos em matrizes de perfil criam alta resistência local ao fluxo, causando desequilíbrio de fluxo que produz qualidade superficial inconsistente e potencial estagnação de material (levando à degradação para materiais sensíveis ao calor como PVC). Cantos internos devem ter um raio mínimo de 0,5–1,0 mm para perfis padrão; raios maiores melhoram o equilíbrio de fluxo.
Fornecer Ângulo de Saída para Extração da Matriz
Diferentemente de moldes de injeção, matrizes de extrusão não têm ângulos de saída no sentido convencional — o material flui através e para fora da matriz em vez de ser extraído dela. No entanto, características reentrantes (rebaixos na matriz que aprisionariam material) devem ser evitadas ou acomodadas através do design dos componentes da matriz.
Especificar Tolerâncias Apropriadas à Capacidade de Extrusão
Especificar tolerâncias dimensionais com base na faixa alcançável de extrusão (±0,1–0,5 mm para a maioria das dimensões) em vez de usar como padrão tolerâncias de nível de moldagem por injeção. Tolerâncias desnecessariamente apertadas em perfis extrudados aumentam o custo da matriz (exigindo fabricação de matriz mais precisa e mais iterações) e o custo de produção (exigindo velocidade de linha mais lenta e verificações dimensionais mais frequentes) sem benefício funcional se a aplicação não exigir realmente a tolerância mais apertada.
Lista de Verificação DFM para Perfis Extrudados
| Decisão de Projeto | Recomendação |
|---|---|
| Consistência da seção transversal | Deve ser constante ao longo de todo o comprimento |
| Variação de espessura de parede | ≤ 25% de diferença entre paredes adjacentes |
| Raios de cantos internos | ≥ 0,5–1,0 mm mínimo |
| Tolerâncias dimensionais | Especificar com base na função: ±0,2–0,5 mm padrão |
| Características que variam ao longo do comprimento | Usar operações secundárias pós-extrusão |
| Complexidade da seção oca | Seção oca simples preferida; multicâmara complexa requer design de matriz especializado |
| Especificação de material | Incluir faixa de MFI, não apenas grau — a processabilidade depende do lote do material |
Pontos-chave
- A extrusão de plástico é o processo correto para produtos de seção transversal constante em alto volume: tubos, tubulações, perfis, isolamento de cabos, vedações, chapas e filmes. O processo funciona continuamente sem ciclos de parada e partida, produzindo saída medida em metros por hora.
- O ferramental de matriz custa $1.000–$15.000 — uma fração do investimento em molde de injeção — com prazos de entrega de dias a 2 semanas versus 4–8 semanas para ferramental de injeção.
- A tolerância alcançável é ±0,1–0,5 mm — adequada para aplicações de tubos, vedações e perfis, mas não para componentes de ajuste de montagem de precisão. Para ±0,05 mm ou mais apertado, moldagem por injeção ou usinagem CNC é necessária.
- A restrição de seção transversal constante é absoluta: qualquer geometria de produto que exija variação longitudinal não é candidata à extrusão sem operações secundárias significativas.
- A seleção de material deve equilibrar o desempenho de uso final com a processabilidade de extrusão — índice de fluidez, faixa de temperatura de processamento, sensibilidade ao calor (especialmente PVC) e absorção de umidade (PA, PC) afetam todos o desempenho da extrusão.
- Inchamento da matriz e empenamento induzido por resfriamento são os dois principais desafios de controle dimensional — ambos exigem expertise em design de matriz e controle rigoroso de parâmetros de processo para produção consistente.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): especificar componentes extrudados com tolerâncias derivadas de requisitos funcionais reais, não de convenções de moldagem por injeção. Solicitar certificados de teste de material incluindo dados de MFI (não apenas designação de grau) e especificar condições de medição (temperatura, equilíbrio de umidade) para verificação dimensional.
perguntas frequentes
Quando você deve escolher extrusão de plástico em vez de moldagem por injeção?
Escolha extrusão de plástico quando o produto tiver uma seção transversal constante ao longo de todo o seu comprimento — tubos, tubulações, perfis, tiras de vedação, isolamento de fios ou chapas planas. A extrusão oferece custo de ferramental significativamente menor ($1.000–$10.000 versus $5.000–$100.000+ para moldes de injeção), tempo mais rápido para produção e saída contínua de alto rendimento para produtos longos ou de comprimento ilimitado. Escolha moldagem por injeção quando o produto exigir geometria tridimensional complexa, características que variam ao longo do comprimento (bossas, nervuras, espessura de parede variável) ou tolerâncias dimensionais mais apertadas que ±0,1 mm. A regra de decisão é direta: se o produto pode ser descrito como um perfil uniforme estendido ao comprimento, extrusão; se exigir complexidade tridimensional ou tolerâncias apertadas, moldagem por injeção.
Quais materiais são comumente usados na extrusão de plástico?
Os materiais de extrusão mais comuns são: PVC (rígido para perfis de janelas e tubos; flexível com plastificantes para isolamento de cabos e perfis flexíveis), HDPE (tubos para exterior, distribuição de gás e água), PP (tubagens resistentes a produtos químicos e aplicações em contacto com alimentos), LLDPE e LDPE (filme flexível e embalagem), ABS (chapa para aplicações de termoformagem), TPE/TPU (vedantes flexíveis e revestimento de fios), Nylon PA12 (perfis mecânicos) e PC (chapa para vidraças e difusores de luz). A seleção de materiais deve considerar tanto os requisitos de utilização final (resistência química, intervalo de temperatura, estabilidade aos UV) como a processabilidade por extrusão — o índice de fluidez, a janela de temperatura de processamento, a sensibilidade térmica e a absorção de humidade afetam todos a consistência da produção.
Que tolerâncias alcança a extrusão de plástico?
A extrusão de plástico padrão alcança tolerâncias dimensionais de ±0,1–0,5 mm para as dimensões globais do perfil e ±0,2–0,5 mm para a espessura da parede. A extrusão de precisão com calibração controlada (particularmente para tubos de pressão e tubagem médica) pode alcançar ±0,05–0,15 mm em dimensões críticas. A tolerância é influenciada pela retração do material e pelo comportamento de dilatação na fieira, pela taxa e uniformidade de arrefecimento, pela consistência da velocidade de tração e pela temperatura ambiente no ambiente de produção. Estas tolerâncias são adequadas para as aplicações principais da extrusão, mas são significativamente menos precisas do que a moldagem por injeção (±0,05–0,1 mm) ou a maquinagem de plástico CNC (±0,010–0,050 mm) para peças que exigem ajustes de montagem de precisão.
Quais são as limitações de design da extrusão de plástico?
As principais limitações de design são: o requisito de secção transversal constante (o perfil deve ser idêntico em todos os pontos ao longo do comprimento — sem bossas, nervuras ou geometria variável sem operações secundárias); a capacidade de tolerância (±0,1–0,5 mm não consegue satisfazer os requisitos de ajuste de montagem de precisão); e a uniformidade da espessura da parede (espessura de parede não uniforme causa retração diferencial por arrefecimento, empenamento e tensão interna). Além disso, a complexidade oca alcançável na extrusão é limitada em comparação com a moldagem por injeção — perfis ocos simples (tubo, canal em C, perfil de janela multicâmara) são viáveis, mas geometria interna complexa com espessuras de parede variáveis em múltiplas câmaras é difícil de produzir com qualidade consistente. Estas restrições são intrínsecas ao mecanismo de extrusão contínua, não limitações de ferramentas que possam ser resolvidas com fieiras mais sofisticadas.
Quanto custa a extrusão de plástico?
O custo de extrusão tem dois componentes principais: o ferramental de fieira ($800–$15.000 dependendo da complexidade do perfil) e o custo de produção por unidade (tipicamente $0,40–$2,00 por metro para tubos padrão; $1,50–$10,00 por metro para perfis complexos; $1,00–$2,50 por kg para chapa). O custo do material é tipicamente a variável dominante — o PVC e as poliolefinas são de baixo custo; os termoplásticos de engenharia como o PC e o Nylon são significativamente mais caros por kg. O custo do ferramental de fieira amortiza-se muito rapidamente nos volumes típicos de produção por extrusão: uma fieira de $5.000 ao longo de 100.000 metros acrescenta $0,05/metro — frequentemente menos do que o custo por metro do material de alguns centímetros adicionais de parede do tubo. Em comparação com a moldagem por injeção, a extrusão tem um investimento em ferramental substancialmente menor e um custo por unidade mais baixo para geometrias adequadas, tornando-a o processo economicamente preferido para produção contínua de alto volume.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência na fabricação de componentes plásticos, incluindo revisão de projeto de perfis de extrusão, seleção de materiais para PVC, HDPE, PP e aplicações de extrusão de termoplásticos de engenharia, e coordenação de fornecimento de componentes extrudados para aplicações de construção, automotiva, médica e industrial OEM. Referências técnicas: ISO 161 (Tubos Termoplásticos — Diâmetros Externos Nominais e Pressões Nominais), ASTM D3350 (Materiais de Tubos de Polietileno Plástico), ISO 1133 (Métodos de Ensaio de Índice de Fluidez), DIN 16961 (Normas de Matrizes de Extrusão de Plástico).
Precisa de Perfis Plásticos Extrudados ou Componentes Plásticos Usinados para Sua Aplicação?
Na CMS, coordenamos a revisão de projeto de matrizes de extrusão e a fabricação de componentes plásticos usinados — avaliando se extrusão, moldagem por injeção ou CNC usinagem de plástico é o processo correto para sua geometria, volume e requisitos de tolerância. Para perfis extrudados que exigem usinagem pós-extrusão de furos, ranhuras e características de precisão, fornecemos serviços integrados de usinagem secundária.
[Solicite uma análise de seleção de processo plástico e orçamento de fabricação →]


