
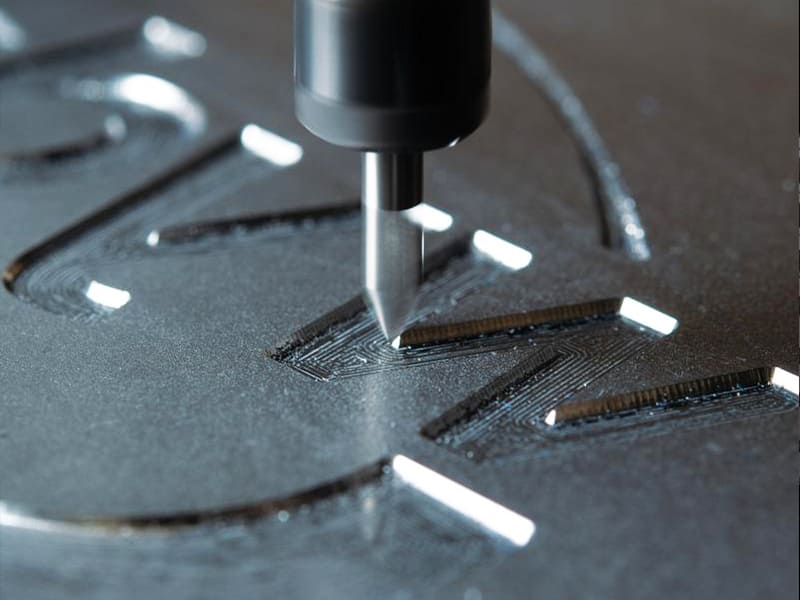
Resposta rápida: A gravação CNC é um processo de usinagem subtrativa no qual uma ferramenta de corte rotativa remove fisicamente material para criar marcações permanentes — números de série, logotipos, códigos QR e padrões funcionais — em profundidades de 0,02–2 mm. Diferentemente da marcação a laser, que altera a superfície através de calor em profundidades rasas de 0,005–0,05 mm, a gravação CNC produz sulcos mecanicamente permanentes que sobrevivem a revestimento, abrasão, limpeza química e desgaste a longo prazo. É o método correto para rastreabilidade aeroespacial, marcação UDI de dispositivos médicos, placas de identificação industriais e qualquer aplicação que exija marcações que permaneçam legíveis após tratamento superficial ou exposição prolongada em serviço.
O Que É Gravação CNC?
A gravação CNC é um processo de fabricação subtrativa no qual uma ferramenta de corte rotativa — tipicamente uma fresa em V, fresa de topo ou cortador de gravação dedicado — remove material da superfície de uma peça ao longo de trajetórias controladas por computador para criar características geométricas precisas e permanentes. O processo é regido por código G gerado a partir de um fluxo de trabalho CAD/CAM, garantindo alta precisão posicional (±0,01–0,05 mm típico) e repetibilidade completa entre lotes de produção.
A característica definidora da gravação CNC é a profundidade física. A ferramenta corta o material, criando um sulco rebaixado que existe como uma característica tridimensional em vez de uma mudança de cor superficial ou revestimento. Essa profundidade é o que confere à gravação CNC sua durabilidade: um número de série gravado a 0,3 mm de profundidade em um componente aeroespacial de aço inoxidável permanece totalmente legível após anodização, pintura, jateamento, limpeza química e anos de abrasão que obliterariam qualquer marcação aplicada superficialmente.
Para engenheiros e equipes de compras OEM que especificam marcação de peças, a escolha entre gravação CNC, marcação a laser e outros métodos é fundamentalmente uma questão de durabilidade e conformidade. Quando a marcação deve sobreviver ao tempo de vida operacional do componente — e particularmente quando deve sobreviver a operações intermediárias de fabricação como revestimento e tratamento térmico — a gravação CNC é a resposta.
Como Funciona a Gravação CNC: O Fluxo de Trabalho de Engenharia
A gravação CNC segue um fluxo de trabalho estruturado do digital ao físico, onde erros introduzidos em qualquer etapa se propagam para a qualidade da marcação final.
Etapa 1: Design CAD
O conteúdo da gravação — texto, logotipos, símbolos, números de peça, códigos de matriz de dados 2D — é definido como geometria vetorial no software CAD. Decisões críticas de design nesta etapa incluem:
Tamanho mínimo de recurso: O menor recurso de gravação deve ser alcançável com as ferramentas disponíveis. Uma ponta de fresa em V de 0,1 mm de diâmetro pode produzir linhas de 0,1 mm de largura; tentar gravar uma linha de 0,05 mm com esta ferramenta produz um resultado desfocado ou inconsistente. Como diretriz geral, a largura mínima de linha deve ser pelo menos igual ao diâmetro da ponta da ferramenta.
Seleção de fonte: Para gravação de texto, fontes de linha única (traço) são significativamente mais eficientes e produzem resultados mais limpos do que fontes preenchidas ou de contorno. Fontes de traço definem o texto como um único caminho de linha central que o cortador segue diretamente; fontes de contorno exigem traçar um perímetro fechado e potencialmente preencher o interior, multiplicando o tempo de usinagem para o mesmo resultado visual.
Tamanho do caractere: A altura mínima prática de texto para gravação CNC é de aproximadamente 1,5–2 mm para ferramentas padrão. Abaixo desta altura, o espaçamento entre caracteres torna-se muito apertado para o acesso da ferramenta e a legibilidade do traço sofre.
Etapa 2: Geração de Trajetória CAM
O software CAM converte a geometria CAD em instruções de máquina, definindo a estratégia de corte:
Abordagem de profundidade: Trajetórias de profundidade constante programam a ferramenta para cortar uniformemente até uma profundidade Z especificada — apropriado para texto e números de série onde profundidade consistente em todos os caracteres é necessária para legibilidade. Profundidade variável (V-carving) varia a profundidade com base na largura do recurso local, produzindo sulcos naturalmente afunilados que dão a logotipos e gravações decorativas uma aparência tridimensional refinada.
Seleção de ferramenta e parâmetros: O ângulo incluído da fresa em V afeta a largura da linha em uma dada profundidade — uma fresa em V de 60° a 0,1 mm de profundidade produz um sulco mais estreito do que uma fresa em V de 90° na mesma profundidade. A taxa de avanço e a velocidade do fuso são específicas do material: o alumínio aceita altas velocidades (18.000–24.000 RPM, avanço de 500–1.500 mm/min); o aço inoxidável requer valores significativamente menores (8.000–12.000 RPM, 100–300 mm/min) para gerenciar a geração de calor e o desgaste da ferramenta.
Etapa 3: Execução CNC
A máquina executa a trajetória programada sob controle do sistema CNC. A rigidez da máquina, a excentricidade do fuso e a estabilidade da fixação da peça afetam diretamente a qualidade gravada. Vibração durante a gravação — de fusos mal balanceados, balanço excessivo da ferramenta ou fixação inadequada da peça — manifesta-se como linhas onduladas, largura de sulco inconsistente e profundidade variável visível na marcação final.
Precisão e Fontes de Erro
| Fator | Efeito na Qualidade da Gravação | Método de Controle |
|---|---|---|
| Condição da ferramenta | Nitidez da linha, consistência de profundidade | Substituição programada da ferramenta |
| Rigidez da máquina | Precisão posicional, linhas suaves | CNC rígido, minimizar o balanço da ferramenta |
| Estabilidade da fixação da peça | Alinhamento, sem movimento durante o corte | Fixação a vácuo ou mecânica |
| Propriedades dos materiais | Formação de cavaco, acabamento superficial | Parâmetros compatíveis com o material |
| Excentricidade da ferramenta | Variação da largura da linha | Pinça de precisão ou suporte shrink-fit |
| Planicidade da superfície | Consistência de profundidade em todo o recurso | Superfície de referência plana ou compensação por sonda |
Profundidade de Gravação CNC: Seleção por Aplicação
A profundidade é o parâmetro que determina por quanto tempo uma gravação permanece funcional sob as condições específicas que o componente irá enfrentar. Especificar a profundidade com base no ambiente de serviço é mais confiável do que selecionar entre categorias genéricas de “raso” ou “profundo”.
Referência de Profundidade por Tipo de Aplicação
| Inscrição | Profundidade Recomendada | Justificação |
|---|---|---|
| Marcação decorativa fina | 0,02–0,05 mm | Apenas estético, exposição mínima ao desgaste |
| Texto/logotipo padrão, interior | 0,05–0,1 mm | Equipamento de escritório ou uso leve em interior |
| Marcação de peças industriais | 0,1–0,3 mm | Suporta manuseio e limpeza moderados |
| Legível após revestimento | 0,2–0,5 mm | Deve permanecer legível após anodização, pintura |
| Ambiente agressivo (exterior, marinho) | 0,3–1,0 mm | Desgaste a longo prazo, abrasão, UV, produtos químicos |
| Industrial profundo / ferramental | 0,5–2,0 mm | Cavidades de moldes, linhas de escala, recursos de alinhamento |
O limiar crítico de profundidade pós-tratamento: para marcações que devem sobreviver à anodização, pintura a pó ou galvanoplastia, uma profundidade mínima de 0,2–0,3 mm é geralmente necessária. A anodização normalmente adiciona 0,01–0,025 mm de camada de óxido; a pintura a pó 0,05–0,12 mm. Uma gravação de 0,05 mm de profundidade pode ser parcial ou completamente preenchida por uma camada de pintura a pó, tornando a marcação ilegível.
Compromisso entre Profundidade e Desempenho
| Fator | Rasa (0,02–0,1 mm) | Profunda (0,3–2 mm) |
|---|---|---|
| Qualidade de aparência | Alta precisão, bordas limpas | Ranhuras mais largas, marcas de ferramenta visíveis em maior ampliação |
| Durabilidade | Moderado | Muito elevado |
| Legibilidade pós-revestimento | Pobres | Boa a excelente |
| Tempo de usinagem | Curta | Mais longa |
| Desgaste das ferramentas | Baixo | Maior (especialmente em materiais duros) |
| Risco em peças finas | Baixo | Risco de deformação em paredes < 3 mm de espessura |
Para componentes industriais onde as marcações devem sobreviver à vida operacional do produto, 0,1–0,3 mm é a faixa de trabalho padrão. Profundidade abaixo de 0,1 mm é adequada apenas para marcações que nunca serão revestidas e sofrem abrasão mínima.
Tipos de Métodos de Gravação e Marcação CNC
Gravação Rotativa CNC (Corte Mecânico)
O processo padrão de gravação CNC — uma ferramenta de corte de carboneto rotativa remove material ao longo de trajetórias programadas. O método dominante para marcação industrial permanente, com profundidade ajustável de 0,02 mm a 2 mm ou mais, compatibilidade com metais e plásticos, e a maior durabilidade de qualquer método de marcação.
Tipos de ferramentas em uso comum:
- Fresas em V (ângulo incluído de 30°, 60°, 90°): Padrão para gravação de texto e logotipo. A geometria em V produz remoção limpa de cavacos e comportamento de corte autoafiável.
- Ferramentas de gravação pontiagudas (micro fresas de topo cônicas): Para detalhes finos que exigem largura de ranhura consistente independentemente da profundidade.
- Fresas de topo retas (0,2–1 mm de diâmetro): Para ranhuras mais largas de fundo plano e áreas rebaixadas que exigem acabamento uniforme do fundo.
Gravação e Marcação a Laser (Térmica sem Contato)
Os sistemas a laser vaporizam ou descolorem o material através de energia térmica focada sem contato mecânico. A velocidade de processamento é significativamente mais rápida que a gravação rotativa CNC — sistemas de laser de fibra podem marcar um número de série em metal em menos de 1 segundo. No entanto, a profundidade do recurso está na faixa de mícrons (tipicamente 0,005–0,05 mm), proporcionando resistência ao desgaste limitada e nenhuma legibilidade pós-revestimento.
Limitação de engenharia: Recursos marcados a laser são modificações ao nível da superfície. Após anodização, pintura ou abrasão significativa, as marcações a laser tornam-se parcial ou completamente obscurecidas. Para aplicações de rastreabilidade onde as marcações devem sobreviver ao processamento de fabricação e serviço, a marcação a laser é apropriada apenas para componentes que não serão revestidos e sofrem desgaste mecânico mínimo.
Gravação por Arraste de Diamante (Riscagem)
Uma ferramenta com ponta de diamante pressionada contra a superfície da peça risca ou deforma plasticamente uma ranhura sem cortar — sem remoção de material. Produz linhas muito finas e precisas com profundidade mínima (0,005–0,02 mm). Melhor para etiquetas de identificação metálicas, gravação de joias e aplicações que exigem linhas ultrafinas em superfícies que não podem tolerar forças de corte.
Comparação de Métodos de Marcação
| Método | Profundidade | Durabilidade | Velocidade | Melhor Aplicação |
|---|---|---|---|---|
| Gravação rotativa CNC | 0,02–2 mm | Muito elevado | Médio | Marcação industrial, aeroespacial, pós-revestimento |
| Marcação a laser | 0,005–0,05 mm | Médio | Muito rápido | Alto volume, códigos QR, cosmético sem revestimento |
| Arraste de diamante | 0,005–0,02 mm | Baixo-médio | Lento | Etiquetas finas, joalharia, superfícies delicadas |
| Gravação química | 0,01–0,2 mm | Médio-alto | Médio | Chapa fina, padrões 2D complexos, PCB |
CNC Gravação vs Marcação a Laser: Guia de Decisão de Engenharia
A escolha entre gravação CNC e marcação a laser é determinada quase inteiramente pelos requisitos de durabilidade.
Quando a Gravação CNC É a Escolha Correta
É necessária legibilidade pós-revestimento. Se a peça for anodizada, pintada, revestida a pó ou galvanizada após a marcação, apenas as características gravadas em CNC com profundidade suficiente para se projetarem acima da camada de revestimento serão legíveis posteriormente. Esta é uma restrição técnica rígida que a marcação a laser não consegue superar.
As peças sofrem desgaste, abrasão ou limpeza química. Componentes aeroespaciais, ferramentas industriais, equipamentos de exterior e ferragens marítimas estão todos sujeitos a condições de superfície que removem progressivamente as marcações à superfície. Os sulcos gravados em CNC mantêm a legibilidade porque a sua geometria física é preservada mesmo quando a superfície circundante se desgasta.
A conformidade regulamentar exige marcação permanente. Os requisitos FDA UDI para dispositivos médicos, os requisitos de rastreabilidade aeroespacial AS9100 e os requisitos de identificação de peças ISO 9001 especificam tipicamente que as marcações devem permanecer legíveis durante toda a vida útil prevista do produto. A gravação CNC cumpre este requisito de forma mais fiável do que a marcação a laser para componentes processados ou operados em condições que degradam as características superficiais.
Quando a Marcação a Laser É a Escolha Correta
Alto volume de produção com requisito de durabilidade mínimo. A marcação a laser de um número de série em eletrónica de consumo demora menos de 1 segundo; a gravação CNC equivalente demora 30–90 segundos. Para milhões de unidades onde a durabilidade da marcação cosmética é adequada, a vantagem de débito do laser é decisiva.
Detalhe fino à microescala. Códigos de matriz de dados 2D, códigos de barras e microtexto abaixo de aproximadamente 1 mm de altura de caráter são produzidos de forma mais fiável por laser do que por gravação rotativa CNC, porque o tamanho do ponto do laser (0,02–0,05 mm) é menor do que o diâmetro alcançável da ponta da ferramenta CNC para trabalho de produção.
O substrato não consegue suportar forças de corte. Folhas finas, componentes eletrónicos frágeis e conjuntos delicados podem ser danificados pelo contacto rotativo CNC. O mecanismo sem contacto do laser elimina este risco.
Materiais para Gravação CNC
Alumínio (6061, 7075, 5052)
O metal mais fácil de gravar em CNC. Baixa dureza (60–150 HB), excelente formação de aparas e alta condutividade térmica produzem sulcos limpos e de arestas vivas com desgaste mínimo da ferramenta. Velocidades de corte elevadas são alcançáveis, tornando a gravação de alumínio rápida e económica.
O alumínio anodizado é uma combinação particularmente eficaz — gravar através da camada de anodização expõe o metal base brilhante contra a superfície anodizada mais escura, criando alto contraste visual sem preenchimento de tinta. A gravação pós-anodização de números de série e códigos de peças é prática padrão no fabrico de componentes aeroespaciais e industriais.
Aço Inoxidável (304, 316, 316L)
A gravação em aço inoxidável é alcançável mas sensível aos parâmetros. A tendência de endurecimento por deformação do material significa que as velocidades de corte devem permanecer suficientemente baixas para evitar o endurecimento da superfície maquinada durante o corte. Uma vez endurecida por deformação, as passagens subsequentes da ferramenta enfrentam uma superfície significativamente mais dura que acelera o desgaste. São necessárias ferramentas de carboneto revestidas (TiAlN ou AlCrN); a monitorização da vida da ferramenta é essencial.
Parâmetros padrão: fuso de 8.000–12.000 RPM, avanço de 100–300 mm/min, refrigeração por inundação ou jato de ar de alta pressão para gestão térmica.
Titânio (Ti-6Al-4V)
Tecnicamente viável mas dispendioso em relação ao alumínio ou aço inoxidável. A baixa condutividade térmica exige parâmetros muito conservadores (velocidade de corte de 30–50 m/min, incrementos de profundidade tipo peck, refrigerante de alta pressão). Para componentes aeroespaciais de titânio onde são exigidos números de peça gravados, o processo está bem estabelecido — mas o tempo de ciclo por peça é substancialmente mais longo do que o trabalho equivalente em alumínio.
Plásticos (ABS, Acrílico, PEEK, POM)
Os plásticos de engenharia gravam de forma limpa quando os parâmetros impedem a acumulação de calor. O principal risco é a fusão em vez do corte se a velocidade de corte for demasiado baixa em relação à taxa de avanço — o calor de fricção amolece o material em torno da ferramenta, produzindo arestas esborratadas. Ferramentas afiadas, alta velocidade do fuso, taxas de avanço rápidas e jato de ar para remover aparas e calor são a abordagem correta.
Comparação de Gravação de Materiais
| Material | Dificuldade | Velocidade Típica do Fuso | Desafio Principal | Recomendação de Ferramenta |
|---|---|---|---|---|
| Alumínio 6061 | Fácil | 000–24.000 RPM | Prevenção de aresta postiça | Carboneto afiado, revestimento DLC |
| Latão | Fácil | 000–20.000 RPM | Aresta postiça a alta temperatura | Carboneto afiado |
| ABS / Acrílico | Fácil | 000–18.000 RPM | Calor / fusão | Ferramentas afiadas, jato de ar |
| Aço Inoxidável 316L | Médio–Duro | 000–12.000 RPM | Endurecimento por deformação, desgaste da ferramenta | Metal duro revestido (TiAlN) |
| Titânio Ti-6Al-4V | Difícil | 000–10.000 RPM | Concentração de calor | Metal duro revestido, refrigerante de alta pressão |
Aplicações da Gravação CNC
Placas de Identificação Industriais e Etiquetas de Equipamentos
Etiquetas de equipamentos industriais, sobreposições de painéis de controle e placas de segurança exigem marcações que resistam a óleo, solventes, exposição UV e limpeza periódica ao longo de 10–20 anos de vida útil. Placas de identificação em alumínio ou aço inoxidável gravadas com CNC atendem a esse requisito — a profundidade física do sulco não é afetada por exposição química, revestimento ou abrasão moderada.
Para placas de identificação com preenchimento de cor (tinta nos sulcos gravados para contraste), a profundidade de gravação CNC de 0,2–0,5 mm fornece volume de sulco adequado para retenção da tinta, enquanto a superfície ao redor aceita anodização ou outro acabamento.
Rastreabilidade Aeroespacial
Os requisitos de rastreabilidade de componentes aeroespaciais (AS9100 e planos de qualidade específicos do cliente) exigem marcação permanente de peças com número de peça, número de série, código de lote e identificação do fabricante, que deve permanecer legível durante toda a vida útil do componente — potencialmente abrangendo décadas de ciclos térmicos, limpeza química e carga mecânica.
A profundidade de gravação CNC de 0,2–0,5 mm em componentes estruturais aeroespaciais de titânio e alumínio atende a esse requisito. A marcação sobrevive à anodização, conversão por cromato e aplicação de primer aplicados após a usinagem. A marcação a laser com tamanho de caractere equivalente seria obliterada por esses tratamentos de superfície pós-usinagem.
Conformidade com UDI para Dispositivos Médicos
A FDA 21 CFR Parte 801 exige marcação de Identificação Única de Dispositivo (UDI) em dispositivos médicos. Para instrumentos cirúrgicos implantáveis e reutilizáveis que serão autoclavados, esterilizados quimicamente e manuseados extensivamente em ambientes clínicos, as marcações devem permanecer legíveis durante toda a vida útil do dispositivo. Códigos de matriz de dados UDI e texto gravados com CNC em instrumentos cirúrgicos de aço inoxidável ou titânio atendem a esse requisito.
A profundidade de marcação deve ser suficiente para legibilidade do sulco após ciclos repetidos de esterilização (autoclave, irradiação gama, exposição a desinfetante químico), mas rasa o suficiente para que o sulco não crie superfícies que retenham material biológico — tipicamente 0,05–0,15 mm para aplicações em instrumentos estéreis.
Moldes de Injeção e Ferramental
Números de cavidade, códigos de data e identificação de gate gravados com CNC dentro de cavidades de moldes de injeção fornecem rastreamento de produção ao longo da vida operacional do molde. Profundidades de 0,3–1,0 mm em aço ferramenta endurecido (H13, D2, P20) proporcionam legibilidade confiável a longo prazo através de milhares de ciclos de injeção.
Diretrizes de Projeto para Gravação CNC (DFM)
Tamanho Mínimo de Recurso
A largura mínima da linha de gravação é limitada pela geometria da ferramenta — o diâmetro da ponta de corte define o limite inferior. As características de projeto devem ser verificadas em relação às capacidades de ferramental especificadas para o trabalho.
Mínimos práticos para produção confiável:
- Gravação industrial padrão: largura mínima de linha de 0,3 mm, altura mínima de caractere de 2 mm
- Trabalho de detalhe fino com micro ferramental dedicado: largura de linha de 0,1 mm, altura de caractere de 1 mm
- Limite de produção conservador para legibilidade por máquina: altura mínima de caractere de 0,5 mm
Seleção de Fonte e Geometria
Fontes de linha única (traço) são dramaticamente mais eficientes para gravar do que fontes de contorno ou preenchidas — elas exigem uma única passagem da ferramenta em vez de um contorno perimetral mais preenchimento. Para marcação industrial onde legibilidade e eficiência são as prioridades, fontes de traço são o padrão correto.
Tipos itálico, manuscrito e decorativo criam geometria de trajetória de ferramenta difícil e baixa legibilidade em tamanhos típicos de caracteres de marcação industrial. Fontes sans-serif simples (equivalentes a Arial, Helvetica) produzem os resultados de gravação mais confiáveis.
Lista de Verificação DFM para Gravação CNC
| Decisão de Projeto | Recomendação |
|---|---|
| Altura mínima de caractere | ≥ 2 mm para ferramentas padrão; ≥ 1,5 mm para ferramentas finas |
| Largura mínima de linha | ≥ 2× diâmetro da ponta da ferramenta |
| Especificação de profundidade | Derivar da condição de serviço mais desfavorável |
| Tipo de fonte | Fontes de linha única (traço) para eficiência; sans-serif simples para legibilidade |
| Espaçamento entre caracteres | Espaço mínimo de 0,3 mm entre traços adjacentes |
| Ajuste de profundidade pós-revestimento | Adicionar 0,1–0,2 mm à profundidade se a peça for revestida |
| Risco em peças finas | Evitar profundidade > 0,5 mm em características com espessura de parede < 3 mm |
| Posicionamento da gravação | Especificar localização em relação a datums funcionais para precisão de posição |
Fatores de Custo na Gravação CNC
A gravação CNC é geralmente uma adição de baixo custo a uma peça usinada quando realizada na mesma configuração — a operação de gravação é executada após a usinagem sem refixação, eliminando custos separados de manuseio e configuração. A estrutura de custos depende de:
Dureza do material é a variável dominante. A gravação em alumínio é rápida (0,5–2 minutos para um número de série típico), com baixo desgaste da ferramenta e baixo custo. A gravação em aço inoxidável leva 2–5× mais tempo devido às velocidades de corte reduzidas, com consumo proporcionalmente maior de ferramental. O titânio é a opção de metal mais cara.
Profundidade e complexidade multiplicam diretamente o tempo de ciclo. Cada 0,1 mm de profundidade adicional aumenta o tempo de usinagem, particularmente em operações de múltiplas passagens. Logotipos complexos com detalhes finos exigem avanços mais lentos e gerenciamento mais cuidadoso da trajetória da ferramenta do que texto simples de número de série.
Tamanho do lote amortiza o custo de configuração. A programação e validação da primeira peça são não recorrentes; lotes subsequentes custam apenas tempo de usinagem e ferramental. O custo de gravação por unidade cai substancialmente à medida que o tamanho do lote aumenta.
Contexto prático de custo: Um número de série simples (10 caracteres, 0,15 mm de profundidade, alumínio) normalmente acrescenta $2–$8 por peça em volume de produção. Gravação de logotipo complexo (50×50 mm, design multi-elemento, aço inoxidável) pode acrescentar $15–$40 por peça dependendo do tempo de ciclo.
Pontos-chave
- A gravação CNC remove fisicamente o material para produzir ranhuras permanentes — não alterações de contraste superficial como a marcação a laser. A profundidade é a variável determinante que determina quanto tempo a marcação sobrevive ao seu ambiente de serviço.
- A profundidade deve ser especificada funcionalmente: marcações que serão revestidas requerem ≥ 0,3 mm; marcações para ambientes agressivos requerem ≥ 0,5 mm; marcação decorativa interior pode usar 0,05–0,1 mm.
- A gravação CNC é a escolha correta quando as marcações devem sobreviver a processos de revestimento, desgaste prolongado, exposição química ou requisitos regulamentares de identificação permanente ao longo da vida útil.
- A marcação a laser é a escolha correta quando a alta velocidade de produção é a prioridade, as marcações não serão revestidas e é necessário detalhe fino em escalas abaixo de 1 mm.
- As decisões de design determinam a qualidade e o custo: fontes de linha única, altura de caractere apropriada (≥ 2 mm), largura mínima de linha compatível com o ferramental e profundidade calibrada aos requisitos de serviço determinam coletivamente o sucesso da gravação.
- A dureza do material é o principal fator de custo: o alumínio é rápido e de baixo desgaste; o aço inoxidável requer velocidades mais baixas, ferramentas revestidas e gestão cuidadosa do processo.
- Para as equipas de compras dos fabricantes de equipamento original (OEM), especificar a profundidade de gravação nos desenhos de engenharia — não apenas “gravar número de série” — é a ação mais importante para garantir que a marcação atenda ao seu requisito funcional.
perguntas frequentes
Qual é a profundidade típica da gravação CNC?
A profundidade da gravação CNC varia de aproximadamente 0,02 mm para trabalhos decorativos finos a 2 mm para características industriais profundas em ferramental de moldes. Para a maioria das aplicações de marcação de peças industriais — números de série, números de peça, códigos de lote em componentes usinados — a faixa funcional é de 0,1–0,5 mm. Peças que serão anodizadas, pintadas ou revestidas a pó após a gravação requerem uma profundidade mínima de 0,2–0,3 mm para garantir que a marcação permaneça legível acima da camada de revestimento. Aplicações em ambientes agressivos normalmente especificam 0,3–1,0 mm para durabilidade a longo prazo contra abrasão, exposição química e UV.
Como a gravação CNC se compara à marcação a laser?
A gravação CNC remove fisicamente o material para criar ranhuras de 0,02–2 mm de profundidade, produzindo marcações que sobrevivem a revestimento, abrasão, limpeza química e desgaste mecânico. A marcação a laser aplica energia térmica para descolorir ou vaporizar a superfície a profundidades de 0,005–0,05 mm, produzindo marcações rápidas mas superficiais com durabilidade limitada. Para componentes que serão anodizados, pintados ou usados em ambientes abrasivos, a gravação CNC é tecnicamente necessária — as marcações a laser não sobreviverão a essas condições. Para marcação de alto volume de componentes não revestidos onde a velocidade de produção é a prioridade, a vantagem significativa de velocidade da marcação a laser (menos de 1 segundo por peça) torna-a o método preferido.
Quais materiais podem ser gravados com CNC?
A gravação CNC é compatível com a maioria dos materiais de engenharia. Os metais comumente gravados incluem alumínio (mais fácil, mais econômico), aço inoxidável (requer velocidades mais baixas e ferramentas revestidas), latão e cobre (boa usinabilidade), titânio (viável mas dispendioso devido à baixa condutividade térmica) e aço ferramenta endurecido (para aplicações de moldes e ferramental). Plásticos de engenharia incluindo ABS, acrílico, PEEK e POM são todos gravados regularmente — o principal requisito de parâmetro é prevenir o acúmulo de calor que causa fusão em vez de corte. Compósitos (fibra de carbono, fibra de vidro) são gravados com ferramental especializado resistente à abrasão.
Qual é o tamanho mínimo de característica para a gravação CNC?
O tamanho mínimo de característica é limitado pelo diâmetro da ponta da ferramenta. As menores ferramentas de gravação de produção têm diâmetros de ponta de aproximadamente 0,1 mm, capazes de linhas de 0,1 mm de largura em condições ideais. Para gravação de produção confiável com qualidade consistente, largura mínima de linha de 0,2–0,3 mm e altura mínima de caractere de 1,5–2 mm são diretrizes de design práticas. Abaixo desses limiares, a deflexão da ferramenta, a variação menor de profundidade e as limitações de folga para cavacos produzem resultados inconsistentes. Para detalhes muito finos (códigos de matriz de dados, micro-texto abaixo de aproximadamente 1 mm de altura de caractere), a marcação a laser é frequentemente mais apropriada do que a gravação rotativa CNC.
Como especifico a gravação CNC em um desenho de engenharia?
As especificações de gravação nos desenhos de engenharia devem incluir: o conteúdo da marcação (cadeia de texto ou referência a um documento de marcação separado), altura do caractere (mínimo de 2 mm recomendado), profundidade de gravação (por exemplo, “gravar 0,2–0,3 mm de profundidade”), tipo de fonte se crítico e intenção de pós-tratamento (“a marcação deve ser legível após anodização”). Para aplicações críticas de rastreabilidade, referencie a norma aplicável (“marcação permanente conforme AS9100 Seção 8.5.2” ou “marcação UDI conforme FDA 21 CFR Parte 801”). Especificar a profundidade explicitamente — em vez de simplesmente “gravar” — é a prática mais importante para garantir que a marcação atenda ao seu requisito funcional ao longo da vida útil do componente.
Escrito pela equipe de engenharia CMS com mais de 15 anos de experiência em usinagem de precisão CNC e gravação em alumínio, aço inoxidável, titânio e plásticos de engenharia para aplicações aeroespaciais, médicas, de automação industrial e de fabricação OEM. Referências técnicas: AS9100 Rev D (Gestão da Qualidade e Rastreabilidade Aeroespacial), FDA 21 CFR Parte 801 (Rotulagem de Dispositivos Médicos e UDI), ISO 9001 (Requisitos de Identificação e Rastreabilidade de Peças).
Procurando Componentes Usinados CNC com Gravação de Precisão Integrada?
Na CMS, integramos a gravação nas operações de usinagem CNC — realizando gravação de número de peça, número de série e logotipo na mesma configuração da usinagem para eliminar manuseio separado e reduzir o custo por peça. Cada especificação de gravação é revisada quanto à adequação da profundidade, viabilidade do tamanho do caractere e compatibilidade com pós-tratamento antes do início da produção.
[Solicite uma revisão de DFM e um orçamento de gravação CNC →]


