
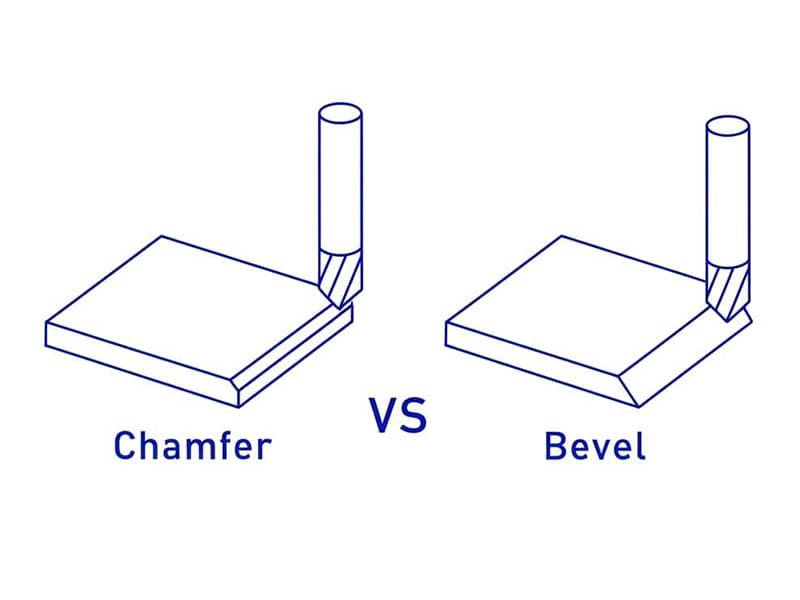
Uma oficina de fabricação recebe um desenho solicitando “bordas biseladas” em todos os cantos externos de uma carcaça de alumínio usinada em CNC. A oficina usina biséis de 30° com 3 mm de profundidade em cada borda — adicionando 12 minutos de tempo de ciclo por peça em 18 bordas. No entanto, o designer na verdade pretendia chanfros simples de rebarbação (C0.5 × 45°) para manuseio seguro e montagem — uma operação de 30 segundos por peça com ferramentas padrão. Esta especificação vaga causou 12× o tempo de usinagem necessário e $14 por peça em custo desnecessário em um programa de 500 peças. Revisamos especificações de chanfro e bisel em desenhos CNC regularmente durante o DFM. Chanfro e bisel ambos modificam bordas — mas servem propósitos fundamentalmente diferentes. Um chanfro é um pequeno quebra-borda padronizado (tipicamente 45°) para rebarbação, segurança e montagem. Um bisel é uma superfície angular maior, definida por função, para preparação de soldagem, transições estruturais ou design decorativo. Usar o termo ou especificação errada cria desperdício de fabricação previsível.
Este guia cobre definições, as principais diferenças, comparação com raios, quando usar cada um, impacto na usinagem CNC, aplicações em soldagem e chapa metálica, como dimensionar em desenhos, análise de custos e um framework prático de decisão.
O Que É um Chanfro?
Um chanfro substitui uma borda afiada de 90° por uma pequena superfície plana em um ângulo — mais comumente 45°. É uma das características mais universais em peças usinadas e fabricadas.
Chamada típica: C1.0 × 45° (chanfro de 1 mm a 45 graus).
Funções: Remove bordas afiadas para manuseio seguro. Fornece guia para montagem (eixo no furo, inserção de fixador). Cria transição de início de rosca para prevenir rosca cruzada. Redução menor de concentração de tensão em cantos afiados. Tamanhos padrão (C0.5, C1.0, C1.5) cobrem a grande maioria das aplicações. Com base nos nossos dados de produção, aproximadamente 85% dos chanfros que usinamos são C0.5 ou C1.0 a 45° — padronizar esses dois tamanhos em uma linha de produtos reduz trocas de ferramentas, simplifica a programação e corta o custo de acabamento de bordas em cerca de 30% versus tamanhos personalizados em cada característica.
O Que É um Bisel?
Um bisel é uma superfície inclinada que substitui uma borda afiada — tipicamente maior que um chanfro, com um ângulo que varia conforme a função (comumente 20°–45°). Diferente do pequeno quebra-borda de um chanfro, um bisel abrange uma área de superfície significativa e serve a um propósito estrutural, de junção ou estético.
Aplicação principal: Preparação para soldagem. Biséis criam geometria de ranhura adequada (ranhura em V, bisel simples) que permite a penetração do material de adição e garante fusão em profundidade total. Ângulos típicos de bisel de solda: 30°–37,5° por lado. Sem biséis adequados em seções espessas, as soldas correm risco de penetração incompleta — produzindo juntas que falham sob carga.
Outros usos: Área de ligação aumentada para juntas adesivas. Transições de carga estrutural entre superfícies. Bordas decorativas em produtos de consumo e painéis arquitetônicos.
Principais Diferenças
| Fator | Chanfro | Bisel |
|---|---|---|
| Tamanho | Pequeno quebra-borda (C0.5–C2 típico) | Superfície funcional maior |
| Ângulo | Geralmente 45° (padronizado) | Qualquer ângulo (20°–45°+) |
| Objetivo | Rebarbação, segurança, montagem | Preparação para soldagem, ligação, estética |
| Custo CNC | Baixo (passe único, ferramentas padrão) | Maior (superfície maior, ângulo de precisão) |
| Chamada no desenho | C × ângulo (ex.: C1 × 45°) | Ângulo + profundidade/comprimento ou especificação de solda |
| Impacto estrutural | Mínima | Pode afetar resistência da junta, caminho de carga |
A distinção que importa: Se a característica é pequena e apenas remove uma borda afiada → chanfro. Se define uma superfície funcional ou geometria de junta → bisel. Uma armadilha comum que vemos: desenhos usando “chanfro” e “bisel” de forma intercambiável — fazendo com que fornecedores usinem de menos (quebra-borda simples onde preparação de solda era necessária) ou usinem demais (bisel completo onde rebarbação bastava). Terminologia clara previne ambos os erros.
Chanfro vs Bisel vs Raio
| Tipo de Borda | Forma | Melhor para | Desempenho de Tensão |
|---|---|---|---|
| Chanfro | Corte angular plano | Montagem, rebarbação | Benefício mínimo de tensão |
| Bisel | Superfície inclinada | Soldagem, ligação, design | Moderado (transição de carga) |
| Raio de arredondamento | Raio arredondado | Resistência à fadiga | Melhor (reduz Kt significativamente) |
Quando a geometria é curva → é um raio de arredondamento, não um chanfro ou bisel. Os raios de arredondamento reduzem a concentração de tensões muito mais eficazmente do que os chanfros — para cantos críticos de fadiga ou de alta carga, um raio de arredondamento é quase sempre a melhor escolha de engenharia. Os chanfros e biséis são características planas que não proporcionam o mesmo benefício de distribuição de tensões.
Lógica de seleção: Segurança de arestas/montagem → chanfro. Preparação para soldadura/colagem → bisel. Fadiga/tensão crítica → raio de arredondamento.
Quando Utilizar um Chanfro
Rebarbação e manuseamento seguro: Remove arestas vivas de maquinagem CNC, corte de chapa metálica e puncionamento. Prática padrão em praticamente todas as peças maquinadas.
Guia de montagem: Guia veios em furos, pinos em cavidades e fixadores em roscas. Reduz a força de inserção e o risco de desalinhamento. Crítico para montagem automatizada onde o auto-alinhamento melhora o rendimento.
Início de rosca: O chanfro na entrada da rosca previne o cruzamento de roscas e melhora o engate da ferramenta. Essencial tanto em roscas internas (entrada de furo roscado) como externas.
Acabamento de arestas padrão CNC: Adicionado durante o percurso normal da ferramenta com impacto mínimo no tempo de ciclo. Frequentemente a operação final antes da conclusão da peça. Com base na nossa experiência em fábrica, adicionar chanfros C0.5 × 45° a todas as arestas externas de uma peça típica CNC acrescenta aproximadamente 15–30 segundos de tempo de ciclo — custo negligenciável para uma melhoria significativa na segurança de manuseamento e qualidade de montagem.
Quando Utilizar um Bisel
Preparação para soldadura (uso principal): Cria geometria de ranhura para penetração do material de adição. Ranhura em V (ambos os lados), bisel simples (um lado) ou bisel duplo (secções espessas). Ângulos padrão: 30°–37,5° por lado conforme especificações AWS/ISO. A face de raiz (encosto) e a folga de raiz também devem ser definidas. Sem uma geometria de bisel adequada, as soldaduras correm o risco de falta de fusão — o defeito de soldadura mais perigoso porque é invisível à superfície mas compromete a integridade estrutural.
Colagem adesiva: Uma maior área superficial melhora a resistência da ligação e a distribuição de cargas. Comum em estruturas compósitas e aplicações de colagem de metais.
Arestas decorativas/arquitetónicas: Acabamento angular controlado para produtos de consumo, carcaças eletrónicas e painéis arquitetónicos. Cria linhas visuais de aresta intencionais que diferem de simples quebras de aresta.
Transições estruturais: Suaviza o percurso de carga entre superfícies com diferentes espessuras ou orientações.
Impacto na Maquinagem CNC
| Fator | Chanfro | Bisel |
|---|---|---|
| Ferramental | Fresa de chanfrar/broca de centrar padrão | Pode exigir configuração de ângulo personalizada |
| Programação | Simples (uma passagem) | Mais complexa (superfície maior) |
| Tempo de ciclo | Curto (segundos) | Mais longo (depende do tamanho) |
| Qualidade superficial | Normalmente não crítica | Pode exigir especificação Ra |
| Consistência | Fácil entre lotes | A precisão do ângulo requer controlo |
Chanfros são compatíveis com CNC por defeito — uma ferramenta, uma passagem, programação mínima. Fresas de chanfrar a 45° padrão estão disponíveis em todas as oficinas. Biséis exigem definição explícita de ângulo, potencialmente maquinagem multi-eixo para ângulos não padrão, e tempos de ciclo mais longos para superfícies maiores. A qualidade superficial em biséis visíveis pode exigir atenção adicional de acabamento.
Perceção sobre produção em lote: A normalização dos tamanhos de chanfro (apenas C0.5 e C1.0) numa linha de produtos elimina trocas de ferramentas entre peças e reduz o tempo de programação. Múltiplas variações de bisel aumentam a complexidade de configuração e reduzem a eficiência de produção. Com base nos nossos dados de produção, as peças com especificações de chanfro normalizadas são maquinadas aproximadamente 10–15% mais rapidamente em produção em lote comparativamente a peças com especificações de arestas personalizadas mistas.
Soldadura e Chapa Metálica
Os biséis são essenciais para a soldadura. Proporcionam o volume de ranhura para o material de adição e a penetração de calor. Sem uma preparação de bisel adequada, as soldaduras em secções espessas não conseguem atingir a fusão completa. Os chanfros são demasiado pequenos para servir como ranhuras de soldadura — são úteis para rebarbação pré-soldadura e melhoria do ajuste, mas não proporcionam a geometria necessária para soldaduras estruturais.
Chapa metálica: Os biséis são utilizados em chapas mais espessas que requerem soldaduras estruturais. Os chanfros tratam da rebarbação de arestas após corte a laser, puncionamento ou corte por guilhotina. Ambas as características melhoram o manuseamento seguro de arestas de corte afiadas.
Como Dimensionar em Desenhos
| Recurso | Exemplo de Chamada | Notas |
|---|---|---|
| Chanfro padrão | C1 × 45° | Tamanho + ângulo (explícito) |
| Chanfro de solda | 30° ±2°, face de raiz 1 mm | Ângulo + face de raiz + padrão |
| Quebra de borda (não crítica) | Quebrar arestas vivas 0,1–0,3 | Nota genérica de rebarbação |
| Chanfro decorativo | 30° × 3 mm, Ra 0,8 | Ângulo + profundidade + acabamento superficial |
Dimensionamento de chanfro: Sempre especifique tamanho + ângulo para bordas funcionais. “C1” sozinho é ambíguo se nenhum padrão da empresa definir o ângulo padrão. Dimensionamento de chanfro de solda: Defina ângulo E tamanho linear (profundidade ou comprimento). Para preparação de solda, inclua face de raiz, folga de raiz e norma de soldagem aplicável (AWS D1.1, ISO 9692, etc.). Notas de quebra de borda: “Quebrar arestas vivas 0,1–0,3” é aceitável apenas para bordas não críticas. Nunca use notas genéricas para bordas críticas de montagem, vedação ou aparência.
Custo
Chanfros: Impacto de custo insignificante. Ferramentas padrão, usinagem em passe único, tempo de ciclo mínimo. A característica de borda mais econômica na fabricação.
Chanfros de solda: O custo aumenta com o tamanho, precisão do ângulo e requisitos de superfície. Ângulos não padrão podem exigir ferramental personalizado ou posicionamento multi-eixo. Chanfros grandes em chapas espessas podem precisar de corte por chama/plasma mais retificação. Chanfros visíveis que exigem acabamento superficial consistente adicionam custo de acabamento.
Estratégia de controle de custos: Use chanfros padrão (C0,5, C1,0 a 45°) como padrão para todas as bordas não funcionais. Especifique chanfros de solda apenas onde a soldagem, colagem ou projeto exigirem. Chamadas claras no desenho evitam erros de interpretação do fornecedor que inflam o custo.
Guia de Decisão
| Necessidade | Escolher |
|---|---|
| Segurança de borda / rebarbação | Chanfro |
| Guia de montagem | Chanfro |
| Início de rosca | Chanfro |
| Penetração de solda | Bisel |
| Área de colagem adesiva | Bisel |
| Borda angular decorativa | Bisel |
| Canto crítico para fadiga | Raio de concordância (não chanfro ou chanfro de solda) |
| Borda padrão sensível a custo | Chanfro (C0,5 ou C1,0 × 45°) |
Conclusão
Chanfro e chanfro de solda ambos modificam bordas — mas servem a propósitos de engenharia diferentes e carregam custos de fabricação diferentes. Chanfros são quebras de borda pequenas e padronizadas a 45° para rebarbação, segurança e montagem — rápidos de usinar, de baixo custo e padrão em praticamente toda peça CNC. Chanfros de solda são superfícies funcionais maiores e com ângulo específico para preparação de solda, colagem, transições estruturais e design decorativo — exigindo mais tempo de usinagem, especificação explícita e custo mais alto.
Especificação clara previne o erro mais comum e mais caro: usar os termos de forma intercambiável e obter a característica errada usinada. Use chanfros como padrão para bordas padrão. Especifique chanfros de solda apenas quando a função exigir. Use raios de concordância quando o desempenho de tensão ou fadiga for a prioridade. Precisa de ajuda para otimizar especificações de borda para suas peças CNC ou fabricadas? [Entre em contato com nossa equipe de engenharia] para revisão de DFM e suporte de fabricação.
Perguntas frequentes
Qual é a diferença entre chanfro e chanfro de solda?
Chanfro é uma pequena quebra de borda plana (tipicamente C0,5–C2 a 45°) para rebarbação e montagem. Chanfro de solda é uma superfície angular maior em qualquer ângulo especificado para preparação de solda, colagem ou design. Chanfro = característica de segurança de borda. Chanfro de solda = superfície funcional.
Chanfro é o mesmo que chanfro de solda?
Em termos amplos, um chanfro é um tipo de borda chanfrada. Em desenhos de engenharia e fabricação, eles são tratados de forma diferente: chanfro é pequeno e padronizado, chanfro de solda é maior e definido pela função. Usá-los de forma intercambiável causa erros de especificação.
Quando devo usar um raio de concordância?
Quando o canto é crítico para fadiga ou sob carregamento cíclico. Raios de concordância (raios arredondados) reduzem a concentração de tensão muito mais eficazmente do que chanfros planos ou chanfros de solda. Para cantos de suporte de carga, raios de concordância são quase sempre a melhor escolha.
Qual custa mais para usinar?
Chanfros padrão (C0,5, C1,0 × 45°) têm custo insignificante — passe único com ferramental padrão. Chanfros de solda custam mais quando envolvem ângulos não padrão, superfícies maiores ou requisitos de acabamento superficial. Use chanfros como padrão para designs sensíveis a custo.
Como devo dimensioná-los em desenhos?
Chanfro: C1 × 45° (tamanho + ângulo). Chanfro de solda: 30° × 3 mm (ângulo + profundidade). Chanfro de solda: inclua ângulo, face de raiz, folga de raiz e norma aplicável. Nunca use notas genéricas de “quebrar arestas” para características funcionais ou críticas de aparência.


