
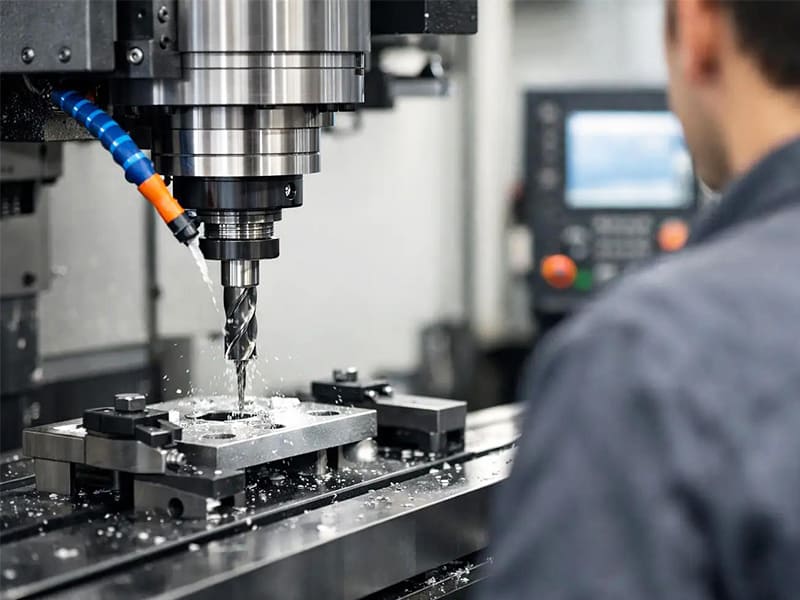
Resposta rápida: A perfuração CNC é um processo de fabricação de furos de precisão no qual uma broca rotativa avança em uma peça fixa sob controle numérico computadorizado, produzindo furos cilíndricos com precisão posicional repetível (±0,02–0,05 mm) e tolerância de diâmetro (±0,05–0,15 mm) em operações padrão. Para requisitos mais rigorosos — assentos de rolamentos, furos de pino, canais hidráulicos — a perfuração é o primeiro passo em uma cadeia de processos que continua com alargamento (±0,005–0,02 mm), mandrilamento (±0,01–0,03 mm) ou brunimento (nível micron). A qualidade do furo, o desempenho de montagem e o custo de produção são mais fortemente influenciados por decisões de design (relação de profundidade, especificação de tolerância, combinação de materiais) do que pela usinagem isoladamente.
O Que É Perfuração CNC?
A perfuração CNC é um processo de usinagem no qual uma ferramenta de corte rotativa — a broca — avança linearmente em uma peça fixa sob controle programado para criar furos cilíndricos. Diferentemente da perfuração manual, onde a velocidade do fuso, a taxa de avanço, a profundidade e a posição são governadas pelo julgamento do operador, cada parâmetro na perfuração CNC é definido por instruções de código G executadas pelo controlador da máquina. Essa automação produz precisão posicional e consistência lote a lote que os métodos manuais não conseguem igualar.
A mecânica é direta: o fuso gira a broca a uma velocidade controlada, a ferramenta avança a uma taxa de avanço programada, as arestas de corte removem material na ponta da broca, e os cavacos viajam pelas hélices helicoidais em direção à saída. A simplicidade física dessa ação esconde a complexidade de engenharia de executá-la com precisão — particularmente quando os materiais resistem ao corte, os furos são profundos, as tolerâncias são apertadas, ou milhões de furos devem ser produzidos de forma idêntica.
Para engenheiros e designers de produtos, os furos não são detalhes geométricos — são elementos funcionais. Furos de parafuso devem localizar componentes correspondentes. Furos de ajuste por pressão devem manter interferência específica com eixos ou pinos. Assentos de rolamentos devem ser redondos e precisos o suficiente para evitar distorção da pista. Furos preparados para rosca devem ter dimensões corretas para um engate de rosca confiável. Passagens hidráulicas devem se alinhar precisamente para evitar vazamentos. Em cada caso, o requisito funcional do furo determina qual processo de usinagem é apropriado, quais tolerâncias especificar e qual é o custo do desvio.
A perfuração CNC afeta diretamente a precisão de montagem, o desempenho de ajuste por pressão, a qualidade da rosca, o alinhamento do rolamento, a resistência estrutural e a confiabilidade de vedação. Para equipes de compras, também afeta o custo de usinagem secundária, a taxa de retrabalho, o prazo de produção e os requisitos de capacidade impostos aos fornecedores.
Como Funciona a Perfuração CNC: Do Design à Inspeção
CAD para Código G: Onde a Precisão Começa
A precisão da perfuração CNC é amplamente determinada antes da máquina iniciar. O design captura posições de furos, diâmetros, profundidades e tolerâncias. O software CAM traduz isso em trajetórias de ferramenta, ciclos de perfuração, velocidades do fuso, taxas de avanço e sequência de usinagem. O código G codifica essas decisões como instruções de máquina. Erros introduzidos em qualquer uma dessas etapas — seleção incorreta de datum, tipo de ciclo errado, compensação de ferramenta ausente — propagam-se para as peças físicas.
Decisões críticas de design para usinagem incluem:
Seleção de datum — as posições dos furos são tão precisas quanto as superfícies de referência a partir das quais são medidas. Furos funcionais (carcaças de rolamentos, pinos de posicionamento) devem ser posicionados em relação a datums de montagem funcionais, não a referências geométricas convenientes que podem não refletir como a peça realmente se localiza em sua montagem.
Sequência de usinagem — distorção, tensão residual e crescimento térmico de operações anteriores afetam as dimensões de características usinadas posteriormente. Para padrões de furos de precisão, a sequência de usinagem que minimiza o erro acumulado nem sempre é a mais eficiente em termos de tempo, e o trade-off deve ser feito conscientemente.
Seleção do ciclo de perfuração — perfuração padrão (G81), perfuração de pica-pica de alta velocidade (G73) e perfuração de pica-pica profunda (G83) têm comportamentos diferentes de evacuação de cavacos, geração de calor e aplicabilidade por profundidade. Usar o ciclo errado para a profundidade do furo é uma das falhas de perfuração mais comuns e evitáveis.
Ciclos de Perfuração: Correspondência do Processo à Profundidade
| Ciclo | Tipo | Profundidade do furo | Inscrição |
|---|---|---|---|
| G81 | Perfuração simples | < 3×D | Furos rasos, alta eficiência |
| G73 | Pica-pica de alta velocidade | 3×D – 8×D | Quebra de cavacos, profundidade moderada |
| G83 | Perfuração de pica-pica profunda | > 5×D | Evacuação completa de cavacos, furos profundos |
A relação profundidade-diâmetro (L/D) é o principal determinante da seleção do ciclo. Abaixo de 3×D, a perfuração padrão com G81 é eficiente e produz resultados confiáveis na maioria dos materiais. Entre 3×D e 8×D, a retração intermitente (G73) quebra cavacos e reduz o calor. Além de 5–10×D, a perfuração de pica-pica com retração total (G83) ou métodos especializados de furos profundos são necessários para evacuar os cavacos antes que se compactem e causem quebra da ferramenta.
Como referência geral de engenharia:
- Profundidade ≤ 3×D — perfuração padrão
- 5×D a 10×D — controle avançado de refrigerante necessário
- Acima de 10×D — gun drilling ou sistemas especializados de furos profundos
Seleção de Ferramenta: A Variável Física Mais Crítica
A seleção da broca afeta a precisão do diâmetro do furo, o acabamento superficial, a vida útil da ferramenta, a formação de rebarbas e a evacuação de cavacos — tudo simultaneamente. Parâmetros-chave de seleção:
Geometria da broca (ângulo de ponta): 118° é o padrão para a maioria dos metais. A ponta dividida de 135° reduz a tendência de desvio em materiais duros. Ângulos de ponta menores (90°–100°) melhoram a centralização em materiais macios.
Material da ferramenta: Aço rápido (HSS) é adequado para furação de baixo volume em materiais macios. Metal duro integral proporciona vida útil da ferramenta muito maior, maior rigidez e melhor consistência dimensional na usinagem de produção de aço, aço inoxidável, titânio e ligas duras.
Revestimento: Revestimentos TiAlN melhoram significativamente a vida útil da ferramenta em aço e aço inoxidável ao reduzir o desgaste térmico. Revestimentos DLC (carbono tipo diamante) previnem a formação de aresta postiça em alumínio. AlCrN tem bom desempenho em condições de corte em altas temperaturas.
Excentricidade: Desvio de broca — desvio da rotação real da ferramenta em relação ao seu eixo teórico — causa diretamente furos com diâmetro acima do especificado e carregamento irregular das arestas. Para furos de precisão, o desvio deve ser inferior a 0,010 mm na ponta da broca. Isso depende tanto do suporte da ferramenta (qualidade do collet, suportes hidráulicos ou shrink-fit reduzem o desvio abaixo de collets padrão ou de pressão) quanto da própria broca.
Fornecimento de refrigerante: Refrigerante através da ferramenta (refrigerante de alta pressão fornecido através do corpo da broca até a ponta de corte) é altamente eficaz para furos profundos e materiais difíceis. Refrigerante externo por inundação é adequado para furos rasos na maioria dos materiais, mas menos eficaz para furos profundos, onde os cavacos devem percorrer todo o comprimento das arestas para sair.
Precisão e Tolerância de Perfuração CNC
O Que a Perfuração Padrão CNC Alcança
A perfuração padrão CNC — com ferramenta correta, programação adequada e executada em um centro de usinagem bem mantido — produz:
- Precisão posicional: ±0,02–0,05 mm (localização do centro do furo em relação ao datum)
- Tolerância de diâmetro: ±0,05–0,15 mm (dependendo do material, profundidade e condição da ferramenta)
- Rugosidade superficial: Ra 1,6–3,2 µm (acabamento típico conforme perfurado)
Essas capacidades são suficientes para furos de passagem, localizações de fixadores não críticos e características estruturais gerais. São insuficientes para ajustes de pinos de posicionamento, assentos de rolamentos, furos de vedação de manifolds hidráulicos ou qualquer aplicação que exija IT7 ou tolerância de diâmetro mais apertada.
Cadeia de Processo para Furos de Precisão
Aplicações de furos de precisão usam a perfuração como primeira etapa em um processo de múltiplos estágios:
| Processo | Tolerância de Diâmetro Típica | Rugosidade da superfície | Inscrição |
|---|---|---|---|
| Perfuração padrão CNC | ±0,05–0,15 mm | Ra 1,6–3,2 µm | Furos de passagem, localizações de fixadores |
| Alargamento | ±0,005–0,020 mm | Ra 0,4–1,6 µm | Furos de pinos de posicionamento, ajustes de precisão |
| Chato | ±0,010–0,030 mm | Ra 0,8–1,6 µm | Assentos de rolamentos, furos de precisão |
| Afiação | ±0,001–0,005 mm | Ra 0,1–0,4 µm | Cilindros hidráulicos, furos de motores |
O alargamento melhora a precisão do diâmetro e o acabamento superficial, mas não melhora significativamente a precisão posicional — o alargador segue o eixo do furo perfurado. O mandrilamento (usando uma barra de mandrilar de ponto único em um centro de usinagem CNC) corrige tanto o diâmetro quanto a posição, tornando-se o processo correto quando tanto a precisão dimensional quanto a correção posicional são necessárias. A brunidura alcança o melhor acabamento superficial e a cilindricidade mais apertada, mas requer uma geometria de furo estabelecida separadamente por mandrilamento ou retificação.
O Que Limita a Precisão de Perfuração CNC na Produção
Desgaste das ferramentas é a principal fonte de variação sistemática de diâmetro na perfuração em produção. À medida que a aresta de corte se desgasta, o diâmetro efetivo de corte aumenta — brocas desgastadas produzem furos com diâmetro acima do especificado. Em nossa experiência de produção com perfuração de alumínio e aço em alto volume, o desgaste da ferramenta não monitorado produz um crescimento gradual do diâmetro de 0,02–0,06 mm ao longo do ciclo de vida da ferramenta, suficiente para levar furos de tolerância apertada para fora da especificação. O monitoramento da vida da ferramenta e a substituição programada em contagens de intervalo definidas (não “rodar até falhar”) mantêm a consistência dimensional ao longo de uma corrida de produção.
Expansão térmica durante ciclos de usinagem prolongados causa deriva dimensional. Um aumento de temperatura de 10°C em uma peça de aço de 50 mm expande o espaçamento entre furos em aproximadamente 0,006 mm — metade da faixa de tolerância para uma tolerância de posição IT6. Para padrões de furos de precisão (carcaças de rolamentos, carcaças de caixas de engrenagens), a estabilidade térmica da peça e da estrutura da máquina entre operações de desbaste e acabamento é uma variável de precisão significativa.
Excentricidade da ferramenta causa furos com diâmetro acima do especificado. Uma broca operando com 0,015 mm de desvio na ponta efetivamente corta um furo maior que seu diâmetro nominal em aproximadamente o dobro do valor do desvio. É por isso que a qualidade do suporte da ferramenta faz parte da capacidade de perfuração de precisão — não apenas a broca em si.
Profundidade do furo reduz a precisão. À medida que a relação L/D aumenta, o empacotamento de cavacos, a concentração de calor e a deflexão da ferramenta aumentam. Um furo de 30 mm de diâmetro a 10 mm de profundidade mantém a tolerância muito mais facilmente do que o mesmo furo a 80 mm de profundidade, mesmo com ferramentas e parâmetros de máquina idênticos.
Comportamento do material introduz variação dimensional de maneiras específicas:
- Alumínio: propenso a aresta postiça (material aderindo à aresta de corte), o que aumenta o diâmetro efetivo de corte e produz acabamento superficial rugoso. Ferramentas afiadas, alta velocidade de corte e geometria de ângulo de saída positivo minimizam a aresta postiça.
- Aço inoxidável: endurece por deformação na interface de corte se a velocidade do cavaco for baixa, aumentando a força de corte e gerando calor que causa deriva dimensional.
- Titânio: baixa condutividade térmica concentra calor na ponta de corte, acelerando o desgaste da ferramenta e causando expansão térmica do furo enquanto está sendo perfurado.
- Plásticos de engenharia: recuperação elástica após a passagem da aresta de corte faz com que os furos meçam menos que o diâmetro nominal da broca após a usinagem.
Tipos de Operações de Perfuração CNC
Perfuração Rasa Padrão (L/D ≤ 3)
A perfuração padrão no ciclo G81 é eficiente e produz resultados confiáveis para profundidades de furo abaixo de aproximadamente três diâmetros. A evacuação de cavacos é direta, a geração de calor é gerenciável e a deflexão da ferramenta é mínima. A maioria dos furos de parafusos, furos de passagem e características rasas de rebaixo se enquadram nesta categoria.
Perfuração com Pica-Pica (L/D 3–10)
Quando a profundidade do furo excede três diâmetros, a perfuração interrompida com pica-pica quebra os cavacos antes que se empacotem nas arestas. G73 (pica-pica de alta velocidade, recuo parcial) é apropriado para materiais que produzem cavacos quebradiços (muitos aços, ferro fundido). G83 (pica-pica com recuo total) é necessário para materiais que produzem cavacos longos e fibrosos (alumínio, aço inoxidável, titânio) ou para furos mais profundos que aproximadamente seis diâmetros, onde o acúmulo de cavacos entre recuos parciais ainda representa risco de entupimento.
Profundidade do pica-pica — o avanço incremental por pica-pica — é um parâmetro crítico. Pica-picas muito curtos são ineficientes; pica-picas muito profundos causam entupimento de cavacos entre recuos. A profundidade ideal do pica-pica depende do material, diâmetro e geometria da ferramenta, tipicamente variando de 1–3× o diâmetro por pica-pica para a maioria das aplicações de produção.
Perfuração de Furos Profundos (L/D > 10)
Furos com profundidade superior a dez diâmetros exigem ferramentas e estratégias de processo fundamentalmente diferentes. Brocas de canhão — ferramentas longas, de canal único, com refrigeração interna através do corpo, produzindo cavacos em forma de V que são evacuados por uma ranhura longitudinal — são a abordagem padrão para furos muito profundos (relações profundidade-diâmetro de 30:1 ou superiores são alcançáveis). As aplicações incluem passagens de manifolds hidráulicos, canais de refrigeração em ferramentas e moldes, e furos estruturais em componentes aeroespaciais.
A furação com broca de canhão exige taxas de avanço significativamente menores do que a furação padrão, refrigerante de alta pressão (tipicamente 40–80 bar através da ferramenta) e configurações de máquina especializadas ou máquinas dedicadas de furação com broca de canhão. O compromisso de aceitar essa complexidade de processo é o acesso a geometrias de furo que nenhum outro processo consegue produzir economicamente.
Micro Furação (Diâmetro < 1 mm)
A micro furação para diâmetros abaixo de 1 mm — até 0,1 mm ou menos — exige velocidades de fuso de 20.000–100.000+ RPM (para manter velocidade de corte aceitável em diâmetros muito pequenos), desvio de ferramenta ultrabaixo (qualquer desvio na escala de micro brocas representa uma grande fração do diâmetro da broca) e gerenciamento muito cuidadoso da taxa de avanço para evitar quebra da ferramenta por empacotamento de cavacos. As aplicações incluem furos de via em PCB, conexões de canais microfluídicos e fabricação de instrumentos cirúrgicos.
Fatores-Chave Que Afetam a Qualidade da Furação CNC
Material
O comportamento do material é o principal determinante da estratégia de parâmetros, escolha de ferramentas e resultados esperados.
| Material | Comportamento | Desafio Típico | Estratégia de Engenharia |
|---|---|---|---|
| Alumínio (6061, 7075) | Macio, dúctil, baixo ponto de fusão | Aresta postiça, rebarbas, aderência de cavaco | Alta velocidade, ferramentas afiadas com ângulo de saída positivo, boa evacuação de cavacos, revestimento DLC |
| Aço carbono (1045) | Usinabilidade equilibrada | Desgaste moderado da ferramenta | Brocas de metal duro padrão, refrigeração abundante |
| Aço inoxidável (316L) | Encruamento, retenção de calor | Acúmulo de calor, desgaste rápido da ferramenta | Velocidade reduzida, metal duro revestido (TiAlN), furação em etapas, alta pressão de refrigerante |
| Titânio (Ti-6Al-4V) | Condutividade térmica muito baixa | Concentração de calor na ponta, aderência da ferramenta | Baixa velocidade (~30–50 m/min), refrigerante de alta pressão através da ferramenta, ferramentas afiadas, furação em etapas |
| Plásticos de engenharia | Elástico, sensível ao calor | Contração do furo, fusão | Baixa geração de calor, ferramentas afiadas, avanço mínimo |
Geometria da Ferramenta
A seleção do ângulo de ponta depende do material. Uma ponta dividida de 135° reduz a tendência de desvio em materiais duros e é preferida para aço e inox. Uma ponta padrão de 118° é adequada para alumínio e aço doce. A espessura da alma, o ângulo de hélice da canaleta e o volume do canal de cavacos afetam a eficiência da evacuação de cavacos — a fonte mais comum de falhas na furação profunda.
Parâmetros de Corte
A rotação do fuso e a taxa de avanço interagem para determinar a espessura do cavaco, a temperatura de corte e o acabamento superficial. A relação de engenharia fundamental: a velocidade de corte (m/min) impulsiona a geração de calor; o avanço por rotação impulsiona a espessura do cavaco e a força de corte. Velocidade de corte excessivamente alta sem refrigerante adequado produz desgaste térmico da ferramenta; avanço excessivamente alto produz alta força e acabamento superficial ruim.
Os parâmetros ideais são específicos para cada material e ferramenta — não há configuração universal. Os dados de corte publicados pelos fabricantes de ferramentas fornecem um ponto de partida, mas o ajuste em processo com base na cor observada do cavaco, no som e na qualidade medida do furo faz parte do controle do processo de furação de precisão.
Resfriamento e Evacuação de Cavacos
O refrigerante desempenha múltiplas funções na furação: reduzir a temperatura da zona de corte, lubrificar a interface de corte e expulsar os cavacos do furo. Para furação rasa em alumínio, a refrigeração abundante é geralmente adequada. Para aço inoxidável e titânio, o refrigerante de alta pressão através da ferramenta é significativamente mais eficaz — entregando refrigerante diretamente à ponta de corte em vez de depender do fluxo de cavacos para conduzi-lo pela canaleta.
A lubrificação de quantidade mínima (MQL) — uma névoa de ar-óleo pequena e precisamente direcionada — é uma alternativa eficaz para algumas aplicações em alumínio e aço onde a gestão de refrigerante abundante é uma restrição de produção, e produz um acabamento superficial muito bom em alumínio. Geralmente não é adequada para titânio ou furos profundos em aço inoxidável.
Diretrizes de Projeto para Furação CNC (DFM)
As decisões de projeto tomadas antes de um desenho chegar a um fornecedor de usinagem determinam a maioria dos custos de furação e resultados de qualidade. Furos mal projetados — muito profundos, muito justos, muito próximos entre si ou com tolerâncias excessivas — aumentam o custo de usinagem, elevam o risco de rejeição e criam instabilidade de produção que não melhora apenas com a capacidade do fornecedor.
Profundidade do Furo: A Restrição Primária de DFM
Limitar a profundidade do furo a ≤5× o diâmetro sempre que a função permitir evita os desafios de evacuação de cavacos, deflexão da ferramenta e gestão de calor de furos mais profundos. Muitos projetos especificam a profundidade do furo com base na espessura do material disponível ou conveniência geométrica em vez da profundidade funcional mínima — revisar se um furo passante poderia substituir um furo cego, ou se a profundidade de um furo cego poderia ser reduzida, frequentemente gera economias de fabricação.
Quando furos profundos são funcionalmente necessários (canais hidráulicos, passagens de resfriamento, furos estruturais), o desenho de projeto deve especificar a abordagem de processo — furação por canhão, furação com refrigerante através da ferramenta — em vez de deixar o fornecedor interpretar uma geometria desafiadora sem orientação.
Especificação de Tolerância
O impacto da tolerância no custo é não linear: especificar ±0,01 mm onde ±0,05 mm é funcionalmente adequado pode aumentar o custo de acabamento do furo em 3–5× devido à adição de uma operação de alargamento ou mandrilamento. A tolerância deve ser derivada do requisito funcional do furo — não especificada conservadoramente, não herdada de um projeto anterior e não aplicada uniformemente a todos os furos independentemente da função.
Uma disciplina prática: para cada furo em um desenho, pergunte qual falha de montagem ou desempenho ocorreria se o diâmetro fosse 50% mais folgado. Se a resposta for “nenhuma”, a tolerância pode ser relaxada. Aplique tolerâncias apertadas (±0,01–0,02 mm) apenas a furos com ajustes funcionais: pinos de posicionamento, ajustes por pressão, assentos de rolamento, recursos de alinhamento de precisão.
Tamanhos de Broca Padrão
Especificar diâmetros de furo a partir de séries de brocas padrão (série de diâmetros de broca ISO ou equivalente em polegadas) permite que o fornecedor use ferramentas padrão de prateleira sem retificar brocas especiais. Diâmetros de broca personalizados — comuns em projetos derivados de recursos de peças torneadas ou ajustados para “limpar” tamanhos padrão — exigem ferramentas especiais, estendem o prazo de entrega e aumentam o custo. Onde o requisito funcional é uma faixa de tolerância específica em vez de uma dimensão nominal específica, use o tamanho de broca padrão mais próximo dentro da faixa de tolerância.
Espaçamento entre Furos
A distância mínima da borda (centro do furo até a borda da peça) e o espaçamento mínimo entre furos afetam tanto a estabilidade de usinagem quanto a integridade estrutural da peça. Como diretriz geral, a distância da borda deve ser ≥ 1,5× o diâmetro do furo e o espaçamento entre furos (centro a centro) ≥ 2× o diâmetro do furo. Espaçamento mais próximo reduz a rigidez do material entre os furos, o que causa vibração durante a furação, e reduz a eficácia estrutural da seção restante.
Furos Cegos vs. Furos Passantes
Furos cegos são significativamente mais caros de usinar do que furos passantes do mesmo diâmetro e tolerância. Eles apresentam desafios de evacuação de cavacos (os cavacos devem percorrer de volta toda a profundidade do furo em vez de sair na saída), exigem controle cuidadoso de profundidade para evitar danos no fundo e tornam o acesso do refrigerante à ponta de corte mais difícil.
Onde a função permitir um furo passante, especifique um. Quando furos cegos forem necessários, o desenho deve especificar explicitamente a geometria de fundo plano ou fundo pontiagudo — um “furo cego” ambíguo deixa o fornecedor interpretar a geometria do fundo, frequentemente produzindo um resultado que não corresponde à intenção do projetista. Para furos cegos de fundo plano, uma operação separada de fresamento ou mandrilamento é tipicamente necessária após a furação.
Lista de verificação DFM para Furação CNC
| Decisão de Projeto | Recomendação DFM |
|---|---|
| Profundidade do furo | ≤ 5×D para furação padrão; especifique o processo para furos mais profundos |
| Diâmetro do furo | Use tamanhos de broca padrão sempre que possível |
| Tolerância | Especifique com base na função; evite ±0,01 mm em furos não críticos |
| Espaçamento entre furos | ≥ 2×D de centro a centro; ≥ 1,5×D de distância da borda |
| Cego vs. passante | Prefira furos passantes; especifique a geometria do fundo em furos cegos |
| Tipo de tolerância | Tolerância de posição (posição verdadeira) para furos críticos para montagem |
| Cadeia de processo | Indique se alargamento ou mandrilamento é necessário (não deixe sem especificação) |
Problemas Comuns de Furação CNC e Soluções
Formação de Rebarbas
Rebarbas na entrada ou saída do furo estão entre os defeitos de furação mais comuns, particularmente em materiais dúcteis (alumínio, aço doce) e na perfuração de secções finas.
Causas raiz: Arestas de corte rombas ou desgastadas; avanço excessivo, particularmente na perfuração; ausência de material de suporte na saída (rasgamento no lado de saída).
Soluções: Substituir as brocas em intervalos programados em vez de as levar à falha; reduzir o avanço nos últimos 10–15% da profundidade de perfuração; utilizar placas de apoio para furos passantes em secções finas; adicionar especificação de rebarbação secundária onde a condição sem rebarbas é funcionalmente necessária para montagem ou vedação.
As rebarbas não removidas criam consequências funcionais genuínas: impedem o assentamento nivelado das superfícies de contacto, comprometem o desempenho de vedação em interfaces de fluidos e criam riscos de segurança no manuseamento de montagens de precisão.
Erro de Posição (Desvio de Localização do Furo)
O erro de localização do furo — a distância entre o centro pretendido e o centro real do furo — é tipicamente causado por problemas de fixação, configuração ou programação, e não pela própria operação de furação.
Causas raiz: Rigidez insuficiente da fixação da peça permitindo movimento da peça durante o corte; deflexão da ferramenta por balanço excessivo ou força de corte; referência de datum incorreta na programação CAM; deriva térmica da máquina durante produções prolongadas.
Soluções: Melhorar a área de contacto e a força de fixação da peça; utilizar pré-furação ou furação de centragem antes da furação para criar uma localização de início precisa; minimizar o balanço da ferramenta; verificar se o alinhamento do datum na programação CAM corresponde à estrutura de datum do desenho.
O erro de posição de 0,02–0,05 mm — facilmente alcançável numa configuração mal controlada — causa desalinhamento de montagem em componentes de precisão, distribuição irregular de carga em interfaces de parafusos e problemas de interferência em padrões de furos com ajuste por pressão.
Quebra da Ferramenta
A quebra da ferramenta na furação é quase sempre causada por empacotamento de aparas, refrigerante insuficiente ou parâmetros incorretos — não por resistência inadequada da ferramenta. A broca não falha; é obstruída por aparas ou danificada termicamente.
Causas raiz: Empacotamento de aparas em furos profundos devido à seleção incorreta de ciclo (G81 onde G83 é necessário); fornecimento insuficiente de refrigerante impedindo a remoção de calor na ponta de corte; avanço excessivo criando volume de aparas que as hélices não conseguem evacuar; excentricidade da ferramenta superior a aproximadamente 0,02 mm causando carga irregular nas arestas de corte.
Soluções: Utilizar o ciclo de furação com pica-pica apropriado para a profundidade; verificar se a pressão do refrigerante através da ferramenta é adequada (tipicamente 20–60 bar para furação de aço inoxidável e titânio); reduzir o avanço; verificar a excentricidade na ponta da ferramenta.
A quebra da ferramenta cria fragmentos de broca partida embutidos na peça de trabalho — tipicamente exigindo EDM de extração, o que é dispendioso e moroso, ou o descarte total da peça.
Furos Sobredimensionados ou Subdimensionados
O diâmetro consistentemente fora da tolerância indica um problema sistemático do processo e não uma variação aleatória.
Furos sobredimensionados: Desgaste progressivo da ferramenta aumentando o diâmetro de corte efetivo; excentricidade elevada da ferramenta causando diâmetro de órbita maior que o nominal da broca; expansão térmica da broca durante corte prolongado.
Furos subdimensionados: Recuperação elástica do material da peça após a furação (comum em alguns plásticos e compósitos); brunimento do furo devido a velocidade de corte demasiado lenta em alguns metais dúcteis.
Soluções: Implementar monitorização da vida da ferramenta e substituição em intervalos definidos; medir a excentricidade na ponta da ferramenta antes da produção; calibrar os parâmetros de corte para ter em conta a recuperação elástica específica do material.
CNC Aplicações de Furação por Indústria
Automotivo
Componentes de transmissão e motor automóvel exigem padrões de furos de alto volume com precisão posicional e qualidade superficial consistentes. Os canais de óleo e canais de refrigerante do bloco do motor exigem furação profunda com retidão controlada. Os furos de rolamento da carcaça da transmissão exigem mandrilagem após a furação para atingir as tolerâncias dimensionais e de circularidade que determinam o alinhamento do veio da engrenagem. Os corpos das pinças de travão exigem padrões precisos de furos de parafusos para manter o alinhamento sob o carregamento dinâmico da travagem.
Com base na nossa experiência de produção com carcaças de transmissão automóvel, a furação de furos de rolamento seguida de mandrilagem de precisão é a cadeia de processo padrão — a furação padrão por si só não consegue atingir o diâmetro de furo de ±0,015 mm e a circularidade de 0,005 mm exigidos para a instalação da pista do rolamento.
Aeroespacial
As montagens estruturais aeroespaciais — particularmente estruturas de pele rebitadas — contêm milhares de furos de fixação que devem ser posicionados dentro de tolerâncias rigorosas de posição verdadeira para manter a continuidade estrutural sob carregamento de fadiga. Os furos de rebites em estrutura primária de aeronaves são tipicamente furados e alargados, com algumas aplicações a exigir expansão a frio do furo acabado para introduzir tensão residual compressiva benéfica que melhora significativamente a vida à fadiga.
Os componentes estruturais de titânio exigem uma gestão cuidadosa dos parâmetros: velocidades de corte baixas (30–50 m/min para Ti-6Al-4V), refrigerante de alta pressão através da ferramenta, ferramentas afiadas com substituição frequente e ciclos de furação com pica-pica para profundidades superiores a 3×D. As consequências de uma prática inadequada de furação de titânio — danos na superfície de trabalho, microfissuração térmica, elevada tensão residual de tração nas superfícies dos furos — podem ser indetetáveis por inspeção visual e ainda assim reduzir significativamente a vida à fadiga.
Dispositivos médicos
O fabrico de instrumentos médicos e implantes exige furos que cumpram tolerâncias dimensionais segundo normas de documentação de qualidade ISO 13485. Os furos-piloto para parafusos ósseos exigem controlo preciso do diâmetro para o engate da rosca — um furo subdimensionado aumenta o binário de inserção e o risco de danos ósseos; um furo sobredimensionado reduz a aderência da rosca. Os veios de instrumentos cirúrgicos com múltiplos furos transversais exigem controlo de posição verdadeira dentro de 0,02–0,03 mm para garantir a articulação adequada.
Eletrónica e Microcomponentes
A perfuração de vias em PCB com diâmetros de 0,1–0,5 mm requer equipamento de perfuração de alta velocidade dedicado com fusos operando a 80.000–200.000 RPM. Nestas escalas, o desvio da ferramenta e a vibração dominam a precisão dimensional, e a vida útil da broca é contada em centenas de furos em vez dos milhares alcançáveis em aplicações de perfuração de metal. Os materiais compósitos de PCB (FR4 vidro-epóxi) são abrasivos e requerem brocas com revestimento de diamante ou carboneto com substituição frequente.
CNC Fatores de Custo de Perfuração
Principais Fatores de Custo
Dureza do material — materiais mais duros requerem velocidades de corte mais lentas, aceleram o desgaste da ferramenta e podem exigir ciclos de perfuração intermitente que aumentam o tempo de ciclo. A perfuração de titânio e Inconel é significativamente mais cara por furo do que a perfuração de alumínio. O aço inoxidável situa-se entre estes extremos.
Contagem de furos — cada furo adicional acrescenta tempo de ciclo proporcionalmente. A produção de alto volume de peças idênticas beneficia de trajetórias de ferramenta otimizadas que minimizam o tempo de deslocamento rápido entre furos.
Profundidade — a profundidade do furo aumenta desproporcionalmente o custo. Um furo a 8×D pode demorar 4–6× mais tempo a maquinar do que um furo equivalente a 2×D no mesmo material, devido à sobrecarga do ciclo intermitente, taxas de avanço reduzidas e trocas de ferramenta adicionais por desgaste acelerado.
Tolerância — o salto de ±0,05 mm de perfuração padrão para ±0,010 mm de mandrilagem ou alargamento de precisão tipicamente adiciona uma operação separada, uma configuração adicional e substancialmente mais tempo de inspeção por peça.
Comprimento da cadeia de processo — cada operação adicional (perfuração → faceamento → escareamento → alargamento) adiciona tempo de máquina, trocas de ferramenta e potencial erro de configuração.
Oportunidades de Redução de Custos
A maior parte da redução de custos de perfuração CNC acontece na fase de design:
- Substituir especificações de tolerância de ±0,010 mm em furos não funcionais por ±0,050 mm elimina completamente a operação de mandrilagem ou alargamento.
- Alterar furos cegos para furos passantes onde geometricamente possível elimina os desafios de evacuação de aparas e a incerteza de profundidade da perfuração cega.
- Utilizar tamanhos de broca padrão permite ferramentas prontas a usar. Especificar diâmetros não padrão — 8,3 mm em vez de 8 mm, por exemplo — requer aquisição de ferramentas especiais que adiciona prazo de entrega e custo.
- Limitar furos profundos desnecessários evita a sobrecarga dos ciclos de perfuração intermitente e ferramentas especializadas.
Do ponto de vista de procurement, a ação com maior impacto é solicitar feedback de DFM aos fornecedores antes de finalizar os desenhos. Na nossa experiência de produção ao rever desenhos de clientes, identificar e corrigir duas ou três sobre-especificações de tolerância ou furos cegos desnecessários tipicamente reduz o custo orçamentado em 15–30% em componentes complexos com múltiplos furos — poupanças que estão inteiramente disponíveis na fase de desenho e indisponíveis após o início da maquinagem.
Pontos-chave
- A perfuração CNC alcança tolerância de diâmetro de ±0,05–0,15 mm e precisão posicional de ±0,02–0,05 mm em operações padrão — adequada para furos de folga e localizações de fixadores, insuficiente para ajustes de precisão.
- A cadeia de processo determina a qualidade final do furo: perfuração → alargamento (±0,005–0,02 mm) → mandrilagem (±0,01–0,03 mm) → brunimento (nível micron), cada passo para requisitos progressivamente mais rigorosos.
- A relação profundidade-diâmetro determina a seleção do processo: perfuração padrão abaixo de 3×D, perfuração intermitente até 10×D, perfuração por canhão acima de 10×D. Exceder estes valores sem adaptar o processo é a causa mais comum de defeitos de perfuração e quebra de ferramentas.
- O desgaste da ferramenta é a principal fonte de variação sistemática do diâmetro em produção — a substituição programada em intervalos definidos, e não a substituição após falha, é a prática de produção correta.
- O comportamento do material determina a estratégia de parâmetros: o titânio exige baixa velocidade e refrigerante de alta pressão; o aço inoxidável exige ferramentas revestidas e furação com pica-pau; o alumínio exige ferramentas afiadas e boa evacuação de cavacos.
- As decisões de projeto determinam o custo de produção: profundidade, tolerância, espaçamento entre furos, cego vs. passante e diâmetro padrão vs. personalizado determinam em conjunto 70–80% do custo de furação. Estas são decisões de projeto, não decisões de capacidade do fornecedor.
- Para compradores OEM, especificar tolerâncias derivadas de análise funcional em vez de padrões conservadores e solicitar feedback de DFM antes da liberação do desenho reduz consistentemente CNC do custo de furação em 15–30% em peças complexas, sem qualquer comprometimento do desempenho funcional.
perguntas frequentes
Que precisão a furação CNC pode alcançar?
A furação CNC padrão alcança precisão posicional de ±0,02–0,05 mm e tolerância de diâmetro de ±0,05–0,15 mm, dependendo do material, da profundidade e da condição da máquina. Para aplicações que exigem controle de diâmetro mais rigoroso, a furação é a primeira etapa de uma cadeia de processos: o alargamento alcança tolerância de diâmetro de ±0,005–0,02 mm com acabamento superficial Ra 0,4–1,6 µm; o mandrilamento alcança ±0,01–0,03 mm com precisão posicional corrigida; a brunidura alcança ±0,001–0,005 mm com Ra 0,1–0,4 µm. O processo correto é determinado pela exigência de tolerância funcional do furo, não pela precisão máxima alcançável.
Qual é a diferença entre furação CNC, alargamento e mandrilamento?
A furação CNC cria o furo avançando uma broca rotativa — rápida, eficiente, mas limitada a tolerância de diâmetro de ±0,05–0,15 mm e acabamento superficial Ra 1,6–3,2 µm. O alargamento usa uma ferramenta de acabamento multi-canal que segue o eixo do furo furado para melhorar a precisão do diâmetro (±0,005–0,02 mm) e o acabamento superficial, mas não corrige significativamente o erro posicional. O mandrilamento usa uma ferramenta de ponto único em um eixo rotacional para usinar o diâmetro do furo com precisão — pode corrigir tanto o diâmetro quanto a posição, tornando-se o processo apropriado quando tanto a precisão quanto a correção posicional são necessárias. A brunidura usa pedras abrasivas dentro do furo para o acabamento superficial mais fino e a cilindricidade mais rigorosa, tipicamente após a retificação ou o mandrilamento estabelecer a geometria.
Quão profunda a furação CNC pode ir de forma confiável?
A furação CNC padrão é confiável até aproximadamente 3× o diâmetro (3×D) na maioria dos materiais. De 3×D a 10×D, são necessários ciclos de furação com pica-pau (retração intermitente para evacuação de cavacos). Além de 10×D, são necessários métodos especializados de furação profunda — principalmente a furação por canhão com refrigerante interno de alta pressão — para obter retilineidade, acabamento superficial e vida útil da ferramenta aceitáveis. À medida que L/D aumenta, a evacuação de cavacos torna-se a preocupação dominante do processo: cavacos compactados causam acúmulo de calor e quebra da ferramenta. Especificar profundidades de furo além dessas diretrizes sem especificar a abordagem de processo apropriada coloca o problema inteiramente sobre o fornecedor para resolver.
Quais materiais podem ser furados com CNC?
A furação CNC é aplicável a praticamente todos os materiais de engenharia — metais (alumínio, aço carbono, aço inoxidável, titânio, Inconel, latão, cobre), plásticos de engenharia (ABS, PEEK, náilon, policarbonato) e compósitos (fibra de carbono, fibra de vidro) com ferramental apropriado. A seleção do material determina a estratégia de parâmetros: o alumínio é furado em alta velocidade (150–300 m/min) com ferramentas afiadas de ângulo de corte positivo; o titânio exige velocidade de corte muito baixa (30–50 m/min), refrigerante de alta pressão através da ferramenta e substituição frequente da ferramenta; o aço inoxidável exige ferramentas de metal duro revestidas e furação com pica-pau em qualquer profundidade além das rasas; os compósitos de fibra de carbono exigem ferramentas com revestimento de diamante ou diamante policristalino (PCD) para resistir ao conteúdo de fibra altamente abrasivo.
Quando o alargamento deve ser especificado após a furação?
O alargamento deve ser especificado quando o furo exige tolerância de diâmetro mais rigorosa que aproximadamente ±0,03 mm, acabamento superficial melhor que Ra 1,6 µm, ou um ajuste de precisão (classe H7, H8) para pinos de posicionamento, eixos ou rolamentos. O alargamento não corrige o erro posicional — se tanto a precisão de posição quanto a de diâmetro forem necessárias, o mandrilamento é mais apropriado que o alargamento. Aplicações comuns de furos alargados incluem locais de pinos de posicionamento (tolerância H7, ±0,010–0,020 mm), furos de localização de precisão em dispositivos e ferramental, e ajustes de folga de eixo onde a folga controlada é crítica para a manutenção do filme de lubrificação.
O que causa a quebra da ferramenta na furação CNC e como é prevenida?
A quebra da ferramenta na furação é quase universalmente causada por compactação de cavacos, refrigerante inadequado ou parâmetros incorretos — não por resistência insuficiente da ferramenta. Os cavacos que se acumulam nos canais obstruem a broca, o torque excede a resistência torcional da ferramenta e a broca fratura. Prevenção: use o ciclo de furação correto para a profundidade (pica-pau com retração total G83 para furos acima de 5×D em materiais difíceis); garanta pressão e entrega de refrigerante adequadas, particularmente para furação de aço inoxidável e titânio; verifique se a excentricidade do fuso está abaixo de 0,015 mm na ponta da ferramenta; monitore e controle a taxa de avanço (uma taxa de avanço muito alta para o material produz volume de cavacos que os canais não conseguem evacuar). Onde ocorreu quebra da ferramenta, a primeira pergunta de diagnóstico é se o tipo de ciclo e a profundidade do pica-pau eram apropriados para o material e a profundidade — isso responde pela maioria dos casos.
Como as decisões de projeto afetam o custo de furação CNC?
As decisões de projeto determinam 70–80% do custo de perfuração antes mesmo de qualquer usinagem começar. As escolhas de projeto de maior custo são: especificar tolerâncias mais apertadas do que o funcionalmente necessário (±0,010 mm onde ±0,050 mm funciona adequadamente elimina toda uma operação de alargamento ou mandrilamento e sua inspeção associada); especificar furos cegos onde furos passantes serviriam à função (furos passantes são significativamente mais rápidos e confiáveis de perfurar); especificar diâmetros de furo não padronizados que exigem ferramentas personalizadas; e permitir profundidades de furo desnecessárias que requerem ciclos de perfuração com pica-pau ou métodos de furo profundo. Na revisão prática de produção, relaxar as especificações de tolerância em furos não funcionais, converter furos cegos em furos passantes e padronizar os tamanhos de furo para valores de séries de brocas padrão reduz consistentemente o custo de perfuração CNC em 15–30% em componentes complexos com múltiplos furos.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC em aplicações de perfuração, alargamento, mandrilamento e furos profundos para os setores automotivo, aeroespacial, médico e industrial OEM. Referências técnicas: ISO 286-1 (Limites e Ajustes), ASME Y14.5-2018 (Dimensionamento e Toleranciamento), SME Machining Handbook (Perfuração e Fabricação de Furos), ISO 13485 (Sistemas de Qualidade para Dispositivos Médicos).
Fornecimento de Componentes Perfurados de Precisão CNC com Qualidade de Furo Verificada?
Na CMS, produzimos furos perfurados, alargados e mandrilados nas classes de tolerância IT6–IT7 com verificação posicional completa CMM e relatório documentado de rugosidade superficial. Cada trabalho de perfuração é revisado quanto à viabilidade profundidade-diâmetro, seleção da cadeia de processos e realismo de tolerância antes do início da produção — para que suas peças sejam projetadas para o processo, e não reprojetadas após o primeiro lote.
[Solicite uma revisão DFM e um orçamento de perfuração CNC →]


