
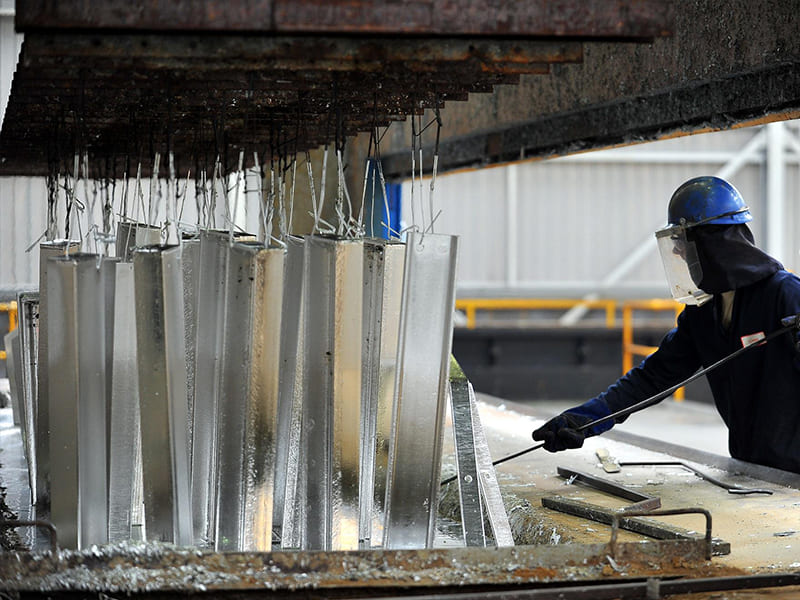
O metal galvanizado é aço ou ferro protegido por um revestimento de zinco aplicado por meio de um processo controlado de galvanização — e a palavra-chave é controlado. Não se trata de um spray antiferrugem genérico ou de uma tinta superficial. A galvanização cria uma ligação metalúrgica entre o zinco e o substrato de aço, produzindo camadas de liga intermetálica que se comportam de forma fundamentalmente diferente de qualquer revestimento puramente aplicado à superfície. O resultado é um material que protege contra a corrosão por meio de dois mecanismos independentes simultaneamente: isolamento por barreira física e proteção eletroquímica sacrificial.
Esse duplo mecanismo é o que torna o metal galvanizado digno de compreensão em termos de engenharia, e não apenas em termos de compras. Ele determina por quanto tempo um componente galvanizado sobrevive em um ambiente específico, como ele se comporta quando riscado ou cortado, o que acontece quando é soldado e para quais aplicações ele é genuinamente adequado versus onde ele fica aquém. Este artigo aborda tudo isso — desde a eletroquímica da proteção pelo zinco até a seleção do método de galvanização, normas de revestimento, restrições de fabricação e comparações de materiais.
O que é metal galvanizado, exatamente?
Definição de engenharia
Do ponto de vista da engenharia de materiais, o metal galvanizado é aço ou ferro com zinco ligado à sua superfície por meio de um processo controlado que cria uma verdadeira ligação metalúrgica — não adesão mecânica. A galvanização por imersão a quente, o processo industrial mais comum, forma camadas distintas de liga intermetálica zinco-ferro (Gama, Delta, Zeta) na interface com o aço, encimadas por uma camada pura de zinco Eta na superfície externa.
Essa estrutura é o motivo pelo qual o aço galvanizado se comporta de forma diferente do aço pintado quando danificado. As camadas intermetálicas são quimicamente estáveis e mecanicamente resistentes. O zinco externo corrói de forma previsível. E, criticamente, a relação eletroquímica entre o zinco e o aço continua a proteger as áreas expostas do aço mesmo onde a superfície é rompida.
Em resumo: metal galvanizado = aço/ferro + revestimento de zinco com ligação metalúrgica, proporcionando proteção ativa contra corrosão em vez de cobertura passiva.
Quais metais são galvanizados na prática?
Aço e ferro são os únicos metais rotineiramente galvanizados, e isso não é arbitrário. O zinco forma camadas intermetálicas estáveis e bem ligadas especificamente com o ferro. A relação na série galvânica entre o zinco e o ferro — sendo o zinco eletroquimicamente mais ativo — impulsiona o mecanismo de proteção sacrificial que torna a galvanização eficaz.
Outros metais seguem uma lógica diferente:
Alumínio já forma uma camada passiva estável de óxido de Al₂O₃ na superfície. A anodização aprimora essa camada; o revestimento de zinco sobre ela não proporciona nenhum benefício significativo e interferiria no próprio mecanismo de proteção do alumínio.
Aço inoxidável depende do teor de cromo (~10,5%+ Cr) para formar um filme passivo fino e autorregenerativo de óxido de cromo. Galvanizar o aço inoxidável adicionaria uma camada de zinco sem ligação metalúrgica ao substrato e comprometeria a intenção de projeto da liga.
Ligas de cobre são não ferrosos e corroem por mecanismos completamente diferentes — sulfetação, deszincificação no caso do latão e corrosão por pites induzida por cloretos em exposição marinha. O revestimento de zinco não proporciona proteção útil para esses materiais.
Quando os engenheiros especificam metal galvanizado, eles querem dizer aço revestido de zinco — e essa especificidade importa para a seleção de materiais, conformidade com normas e previsão de desempenho.
Como funciona a galvanização: a ciência dos materiais
Compreender o mecanismo de proteção contra corrosão explica por que o aço galvanizado supera o aço pintado em condições reais de serviço — particularmente após danos.
Proteção por ânodo sacrificial (catódica)
O zinco situa-se em aproximadamente −0,76 V na série de potenciais de eletrodo padrão. O ferro situa-se em −0,44 V. Quando ambos os metais estão em contato elétrico na presença de um eletrólito (chuva, condensação, umidade), o zinco é o ânodo e o aço é o cátodo. O zinco corrói preferencialmente, fornecendo elétrons que mantêm o ferro em um estado reduzido e protegido.
A implicação crítica de engenharia: o zinco não apenas cobre o aço — ele o protege ativamente. Pequenas áreas de aço exposto em riscos, bordas cortadas ou furos perfurados permanecem protegidas pelo zinco circundante por meio desse mecanismo eletroquímico. O raio de proteção estende-se aproximadamente 1–2 mm a partir do zinco intacto sob condições típicas de exposição atmosférica.
O aço pintado não tem equivalente. Uma vez que a tinta é rompida, a corrosão começa imediatamente no aço exposto e tipicamente se espalha lateralmente sob o filme de tinta por meio de oxidação sob o filme — um modo de falha que o aço galvanizado não apresenta.
Formação da pátina de zinco: por que a proteção melhora com o tempo
O aço galvanizado novo oxida rapidamente ao ar, formando óxido de zinco (ZnO) — um fino filme superficial branco-acinzentado. Ao longo de semanas a meses de exposição ao ar livre, o ZnO reage com o CO₂ atmosférico e a umidade para formar carbonato de zinco (ZnCO₃), comumente chamado de pátina de zinco.
O carbonato de zinco é quimicamente estável, relativamente insolúvel em água e aderente à superfície. Forma uma camada de barreira secundária que reduz a taxa à qual o zinco subjacente é consumido. É por isso que a resistência à corrosão do aço galvanizado frequentemente se estabiliza ou melhora após o intemperismo inicial — a pátina atua como um sistema de proteção autoformado.
Esse comportamento contrasta com a ferrugem do aço (Fe₂O₃/Fe₃O₄), que é porosa, não aderente e atrai ativamente a umidade para a interface para sustentar corrosão adicional. A pátina de zinco faz o oposto: retarda o processo.
Por que o aço galvanizado supera o aço pintado na prática
A tinta fornece apenas proteção de barreira. Quando essa barreira está intacta, funciona bem. Quando é rompida por impacto, abrasão, corte, penetração de fixadores ou degradação por UV, a proteção desaparece completamente naquele local. A corrosão então progride sob o filme a taxas que podem ser mais rápidas do que no aço não revestido.
O aço galvanizado fornece proteção redundante. A camada de zinco é a barreira, mas se a barreira for comprometida, a proteção eletroquímica continua. A formação de pátina fornece uma terceira camada de estabilização. Essa tolerância a danos é a razão de engenharia pela qual o aço galvanizado é preferido para aplicações estruturais externas, conjuntos fabricados e componentes que serão manuseados, fixados e expostos a condições de campo variáveis.
Métodos de galvanização e tipos de revestimento: selecionando o processo correto
Quatro processos primários de galvanização estão em uso industrial comum. Cada um produz um revestimento de zinco com diferentes espessuras, aderência, qualidade superficial e perfil de custo. Selecionar o processo correto para a aplicação é tão importante quanto especificar o revestimento de zinco.
Galvanização por imersão a quente (HDG)
O processo padrão para aço estrutural. O aço é quimicamente limpo (desengraxamento, decapagem em HCl ou H₂SO₄, fluxagem com ZnCl₂·NH₄Cl), depois imerso em zinco fundido a aproximadamente 450°C. Durante a imersão — tipicamente 3–10 minutos para seções fabricadas — o zinco reage com o ferro na superfície para formar a característica estrutura em camadas.
Espessura do revestimento: tipicamente 50–100 µm dependendo da química do aço e do tempo de imersão. Aços com alto teor de silício (a faixa Sandelin, 0,03–0,12% Si) podem produzir revestimentos excessivamente espessos e quebradiços devido ao crescimento acelerado da camada Gamma — uma questão conhecida na HDG que requer conscientização sobre o teor de silício na especificação do aço.
Aparência superficial: mais áspera e mais variável do que revestimentos eletrodepositados, com padrões de spangle visíveis do crescimento de cristais de zinco durante a solidificação. O tamanho do spangle reflete a taxa de resfriamento e a química do banho de zinco; não se correlaciona com a resistência à corrosão.
Mais adequado para: aço estrutural externo, estruturas fabricadas, guarda-corpos, torres de transmissão, equipamentos agrícolas, fixadores pesados e qualquer aplicação onde a vida útil do revestimento é a prioridade e a uniformidade cosmética é secundária.
Eletrogalvanização
O zinco é eletroquimicamente depositado sobre o aço à temperatura ambiente a partir de um banho de sal de zinco. O processo oferece controle preciso de espessura e produz uma superfície muito lisa e uniforme — mas o revestimento não possui camadas de ligação metalúrgica. A aderência depende da deposição eletroquímica em vez da difusão intermetálica.
Espessura do revestimento: 5–25 µm, com tolerâncias alcançáveis de ±1–2 µm para aplicações de precisão. Isso torna a eletrogalvanização apropriada para componentes com requisitos dimensionais rigorosos onde a variação de espessura do revestimento por imersão a quente (potencialmente ±15–20 µm) afetaria o ajuste e a montagem.
O revestimento mais fino significa vida sacrificial mais curta do que a HDG para ambientes equivalentes — aproximadamente 1/3 a 1/5 da duração da resistência à corrosão por comparação em névoa salina ASTM B117. Para aplicações internas ou levemente expostas, isso geralmente é aceitável.
Mais adequado para: painéis de carroceria automotiva, carcaças de eletrodomésticos, chapas metálicas de precisão, invólucros eletrônicos e componentes onde a qualidade superficial e a consistência dimensional são requisitos críticos.
Aço galvanizado e recozido
Produzido por tratamento térmico do aço galvanizado por imersão a quente imediatamente após o banho de zinco, convertendo a camada externa de zinco puro (Eta) em uma superfície de liga zinco-ferro (aproximadamente 8–12% Fe em toda a espessura). O resultado é uma superfície cinza fosca sem spangle metálico.
A superfície de zinco-ferro melhora significativamente a aderência da tinta — o aço galvannealed é o substrato padrão para painéis de carroceria automotiva pintados porque a superfície de liga fornece melhor ligação mecânica para primer e verniz do que o zinco puro. A soldabilidade também melhora, pois a camada de liga produz menos problemas de fumos de zinco do que superfícies de zinco puro.
A contrapartida: a superfície rica em ferro é um pouco mais suscetível a manchas de ferrugem vermelha na exposição inicial em comparação com a HDG de zinco puro, porque o ferro na camada de liga pode participar da formação de ferrugem antes que o mecanismo sacrificial se engaje completamente. Isso é cosmeticamente indesejável, mas estruturalmente menor.
Mais adequado para: conjuntos soldados e pintados, fechamentos automotivos e componentes estruturais, elementos de construção em aço que requerem acabamento pintado.
Aço pré-galvanizado (galvanizado de usina)
Galvanizado continuamente na siderúrgica antes do corte nas dimensões finais. Produzido através de uma linha contínua de imersão a quente a alta velocidade, gerando revestimentos consistentes de espessura fina a média em grandes volumes de chapa de aço.
O custo é menor do que o HDG pós-fabricação porque o processo é altamente automatizado e o aço é manuseado em forma de bobina antes que quaisquer custos de fabricação sejam adicionados. A limitação são as bordas cortadas: cada operação de corte, puncionamento ou cisalhamento após a entrega expõe o aço nu na borda. Para muitas aplicações em chapa metálica, a proteção sacrificial do zinco circundante cobre essas bordas adequadamente. Para ambientes agressivos ou imersão contínua, a proteção das bordas torna-se uma preocupação de projeto.
Mais adequado para: peças conformadas em alto volume, telhas, componentes de HVAC, invólucros elétricos e qualquer aplicação onde seja necessário revestimento consistente em espessura moderada em grandes áreas de superfície.
| Método | Espessura típica | Ligação Metalúrgica | Qualidade da superfície | Aplicação Principal |
|---|---|---|---|---|
| Galvanização por imersão a quente | 50–100 µm | Sim — multicamada | Mais rugoso, industrial | Estrutural externo, longa vida útil |
| Eletrogalvanização | 5–25 µm | Não — depositado | Liso, preciso | Automotivo, chapa de precisão |
| Galvanizado e recozido | 40–70 µm | Sim — superfície de liga | Fosco, pronto para pintura | Conjuntos soldados/pintados |
| Pré-galvanizado | 10–40 µm | Sim | Acabamento de laminação consistente | Peças conformadas em alto volume |
Propriedades de Engenharia Fundamentais do Metal Galvanizado
Resistência à Corrosão: Previsível, Não Infinita
A resistência à corrosão do aço galvanizado é quantificável — o que é uma de suas vantagens de engenharia genuínas sobre o aço pintado, onde a vida útil do revestimento varia amplamente com a qualidade da aplicação e o histórico de danos. As taxas de corrosão do zinco em diferentes atmosferas são bem caracterizadas:
- Atmosfera rural: ~0,5–1,5 µm/ano
- Atmosfera urbana/industrial: ~1,5–4,0 µm/ano
- Atmosfera marinha (costeira, >500 m da arrebentação): ~2,0–5,0 µm/ano
- Zona de respingos marinhos: potencialmente 5–15 µm/ano
Para um revestimento por imersão a quente de 75 µm em uma atmosfera urbana industrial corroendo a 3 µm/ano, o tempo até o início da primeira ferrugem é de aproximadamente 25 anos — uma estimativa de engenharia aproximada, mas defensável. Essa previsibilidade permite cálculos de custo de ciclo de vida que o aço pintado não consegue igualar.
Propriedades Mecânicas Após a Galvanização
A galvanização tem efeito desprezível sobre as propriedades mecânicas em massa para a maioria dos graus de aço estrutural. O limite de escoamento, a resistência à tração e o alongamento permanecem dentro da especificação do material após o tratamento por imersão a quente. Isso é consistente com a temperatura relativamente baixa do banho (450°C) em comparação com as temperaturas típicas de tratamento térmico do aço.
Uma exceção: aços de alta resistência com limite de escoamento acima de aproximadamente 690 MPa são suscetíveis à fragilização por hidrogênio devido à exposição ao ácido de decapagem durante o processo de pré-tratamento do HDG. A etapa de decapagem (HCl ou H₂SO₄) pode introduzir hidrogênio na rede cristalina do aço. Para parafusos de alta resistência, molas e elementos estruturais nesse nível de resistência, procedimentos especiais de pré-tratamento ou métodos alternativos de revestimento são necessários.
Características Superficiais e Aderência do Revestimento
Spangle — o padrão cristalino visível em muitas superfícies de aço galvanizado — é frequentemente interpretado erroneamente como um indicador de qualidade. Ele reflete o comportamento de cristalização do zinco durante o resfriamento e não tem relação direta com a espessura do revestimento, a qualidade da aderência ou a resistência à corrosão. Os engenheiros devem avaliar o aço galvanizado por meio de medição do peso do revestimento e testes de aderência conforme as normas aplicáveis, não pelo tamanho ou aparência do spangle.
A aderência do revestimento na galvanização por imersão a quente é mecanicamente robusta porque a ligação metalúrgica na interface do aço impede a delaminação. Os revestimentos eletrogalvanizados têm menor aderência e podem descascar sob operações severas de conformação.
Vida Útil em Diferentes Ambientes
A vida útil do metal galvanizado é específica de cada ambiente. Engenheiros que especificam “galvanizado” sem considerar a categoria de exposição estão tomando uma decisão com base em informações incompletas.
| Ambiente | Taxa de Corrosão do Zinco | Vida Útil Estimada (HDG de 75 µm) | Notas |
|---|---|---|---|
| Interno / seco | <0,3 µm/ano | 50+ anos | O controle de umidade elimina a maior parte do risco |
| Externo, rural | 0,5–1,5 µm/ano | 30–50 anos | A formação de pátina reduz a taxa ao longo do tempo |
| Externo, urbano/industrial | 1,5–4,0 µm/ano | 15–30 anos | Compostos de enxofre aceleram a perda de zinco |
| Atmosfera marinha | 2,0–5,0 µm/ano | 10–25 anos | A distância do respingo é significativamente importante |
| Zona de respingos marinhos | 5–15 µm/ano | 5–12 anos | Considere sistemas duplex |
Estas são estimativas de engenharia baseadas nas taxas de consumo de zinco — não são garantias. A vida útil real é afetada pelo projeto de drenagem (superfícies horizontais acumulam eletrólito por mais tempo que as verticais), pela geometria de frestas, pela continuidade do revestimento nas bordas e soldas, e pela realização ou não de manutenção.
O ponto crítico para as equipes de compras e design: especifique a espessura do revestimento com base na categoria de exposição real, não em um requisito genérico de “galvanizado”. Uma estrutura costeira externa especificada com chapa G60 (aproximadamente 9 µm por face) falhará em menos de 5 anos. A mesma estrutura com HDG de 85 µm conforme ASTM A123 durará décadas.
Normas e Especificações de Revestimento
Especificar corretamente o aço galvanizado significa referenciar uma norma e uma designação de revestimento — em conjunto. Uma sem a outra deixa o desempenho indefinido.
Normas Principais
ASTM A123 rege os revestimentos galvanizados por imersão a quente em produtos de aço estrutural fabricados. Os requisitos mínimos de espessura do revestimento são especificados por categoria de espessura do artigo de aço, variando de 45 µm para aço com menos de 1,6 mm até 86 µm para aço com mais de 6 mm. Esta é a norma para aço estrutural, estruturas fabricadas e fabricações pesadas na América do Norte.
ASTM A153 aplica-se a ferragens galvanizadas por imersão a quente: parafusos, porcas, arruelas, fixadores e peças pequenas com geometria complexa. Os pesos mínimos de revestimento diferem da A123 para considerar a complexidade geométrica das peças roscadas.
ASTM A653 abrange chapas de aço galvanizadas continuamente, definindo as designações de revestimento da série G (G30 a G210) com base no peso total do revestimento de zinco em ambas as superfícies combinadas em oz/ft².
ISO 1461 é a contraparte internacional da ASTM A123, amplamente comparável em requisitos, com algumas diferenças nos mínimos de espessura e critérios de aceitação. Especificada em projetos europeus e globais.
Interpretação das Designações de Revestimento
G60, G90, Z275 — estas designações referem-se ao peso total do revestimento de zinco em ambos os lados combinados, não à espessura de um único lado. Isso é frequentemente mal interpretado nas compras:
| Designação | Padrão | Peso Total do Revestimento | Espessura Aproximada por Face | Utilização típica |
|---|---|---|---|---|
| G60 | ASTM A653 | 0,60 oz/ft² (180 g/m²) | ~9 µm | Ambiente interno, exposição leve |
| G90 | ASTM A653 | 0,90 oz/ft² (275 g/m²) | ~13 µm | Chapa externa padrão |
| G210 | ASTM A653 | 2,10 oz/ft² (640 g/m²) | ~30 µm | Exposição externa severa |
| Z275 | EN 10346 | 275 g/m² | ~19 µm | Norma estrutural europeia |
Uma especificação G90 em uma estrutura costeira é tecnicamente conforme, mas provavelmente inadequada para a severidade da exposição. Especificar ASTM A123 com revestimento mínimo de 75 µm para a categoria de espessura de aço relevante é a especificação apropriada para aplicações estruturais externas de longa vida.
Aplicações em Manufatura e Fabricação
Construção e Infraestrutura
O aço estrutural para estruturas de edifícios, terças de cobertura, leitos para cabos, corrimãos, guarda-corpos, postes de utilidades e torres de transmissão depende da galvanização por imersão a quente como estratégia básica de proteção contra corrosão. O material suporta corte, perfuração, parafusamento e embutimento em concreto no local, mantendo proteção sacrificial adequada nas bordas cortadas. Para aplicações que exigem vida útil de 25–50 anos com manutenção mínima, o aço estrutural galvanizado HDG é geralmente a especificação mais econômica.
Automotivo e Transporte
O aço pré-galvanizado e o galvannealed representam uma fração significativa da construção de carrocerias automotivas. O aço eletrogalvanizado é usado para painéis externos expostos, onde a qualidade superficial e a aderência da pintura são críticas. Componentes da parte inferior da carroceria — assoalhos, travessas, conjuntos de suportes — usam aço galvannealed otimizado para soldagem por resistência e aderência do primer eletroforético. As especificações modernas de revestimento de zinco automotivo rotineiramente exigem 5–7 µm de eletrogalvanizado em painéis externos e 45–70 µm de HDG em componentes estruturais da parte inferior da carroceria.
Equipamentos Agrícolas e Industriais
Equipamentos agrícolas, sistemas de movimentação de materiais, plataformas industriais e carcaças de equipamentos de processo operam em ambientes que combinam abrasão, umidade, exposição química e longos intervalos de serviço sem manutenção regular. O aço galvanizado por imersão a quente proporciona a tolerância a danos e a proteção sacrificial que essas condições exigem. A capacidade do zinco de proteger superfícies mecanicamente danificadas é particularmente valiosa — um arranhão em uma superfície galvanizada por imersão a quente não inicia corrosão; um arranhão em uma superfície pintada, sim.
Chapas Metálicas Personalizadas e Peças Fabricadas em CNC
A chapa galvanizada é amplamente utilizada para invólucros, gabinetes elétricos, componentes de HVAC, suportes e tampas na manufatura personalizada. Ela é usinada bem com ferramentas de metal duro padrão, embora o revestimento de zinco afete ligeiramente o desgaste da ferramenta. O corte a laser CNC produz bordas de corte limpas com zona termicamente afetada mínima — aceitável para a maioria das aplicações, embora a borda de aço exposta possa apresentar leve ferrugem em ambientes agressivos sem proteção adicional.
Considerações e Limitações de Manufatura
O metal galvanizado introduz restrições específicas de fabricação que devem ser abordadas no planejamento de processos, não descobertas no chão de fábrica.
Soldagem de Aço Galvanizado
O zinco vaporiza a aproximadamente 907°C — bem abaixo das temperaturas típicas de soldagem a arco de 1.500–3.500°C. Durante a soldagem MIG, TIG ou arame tubular de aço galvanizado, o revestimento de zinco na zona afetada pelo calor queima completamente, liberando fumos de óxido de zinco.
Segurança: A inalação de fumos de zinco causa febre dos fumos metálicos — uma síndrome semelhante à gripe que é desagradável, mas tipicamente não prejudicial de forma permanente. A prevenção requer ventilação por exaustão local classificada para fumos metálicos, ou proteção respiratória (filtro P100 com cartucho OV para fumos de Zn). A soldagem de aço galvanizado sem ventilação adequada é um risco regulamentado pela OSHA.
Qualidade da solda: O zinco queimado pode introduzir porosidade no metal de solda. A remoção do revestimento de zinco por esmerilhamento a 50–75 mm da linha de solda antes da soldagem melhora significativamente a qualidade da solda e reduz a geração de fumos.
Restauração pós-soldagem: A zona afetada pelo calor após a soldagem é de aço nu. A proteção contra corrosão deve ser restaurada usando composto de galvanização a frio rico em zinco (>92% de teor de zinco por peso em filme seco), zinco por aspersão térmica, ou folha de zinco adesiva para pequenas áreas. Nenhum destes restaura a ligação metalúrgica completa do HDG, mas restauram a proteção sacrificial adequadamente para a maioria dos ambientes de serviço.
Dobramento, Conformação e Corte
Os revestimentos galvanizados por imersão a quente toleram dobramento moderado, mas podem trincar em raios apertados. Um raio mínimo de dobra de 3–4× a espessura do material é uma diretriz prática para chapa pré-galvanizada para evitar trincas no revestimento. Para seções estruturais pós-galvanizadas, a conformação após HDG geralmente não é recomendada — o revestimento espesso trinca em qualquer deformação significativa.
O corte a laser e o corte a plasma criam bordas de aço nu. Para chapa G90 em uma aplicação padrão interna ou externa, o zinco circundante fornece proteção sacrificial adequada para bordas de corte de até aproximadamente 1–2 mm de largura. Para ambientes mais agressivos ou bordas de corte mais largas que isso, a vedação de bordas ou tinta rica em zinco é apropriada.
Reparo de Revestimentos Danificados
Os compostos de galvanização a frio (tintas ricas em zinco, >92% de Zn em filme seco) são o método padrão de reparo em campo para áreas onde o revestimento foi danificado por soldagem, corte, perfuração ou abrasão. A aplicação por pincel ou spray é simples. O reparo restaura a proteção sacrificial, mas não replica a dureza ou a resistência à abrasão da camada HDG original.
Para aplicações estruturais críticas onde a continuidade do revestimento é um requisito de segurança ou garantia, o zinco por aspersão térmica (aspersão a arco ou aspersão a chama) fornece uma camada de reparo com desempenho mais próximo ao HDG. Este processo requer equipamento especializado e operadores treinados, tornando-o mais apropriado para reparo em oficina do que para uso em campo.
Aço Galvanizado vs Aço Inoxidável vs Aço Carbono Pintado
A seleção de material para aplicações críticas em corrosão envolve comparar não apenas o desempenho inicial, mas também os modos de falha, os requisitos de manutenção e o custo do ciclo de vida.
Aço galvanizado vs. aço inoxidável
| Aspeto | Aço Galvanizado | Aço Inoxidável (304/316L) |
|---|---|---|
| Mecanismo de proteção | Zinco sacrificial + barreira | Filme passivo de Cr₂O₃ |
| Tolerância a danos | Alta — o zinco protege o aço próximo | Moderada — riscos podem iniciar corrosão localizada |
| Resistência marinha/cloretos | Limitada — o zinco se esgota mais rapidamente em cloretos | 316L bom; 304 suscetível a pitting |
| Custo inicial do material | Baixo-médio | Alto (3–5× galvanizado) |
| Soldagem/fabricação | Padrão com precauções | Específico por grau; 316L requer aporte térmico controlado |
| Manutenção | Mínima até o esgotamento do zinco | Mínima ao longo da vida útil |
O aço galvanizado é a escolha econômica para a maioria das aplicações estruturais externas. O aço inoxidável é justificado quando a exposição a cloretos é severa, a temperatura excede os limites práticos do zinco (~200°C sustentados), requisitos de higiene se aplicam (alimentos, farmacêutica, médica), ou a aparência cosmética deve ser mantida indefinidamente.
Aço galvanizado vs. aço de carbono pintado
A tinta fornece apenas proteção de barreira. Uma vez que a barreira é rompida — por um risco, fixador, borda ou degradação UV — a corrosão inicia imediatamente no aço exposto e se espalha lateralmente sob o filme de tinta. A manutenção de aço carbono pintado em ambientes externos tipicamente requer inspeção e repintura a cada 5–15 anos, dependendo do ambiente e da qualidade do sistema de revestimento.
O mecanismo sacrificial do aço galvanizado previne a propagação de corrosão sob o filme. Comparações de custo do ciclo de vida mostram consistentemente o aço galvanizado como de menor custo total ao longo de períodos de 20–30 anos quando a mão de obra e os materiais de repintura são incluídos. O ponto de equilíbrio depende do diferencial de custo inicial e da severidade do ambiente, mas o aço galvanizado tipicamente vence em custo de ciclo de vida para aplicações externas além de 10 anos.
Conclusão
O metal galvanizado é um dos sistemas de proteção contra corrosão mais completamente compreendidos na engenharia estrutural, e esse entendimento é o que o torna confiável. A ligação metalúrgica zinco-aço, a proteção por ânodo sacrificial e a pátina de carbonato de zinco autoestabilizante produzem juntas um revestimento previsível e tolerante a danos cuja vida útil pode ser estimada a partir da espessura do zinco e de dados de taxa de corrosão ambiental.
Para engenheiros e equipes de compras, a aplicação prática desse entendimento é direta: especifique o método de galvanização correto para a aplicação (HDG para durabilidade estrutural, eletrogalvanização para precisão e aparência, galvannealed para conjuntos de soldar e pintar), referencie a norma correta com uma designação explícita de revestimento, considere as restrições de fabricação em torno de soldagem e corte, e combine a espessura do revestimento com o ambiente de exposição real — não uma categoria genérica de ambiente externo. Feito corretamente, o metal galvanizado proporciona décadas de proteção confiável contra corrosão a um custo que alternativas como aço inoxidável ou sistemas de pintura multicamadas raramente igualam.
Perguntas frequentes
O metal galvanizado enferruja?
Não da mesma forma que o aço nu. O revestimento de zinco corrói preferencialmente através de ação sacrificial, protegendo o aço subjacente mesmo em pequenos pontos de dano. A ferrugem vermelha no aço só aparece após o esgotamento local da camada de zinco — um processo gradual e previsível, e não uma falha abrupta. Em ambientes atmosféricos externos, o aço galvanizado a quente bem especificado pode levar de 20 a 50 anos para atingir esse ponto.
O metal galvanizado pode ser soldado com segurança?
Sim, com as devidas precauções. O zinco vaporiza durante a soldagem, gerando fumos de óxido de zinco que exigem ventilação por exaustão local ou proteção respiratória adequada. A remoção do revestimento por esmerilhamento em 50–75 mm a partir da linha de solda antes da soldagem melhora a qualidade da solda e reduz a geração de fumos. A restauração do revestimento pós-soldagem — usando composto de galvanização a frio rico em zinco ou zinco por aspersão térmica — é necessária para restaurar a proteção sacrificial na zona afetada pelo calor.
Qual é a espessura típica de um revestimento de zinco?
Depende do método de galvanização. A galvanização a quente conforme ASTM A123 produz no mínimo 45–86 µm, dependendo da espessura do aço. A eletrogalvanização produz 5–25 µm. A chapa G90 conforme ASTM A653 tem um peso de revestimento total (ambos os lados combinados) de 0,90 oz/ft² — aproximadamente 13 µm por lado. Sempre especifique a norma e a designação do revestimento em conjunto, não apenas “galvanizado”.”
O metal galvanizado é adequado para usinagem e fabricação CNC?
Sim. A chapa galvanizada é compatível com corte a laser, puncionamento, dobramento e perfuração CNC. Ferramentas de metal duro padrão lidam com o revestimento de zinco sem desgaste adicional significativo nas espessuras típicas de chapa metálica. As bordas cortadas expõem o aço nu — para a maioria das aplicações atmosféricas, a proteção sacrificial do zinco adjacente é adequada. Para ambientes agressivos ou requisitos rigorosos de corrosão, recomenda-se vedação de bordas ou tinta rica em zinco nas bordas cortadas.
Quanto tempo dura o aço galvanizado quando exposto ao ar livre?
Depende do ambiente e da espessura do revestimento. Em atmosferas rurais ou suburbanas com revestimentos padrão de galvanização a quente (75 µm), uma vida útil de 30–50 anos antes do início da primeira ferrugem é alcançável. Ambientes industriais ou costeiros com concentrações elevadas de enxofre ou cloreto reduzem isso para 10–25 anos. A principal vantagem sobre as alternativas é que o consumo de zinco é gradual e mensurável, permitindo uma previsão realista da vida útil em vez de suposições.


