
Choisir une fraiseuse à 3 axes pour une pièce qui nécessite des usinages sur cinq faces. Établir un devis pour un usinage par défonceuse CNC alors que la tolérance requise est de ±0,02 mm sur de l’aluminium 6061. Envoyer un support aérospatial en titane à un atelier ne disposant que de centres de tournage. Nous constatons régulièrement ce genre d’inadéquations — et elles trouvent toutes leur origine dans la même cause : considérer les différents types de machines CNC comme interchangeables alors qu’elles offrent des capacités fondamentalement différentes.
Cet article traite des types de machines CNC sous l'angle de l'ingénierie et de la fabrication. Nous expliquons la logique de classification qui sous-tend les différentes machines, passons en revue les principaux types en fonction du procédé d’usinage, comparons les configurations d’axes (de 3 axes à 5-axis), abordons les procédés de coupe et les procédés CNC non traditionnels, et fournissons des conseils pratiques de sélection en fonction du matériau et du secteur d’activité. Que vous soyez ingénieur concepteur chargé d’adapter la géométrie des pièces aux capacités du procédé, ingénieur de fabrication chargé de planifier les opérations ou membre d’une équipe d’approvisionnement chargée d’évaluer les fournisseurs, notre objectif est de vous aider à associer le type de machine le plus adapté à chaque tâche.
Qu'est-ce qu'une machine CNC et comment fonctionne-t-elle ?
Une machine CNC (à commande numérique) automatise les opérations d'usinage en suivant des instructions programmées numériquement — généralement sous forme de code G — afin de contrôler les mouvements de l'outil, la vitesse de rotation de la broche et la vitesse d'avance avec une grande précision et une excellente répétabilité.
La différence fondamentale par rapport aux machines-outils manuelles ne réside pas seulement dans l'automatisation, mais aussi dans la cohérence du contrôle. L'usinage manuel dépend des compétences de l'opérateur et de son jugement en temps réel. L'usinage CNC garantit la précision grâce à une servocommande en boucle fermée, ce qui permet de produire de manière répétée des géométries complexes avec un minimum de variations.
Un système CNC intègre plusieurs sous-systèmes : le contrôleur (lit le code G et coordonne les mouvements), servomoteurs et variateurs (convertir les commandes en mouvements linéaires et rotatifs précis), structure de la machine (bâti, broche, glissières — assurant la rigidité et le contrôle des vibrations), et système d'outillage avec changeur automatique d'outils (ATC) (changeur d'outils automatique pour l'usinage en plusieurs opérations en un seul serrage).
Comment les machines CNC sont-elles classées ?
Plutôt que de regrouper les machines uniquement en fonction de leur nom, la pratique de l'ingénierie les classe selon trois critères.
Par procédé d'usinage : Usinage soustractif (fraisage, tournage, perçage, rectification), découpe thermique (laser, plasma), procédés non traditionnels (EDM) et fabrication additive (impression 3D contrôlée par CNC). Le type de procédé détermine les matériaux et les géométries qui peuvent être obtenus.
Selon la configuration des axes : Du 2 axes (tournage de base) au 3 axes (fraisage standard), en passant par le 4 axes (rotation indexée) et le 5-axis (usinage multiaxial simultané pour les surfaces complexes). Un nombre accru d'axes offre davantage de flexibilité, mais entraîne également une augmentation des coûts et une plus grande complexité de programmation.
Selon la structure de la machine : Centres d'usinage (spécialisés dans le fraisage et équipés d'un changeur automatique d'outils), centres de tournage (tours CNC avec outillage motorisé) et machines spécialisées par opposition aux machines polyvalentes.
| Classification | Options principales | Impact technique |
|---|---|---|
| Processus | Soustractif, EDM, découpe, additif | Matériaux et limites de tolérance |
| Axis | 2 à 5 axes et plus | Capacité géométrique |
| Structure | Centre d'usinage / centre de tournage | Productivité et stratégie de mise en place |
Ce cadre fournit le contexte nécessaire à l'évaluation de types de machines spécifiques.
Principaux types de machines CNC selon le procédé d'usinage
Fraiseuses CNC
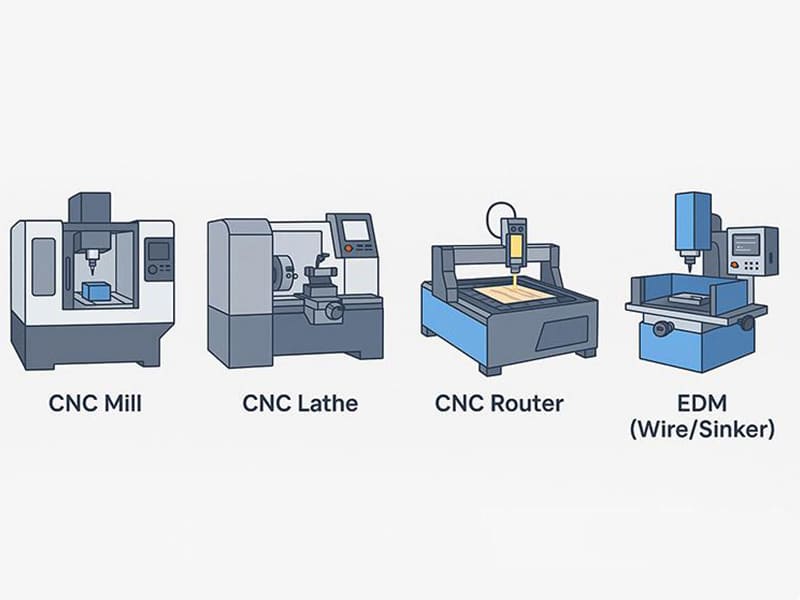
Les fraiseuses CNC enlèvent de la matière à l'aide d'un outil de coupe rotatif dont l'axe se déplace de manière linéaire. Ce sont les machines les plus polyvalentes pour l'usinage de pièces prismatiques et à faces multiples.
Centres d'usinage verticaux (VMC) orienter la broche à la verticale. Elles facilitent la mise en place et la programmation et dominent le secteur des applications générales. Centres d'usinage horizontaux (HMC) orienter la broche à l'horizontale, ce qui garantit une évacuation optimale des copeaux et une stabilité thermique supérieure — une solution mieux adaptée à l'usinage sur plusieurs faces et aux volumes de production plus élevés.
Applications courantes : boîtiers, supports, plaques, éléments de structure. Tolérance courante : ±0,01 à 0,05 mm.
Tours et centres de tournage CNC
Les tours CNC font tourner la pièce tandis qu'un outil fixe enlève de la matière — une solution idéale pour les géométries axisymétriques telles que les arbres, les bagues et les goupilles.
Centres de tournage (machines de tournage-fraisage) combinent le tournage avec des outils motorisés et un déplacement sur l'axe Y, ce qui permet de réaliser des opérations de fraisage, de perçage et de taraudage en un seul serrage. D'après notre expérience en atelier, la fonction « fraisage-tournage » réduit le nombre de réglages de 40 à 60 % sur les pièces cylindriques complexes par rapport à des opérations distinctes sur tour et fraiseuse. Tolérance typique : ±0,005 à 0,02 mm.
Routeurs CNC
Les défonceuses CNC ressemblent à des fraiseuses, mais sont optimisées pour une découpe à grande vitesse et à faible effort, avec des zones de travail plus étendues. Elles traitent efficacement le bois, les plastiques, les composites et l'aluminium tendre. Cependant, la structure plus légère de ces machines limite leur rigidité et leur capacité de tolérance — généralement comprise entre ±0,05 et 0,2 mm. Elles ne conviennent donc pas à l’usinage de pièces métalliques nécessitant des tolérances serrées.
Machines à percer et à tarauder CNC
Conçue pour le perçage hautement efficace selon des schémas répétitifs. Excellente répétabilité de positionnement avec des temps de cycle courts. Couramment utilisée dans les secteurs de l'automobile, de l'électronique et de l'usinage de panneaux.
Rectifieuses CNC
La rectification utilise des meules abrasives pour obtenir des finitions de surface ultra-fines et des tolérances de l'ordre du micron (±0,001 à 0,005 mm). Ces machines assurent le dimensionnement final des matériaux trempés : surfaces d'appui, arbres et composants d'outillage. La rectification est un procédé de finition, et non une méthode d'enlèvement de matière.
| Type de machine | Motion principale | Tolérance type | Applications courantes |
|---|---|---|---|
| Fraisage CNC | Outil rotatif | ±0,01 à 0,05 mm | Pièces prismatiques, boîtiers |
| Tour CNC | Pièce en rotation | ±0,005 à 0,02 mm | Arbres, pièces cylindriques |
| Routeur CNC | Outil rotatif | ±0,05 à 0,2 mm | Panneaux, matières plastiques, matériaux composites |
| Forage CNC | Alimentation linéaire | Précision de positionnement | Dispositions des trous |
| Meulage CNC | Disque abrasif | ±0,001 à 0,005 mm | Finition de précision |
Machines de découpe et machines CNC non traditionnelles
Découpe laser CNC
Utilise un faisceau laser focalisé pour faire fondre ou vaporiser le matériau selon un tracé programmé. Offre une grande vitesse et une excellente qualité de coupe sur les tôles fines. Crée une zone affectée thermiquement (ZAT) et est moins adaptée aux sections épaisses ou aux matériaux hautement réfléchissants.
Découpe au plasma CNC
Découpe les matériaux conducteurs à l'aide d'un jet de gaz ionisé à haute température. Rapide sur les tôles d'acier épaisses, pour un coût d'équipement inférieur à celui du laser. Inconvénients : trait de coupe plus large, zone affectée thermiquement (HAZ) plus étendue et précision dimensionnelle moindre. Idéal lorsque la vitesse et la capacité de découpe en épaisseur priment sur la précision.
Découpe au jet d'eau
Élimine la matière à l'aide d'un jet d'eau à haute pression (souvent accompagné de particules abrasives). Aucune déformation thermique et compatibilité extrêmement large avec les matériaux : métaux, composites, verre, pierre. La vitesse de découpe plus lente et le coût d'exploitation plus élevé limitent le rendement.
EDM (usinage par décharge électrique)
Élimine la matière grâce à des étincelles électriques contrôlées — sans exercer de force de coupe. Électroérosion à fil Elle excelle dans la réalisation de profils de précision et d'angles internes serrés. Électroérosion par enfonçage usine des cavités, des moules et des formes 3D complexes. Ces deux techniques permettent de traiter des aciers trempés et des superalliages que les méthodes d'usinage conventionnelles ne peuvent pas traiter. Leur limite : un enlèvement de matière plus lent et la nécessité d'utiliser des matériaux conducteurs.
| Processus | Précision | Zone affectée par la chaleur | Flexibilité des matériaux |
|---|---|---|---|
| Découpe au laser | Élevé | Oui | Métaux, tôles fines |
| Découpe au plasma | Modéré | Oui (grand) | Métaux conducteurs |
| Découpe au jet d'eau | Modéré à élevé | Aucun | Très large |
| EDM | Très élevé | Minime | Matériaux conducteurs |
Machines CNC à 3 axes, 4 axes et 5 axes
La configuration des axes détermine les capacités géométriques, le nombre de réglages et le coût. Le choix du nombre d'axes approprié est l'une des décisions les plus déterminantes dans la planification des processus.
3 axes CNC
Déplace l'outil selon les axes X, Y et Z. Programmation très simple, coût réduit, large choix de fournisseurs. Accès limité aux fonctions complexes et nécessitant plusieurs réglages pour les pièces à plusieurs faces — chaque changement de positionnement ajoute une erreur cumulative. Idéal pour les plaques, les supports et les boîtiers comportant des éléments sur une ou deux faces.
4 axes CNC
Ajoute un axe rotatif (A ou B), qui sert généralement à faire tourner la pièce. Permet l'usinage indexé de plusieurs faces en un seul serrage, ce qui améliore la précision de positionnement et réduit la complexité du dispositif de serrage. Une évolution économique lorsque les configurations à 3 axes deviennent inefficaces. Convient aux pièces dont les éléments sont répartis autour d’un corps cylindrique : collecteurs, ébauches d’engrenages, réseaux de trous indexés.
5 axes CNC
Permet un déplacement simultané le long de trois axes linéaires et de deux axes rotatifs. Permet d’usiner des géométries complexes et des contre-dépouilles en un seul serrage, ce qui réduit au minimum l’accumulation des tolérances. Des outils plus courts et des angles de coupe optimisés améliorent la qualité de surface. Les inconvénients : un coût d’investissement plus élevé, une programmation plus complexe et la nécessité de faire appel à des spécialistes expérimentés pour la planification des processus.
D'après nos données de production, le passage d'un support aérospatial à plusieurs faces d'un usinage 3 axes (4 réglages) à un usinage 5-axis (1 réglage) a permis de réduire la durée totale du cycle de 35% et d'améliorer la précision de positionnement de 40%, tout en éliminant deux dispositifs de fixation.
| Type d'axe | Capacités géométriques | Réduction de la configuration | Coût habituel |
|---|---|---|---|
| 3 axes | Faible à modéré | Faible | Faible |
| 4 axes | Modéré | Moyen | Moyen |
| 5 axes | Élevé – très élevé | Élevé | Élevé |
Principe de sélection : Choisissez le nombre d'axes le plus faible permettant de respecter de manière fiable les exigences géométriques et de tolérance. N'optez pour des machines à plus d'axes que si cela permet de réduire les temps de réglage, d'améliorer la précision ou d'usiner des éléments qui ne pourraient pas l'être autrement.
Sélection d'une machine CNC en fonction du matériau et du secteur d'activité
Par matériau
Aluminium (6061/7075) : Centres d’usinage à 3 axes ou 5-axis à grande vitesse. L’aluminium nécessite une vitesse de broche élevée et une évacuation efficace des copeaux. L’usinage multiaxial réduit les changements de configuration pour les boîtiers complexes.
Acier et acier inoxydable (304/316L) : Centres de tournage, centres d'usinage horizontaux (HMC), centres d'usinage à 4 ou 5 axes. Les forces de coupe plus élevées et la production de chaleur exigent des structures rigides et des systèmes de fixation stables.
Titane (Ti-6Al-4V) : Centres d'usinage 5-axis équipés de broches à haute rigidité et d'un système avancé d'alimentation en liquide de refroidissement. La faible conductivité thermique nécessite l'utilisation d'outils courts, d'angles optimaux et un nombre minimal de changements d'outils.
Plastiques et matériaux composites : Fraiseuses CNC, fraiseuses à 3 axes, découpe au jet d'eau pour les stratifiés thermosensibles. La réduction des forces exercées permet de concevoir des machines plus légères ; la protection contre la chaleur prime sur la rigidité.
Par secteur d'activité
Automobile : Centres de tournage et centres d'usinage horizontaux (HMC) optimisés pour le débit, la répétabilité et la compatibilité avec l'automatisation.
Aérospatiale : Centres 5-axis et EDM pour des tolérances serrées sur des géométries complexes dans des matériaux durs.
Dispositifs médicaux : Centres d'usinage de haute précision à 3 à 5 axes et tours de type suisse, offrant une précision de l'ordre du micron et permettant l'usinage de pièces aux détails fins.
Électronique grand public : Fraiseuses à grande vitesse à 3 à 5 axes pour l'usinage de pièces à parois minces, la réalisation de surfaces esthétiques et l'itération rapide de la conception.
Comment choisir la machine CNC adaptée à vos besoins
Facteurs clés de décision
Géométrie et tolérances des pièces : Les pièces prismatiques simples se prêtent à l'usinage sur 3 axes. Les pièces à faces multiples présentant des relations de position précises justifient l'utilisation d'un usinage 4- ou 5-axis afin de réduire les réglages et les erreurs d'empilement.
Volume de production : La production à faible volume et à grande diversité de modèles se prête particulièrement bien aux centres d'usinage flexibles. La production répétitive à grand volume tire parti d'équipements spécialisés et de l'automatisation.
Matériau : L'aluminium favorise la vitesse. L'acier et le titane exigent rigidité et couple. Les plastiques privilégient la résistance à la chaleur.
Budget et retour sur investissement : Évaluez le coût total de fabrication par pièce — en tenant compte du temps de réglage, du risque de rebuts et de la flexibilité — et pas seulement le prix de la machine.
Quand l'externalisation est plus avantageuse que l'achat
Pour les petits volumes, le prototypage, les pièces très complexes ou une demande incertaine, l'externalisation de l'usinage CNC permet d'éviter les investissements en capital tout en offrant l'accès à plusieurs types de machines. D'après notre expérience, la plupart des start-ups et des entreprises de produits obtiennent de meilleurs résultats — plus rapidement et à moindre coût — en s'associant à un atelier d'usinage sur mesure expérimenté plutôt qu'en investissant dans des équipements qu'elles sous-utiliseront.
Conclusion
Les différents types de machines CNC présentent des capacités fondamentalement différentes — il ne s'agit pas simplement de noms ou de configurations différents. Le processus d'usinage, la disposition des axes et la structure de la machine définissent ensemble les géométries pouvant être produites, leur niveau de précision et leur coût. L'application d'une logique de classification claire aide les ingénieurs à éviter les inadéquations entre les exigences des pièces et les capacités de la machine, réduisant ainsi les réglages inutiles, les erreurs de tolérance et les risques liés à la production.
Pour la plupart des entreprises qui fabriquent des pièces sur mesure ou qui opèrent dans des environnements à forte diversité de produits, il est plus important d’adapter les besoins en matière de matériaux, de tolérances, de volumes et de délais de livraison au type de machine CNC approprié que de se focaliser sur le nombre de machines ou leur marque. Vous avez besoin d’aide pour choisir le procédé CNC adapté à votre projet ? [Contactez notre équipe d'ingénieurs] pour obtenir des conseils en matière de fabrication et une assistance en usinage de précision.
FAQ
Quel est le type de machine CNC le plus courant ?
Les fraiseuses 3 axes CNC et les tours CNC (centres de tournage) sont les plus courants. À elles deux, elles couvrent la majorité des géométries de pièces industrielles : pièces prismatiques, carters, arbres et bagues. Leur équilibre entre performances, coût et disponibilité les rend adaptées à tous les types de production, du prototypage à la production en série de volume moyen.
Un routeur CNC, c'est la même chose qu'une fraiseuse CNC ?
Les fraiseuses n° CNC sont rigides et axées sur le couple, optimisées pour les métaux et les tolérances serrées. Les défonceuses CNC sont plus légères et plus rapides, conçues pour le bois, les plastiques, les composites et l'aluminium tendre. L'utilisation d'une défonceuse pour usiner des pièces métalliques de précision entraîne généralement des vibrations, une finition médiocre et des problèmes de tolérance. Choisissez en fonction du matériau et des exigences de précision.
Dans quels cas dois-je utiliser une machine 5-axis ou CNC ?
L'usinage 5-axis se justifie lorsque les pièces présentent des surfaces 3D complexes ou des contre-dépouilles, des caractéristiques réparties sur plusieurs faces nécessitant des relations de positionnement précises, ou encore des tolérances élevées pour lesquelles un usinage en une seule prise est avantageux. Si la géométrie peut être réalisée avec des configurations à 3 ou 4 axes sans risque de dépassement de tolérance, le 5-axis engendre des coûts superflus.
Les découpeuses laser CNC sont-elles considérées comme des machines CNC ?
Oui, elles utilisent la commande numérique pour guider leurs mouvements. Cependant, les découpeuses laser ne remplissent pas la même fonction que les centres d’usinage. Elles excellent dans le profilage rapide et précis de tôles, mais ne permettent pas de réaliser des éléments en profondeur, des filetages ou de respecter des tolérances 3D strictes. Il faut les considérer comme un complément à l’usinage, et non comme un substitut.
Les start-ups devraient-elles acheter des machines CNC ou externaliser cette tâche ?
Pour la plupart des start-ups, l'externalisation constitue l'option la moins risquée. Elle permet d'éviter les investissements en capital, les frais de maintenance et les besoins en personnel, tout en offrant l'accès à plusieurs types de machines, notamment les modèles 5-axis et EDM. L'achat n'est justifié que lorsque les volumes sont stables et prévisibles, ou lorsque le contrôle en interne revêt une importance stratégique cruciale.


