
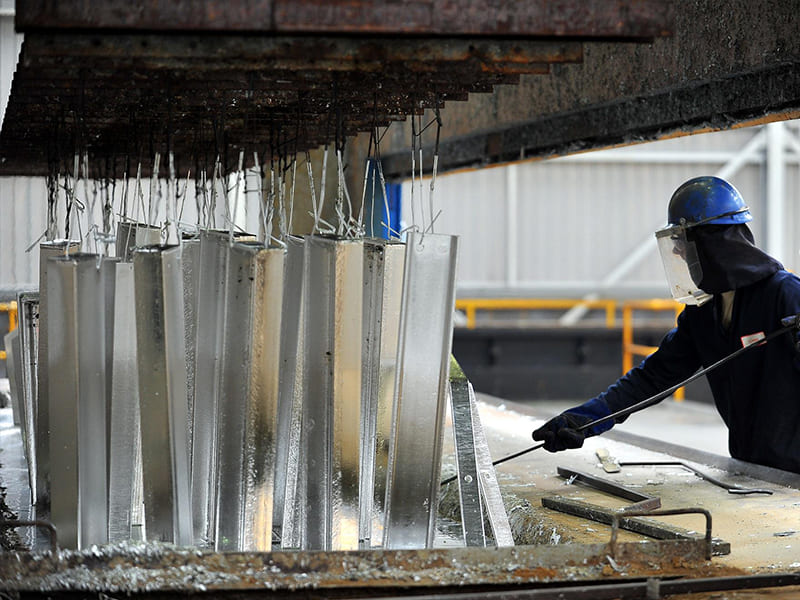
Le métal galvanisé est de l'acier ou du fer protégé par un revêtement de zinc appliqué via un processus de galvanisation contrôlé — et le mot clé est contrôlé. Il ne s'agit pas d'un spray antirouille générique ni d'une peinture de surface. La galvanisation crée une liaison métallurgique entre le zinc et le substrat en acier, produisant des couches intermétalliques qui se comportent fondamentalement différemment de tout revêtement purement appliqué en surface. Le résultat est un matériau qui protège contre la corrosion par deux mécanismes indépendants simultanément : l'isolation par barrière physique et la protection électrochimique sacrificielle.
Ce double mécanisme est ce qui rend le métal galvanisé digne d'être compris en termes d'ingénierie plutôt que simplement en termes d'approvisionnement. Il détermine la durée de vie d'un composant galvanisé dans un environnement spécifique, son comportement lorsqu'il est rayé ou coupé, ce qui se produit lorsqu'il est soudé, et les applications pour lesquelles il est réellement adapté par rapport à celles où il est insuffisant. Cet article couvre tout cela — de l'électrochimie de la protection par le zinc à la sélection des méthodes de galvanisation, en passant par les normes de revêtement, les contraintes de fabrication et les comparaisons de matériaux.
Qu'est-ce que le métal galvanisé, exactement ?
Définition technique
D'un point de vue ingénierie des matériaux, le métal galvanisé est de l'acier ou du fer avec du zinc lié à sa surface via un processus contrôlé qui crée une véritable liaison métallurgique — et non une adhésion mécanique. La galvanisation à chaud, le processus industriel le plus courant, forme des couches intermétalliques distinctes de zinc-fer (Gamma, Delta, Zêta) à l'interface de l'acier, surmontées d'une couche externe de zinc pur Eta sur la surface extérieure.
Cette structure explique pourquoi l'acier galvanisé se comporte différemment de l'acier peint lorsqu'il est endommagé. Les couches intermétalliques sont chimiquement stables et mécaniquement résistantes. Le zinc externe se corrode de manière prévisible. Et surtout, la relation électrochimique entre le zinc et l'acier continue de protéger les zones d'acier exposées même lorsque la surface est percée.
En bref : métal galvanisé = acier/fer + revêtement de zinc avec liaison métallurgique, offrant une protection active contre la corrosion plutôt qu'une couverture passive.
Quels métaux sont galvanisés en pratique ?
L'acier et le fer sont les seuls métaux couramment galvanisés, et ce n'est pas arbitraire. Le zinc forme des couches intermétalliques stables et bien liées spécifiquement avec le fer. La relation de série galvanique entre le zinc et le fer — le zinc étant plus actif électrochimiquement — pilote le mécanisme de protection sacrificielle qui rend la galvanisation efficace.
D'autres métaux suivent une logique différente :
Aluminium forme déjà une couche d'oxyde passif stable Al₂O₃ à la surface. L'anodisation améliore cette couche ; un revêtement de zinc par-dessus n'apporte aucun bénéfice significatif et interférerait avec le mécanisme de protection propre à l'aluminium.
Acier inoxydable repose sur sa teneur en chrome (~10,5%+ Cr) pour former un film passif mince et auto-réparateur d'oxyde de chrome. Galvaniser l'inox ajouterait une couche de zinc sans liaison métallurgique avec le substrat et compromettrait l'intention de conception de l'alliage.
Alliages de cuivre sont non ferreux et se corrodent par des mécanismes complètement différents — sulfuration, dézincification dans le cas du laiton, et piqûration induite par les chlorures en exposition marine. Un revêtement de zinc n'apporte aucune protection utile pour ces matériaux.
Lorsque les ingénieurs spécifient du métal galvanisé, ils veulent dire de l'acier revêtu de zinc — et cette spécificité est importante pour la sélection des matériaux, la conformité aux normes et la prédiction des performances.
Comment fonctionne la galvanisation : la science des matériaux
Comprendre le mécanisme de protection contre la corrosion explique pourquoi l'acier galvanisé surpasse l'acier peint dans des conditions de service réelles — en particulier après un dommage.
Protection par anode sacrificielle (cathodique)
Le zinc se situe à environ −0,76 V dans la série des potentiels standards d'électrode. Le fer se situe à −0,44 V. Lorsque les deux métaux sont en contact électrique en présence d'un électrolyte (pluie, condensation, humidité), le zinc est l'anode et l'acier est la cathode. Le zinc se corrode préférentiellement, fournissant des électrons qui maintiennent le fer dans un état réduit et protégé.
L'implication critique en ingénierie : le zinc ne recouvre pas seulement l'acier — il le protège activement. Les petites zones d'acier exposé aux rayures, aux bords coupés ou aux trous percés restent protégées par le zinc environnant via ce mécanisme électrochimique. Le rayon de protection s'étend d'environ 1 à 2 mm à partir du zinc intact dans des conditions d'exposition atmosphérique typiques.
L'acier peint n'a pas d'équivalent. Une fois la peinture percée, la corrosion commence immédiatement à l'acier exposé et se propage généralement latéralement sous le film de peinture par oxydation sous-film — un mode de défaillance que l'acier galvanisé ne présente pas.
Formation de la patine de zinc : pourquoi la protection s'améliore avec le temps
L'acier galvanisé frais s'oxyde rapidement à l'air, formant de l'oxyde de zinc (ZnO) — un fin film de surface blanc-gris. Après des semaines à des mois d'exposition extérieure, le ZnO réagit avec le CO₂ atmosphérique et l'humidité pour former du carbonate de zinc (ZnCO₃), communément appelé patine de zinc.
Le carbonate de zinc est chimiquement stable, relativement insoluble dans l'eau et adhérent à la surface. Il forme une couche barrière secondaire qui réduit le taux de consommation du zinc sous-jacent. C'est pourquoi la résistance à la corrosion de l'acier galvanisé se stabilise ou s'améliore souvent après le vieillissement initial — la patine agit comme un système de protection auto-formant.
Ce comportement contraste avec la rouille de l'acier (Fe₂O₃/Fe₃O₄), qui est poreuse, non adhérente et attire activement l'humidité à l'interface pour entretenir la corrosion. La patine de zinc fait l'inverse : elle ralentit le processus.
Pourquoi l'acier galvanisé surpasse l'acier peint en pratique
La peinture n'offre qu'une protection par barrière. Lorsque cette barrière est intacte, elle fonctionne bien. Lorsqu'elle est percée par un impact, une abrasion, une coupe, une pénétration de fixation ou une dégradation UV, la protection disparaît entièrement à cet endroit. La corrosion progresse alors sous le film à des vitesses qui peuvent être plus rapides que sur l'acier non revêtu.
L'acier galvanisé offre une protection redondante. La couche de zinc constitue la barrière, mais si cette barrière est compromise, la protection électrochimique se poursuit. La formation de patine apporte une troisième couche de stabilisation. Cette tolérance aux dommages est la raison technique pour laquelle l'acier galvanisé est privilégié pour les applications structurelles extérieures, les assemblages fabriqués et les composants qui seront manipulés, fixés et exposés à des conditions de terrain variables.
Méthodes de galvanisation et types de revêtement : choisir le bon procédé
Quatre procédés de galvanisation principaux sont couramment utilisés dans l'industrie. Chacun produit un revêtement de zinc avec des caractéristiques différentes d'épaisseur, d'adhérence, de qualité de surface et de coût. Choisir le bon procédé pour l'application est aussi important que de spécifier un revêtement de zinc en soi.
Galvanisation à chaud (HDG)
Le procédé standard pour l'acier de construction. L'acier est nettoyé chimiquement (dégraissage, décapage dans HCl ou H₂SO₄, fluxage avec ZnCl₂·NH₄Cl), puis immergé dans du zinc fondu à environ 450°C. Pendant l'immersion — généralement 3 à 10 minutes pour les sections fabriquées — le zinc réagit avec le fer à la surface pour former la structure en couches caractéristique.
Épaisseur du revêtement : généralement 50 à 100 µm selon la chimie de l'acier et le temps d'immersion. Les aciers à haute teneur en silicium (la gamme Sandelin, 0,03 à 0,12 % Si) peuvent produire des revêtements excessivement épais et fragiles en raison de la croissance accélérée de la couche Gamma — un problème connu en HDG qui nécessite une attention particulière à la teneur en silicium lors de la spécification de l'acier.
Apparence de surface : plus rugueuse et plus variable que les revêtements électrolytiques, avec des motifs de spangles visibles provenant de la croissance des cristaux de zinc pendant la solidification. La taille des spangles reflète la vitesse de refroidissement et la chimie du bain de zinc ; elle n'est pas corrélée à la résistance à la corrosion.
Idéal pour : l'acier de construction extérieur, les cadres fabriqués, les garde-corps, les pylônes de transmission, les équipements agricoles, les fixations lourdes et toute application où la durée de vie du revêtement est prioritaire et où l'uniformité esthétique est secondaire.
Électrogalvanisation
Le zinc est déposé électrochimiquement sur l'acier à température ambiante à partir d'un bain de sel de zinc. Le procédé offre un contrôle précis de l'épaisseur et produit une surface très lisse et uniforme — mais le revêtement ne présente pas de couches de liaison métallurgique. L'adhérence repose sur le dépôt électrochimique plutôt que sur la diffusion intermétallique.
Épaisseur du revêtement : 5 à 25 µm, avec des tolérances atteignables de ±1 à 2 µm pour les applications de précision. Cela rend l'électrogalvanisation appropriée pour les composants avec des exigences dimensionnelles strictes où la variation d'épaisseur du revêtement par trempage à chaud (potentiellement ±15 à 20 µm) affecterait l'ajustement et l'assemblage.
Le revêtement plus mince signifie une durée de vie sacrificielle plus courte que le HDG pour des environnements équivalents — environ 1/3 à 1/5 de la durée de résistance à la corrosion selon la comparaison au brouillard salin ASTM B117. Pour les applications intérieures ou légèrement exposées, cela est souvent acceptable.
Idéal pour : les panneaux de carrosserie automobile, les boîtiers d'appareils électroménagers, la tôle de précision, les boîtiers électroniques et les composants où la qualité de surface et la cohérence dimensionnelle sont des exigences critiques.
Acier galvannealed
Produit par traitement thermique de l'acier galvanisé à chaud immédiatement après le bain de zinc, convertissant la couche externe de zinc pur (Eta) en une surface d'alliage zinc-fer (environ 8 à 12 % de Fe sur toute la surface). Le résultat est une surface gris mat sans spangles métalliques.
La surface zinc-fer améliore considérablement l'adhérence de la peinture — l'acier galvannealed est le substrat standard pour les panneaux de carrosserie peints dans l'automobile, car la surface en alliage offre une meilleure liaison mécanique pour l'apprêt et la couche de finition que le zinc pur. La soudabilité s'améliore également, car la couche d'alliage produit moins de problèmes de fumées de zinc que les surfaces en zinc pur.
Le compromis : la surface riche en fer est quelque peu plus sensible aux taches de rouille rouge en exposition précoce par rapport au HDG en zinc pur, car le fer dans la couche d'alliage peut participer à la formation de rouille avant que le mécanisme sacrificiel ne soit pleinement engagé. Cela est esthétiquement indésirable mais structurellement mineur.
Idéal pour : les assemblages soudés et peints, les fermetures et composants structurels automobiles, les éléments de construction en acier nécessitant une finition peinte.
Acier pré-galvanisé (galvanisé en usine)
Galvanisé en continu à l'usine sidérurgique avant découpe aux dimensions finales. Produit via une ligne de trempage à chaud continue à très haute vitesse, produisant des revêtements cohérents de mince à moyen sur de grands volumes de tôle d'acier.
Le coût est inférieur au HDG post-fabrication car le procédé est hautement automatisé et l'acier est manipulé sous forme de bobine avant que les coûts de fabrication ne soient ajoutés. La limitation réside dans les bords coupés : chaque opération de coupe, de poinçonnage ou de cisaillement après livraison expose de l'acier nu sur le bord. Pour de nombreuses applications de tôlerie, la protection sacrificielle du zinc environnant couvre ces bords de manière adéquate. Pour les environnements agressifs ou l'immersion continue, la protection des bords devient une préoccupation de conception.
Idéal pour : les pièces formées à grand volume, les tôles de toiture, les composants CVC, les boîtiers électriques et toute application nécessitant un revêtement cohérent à épaisseur modérée sur de grandes surfaces.
| Méthode | Épaisseur typique | Liaison métallurgique | Qualité de surface | Demande principale |
|---|---|---|---|---|
| Galvanisation à chaud | 50–100 µm | Oui — multicouche | Plus rugueux, industriel | Structurel extérieur, longue durée de vie |
| Électrogalvanisation | 5-25 µm | Non — déposé | Lisse, précis | Automobile, tôle de précision |
| Galvannealed | 40–70 µm | Oui — surface en alliage | Mat, prêt à peindre | Ensembles soudés/peints |
| Pré-galvanisé | 10–40 µm | Oui | Fini de laminage constant | Pièces formées en grand volume |
Propriétés techniques clés du métal galvanisé
Résistance à la corrosion : prévisible, pas infinie
La résistance à la corrosion de l'acier galvanisé est quantifiable — ce qui constitue l'un de ses véritables avantages techniques par rapport à l'acier peint, où la durée de vie du revêtement varie considérablement selon la qualité d'application et l'historique des dommages. Les taux de corrosion du zinc dans différentes atmosphères sont bien caractérisés :
- Atmosphère rurale : ~0,5–1,5 µm/an
- Atmosphère urbaine/industrielle : ~1,5–4,0 µm/an
- Atmosphère marine (côtière, >500 m du ressac) : ~2,0–5,0 µm/an
- Zone de projection marine : potentiellement 5–15 µm/an
Pour un revêtement par immersion à chaud de 75 µm dans une atmosphère industrielle urbaine se corrodant à 3 µm/an, le délai avant initiation de la première rouille est d'environ 25 ans — une estimation technique approximative mais défendable. Cette prévisibilité permet des calculs de coût de cycle de vie que l'acier peint ne peut pas égaler.
Propriétés mécaniques après galvanisation
La galvanisation a un effet négligeable sur les propriétés mécaniques volumiques de la plupart des nuances d'acier de construction. La limite d'élasticité, la résistance à la traction et l'allongement restent conformes aux spécifications du matériau après traitement par immersion à chaud. Cela est cohérent avec la température relativement basse du bain (450 °C) par rapport aux températures typiques de traitement thermique de l'acier.
Une exception : les aciers à haute résistance dont la limite d'élasticité dépasse environ 690 MPa sont sensibles à la fragilisation par l'hydrogène due à l'exposition aux acides de décapage pendant le processus de prétraitement HDG. L'étape de décapage (HCl ou H₂SO₄) peut introduire de l'hydrogène dans le réseau cristallin de l'acier. Pour les boulons à haute résistance, les ressorts et les éléments structurels à ce niveau de résistance, des procédures de prétraitement spéciales ou des méthodes de revêtement alternatives sont nécessaires.
Caractéristiques de surface et adhérence du revêtement
La fleur de zinc — le motif cristallin visible sur de nombreuses surfaces d'acier galvanisé — est souvent interprétée à tort comme un indicateur de qualité. Elle reflète le comportement de cristallisation du zinc pendant le refroidissement et n'a aucun lien direct avec l'épaisseur du revêtement, la qualité d'adhérence ou la résistance à la corrosion. Les ingénieurs doivent évaluer l'acier galvanisé par mesure du poids du revêtement et tests d'adhérence conformément aux normes applicables, et non par la taille ou l'apparence de la fleur de zinc.
L'adhérence du revêtement en galvanisation par immersion à chaud est mécaniquement robuste car la liaison métallurgique à l'interface acier empêche le délaminage. Les revêtements électrogalvanisés ont une adhérence inférieure et peuvent se décoller lors d'opérations de formage sévères.
Durée de vie en service dans différents environnements
La durée de vie en service du métal galvanisé dépend de l'environnement. Les ingénieurs qui spécifient “ galvanisé ” sans tenir compte de la catégorie d'exposition prennent une décision basée sur des informations incomplètes.
| Environnement | Taux de corrosion du zinc | Durée de vie estimée (HDG 75 µm) | Notes |
|---|---|---|---|
| En intérieur / sur sol sec | <0,3 µm/an | 50+ ans | Le contrôle de l'humidité élimine la plupart des risques |
| Extérieur, rural | 0,5–1,5 µm/an | 30–50 ans | La formation de patine ralentit le taux avec le temps |
| Extérieur, urbain/industriel | 1,5–4,0 µm/an | 15–30 ans | Les composés soufrés accélèrent la perte de zinc |
| Atmosphère marine | 2,0–5,0 µm/an | 10–25 ans | La distance du ressac est un facteur important |
| Zone de projection marine | 5–15 µm/an | 5–12 ans | Envisager des systèmes duplex |
Il s'agit d'estimations techniques basées sur les taux de consommation du zinc — pas des garanties. La durée de vie réelle est affectée par la conception du drainage (les surfaces horizontales accumulent l'électrolyte plus longtemps que les surfaces verticales), la géométrie des interstices, la continuité du revêtement aux bords et aux soudures, et l'entretien effectué.
Le point critique pour les équipes d'approvisionnement et de conception : spécifier l'épaisseur du revêtement en fonction de la catégorie d'exposition réelle, et non une exigence générique de “ galvanisé ”. Une structure côtière extérieure spécifiée avec de la tôle G60 (environ 9 µm par face) échouera en moins de 5 ans. La même structure avec 85 µm de galvanisation à chaud selon ASTM A123 durera des décennies.
Normes et spécifications de revêtement
Spécifier correctement l'acier galvanisé signifie référencer une norme et une désignation de revêtement — ensemble. L'un sans l'autre laisse la performance non définie.
Normes clés
ASTM A123 régit les revêtements de galvanisation à chaud sur les produits en acier de construction fabriqués. Les exigences minimales d'épaisseur de revêtement sont spécifiées par catégorie d'épaisseur d'article en acier, allant de 45 µm pour l'acier de moins de 1,6 mm à 86 µm pour l'acier de plus de 6 mm. C'est la norme pour l'acier de construction, les cadres fabriqués et les fabrications lourdes en Amérique du Nord.
ASTM A153 s'applique à la quincaillerie galvanisée à chaud : boulons, écrous, rondelles, fixations et petites pièces à géométrie complexe. Les poids minimaux de revêtement diffèrent de l'A123 pour tenir compte de la complexité géométrique des pièces filetées.
ASTM A653 couvre la tôle d'acier galvanisée en continu, définissant les désignations de revêtement de la série G (G30 à G210) basées sur le poids total du revêtement de zinc sur les deux surfaces combinées en oz/ft².
ISO 1461 est l'équivalent international de l'ASTM A123, globalement comparable dans ses exigences avec quelques différences dans les minimums d'épaisseur et les critères d'acceptation. Spécifiée sur les projets européens et internationaux.
Lecture des désignations de revêtement
G60, G90, Z275 — ces désignations se réfèrent au poids total du revêtement de zinc sur les deux faces combinées, et non à l'épaisseur d'une seule face. C'est fréquemment mal compris dans l'approvisionnement :
| Désignation | Standard | Poids total du revêtement | Épaisseur approximative par face | Utilisation typique |
|---|---|---|---|---|
| G60 | ASTM A653 | 0,60 oz/ft² (180 g/m²) | ~9 µm | Intérieur, exposition légère |
| G90 | ASTM A653 | 0,90 oz/ft² (275 g/m²) | ~13 µm | Tôle extérieure standard |
| G210 | ASTM A653 | 2,10 oz/ft² (640 g/m²) | ~30 µm | Exposition extérieure sévère |
| Z275 | EN 10346 | 275 g/m² | ~19 µm | Norme structurelle européenne |
Une spécification G90 sur une structure côtière est techniquement conforme mais probablement inadéquate pour la sévérité de l'exposition. Spécifier ASTM A123 avec un revêtement minimum de 75 µm pour la catégorie d'épaisseur d'acier pertinente est la spécification appropriée pour les applications structurelles extérieures à longue durée de vie.
Applications dans la fabrication et l'usinage
Construction et infrastructures
L'acier de construction pour les cadres de bâtiments, les pannes de toiture, les chemins de câbles, les mains courantes, les garde-corps, les poteaux électriques et les tours de transmission repose sur la galvanisation à chaud comme stratégie de base de protection contre la corrosion. Le matériau supporte la coupe sur site, le perçage, le boulonnage et l'encastrement dans le béton tout en maintenant une protection sacrificielle adéquate aux bords coupés. Pour les applications nécessitant une durée de vie de 25 à 50 ans avec un entretien minimal, l'acier de construction galvanisé à chaud est généralement la spécification la plus rentable.
Automobile et transport
L'acier pré-galvanisé et galvannealed représente une fraction significative de la construction de carrosserie automobile en blanc. L'acier électrogalvanisé est utilisé pour les panneaux extérieurs apparents où la qualité de surface et l'adhérence de la peinture sont critiques. Les composants sous caisse — planchers, traverses, ensembles de supports — utilisent de l'acier galvannealed optimisé pour le soudage par points par résistance et l'adhérence de l'apprêt électrophorétique. Les spécifications modernes de revêtement de zinc automobile exigent couramment 5–7 µm d'électrogalvanisation sur les panneaux extérieurs et 45–70 µm de galvanisation à chaud sur les composants structurels sous caisse.
Équipements agricoles et industriels
Les équipements agricoles, les systèmes de manutention, les plateformes industrielles et les boîtiers d'équipements de process fonctionnent dans des environnements qui combinent abrasion, humidité, exposition chimique et longs intervalles de service sans entretien régulier. L'acier galvanisé à chaud fournit la tolérance aux dommages et la protection sacrificielle que ces conditions exigent. La capacité du zinc à protéger les surfaces mécaniquement endommagées est particulièrement précieuse — une rayure sur une surface galvanisée à chaud n'initie pas la corrosion ; une rayure sur une surface peinte, si.
Tôlerie personnalisée et pièces fabriquées sur mesure
La tôle galvanisée est largement utilisée pour les enceintes, les armoires électriques, les composants CVC, les supports et les couvercles dans la fabrication personnalisée. Elle s'usine bien avec des outils en carbure standard, bien que le revêtement de zinc affecte légèrement l'usure des outils. La découpe laser produit des bords de coupe nets avec une zone affectée thermiquement minimale — acceptable pour la plupart des applications, bien que le bord d'acier exposé puisse montrer une légère rouille dans les environnements agressifs sans protection supplémentaire.
Considérations de fabrication et limitations
Le métal galvanisé introduit des contraintes de fabrication spécifiques qui doivent être traitées dans la planification des processus, et non découvertes sur le plancher d'atelier.
Soudage de l'acier galvanisé
Le zinc se vaporise à environ 907°C — bien en dessous des températures typiques de soudage à l'arc de 1 500–3 500°C. Pendant le soudage MIG, TIG ou avec fil fourré de l'acier galvanisé, le revêtement de zinc dans la zone affectée thermiquement brûle complètement, libérant des fumées d'oxyde de zinc.
Sécurité : L'inhalation de fumées de zinc provoque la fièvre des métaux — un syndrome pseudo-grippal désagréable mais généralement pas dangereux de façon permanente. La prévention nécessite une ventilation par extraction locale adaptée aux fumées métalliques, ou une protection respiratoire (filtre P100 avec cartouche OV pour les fumées de Zn). Le soudage de l'acier galvanisé sans ventilation adéquate est un danger réglementé par l'OSHA.
Qualité de la soudure : Le zinc brûlé peut introduire de la porosité dans le métal soudé. Le meulage du revêtement de zinc sur 50 à 75 mm de la ligne de soudure avant le soudage améliore considérablement la qualité de la soudure et réduit la génération de fumées.
Restauration après soudage : La zone affectée par la chaleur après le soudage est de l'acier nu. La protection contre la corrosion doit être restaurée à l'aide d'un composé de galvanisation à froid riche en zinc (>92% de teneur en zinc en poids dans le film sec), de zinc thermopulvérisé ou de feuille de zinc autocollante pour les petites surfaces. Aucune de ces méthodes ne rétablit la liaison métallurgique complète de la galvanisation à chaud, mais elles restaurent une protection sacrificielle adéquate pour la plupart des environnements de service.
Cintrage, formage et découpe
Les revêtements de galvanisation à chaud tolèrent un cintrage modéré mais peuvent se fissurer sur des rayons serrés. Un rayon de cintrage minimal de 3 à 4 fois l'épaisseur du matériau est une directive pratique pour les tôles pré-galvanisées afin d'éviter la fissuration du revêtement. Pour les profilés structurels post-galvanisés, le formage après galvanisation à chaud n'est généralement pas recommandé — le revêtement épais se fissure lors de toute déformation significative.
La découpe laser et la découpe au plasma créent des bords en acier nu. Pour une tôle G90 dans une application intérieure ou extérieure standard, le zinc environnant fournit une protection sacrificielle adéquate pour les bords découpés jusqu'à environ 1 à 2 mm de largeur. Pour des environnements plus agressifs ou des bords découpés plus larges, un scellement des bords ou une peinture riche en zinc est approprié.
Réparation des revêtements endommagés
Les composés de galvanisation à froid (peintures riches en zinc, >92% de Zn dans le film sec) sont la méthode de réparation standard sur le terrain pour les zones où le revêtement a été endommagé par le soudage, la découpe, le perçage ou l'abrasion. L'application au pinceau ou par pulvérisation est simple. La réparation restaure la protection sacrificielle mais ne reproduit pas la dureté ni la résistance à l'abrasion de la couche de galvanisation à chaud d'origine.
Pour les applications structurelles critiques où la continuité du revêtement est une exigence de sécurité ou de garantie, le zinc thermopulvérisé (pulvérisation à l'arc ou à la flamme) fournit une couche de réparation plus proche en performance de la galvanisation à chaud. Ce processus nécessite un équipement spécialisé et des opérateurs formés, ce qui le rend plus approprié pour la réparation en atelier que pour une utilisation sur le terrain.
Acier galvanisé vs acier inoxydable vs acier au carbone peint
La sélection des matériaux pour les applications critiques en matière de corrosion implique de comparer non seulement les performances initiales, mais aussi les modes de défaillance, les exigences de maintenance et le coût du cycle de vie.
Acier galvanisé vs acier inoxydable
| Aspect | Acier galvanisé | Acier inoxydable (304/316L) |
|---|---|---|
| Mécanisme de protection | Zinc sacrificiel + barrière | Film passif Cr₂O₃ |
| Tolérance aux dommages | Élevée — le zinc protège l'acier adjacent | Modérée — les rayures peuvent initier une corrosion localisée |
| Résistance marine/aux chlorures | Limitée — le zinc s'épuise plus rapidement dans les chlorures | 316L bon ; 304 sensible à la corrosion par piqûres |
| Coût initial du matériau | Faible-moyen | Élevé (3 à 5× l'acier galvanisé) |
| Soudage/fabrication | Standard avec précautions | Spécifique au grade ; le 316L nécessite un apport de chaleur contrôlé |
| Maintenance | Minimal jusqu'à l'épuisement du zinc | Minimal pendant toute la durée de vie en service |
L'acier galvanisé est le choix rentable pour la plupart des applications structurelles extérieures. L'acier inoxydable est justifié lorsque l'exposition aux chlorures est sévère, que la température dépasse les limites pratiques du zinc (~200 °C en continu), que des exigences d'hygiène s'appliquent (alimentaire, pharmaceutique, médical) ou que l'apparence cosmétique doit être maintenue indéfiniment.
Acier galvanisé vs acier au carbone peint
La peinture ne fournit qu'une protection par barrière. Une fois la barrière rompue — par une rayure, une fixation, un bord ou une dégradation UV — la corrosion s'initie immédiatement sur l'acier exposé et se propage latéralement sous le film de peinture. Le maintien de l'acier au carbone peint à l'extérieur nécessite généralement une inspection et un revernissage tous les 5 à 15 ans selon l'environnement et la qualité du système de revêtement.
Le mécanisme sacrificiel de l'acier galvanisé empêche la propagation de la corrosion sous le film. Les comparaisons de coût du cycle de vie montrent systématiquement que l'acier galvanisé présente un coût total inférieur sur des périodes de 20 à 30 ans lorsque la main-d'œuvre et les matériaux de revernissage sont inclus. Le point d'équilibre dépend de l'écart de coût initial et de la sévérité de l'environnement, mais l'acier galvanisé gagne généralement sur le coût du cycle de vie pour les applications extérieures au-delà de 10 ans.
Conclusion
Le métal galvanisé est l'un des systèmes de protection contre la corrosion les plus minutieusement compris en ingénierie structurelle, et c'est cette compréhension qui le rend fiable. La liaison métallurgique zinc-acier, la protection par anode sacrificielle et la patine de carbonate de zinc auto-stabilisante produisent ensemble un revêtement prévisible et tolérant aux dommages dont la durée de vie en service peut être estimée à partir de l'épaisseur du zinc et des données de taux de corrosion environnementaux.
Pour les ingénieurs et les équipes d'approvisionnement, l'application pratique de cette compréhension est simple : spécifier la bonne méthode de galvanisation pour l'application (galvanisation à chaud pour la durabilité structurelle, électrozingage pour la précision et l'apparence, galvannealed pour les assemblages à souder et à peindre), référencer la norme correcte avec une désignation de revêtement explicite, tenir compte des contraintes de fabrication autour du soudage et de la découpe, et adapter l'épaisseur du revêtement à l'environnement d'exposition réel — pas à une catégorie extérieure générique. Correctement réalisé, le métal galvanisé offre des décennies de protection contre la corrosion fiable à un coût que des alternatives comme l'acier inoxydable ou les systèmes de peinture multicouches égalent rarement.
FAQ
Le métal galvanisé rouille-t-il ?
Pas de la même manière que l'acier nu. Le revêtement de zinc se corrode préférentiellement par action sacrificielle, protégeant l'acier sous-jacent même aux petits sites de dommages. La rouille rouge sur l'acier n'apparaît qu'après l'épuisement local de la couche de zinc — un processus graduel et prévisible plutôt qu'une défaillance brutale. Dans les environnements atmosphériques extérieurs, l'acier galvanisé à chaud bien spécifié peut prendre 20 à 50 ans pour atteindre ce point.
Le métal galvanisé peut-il être soudé en toute sécurité ?
Oui, avec les précautions appropriées. Le zinc se vaporise pendant le soudage, générant des fumées d'oxyde de zinc qui nécessitent une ventilation par aspiration locale ou une protection respiratoire adaptée. Le meulage du revêtement sur 50 à 75 mm de part et d'autre de la ligne de soudure avant le soudage améliore la qualité de la soudure et réduit la génération de fumées. La restauration du revêtement après soudage — à l'aide d'un composé de galvanisation à froid riche en zinc ou d'une projection thermique de zinc — est nécessaire pour rétablir la protection sacrificielle dans la zone affectée par la chaleur.
Quelle est l'épaisseur typique d'un revêtement de zinc ?
Cela dépend de la méthode de galvanisation. La galvanisation à chaud selon la norme ASTM A123 produit un minimum de 45 à 86 µm selon l'épaisseur de l'acier. L'électrozingage produit 5 à 25 µm. La tôle G90 selon la norme ASTM A653 a un poids de revêtement total (combiné des deux faces) de 0,90 oz/pi² — soit environ 13 µm par face. Spécifiez toujours la norme et la désignation du revêtement ensemble, pas simplement “ galvanisé ”.”
Le métal galvanisé est-il adapté à l'usinage et à la fabrication CNC ?
Oui. La tôle galvanisée est compatible avec la découpe laser CNC, le poinçonnage, le pliage et le perçage. Les outils en carbure standard traitent le revêtement de zinc sans usure supplémentaire significative aux épaisseurs de tôle typiques. Les bords coupés exposent l'acier nu — pour la plupart des applications atmosphériques, la protection sacrificielle du zinc adjacent est suffisante. Pour les environnements agressifs ou les exigences de corrosion strictes, un scellement des bords ou une peinture riche en zinc sur les bords coupés est recommandé.
Combien de temps l'acier galvanisé dure-t-il à l'extérieur ?
Cela dépend de l'environnement et de l'épaisseur du revêtement. Dans les atmosphères rurales ou suburbaines avec des revêtements à chaud standard (75 µm), une durée de vie de 30 à 50 ans avant la première initiation de rouille est réalisable. Les environnements industriels ou côtiers avec des concentrations élevées de soufre ou de chlorure réduisent cette durée à 10 à 25 ans. L'avantage clé par rapport aux alternatives est que la consommation de zinc est progressive et mesurable, permettant une prédiction réaliste de la durée de vie plutôt qu'une estimation approximative.


