
Dieselbe CAD-Datei, dasselbe Material, zwei verschiedene CNC-Betriebe – und die Teile kommen mit deutlich unterschiedlicher Oberflächengüte, Maßhaltigkeit und Stückkosten zurück. Die Maschine war nicht die Ursache für den Unterschied. Die Bearbeitungsstrategie, die Parameterauswahl und die Prozesskontrolle waren es. Zu verstehen, was eine CNC-Fräsmaschine tatsächlich ist – und wie sie als Gesamtsystem funktioniert – unterscheidet gute Beschaffungsentscheidungen von teuren Überraschungen.
Eine CNC-Fräsmaschine ist eine computergesteuerte Werkzeugmaschine, die Material von einem Werkstück mit rotierenden Schneidwerkzeugen entfernt, indem sie programmierten Werkzeugbahnen folgt, die aus digitalen Konstruktionsdaten abgeleitet werden. Dieser Artikel erklärt, wie CNC-Fräsmaschinen vom CAD/CAM bis zur Präzisionsbearbeitung funktionieren: der schrittweise Arbeitsablauf, die wichtigsten Maschinenkomponenten, Achskonfigurationen, Materialüberlegungen, Schnittparameter, Toleranzkontrolle und industrielle Anwendungen. Ob Sie als Konstrukteur Merkmale definieren, als Ingenieur die Produktion planen oder als Einkäufer Lieferanten bewerten – das Ziel ist es, die Fähigkeiten der Maschine mit den Entscheidungen zu verbinden, die Ihre Teile beeinflussen.
Was genau ist eine CNC-Fräsmaschine?
Eine CNC-Fräsmaschine verwendet die Computer Numerical Control, um Schneidvorgänge zu automatisieren. Anstelle manueller Handräder folgt die Maschine einem numerischen Programm – typischerweise aus CAD/CAM-Software generiert – um Material mit hoher Präzision und Wiederholbarkeit zu entfernen.
CNC-Fräsen ist subtraktive Fertigung. Material wird von einem massiven Werkstück mit rotierenden Werkzeugen abgetragen, um die endgültige Geometrie zu erzeugen. Dies unterscheidet es von additiven Verfahren wie dem 3D-Druck. Subtraktive Fertigung bleibt unverzichtbar, wenn enge Toleranzen, Oberflächenintegrität und Materialeigenschaften entscheidend sind.
| Aspekt | CNC-Fräsen | Manuelles Fräsen |
|---|---|---|
| Steuerung | Computer Numerical Control | Manuelle Bedienersteuerung |
| Genauigkeit | Hoch und wiederholbar | Bedienerabhängig |
| Komplexe Geometrie | Mehrachsig, 3D-fähig | Begrenzt, meist 2D |
| Chargenkonsistenz | Ausgezeichnet | Schwer zu wiederholen |
Der Hauptvorteil: CNC-Fräsen erzeugt vorhersehbare Qualität unabhängig vom Können des Bedieners. Werkzeugbahnen werden mathematisch definiert, sodass komplexe Konturen, Mehrseitenbearbeitung und enge Positionsbeziehungen konsistent gehalten werden können.
Wie funktioniert eine CNC-Fräsmaschine? Schritt für Schritt
CAD-Konstruktion bis CAM-Werkzeugbahnen
Der Arbeitsablauf beginnt mit einem 3D-CAD-Modell, das Geometrie, Abmessungen, Toleranzen und Merkmale definiert. Konstruktionsentscheidungen in dieser Phase – Radien, Wandstärken, Zugänglichkeit von Merkmalen – beeinflussen direkt die Bearbeitbarkeit und die Kosten.
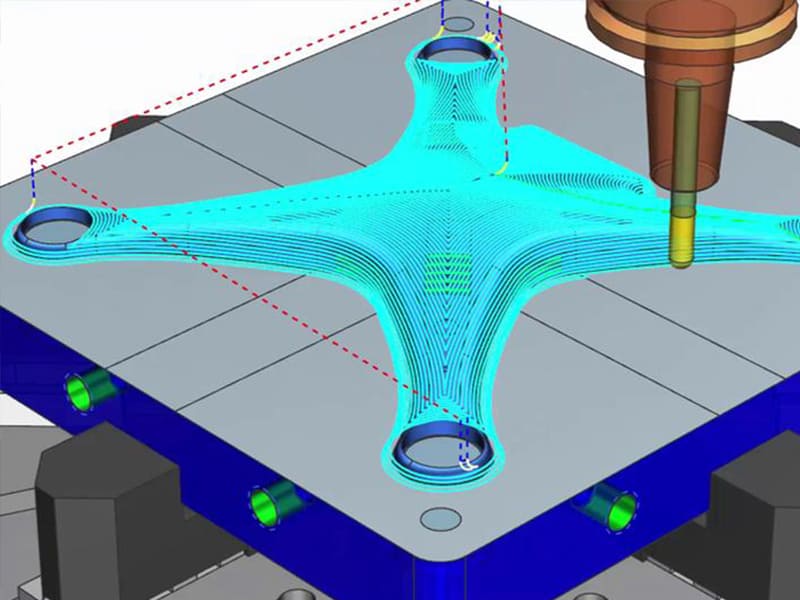
CAM-Software übersetzt das Modell dann in Werkzeugbahnen und definiert die Auswahl der Schneidwerkzeuge, Spindeldrehzahl und Vorschubgeschwindigkeit, Zustellung, Schnitttiefe und Bearbeitungsstrategie. CAM zeichnet nicht einfach nur Bahnen. Es wendet Bearbeitungslogik an, um Genauigkeit, Oberflächengüte, Werkzeugstandzeit und Zykluszeit auszugleichen. Nach unserer Erfahrung in der Fertigung hat die CAM-Qualität genauso viel Einfluss auf die endgültige Teileleistung wie die Maschine selbst.
G-Code und Maschinenausführung
Das CAM-System gibt G-Code aus – die standardisierte Sprache, die CNC-Maschinen verstehen. G-Code spezifiziert Achsbewegungen, Spindelbefehle, Vorschubgeschwindigkeiten, Werkzeugwechsel und Kühlmittelsteuerung. Die CNC-Steuerung interpretiert diesen Code und synchronisiert die Mehrachsbewegung in Echtzeit mit der Spindeldrehung, wobei sie kontinuierlich die Positionsrückmeldung überwacht.
Materialabtrag und Merkmalserzeugung
Während der Ausführung greift ein rotierendes Schneidwerkzeug in das Werkstück ein, während eine gesteuerte Vorschubbewegung Material entfernt. Unterschiedliche Werkzeugbahnen erzeugen spezifische Merkmale: Nuten und Taschen durch lineare oder helikale Interpolation, Bohrungen durch Bohren oder Kreisinterpolation und Konturen durch simultane Mehrachsbewegung. Das Prinzip durchgehend ist kontrollierter, inkrementeller, wiederholbarer Materialabtrag – die Umwandlung digitaler Anweisungen in präzise bearbeitete Merkmale.
Hauptkomponenten einer CNC-Fräsmaschine
Spindel, Werkzeuge und Werkzeughalter
Die Spindel treibt alles an. Ihr Drehzahlbereich, Drehmomentverlauf und ihre Leistungsabgabe bestimmen, welche Materialien bearbeitet werden können und wie aggressiv. Hochgeschwindigkeitsspindeln begünstigen Aluminium und feine Oberflächen. Hochdrehmoment-Spindeln bewältigen Stahl, Edelstahl und tiefe Schnitte.
Schneidwerkzeuge führen den eigentlichen Abtrag durch, aber die Steifigkeit des Werkzeughalters und die Rundlaufkontrolle bestimmen, ob sie wie vorgesehen arbeiten. Basierend auf unseren Produktionsdaten verbesserte die Reduzierung des Rundlaufs des Werkzeughalters von 10 μm auf 3 μm die Konsistenz der Oberflächengüte um 25% und verlängerte die Werkzeugstandzeit um 15–20% bei Schlichtbearbeitungen.
Lineare Achsen, Führungen und Kugelgewindetriebe
Die CNC-Fräsgenauigkeit hängt von der Qualität der Maschinenbewegung ab. Lineare Achsen (X, Y, Z) laufen auf Präzisionsführungen, die von Kugelgewindetrieben oder Linearmotoren angetrieben werden. Hochwertige Führungen verbessern die Steifigkeit und Schwingungsdämpfung. Präzisions-Kugelgewindetriebe gewährleisten wiederholbare Positionierung mit geringem Spiel. Bei engen Toleranzen ist die Achssteifigkeit oft kritischer als die nominelle Positioniergenauigkeit.
Steuerung und Hilfssysteme
Die CNC-Steuerung koordiniert alle Maschinenaktionen in Echtzeit. Fortschrittliche Steuerungen verbessern die Konturgüte bei komplexen 3D-Werkzeugbahnen. Unterstützende Systeme umfassen automatische Werkzeugwechsler (ATC) für Mehrwerkzeugoperationen, Kühlsysteme zur Wärmekontrolle und Spanabfuhr sowie Spanmanagementsysteme für Prozessstabilität.
Die Leistungsfähigkeit einer CNC-Fräsmaschine ergibt sich daraus, wie Spindelleistung, Bewegungssteuerung und Hilfssysteme zusammenwirken – nicht aus einer einzelnen Komponente.
CNC-Fräsachsen: 3-Achsen, 4-Achsen und 5-Achsen
Die Achskonfiguration bestimmt die geometrischen Fähigkeiten, die Anzahl der Aufspannungen und die Kosten.
3-Achsen-Fräsen
Lineare Bewegung entlang X, Y und Z. Das Werkzeug nähert sich aus einer Richtung. Am besten geeignet für prismatische Teile mit planaren Merkmalen – Nuten, Taschen, gebohrte Löcher. Bietet hohe Steifigkeit und geringere Kosten, erfordert jedoch mehrere Aufspannungen für mehrseitige Teile. Jedes erneute Einspannen fügt Ausrichtungsfehler und Zykluszeit hinzu.
4-Achsen-Fräsen
Fügt eine Drehachse hinzu, die eine Werkstückrotation ermöglicht. Ermöglicht die Bearbeitung mehrerer Seiten ohne erneutes Fixieren und verbessert die Positionsgenauigkeit zwischen Merkmalen. Kosteneffektiv für Teile mit Merkmalen, die um einen Körper verteilt sind.
5-Achsen-Fräsen
Zwei Drehachsen ermöglichen indexierte oder simultane Bewegung. Ermöglicht komplexe Freiformflächen, reduziert Aufspannungen und erlaubt kürzere Werkzeuge für bessere Genauigkeit und Oberflächengüte. In unserer Erfahrung verbesserte die Umstellung einer mehrseitigen Luftfahrt-Halterung von 3-Achs (4 Aufspannungen) auf 5-axis (1 Aufspannung) die Positionsgenauigkeit um 40% und reduzierte die Gesamtzykluszeit um 35%.
| Konfiguration | Wesentlicher Vorteil | Typische Verwendung |
|---|---|---|
| 3-Achsen | Einfachheit, Steifigkeit, Kosten | Flache und prismatische Teile |
| 4-Achsen | Weniger Aufspannungen, bessere Ausrichtung | Mehrseitige oder rotative Teile |
| 5-achsig | Maximale geometrische Freiheit | Luftfahrt, Medizintechnik, Präzisionsteile |
Auswahlprinzip: Wählen Sie die niedrigste Achsenanzahl, die die geometrischen und Toleranzanforderungen zuverlässig erfüllt.
Welche Materialien können mit CNC gefräst werden?
Metalle
Aluminium (6061/7075): Hervorragende Zerspanbarkeit, hohe Geschwindigkeiten, geringe Kräfte. Kosteneffizient für Prototypen und Serienproduktion. Kohlenstoff- und legierte Stähle: Stabil und zuverlässig, erfordern jedoch niedrigere Geschwindigkeiten und höhere Steifigkeit. Edelstahl (304/316L): Anspruchsvoll – kaltverfestigt leicht, erfordert stabile Spannvorrichtungen und konservative Parameter. Titan (Ti-6Al-4V): Niedrige Wärmeleitfähigkeit erfordert präzise Kontrolle. Höhere Zykluszeit und Werkzeugkosten.
Kunststoffe
ABS und POM: Lassen sich sauber bearbeiten für Gehäuse und funktionale Prototypen. Nylon: Zäh, kann sich aber verformen, wenn die Wärme nicht kontrolliert wird. PEEK: Hochleistungsfähig, erfordert jedoch scharfe Werkzeuge und kontrollierte Vorschübe.
Die Materialauswahl beeinflusst jede Prozessvariable – Spindeldrehzahl, Werkzeugmaterial, erreichbare Toleranz und Oberflächenqualität. Erfahrene Ingenieure bewerten das Materialverhalten unter Zerspanungsbedingungen, anstatt alle Materialien als austauschbar zu behandeln.
Schnittparameter und Bearbeitungsstrategie
Geschwindigkeit, Vorschub und Schnitttiefe
Diese drei Parameter wirken als gekoppeltes System. Schnittgeschwindigkeit kontrolliert die Wärme an der Werkzeug-Werkstück-Grenzfläche. Vorschubgeschwindigkeit bestimmt Spanndicke und Belastung. Schnitttiefe legt Abtragsrate und Kraft fest. Optimale Parameter balancieren Durchsatz und Qualität – die Maximierung eines einzelnen Parameters verschlechtert in der Regel die anderen.
Schruppen vs. Schlichten
Effektives CNC-Fräsen trennt die Materialabtragung in Phasen. Schruppen entfernt Hauptmaterial mit höheren Vorschüben und Tiefen, wobei die Effizienz priorisiert wird. Schlichten verwendet leichtere Schnitte und kontrollierten Eingriff für Endmaße und Oberflächenqualität. Das Überspringen dieser Trennung führt zu Eigenspannungen, schlechter Oberflächenintegrität und inkonsistenten Toleranzen.
Fräsbahnstrategie
Konturfräsen folgt Teilekonturen für präzise Profile. Taschenfräsen entfernt internes Material effizient. Planfräsen erzeugt flache Referenzflächen. Moderne CAM-Systeme optimieren Bahnen, um eine konstante Spanbelastung aufrechtzuerhalten, Vibrationen zu reduzieren und die Werkzeuglebensdauer zu verlängern.
Wie CNC-Fräsen Präzision erreicht
Maschinensteifigkeit
Eine steife Maschinenstruktur widersteht der Ablenkung durch Schnittkräfte – die Grundlage der Genauigkeit. Schwerere Bearbeitungszentren mit robusten Gussteilen übertreffen leichtere Maschinen bei Präzisionsarbeiten an Stählen und Titan konsistent.
Vibrations- und Wärmekontrolle
Vibration (Rattern) verschlechtert die Oberfläche und beschleunigt den Verschleiß. Die Kontrolle erfordert die richtige Spindelauswahl, minimierte Werkzeuglänge, ausgewogene Parameter und stabile Spannvorrichtungen. Thermische Verformung durch Spindelerwärmung und Umgebungsänderungen verursacht Maßabweichungen. Moderne Maschinen verwenden Temperaturkompensation und Aufwärmroutinen. Bei engen Toleranzen ist auch die Kontrolle der Umgebungstemperatur in der Werkstatt wichtig.
Spannvorrichtungen und Bezugspunktkontrolle
Präzise Spannvorrichtungen gewährleisten wiederholbare Positionierung. Konsistente Bezugspunkte richten die Bearbeitung an der Konstruktionsabsicht gemäß ASME Y14.5 oder ISO 1101 aus. Die Minimierung von Umspannvorgängen reduziert kumulative Fehler. In der Präzisionsbearbeitung entscheidet oft die Aufspannungsdisziplin, ob Toleranzen von ±0,01 mm erreichbar oder nur Wunschvorstellungen sind.
Anwendungen in der Industrie
Luft- und Raumfahrt: Halterungen, Gehäuse, Strukturbeschläge und komplexe Aluminium-/Titan-Teile mit engen Toleranzen und Rückverfolgbarkeitsanforderungen.
Flugzeugstrukturkomponenten kombinieren komplexe Geometrie (doppelt gekrümmte Oberflächen, Gewichtsreduzierungstaschen mit dünnen Wänden, abgewinkelte Befestigungsmuster) mit engen Mehrflächentoleranzen (±0,005–0,010 mm). Beide Anforderungen treiben die 5-axis-Einführung voran. Turbinenkomponenten – Schaufeln, Laufräder, Scheiben mit komplexen Tannenbaumfußprofilen – erfordern simultane 5-axis-Bearbeitung als Standardprozess. Chirurgische Instrumentenkomponenten, Gerätegehäuse und Präzisionsvorrichtungen, die feine Merkmale und kontrollierte Oberflächengüte erfordern.
Industrieanlagen: Maschinenrahmen, Montageplatten, Getriebegehäuse, Verteiler und kundenspezifische Einzelteile. CNC-Fräsen bietet die Flexibilität, Konstruktionen schnell anzupassen und gleichzeitig die Qualität zu erhalten.
In allen Branchen übersetzen CNC-Fräsmaschinen technische Absichten in zuverlässige physische Teile – und ermöglichen komplexe Geometrien, Prozessstabilität und skalierbare Präzision.
Schlussfolgerung
Eine CNC-Fräsmaschine ist ein vollständiges digitales Fertigungssystem, das CAD-Konstruktion, CAM-Programmierung, Maschinensteuerung und kontrollierte Materialabtragung in einen wiederholbaren Arbeitsablauf verbindet. Präzision entsteht nicht allein aus der Maschine, sondern aus dem Zusammenspiel von Daten, Bewegung, Zerspanungsmechanik und Prozessdisziplin. Konstruktionsentscheidungen zu Merkmalen, Toleranzen und Materialien beeinflussen direkt die Bearbeitungskomplexität und die erreichbare Genauigkeit.
Das Verständnis der Funktionsweise von CNC-Fräsmaschinen ermöglicht Konstrukteuren die Erstellung fertigungsgerechter Teile, Ingenieuren die Definition stabiler Prozesse und Einkäufern die Bewertung von Lieferanten über oberflächliche Behauptungen hinaus. In der Präzisionsbearbeitung ist Prozesswissen ein Wettbewerbsvorteil. Benötigen Sie Hilfe beim CNC-Fräsen für Ihr nächstes Projekt? [Kontaktieren Sie unser Ingenieurteam] für DFM-Review und Präzisionsbearbeitungsunterstützung.
FAQ
Was ist der Unterschied zwischen CNC-Fräsen und CNC-Drehen?
Beim CNC-Fräsen rotiert das Schneidwerkzeug, während das Werkstück stationär bleibt oder indexiert wird – ideal für prismatische Teile, Taschen, Nuten und 3D-Oberflächen. Beim CNC-Drehen rotiert das Werkstück, während ein stationäres Werkzeug schneidet – effizienter für zylindrische Teile wie Wellen und Buchsen. Wählen Sie basierend auf der Teilegeometrie, nicht nur auf der Toleranz.
Wann sollte ich 5-axis-CNC-Fräsen wählen?
Wenn Teile komplexe Geometrien, Mehrseitenmerkmale oder enge Positionstoleranzen zwischen Oberflächen aufweisen. 5-axis reduziert Aufspannungen, verbessert die Genauigkeit und ermöglicht kürzere Werkzeuge für bessere Oberflächen. Bei einfacheren prismatischen Teilen ist 3-Achsen- oder 4-Achsen-Bearbeitung oft kostengünstiger.
Wie genau ist eine CNC-Fräsmaschine?
Moderne CNC-Fräsen halten routinemäßig ±0,01 mm, wobei unter kontrollierten Bedingungen engere Toleranzen möglich sind. Die tatsächliche Genauigkeit hängt von Maschinensteifigkeit, thermischer Stabilität, Werkzeugen, Spannvorrichtungen und Prozessplanung ab – nicht nur von den Maschinenspezifikationen. Spezifizieren Sie Toleranzen basierend auf der Funktion, nicht auf Standardwerten.
Kann CNC-Fräsen Prototypen und Kleinserienproduktion bewältigen?
Ja – das ist eine der häufigsten Anwendungen. Keine Werkzeuginvestition erforderlich, und derselbe Prozess skaliert von Einzelprototypen bis zu kleinen Produktionsserien. Dies gewährleistet Konsistenz zwischen frühen Tests und Endteilen.
Welche Konstruktionsmerkmale eignen sich am besten für CNC-Fräsen?
Flache Oberflächen, Taschen, Nuten, Fasen, Verrundungen und zugängliche innere Merkmale lassen sich alle gut bearbeiten. Konstruktionen mit angemessenen Eckradien (passend zu Standardwerkzeuggrößen), gleichmäßiger Wandstärke und klaren Bezugspunkten sind am einfachsten präzise herzustellen. Tiefe Hohlräume, scharfe innere Ecken und unnötig enge Toleranzen erhöhen Komplexität und Kosten.


