
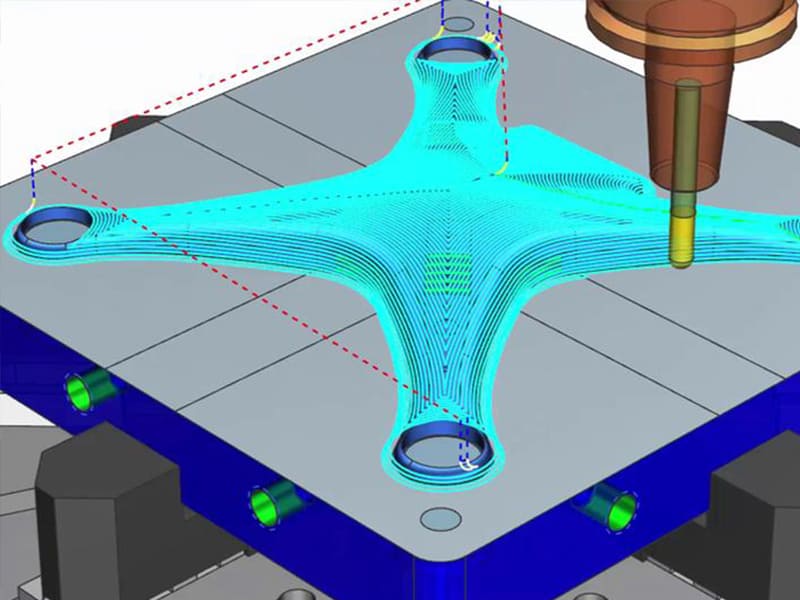
Aynı CAD dosyası, aynı malzeme, iki farklı CNC atölyesi — ve parçalar belirgin şekilde farklı yüzey kalitesi, tolerans tutarlılığı ve birim maliyetle geri geliyor. Farkın nedeni makine değildi. İşleme stratejisi, parametre seçimi ve süreç kontrolüydü. Bir CNC freze makinesinin gerçekte ne olduğunu — ve tam bir sistem olarak nasıl çalıştığını — anlamak, iyi tedarik kararlarını pahalı sürprizlerden ayıran şeydir.
Bir CNC freze makinesi, dijital tasarım verilerinden türetilen programlanmış takım yollarını izleyerek dönen kesici takımlarla iş parçasından malzeme kaldıran bilgisayar kontrollü bir takım tezgahıdır. Bu makale, CNC freze makinelerinin CAD/CAM'den hassas işlemeye kadar nasıl çalıştığını açıklar: adım adım iş akışı, temel makine bileşenleri, eksen konfigürasyonları, malzeme değerlendirmeleri, kesme parametreleri, tolerans kontrolü ve endüstri uygulamaları. İster özellikleri tanımlayan bir tasarımcı, ister üretim planlayan bir mühendis, ister tedarikçileri değerlendiren bir satın almacı olun, amaç makinenin yeteneklerini parçalarınızı etkileyen kararlarla ilişkilendirmektir.
CNC Freze Makinesi Tam Olarak Nedir?
Bir CNC freze makinesi, kesme işlemlerini otomatikleştirmek için Bilgisayarlı Sayısal Kontrol kullanır. Manuel el çarkları yerine makine, tipik olarak CAD/CAM yazılımından oluşturulan sayısal bir programı izleyerek malzemeyi yüksek hassasiyet ve tekrarlanabilirlikle kaldırır.
CNC frezeleme, eksiltmeli üretimdir. Malzeme, nihai geometriyi üretmek için dönen takımlarla katı bir iş parçasından kesilip çıkarılır. Bu, onu 3D baskı gibi eklemeli süreçlerden ayırır. Dar toleranslar, yüzey bütünlüğü ve malzeme özellikleri kritik olduğunda eksiltmeli üretim vazgeçilmez olmaya devam eder.
| Aspect | CNC Frezeleme | Manuel Frezeleme |
|---|---|---|
| Kontrol | Bilgisayarlı sayısal kontrol | Operatör el kontrolü |
| Doğruluk | Yüksek ve tekrarlanabilir | Operatöre bağlı |
| Karmaşık geometri | Çok eksenli, 3D yetenekli | Sınırlı, çoğunlukla 2D |
| Parti tutarlılığı | Mükemmel | Tekrarlanması zor |
Temel avantaj: CNC frezeleme, operatör becerisinden bağımsız olarak öngörülebilir kalite üretir. Takım yolları matematiksel olarak tanımlanır; karmaşık konturların, çok yüzeyli işlemenin ve dar konumsal ilişkilerin tutarlı bir şekilde korunmasına olanak tanır.
Bir CNC Freze Makinesi Nasıl Çalışır? Adım Adım
CAD Tasarımdan CAM Takım Yollarına
İş akışı, geometriyi, boyutları, toleransları ve özellikleri tanımlayan bir 3D CAD modeliyle başlar. Bu aşamadaki tasarım kararları — fileto yarıçapları, et kalınlığı, özellik erişilebilirliği — işlenebilirliği ve maliyeti doğrudan etkiler.
CAM yazılımı daha sonra modeli takım yollarına dönüştürerek kesici takım seçimini, iş mili hızını ve ilerleme hızını, yan adımı, kesme derinliğini ve işleme stratejisini tanımlar. CAM basitçe yollar çizmez. Doğruluk, yüzey kalitesi, takım ömrü ve çevrim süresini dengelemek için işleme mantığını uygular. Atölye deneyimimizde, CAM kalitesinin nihai parça performansı üzerindeki etkisi makinenin kendisi kadar fazladır.
G-Kodu ve Makine Yürütmesi
CAM sistemi, CNC makinelerinin anladığı standartlaştırılmış dil olan G-kodunu üretir. G-kodu eksen hareketlerini, iş mili komutlarını, ilerleme hızlarını, takım değişimlerini ve soğutma sıvısı kontrolünü belirtir. CNC kontrolcüsü bu kodu yorumlar ve çok eksenli hareketi iş mili dönüşüyle gerçek zamanlı olarak senkronize eder, konum geri bildirimini sürekli izler.
Malzeme Kaldırma ve Özellik Oluşturma
Yürütme başladığında, dönen bir kesici takım iş parçasıyla temas ederken kontrollü ilerleme hareketi malzemeyi kaldırır. Farklı takım yolları belirli özellikler oluşturur: doğrusal veya helisel enterpolasyon yoluyla kanallar ve cepler, delme veya dairesel frezeleme yoluyla delikler ve eşzamanlı çok eksenli hareket yoluyla konturlar. Baştan sona ilke, kontrollü, kademeli, tekrarlanabilir malzeme kaldırmadır — dijital talimatları hassas işlenmiş özelliklere dönüştürmektir.
Bir CNC Freze Makinesinin Temel Bileşenleri
İş Mili, Takımlar ve Takım Tutucular
Her şeyi iş mili yönlendirir. Hız aralığı, tork eğrisi ve güç çıkışı hangi malzemelerin işlenebileceğini ve ne kadar agresif olunacağını belirler. Yüksek hızlı iş milleri alüminyum ve ince yüzey işlemeyi tercih eder. Yüksek torklu iş milleri çelik, paslanmaz çelik ve derin kesimleri işler.
Kesici takımlar gerçek kaldırma işlemini yapar, ancak takım tutucu rijitliği ve salgı kontrolü, amaçlandığı gibi performans gösterip göstermeyeceklerini belirler. Üretim verilerimize dayanarak, takım tutucu salgısını 10 μm'den 3 μm'ye düşürmek, yüzey kalitesi tutarlılığını % iyileştirdi ve bitirme işlemlerinde takım ömrünü –20% uzattı.
Doğrusal Eksenler, Kızak Yolları ve Bilyalı Vidalar
CNC frezeleme doğruluğu, makine hareket kalitesine bağlıdır. Doğrusal eksenler (X, Y, Z), bilyalı vidalar veya doğrusal motorlarla tahrik edilen hassas kızak yolları üzerinde çalışır. Yüksek kaliteli kızak yolları rijitliği ve titreşim sönümlemesini iyileştirir. Hassas bilyalı vidalar, düşük boşlukla tekrarlanabilir konumlandırma sağlar. Dar toleranslar için eksen rijitliği genellikle nominal konumlandırma doğruluğundan daha kritiktir.
Kontrolcü ve Yardımcı Sistemler
CNC kontrolcüsü tüm makine eylemlerini gerçek zamanlı olarak koordine eder. Gelişmiş kontrolcüler karmaşık 3D takım yollarında kontur doğruluğunu iyileştirir. Destekleyici sistemler arasında çok takımlı işlemler için Otomatik Takım Değiştiriciler (ATC), ısı kontrolü ve talaş tahliyesi için soğutma sıvısı sistemleri ve süreç kararlılığı için talaş yönetim sistemleri bulunur.
Bir CNC freze makinesinin kabiliyeti, iş mili performansı, hareket kontrolü ve yardımcı sistemlerin nasıl birleştiğinden gelir — herhangi bir tek bileşenden değil.
CNC Frezeleme Eksenleri: 3 Eksenli, 4 Eksenli ve 5 Eksenli
Eksen konfigürasyonu geometrik kabiliyeti, kurulum sayısını ve maliyeti belirler.
3 Eksenli Frezeleme
X, Y ve Z boyunca doğrusal hareket. Takım tek yönden yaklaşır. Düzlemsel özelliklere sahip prizmatik parçalar için en iyisidir — kanallar, cepler, delinmiş delikler. Yüksek rijitlik ve daha düşük maliyet sunar, ancak çok yüzeyli parçalar için birden fazla kurulum gerektirir. Her yeniden bağlama, hizalama hatası ve çevrim süresi ekler.
4 Eksenli Frezeleme
İş parçası dönüşüne olanak tanıyan bir döner eksen ekler. Yeniden bağlama olmadan birden fazla yüzeyde işlemeye olanak tanır ve özellikler arasındaki konumsal doğruluğu iyileştirir. Özellikleri bir gövde etrafında dağılmış parçalar için maliyet etkindir.
5 Eksenli Frezeleme
İki döner eksen, indeksli veya eşzamanlı hareket sağlar. Karmaşık serbest formlu yüzeylerin işlenmesini mümkün kılar, kurulum sayısını azaltır ve daha iyi doğruluk ve yüzey kalitesi için daha kısa takımların kullanılmasına olanak tanır. Deneyimlerimize göre, çok yüzeyli bir havacılık braketini 3 eksenden (4 kurulum) 5-axis'ye (1 kurulum) geçirmek, konumsal doğruluğu % artırdı ve toplam çevrim süresini % kısalttı.
| Konfigürasyon | Anahtar Avantaj | Tipik Kullanım |
|---|---|---|
| 3 eksen | Basitlik, rijitlik, maliyet | Düz ve prizmatik parçalar |
| 4 eksen | Daha az kurulum, daha iyi hizalama | Çok yüzeyli veya döner parçalar |
| 5-axis | Maksimum geometrik serbestlik | Havacılık, medikal, hassas parçalar |
Seçim prensibi: Geometrik ve tolerans gereksinimlerini güvenilir şekilde karşılayan en düşük eksen sayısını seçin.
CNC ile Hangi Malzemeler Frezelenebilir?
Metaller
Alüminyum (6061/7075): Mükemmel işlenebilirlik, yüksek hızlar, düşük kuvvetler. Prototipler ve üretim için maliyet etkin. Karbon ve alaşımlı çelikler: Güçlü ve güvenilir ancak daha düşük hızlar ve daha yüksek rijitlik gerektirir. Paslanmaz çelik (304/316L): Zorlu — kolayca iş sertleşmesi yapar, stabil bağlama ve muhafazakâr parametreler gerektirir. Titanyum (Ti-6Al-4V): Düşük termal iletkenlik hassas kontrol gerektirir. Daha yüksek çevrim süresi ve takım maliyeti.
Plastikler
ABS ve POM: Muhafazalar ve fonksiyonel prototipler için temiz işlenir. Naylon: Dayanıklı ancak ısı yönetilmezse deforme olabilir. PEEK: Yüksek performanslı ancak keskin takımlar ve kontrollü ilerlemeler gerektirir.
Malzeme seçimi her proses değişkenini etkiler — iş mili hızı, takım malzemesi, ulaşılabilir tolerans ve yüzey kalitesi. Deneyimli mühendisler, tüm malzemeleri birbirinin yerine kullanılabilir olarak değerlendirmek yerine, malzeme davranışını kesme koşulları altında değerlendirir.
Kesme Parametreleri ve İşleme Stratejisi
Hız, İlerleme ve Kesme Derinliği
Bu üç parametre birbirine bağlı bir sistem olarak çalışır. Kesme hızı takım-iş parçası arayüzündeki ısıyı kontrol eder. Besleme hızı talaş kalınlığını ve yükü yönetir. Kesim derinliği kaldırma oranını ve kuvveti belirler. Optimal parametreler verim ve kaliteyi dengeler — birini tek başına en üst düzeye çıkarmak genellikle diğerlerini bozar.
Kaba İşleme vs. İnce İşleme
Etkili CNC frezeleme, malzeme kaldırmayı aşamalara ayırır. Kaba işleme, daha yüksek ilerleme ve derinliklerle toplu malzeme kaldırır ve verimliliği önceliklendirir. İnce işleme, nihai boyutlar ve yüzey kalitesi için daha hafif kesimler ve kontrollü temas kullanır. Bu ayrımı atlamak, artık gerilme, zayıf yüzey bütünlüğü ve tutarsız toleranslara yol açar.
Takım Yolu Stratejisi
Kontur frezeleme, doğru profiller için parça sınırlarını takip eder. Cep frezeleme, iç malzemeyi verimli şekilde kaldırır. Yüzey frezeleme, düz referans yüzeyleri oluşturur. Modern CAM, sabit talaş yükünü korumak için yolları optimize eder, titreşimi azaltır ve takım ömrünü uzatır.
CNC Frezeleme Hassasiyeti Nasıl Sağlar
Makine Rijitliği
Sert bir makine yapısı, kesme kuvveti sapmasına direnç gösterir — doğruluğun temeli. Sağlam dökümlere sahip daha ağır işleme merkezleri, çelikler ve titanyum üzerinde hassas işler için hafif makinelerden sürekli olarak daha iyi performans gösterir.
Titreşim ve Termal Kontrol
Titreşim (çatırtı) yüzey kalitesini bozar ve aşınmayı hızlandırır. Kontrol etmek için uygun iş mili seçimi, minimize edilmiş takım uzunluğu, dengeli parametreler ve stabil bağlama gerekir. İş mili ısınmasından ve ortam değişikliklerinden kaynaklanan termal deformasyon, boyutsal kaymaya neden olur. Modern makineler sıcaklık kompanzasyonu ve ısınma rutinleri kullanır. Sıkı toleranslı işler için ortam atölye sıcaklık kontrolü de önemlidir.
Bağlama ve Datum Kontrolü
Hassas fikstürler tekrarlanabilir konumlandırma sağlar. Tutarlı datumlar, ASME Y14.5 veya ISO 1101'e göre işlemeyi tasarım amacıyla hizalar. Yeniden bağlamayı minimize etmek kümülatif hatayı azaltır. Hassas işlemede, kurulum disiplini genellikle ±0,01 mm toleransların ulaşılabilir mi yoksa arzu mu olduğunu belirler.
Endüstri Uygulamaları
Havacılık ve Uzay: Sıkı toleranslar ve izlenebilirlik gereksinimleri olan braketler, muhafazalar, yapısal bağlantı parçaları ve karmaşık alüminyum/titanyum parçalar.
Tıbbi cihazlar: İnce özellikler ve kontrollü yüzey kalitesi gerektiren cerrahi alet bileşenleri, cihaz muhafazaları ve hassas fikstürler.
Endüstriyel ekipman: Makine çerçeveleri, montaj plakaları, dişli muhafazaları, manifoldlar ve özel tek seferlik parçalar. CNC frezeleme, kaliteyi korurken tasarımları hızla uyarlama esnekliği sunar.
Endüstriler genelinde, CNC freze makineleri mühendislik amacını güvenilir fiziksel parçalara dönüştürür — karmaşık geometriler, proses stabilitesi ve ölçeklenebilir hassasiyet sağlar.
Sonuç
CNC freze makinesi, CAD tasarımını, CAM programlamayı, makine kontrolünü ve kontrollü malzeme kaldırmayı tekrarlanabilir bir iş akışında birleştiren eksiksiz bir dijital üretim sistemidir. Hassasiyet yalnızca makineden değil, veri, hareket, kesme mekaniği ve proses disiplininin nasıl etkileşime girdiğinden gelir. Özellikler, toleranslar ve malzemeler üzerindeki tasarım kararları, işleme karmaşıklığını ve ulaşılabilir doğruluğu doğrudan etkiler.
CNC freze makinelerinin nasıl çalıştığını anlamak, tasarımcıların üretilebilir parçalar oluşturmasını, mühendislerin stabil prosesler tanımlamasını ve satın almacıların tedarikçileri yüzeysel iddiaların ötesinde değerlendirmesini sağlar. Hassas işlemede, proses bilgisi rekabet avantajıdır. Bir sonraki projeniz için CNC frezeleme konusunda yardıma mı ihtiyacınız var? DFM incelemesi ve hassas işleme desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
CNC frezeleme ile CNC tornalama arasındaki fark nedir?
CNC frezelemede, iş parçası sabit kalırken veya indekslenirken kesici takım döner — prizmatik parçalar, cepler, kanallar ve 3D yüzeyler için idealdir. CNC tornalamada, sabit bir takım keserken iş parçası döner — miller ve burçlar gibi silindirik parçalar için daha verimlidir. Yalnızca toleransa göre değil, parça geometrisine göre seçin.
5-axis CNC frezelemeyi ne zaman seçmeliyim?
Parçalar karmaşık geometriye, çok yüzeyli özelliklere veya yüzeyler arasında sıkı konumsal toleranslara sahip olduğunda. 5-axis kurulumları azaltır, doğruluğu artırır ve daha iyi yüzey kalitesi için daha kısa takımlar sağlar. Daha basit prizmatik parçalar için, 3 eksenli veya 4 eksenli genellikle daha maliyet etkindir.
Bir CNC freze makinesi ne kadar hassastır?
Modern CNC freze makineleri rutin olarak ±0,01 mm tutar, kontrollü koşullar altında daha sıkı toleranslar mümkündür. Gerçek doğruluk makine rijitliğine, termal stabiliteye, takımlamaya, bağlamaya ve proses planlamasına bağlıdır — yalnızca makine özelliklerine değil. Toleransları varsayılanlara göre değil, fonksiyona göre belirtin.
CNC frezeleme prototipleri ve düşük hacimli üretimi karşılayabilir mi?
Evet — en yaygın uygulamalardan biridir. Takım yatırımı gerekmez ve aynı proses tek seferlik prototiplerden küçük üretim partilerine kadar ölçeklenir. Bu, erken test ile nihai parçalar arasında tutarlılık sağlar.
CNC frezeleme için hangi tasarım özellikleri en iyi çalışır?
Düz yüzeyler, cepler, kanallar, pahlar, radüsler ve erişilebilir iç özelliklerin tümü iyi işlenir. Makul köşe radüsleri (standart takım boyutlarıyla eşleşen), tutarlı et kalınlığı ve net referans noktaları içeren tasarımlar en kolay ve doğru şekilde üretilir. Derin boşluklar, keskin iç köşeler ve gereksiz yere sıkı toleranslar karmaşıklığı ve maliyeti artırır.


