
Один и тот же файл CAD, один и тот же материал, два разных цеха CNC — а детали возвращаются с заметно разной чистотой поверхности, стабильностью допусков и удельной стоимостью. Разницу вызвал не станок. Разницу вызвали стратегия обработки, выбор параметров и управление процессом. Понимание того, чем на самом деле является фрезерный станок CNC — и как он работает как целостная система — вот что отличает хорошие решения по закупке от дорогостоящих сюрпризов.
Фрезерный станок CNC — это станок с компьютерным управлением, который удаляет материал с заготовки с помощью вращающихся режущих инструментов, следуя запрограммированным траекториям движения инструмента, полученным из цифровых проектных данных. В этой статье объясняется, как работают фрезерные станки CNC от CAD/CAM до прецизионной обработки: пошаговый рабочий процесс, ключевые компоненты станка, конфигурации осей, соображения по материалам, параметры резания, контроль допусков и отраслевые применения. Будь вы дизайнером, определяющим элементы конструкции, инженером, планирующим производство, или закупщиком, оценивающим поставщиков, цель — связать возможности станка с решениями, которые влияют на ваши детали.
Что именно представляет собой фрезерный станок CNC?
Фрезерный станок CNC использует компьютерное числовое управление для автоматизации операций резания. Вместо ручных маховиков станок следует числовой программе — обычно генерируемой программным обеспечением CAD/CAM — для удаления материала с высокой точностью и повторяемостью.
Фрезерование CNC — это субтрактивное производство. Материал срезается с цельной заготовки с помощью вращающихся инструментов для получения конечной геометрии. Это отличает его от аддитивных процессов, таких как 3D-печать. Субтрактивное производство остаётся незаменимым, когда критичны жёсткие допуски, целостность поверхности и свойства материала.
| Аспект | Фрезерование с ЧПУ | Ручное фрезерование |
|---|---|---|
| Управление | Компьютерное числовое управление | Ручное управление оператором |
| Точность | Высокая и повторяемая | Зависит от оператора |
| Сложная геометрия | Многоосевая, с поддержкой 3D | Ограниченная, в основном 2D |
| Серийная стабильность | Отлично | Трудно повторить |
Ключевое преимущество: фрезерование CNC обеспечивает предсказуемое качество независимо от квалификации оператора. Траектории движения инструмента определяются математически, что позволяет стабильно выдерживать сложные контуры, многостороннюю обработку и жёсткие позиционные взаимосвязи.
Как работает фрезерный станок CNC? Пошагово
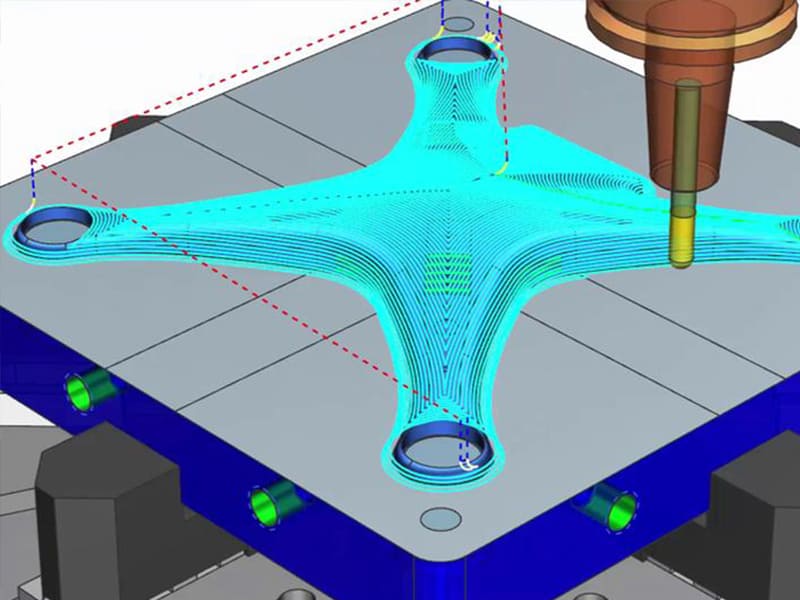
От проектирования CAD до траекторий CAM
Рабочий процесс начинается с 3D-модели CAD, определяющей геометрию, размеры, допуски и элементы конструкции. Проектные решения на этом этапе — радиусы скруглений, толщина стенок, доступность элементов — напрямую влияют на технологичность и стоимость.
Затем программное обеспечение CAM преобразует модель в траектории движения инструмента, определяя выбор режущего инструмента, скорость шпинделя и подачу, шаг между проходами, глубину резания и стратегию обработки. CAM не просто рисует траектории. Оно применяет логику обработки для баланса точности, чистоты поверхности, стойкости инструмента и времени цикла. По нашему опыту на производстве, качество CAM оказывает такое же влияние на конечные характеристики детали, как и сам станок.
G-код и выполнение на станке
Система CAM выдаёт G-код — стандартизированный язык, понятный станкам CNC. G-код задаёт перемещения по осям, команды шпинделя, скорости подачи, смену инструмента и управление охлаждением. Контроллер CNC интерпретирует этот код и синхронизирует многоосевое движение с вращением шпинделя в реальном времени, непрерывно отслеживая обратную связь по положению.
Удаление материала и формирование элементов
Когда выполнение началось, вращающийся режущий инструмент входит в заготовку, а контролируемое движение подачи удаляет материал. Различные траектории создают определённые элементы: пазы и карманы посредством линейной или винтовой интерполяции, отверстия сверлением или круговым фрезерованием, контуры посредством одновременного многоосевого движения. Основной принцип на протяжении всего процесса — контролируемое, постепенное, повторяемое удаление материала — превращение цифровых инструкций в точные обработанные элементы.
Ключевые компоненты фрезерного станка CNC
Шпиндель, инструменты и инструментальные оправки
Шпиндель приводит всё в движение. Его диапазон скоростей, кривая крутящего момента и выходная мощность определяют, какие материалы можно обрабатывать и насколько агрессивно. Высокоскоростные шпиндели подходят для алюминия и тонкой отделки. Высокомоментные шпиндели справляются со сталью, нержавейкой и глубокими резами.
Режущие инструменты выполняют фактическое удаление, но жёсткость инструментальной оправки и контроль биения определяют, будут ли они работать так, как задумано. По нашим производственным данным, снижение биения инструментальной оправки с 10 мкм до 3 мкм улучшило стабильность чистоты поверхности на 25% и продлило срок службы инструмента на 15–20% на операциях чистовой обработки.
Линейные оси, направляющие и шариковые винты
Точность фрезерования CNC зависит от качества движения станка. Линейные оси (X, Y, Z) перемещаются по прецизионным направляющим, приводимым в движение шариковыми винтами или линейными двигателями. Высококачественные направляющие улучшают жёсткость и демпфирование вибраций. Прецизионные шариковые винты обеспечивают повторяемое позиционирование с малым люфтом. Для жёстких допусков жёсткость осей часто важнее номинальной точности позиционирования.
Контроллер и вспомогательные системы
Контроллер CNC координирует все действия станка в реальном времени. Продвинутые контроллеры улучшают точность контура на сложных 3D-траекториях. К вспомогательным системам относятся автоматические сменщики инструмента (ATC) для многоинструментальных операций, системы охлаждения для контроля тепла и удаления стружки, а также системы управления стружкой для стабильности процесса.
Возможности фрезерного станка CNC определяются тем, как сочетаются производительность шпинделя, управление движением и вспомогательные системы — а не каким-либо отдельным компонентом.
Оси фрезерования CNC: 3-осевые, 4-осевые и 5-осевые
Конфигурация осей определяет геометрические возможности, количество установов и стоимость.
3-осевое фрезерование
Линейное перемещение по X, Y и Z. Инструмент подходит с одного направления. Лучше всего подходит для призматических деталей с плоскими элементами — пазов, карманов, просверленных отверстий. Обеспечивает высокую жёсткость и низкую стоимость, но требует нескольких установов для многосторонних деталей. Каждое перезакрепление добавляет погрешность выравнивания и время цикла.
4-осевое фрезерование
Добавляет поворотную ось, позволяя вращать заготовку. Обеспечивает обработку с нескольких сторон без переустановки и улучшает позиционную точность между элементами. Экономически эффективно для деталей с элементами, распределёнными вокруг корпуса.
5-осевое фрезерование
Две поворотные оси обеспечивают индексированное или одновременное движение. Открывают сложные свободные поверхности, сокращают количество установок и позволяют использовать более короткие инструменты для лучшей точности и чистоты обработки. По нашему опыту, переход многостороннего аэрокосмического кронштейна с 3-осевой обработки (4 установки) на 5-axis (1 установка) улучшил точность позиционирования на 40% и сократил общее время цикла на 35%.
| Конфигурация | Ключевое преимущество | Типичное использование |
|---|---|---|
| 3-осевой | Простота, жёсткость, стоимость | Плоские и призматические детали |
| 4-осевой | Меньше установок, лучше выравнивание | Многосторонние или вращательные детали |
| 5-осевой | Максимальная геометрическая свобода | Аэрокосмическая отрасль, медицина, точные детали |
Принцип отбора: Выбирайте наименьшее количество осей, которое надёжно соответствует геометрическим требованиям и требованиям по допускам.
Какие материалы можно фрезеровать на CNC?
Металлы
Алюминий (6061/7075): Отличная обрабатываемость, высокие скорости, низкие усилия. Экономически эффективно для прототипов и производства. Углеродистые и легированные стали: Прочные и надёжные, но требуют более низких скоростей и более высокой жёсткости. Нержавеющая сталь (304/316L): Сложный — легко наклёпывается, требует стабильного закрепления и консервативных параметров. Титан (Ti-6Al-4V): Низкая теплопроводность требует точного контроля. Более высокое время цикла и стоимость инструмента.
Пластмассы
ABS и POM: Чисто обрабатываются для корпусов и функциональных прототипов. Нейлон: Прочный, но может деформироваться, если не управлять теплом. PEEK: ВЗГЛЯД: Высокопроизводительный, но требует острого инструмента и контролируемых подач.
Выбор материала влияет на каждую переменную процесса — скорость шпинделя, материал инструмента, достижимый допуск и качество поверхности. Опытные инженеры оценивают поведение материала в условиях резания, а не рассматривают все материалы как взаимозаменяемые.
Параметры резания и стратегия обработки
Скорость, подача и глубина резания
Эти три параметра работают как связанная система. Скорость резания управляет теплом в зоне контакта инструмента и заготовки. Подача определяет толщину стружки и нагрузку. Глубина резания задаёт скорость съёма и усилие. Оптимальные параметры балансируют производительность и качество — максимизация одного в изоляции обычно ухудшает остальные.
Черновая vs. чистовая обработка
Эффективная фрезерная обработка CNC разделяет съём материала на этапы. Черновая обработка удаляет основной материал с более высокими подачами и глубинами, отдавая приоритет эффективности. Чистовая использует более лёгкие резы и контролируемое врезание для окончательных размеров и качества поверхности. Пропуск этого разделения приводит к остаточным напряжениям, плохой целостности поверхности и нестабильным допускам.
Стратегия траектории инструмента
Контурное фрезерование следует границам детали для точных профилей. Карманное фрезерование эффективно удаляет внутренний материал. Торцевое фрезерование создаёт плоские базовые поверхности. Современные CAM-системы оптимизируют траектории для поддержания постоянной нагрузки на стружку, снижая вибрацию и продлевая срок службы инструмента.
Как фрезерование CNC обеспечивает точность
Жёсткость станка
Жёсткая конструкция станка сопротивляется отклонению под действием сил резания — это основа точности. Более тяжёлые обрабатывающие центры с прочными отливками стабильно превосходят более лёгкие станки для точных работ по сталям и титану.
Контроль вибрации и тепла
Вибрация (дребезг) ухудшает качество поверхности и ускоряет износ. Для её контроля требуется правильный выбор шпинделя, минимизация длины инструмента, сбалансированные параметры и стабильное закрепление. Тепловая деформация от нагрева шпинделя и изменений окружающей среды вызывает размерный дрейф. Современные станки используют температурную компенсацию и процедуры прогрева. Для работ с жёсткими допусками также важен контроль температуры в цехе.
Закрепление и контроль баз
Точные приспособления обеспечивают повторяемость позиционирования. Согласованные базы выравнивают обработку с проектным замыслом согласно ASME Y14.5 или ISO 1101. Минимизация перезакрепления снижает накопленную погрешность. В точной обработке дисциплина наладки часто определяет, достижимы ли допуски ±0,01 мм или они остаются лишь желаемыми.
Отраслевые применения
Аэрокосмическая промышленность: Кронштейны, корпуса, конструкционные фитинги и сложные алюминиевые/титановые детали с жёсткими допусками и требованиями к прослеживаемости.
Медицинские изделия: Компоненты хирургических инструментов, корпуса устройств и точные приспособления, требующие мелких элементов и контролируемого качества поверхности.
Промышленное оборудование: Рамы станков, монтажные плиты, корпуса редукторов, коллекторы и индивидуальные единичные детали. Фрезерование CNC обеспечивает гибкость для быстрой адаптации конструкций при сохранении качества.
В разных отраслях фрезерные станки CNC превращают инженерный замысел в надёжные физические детали — обеспечивая сложные геометрии, стабильность процесса и масштабируемую точность.
Заключение
Фрезерный станок CNC — это完整ная система цифрового производства, связывающая проектирование CAD, программирование CAM, управление станком и контролируемый съём материала в повторяемый рабочий процесс. Точность исходит не только от станка, но и от того, как взаимодействуют данные, движение, механика резания и дисциплина процесса. Проектные решения по элементам, допускам и материалам напрямую влияют на сложность обработки и достижимую точность.
Понимание того, как работают фрезерные станки CNC, позволяет конструкторам создавать технологичные детали, инженерам — определять стабильные процессы, а закупщикам — оценивать поставщиков за пределами поверхностных заявлений. В точной обработке знание процесса — это конкурентное преимущество. Нужна помощь с фрезерованием CNC для вашего следующего проекта? [Свяжитесь с нашей инженерной командой] для DFM-анализа и поддержки точной обработки.
Часто задаваемые вопросы
В чём разница между фрезерованием CNC и токарной обработкой CNC?
При фрезеровании CNC режущий инструмент вращается, а заготовка остаётся неподвижной или позиционируется — идеально для призматических деталей, карманов, пазов и 3D-поверхностей. При токарной обработке CNC заготовка вращается, а неподвижный инструмент режет — эффективнее для цилиндрических деталей, таких как валы и втулки. Выбирайте исходя из геометрии детали, а не только из допуска.
Когда следует выбирать фрезерование 5-axis CNC?
Когда детали имеют сложную геометрию, многогранные элементы или жёсткие позиционные допуски между поверхностями. 5-axis сокращает количество наладок, повышает точность и позволяет использовать более короткие инструменты для лучшего качества поверхности. Для более простых призматических деталей 3-осевая или 4-осевая обработка часто более экономична.
Насколько точен фрезерный станок CNC?
Современные фрезерные станки CNC обычно выдерживают ±0,01 мм, а более жёсткие допуски возможны в контролируемых условиях. Фактическая точность зависит от жёсткости станка, тепловой стабильности, оснастки, закрепления и планирования процесса — а не только от характеристик станка. Назначайте допуски исходя из функции, а не по умолчанию.
Может ли фрезерование CNC обрабатывать прототипы и мелкосерийное производство?
Да — это одно из наиболее распространённых применений. Инвестиции в оснастку не требуются, и один и тот же процесс масштабируется от единичных прототипов до малых серий. Это обеспечивает согласованность между ранними испытаниями и финальными деталями.
Какие конструктивные элементы лучше всего подходят для фрезерования CNC?
Плоские поверхности, карманы, пазы, фаски, галтели и доступные внутренние элементы хорошо обрабатываются. Конструкции с разумными радиусами скруглений (соответствующими стандартным размерам инструмента), равномерной толщиной стенок и чёткими базами наиболее просты в точном изготовлении. Глубокие полости, острые внутренние углы и неоправданно жёсткие допуски повышают сложность и стоимость.


