
Eine Welle, die nicht in ihre Bohrung gleitet, weil niemand eine Einführschräge vorgesehen hat. Schweißverbindungen, die die Eindringprüfung nicht bestehen, weil der Fasenwinkel 5° zu flach war. Gehärtete Stahlkanten, die bei der Handhabung ausbrechen, weil die Zeichnung keine Kantenbehandlung vorschrieb. Das sind Probleme, mit denen wir in der CNC-Produktion regelmäßig konfrontiert sind – und sie alle führen auf dasselbe übersehene Merkmal zurück: die Fase.
Was ist also eine Fase im Maschinenbau? Es ist eine bewusst abgewinkelte Fläche, die zwischen zwei Flächen gebildet wird und eine scharfe 90°-Ecke durch einen kontrollierten Übergang ersetzt. Aber über diese grundlegende Definition hinaus erfüllen Fasen kritische Funktionen bei der Montageführung, Spannungsreduzierung, Schweißvorbereitung und Handhabungssicherheit. Dieser Artikel behandelt den Zweck und die Geometrie von Fasen, die Standard-Winkelauswahl, CNC-Bearbeitungsmethoden nach Material, die Rolle von Fasen beim Schweißen, wie sich Fasen von Anfasungen und Hohlkehlen unterscheiden, sowie häufige Konstruktionsfehler, die Nacharbeit verursachen. Ob Sie als Konstrukteur Kantenbehandlungen spezifizieren, als Maschinist Fasenoperationen programmieren oder als Einkäufer Teilequalität bewerten – das Ziel ist, Ihnen zu helfen, Fasen als funktionale technische Merkmale zu behandeln – nicht als kosmetische Nebensächlichkeiten.
Was ist eine Fase in technischer Hinsicht?
Technische Definition
Eine Fase ist eine abgewinkelte Fläche, die zwischen zwei ansonsten senkrechten Flächen gebildet wird und eine scharfe 90°-Kante durch eine geneigte Ebene in einem bestimmten Winkel ersetzt – üblicherweise 30°, 45° oder 60°. Technische Zeichnungen definieren Fasen durch Winkel und Breite (oder Tiefe), wodurch sie zu expliziten, prüfbaren Merkmalen werden.
Der entscheidende Unterschied: Eine 90°-Kante erzeugt eine abrupte Ecke mit hoher Spannungskonzentration und schlechter Montagetoleranz. Eine gefaste Kante führt einen kontrollierten Übergang ein, der verändert, wie sich Kräfte, Kontakt und Materialfluss über die Grenzfläche verteilen.
Konstruktionsmerkmal vs. Fertigungsoperation
Warum eine Fase existiert und wie sie hergestellt wird, sind unterschiedliche Fragen – und ihre Verwechslung verursacht Probleme.
A Konstruktionsfase wird vom Ingenieur spezifiziert, um ein funktionales Ziel zu erreichen: Montageführung, Schweißvorbereitung, Spannungsreduzierung oder Sicherheitskonformität. Sie ist Teil der beabsichtigten Geometrie und Leistung.
A Fertigungsfase (Fasenbearbeitung) ist der physische Prozess – CNC-Anfasen, Fräsen, Schleifen oder Entgraten – der gewählt wird, um diese Geometrie effizient zu erzeugen.
Eine häufige Fehlerquelle, die wir sehen: Maschinisten behandeln eine konstruierte Fase als “nur Entgraten” und erzeugen einen unkontrollierten Kantenbruch statt des spezifizierten Winkels und der Breite. Das verändert Passung, Spannungsverhalten und Schweißvorbereitungsqualität – alles wegen eines Merkmals, dessen Überspringen 2 Sekunden dauerte.
Warum werden Fasen im mechanischen Design verwendet?
Montageerleichterung
Einer der häufigsten Gründe für die Spezifikation einer Fase ist die Montageführung. Eine gefaste Kante hilft, Wellen in Bohrungen, Stifte in Löcher und Befestigungselemente in Gewinde zu führen, indem sie kleine Ausrichtungsfehler ausgleicht. Ohne Fase schaben, schmirgeln oder scheren scharfe Kanten Material während des Einführens ab – besonders bei Aluminium 6061, Edelstahl und beschichteten Oberflächen.
Nach unserer Erfahrung in der Werkstatt kann bereits eine 0,5 mm × 45°-Fase an einem Wellenende die Montagekraft um 30–40% reduzieren und Aufschmirgeln an pressgepassten Aluminium-Grenzflächen praktisch eliminieren. Das ist eine 2-Sekunden-Bearbeitungsoperation, die Stunden von Nacharbeit verhindert.
Spannungsreduzierung und Kantenschutz
Scharfe Ecken konzentrieren Spannung – ein Grundprinzip der Bruchmechanik. Eine Fase ersetzt die abrupte geometrische Diskontinuität durch einen allmählichen Übergang und senkt die Spannungsspitzen unter Last. In spröden oder gehärteten Materialien brechen scharfe Kanten außerdem aus und bilden Mikrorisse während der Bearbeitung, Handhabung oder im Betrieb. Fasen reduzieren dieses Risiko erheblich.
Während Hohlkehlen besser für die interne Spannungskontrolle geeignet sind, werden Fasen an Außenkanten wegen der Fertigungseinfachheit und Prüfklarheit bevorzugt.
Sicherheit und Handhabung
Scharfe Kanten erhöhen das Schnittrisiko bei Montage, Wartung und Logistik. Teile mit gefasten Kanten sind einfacher und sicherer zu handhaben, zu entfernen und wieder einzubauen – besonders in beengten Räumen. In vielen Branchen ist die Kantenbehandlung einschließlich Fasen Teil von Sicherheits- und Qualitätsstandards, nicht optional.
Wie werden Fasenwinkel ausgewählt?
Übliche Winkel und ihre Funktionen
30°-Fase: Sanfte Einführschräge für Präzisionsmontage. Minimaler Materialabtrag eignet sich für dünnwandige Teile und enge Passungen.
45°-Fase: Der gebräuchlichste Standard. Guter Kompromiss zwischen Montageunterstützung, Kantenschutz und Bearbeitungsfreundlichkeit. Weitgehend unterstützt durch Standard-Fasenwerkzeuge und CNC-Programme.
60°-Fase: Häufig bei der Schweißvorbereitung und Anwendungen, die tieferen Zugang oder eine stärkere geometrische Definition erfordern. Wird auch dort verwendet, wo die visuelle Identifikation der Kante wichtig ist.
Funktionsgetriebene vs. fertigungsgetriebene Auswahl
Funktionsgetrieben: Winkel gewählt, um eine spezifische Anforderung zu erfüllen – Führung einer Welle, Verbesserung der Schweißeindringung oder Spannungsreduzierung. Die Leistung hat Priorität.
Fertigungsgetrieben: Winkel entspricht verfügbarem Werkzeug (z. B. 45°-Fasenfräser) oder Programmiereinfachheit. Reduziert Zykluszeit und Kosten, während die Anforderungen weiterhin erfüllt werden.
Gute Ingenieurspraxis bringt beides in Einklang: einen Winkel wählen, der die Funktion erfüllt, ohne unnötige Fertigungskomplexität.
Toleranzüberlegungen
Die Winkeltoleranz ist typischerweise lockerer als kritische Längenmaße, es sei denn, die Fase beeinflusst direkt Passung oder Abdichtung. Die Breiten-/Tiefentoleranz ist für das Montageverhalten oft wichtiger als der Winkel. Eine Überspezifikation enger Winkeltoleranzen erhöht Prüf- und Bearbeitungskosten, ohne in den meisten Anwendungen die Leistung zu verbessern – ein Fehler, den wir häufig auf Zeichnungen sehen.
| Fasenwinkel | Typische Verwendung | Konstruktionsabsicht |
|---|---|---|
| 30° | Präzise Einführschräge | Sanfte Montage |
| 45° | Allgemeiner Kantenbruch | Gleichgewicht zwischen Sicherheit und Kosten |
| 60° | Schweißvorbereitung, tiefer Zugang | Festigkeit / Zugänglichkeit |
Wie werden Fasen in der CNC-Fertigung bearbeitet?
Gängige CNC-Methoden
Fräsen mit Standard-Schaftfräsern. Fasen, die durch abgewinkelte Werkzeugbahnen oder Interpolation erzeugt werden. Flexibel und breit anwendbar auf 3-Achs-Maschinen. Am besten geeignet für mittlere Stückzahlen oder variierende Fasen-Geometrien.
Senkfräser / Formwerkzeuge. Spezielle 45°- oder kundenspezifische Winkelwerkzeuge erzeugen Fasen in einem einzigen Durchgang mit hoher Wiederholgenauigkeit. Am effizientesten für Standardwinkel in Serienproduktion.
5-axis-Simultanbearbeitung. Handhabt komplexe oder nicht-ebene Fasen, zusammengesetzte Winkel und schwer zugängliche Bereiche. Hält eine konstante Werkzeugorientierung für überlegene Oberflächenqualität aufrecht. Wird in der Luft- und Raumfahrt, Medizintechnik und bei hochpräzisen Bauteilen eingesetzt, bei denen die Fasen-Geometrie die Funktion direkt beeinflusst.
Materialspezifisches Verhalten
Aluminium (6061/7075): Lässt sich leicht bearbeiten, erzeugt jedoch Grate an den Fasenkanten. Scharfe Werkzeuge und ein Schlichtgang gewährleisten saubere Ergebnisse.
Stahl / Edelstahl (304/316L): Höhere Schnittkräfte erfordern stabile Aufspannungen und verschleißfeste Hartmetallwerkzeuge. Überwachen Sie den Werkzeugverschleiß – selbst ein geringer Kantenverschleiß verändert Fasenwinkel und -breite.
Kunststoffe: Geringe Schnittkraft, aber empfindlich gegenüber Schmelzen oder Ausreißen. Fasen helfen, Rissbildung bei der Montage zu verhindern. Verwenden Sie scharfe Werkzeuge mit kontrollierten Vorschüben.
Kostenüberlegungen
Fasen mit Standardwinkeln und Senkwerkzeugen erhöhen die Zykluszeit nur minimal – typischerweise unter 5 Sekunden pro Kante. Die Kosten steigen bei nicht standardmäßigen Winkeln (die Spezialwerkzeuge oder 5-axis erfordern), engen Toleranzen oder komplexen Geometrieübergängen. Die Konstruktion mit Standardwinkeln und realistischen Toleranzen gemäß ISO 2768 vermeidet versteckte Fertigungskosten.
| Verfahren | Genauigkeit | Flexibilität | Kosteneffizienz | Am besten für |
|---|---|---|---|---|
| Schaftfräser-Interpolation | Mittel | Hoch | Mittel | Kundenspezifische Fasen |
| Senk-/Formwerkzeug | Hoch | Niedrig–mittel | Hoch | Standardkanten |
| 5-axis-Bearbeitung | Sehr hoch | Sehr hoch | Unter | Komplexe Geometrie |
Welche Rolle spielen Fasen beim Schweißen?
Schweißnahtvorbereitung
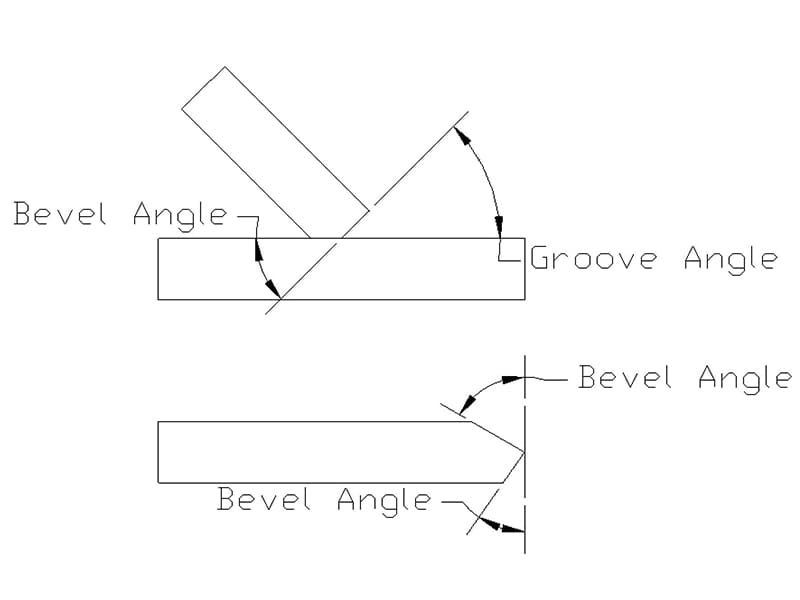
Fasen beim Schweißen sind tragende Verbindungselemente, keine Kantenbearbeitungen. Eine ordnungsgemäße Fasen-Vorbereitung bestimmt die Eindringtiefe, die Schmelzgüte und die Verbindungsfestigkeit – insbesondere bei mittleren bis dicken Querschnitten, bei denen Stumpfstöße keine vollständige Durchdringung erreichen können.
V-Fase: Am häufigsten. Zwei symmetrische Fasen bilden eine V-Nut für guten Zusatzwerkstoffzugang und Lichtbogenkontrolle. Geeignet für eine breite Palette von Dicken.
U-Fase: Gekrümmtes Profil, das das Schweißvolumen bei dickeren Platten reduziert. Verringert Wärmeeintrag und Verzug, erfordert jedoch komplexere Bearbeitung.
J-Fase: Asymmetrische Vorbereitung für einseitigen Zugang. Balanciert Eindringtiefe mit reduziertem Schweißgut gegenüber einem vollen V aus.
Eindringtiefe und Festigkeit
Ein ausreichender Fasenwinkel und Wurzelspalt ermöglichen es dem Lichtbogen, die Wurzel der Verbindung zu erreichen und Bindefehler zu vermeiden. Ordnungsgemäß gefaste Verbindungen verteilen die Last über den gesamten Schweißquerschnitt und verbessern sowohl Ermüdungslebensdauer als auch statische Festigkeit. Eine konsistente Fasen-Geometrie – oft CNC-gefertigt für Wiederholgenauigkeit – führt zu gleichmäßigen Schweißprofilen und reduziertem Nacharbeit.
| Fasentyp | Schweißvolumen | Typische Verwendung | Kompromiss |
|---|---|---|---|
| V-Fase | Mittel | Allgemeine Fertigung | Höherer Wärmeeintrag |
| U-Fase | Niedrig | Dicke Querschnitte | Höhere Vorbereitungskosten |
| J-Fase | Mittel–niedrig | Zugang von einer Seite | Asymmetrische Kontrolle |
Fase vs. Anfasung vs. Hohlkehle
Diese Merkmale werden häufig verwechselt, dienen jedoch unterschiedlichen Zwecken.
Fase: Flache, abgewinkelte Fläche, definiert durch Winkel und Breite. Absichtlich und funktionsgetrieben – für Montageführung, Schweißvorbereitung oder kontrolliertes Spiel.
Fase: Kleine, standardisierte Kantenbrechung – normalerweise 45° mit minimaler Breite. Wird zum Entgraten, für Sicherheit und Toleranzschutz verwendet.
Hohlkehle: Gekrümmter Radiusübergang zwischen Oberflächen. Am besten geeignet zur Reduzierung von Spannungskonzentrationen und Verbesserung der Ermüdungslebensdauer an Innenkanten.
| Funktion | Geometrie | Hauptzweck | Optimaler Anwendungsfall |
|---|---|---|---|
| Fase | Flach, abgewinkelt | Montage, Schweißen | Führung, Schweißvorbereitung |
| Fase | Flach, klein | Entgraten, Sicherheit | Allgemeiner Kantenbruch |
| Filet | Kurvenradius | Spannungsreduzierung | Ermüdungskritische Ecken |
Auswahlkriterien: Wenn Ausrichtung oder Schweißqualität wichtig ist → Fase. Wenn Sicherheit und Entgraten wichtig sind → Anfasung. Wenn Ermüdung und Spannungskontrolle wichtig sind → Rundungsradius.
Häufige Fehler bei der Fasenkonstruktion
Winkel zu groß oder zu klein. Überdimensionierte Fasen entfernen zu viel Material und schwächen dünne Querschnitte. Zu kleine Fasen bieten keinen sinnvollen Einlauf oder Spannungsentlastung. Dimensionieren Sie die Fase entsprechend ihrem Zweck – nicht nach einem Standardwert.
Falsche Ausrichtung. Fasen auf der falschen Seite eines Passpartners bieten keinen Ausrichtungsvorteil. Berücksichtigen Sie immer Montagerichtung und Lastpfad.
Überhöhte Toleranzanforderungen. Enge Winkeltoleranzen erhöhen die Bearbeitungs- und Prüfkosten ohne funktionalen Nutzen in den meisten Anwendungen. Basierend auf unseren Produktionsdaten spart die Lockerung der Fasenwinkeltoleranz von ±1° auf ±2° typischerweise 15–20 % Prüfzeit ohne Auswirkung auf Montage oder Funktion.
Schlechte Schweißfasenkonstruktion. Unzureichender Winkel oder Wurzelspalt führt zu mangelnder Durchschweißung. Übermäßiges Nutvolumen erhöht Wärmeeintrag, Verzug und Schweißzeit. Passen Sie die Fasenform an das qualifizierte Schweißverfahren an.
Schlussfolgerung
Fasen sind funktionale technische Merkmale, die die Montageführung verbessern, Spannungskonzentrationen reduzieren, ordnungsgemäßes Schweißen ermöglichen und die Handhabungssicherheit erhöhen. Ein angemessen gewählter Winkel bietet effektiven Einlauf und Kantenschutz, ohne unnötiges Material zu entfernen. Standardwinkel mit realistischen Toleranzen bieten die beste Balance zwischen Leistung und Fertigbarkeit.
Die Fasenkonstruktion muss die Fertigungs- und Montagerealität widerspiegeln. Das Verständnis von Bearbeitungsmethoden, Materialverhalten und Schweißvorbereitungsanforderungen ermöglicht eine konsistente und wirtschaftliche Fertigung von Fasen. Bei klarer Spezifikation reduzieren Fasen Variabilität, minimieren Nacharbeit und senken das Gesamtproduktionsrisiko – eine kostengünstige, wirkungsvolle technische Entscheidung. Benötigen Sie Hilfe bei der Spezifikation von Fasen für Ihr Bearbeitungsprojekt? [Kontaktieren Sie unser Ingenieurteam] für DFM-Überprüfung und Präzisionsbearbeitungsunterstützung.
FAQ
Ist eine Fase dasselbe wie eine Anfasung?
Nicht genau. Beides sind abgeschrägte Kanten, aber sie unterscheiden sich in Zweck und Maßstab. Eine Fase ist eine funktionale, spezifizierte Schrägfläche mit definiertem Winkel und definierter Breite – verwendet für Montageeinlauf, Schweißvorbereitung oder lastbezogene Kantenkontrolle. Eine Anfasung ist typischerweise ein kleiner Kantenbruch (oft 45°) zum Entgraten und für die Sicherheit. Auf technischen Zeichnungen sind Fasen beabsichtigte Konstruktionsmerkmale; Anfasungen sind sekundäre Kantenbehandlungen.
Welcher Fasenwinkel eignet sich am besten für die Montage?
Es gibt keinen einzelnen “besten” Winkel, aber 30° eignet sich gut für sanften Präzisionseinlauf, 45° ist der Allzweckstandard und 60° passt für Anwendungen, die tieferen Zugang benötigen. Der richtige Winkel hängt von Ausrichtungstoleranz, Material und Einführrichtung ab. Die Verwendung von Standardwinkeln vereinfacht Bearbeitung und Prüfung.
Erhöhen Fasen die Bearbeitungskosten?
Leicht – aber normalerweise weit weniger als die Kosten für Montageprobleme oder Nacharbeit, die sie verhindern. Fasen mit Standardwinkeln und Anfaswerkzeugen addieren minimale Zykluszeit. Kosten steigen bei nicht standardmäßigen Winkeln, übermäßig engen Toleranzen oder komplexem Zugang, der 5-Achs-Bearbeitung erfordert. In unserer Erfahrung reduzieren gut konstruierte Fasen typischerweise die Gesamtfertigungskosten.
Wann ist eine Fase für das Schweißen erforderlich?
Fasen sind erforderlich, wenn bei dickeren Materialien voll durchgeschweißte Nähte benötigt werden. Rechte Kanten verhindern bei Querschnitten über ca. 6 mm eine ausreichende Durchschweißung. Die Fasenpräparation (V-, U- oder J-Form) schafft Raum für Zusatzwerkstoff und Lichtbogenzugang. Schweißverfahren definieren typischerweise Mindestwinkel und Wurzelspalte.
Können Fasen nach der Bearbeitung hinzugefügt werden?
Ja – durch sekundäre Bearbeitungsvorgänge, Schleifen oder manuelles Entgraten. Das spätere Hinzufügen führt jedoch zu Inkonsistenz, zusätzlichem Handling und höheren Kosten. Wenn eine Fase funktional wichtig ist, konstruieren Sie sie in das Teil und bearbeiten Sie sie in der Hauptoperation. Nachträgliches Anfasen sollte eine Nacharbeitslösung sein, kein Produktionsplan.


