
Вал, который не входит в свое отверстие, потому что никто не добавил заход. Сварные соединения, которые не прошли испытания на проплавление, потому что угол скоса был слишком мал - 5°. Кромки из закаленной стали, которые скалываются при обработке, потому что в чертеже ничего не сказано об обработке кромок. С этими проблемами мы регулярно сталкиваемся на производстве с ЧПУ, и все они связаны с одной и той же упущенной из виду особенностью: фаской.
Что же такое фаска в машиностроении? Это преднамеренно наклоненная поверхность, образованная между двумя гранями, заменяющая острый угол 90° контролируемым переходом. Но помимо этого основного определения, скосы выполняют важнейшие функции при сборке, снижении напряжений, подготовке сварных швов и обеспечении безопасности обработки. В этой статье рассматриваются назначение и геометрия фасок, выбор стандартного угла, методы обработки с ЧПУ в зависимости от материала, роль фасок в сварке, отличие фасок от фасок и галтелей, а также распространенные ошибки проектирования, приводящие к повторной обработке. Независимо от того, являетесь ли вы инженером-конструктором, задающим обработку кромок, машинистом, программирующим операции снятия фасок, или покупателем, оценивающим качество детали, цель этой статьи - помочь вам рассматривать фаски как функциональные инженерные особенности, а не как косметическую недоработку.
Что такое фаска с точки зрения инженера?
Инженерное определение
Фаска - это угловая поверхность, образованная между двумя перпендикулярными гранями, заменяющая острую кромку под углом 90° на наклонную плоскость под определенным углом - обычно 30°, 45° или 60°. На технических чертежах скосы определяются по углу и ширине (или глубине), что делает их явными, поддающимися контролю характеристиками.
Критическое различие: кромка 90° создает резкий угол с высокой концентрацией напряжений и низкой допустимостью сборки. Скошенная кромка обеспечивает контролируемый переход, который изменяет распределение сил, контакта и потока материала по границе раздела.
Конструктивная особенность против производственной операции
Почему фаска существует и как она производится - это разные вопросы, и их смешение приводит к проблемам.
A проектный скос задается инженером для достижения функциональной цели: подготовка к сборке, подготовка сварного шва, снижение напряжения или соответствие требованиям безопасности. Это часть предполагаемой геометрии и производительности.
A производственный скос (снятие фаски) - это физический процесс - снятие фаски с ЧПУ, фрезерование, шлифование или удаление заусенцев - выбранный для эффективного создания этой геометрии.
Один из распространенных подводных камней, с которым мы сталкиваемся: машинисты воспринимают разработанный скос как “просто снятие заусенцев” и производят неконтролируемый излом кромки вместо заданного угла и ширины. Это изменяет посадку, поведение под нагрузкой и качество подготовки сварного шва - и все это из-за функции, на пропуск которой ушло 2 секунды.
Почему фаски используются в механической конструкции?
Содействие в проведении собраний
Одна из наиболее распространенных причин, по которой необходимо указать фаску, - это направление сборки. Скошенная кромка помогает направлять валы в отверстия, штифты в отверстия, а крепеж в резьбу, компенсируя небольшие смещения. Без скоса острые кромки скребут, галдят или сбривают материал при установке - особенно на алюминии 6061, нержавеющей стали и поверхностях с покрытием.
По нашему опыту, даже фаска 0,5 мм × 45° на конце вала может сократить усилие сборки на 30-40% и практически устранить заедание в алюминиевых сопряжениях с прессовой посадкой. Это 2-секундная операция обработки, предотвращающая многочасовую доработку.
Снижение стресса и защита краев
Острые углы концентрируют напряжение - основной принцип механики разрушения. Фаска заменяет резкий геометрический разрыв постепенным переходом, снижая пиковые напряжения под нагрузкой. В хрупких или закаленных материалах острые кромки также вызывают сколы и микротрещины при обработке, транспортировке или обслуживании. Скосы значительно снижают этот риск.
В то время как галтели лучше подходят для контроля внутренних напряжений, скосы предпочтительнее на внешних кромках из-за простоты изготовления и чистоты контроля.
Безопасность и обращение
Острые края повышают риск порезов при сборке, обслуживании и логистике. Детали со скошенными кромками легче и безопаснее обрабатывать, снимать и устанавливать заново - особенно в ограниченном пространстве. Во многих отраслях промышленности обработка кромок, включая скосы, является частью стандартов безопасности и качества, а не опцией.
Как выбираются углы скоса?
Общие углы и их функции
Скос 30°: Бережная обработка для точной сборки. Минимальный съем материала подходит для тонкостенных деталей и плотного прилегания.
Скос 45°: Наиболее распространенный стандарт. Хороший компромисс между удобством сборки, защитой кромок и простотой обработки. Широко поддерживается стандартными инструментами для снятия фасок и программами ЧПУ.
Скос 60°: Используется для подготовки сварных швов и работ, требующих более глубокого доступа или более четкого геометрического определения. Также используется там, где важна визуальная идентификация кромки.
Функциональный выбор в сравнении с выбором, обусловленным производством
Ориентирован на выполнение функций: Угол выбирается для удовлетворения конкретных требований - направления вала, улучшения проплавления или снижения напряжения. Производительность имеет приоритет.
Управляемый производством: Угол соответствует имеющейся оснастке (например, фрезам с фаской 45°) или простоте программирования. Сокращение времени цикла и стоимости при одновременном удовлетворении потребностей.
Хорошая инженерная практика согласует оба варианта: выбор угла, который удовлетворяет функции без излишнего усложнения производства.
Соображения по допуску
Допуск на угол обычно меньше, чем критические линейные размеры, если только скос не влияет непосредственно на посадку или герметичность. Допуск на ширину/глубину часто более важен, чем угол, для поведения при сборке. Чрезмерное указание жестких угловых допусков увеличивает стоимость контроля и обработки без улучшения характеристик в большинстве случаев - ошибка, которую мы часто видим на чертежах.
| Угол скоса | Типичное использование | Замысел дизайна |
|---|---|---|
| 30° | Точный ввод | Гладкая сборка |
| 45° | Общий обрыв края | Баланс безопасности и стоимости |
| 60° | Подготовка к сварке, глубокий доступ | Прочность / доступность |
Как обрабатываются фаски на производстве с ЧПУ?
Распространенные методы ЧПУ
Фрезерование стандартными концевыми фрезами. Фаски, создаваемые угловыми траекториями инструментов или интерполяцией. Гибкость и широкое применение на 3-осевых станках. Лучше всего подходит для умеренных объемов или изменяющейся геометрии фасок.
Фрезы для снятия фаски / формообразующие инструменты. Специальные инструменты для углов 45° или нестандартных углов создают скосы за один проход с высокой повторяемостью. Наиболее эффективны для стандартных углов в серийном производстве.
Одновременная 5-осевая обработка. Обрабатывает сложные или неплоские фаски, сложные углы и труднодоступные места. Поддерживает постоянную ориентацию инструмента, обеспечивая превосходное качество поверхности. Используется в аэрокосмической промышленности, медицине и высокоточных компонентах, где геометрия фаски непосредственно влияет на работу.
Поведение в зависимости от материала
Алюминий (6061/7075): Легко обрабатывается, но на скошенных кромках образуются заусенцы. Острые инструменты и финишный проход обеспечивают чистоту результатов.
Сталь / нержавеющая сталь (304/316L): Высокие силы резания требуют жесткой настройки и износостойкого твердосплавного инструмента. Контролируйте износ инструмента - даже небольшое разрушение кромки изменяет угол и ширину скоса.
Пластмассы: Низкое усилие резания, но чувствительность к плавлению или разрыву. Скосы помогают предотвратить растрескивание при сборке. Используйте острые инструменты с контролируемой скоростью подачи.
Соображения по поводу стоимости
Стандартные углы с фасками требуют минимального времени цикла - обычно менее 5 секунд на кромку. Затраты возрастают при использовании нестандартных углов (требующих специального инструмента или 5-осевой обработки), жестких допусков или сложных геометрических пересечений. Проектирование со стандартными углами и реалистичными допусками в соответствии с ISO 2768 позволяет избежать скрытых производственных затрат.
| Метод | Точность | Гибкость | Эффективность затрат | Лучшее для |
|---|---|---|---|---|
| Интерполяция торцевых фрез | Средний | Высокий | Средний | Нестандартные фаски |
| Инструмент для снятия фаски/формовки | Высокий | Низкий-средний | Высокий | Стандартные края |
| 5-осевая обработка | Очень высокий | Очень высокий | Нижний | Сложная геометрия |
Какую роль играют скосы в сварке?
Подготовка к сварке
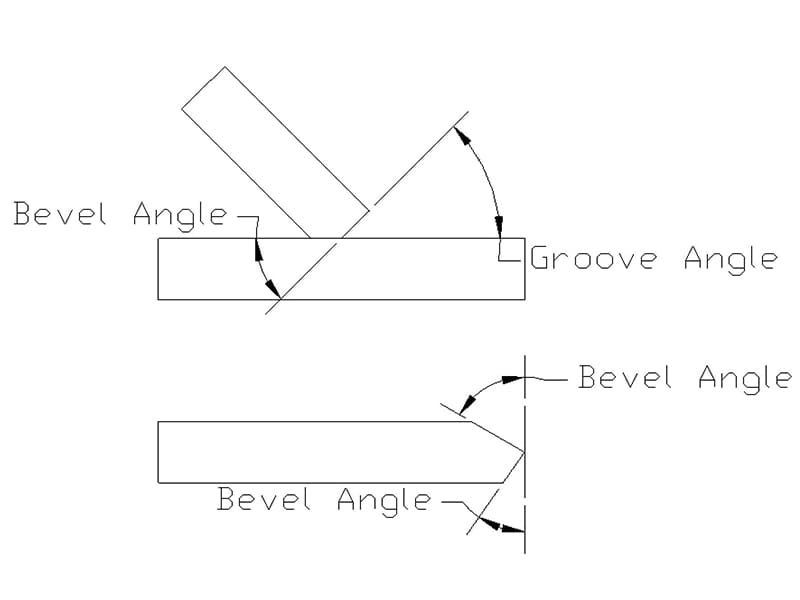
Скосы при сварке - это несущие элементы соединения, а не обработка кромок. Правильная подготовка скоса определяет глубину проплавления, качество сплавления и прочность соединения - особенно на участках средней и большой толщины, где квадратные стыковые соединения не могут обеспечить полного проплавления.
V-образный скос: Самый распространенный. Два симметричных скоса образуют V-образный паз, обеспечивающий хороший доступ к наполнителю и контроль дуги. Подходит для широкого диапазона толщин.
U-образный скос: Изогнутый профиль уменьшает объем сварного шва на более толстых листах. Снижает тепловыделение и деформацию, но требует более сложной обработки.
J-образный скос: Асимметричная подготовка для одностороннего доступа. Баланс между проплавлением с уменьшенным количеством металла шва и полным V.
Проникновение и сила
Достаточный угол скоса и раскрытие корня шва позволяют дуге достигать корня шва, предотвращая дефекты отсутствия плавления. Правильно скошенные швы распределяют нагрузку по всему сечению шва, повышая усталостную прочность и статическую прочность. Постоянная геометрия скоса, часто обрабатываемая на станках с ЧПУ для обеспечения повторяемости, приводит к однородности профиля сварного шва и сокращению повторной обработки.
| Тип скоса | Объем сварного шва | Типичное использование | Trade-Off |
|---|---|---|---|
| V-образный скос | Средний | Общее производство | Более высокая теплоотдача |
| U-образный скос | Низкий | Толстые секции | Более высокая стоимость подготовки |
| J-образный скос | Средне-низкий | Односторонний доступ | Асимметричный контроль |
Фаска по сравнению с фаской по сравнению с филе
Эти функции регулярно путают, но они служат разным целям.
Скос: Плоская, наклонная поверхность, определяемая углом и шириной. Преднамеренная, определяемая функцией - для подготовки к сборке, сварки или контролируемого зазора.
Фаска: Небольшой, стандартизированный излом кромки - обычно 45° с минимальной шириной. Используется для снятия заусенцев, обеспечения безопасности и защиты допусков.
Филе: Переход между поверхностями с изогнутым радиусом. Лучше всего снижает концентрацию напряжений и повышает усталостную прочность внутренних углов.
| Особенность | Геометрия | Основная цель | Лучший пример использования |
|---|---|---|---|
| Скос | Плоские, угловые | Сборка, сварка | Ввод, подготовка к сварке |
| Фаска | Плоский, маленький | Снятие заусенцев, безопасность | Общий обрыв края |
| Филе | Изогнутый радиус | Снижение стресса | Усталостно-критические углы |
Логика выбора: Если важны выравнивание или качество сварки → фаска. Если важны безопасность и удаление заусенцев → фаска. Если важны усталость и контроль напряжений → галтель.
Распространенные ошибки при проектировании скосов
Угол слишком большой или слишком маленький. Излишне большие скосы удаляют излишний материал, ослабляя тонкие секции. Заниженные скосы не обеспечивают значимого уступа или снятия напряжения. Размер скоса должен соответствовать его назначению, а не значению по умолчанию.
Неправильная ориентация. Фаски, расположенные не на той стороне сопрягаемого элемента, не дают преимущества при выравнивании. Всегда учитывайте направление сборки и путь нагрузки.
Превышение установленных допусков. Жесткие угловые допуски увеличивают стоимость обработки и контроля без функциональных преимуществ в большинстве случаев. По нашим производственным данным, уменьшение допуска угла скоса с ±1° до ±2° обычно экономит 15-20% времени на контроль без влияния на сборку или функциональность.
Плохая конструкция сварочного скоса. Недостаточный угол или корневое отверстие приводят к отсутствию проплавления. Чрезмерный объем канавки увеличивает тепловыделение, деформацию и время сварки. Подберите геометрию скоса в соответствии с квалифицированной процедурой сварки.
Заключение
Скосы - это функциональные конструктивные особенности, которые улучшают ориентацию при сборке, снижают концентрацию напряжений, обеспечивают правильную сварку и повышают безопасность работы. Правильно подобранный угол обеспечивает эффективную подводку и защиту кромок без удаления лишнего материала. Стандартные углы с реалистичными допусками обеспечивают наилучший баланс между производительностью и технологичностью.
Конструкция фасок должна отражать реальность производства и сборки. Понимание методов ЧПУ, поведения материалов и требований к подготовке сварных швов позволяет производить скосы стабильно и экономично. При четком определении фаски снижают вариабельность, минимизируют повторную обработку и снижают общий производственный риск - инженерное решение, не требующее больших усилий и оказывающее большое влияние. Нужна помощь в определении фасок для вашего проекта ЧПУ? [Свяжитесь с нашей командой инженеров] для анализа DFM и поддержки прецизионной обработки.
Часто задаваемые вопросы
Является ли фаска тем же самым, что и скос?
Не совсем. И то, и другое - это угловые кромки, но они отличаются по назначению и масштабу. Фаска - это функциональная, заданная угловая поверхность с определенным углом и шириной - используется для подготовки к сборке, сварки или контроля кромок под нагрузкой. Фаска обычно представляет собой небольшой излом кромки (часто 45°) для удаления заусенцев и обеспечения безопасности. На инженерных чертежах фаски - это намеренные элементы конструкции; фаски - это вторичная обработка кромок.
Какой угол скоса лучше всего подходит для сборки?
Единого “лучшего” угла нет, но 30° хорошо подходит для аккуратного точного ввода, 45° - стандарт общего назначения, а 60° - для приложений, требующих более глубокого доступа. Правильный угол зависит от допуска на выравнивание, материала и направления ввода. Использование стандартных углов упрощает обработку и контроль.
Увеличивают ли фаски стоимость обработки?
Немного - но обычно гораздо меньше, чем стоимость проблем при сборке или переделки, которую они предотвращают. Стандартные угловые фаски с помощью инструментов для снятия фасок требуют минимального времени цикла. Затраты возрастают при использовании нестандартных углов, чрезмерно жестких допусков или сложного доступа, требующего 5-осевой обработки. По нашему опыту, хорошо спроектированные фаски обычно снижают общую стоимость производства.
Когда требуется скос при сварке?
Скосы необходимы, когда требуется сварка с полным проплавлением на более толстых материалах. Квадратные кромки препятствуют адекватному проплавлению на участках более 6 мм. Подготовка скосов (V, U или J типа) создает пространство для присадочного металла и доступа дуги. Процедуры сварки обычно определяют минимальные углы и корневые отверстия.
Можно ли добавить фаски после обработки?
Да - с помощью вторичных операций ЧПУ, шлифования или ручного удаления заусенцев. Однако их добавление позже приводит к несогласованности, дополнительной обработке и увеличению стоимости. Если фаска важна с функциональной точки зрения, заложите ее в деталь и обрабатывайте на первичной операции. Ретроактивное снятие фасок должно быть решением для доработки, а не планом производства.


