
Un arbre qui ne glisse pas dans son alésage parce que personne n’a ajouté d’entrée de guidage. Des soudures qui échouent aux tests de pénétration parce que l’angle de chanfrein était 5° trop faible. Des arêtes en acier trempé qui s’écaillent pendant la manipulation parce que le dessin ne mentionnait aucun traitement d’arête. Ce sont des problèmes que nous rencontrons régulièrement en production CNC — et ils remontent tous à la même caractéristique négligée : le chanfrein.
Alors, qu’est-ce qu’un chanfrein en ingénierie ? C’est une surface volontairement inclinée formée entre deux faces, remplaçant un angle vif de 90° par une transition contrôlée. Mais au-delà de cette définition de base, les chanfreins remplissent des fonctions critiques dans le guidage d’assemblage, la réduction des contraintes, la préparation de soudure et la sécurité de manipulation. Cet article couvre l’objectif et la géométrie des chanfreins, la sélection des angles standard, les méthodes d’usinage CNC par matériau, le rôle des chanfreins en soudage, comment les chanfreins diffèrent des biseaux et des congés, et les erreurs de conception courantes qui entraînent des reprises. Que vous soyez un ingénieur concepteur spécifiant des traitements d’arête, un machiniste programmant des opérations de chanfreinage, ou un acheteur évaluant la qualité des pièces, l’objectif est de vous aider à traiter les chanfreins comme des caractéristiques d’ingénierie fonctionnelles — et non comme des ajouts cosmétiques.
Qu’est-ce qu’un chanfrein en termes d’ingénierie ?
Définition technique
Un chanfrein est une surface inclinée formée entre deux faces autrement perpendiculaires, remplaçant une arête vive de 90° par un plan incliné à un angle spécifié — généralement 30°, 45° ou 60°. Les dessins techniques définissent les chanfreins par l’angle et la largeur (ou profondeur), ce qui en fait des caractéristiques explicites et inspectables.
La distinction critique : une arête à 90° crée un coin abrupt avec une concentration de contraintes élevée et une mauvaise tolérance d’assemblage. Une arête chanfreinée introduit une transition contrôlée qui modifie la façon dont les forces, le contact et le flux de matière se répartissent à travers l’interface.
Caractéristique de conception vs. opération de fabrication
Pourquoi un chanfrein existe et comment il est produit sont des questions différentes — et les confondre cause des problèmes.
A chanfrein de conception est spécifié par l’ingénieur pour atteindre un objectif fonctionnel : entrée de guidage d’assemblage, préparation de soudure, réduction des contraintes ou conformité de sécurité. Cela fait partie de la géométrie et des performances prévues.
A chanfrein de fabrication (chanfreinage) est le processus physique — CNC biseautage, fraisage, meulage ou ébavurage — choisi pour créer cette géométrie efficacement.
Un piège courant que nous voyons : des machinistes traitant un chanfrein conçu comme “ simple ébavurage ” et produisant une rupture d’arête non contrôlée au lieu de l’angle et de la largeur spécifiés. Cela change l’ajustement, le comportement sous contrainte et la qualité de préparation de soudure — tout cela à cause d’une caractéristique qui a pris 2 secondes à sauter.
Pourquoi les chanfreins sont-ils utilisés en conception mécanique ?
Facilitation de l’assemblage
L’une des raisons les plus courantes de spécifier un chanfrein est le guidage d’assemblage. Une arête chanfreinée aide à guider les arbres dans les alésages, les goupilles dans les trous et les fixations dans les filetages en compensant les petits désalignements. Sans chanfrein, les arêtes vives rayent, grippent ou rasent le matériau pendant l’insertion — en particulier sur l’aluminium 6061, l’acier inoxydable et les surfaces revêtues.
Sur notre expérience d’atelier, même un chanfrein de 0,5 mm × 45° sur une extrémité d’arbre peut réduire la force d’assemblage de 30 à 40% et éliminer pratiquement le grippage sur les interfaces en aluminium ajustées par pression. C’est une opération d’usinage de 2 secondes qui évite des heures de reprise.
Réduction des contraintes et protection des arêtes
Les coins vifs concentrent les contraintes — un principe de base de la mécanique de la rupture. Un chanfrein remplace la discontinuité géométrique abrupte par une transition progressive, réduisant les contraintes maximales sous charge. Dans les matériaux fragiles ou trempés, les arêtes vives s’écaillent et se microfissurent également pendant l’usinage, la manipulation ou le service. Les chanfreins réduisent considérablement ce risque.
Bien que les congés soient meilleurs pour le contrôle des contraintes internes, les chanfreins sont préférés sur les arêtes externes en raison de la simplicité de fabrication et de la clarté d’inspection.
Sécurité et manipulation
Les arêtes vives augmentent le risque de coupure pendant l’assemblage, la maintenance et la logistique. Les pièces avec des arêtes chanfreinées sont plus faciles et plus sûres à manipuler, retirer et réinstaller — en particulier dans les espaces confinés. Dans de nombreuses industries, le traitement des arêtes, y compris les chanfreins, fait partie des normes de sécurité et de qualité, et n’est pas facultatif.
Comment les angles de chanfrein sont-ils sélectionnés ?
Angles courants et leurs fonctions
Chanfrein à 30° : Entrée de guidage douce pour un assemblage de précision. L’enlèvement de matière minimal convient aux pièces à parois minces et aux ajustements serrés.
Chanfrein à 45° : Le standard le plus courant. Bon compromis entre assistance d’assemblage, protection des arêtes et facilité d’usinage. Largement pris en charge par les outils de chanfreinage standard et les programmes CNC.
Chanfrein à 60° : Courant dans la préparation de soudure et les applications nécessitant un accès plus profond ou une définition géométrique plus forte. Également utilisé là où l’identification visuelle de l’arête est importante.
Sélection fonctionnelle vs. pilotée par la fabrication
Pilotée par la fonction : Angle choisi pour répondre à une exigence spécifique — guider un arbre, améliorer la pénétration de soudure ou réduire les contraintes. La performance a la priorité.
Pilotée par la fabrication : L’angle s’aligne sur l’outillage disponible (par exemple, les fraises à chanfreiner à 45°) ou la simplicité de programmation. Réduit le temps de cycle et le coût tout en répondant aux besoins.
Une bonne pratique d’ingénierie aligne les deux : sélectionner un angle qui satisfait la fonction sans complexité de fabrication inutile.
Considérations de tolérance
La tolérance d’angle est généralement plus lâche que les dimensions linéaires critiques, sauf si le chanfrein affecte directement l’ajustement ou l’étanchéité. La tolérance de largeur/profondeur est souvent plus importante que l’angle pour le comportement d’assemblage. La sur-spécification de tolérances d’angle serrées augmente le coût d’inspection et d’usinage sans améliorer les performances dans la plupart des applications — une erreur que nous voyons fréquemment sur les dessins.
| Angle de chanfrein | Utilisation typique | Intention de conception |
|---|---|---|
| 30° | Entrée de guidage de précision | Assemblage fluide |
| 45° | Rupture d’arête générale | Équilibre entre sécurité et coût |
| 60° | Préparation de soudure, accès profond | Résistance / accessibilité |
Comment les chanfreins sont-ils usinés en fabrication CNC ?
Méthodes CNC courantes
Fraisage avec des fraises standard. Chanfreins générés par des trajectoires d’outil inclinées ou interpolation. Flexible et largement applicable sur les machines 3 axes. Idéal pour les quantités modérées ou les géométries de chanfrein variables.
Fraises à chanfreiner / outils de forme. Des outils dédiés à 45° ou à angle personnalisé créent des biseaux en une seule passe avec une grande répétabilité. Les plus efficaces pour les angles standard en production en série.
Usinage simultané 5-axis. Gère les biseaux complexes ou non plans, les angles composés et les zones difficiles d'accès. Maintient une orientation constante de l'outil pour une qualité de surface supérieure. Utilisé sur les composants aérospatiaux, médicaux et de haute précision où la géométrie du biseau affecte directement la fonction.
Comportement spécifique des matériaux
Aluminium (6061/7075) : S'usine facilement mais produit des bavures sur les arêtes de biseau. Des outils tranchants et une passe de finition garantissent des résultats propres.
Acier / acier inoxydable (304/316L) : Des forces de coupe plus élevées exigent des montages rigides et des outils en carbure résistants à l'usure. Surveillez l'usure de l'outil — même une légère dégradation de l'arête modifie l'angle et la largeur du biseau.
Plastiques : Faible force de coupe mais sensible à la fusion ou au déchirement. Les biseaux aident à prévenir les fissures lors de l'assemblage. Utilisez des outils tranchants avec des vitesses d'avance contrôlées.
Considérations de coût
Les biseaux à angle standard avec des outils à chanfreiner ajoutent un temps de cycle minimal — généralement moins de 5 secondes par arête. Les coûts augmentent avec les angles non standard (nécessitant un outillage spécial ou 5-axis), les tolérances serrées ou les intersections géométriques complexes. Concevoir avec des angles standard et des tolérances réalistes selon ISO 2768 évite les coûts de fabrication cachés.
| Méthode | Précision | Flexibilité | Efficacité des coûts | Meilleur pour |
|---|---|---|---|---|
| Interpolation par fraise cylindrique | Moyen | Élevé | Moyen | Biseaux personnalisés |
| Outil à chanfreiner / de forme | Élevé | Faible-moyen | Élevé | Arêtes standard |
| Usinage 5-axis | Très élevé | Très élevé | Inférieur | Géométrie complexe |
Quel rôle jouent les biseaux dans le soudage ?
Préparation du soudage
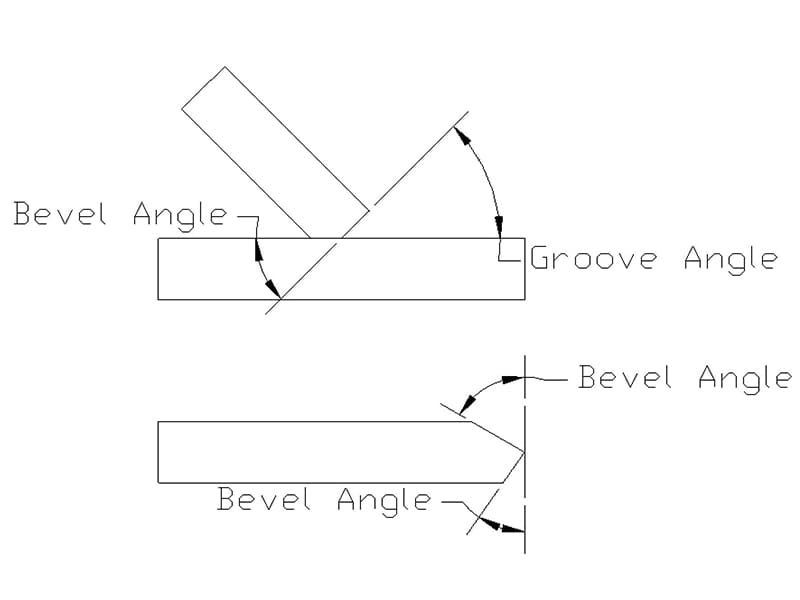
Les biseaux en soudage sont des caractéristiques de joint portantes, et non des traitements d'arête. Une bonne préparation du biseau détermine la profondeur de pénétration, la qualité de fusion et la résistance du joint — en particulier sur les sections moyennes à épaisses où les joints bout à bout carrés ne peuvent pas atteindre une pénétration complète.
Biseau en V : Le plus courant. Deux biseaux symétriques forment une gorge en V pour un bon accès au métal d'apport et un contrôle de l'arc. Convient à une large gamme d'épaisseurs.
Biseau en U : Profil incurvé réduisant le volume de soudure sur les plaques plus épaisses. Réduit l'apport de chaleur et la distorsion mais nécessite un usinage plus complexe.
Biseau en J : Préparation asymétrique pour un accès d'un seul côté. Équilibre la pénétration avec un métal d'apport réduit par rapport à un V complet.
Pénétration et résistance
Un angle de biseau et une ouverture de racine adéquats permettent à l'arc d'atteindre la racine du joint, évitant les défauts de manque de fusion. Des joints correctement biseautés répartissent la charge sur toute la section transversale de la soudure, améliorant à la fois la durée de vie en fatigue et la résistance statique. Une géométrie de biseau constante — souvent usinée en CNC pour la répétabilité — conduit à des profils de soudure uniformes et à une réduction des reprises.
| Type de biseau | Volume de soudure | Utilisation typique | Compromis |
|---|---|---|---|
| Biseau en V | Moyen | Fabrication générale | Apport de chaleur plus élevé |
| Biseau en U | Faible | Sections épaisses | Coût de préparation plus élevé |
| Biseau en J | Moyenne-faible | Accès d'un seul côté | Contrôle asymétrique |
Biseau vs chanfrein vs congé
Ces caractéristiques sont souvent confondues, mais elles servent des objectifs différents.
Biseau : Surface plane et inclinée définie par l'angle et la largeur. Intentionnel, guidé par la fonction — pour l'entrée d'assemblage, la préparation de soudure ou un jeu contrôlé.
Chanfrein : Petit cassage d'arête standardisé — généralement à 45° avec une largeur minimale. Utilisé pour l'ébavurage, la sécurité et la protection des tolérances.
Congé : Transition de rayon courbe entre les surfaces. Le meilleur pour réduire la concentration de contraintes et améliorer la durée de vie en fatigue aux angles internes.
| Fonctionnalité | Géométrie | Objectif principal | Meilleur cas d'utilisation |
|---|---|---|---|
| Chanfrein | Plat, incliné | Assemblage, soudage | Entrée, préparation de soudure |
| Chanfrein | Plat, petit | Ébavurage, sécurité | Rupture d’arête générale |
| Filet | Rayon de courbure | Réduction des contraintes | Coins critiques en fatigue |
Logique de sélection : Si l'alignement ou la qualité de soudure compte → chanfrein. Si la sécurité et l'ébavurage comptent → chanfrein cassé. Si la fatigue et le contrôle des contraintes comptent → congé.
Erreurs courantes de conception de chanfreins
Angle trop grand ou trop petit. Des chanfreins surdimensionnés retirent trop de matière, affaiblissant les sections minces. Des chanfreins sous-dimensionnés n'offrent aucune entrée en matière ni décharge de contrainte significative. Dimensionnez le chanfrein pour servir son objectif — pas une valeur par défaut.
Mauvaise orientation. Des chanfreins placés du mauvais côté d'une pièce d'accouplement n'apportent aucun bénéfice d'alignement. Tenez toujours compte de la direction d'assemblage et du chemin de charge.
Tolérances sur-spécifiées. Des tolérances d'angle serrées augmentent les coûts d'usinage et d'inspection sans bénéfice fonctionnel dans la plupart des applications. Selon nos données de production, assouplir la tolérance d'angle de chanfrein de ±1° à ±2° permet généralement d'économiser 15–20 % du temps d'inspection sans impact sur l'assemblage ou la fonction.
Mauvaise conception du chanfrein de soudure. Un angle insuffisant ou une ouverture de racine inadéquate provoque un manque de pénétration. Un volume de gorge excessif augmente l'apport de chaleur, la distorsion et le temps de soudage. Adaptez la géométrie du chanfrein à la procédure de soudage qualifiée.
Conclusion
Les chanfreins sont des caractéristiques d'ingénierie fonctionnelles qui améliorent le guidage d'assemblage, réduisent la concentration de contraintes, permettent un soudage correct et améliorent la sécurité de manipulation. Un angle approprié offre une entrée en matière efficace et une protection des bords sans retirer de matière inutile. Des angles standard avec des tolérances réalistes offrent le meilleur équilibre entre performance et fabricabilité.
La conception du chanfrein doit refléter la réalité de fabrication et d'assemblage. Comprendre les méthodes d'usinage, le comportement des matériaux et les exigences de préparation de soudure permet de produire des chanfreins de manière cohérente et économique. Lorsqu'ils sont spécifiés avec une intention claire, les chanfreins réduisent la variabilité, minimisent les reprises et abaissent le risque global de production — une décision d'ingénierie à faible effort et à fort impact. Besoin d'aide pour spécifier des chanfreins pour votre projet d'usinage ? [Contactez notre équipe d'ingénierie] pour une revue de fabricabilité (DFM) et un support d'usinage de précision.
FAQ
Un chanfrein est-il identique à un chanfrein cassé ?
Pas exactement. Les deux sont des bords inclinés, mais ils diffèrent par leur intention et leur échelle. Un chanfrein est une surface inclinée fonctionnelle et spécifiée avec un angle et une largeur définis — utilisé pour l'entrée en matière d'assemblage, la préparation de soudure ou le contrôle des bords lié aux charges. Un chanfrein cassé est généralement une petite cassure d'arête (souvent à 45°) pour l'ébavurage et la sécurité. Sur les dessins techniques, les chanfreins sont des caractéristiques de conception intentionnelles ; les chanfreins cassés sont des traitements de bord secondaires.
Quel angle de chanfrein fonctionne le mieux pour l'assemblage ?
Il n'existe pas de “ meilleur ” angle unique, mais 30° fonctionne bien pour une entrée en matière précise et douce, 45° est la norme polyvalente, et 60° convient aux applications nécessitant un accès plus profond. Le bon angle dépend de la tolérance d'alignement, du matériau et de la direction d'insertion. L'utilisation d'angles standard simplifie l'usinage et l'inspection.
Les chanfreins augmentent-ils le coût d'usinage ?
Légèrement — mais généralement bien moins que le coût des problèmes d'assemblage ou des reprises qu'ils évitent. Les chanfreins à angle standard avec des outils de chanfreinage ajoutent un temps de cycle minimal. Les coûts augmentent avec des angles non standard, des tolérances trop serrées ou un accès complexe nécessitant un usinage spécial. Selon notre expérience, des chanfreins bien conçus réduisent généralement le coût total de fabrication.
Quand un chanfrein est-il requis pour le soudage ?
Les chanfreins sont requis lorsque des soudures à pleine pénétration sont nécessaires sur des matériaux plus épais. Les bords carrés empêchent une fusion adéquate sur les sections au-delà d'environ 6 mm. La préparation du chanfrein (type V, U ou J) crée de l'espace pour le métal d'apport et l'accès à l'arc. Les procédures de soudage définissent généralement les angles minimaux et les ouvertures de racine.
Les chanfreins peuvent-ils être ajoutés après l'usinage ?
Oui — par des opérations d'usinage secondaires, meulage ou ébavurage manuel. Cependant, les ajouter ultérieurement introduit de l'incohérence, une manipulation supplémentaire et des coûts plus élevés. Lorsqu'un chanfrein est fonctionnellement important, concevez-le dans la pièce et usinez-le lors de l'opération principale. Le chanfreinage rétroactif devrait être une solution de reprise, pas un plan de production.


