
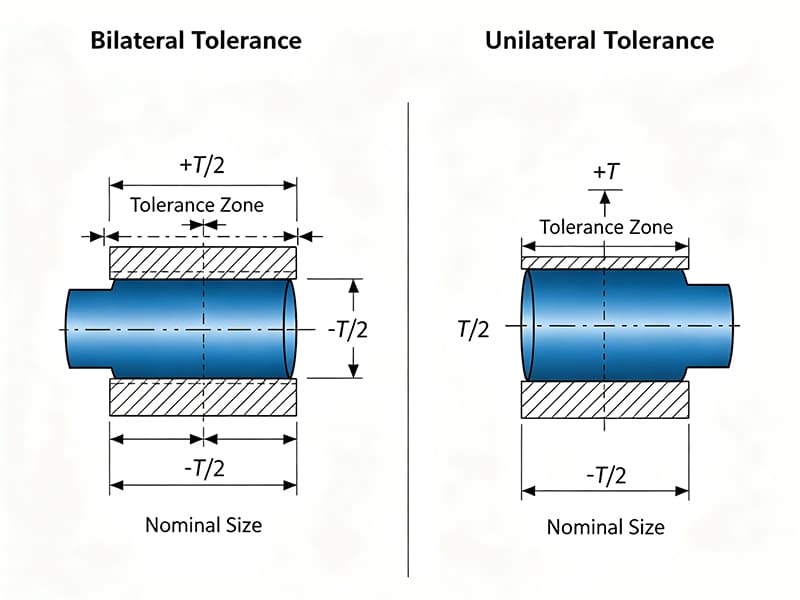
Schnelle Antwort: Unilaterale Toleranz erlaubt Abweichungen nur in eine Richtung (z. B. 10,00 +0,00/−0,05 mm — das Maß kann nur untermaßig ausfallen), wodurch eine kritische Grenze wie ein maximaler Wellendurchmesser oder eine minimale Bohrungsgröße geschützt wird. Bilaterale Toleranz verteilt die Abweichung symmetrisch um das Nennmaß (z. B. 10,00 ±0,05 mm), was der natürlichen Verteilung von CNC-Prozessen entspricht und Ausschuss in der allgemeinen Bearbeitung minimiert. Die Entscheidung ist funktional: Verwenden Sie unilaterale Toleranz bei jedem Maß, bei dem das Überschreiten einer Grenze zum Versagen der Montage führt — Wellen-in-Lager-Passungen, Dichtungsdurchmesser, Presspassungs-Schnittstellen; verwenden Sie bilaterale Toleranz bei nicht-funktionalen Maßen, bei denen Abweichungen in beide Richtungen akzeptabel sind. Die meisten präzisionsbearbeiteten Teile verwenden korrekterweise beides: bilateral bei allgemeinen Maßen, unilateral bei passungskritischen Merkmalen.
Der Kernunterschied
Der Unterschied zwischen unilateraler und bilateraler Toleranz ist keine Formatierungspräferenz — er bestimmt, auf welche Seite des Nennmaßes sich ein Teil abweichend bewegen darf und damit, welche Montagefehlerart die Toleranzspezifikation schützt.
Bilaterale Toleranz: Die Toleranzzone ist symmetrisch um das Nennmaß zentriert. Eine bilaterale Spezifikation von 10,00 ±0,05 mm bedeutet, dass das tatsächliche Maß überall zwischen 9,95 und 10,05 mm liegen darf — gleiche Abweichung über und unter dem Nennmaß ist zulässig.
Unilaterale Toleranz: Die gesamte Toleranzzone liegt auf einer Seite des Nennmaßes. Eine unilaterale Spezifikation von 10,00 +0,00/−0,05 mm bedeutet, dass das tatsächliche Maß überall zwischen 9,95 und 10,00 mm liegen darf — das Maß kann untermaßig sein, darf aber 10,00 mm nie überschreiten.
| Spezifikation | Toleranzzone | Untere Grenze | Obere Grenze | Abweichungsrichtung |
|---|---|---|---|---|
| 10,00 ±0,05 mm | 0,10 mm | 9,95 mm | 10,05 mm | Beide (bilateral) |
| 10,00 +0,00/−0,05 mm | 0,05 mm | 9,95 mm | 10,00 mm | Nur Untermaß (unilateral) |
| 10,00 +0,05/+0,00 mm | 0,05 mm | 10,00 mm | 10,05 mm | Nur Übermaß (unilateral) |
Die funktionale Implikation: Eine Welle, die mit 10,00 ±0,05 mm spezifiziert ist, könnte auf 10,05 mm bearbeitet werden, was zu Montageinterferenz mit einer Bohrung mit 10,00 mm Nennmaß führen kann. Dieselbe Nennwelle, spezifiziert mit 10,00 +0,00/−0,05 mm, kann 10,00 mm nie überschreiten — die Interferenzfehlerart wird durch die Toleranzstruktur selbst eliminiert.
Warum Ingenieure für die meisten Maße bilaterale Toleranz wählen
Bilaterale Toleranz ist die Standard-Spezifikation für allgemeine bearbeitete Maße, nicht weil sie einfacher zu schreiben ist, sondern weil sie genau widerspiegelt, wie sich CNC-Bearbeitungsprozesse verhalten und wie sich Produktionsabweichungen verteilen.
Prozesszentrierung
CNC-Bearbeitungsprozesse — Drehen, Fräsen, Schleifen — sind auf ein Zielmaß programmiert und neigen dazu, eine Verteilung tatsächlicher Maße zu erzeugen, die nahe diesem Ziel zentriert ist. Wenn Werkzeugverschleiß, thermische Ausdehnung und Vibrationen Maßabweichungen verursachen, neigt die Abweichung bei einem ordnungsgemäß verwalteten Prozess dazu, allmählich und im Laufe der Zeit in beide Richtungen zu erfolgen. Eine bilaterale Toleranz berücksichtigt diese natürliche Symmetrie.
Statistische Prozesskontrolle (SPC) funktioniert am effektivsten mit bilateralen Toleranzen: Die Prozessfähigkeitsindizes (Cp und Cpk) setzen eine normalverteilte Ausgabe voraus, die auf dem Nennmaß zentriert ist. Ein Prozess, der auf ±0,05 mm bilaterale Toleranz läuft, ist unkompliziert zu bewerten; ein Prozess, der auf eine unilaterale Toleranz läuft, erfordert eine Anpassung des Zielnennmaßes und eine Neuberechnung des effektiven Mittelwerts, was der Prozessüberwachung Komplexität hinzufügt.
Fertigungseffizienz
Eine bilaterale Toleranz erfordert keine bewusste Prozessvorspannung — der Programmierer zielt auf das Nennmaß, und die natürliche Variation des Prozesses verteilt sich auf beiden Seiten. Eine unilaterale Toleranz erfordert dagegen, dass der Maschinist oder CNC-Programmierer absichtlich ein vom Nennmaß versetztes Zielmaß ansteuert, sodass die Prozessvariation innerhalb der zulässigen Zone auf einer Seite liegt. Dies fügt Einrichtungs- und Anpassungszeit hinzu und erfordert häufigere Überwachung, um zu erkennen, wann Werkzeugverschleiß den Prozess außerhalb der beabsichtigten Zone verschoben hat.
Wo bilaterale Toleranz angemessen ist
Bilaterale Toleranz ist die korrekte Spezifikation für jedes Maß, bei dem:
- Das Merkmal ein Gegenstück in einer Passung nicht direkt kontaktiert
- Kleine Abweichungen in beide Richtungen keine funktionalen Konsequenzen haben
- Das Maß die Gesamthülle oder Form des Teils definiert und nicht eine Passungsschnittstelle
- Das Merkmal für Qualitätskontrollzwecke gemessen wird und nicht für die Montageverifizierung
Typische bilateral tolerierte Merkmale an einem präzisen CNC-Gehäuse: Gesamtlänge, -breite und -höhe; Wandstärke; nicht kontaktierende Taschenmaße; Nabenhöhen; Fasen-Tiefen; Merkmalsabstände, die Toleranzstapelung akkumulieren.
Wann unilaterale Toleranz erforderlich ist
Unilaterale Toleranz ist angemessen, wenn ein einseitiger Fehler akzeptabel ist und der andere nicht — wenn das Teil eine Grenze nicht überschreiten darf, aber Spielraum in der anderen Richtung hat.
Wellendurchmesser in Spielpassungen
Eine Welle, die für eine Spielpassung in eine Bohrung spezifiziert ist, darf nie den maximalen Durchmesser überschreiten, der das Einführen ermöglicht. Wenn die Welle zu klein ist, erhöht sich das Spiel (für die meisten Spielpassungen akzeptabel); wenn die Welle zu groß ist, tritt Interferenz auf und die Montage schlägt fehl oder erfordert ein gewaltsames Einführen, das die Bohrung beschädigt.
Die korrekte Spezifikation: Wellen-Außendurchmesser = 10,00 +0,00/−0,05 mm. Die Welle ist garantiert bei oder unter 10,00 mm. Das einzige Maß, das für den Montageerfolg entscheidend ist (das Maximum), ist vollständig kontrolliert.
Eine bilaterale Spezifikation 10,00 ±0,05 mm auf derselben Welle erlaubt eine 10,05-mm-Welle — die in Kombination mit einer 10,00-mm-Nennbohrung an ihrer unteren Toleranzgrenze 0,05 mm Übermaß allein aus der Toleranzstruktur erzeugt.
Präzisionsbohrungsdurchmesser
Eine für die Wellenmontage spezifizierte Bohrung darf niemals kleiner sein als der Mindestdurchmesser, der die Passwelle freigibt. Wenn die Bohrung überdimensioniert ist, erhöht sich das Laufspiel (akzeptabel innerhalb der Konstruktionsgrenzen); wenn sie unterdimensioniert ist, kann die Welle nicht montiert werden.
Die korrekte Spezifikation: Bohrung = 10,00 +0,05/+0,00 mm. Die Bohrung ist garantiert bei oder über 10,00 mm.
Presspassungs-Schnittstellen
Presspassungen erfordern ein kontrolliertes Übermaß — der Wellendurchmesser muss den Bohrungsdurchmesser um einen bestimmten Betrag überschreiten, um die erforderliche Haltekraft zu erzeugen. Sowohl das Mindestübermaß (unzureichender Halt) als auch das Maximalübermaß (Montageschaden) sind funktionale Ausfälle, was bedeutet, dass beide Grenzen relevant sind. Presspassungsspezifikationen verwenden häufig zwei einseitige Toleranzen: eine einseitige Toleranz auf den Wellen-Außendurchmesser (Sicherstellung des Mindesthalteübermaßes) und eine einseitige Toleranz auf den Bohrungs-Innendurchmesser (Verhinderung übermäßigen Übermaßes).
Dichtflächen
O-Ring-Nuten und Dichtungsdurchmesser haben kritische Maße, die die Dichtungskompression direkt steuern. Ein zu großer Nutdurchmesser reduziert die O-Ring-Kompression unter die Dichtungsschwelle; ein zu kleiner führt zu übermäßiger Kompression und beschleunigtem O-Ring-Verschleiß. Beide Grenzen sind funktional, aber die dominante Ausfallart (Leckage durch unzureichende Kompression) wird durch eine einseitige Toleranz auf das Nutmaß geschützt, die sicherstellt, dass die Kompression niemals unter dem Minimum liegt.
Gewinde- und Zahnradgeometrie
Flankendurchmesser von Gewinden für Präzisionsklassen und Zahnrad-Zahndickenspezifikationen verwenden häufig einseitige Toleranzen. Bei Außengewinden (Bolzen, Wellen) darf der Flankendurchmesser den Maximalstoffzustand nicht überschreiten, um den Gewindeeingriff zu gewährleisten. Bei Zahnrädern darf die Zahndicke den MMC nicht überschreiten, um spielfreies Binden im Eingriff zu verhindern.
Maximaler Materialzustand und einseitige Toleranz
Der maximale Materialzustand (MMC) ist der Zustand, in dem ein Merkmal das meiste Material enthält: Bei einer Welle ist MMC der größte Durchmesser; bei einer Bohrung ist MMC der kleinste Durchmesser. MMC definiert den ungünstigsten Fall für das Montagespiel.
Einseitige Toleranz und MMC wirken natürlich zusammen, da die einseitige Toleranz sicherstellt, dass das Merkmal seine MMC-Grenze niemals überschreitet — sie erlaubt nur Variation in der Richtung, die sich vom MMC wegbewegt.
Für eine Wellenmontage:
- Wellen-MMC = 10,00 mm (größter zulässiger Wellendurchmesser)
- Einseitige Toleranz: 10,00 +0,00/−0,05 mm → Welle ist immer bei oder unter MMC
- Montagespiel: bei allen gefertigten Wellenmaßen garantiert
Für eine Bohrungsmontage:
- Bohrungs-MMC = 10,00 mm (kleinster zulässiger Bohrungsdurchmesser)
- Einseitige Toleranz: 10,00 +0,05/+0,00 mm → Bohrung ist immer bei oder über MMC
- Montagespiel: bei allen gefertigten Bohrungsmaßen garantiert
Eine zweiseitige Toleranz auf die Welle (±0,05 mm) schützt den MMC nicht — die Welle könnte 10,05 mm betragen, was die MMC-Grenze verletzt und Montageinterferenz verursacht.
Toleranz-Stapelung: Wie der Toleranztyp die Montagevariation beeinflusst
Bei Mehrkomponenten-Baugruppen akkumuliert sich die Maßvariation jedes Teils. Diese Akkumulation — Toleranz-Stapelung — bestimmt, ob Baugruppen aus korrekt tolerierten Einzelteilen zusammenpassen.
Zweiseitige Stapelung
Wenn zweiseitige Toleranzen auf allen Passungsmaßen verwendet werden, ist die ungünstigste Stapelung die arithmetische Summe aller Toleranzbeträge. Für drei Komponenten mit jeweils ±0,05 mm zweiseitiger Toleranz:
Ungünstigste Stapelung = 3 × 0,05 = ±0,15 mm Gesamtvariation
Die Variation ist symmetrisch — die Baugruppe könnte 0,15 mm größer oder kleiner als das Nennmaß sein.
Steuerung der Stapelung mit einseitiger Toleranz
Die strategische Anwendung einseitiger Toleranzen kann die Stapelung in eine vorhersehbare Richtung lenken. Wenn alle Toleranzen in einer linearen Montagekette als einseitig in derselben Richtung spezifiziert sind, ist das ungünstigste Ergebnis ein vorhersehbarer einseitiger Fehler statt eines symmetrischen Bereichs — was konstruktiv berücksichtigt werden kann.
In der Praxis kombiniert der effektivste Ansatz zur Stapelungskontrolle:
- Zweiseitige Toleranzen auf nicht-kritischen Maßen (ermöglicht effiziente Bearbeitung)
- Einseitige Toleranzen auf den ein oder zwei Maßen, die das Montagespiel direkt steuern (Schutz der Funktionsgrenzen)
Diese gemischte Strategie bietet den Großteil der Fertigungseffizienz einer rein zweiseitigen Tolerierung mit dem Montageschutz einer funktionalen einseitigen Steuerung.
Beispiel: Wellen- und Gehäusemontage
Drei-Komponenten-Baugruppe: Gehäusebohrung (Nennmaß 30,00 mm), Wellen-Außendurchmesser (Nennmaß 30,00 mm), Wärmeausdehnungszugabe.
Rein zweiseitiges Design (problematisch):
- Bohrung: 30,00 ±0,03 mm → Bereich 29,97–30,03 mm
- Welle: 30,00 ±0,02 mm → Bereich 29,98–30,02 mm
- Ungünstigster Fall: Bohrung bei 29,97 mm, Welle bei 30,02 mm → 0,05 mm Übermaß — Montagefehler
Gemischtes einseitiges Design (korrekt):
- Bohrung: 30,00 +0,05/+0,00 mm → immer ≥ 30,00 mm
- Welle: 30,00 +0,00/−0,03 mm → immer ≤ 30,00 mm
- Ungünstigster Fall: Bohrung bei 30,00 mm, Welle bei 30,00 mm → Nullspiel (Linienpassung) — Montage erfolgreich
CNC Bearbeitungsprozess-Implikationen
Werkzeugverschleiß und gerichtete Drift
In der CNC-Großserienproduktion erzeugt Werkzeugverschleiß eine vorhersehbare gerichtete Drift: Wenn eine Drehschneidplatte oder ein Schaftfräser verschleißt, werden Außendurchmesser kleiner und Innendurchmesser größer. Dieses gerichtete Verhalten macht einseitige Toleranzen in Driftrichtung in der Praxis erreichbarer als zweiseitige Toleranzen desselben Gesamtbereichs.
Beispielsweise bei einer Bohrung, die mit einem Schaftfräser bearbeitet wird, der über eine Produktionsserie verschleißt: Wenn das Werkzeug kleiner wird, vergrößert sich der Bohrungsdurchmesser. Eine einseitige Toleranz, die nur Übermaß zulässt (Bohrung +0,04/+0,00 mm), entspricht diesem natürlichen Drift — die Bohrung beginnt im Nennmaß und driftet mit zunehmendem Werkzeugverschleiß in die Toleranzzone. Eine zweiseitige Toleranz (±0,02 mm) auf derselben Bohrung erfordert, dass der Prozess im Nennmaß beginnt und dieses unabhängig von der Verschleißrichtung des Werkzeugs innerhalb von ±0,02 mm hält, was häufigere Korrekturen der Werkzeugkorrektur erforderlich macht.
Prüfstrategie
Die Prüfmethode unterscheidet sich je nach Toleranzart:
Bei bilateralen Toleranzen: Das Istmaß messen und mit dem ±-Bereich um das Nennmaß vergleichen. Die Prozessfähigkeit wird bewertet, indem die gemessene Streuung symmetrisch mit dem gesamten Toleranzband verglichen wird.
Bei unilateralen Toleranzen: Die Prüfung muss speziell das kritische Limit verifizieren. Bei einer Welle mit +0,00/−0,05 mm Toleranz ist die kritische Prüfung, ob ein Teil das Maximum (Nennmaß) überschreitet. Grenzlehren sind bei unilateralen Toleranzprüfungen besonders effektiv – die GO-Lehre prüft den Mindeststoffzustand (muss passen), und die NO-GO-Lehre prüft den Maximalstoffzustand (darf nicht passen).
Anwendungsbasierter Auswahlleitfaden
| Objekttyp | Funktionale Anforderung | Empfohlene Toleranz | Begründung |
|---|---|---|---|
| Wellen-Außendurchmesser für Spielpassung | Darf nicht übermaßig sein | Unilateral (+0,00/−x) | Verhindert Interferenz |
| Bohrung für Wellenmontage | Darf nicht untermäßig sein | Unilateral (+x/+0,00) | Gewährleistet Spiel |
| Presssitz-Wellen-Außendurchmesser | Muss Interferenzbereich einhalten | Unilateral (beide Grenzen kritisch) | Steuert Haltekraft |
| Lagersitzbohrung | Toleranzklasse H7 | Unilateral gemäß ISO 286-1 | Standard-Passungsklasse |
| O-Ring-Nutdurchmesser | Darf nicht übermaßig sein | Einseitig | Schützt Dichtungskompression |
| Gehäuse-Außenkontur | Nicht-funktionale Verpackung | Bilateral | Bearbeitungseffizienz |
| Wandstärke | Nur strukturell | Bilateral | Keine Passungsanforderung |
| Allgemeine Taschenmaße | Nicht-kontaktierend | Bilateral | Prozesszentrierung |
| Gewindebohrungsposition | Schraubenmuster-Ausrichtung | Bilateral (Position), gemäß ASME Y14.5 | Toleranzketten-Management durch GD&T |
| Zahnrad-Zahndicke | Maximalstoffzustand am Eingriffspunkt | Einseitig | Verhindert spielfreies Klemmen |
Häufige Fehler bei der Auswahl
Anwendung bilateraler Toleranzen auf passungskritische Maße
Der folgenschwerste Toleranzfehler: ±0,05 mm auf einer Welle spezifizieren, die mit einer 0,00/+0,05 mm Bohrung passt, ohne zu erkennen, dass der ungünstigste Fall (Welle bei +0,05, Bohrung bei Nennmaß) eine 0,05 mm Interferenz erzeugt. Der Fehler ist bei der Einzelteilprüfung nicht sichtbar – beide Teile bestehen ihre individuellen Toleranzen – aber die Baugruppe versagt. Die Lösung besteht darin, eine unilaterale Toleranz auf entweder der Welle oder der Bohrung (oder beiden) zu spezifizieren, um die Überlappung zu eliminieren.
Übermäßige Spezifikation unilateraler Toleranzen überall
Der gegenteilige Fehler: Anwendung unilateraler Toleranzen auf alle Merkmale, um “alles zu kontrollieren”. Dies zwingt den CNC-Prozess, absichtlich außermittige Maße für jedes Merkmal anzustreben, erhöht die Rüstzeit, macht SPC komplexer und bietet keinen funktionalen Nutzen für nicht-kritische Maße. Der Prozess verschwendet Kontrollaufwand für Merkmale, wo er nicht benötigt wird.
Spezifikation von Toleranzen enger als die Prozessfähigkeit
Beide Toleranzarten müssen an die erreichbare Prozessfähigkeit angepasst werden. Standard-CNC-Fräsen und -Drehen: ±0,025–0,050 mm für allgemeine Maße; ±0,010–0,025 mm für Präzisionsmerkmale; ±0,005 mm für hochpräzise Arbeiten, die kontrollierte Umgebung und spezielle Werkzeuge erfordern. Die Spezifikation von ±0,005 mm bilateral bei einer Standard-CNC-Fräsoperation oder +0,000/−0,005 mm unilateral führt zum gleichen Ergebnis: Ausschussraten, die die Produktion unwirtschaftlich machen.
Ignorieren der Toleranzketten in Mehrteil-Baugruppen
Jedes Maß hat eine Streuung, und die Streuungen akkumulieren sich über eine Passungskette in der Baugruppe. Eine Baugruppe, die mit allen bilateralen Toleranzen und ohne Toleranzkettenanalyse konstruiert wurde, kann Passungsprobleme in der Produktion aufweisen, die erst in der Montagephase auftreten – schwierig und teuer zu diagnostizieren. Der richtige Ansatz: Eine Worst-Case- oder RSS-Analyse (Wurzel-Summen-Quadrat) vor der Finalisierung der Toleranzen durchführen, dann unilaterale Toleranzen auf die Maße anwenden, die die Montagepassung bestimmen.
Wichtigste Erkenntnisse
- Unilaterale Toleranz schützt ein spezifisches Limit – das Maß ist garantiert, dass es eine kritische Grenze nie überschreitet (oder unterschreitet). Dies ist die richtige Wahl für Wellendurchmesser bei Spielpassungen, Bohrungsgrößen für Wellenmontage, Presssitz-Schnittstellen und Dichtflächen.
- Bilaterale Toleranz entspricht dem natürlichen CNC-Prozessverhalten — Bearbeitungsprozesse zentrieren sich um das Nennmaß, und bilaterale Toleranzen nutzen dies für Fertigungseffizienz, Prozesskontrolle und SPC-Anwendbarkeit. Korrekt für alle nicht-funktionalen, nicht-passungskritischen Maße.
- Der praktische Ansatz verwendet beide: bilateral bei allgemeinen Maßen (effiziente Bearbeitung), unilateral bei passungskritischen Maßen (Montageschutz).
- Eine Toleranzkettenanalyse sollte der Toleranzfestlegung bei jeder mehrteiligen Baugruppe vorausgehen: die Worst-Case-Toleranzkette aus allen bilateralen Toleranzen kann eine Interferenz erzeugen, die erst in der Montagephase auftritt.
- Unilaterale Toleranz stimmt mit dem Maximum Material Condition (MMC) überein: für jedes Maß, bei dem das MMC für eine erfolgreiche Montage niemals verletzt werden darf, ist die unilaterale Toleranz die mechanisch korrekte Spezifikation.
- CNC-Werkzeugverschleiß erzeugt eine gerichtete Drift die mit unilateralen Toleranzen genutzt werden kann: Bohrungen driften mit zunehmendem Werkzeugverschleiß natürlich ins Übermaß, was mit einer reinen Übermaß-unilateralen Spezifikation übereinstimmt.
- Für OEM-Einkaufsteams: Zeichnungen sollten sowohl den Toleranztyp (bilateral ± oder unilateral +/−) als auch die anwendbare Passungsklasse (ISO 286-1 für Bohrungen und Wellen, ASME B4.2 für metrische Grenzmaße und Passungen) für alle funktionalen Passungsmaße angeben. Eine Toleranz von “±0,05” auf einem Lagersitz ist unzureichend — sie schützt das Funktionsgrenzmaß nicht und erzeugt inkonsistente Lagerpassungen über Produktionschargen hinweg.
Häufig gestellte Fragen
Was ist der Unterschied zwischen unilateraler und bilateraler Toleranz?
Die bilaterale Toleranz verteilt die zulässige Abweichung symmetrisch um das Nennmaß — die Hälfte darüber, die Hälfte darunter — wie bei 10,00 ±0,05 mm (tatsächlicher Bereich: 9,95–10,05 mm). Die unilaterale Toleranz platziert die gesamte Toleranzzone auf einer Seite des Nennmaßes — Abweichung ist nur in eine Richtung zulässig — wie bei 10,00 +0,00/−0,05 mm (tatsächlicher Bereich: 9,95–10,00 mm) oder 10,00 +0,05/+0,00 mm (tatsächlicher Bereich: 10,00–10,05 mm). Die technische Konsequenz: Die bilaterale Toleranz kann nicht garantieren, dass ein Maß das Nennmaß niemals überschreitet; die unilaterale Toleranz kann dies, was sie zur richtigen Wahl macht, wo immer das Überschreiten eines Grenzwerts einen funktionalen Ausfall darstellt.
Wann sollte eine unilaterale Toleranz verwendet werden?
Eine unilaterale Toleranz ist erforderlich, wenn ein Grenzwert kritisch für Montage oder Funktion ist und der andere nicht. Hauptanwendungen: Wellenaußendurchmesser in Spielpassungen (die Welle darf niemals übermaßig sein — verwenden Sie +0,00/−x mm, um Interferenz zu verhindern); Bohrungsdurchmesser für die Wellenmontage (die Bohrung darf niemals untermäßig sein — verwenden Sie +x/+0,00 mm, um Spiel zu gewährleisten); O-Ring-Nutdurchmesser (dürfen das Dichtungsgrenzmaß nicht überschreiten); Presspassungsmaße (wo kontrollierte Interferenz die funktionale Anforderung ist); und jedes Merkmal, bei dem das Überschreiten des Maximum Material Condition (MMC) einen Montageausfall verursachen würde.
Warum wird die bilaterale Toleranz für die meisten CNC-Bearbeitungen bevorzugt?
CNC-Bearbeitungsprozesse sind auf ein Ziel-Nennmaß programmiert und erzeugen eine Verteilung tatsächlicher Maße, die nahe diesem Ziel zentriert ist. Die bilaterale Toleranz berücksichtigt dies natürlich — der Prozess läuft auf Nennmaß, und die Abweichung verteilt sich auf beiden Seiten innerhalb der Toleranzbandbreite, ohne dass ein bewusster Prozessversatz erforderlich ist. Dies erzeugt geringere Ausschussraten, einfacheres SPC-Monitoring und weniger häufige Werkzeugkorrekturen als unilaterale Toleranzen, die vom Maschinisten verlangen, absichtlich ein nicht-nennmaßiges Maß anzusteuern, damit die Prozessstreuung in die zulässige Zone auf einer Seite fällt.
Wie hängt die Toleranzkette mit der Wahl zwischen unilateraler und bilateraler Toleranz zusammen?
Die Toleranzkette ist die Akkumulation dimensionaler Abweichungen über mehrere passende Teile in einer Montagekette. Eine rein bilaterale Tolerierung einer mehrteiligen Baugruppe erzeugt die größte symmetrische Worst-Case-Toleranzkette. Die Anwendung unilateraler Toleranzen auf die Maße, die direkt das Montagespiel bestimmen, kann Interferenzausfälle eliminieren: Wenn die Welle unilateral spezifiziert ist, um niemals das Höchstmaß zu überschreiten, und die Bohrung unilateral spezifiziert ist, um niemals unter das Mindestmaß zu gehen, ist das Spiel zwischen ihnen bei allen gefertigten Maßen innerhalb der Toleranz garantiert. Die korrekte Konstruktionspraxis besteht darin, vor der endgültigen Toleranzfestlegung eine Worst-Case-Toleranzkettenanalyse durchzuführen und dann unilaterale Toleranzen zum Schutz der funktionalen Montagegrenzen zu verwenden, während bilaterale Toleranzen auf nicht-kritischen Maßen für die Fertigungseffizienz beibehalten werden.
Erhöht eine unilaterale Toleranz die Fertigungskosten?
Bei nicht-kritischen Maßen: ja — die unilaterale Toleranz erfordert, dass der Prozess absichtlich ein nicht-nennmaßiges Maß ansteuert und diesen Versatz beibehält, was die Rüstzeit und die Prozessüberwachungshäufigkeit erhöht. Bei passungskritischen Maßen muss der Kostenvergleich die Kosten von Montageausfällen einschließen: Eine bilaterale Toleranz, die gelegentliche Interferenz zulässt, erfordert teure Montageprüfung, Nacharbeit oder Verschrottung gepaarter Teile. Die zusätzlichen Prozesskontrollkosten einer unilateralen Toleranz auf einem kritischen Wellendurchmesser sind typischerweise weit geringer als die Kosten von Feldausfällen oder Montageablehnungen durch bilaterale Toleranz. Die praktische Regel: Verwenden Sie bilaterale Toleranzen für die Fertigungseffizienz bei allen allgemeinen Maßen und akzeptieren Sie die kleinen zusätzlichen Kontrollkosten unilateraler Toleranzen bei den spezifischen Maßen, wo ein funktionaler Ausfall durch das Überschreiten eines Grenzwerts entstehen würde.
Geschrieben vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung für Wellen-Bohrungs-Baugruppen, Lagergehäuse, Dichtungskomponenten und präzisionspassende mechanische Teile für Automobil-, Luftfahrt-, Medizin-, Elektronik- und industrielle OEM-Fertigungsanwendungen. Technische Referenzen: ASME Y14.5-2018 (Geometrische Produktspezifikation und Tolerierung), ISO 286-1 (Grenzmaße und Passungen — Grundlagen für Toleranzen, Abmaße und Passungen), ASME B4.2 (Bevorzugte metrische Grenzmaße und Passungen), Machinery’s Handbook (Toleranzen und Passungen), Spotts & Shoup, Design of Machine Elements (Toleranzanalysemethoden).
Beschaffung von CNC-bearbeiteten Präzisionspassungskomponenten?
Bei CMS fertigen wir Wellen, Bohrungen, Lagersitze, Presspassungseinsätze und Dichtflächen mit Toleranzstrategien gemäß Zeichnungsanforderungen – einseitig für passungskritische Merkmale, beidseitig für allgemeine Maße. Jeder Präzisionspassungsauftrag umfasst eine DFM-Prüfung auf Toleranzerreichbarkeit, eine Passungsklassenverifizierung und eine Toleranzkettenanalyse vor Produktionsbeginn.
[Toleranzspezifikationsprüfung und Angebot für Präzisions-CNC-Bearbeitung anfordern →]


