
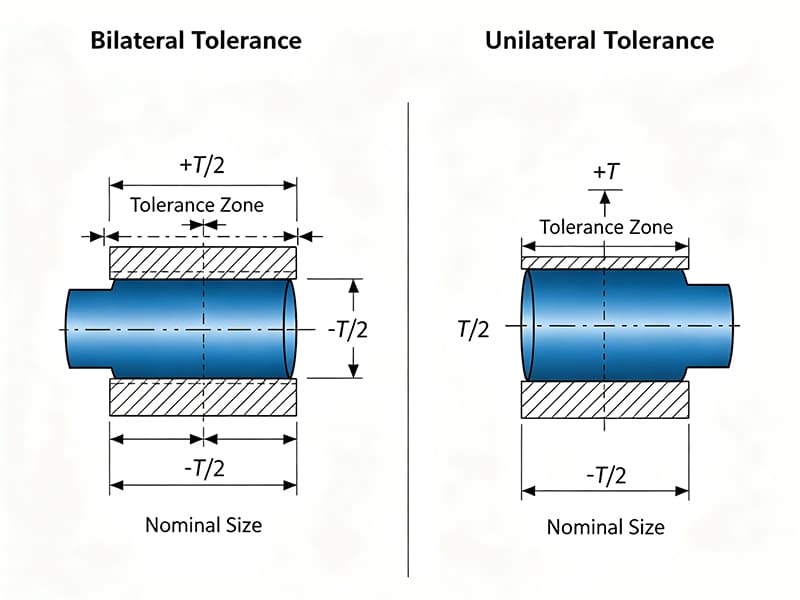
Respuesta rápida: La tolerancia unilateral permite variación en una sola dirección (ej., 10.00 +0.00/−0.05 mm — la dimensión solo puede ser menor), protegiendo un límite crítico como un diámetro máximo de eje o un tamaño mínimo de agujero. La tolerancia bilateral distribuye la variación simétricamente alrededor del nominal (ej., 10.00 ±0.05 mm), lo cual se alinea con cómo se comportan naturalmente los procesos CNC y minimiza el desperdicio en el mecanizado general. La decisión es funcional: use tolerancia unilateral en cualquier dimensión donde exceder un límite cause falla de ensamblaje — ajustes eje-cojinete, diámetros de sellado, interfaces de ajuste a presión; use tolerancia bilateral en dimensiones no funcionales donde la variación en cualquier dirección sea aceptable. La mayoría de las piezas mecanizadas de precisión usan ambas correctamente: bilateral en dimensiones generales, unilateral en características críticas de ajuste.
La Diferencia Fundamental
La distinción entre tolerancia unilateral y bilateral no es una preferencia de formato — determina hacia qué lado del nominal se permite variar una pieza y, por lo tanto, qué modo de falla de ensamblaje protege la especificación de tolerancia.
Tolerancia bilateral: La zona de tolerancia está centrada simétricamente alrededor de la dimensión nominal. Una especificación bilateral de 10.00 ±0.05 mm significa que la dimensión real puede estar entre 9.95 y 10.05 mm — se permite variación igual por encima y por debajo del nominal.
Tolerancia unilateral: Toda la zona de tolerancia se encuentra en un lado del nominal. Una especificación unilateral de 10.00 +0.00/−0.05 mm significa que la dimensión real puede estar entre 9.95 y 10.00 mm — la dimensión puede ser menor pero nunca exceder 10.00 mm.
| Especificación | Zona de Tolerancia | Límite Inferior | Límite Superior | Dirección de Variación |
|---|---|---|---|---|
| 00 ±0.05 mm | 10 mm | 95 mm | 05 mm | Ambos (bilateral) |
| 00 +0.00/−0.05 mm | 0,05 mm | 95 mm | 00 mm | Solo menor (unilateral) |
| 00 +0.05/+0.00 mm | 0,05 mm | 00 mm | 05 mm | Solo mayor (unilateral) |
La implicación funcional: un eje especificado a 10.00 ±0.05 mm podría mecanizarse a 10.05 mm, lo que puede causar interferencia de ensamblaje con un agujero nominal de 10.00 mm. El mismo eje nominal especificado a 10.00 +0.00/−0.05 mm nunca puede exceder 10.00 mm — el modo de falla por interferencia se elimina mediante la propia estructura de tolerancia.
Por Qué los Ingenieros Eligen Tolerancia Bilateral para la Mayoría de las Dimensiones
La tolerancia bilateral es la especificación predeterminada para dimensiones mecanizadas generales no porque sea más simple de escribir, sino porque refleja con precisión cómo se comportan los procesos de mecanizado CNC y cómo se distribuye la variación de producción.
Centrado del Proceso
Los procesos de mecanizado CNC — torneado, fresado, rectificado — se programan a una dimensión objetivo y tienden a producir una distribución de dimensiones reales centrada cerca de ese objetivo. Cuando el desgaste de la herramienta, la expansión térmica y la vibración causan desviación dimensional, la desviación tiende a ser gradual y en ambas direcciones con el tiempo para un proceso gestionado adecuadamente. Una tolerancia bilateral acomoda esta simetría natural.
El control estadístico de procesos (SPC) funciona más eficazmente con tolerancias bilaterales: los índices de capacidad del proceso (Cp y Cpk) asumen una salida distribuida normalmente centrada en el nominal. Un proceso que opera con tolerancia bilateral de ±0.05 mm se evalúa directamente; un proceso que opera con tolerancia unilateral requiere ajustar el objetivo nominal y recalcular la media efectiva, añadiendo complejidad al monitoreo del proceso.
Eficiencia de Fabricación
Una tolerancia bilateral no requiere sesgo deliberado del proceso — el programador apunta al nominal y la variación natural del proceso se distribuye en ambos lados. Una tolerancia unilateral, por el contrario, requiere que el maquinista o programador CNC apunte intencionalmente a una dimensión desplazada del nominal para que la variación del proceso caiga dentro de la zona permitida en un lado. Esto añade tiempo de ajuste de configuración y requiere monitoreo más frecuente para detectar cuándo el desgaste de la herramienta ha desplazado el proceso fuera de la zona prevista.
Dónde es Apropiada la Tolerancia Bilateral
La tolerancia bilateral es la especificación correcta para cualquier dimensión donde:
- La característica no contacta directamente una pieza acoplada en un ajuste
- La variación pequeña en cualquier dirección no tiene consecuencia funcional
- La dimensión define el contorno general o la forma de la pieza en lugar de una interfaz de acoplamiento
- La característica se mide para fines de control de calidad en lugar de verificación de ensamblaje
Características típicas con tolerancia bilateral en una carcasa CNC de precisión: longitud, ancho y altura generales; espesor de pared; dimensiones de bolsillos sin contacto; alturas de resaltes; profundidades de chaflán; espaciamientos de características que acumulan tolerancias.
Cuándo se Requiere Tolerancia Unilateral
La tolerancia unilateral es apropiada siempre que una falla direccional sea aceptable y la otra no — cuando la pieza no debe exceder un límite pero tiene margen en la otra dirección.
Diámetros de Eje en Ajustes con Holgura
Un eje especificado para ajuste con holgura en un agujero nunca debe exceder el diámetro máximo que permite la inserción. Si el eje es demasiado pequeño, la holgura aumenta (aceptable para la mayoría de los ajustes con holgura); si el eje es demasiado grande, ocurre interferencia y el ensamblaje falla o requiere entrada forzada que daña el agujero.
La especificación correcta: OD del eje = 10.00 +0.00/−0.05 mm. Se garantiza que el eje esté en o por debajo de 10.00 mm. La única dimensión que importa para el éxito del ensamblaje (el máximo) está completamente controlada.
Una especificación bilateral 00 ±0.05 mm en el mismo eje permite un eje de 10.05 mm, lo que, combinado con un agujero nominal de 10.00 mm en su límite de tolerancia inferior, genera 0.05 mm de interferencia solo por la estructura de tolerancia.
Diámetros de precisión de agujeros
Un agujero especificado para la instalación de un eje nunca debe ser menor que el diámetro mínimo que permite el acoplamiento del eje. Si el agujero es sobredimensionado, la holgura de funcionamiento aumenta (aceptable dentro de los límites de diseño); si es subdimensionado, el eje no puede instalarse.
La especificación correcta: agujero = 10.00 +0.05/+0.00 mm. Se garantiza que el agujero sea igual o superior a 10.00 mm.
Interfaces de ajuste a presión
Los ajustes a presión requieren una interferencia controlada: el diámetro del eje debe ser mayor que el diámetro del agujero en una cantidad específica para producir la fuerza de retención requerida. Tanto la interferencia mínima (retención insuficiente) como la interferencia máxima (daño en el ensamblaje) son fallos funcionales, lo que significa que ambos límites son importantes. Las especificaciones de ajuste a presión utilizan con frecuencia dos tolerancias unilaterales: una tolerancia unilateral en el diámetro exterior del eje (que mantiene la interferencia mínima de retención) y una tolerancia unilateral en el diámetro interior del agujero (que previene la interferencia excesiva).
Superficies de sellado
Las ranuras para anillos tóricos y los diámetros de sellado tienen dimensiones críticas que controlan directamente la compresión del sello. Un diámetro de ranura demasiado grande reduce la compresión del anillo tórico por debajo del umbral de sellado; demasiado pequeño, y la compresión es excesiva, acelerando el desgaste del anillo tórico. Ambos límites son funcionales, pero el modo de fallo dominante (fuga por compresión insuficiente) está protegido por una tolerancia unilateral en la dimensión de la ranura que asegura que la compresión nunca esté por debajo del mínimo.
Geometría de roscas y dientes de engranajes
Los diámetros de paso de rosca para clases de precisión y las especificaciones de espesor de dientes de engranajes utilizan con frecuencia tolerancias unilaterales. Para roscas externas (pernos, ejes), el diámetro de paso no debe exceder la condición de máximo material para garantizar el acoplamiento de la rosca. Para dientes de engranajes, el espesor del diente no debe exceder el CMM para prevenir el bloqueo sin holgura en la malla.
Condición de máximo material y tolerancia unilateral
La Condición de Máximo Material (CMM) es la condición en la que una característica contiene la mayor cantidad de material: para un eje, la CMM es el diámetro más grande; para un agujero, la CMM es el diámetro más pequeño. La CMM define la condición más desfavorable para la holgura de ensamblaje.
La tolerancia unilateral y la CMM trabajan naturalmente juntas porque la tolerancia unilateral asegura que la característica nunca exceda su límite de CMM: permite variación solo en la dirección que se aleja de la CMM.
Para un ensamblaje de eje:
- CMM del eje = 10.00 mm (diámetro máximo permitido del eje)
- Tolerancia unilateral: 10.00 +0.00/−0.05 mm → el eje siempre está en o por debajo de la CMM
- Holgura de ensamblaje: garantizada en todas las dimensiones fabricadas del eje
Para un ensamblaje de agujero:
- CMM del agujero = 10.00 mm (diámetro mínimo permitido del agujero)
- Tolerancia unilateral: 10.00 +0.05/+0.00 mm → el agujero siempre está en o por encima de la CMM
- Holgura de ensamblaje: garantizada en todas las dimensiones fabricadas del agujero
Una tolerancia bilateral en el eje (±0.05 mm) no protege la CMM — el eje podría ser 10.05 mm, violando el límite de CMM y causando interferencia en el ensamblaje.
Acumulación de tolerancias: cómo el tipo de tolerancia afecta la variación del ensamblaje
En ensamblajes de múltiples componentes, la variación dimensional de cada pieza se acumula. Esta acumulación — acumulación de tolerancias — determina si los ensamblajes producidos a partir de piezas individuales con tolerancias correctas encajarán entre sí.
Acumulación bilateral
Cuando se utilizan tolerancias bilaterales en todas las dimensiones de acoplamiento, la acumulación en el peor caso es la suma aritmética de todas las magnitudes de tolerancia. Para tres componentes, cada uno con tolerancia bilateral de ±0.05 mm:
Acumulación en el peor caso = 3 × 0.05 = ±0.15 mm de variación total
La variación es simétrica — el ensamblaje podría ser 0.15 mm más grande o más pequeño que el nominal.
Control de la acumulación con tolerancia unilateral
La aplicación estratégica de tolerancias unilaterales puede dirigir la acumulación en una dirección predecible. Si todas las tolerancias en una cadena de ensamblaje lineal se especifican como unilaterales en la misma dirección, el resultado en el peor caso es un error unilateral predecible en lugar de un rango simétrico — que puede ser diseñado en consecuencia.
En la práctica, el enfoque más efectivo para el control de acumulación combina:
- Tolerancias bilaterales en dimensiones no críticas (permitiendo un mecanizado eficiente)
- Tolerancias unilaterales en las una o dos dimensiones que gobiernan directamente la holgura del ensamblaje (protegiendo los límites funcionales)
Esta estrategia mixta proporciona la mayor parte de la eficiencia de fabricación del tolerado totalmente bilateral con la protección del ensamblaje del control unilateral funcional.
Ejemplo: Ensamblaje de eje + carcasa
Ensamblaje de tres componentes: agujero de la carcasa (nominal 30.00 mm), diámetro exterior del eje (nominal 30.00 mm), margen de expansión térmica.
Diseño totalmente bilateral (problemático):
- Agujero: 30.00 ±0.03 mm → rango 29.97–30.03 mm
- Eje: 30.00 ±0.02 mm → rango 29.98–30.02 mm
- Peor caso: agujero a 29.97 mm, eje a 30.02 mm → 0.05 mm de interferencia — fallo del ensamblaje
Diseño mixto unilateral (correcto):
- Agujero: 30.00 +0.05/+0.00 mm → siempre ≥ 30.00 mm
- Eje: 30.00 +0.00/−0.03 mm → siempre ≤ 30.00 mm
- Peor caso: agujero a 30.00 mm, eje a 30.00 mm → holgura cero (línea a línea) — el ensamblaje tiene éxito
Implicaciones del proceso de mecanizado CNC
Desgaste de herramienta y deriva direccional
En la producción de alto volumen CNC, el desgaste de la herramienta introduce una deriva direccional predecible: a medida que una plaquita de torneado o una fresa de extremo se desgasta, los diámetros externos tienden a disminuir y los diámetros internos tienden a aumentar. Este comportamiento direccional hace que las tolerancias unilaterales en la dirección de la deriva sean más alcanzables en la práctica que las tolerancias bilaterales del mismo rango total.
Por ejemplo, un agujero mecanizado con una fresa de extremo que se desgasta durante una serie de producción: a medida que la herramienta se desgasta más pequeña, el diámetro del agujero aumenta. Una tolerancia unilateral que permite solo sobredimensionamiento (agujero +0.04/+0.00 mm) se alinea con esta deriva natural — el agujero comienza en nominal y deriva hacia la zona de tolerancia a medida que la herramienta se desgasta. Una tolerancia bilateral (±0.02 mm) en el mismo agujero requiere que el proceso comience en nominal y lo mantenga dentro de ±0.02 mm independientemente de la dirección del desgaste de la herramienta, requiriendo correcciones de compensación más frecuentes.
Estrategia de inspección
El enfoque de inspección difiere entre tipos de tolerancia:
Para tolerancias bilaterales: mida la dimensión real y compárela con el rango ± respecto al nominal. La capacidad del proceso se evalúa comparando la variación medida con la banda de tolerancia total de forma simétrica.
Para tolerancias unilaterales: la inspección debe verificar específicamente el límite crítico. Para un eje con tolerancia +0.00/−0.05 mm, la verificación crítica es si alguna pieza excede la dimensión máxima (nominal). Los calibradores pasa/no pasa son particularmente efectivos para la inspección de tolerancias unilaterales: el calibrador PASA verifica la condición de material mínimo (debe pasar), y el calibrador NO PASA verifica la condición de máximo material (no debe pasar).
Guía de selección basada en las solicitudes
| Tipo de elemento | Requisito funcional | Tolerancia recomendada | Justificación |
|---|---|---|---|
| Diámetro exterior del eje para ajuste con holgura | No debe ser sobredimensionado | Unilateral (+0.00/−x) | Previene interferencia |
| Agujero para instalación del eje | No debe ser subdimensionado | Unilateral (+x/+0.00) | Garantiza holgura |
| Eje para ajuste a presión | Debe mantener el rango de interferencia | Unilateral (ambos límites críticos) | Controla la fuerza de retención |
| Agujero del asiento de rodamiento | Clase de tolerancia H7 | Unilateral según ISO 286-1 | Clase de ajuste estándar |
| Diámetro de la ranura para anillo tórico | No debe ser sobredimensionado | Unilateral | Protege la compresión del sello |
| Contorno exterior de la carcasa | Empaque no funcional | Bilateral | Eficiencia de mecanizado |
| Espesor de pared | Solo estructural | Bilateral | Sin requisito de ajuste |
| Dimensiones generales de bolsillos | Sin contacto | Bilateral | Centrado del proceso |
| Posición de agujeros roscados | Alineación del patrón de pernos | Bilateral (posición), según ASME Y14.5 | Acumulación gestionada por GD&T |
| Espesor del diente de engranaje | Condición de máximo material en el punto de engrane | Unilateral | Evita trabamiento sin juego |
Errores habituales en la selección
Aplicación de tolerancia bilateral a dimensiones críticas de ajuste
El error de tolerancia más consecuente: especificar ±0.05 mm en un eje que acopla con un agujero de 0.00/+0.05 mm, sin reconocer que el peor caso (eje en +0.05, agujero en nominal) produce 0.05 mm de interferencia. El error no es visible en la inspección individual de piezas — ambas piezas pasan sus tolerancias individuales — pero el ensamble falla. La solución es especificar tolerancia unilateral en el eje o en el agujero (o en ambos) para eliminar la superposición.
Sobre-especificación de tolerancias unilaterales en todas partes
El error opuesto: aplicar tolerancias unilaterales a todas las características en un intento de “controlar todo”. Esto obliga al proceso CNC a apuntar intencionalmente a dimensiones fuera del nominal para cada característica, aumentando el tiempo de preparación, haciendo el SPC más complejo y sin proporcionar beneficio funcional para dimensiones no críticas. El proceso desperdicia esfuerzo de control en características donde no se necesita.
Especificación de tolerancias más estrictas que la capacidad del proceso
Ambos tipos de tolerancia deben coincidir con la capacidad de proceso alcanzable. Mecanizado estándar CNC de fresado y torneado: ±0.025–0.050 mm para dimensiones generales; ±0.010–0.025 mm para características de precisión; ±0.005 mm para trabajo de alta precisión que requiere entorno controlado y herramientas especializadas. Especificar ±0.005 mm bilateral en una operación estándar de fresado CNC, o +0.000/−0.005 mm unilateral, produce el mismo resultado: tasas de rechazo que hacen la producción antieconómica.
Ignorar la acumulación de tolerancias en ensambles de múltiples piezas
Cada dimensión tiene variación, y las variaciones se acumulan a lo largo de la cadena de acoplamiento. Un ensamble diseñado con todas las tolerancias bilaterales y sin análisis de acumulación puede tener problemas de ajuste en producción que aparecen solo en la etapa de ensamble — difíciles y costosos de diagnosticar. El enfoque correcto: completar un análisis de acumulación de peor caso o RSS (raíz cuadrada de la suma de cuadrados) antes de finalizar las tolerancias, y luego aplicar tolerancias unilaterales en las dimensiones que gobiernan el ajuste del ensamble.
Principales conclusiones
- La tolerancia unilateral protege un límite específico — la dimensión está garantizada a no exceder nunca (o no caer por debajo de) un límite crítico. Esta es la elección correcta para diámetros de eje en ajustes con holgura, tamaños de agujero para instalación de ejes, interfaces de ajuste a presión y superficies de sellado.
- La tolerancia bilateral coincide con el comportamiento natural del proceso CNC — los procesos de mecanizado se centran en el nominal, y las tolerancias bilaterales aprovechan esto para la eficiencia de fabricación, el control de proceso y la aplicabilidad del SPC. Correcta para todas las dimensiones no funcionales y no críticas de ajuste.
- El enfoque práctico utiliza ambos: bilateral en dimensiones generales (mecanizado eficiente), unilateral en dimensiones críticas de ajuste (protección del ensamblaje).
- El análisis de acumulación de tolerancias debe preceder a la especificación de tolerancias en cualquier ensamblaje de múltiples piezas: la acumulación en el peor caso de todas las tolerancias bilaterales puede producir interferencias que solo aparecen en la etapa de ensamblaje.
- La tolerancia unilateral se alinea con el MMC: para cualquier dimensión donde el MMC nunca debe violarse para que el ensamblaje tenga éxito, la tolerancia unilateral es la especificación mecánicamente correcta.
- El desgaste de la herramienta CNC crea una deriva direccional que puede aprovecharse con tolerancias unilaterales: los agujeros tienden naturalmente a desviarse hacia un tamaño mayor a medida que las herramientas se desgastan, alineándose con una especificación unilateral de solo sobretamaño.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): los planos deben especificar tanto el tipo de tolerancia (bilateral ± o unilateral +/−) como la clase de ajuste aplicable (ISO 286-1 para agujeros y ejes, ASME B4.2 para límites y ajustes métricos) para todas las dimensiones funcionales de acoplamiento. Una tolerancia de “±0.05” en un asiento de rodamiento es insuficiente — no protege el límite funcional y producirá ajustes de rodamiento inconsistentes entre lotes de producción.
Preguntas frecuentes
¿Cuál es la diferencia entre tolerancia unilateral y bilateral?
La tolerancia bilateral distribuye la variación permitida simétricamente alrededor de la dimensión nominal — la mitad por encima, la mitad por debajo — como en 10.00 ±0.05 mm (rango real: 9.95–10.05 mm). La tolerancia unilateral coloca toda la zona de tolerancia en un lado del nominal — la variación solo se permite en una dirección — como en 10.00 +0.00/−0.05 mm (rango real: 9.95–10.00 mm) o 10.00 +0.05/+0.00 mm (rango real: 10.00–10.05 mm). La consecuencia de ingeniería: la tolerancia bilateral no puede garantizar que una dimensión nunca exceda el nominal; la tolerancia unilateral sí puede, lo que la convierte en la elección correcta siempre que exceder un límite constituya una falla funcional.
¿Cuándo se debe usar la tolerancia unilateral?
La tolerancia unilateral es necesaria cuando un límite es crítico para el ensamblaje o la función y el otro no lo es. Aplicaciones principales: diámetros exteriores de ejes en ajustes con holgura (el eje nunca debe ser sobredimensionado — use +0.00/−x mm para prevenir interferencias); diámetros de agujeros para instalación de ejes (el agujero nunca debe ser subdimensionado — use +x/+0.00 mm para garantizar holgura); diámetros de ranuras para anillos tóricos (no deben exceder el límite de sellado); dimensiones de ajuste a presión (donde la interferencia controlada es el requisito funcional); y cualquier característica donde exceder la Condición de Material Máximo (MMC) causaría falla en el ensamblaje.
¿Por qué se prefiere la tolerancia bilateral para la mayoría del mecanizado CNC?
Los procesos de mecanizado CNC se programan a un nominal objetivo y producen una distribución de dimensiones reales centrada cerca de ese objetivo. La tolerancia bilateral acomoda esto naturalmente — el proceso opera en el nominal y la variación se distribuye en ambos lados dentro de la banda de tolerancia sin requerir un desplazamiento deliberado del proceso. Esto produce tasas de rechazo más bajas, monitoreo SPC más simple y ajustes de compensación de herramienta menos frecuentes que las tolerancias unilaterales, que requieren que el maquinista apunte intencionalmente a una dimensión fuera del nominal para que la variación del proceso caiga dentro de la zona permitida en un solo lado.
¿Cómo se relaciona la acumulación de tolerancias con la elección entre tolerancia unilateral y bilateral?
La acumulación de tolerancias es la acumulación de variación dimensional a través de múltiples piezas de acoplamiento en una cadena de ensamblaje. El tolerado totalmente bilateral en un ensamblaje de múltiples piezas produce la mayor acumulación simétrica en el peor caso. Aplicar tolerancias unilaterales en las dimensiones que gobiernan directamente la holgura del ensamblaje puede eliminar fallas por interferencia: si el eje se especifica unilateral para nunca exceder el tamaño máximo, y el agujero se especifica unilateral para nunca estar por debajo del tamaño mínimo, la holgura entre ellos está garantizada en todas las dimensiones fabricadas dentro de la tolerancia. La práctica de diseño correcta es realizar un análisis de acumulación en el peor caso antes de finalizar las tolerancias, luego usar tolerancias unilaterales para proteger los límites funcionales del ensamblaje mientras se mantienen tolerancias bilaterales en dimensiones no críticas para eficiencia de fabricación.
¿La tolerancia unilateral aumenta el costo de fabricación?
Para dimensiones no críticas, sí — la tolerancia unilateral requiere que el proceso apunte intencionalmente a una dimensión fuera del nominal y mantenga ese desplazamiento, lo que aumenta el tiempo de preparación y la frecuencia de monitoreo del proceso. Para dimensiones críticas de ajuste, la comparación de costos debe incluir el costo de fallas de ensamblaje: una tolerancia bilateral que permite interferencia ocasional requiere detección costosa en la etapa de ensamblaje, retrabajo o descarte de pares acoplados. El costo adicional de control de mecanizado de la tolerancia unilateral en un diámetro de eje crítico es típicamente mucho menor que el costo de fallas en campo o rechazos de ensamblaje por tolerancia bilateral. La regla práctica: use tolerancias bilaterales para eficiencia de fabricación en todas las dimensiones generales, y acepte el pequeño costo adicional de control de las tolerancias unilaterales en las dimensiones específicas donde una falla funcional resultaría de exceder un límite.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC produciendo ensamblajes eje-agujero, carcasas de rodamientos, componentes de sellado y piezas mecánicas de ajuste de precisión para aplicaciones de fabricación automotriz, aeroespacial, médica, electrónica e industrial OEM. Referencias técnicas: ASME Y14.5-2018 (Dimensionamiento y Toleranciado Geométrico), ISO 286-1 (Límites y Ajustes — Bases de Tolerancias, Desviaciones y Ajustes), ASME B4.2 (Límites y Ajustes Métricos Preferidos), Machinery’s Handbook (Tolerancias y Ajustes), Spotts & Shoup, Design of Machine Elements (Métodos de Análisis de Tolerancias).
¿Buscando componentes mecanizados CNC de ajuste de precisión?
En CMS, producimos ejes, orificios, asientos de rodamientos, insertos de ajuste a presión y superficies de sellado con estrategias de tolerancia especificadas según los requisitos del dibujo: unilateral para características críticas de ajuste, bilateral para dimensiones generales. Cada pedido de ajuste de precisión incluye revisión de DFM para la viabilidad de tolerancias, verificación de clase de ajuste y análisis de acumulación de tolerancias antes de iniciar la producción.
[Solicite una revisión de especificación de tolerancias y una cotización de mecanizado de precisión CNC →]


