
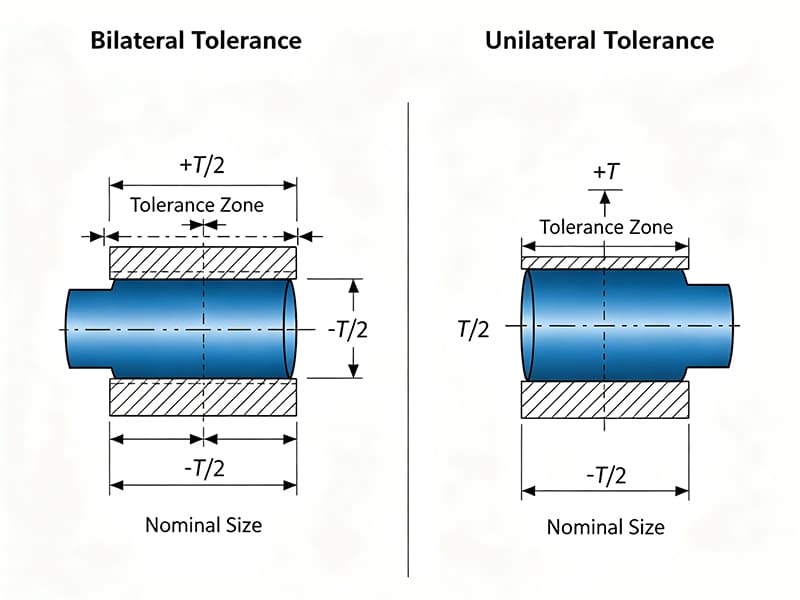
Hızlı Cevap: Tek taraflı tolerans, yalnızca bir yönde değişime izin verir (örn., 10,00 +0,00/−0,05 mm — boyut yalnızca alt sınıra doğru sapabilir), maksimum mil çapı veya minimum delik boyutu gibi kritik bir sınırı korur. Çift taraflı tolerans, değişimi nominal etrafında simetrik olarak dağıtır (örn., 10,00 ±0,05 mm), bu da CNC proseslerinin doğal davranışıyla uyumludur ve genel işlemede hurdayı en aza indirir. Karar işlevseldir: bir sınırın aşılması montaj hatasına neden olan herhangi bir boyutta tek taraflı tolerans kullanın — rulmana mil geçmeleri, sızdırmazlık çapları, pres geçme arayüzleri; her iki yöndeki değişimin kabul edilebilir olduğu işlevsel olmayan boyutlarda çift taraflı tolerans kullanın. Çoğu hassas işlenmiş parça her ikisini de doğru şekilde kullanır: genel boyutlarda çift taraflı, geçme açısından kritik özelliklerde tek taraflı.
Temel Fark
Tek taraflı ve çift taraflı tolerans arasındaki ayrım bir biçimlendirme tercihi değildir — parçanın nominalin hangi tarafına doğru sapmasına izin verildiğini ve dolayısıyla tolerans spesifikasyonunun hangi montaj hata moduna karşı koruma sağladığını belirler.
Çift taraflı tolerans: Tolerans bölgesi nominal boyut etrafında simetrik olarak ortalanmıştır. 10,00 ±0,05 mm'lik bir çift taraflı spesifikasyon, gerçek boyutun 9,95 ile 10,05 mm arasında herhangi bir yerde olabileceği anlamına gelir — nominalin üstünde ve altında eşit değişime izin verilir.
Tek taraflı tolerans: Tolerans bölgesinin tamamı nominalin bir tarafında yer alır. 10,00 +0,00/−0,05 mm'lik bir tek taraflı spesifikasyon, gerçek boyutun 9,95 ile 10,00 mm arasında herhangi bir yerde olabileceği anlamına gelir — boyut alt sınıra doğru sapabilir ancak asla 10,00 mm'yi aşamaz.
| Şartname | Tolerans Bölgesi | Alt Sınır | Üst Sınır | Değişim Yönü |
|---|---|---|---|---|
| 10,00 ±0,05 mm | 0,10 mm | 9,95 mm | 10,05 mm | Her ikisi (çift taraflı) |
| 10,00 +0,00/−0,05 mm | 0,05 mm | 9,95 mm | 10,00 mm | Yalnızca alt sınıra doğru (tek taraflı) |
| 10,00 +0,05/+0,00 mm | 0,05 mm | 10,00 mm | 10,05 mm | Yalnızca üst sınıra doğru (tek taraflı) |
İşlevsel çıkarım: 10,00 ±0,05 mm'de belirtilen bir mil 10,05 mm'ye işlenebilir, bu da 10,00 mm nominal çaplı bir delikle montaj girişimine neden olabilir. 10,00 +0,00/−0,05 mm'de belirtilen aynı nominal mil asla 10,00 mm'yi aşamaz — girişim hata modu tolerans yapısının kendisi tarafından ortadan kaldırılır.
Mühendisler Çoğu Boyut İçin Neden Çift Taraflı Toleransı Seçer
Çift taraflı tolerans, genel işlenmiş boyutlar için varsayılan spesifikasyondur çünkü yazılması daha basit olduğu için değil, CNC işleme proseslerinin nasıl davrandığını ve üretim değişiminin nasıl dağıldığını doğru şekilde yansıttığı için.
Proses Merkezleme
CNC işleme prosesleri — tornalama, frezeleme, taşlama — bir hedef boyuta programlanır ve gerçek boyutların dağılımını bu hedefe yakın merkezlenmiş olarak üretme eğilimindedir. Takım aşınması, termal genleşme ve titreşim boyutsal kaymaya neden olduğunda, düzgün yönetilen bir proses için kayma zaman içinde kademeli ve her iki yönde olma eğilimindedir. Çift taraflı tolerans bu doğal simetriyi karşılar.
İstatistiksel proses kontrolü (SPC) en etkili şekilde çift taraflı toleranslarla çalışır: proses yeterlilik indeksleri (Cp ve Cpk) nominal üzerinde merkezlenmiş normal dağılımlı bir çıktı varsayar. ±0,05 mm çift taraflı toleransla çalışan bir proses doğrudan değerlendirilir; tek taraflı toleransla çalışan bir proses ise nominal hedefin ayarlanmasını ve etkin ortalamanın yeniden hesaplanmasını gerektirir, bu da proses izlemeye karmaşıklık katar.
Üretim Verimliliği
Çift taraflı tolerans kasıtlı bir proses sapması gerektirmez — programcı nominali hedefler ve prosesin doğal değişimi her iki tarafta dağılır. Buna karşılık tek taraflı tolerans, tezgah operatörünün veya CNC programcısının proses değişiminin bir taraftaki izin verilen bölgeye düşmesi için nominalden sapmış bir boyutu kasıtlı olarak hedeflemesini gerektirir. Bu, kurulum ayar süresi ekler ve takım aşınmasının prosesi amaçlanan bölgenin dışına kaydırdığını tespit etmek için daha sık izleme gerektirir.
Çift Taraflı Toleransın Uygun Olduğu Yerler
Çift taraflı tolerans, aşağıdaki durumlardaki herhangi bir boyut için doğru spesifikasyondur:
- Özellik, bir geçmede doğrudan bir eşleşen parçayla temas etmez
- Her iki yöndeki küçük değişimin işlevsel bir sonucu yoktur
- Boyut, bir eşleşme arayüzü yerine parçanın genel zarfını veya formunu tanımlar
- Özellik, montaj doğrulaması yerine kalite kontrol amacıyla ölçülür
Hassas bir CNC gövdesindeki tipik çift taraflı toleranslı özellikler: toplam uzunluk, genişlik ve yükseklik; et kalınlığı; temassız cep boyutları; çıkıntı yükseklikleri; pah derinlikleri; tolerans yığılması biriktiren özellik aralıkları.
Tek Taraflı Toleransın Gerekli Olduğu Durumlar
Tek taraflı tolerans, bir yönlü hatanın kabul edilebilir, diğerinin kabul edilemez olduğu her durumda uygundur — parçanın bir sınırı aşmaması gerektiğinde ancak diğer yönde serbestliği olduğunda.
Boşluk Geçmelerinde Mil Çapları
Bir deliğe boşluk geçmesi için belirtilen bir mil, yerleştirmeye izin veren maksimum çapı asla aşmamalıdır. Mil çok küçükse boşluk artar (çoğu boşluk geçmesi için kabul edilebilir); mil çok büyükse girişim oluşur ve montaj başarısız olur veya deliğe zarar veren zorlamalı yerleştirme gerektirir.
Doğru spesifikasyon: mil dış çapı = 10,00 +0,00/−0,05 mm. Milin 10,00 mm'de veya altında olması garanti edilir. Montaj başarısı için önemli olan tek boyut (maksimum) tamamen kontrol edilir.
Çift taraflı bir spesifikasyon 10,00 ±0,05 mm aynı mil üzerindeki çift taraflı tolerans 10,05 mm'lik bir mile izin verir — bu da alt tolerans sınırındaki 10,00 mm nominal delik ile birleştiğinde, yalnızca tolerans yapısından kaynaklanan 0,05 mm'lik bir girişim oluşturur.
Hassas Delik Çapları
Şaft montajı için belirtilen bir delik, eşleşen şaftı geçen minimum çaptan asla daha küçük olmamalıdır. Delik aşırı büyükse, çalışma boşluğu artar (tasarım sınırları içinde kabul edilebilir); küçükse, şaft takılamaz.
Doğru spesifikasyon: delik = 10.00 +0.05/+0.00 mm. Deliğin 10.00 mm veya üzerinde olması garanti edilir.
Pres Geçme Arayüzleri
Pres geçmeler kontrollü girişim gerektirir — gerekli tutma kuvvetini üretmek için şaft çapı delik çapından belirli bir miktar daha büyük olmalıdır. Hem minimum girişim (yetersiz tutma) hem de maksimum girişim (montaj hasarı) fonksiyonel arızalardır, bu da her iki sınırın da önemli olduğu anlamına gelir. Pres geçme spesifikasyonları sıklıkla iki tek taraflı tolerans kullanır: şaft dış çapında tek taraflı tolerans (minimum tutma girişimini sağlar) ve delik iç çapında tek taraflı tolerans (aşırı girişimi önler).
Sızdırmazlık Yüzeyleri
O-ring kanalları ve sızdırmazlık çapları, contanın sıkıştırmasını doğrudan kontrol eden kritik boyutlara sahiptir. Çok büyük bir kanal çapı, O-ring sıkıştırmasını sızdırmazlık eşiğinin altına düşürür; çok küçükse, sıkıştırma aşırı olur ve O-ring aşınmasını hızlandırır. Her iki sınır da fonksiyoneldir, ancak baskın arıza modu (yetersiz sıkıştırmadan kaynaklanan sızıntı), sıkıştırmanın asla minimumun altına düşmemesini sağlayan kanal boyutundaki tek taraflı tolerans ile korunur.
Diş ve Dişli Profili Geometrisi
Hassas sınıflar için diş hatve çapları ve dişli diş kalınlığı spesifikasyonları sıklıkla tek taraflı tolerans kullanır. Dış dişler (cıvatalar, şaftlar) için, hatve çapı eşleşen diş kavramasını garanti etmek için maksimum malzeme koşulunu aşmamalıdır. Dişli dişleri için, diş kalınlığı kavramada boşluksuz sıkışmayı önlemek için MMC'yi aşmamalıdır.
Maksimum Malzeme Koşulu ve Tek Taraflı Tolerans
Maksimum Malzeme Koşulu (MMC), bir özelliğin en fazla malzeme içerdiği durumdur: bir şaft için MMC en büyük çaptır; bir delik için MMC en küçük çaptır. MMC, montaj boşluğu için en kötü durum koşulunu tanımlar.
Tek taraflı tolerans ve MMC doğal olarak birlikte çalışır çünkü tek taraflı tolerans özelliğin asla MMC sınırını aşmamasını sağlar — yalnızca MMC'den uzaklaşan yönde varyasyona izin verir.
Bir şaft montajı için:
- Şaft MMC = 10.00 mm (izin verilen en büyük şaft çapı)
- Tek taraflı tolerans: 10.00 +0.00/−0.05 mm → şaft her zaman MMC'de veya altında
- Montaj boşluğu: üretilen tüm şaft boyutlarında garanti edilir
Bir delik montajı için:
- Delik MMC = 10.00 mm (izin verilen en küçük delik çapı)
- Tek taraflı tolerans: 10.00 +0.05/+0.00 mm → delik her zaman MMC'de veya üzerinde
- Montaj boşluğu: üretilen tüm delik boyutlarında garanti edilir
Şaft üzerindeki çift taraflı tolerans (±0.05 mm) MMC'yi korumaz — şaft 10.05 mm olabilir, MMC sınırını ihlal ederek montaj girişimine neden olabilir.
Tolerans Yığılması: Tolerans Tipi Montaj Varyasyonunu Nasıl Etkiler
Çok bileşenli montajlarda, her parçadan gelen boyutsal varyasyon birikir. Bu birikim — tolerans yığılması — doğru toleranslandırılmış tek tek parçalardan üretilen montajların birbirine uyup uymayacağını belirler.
Çift Taraflı Yığılma
Tüm eşleşen boyutlarda çift taraflı toleranslar kullanıldığında, en kötü durum yığılması tüm tolerans büyüklüklerinin aritmetik toplamıdır. Her biri ±0.05 mm çift taraflı toleransa sahip üç bileşen için:
En kötü durum yığılması = 3 × 0.05 = ±0.15 mm toplam varyasyon
Varyasyon simetriktir — montaj nominalden 0.15 mm daha büyük veya daha küçük olabilir.
Tek Taraflı Tolerans ile Yığılmayı Kontrol Etme
Tek taraflı toleransların stratejik uygulanması yığılmayı öngörülebilir bir yöne yönlendirebilir. Doğrusal bir montaj zincirindeki tüm toleranslar aynı yönde tek taraflı olarak belirtilirse, en kötü durum sonucu simetrik bir aralık yerine öngörülebilir tek taraflı bir hata olur — ki bu etrafında tasarım yapılabilir.
Pratikte, en etkili yığılma kontrol yaklaşımı şunları birleştirir:
- Kritik olmayan boyutlarda çift taraflı toleranslar (verimli işlemeye izin verir)
- Montaj boşluğunu doğrudan yöneten bir veya iki boyutta tek taraflı toleranslar (fonksiyonel sınırları korur)
Bu karma strateji, tamamen çift taraflı toleranslamanın üretim verimliliğinin çoğunu fonksiyonel tek taraflı kontrolün montaj korumasıyla birlikte sağlar.
Örnek: Şaft + Yuva Montajı
Üç bileşenli montaj: yuva deliği (nominal 30.00 mm), şaft dış çapı (nominal 30.00 mm), termal genleşme payı.
Tamamen çift taraflı tasarım (sorunlu):
- Delik: 30.00 ±0.03 mm → aralık 29.97–30.03 mm
- Şaft: 30.00 ±0.02 mm → aralık 29.98–30.02 mm
- En kötü durum: delik 29.97 mm'de, şaft 30.02 mm'de → 0.05 mm girişim — montaj arızası
Karma tek taraflı tasarım (doğru):
- Delik: 30.00 +0.05/+0.00 mm → her zaman ≥ 30.00 mm
- Şaft: 30.00 +0.00/−0.03 mm → her zaman ≤ 30.00 mm
- En kötü durum: delik 30.00 mm'de, şaft 30.00 mm'de → sıfır boşluk (satır satır) — montaj başarılı
CNC İşleme Süreci Etkileri
Takım Aşınması ve Yönsel Kayma
Yüksek hacimli CNC üretiminde, takım aşınması öngörülebilir yönsel kayma getirir: bir tornalama ucu veya parmak freze aşındıkça, dış çaplar küçülme eğilimi gösterir ve iç çaplar büyüme eğilimi gösterir. Bu yönsel davranış, kayma yönündeki tek taraflı toleransları pratikte aynı toplam aralıktaki çift taraflı toleranslardan daha ulaşılabilir kılar.
Örneğin, bir üretim serisi boyunca aşınan bir parmak freze ile işlenen bir delik: takım aşındıkça küçüldüğünden, delik çapı artar. Yalnızca aşırı büyüklüğe izin veren tek taraflı bir tolerans (delik +0.04/+0.00 mm) bu doğal kayma ile uyumludur — delik nominalde başlar ve takım aşındıkça tolerans bölgesine kayar. Aynı delik üzerindeki çift taraflı tolerans (±0.02 mm), sürecin nominalde başlamasını ve takım aşınma yönünden bağımsız olarak ±0.02 mm içinde tutmasını gerektirir, bu da daha sık ofset düzeltmesi gerektirir.
Muayene Stratejisi
Muayene yaklaşımı tolerans tipleri arasında farklılık gösterir:
Çift taraflı toleranslar için: gerçek ölçümü ölçün ve nominalden ±aralığına göre karşılaştırın. Proses yeteneği, ölçülen varyasyonun toplam tolerans bandına simetrik olarak karşılaştırılmasıyla değerlendirilir.
Tek taraflı toleranslar için: muayene, kritik limiti özellikle doğrulamalıdır. +0,00/−0,05 mm toleranslı bir mil için kritik kontrol, herhangi bir parçanın maksimum (nominal) ölçüyü aşıp aşmadığıdır. Geç/geçmez mastarları tek taraflı tolerans muayenesi için özellikle etkilidir — GEÇ mastarı minimum malzeme koşulunu doğrular (geçmelidir) ve GEÇMEZ mastarı MMC'yi doğrular (geçmemelidir).
Uygulamaya Dayalı Seçim Kılavuzu
| Özellik Tipi | Fonksiyonel Gereksinim | Önerilen Tolerans | Gerekçe |
|---|---|---|---|
| Boşluk geçmesi için mil dış çapı | Aşırı büyük olmamalıdır | Tek taraflı (+0,00/−x) | Girişimi önler |
| Mil montajı için delik | Aşırı küçük olmamalıdır | Tek taraflı (+x/+0,00) | Boşluğu sağlar |
| Pres geçme mil dış çapı | Girişim aralığını korumalıdır | Tek taraflı (her iki limit kritik) | Tutma kuvvetini kontrol eder |
| Rulman yatağı deliği | H7 tolerans sınıfı | ISO 286-1'e göre tek taraflı | Standart geçme sınıfı |
| O-ring kanal çapı | Aşırı büyük olmamalıdır | Tek taraflı | Conta sıkıştırmasını korur |
| Gövde dış zarfı | Fonksiyonel olmayan paketleme | Çift taraflı | İşleme verimliliği |
| Et kalınlığı | Yalnızca yapısal | Çift taraflı | Geçme gereksinimi yok |
| Genel cep ölçüleri | Temassız | Çift taraflı | Proses merkezleme |
| Dişli delik konumu | Cıvata düzeni hizalaması | Çift taraflı (konum), ASME Y14.5'e göre | Yığılma GD&T tarafından yönetilir |
| Dişli diş kalınlığı | Kavrama noktasında MMC | Tek taraflı | Boşluksuz sıkışmayı önler |
Yaygın Seçim Hataları
Geçme Kritik Ölçülere Çift Taraflı Tolerans Uygulama
En önemli tolerans hatası: 0,00/+0,05 mm delikle eşleşen bir mile ±0,05 mm belirtmek ve en kötü durumun (mil +0,05'te, delik nominalde) 0,05 mm girişim ürettiğini fark etmemek. Hata, tek parça muayenesinde görünmez — her iki parça da kendi toleranslarını geçer — ancak montaj başarısız olur. Çözüm, örtüşmeyi ortadan kaldırmak için mil veya delik (ya da her ikisi) üzerinde tek taraflı tolerans belirtmektir.
Her Yerde Tek Taraflı Toleransları Aşırı Belirtme
Ters hata: “her şeyi kontrol etme” girişiminde tüm özelliklere tek taraflı toleranslar uygulamak. Bu, CNC prosesini her özellik için kasıtlı olarak nominal dışı ölçüleri hedeflemeye zorlar; kurulum süresini artırır, SPC'yi daha karmaşık hale getirir ve kritik olmayan ölçüler için hiçbir fonksiyonel fayda sağlamaz. Proses, kontrol çabasını ihtiyaç duyulmayan özelliklere harcar.
Proses Yeteneğinden Daha Sıkı Toleranslar Belirtme
Her iki tolerans türü de ulaşılabilir proses yeteneğiyle eşleştirilmelidir. Standart CNC frezeleme ve tornalama: genel ölçüler için ±0,025–0,050 mm; hassas özellikler için ±0,010–0,025 mm; kontrollü ortam ve özel takım gerektiren yüksek hassasiyetli işler için ±0,005 mm. Standart bir CNC frezeleme işleminde ±0,005 mm çift taraflı veya +0,000/−0,005 mm tek taraflı belirtmek aynı sonucu verir: üretimi ekonomik olmaktan çıkaran ret oranları.
Çok Parçalı Montajlarda Yığılmayı Göz Ardı Etme
Her ölçünün varyasyonu vardır ve varyasyonlar bir eşleşen montaj zinciri boyunca birikir. Tümü çift taraflı toleranslarla tasarlanmış ve yığılma analizi yapılmamış bir montaj, üretimde yalnızca montaj aşamasında ortaya çıkan geçme sorunları yaşayabilir — teşhis edilmesi zor ve pahalıdır. Doğru yaklaşım: toleransları kesinleştirmeden önce en kötü durum veya RSS (karekök toplamı) yığılma analizini tamamlayın, ardından montaj geçmesini yöneten ölçülere tek taraflı toleranslar uygulayın.
Önemli Noktalar
- Tek taraflı tolerans belirli bir limiti korur — ölçünün kritik bir sınırı asla aşmayacağı (veya altına düşmeyeceği) garanti edilir. Bu, boşluk geçmelerindeki mil çapları, mil montajı için delik ölçüleri, pres geçme arayüzleri ve sızdırmazlık yüzeyleri için doğru seçimdir.
- Çift taraflı tolerans, doğal CNC proses davranışıyla örtüşür — işleme prosesleri nominal ölçü merkezli çalışır ve çift taraflı toleranslar bunu üretim verimliliği, proses kontrolü ve SPC uygulanabilirliği için kullanır. Fonksiyonel olmayan, geçme açısından kritik olmayan tüm ölçüler için doğrudur.
- Pratik yaklaşım her ikisini birlikte kullanır: genel ölçülerde çift taraflı (verimli işleme), geçme açısından kritik ölçülerde tek taraflı (montaj koruması).
- Tolerans yığılma analizi, çok parçalı herhangi bir montajda tolerans belirlemeden önce yapılmalıdır: tüm çift taraflı toleranslardan kaynaklanan en kötü durum yığılması, yalnızca montaj aşamasında ortaya çıkan girişime neden olabilir.
- Tek taraflı tolerans MMC ile uyumludur: montajın başarılı olması için MMC'nin asla ihlal edilmemesi gereken herhangi bir ölçü için tek taraflı tolerans mekanik olarak doğru spesifikasyondur.
- CNC takım aşınması yönlü kayma yaratır ve bu durum tek taraflı toleranslarla kullanılabilir: delikler takımlar aşındıkça doğal olarak büyük ölçüye kayar ve yalnızca büyük ölçüye izin veren tek taraflı spesifikasyonla örtüşür.
- OEM tedarik ekipleri için: teknik resimler, tüm fonksiyonel eşleşme ölçüleri için hem tolerans tipini (çift taraflı ± veya tek taraflı +/−) hem de geçerli geçme sınıfını (delikler ve miller için ISO 286-1, metrik limitler ve geçmeler için ASME B4.2) belirtmelidir. Bir rulman yatağında “±0,05” toleransı yetersizdir — fonksiyonel limiti korumaz ve üretim partileri arasında tutarsız rulman geçmelerine yol açar.
Sık Sorulan Sorular
Tek taraflı ve çift taraflı tolerans arasındaki fark nedir?
Çift taraflı tolerans, izin verilen varyasyonu nominal ölçü etrafında simetrik olarak dağıtır — yarısı üstte, yarısı altta — örneğin 10,00 ±0,05 mm (gerçek aralık: 9,95–10,05 mm). Tek taraflı tolerans, tolerans bölgesinin tamamını nominalin bir tarafına yerleştirir — varyasyona yalnızca bir yönde izin verilir — örneğin 10,00 +0,00/−0,05 mm (gerçek aralık: 9,95–10,00 mm) veya 10,00 +0,05/+0,00 mm (gerçek aralık: 10,00–10,05 mm). Mühendislik sonucu: çift taraflı tolerans bir ölçünün nominali asla aşmayacağını garanti edemez; tek taraflı tolerans edebilir ve bu nedenle bir limitin aşılmasının fonksiyonel arıza oluşturduğu her yerde doğru seçimdir.
Tek taraflı tolerans ne zaman kullanılmalıdır?
Tek taraflı tolerans, montaj veya fonksiyon için bir limitin kritik olduğu ve diğerinin olmadığı durumlarda gereklidir. Başlıca uygulamalar: boşluklu geçmelerde mil dış çapları (mil asla büyük ölçüde olmamalıdır — girişimi önlemek için +0,00/−x mm kullanın); mil montajı için delik çapları (delik asla küçük ölçüde olmamalıdır — boşluğu sağlamak için +x/+0,00 mm kullanın); O-ring kanal çapları (sızdırmazlık limitini aşmamalıdır); pres geçme ölçüleri (kontrollü girişimin fonksiyonel gereklilik olduğu durumlar); ve Maksimum Malzeme Koşulunun (MMC) aşılmasının montaj arızasına neden olacağı herhangi bir özellik.
Çoğu CNC işlemesi için neden çift taraflı tolerans tercih edilir?
CNC işleme prosesleri hedef nominale göre programlanır ve bu hedefin yakınında merkezlenmiş bir gerçek ölçü dağılımı üretir. Çift taraflı tolerans buna doğal olarak uyum sağlar — proses nominalde çalışır ve varyasyon, kasıtlı proses kaydırması gerektirmeden tolerans bandı içinde her iki tarafa dağılır. Bu, tek taraflı toleranslara kıyasla daha düşük hurda oranları, daha basit SPC izleme ve daha seyrek takım ofset ayarı sağlar; tek taraflı toleranslar, proses varyasyonunun bir taraftaki izin verilen bölgeye düşmesi için operatörün kasıtlı olarak nominal dışı bir ölçüyü hedeflemesini gerektirir.
Tolerans yığılması, tek taraflı ve çift taraflı tolerans seçimiyle nasıl ilişkilidir?
Tolerans yığılması, bir montaj zincirindeki birden fazla eşleşen parça boyunca boyutsal varyasyonun birikmesidir. Çok parçalı bir montajda tamamen çift taraflı toleranslandırma, en büyük simetrik en kötü durum yığılmasını üretir. Montaj boşluğunu doğrudan yöneten ölçülere tek taraflı toleranslar uygulamak girişim arızalarını ortadan kaldırabilir: mil, maksimum boyutu asla aşmayacak şekilde tek taraflı belirtilirse ve delik, minimum boyutun altına asla düşmeyecek şekilde tek taraflı belirtilirse, aralarındaki boşluk tolerans içindeki tüm üretilmiş ölçülerde garanti edilir. Doğru tasarım pratiği, toleransları kesinleştirmeden önce en kötü durum yığılma analizini yapmak, ardından fonksiyonel montaj limitlerini korumak için tek taraflı toleransları kullanırken üretim verimliliği için kritik olmayan ölçülerde çift taraflı toleransları korumaktır.
Tek taraflı tolerans üretim maliyetini artırır mı?
Kritik olmayan ölçüler için evet — tek taraflı tolerans, prosesin kasıtlı olarak nominal dışı bir ölçüyü hedeflemesini ve bu ofseti sürdürmesini gerektirir; bu da kurulum süresini ve proses izleme sıklığını artırır. Geçme açısından kritik ölçüler için maliyet karşılaştırması, montaj arızalarının maliyetini içermelidir: ara sıra girişime izin veren çift taraflı tolerans, pahalı montaj aşaması tespiti, yeniden işleme veya eşleşen çiftlerin hurdaya ayrılmasını gerektirir. Kritik bir mil çapında tek taraflı toleransın ek işleme kontrol maliyeti, tipik olarak çift taraflı toleranstan kaynaklanan saha arızalarının veya montaj redlerinin maliyetinden çok daha azdır. Pratik kural: tüm genel ölçülerde üretim verimliliği için çift taraflı toleransları kullanın ve bir limitin aşılmasının fonksiyonel arızaya yol açacağı belirli ölçülerde tek taraflı toleransların küçük ek kontrol maliyetini kabul edin.
Otomotiv, havacılık, medikal, elektronik ve endüstriyel OEM üretim uygulamaları için mil-delik montajları, rulman yatakları, sızdırmazlık bileşenleri ve hassas geçmeli mekanik parçalar üreten 15+ yıllık hassas CNC işleme deneyimine sahip CMS mühendislik ekibi tarafından yazılmıştır. Teknik referanslar: ASME Y14.5-2018 (Geometrik Boyutlandırma ve Toleranslandırma), ISO 286-1 (Limitler ve Geçmeler — Toleransların, Sapmaların ve Geçmelerin Temelleri), ASME B4.2 (Tercih Edilen Metrik Limitler ve Geçmeler), Machinery's Handbook (Toleranslar ve Geçmeler), Spotts & Shoup, Design of Machine Elements (Tolerans Analiz Yöntemleri).
CNC İşlenmiş Hassas Geçme Bileşenleri mi Tedarik Ediyorsunuz?
CMS olarak, çizim gereksinimlerine göre belirlenen tolerans stratejileriyle miller, delikler, yatak yuvaları, pres geçme parçaları ve sızdırmazlık yüzeyleri üretiyoruz — geçme açısından kritik özellikler için tek taraflı, genel ölçüler için çift taraflı. Her hassas geçme siparişi, üretim başlamadan önce tolerans ulaşılabilirliği için DFM incelemesi, geçme sınıfı doğrulaması ve tolerans yığılma analizi içerir.
[Tolerans spesifikasyonu incelemesi ve hassas CNC işleme teklifi isteyin →]


