
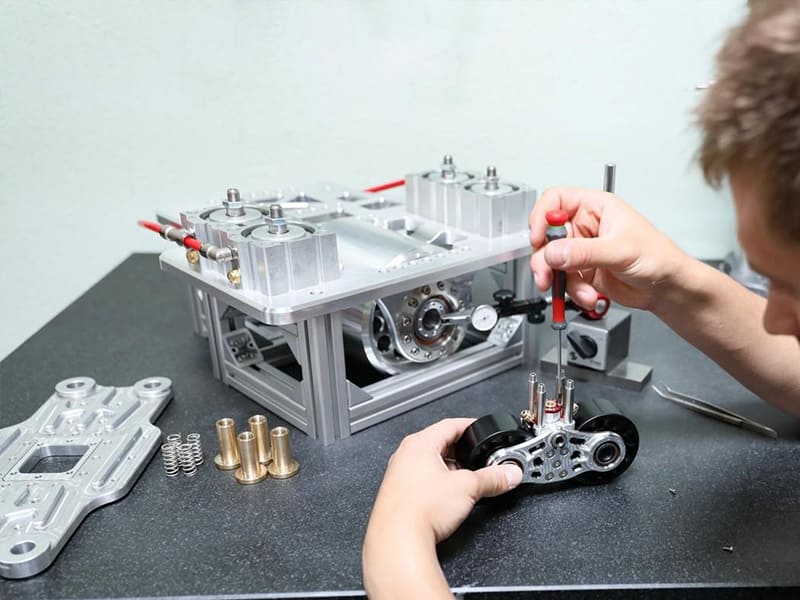
Schnelle Antwort: Prototypen sind Produktmodelle in der Frühphase, die verwendet werden, um Design, Funktion, Herstellbarkeit und Marktreife zu validieren, bevor man sich für Produktionswerkzeuge entscheidet. Die fünf Haupttypen – Konzept-, visuelle, funktionale, technische und Vorserien-Prototypen – dienen jeweils einem spezifischen Validierungsziel in einer bestimmten Entwicklungsphase. Die Wahl des falschen Typs verschwendet Budget für unnötige Präzision in der Frühphase oder riskiert unentdeckte Fehler in der Spätphase. Die richtige Reihenfolge beginnt typischerweise mit kostengünstiger schneller Iteration und schreitet zu produktionsgerechter Validierung fort, sobald Designentscheidungen irreversibel werden.
Was ist ein Prototyp und warum ist er wichtig?
Ein Prototyp ist ein physisches oder digitales Modell eines Produkts, das vor Beginn der Massenproduktion erstellt wird, um Designabsicht, funktionale Leistung, Herstellbarkeit oder Marktakzeptanz zu validieren. Es ist keine Musterprobe – es ist ein Entscheidungswerkzeug.
Der Unterschied ist wichtig, weil der Zweck eines Prototyps alles darüber bestimmt, wie er gebaut werden sollte. Ein Konzeptprototyp, der gebaut wird, um zu untersuchen, ob eine Idee es wert ist, verfolgt zu werden, sollte schnell und kostengünstig sein – Schaumstoff, Pappe, einfache 3D-Drucke. Ein technischer Prototyp, der gebaut wird, um zu validieren, ob ein Teil toleranzgerecht hergestellt und zuverlässig montiert werden kann, sollte produktionsgerechte Materialien und echte Bearbeitungsprozesse verwenden. Produktionsgerechte Genauigkeit auf einen Konzeptprototyp anzuwenden, verschwendet Zeit und Geld. Einen Konzeptprototyp als funktionale Validierung zu akzeptieren, birgt unannehmbares technisches Risiko.
Für OEM-Hersteller und Produktentwickler liegt Prototyping an der Schnittstelle von Risikomanagement und Kostenkontrolle. Die richtige Art und Genauigkeit in jeder Phase zu wählen, ist eine der Entscheidungen mit der höchsten Hebelwirkung in der Produktentwicklung.
Warum Prototypen wichtig sind: Die Kosten des Nicht-Prototypings
Die Wirtschaftlichkeit des Prototypings ist überzeugend. Ein Designfehler, der während der Konzeptprototyp-Phase identifiziert wird, könnte $200–$500 kosten, um ihn durch ein Redesign und ein neues 3D-gedrucktes Modell zu beheben. Derselbe Fehler, der erst nach dem Schneiden der Spritzgussformen entdeckt wird, kann $15.000–$50.000 an Werkzeug-Nacharbeit und Wochen an Terminverzögerung erfordern. Schwerwiegendere Fehler – Montagefehler, strukturelle Unzulänglichkeiten, Toleranzstapelprobleme – die in der Produktion entdeckt werden, können Produktrückrufe, Garantieansprüche und Reputationsschäden auslösen, die jede Einsparung durch Prototyping bei weitem übertreffen.
Basierend auf unserer Produktionserfahrung bei der Unterstützung von OEM-Kunden durch Prototyp-zu-Produktion-Übergänge sind die Projekte mit den effizientesten Produktionsanläufen diejenigen, die angemessen in die technische Prototyp-Validierung investiert haben – nicht unbedingt das teuerste oder aufwendigste Prototyping, sondern das gezielteste auf die spezifischen Risiken in diesem Design.
Prototyp vs. Produktionsteil: Ein kritischer Vergleich
Den Unterschied zwischen einem Prototyp und einem Produktionsteil zu verstehen, hilft, den Zweck und die Grenzen des Prototypings einzuordnen:
| Aspekt | Prototyp | Produktionsteil |
|---|---|---|
| Kosten pro Einheit | Höher (keine Skaleneffekte) | Niedriger (für Volumen optimiert) |
| Material | Oft gleichwertig; manchmal vereinfacht | Endgültig spezifiziertes Produktionsmaterial |
| Menge | 1–100 Einheiten | Hunderte bis Millionen |
| Werkzeugbau | Minimal oder keine Hartwerkzeuge | Dedizierte Formen, Gesenke, Vorrichtungen |
| Toleranz | Iterativ; kann gelockert sein | Eng und standardisiert |
| Fertigungsmethode | CNC, 3D-Druck, Vakuumguss | Spritzguss, Druckguss, Massen-CNC |
| Hauptziel | Validieren und iterieren | Konsistent und effizient produzieren |
Die fünf Haupttypen von Prototypen im Ingenieurwesen
Produktentwicklung ist kein einzelnes Prototyping-Ereignis – es ist eine fortschreitende Reihe von Validierungsstufen, die jeweils eine bestimmte Risikokategorie reduzieren. Die Verwendung des richtigen Prototyptyps in jeder Stufe maximiert den Validierungswert pro ausgegebenem Dollar.
Konzeptprototyp
Entwicklungsphase: Frühe Ideenfindung Hauptzweck: Validieren, ob die Designrichtung es wert ist, verfolgt zu werden
Konzeptprototypen untersuchen, ob eine Designidee einen Wert hat, bevor Ingenieursressourcen in die Detailkonstruktion investiert werden. Sie priorisieren Geschwindigkeit gegenüber Genauigkeit – das Ziel ist es, mehrere Designoptionen schnell zu vergleichen, offensichtliche Probleme zu identifizieren und die Konzeptrichtung zu bestätigen. Hohe geometrische Genauigkeit ist in dieser Phase irrelevant; was zählt, sind Form, Proportion und grundlegende Benutzerinteraktion.
Typische Methoden: Schaumstoffmodelle, Papp-Mockups, grobe 3D-gedruckte Hüllen, handgeformte Tonmodelle.
Was sie validieren: Gesamtform und -größe, grundlegende Ergonomie und Benutzerinteraktion, ob der Konzeptraum es wert ist, entwickelt zu werden, Abstimmung der Stakeholder auf die Designrichtung.
Was sie nicht validieren: Strukturelle Leistung, Maßgenauigkeit, Materialeigenschaften, Montagepassung, Herstellbarkeit.
Aus Kostensicht sind Konzeptprototypen der wirtschaftlichste Typ – ein gut gebautes Schaumstoff- oder 3D-gedrucktes Konzeptmodell kostet $50–$500 und kann in Stunden bis Tagen hergestellt werden. In dieser Phase sind die Kosten der Übertechnisierung hoch: Die Anwendung von CNC-Bearbeitungspräzision auf ein Konzept, das möglicherweise verworfen wird, verschwendet Budget, das für spätere Validierungsstufen reserviert sein sollte.
Visueller Prototyp
Entwicklungsphase: Industriedesign-Verfeinerung Hauptzweck: Bewertung von Aussehen, Oberflächenqualität und Marktreife
Visuelle Prototypen werden gebaut, um wie das Endprodukt auszusehen, ohne unbedingt wie dieses zu funktionieren. Sie dienen der Validierung ästhetischer Entscheidungen – Oberflächenbeschaffenheit, Textur, Farbe, Markenintegration und visuelle Proportionen – bevor man sich für Produktionswerkzeug-Entscheidungen engagiert, die teuer rückgängig zu machen sind.
Typische Methoden: Hochauflösender SLA- oder MJF-3D-Druck, CNC-Bearbeitung mit Lackierung und Beschichtung, Vakuumguss für kosmetische Kunststoffteile.
Was sie validieren: Oberflächengüte, Farb- und Texturgenauigkeit, kosmetische Merkmale und Markenelemente, Zustimmung von Stakeholdern und Marketing.
Was sie nicht validieren: Strukturelle Leistung, Montagepassung gemäß tatsächlicher Toleranzen, Materialeigenschaften unter Last.
Visuelle Prototypen sind besonders wichtig für verbraucherorientierte Produkte, bei denen das Erscheinungsbild Kaufentscheidungen bestimmt, sowie für Produkte, die vor Produktionsbeginn eine behördliche oder kundenseitige Genehmigung erfordern. Ein präzise ausgeführter visueller Prototyp kann Genehmigungszyklen beschleunigen, die sonst Produktionsmuster erfordern würden – die ohne Engagement für Werkzeugbau nicht hergestellt werden können.
Funktionaler Prototyp
Entwicklungsphase: Machbarkeitsnachweis / funktionale Validierung Hauptzweck: Nachweisen, dass das Produkt wie vorgesehen funktioniert
Funktionale Prototypen verlagern den Fokus von der Optik auf die Leistung. Sie werden gebaut, um Kernfunktionen des Produkts zu demonstrieren und zu testen – mechanische Bewegung, strukturelles Verhalten, elektronische Integration, Fluidströmung – unter Bedingungen, die der tatsächlichen Nutzung entsprechen. Die Optik kann zweitrangig sein; entscheidend ist, dass der Mechanismus, die Schaltung oder das strukturelle System korrekt funktioniert.
Typische Methoden: CNC-bearbeitete Metall- oder technische Kunststoffteile kombiniert mit Standardkomponenten, Hybridaufbauten mit 3D-gedruckten Strukturhüllen und bearbeiteten funktionalen Schnittstellen, Elektronikmontage mit Prototyp-Leiterplatten.
Was sie validieren: Mechanische Mechanismen (Bewegung, Lasttragfähigkeit, Verschleiß), elektronische Systeme (Schaltungen, Sensoren, Stromversorgung), Funktionsnachweis unter Betriebsbedingungen, Interaktion zwischen Teilsystemen.
Was sie nicht validieren: Endgültige Maßtoleranzen, Produktionsmaterialeigenschaften (sofern keine Produktionsmaterialien verwendet werden), Effizienz des Montageprozesses, Herstellbarkeit im Maßstab.
Funktionale Prototypen sind typischerweise der erste Prototypentyp, bei dem CNC-Bearbeitung erforderlich wird – 3D-gedruckte Teile können oft nicht die mechanischen Eigenschaften reproduzieren, die für aussagekräftige Funktionstests benötigt werden. Ein 3D-gedruckter PLA-Federmechanismus hat andere Steifigkeit, Ermüdungslebensdauer und thermisches Verhalten als ein Aluminium- oder Stahläquivalent. Tests mit unrealistischen Materialien erzeugen unrealistische Ergebnisse.
Technischer Prototyp
Entwicklungsphase: Designvalidierung und Optimierung Hauptzweck: Herstellbarkeit, Toleranzen und Montage validieren
Technische Prototypen werden gebaut, um zu beantworten, ob das Design zuverlässig in der geforderten Qualitätsstufe hergestellt werden kann – und zu welchen Kosten. Sie verwenden produktionsreife Materialien und produktionsähnliche Prozesse. Toleranzen werden spezifiziert und verifiziert. Mehrteilige Baugruppen werden auf Passung und Funktion getestet. DFM-Probleme (Design for Manufacturability) werden identifiziert und gelöst.
Typische Methoden: CNC-Bearbeitung in produktspezifizierten Materialien (Aluminium 6061, Edelstahl 316L, Titan Ti-6Al-4V, technische Kunststoffe), Präzisionsprüfung mit CMM, funktionale Montagetests kompletter Teilesätze.
Was sie validieren: Maßgenauigkeit und Toleranzerreichung, Montagepassung und Stack-up-Verhalten, Materialleistung unter realen Lasten und Umgebungen, DFM-Probleme (Bearbeitungszugänglichkeit, Erreichbarkeit der Oberflächengüte, strukturelle Angemessenheit von Merkmalen), Genauigkeit der Kostenschätzung.
Was sie nicht validieren: Verhalten des Produktionswerkzeugs (Formschrumpfung, Druckguss-Porosität), Stabilität des gesamten Produktionsprozesses, Zykluszeit bei Volumen.
Technische Prototypen sind die Investition mit dem höchsten Risiko vor der Verpflichtung zum Produktionswerkzeug. In unserer Produktionserfahrung sind die häufigsten und teuersten Fehler, die wir bei der Überprüfung von Kundendesigns feststellen, solche, die eine Validierung durch technische Prototypen erkannt hätte: Toleranzkombinationen, die Montageinterferenzen erzeugen, geometrische Merkmale, die für Standardwerkzeuge unzugänglich sind, Wandstärken, die für das spezifizierte Material unzureichend sind, und Lochmuster, die die Anforderungen an Gewindeeingriff verletzen.
Die Kosten zur Behebung dieser Fehler in einem technischen Prototyp sind ein überarbeitetes CNC-Programm und ein neuer Satz bearbeiteter Teile – typischerweise $500–$5.000. Die Kosten zur Behebung nach dem Schnitt des Spritzgusswerkzeugs können $20.000–$100.000+ betragen, abhängig vom Umfang der Änderung.
Vorserien-Prototyp
Entwicklungsphase: Finale Validierung der Produktionsbereitschaft Hauptzweck: Bestätigen, dass Design, Werkzeug und Produktionsprozess ausgerichtet sind
Vorserien-Prototypen werden mit tatsächlichem Produktionswerkzeug und Produktionsprozessen hergestellt – jedoch in kleinen Mengen, speziell um Werkzeug und Prozess zu validieren, bevor man sich der vollen Serienproduktion verpflichtet. Sie beantworten: Produziert die Form Teile, die die Maßanforderungen erfüllen? Erzeugt der Druckguss akzeptable Porositätsniveaus? Erreicht der Produktionsprozess die in Kostenschätzungen modellierten Zykluszeiten?
Typische Methoden: Pilot-Spritzgussformen (Weichwerkzeug oder halbhartes Aluminiumwerkzeug), Druckguss-Versuchsläufe, Stanzversuche, CNC-Chargenläufe unter Produktionsbedingungen mit tatsächlichen Vorrichtungen.
Was sie validieren: Genauigkeit und Wiederholbarkeit des Produktionswerkzeugs, Stabilität des Fertigungsprozesses, Zykluszeit gegenüber Schätzungen, werkzeugbedingte Maßabweichungen (Schrumpfung, Rückfederung, Grat an der Trennebene), Montageprozess unter Produktionsbedingungen.
In dieser Phase sind Änderungen teuer – aber Probleme hier zu entdecken ist immer noch weitaus kostengünstiger, als sie in der vollen Produktion zu entdecken. Vorserien-Prototypen sind das letzte Sicherheitsnetz, bevor Kapital vollständig für Hochvolumen-Produktionswerkzeuge und Materialbeschaffung gebunden wird.
Prototypen-Entwicklungssequenz
| Bühne | Prototypentyp | Primäres reduziertes Risiko | Typische Kosten |
|---|---|---|---|
| Ideenfindung | Konzeptprototyp | Designrichtungsrisiko | $50–$500 |
| Industriedesign | Visueller Prototyp | Ästhetisches und Marktrisiko | $500–$5.000 |
| Funktionale Validierung | Funktionaler Prototyp | Leistungsrisiko | $1.000–$15.000 |
| Technische Validierung | Technischer Prototyp | Fertigungsrisiko | $2.000–$30.000 |
| Produktionsbereitschaft | Vorserien-Prototyp | Werkzeug- und Prozessrisiko | $10.000–$100.000+ |
Low-Fidelity- vs. High-Fidelity-Prototypen
Über die fünf Typkategorien hinaus werden Prototypen häufig nach ihrer Fidelity beschrieben – also danach, wie stark sie dem Endprodukt in Geometrie, Material und Funktion ähneln.
Low-Fidelity-Prototypen
Low-Fidelity-Prototypen sind schnell, kostengünstig und bewusst grob. Sie priorisieren Iterationsgeschwindigkeit über Genauigkeit – das Ziel ist es, mehrere Designideen schnell zu generieren und zu testen, bevor man sich auf eine Richtung festlegt.
Am besten geeignet für: Konzeptuntersuchung, ergonomische Layouttests, früher Designvergleich, interne Abstimmung zur Designrichtung.
Typische Methoden: Schaumstoff, Karton, einfacher FDM-3D-Druck.
Was sie nicht leisten können: Aussagekräftige Strukturtestdaten liefern, Maßtoleranzen validieren oder materialeigenschaften reproduzieren, die für die Funktion relevant sind.
Die richtige Frage zu einem Low-Fidelity-Prototyp lautet: “Ist dieses Konzept es wert, weiterverfolgt zu werden?” – nicht “Funktioniert dieses Design in der Produktion?”
High-Fidelity-Prototypen
High-Fidelity-Prototypen replizieren das Endprodukt in Geometrie, Material und Funktion genau. Sie eignen sich zur Validierung von Leistungsansprüchen, zur Durchführung von Konformitätstests und für Go/No-Go-Produktionsentscheidungen.
Am besten geeignet für: Funktionstests, Montagevalidierung, Muster für regulatorische Einreichungen, Kunden- und Investorenpräsentation produktionsrepräsentativer Produkte.
Typische Methoden: CNC-Bearbeitung in Produktionsmaterialien, SLS- oder MJF-3D-Druck mit technischen Kunststoffen, Vakuumguss, Prototypen-Spritzgusswerkzeuge.
Ein gut terminierter High-Fidelity-Prototyp – gebaut nach der Designstabilisierung und vor der Werkzeugfreigabe – liefert durchweg die höchste Rendite der Prototyping-Investition. Er deckt echte Probleme in einer Phase auf, in der deren Behebung noch machbar ist.
Die optimale Strategie
Die effizientesten Produktentwicklungsprozesse nutzen früh Low-Fidelity-Prototypen für Geschwindigkeit und wechseln dann zu High-Fidelity-Prototypen, sobald das Design ausreichend stabilisiert ist, um Präzisionsvalidierung sinnvoll zu machen. Durchgängig High-Fidelity-Prototypen zu verwenden, verschwendet Ressourcen für Iterationen, die keine produktionsreife Genauigkeit benötigten. Nur Low-Fidelity-Prototypen zu verwenden, übersieht echte Leistungs- und Fertigbarkeitsprobleme, bis die Produktion sie offenbart.
Digitale vs. physische Prototypen: Rollen und Grenzen
Die moderne Produktentwicklung integriert sowohl digitale als auch physische Prototypen, wobei jeder Typ Risiken adressiert, die der andere nicht abdecken kann.
Digitale Prototypen
Digitale Prototypen – CAD-Modelle, FEA-Simulationen (Finite-Elemente-Analyse), CFD-Analysen (Computational Fluid Dynamics) – ermöglichen schnelle Designerkundung ohne Material- oder Bearbeitungskosten. Änderungen dauern Minuten statt Tage. FEA-Simulation kann Spannungskonzentrationszonen vorhersagen und Materialreduktion leiten, bevor Teile bearbeitet werden. CFD kann Strömungsverhalten, thermische Leistung und Druckabfall über Designalternativen zu vernachlässigbaren Kosten bewerten.
Was digitales Prototyping nicht ersetzen kann:
- Echte Montagepassungstests (tatsächliche Toleranzvariation, nicht Nenngeometrie)
- Materialverhalten unter kombinierten Lasten, Temperaturzyklen und Ermüdung (Simulationsgenauigkeit hängt von Modelltreue und Materialdatenqualität ab)
- Toleranzstapelungseffekte in mehrteiligen Baugruppen (Simulationen verwenden typischerweise Nennmaße)
- Menschliche Faktoren und ergonomisches Gefühl unter realen Nutzungsbedingungen
In Projekten, die wir für Kunden der industriellen Automatisierung geliefert haben, reduzierte FEA-geführte Strukturoptimierung das Materialgewicht um 15–25% vor der Bearbeitung – aber die Montagepassungs- und Toleranzstapelungsprobleme wurden erst identifiziert, nachdem physische Prototypentests Interferenzen zwischen simulierten Nennbauteilen aufdeckten, die an ihren tatsächlichen Toleranzgrenzen gefertigt wurden.
Physische Prototypen
Physische Prototypen testen, was Simulation nicht zuverlässig modellieren kann: tatsächliche Maßabweichungen über reale Teile, Montageverhalten unter realen Handhabungsbedingungen, Oberflächenqualität, wie sie Nutzer erfahren, und strukturelle Versagensmodi, die aus Materialimperfektionen und Fertigungsvariation statt idealisierter Geometrie entstehen.
Der integrierte Arbeitsablauf:
- Digitale Validierung zuerst – CAD-Modellierung, FEA-Strukturanalyse, CFD-Thermoanalyse. Ziel: vermeidbare Designfehler eliminieren, bevor Bearbeitungskosten anfallen.
- Physische Validierung – CNC-bearbeiteter oder 3D-gedruckter Funktionsprototyp, Montagetests, Leistungsbewertung unter realen Bedingungen. Ziel: Probleme identifizieren, die Simulation übersehen oder falsch dargestellt hat.
- Iterationsschleife – physische Testergebnisse fließen in das digitale Modell zurück; das überarbeitete Design wird erneut simuliert und erneut prototypisiert, bis es validiert ist.
Diese Abfolge minimiert die Gesamtentwicklungskosten: Digitale Werkzeuge reduzieren die Anzahl erforderlicher physischer Iterationen; physische Tests validieren die Annahmen, auf denen digitale Modelle basieren.
Prototypen-Fertigungsmethoden: Auswahl des richtigen Verfahrens
Die Methodenauswahl ist eine praktische technische Entscheidung, die Geschwindigkeit, Kosten, Maßgenauigkeit und Materialrelevanz ausbalanciert.
3D-Druck (Additive Fertigung)
Der 3D-Druck umfasst mehrere Technologien – FDM (Fused Deposition Modeling), SLA (Stereolithografie), SLS (Selektives Lasersintern), MJF (Multi Jet Fusion) – jeweils mit unterschiedlicher Auflösung, Materialoptionen und mechanischen Eigenschaften.
Stärken: Schnellste Durchlaufzeit (Stunden bis Tage), kein Werkzeug erforderlich, Fähigkeit zur Herstellung komplexer interner Geometrien (Kanäle, Gitterstrukturen), die die Bearbeitung nicht kann, niedrigste Kosten pro Iteration für die frühe Validierung.
Beschränkungen: Materialeigenschaften sind generell schlechter als bei Produktionsmaterialien – geringere Festigkeit, anisotropes Verhalten bei FDM-Teilen, begrenzte thermische Beständigkeit in den meisten Polymersystemen. Maßgenauigkeit liegt typischerweise bei ±0,1–0,3 mm je nach Prozess und Geometrie. Oberflächengüte erfordert Nachbearbeitung für alles, was sich der Produktionsqualität annähert.
Am besten geeignet für: Konzeptprototypen, visuelle Prototypen, frühe Funktionsprototypen, bei denen die Mechanismusdemonstration statt der Strukturleistung das Testziel ist.
CNC-Bearbeitung
CNC-Zerspanung entfernt Material von einem massiven Rohling (Metall oder technischer Kunststoff) mittels computergesteuerter Schneidwerkzeuge, um Teile mit präzisen Maßtoleranzen herzustellen. Sie ist die dominierende Methode für technische und Vorserien-Prototypen aus Metall.
Stärken: Produktionsgerechte Materialien (Aluminium 6061, Edelstahl 316L, Titan Ti-6Al-4V, Inconel, technische Kunststoffe wie POM, PEEK und Nylon), Maßgenauigkeit von ±0,01–0,05 mm, erreichbare Oberflächengüte von Ra 0,4–0,8 µm bei Schlichtbearbeitung, direkte Kompatibilität mit Produktionsmaterialspezifikationen und Wärmebehandlungsanforderungen.
Beschränkungen: Höhere Kosten als beim 3D-Druck (typischerweise $100–$1.000+ pro Teil bei komplexer Geometrie), längere Durchlaufzeiten für komplexe Mehrmerkmal-Teile (typischerweise 2–7 Tage), weniger geeignet für sehr komplexe innere Geometrien ohne Mehrachsen-Fähigkeit.
Am besten geeignet für: Funktionale Prototypen, die echte Materialeigenschaften erfordern, technische Prototypen zur Toleranz- und Montagevalidierung, Luft- und Raumfahrt- sowie Medizinprototypen, die zertifizierte Materialeigenschaften erfordern.
Vakuumguss
Vakuumguss verwendet eine Silikonform (hergestellt aus einem 3D-gedruckten oder CNC-gefrästen Mastermodell), um kleine Serien von Polyurethan-Teilen mit guter Oberflächengüte und Maßkonsistenz herzustellen.
Stärken: Geringere Kosten als Spritzgusswerkzeuge für kleine Stückzahlen (10–100 Teile), gute Oberflächenbeschaffenheit, die das Master-Modell reproduziert, angemessene Farb- und Texturanpassung, schnellere Durchlaufzeit als bei Hartwerkzeugen.
Beschränkungen: Die Materialeigenschaften von Polyurethan unterscheiden sich von Serien-Spritzgusskunststoffen (geringere Temperaturbeständigkeit, anderes Ermüdungsverhalten), die Werkzeuglebensdauer ist begrenzt (typischerweise 20–50 Schuss pro Form), nicht geeignet für Teile, die technische Strukturleistung in Serienqualität erfordern.
Am besten geeignet für: Visuelle und frühe funktionale Prototypen aus Kunststoff, Kleinserien-Markttestmuster, Überbrückungsproduktion während der Entwicklung von Hartwerkzeugen.
Blech-Prototyping
Blechprototyping nutzt Laserschneiden, CNC-Biegen, Schweißen und Umformen, um Metallgehäuse, Halterungen und Strukturkomponenten herzustellen.
Stärken: Verwendet echtes Serienblech (Stahl, Aluminium, Edelstahl), schnelle Durchlaufzeit (2–5 Tage), direkt repräsentativ für Serien-Blechfertigungsprozesse.
Beschränkungen: Das Design ist durch Biegeradien, Mindestabstände von Biegung zu Kante und Umformgrenzen eingeschränkt, die materialspezifisch und dickenabhängig sind; nicht geeignet für komplexe 3D-Geometrien.
Am besten geeignet für: Gehäuse, Halterungen, Strukturbauteile, Chassiskomponenten – jede Anwendung, bei der Blech der Serienfertigungsprozess sein wird.
Prototypen-Spritzguss (Weichwerkzeug)
Prototypen-Spritzgusswerkzeuge werden typischerweise aus Aluminium statt gehärtetem Stahl hergestellt, was Werkzeugkosten und Durchlaufzeit im Vergleich zu Serienwerkzeugen reduziert, während Teile in echten Serien-Thermoplastmaterialien produziert werden.
Stärken: Serienmaterialeigenschaften, Reproduktion des Serienfertigungsverhaltens (Schrumpfung, Verzug, Bindenähte, Angussmarken), realistische Zykluszeitdaten.
Beschränkungen: Höhere Kosten als alle anderen Prototypenmethoden (typischerweise $3.000–$15.000 pro Form für einfache Geometrie), längere Durchlaufzeit (3–5 Wochen), Werkzeuglebensdauer auf mehrere hundert bis einige tausend Schuss begrenzt.
Am besten geeignet für: Vor-Serien-Validierung, regulatorische Einreichungsmuster, die Serienmaterialien erfordern, Validierung des Spritzgusswerkzeugdesigns vor der Investition in Hart-Serienwerkzeuge.
Zusammenfassung der Methodenauswahl
| Ziel | Empfohlene Methode | Typischer Kostenrahmen | Lieferzeit |
|---|---|---|---|
| Schnelle Konzeptvalidierung | FDM/SLA-3D-Druck | $10–$200 | Stunden–2 Tage |
| Validierung der visuellen Erscheinung | SLA/SLS-3D-Druck oder CNC + Nachbearbeitung | $100–$2.000 | 1–5 Tage |
| Funktionstest von Mechanismen | CNC-Bearbeitung | $200–$2.000 | 2–7 Tage |
| Validierung technischer Toleranzen | CNC-Bearbeitung (Serienmaterialien) | $500–$5.000 | 3–10 Tage |
| Kleinserien-Kunststoffteile | Vakuumguss | $500–$3.000 (inklusive Form) | 1–2 Wochen |
| Validierung von Serienkunststoffen | Prototypen-Spritzgusswerkzeug | $5.000–$20.000 | 3–5 Wochen |
Wie Prototypen das Fertigungsrisiko reduzieren
Der zentrale technische Wert des Prototypings ist Risikotransfer – die Verlagerung der Problemfindung von teuren Produktionsphasen zu kostengünstigen Entwicklungsphasen.
Konstruktionsrisiko: Fehler erkennen, wenn sie günstig zu beheben sind
Jede Konstruktionsannahme, die nicht in einem Prototyp getestet wird, ist ein Risiko, das die Produktion validieren wird – auf Produktionsanlagen, mit Produktionsmaterialien, in Produktionsstückzahlen. Eine falsch ausgerichtete Montagebohrung, die in einem $300-CNC-Prototyp entdeckt wird, ist eine 2-stündige Neukonstruktion und ein überarbeitetes Teil. Derselbe Fehler, der nach dem Schneiden des Spritzgusswerkzeugs entdeckt wird, kann Werkzeugschweißen und Nachbearbeitung, Qualitätssperrung und Quarantäne produzierter Teile, Re-Qualifizierungstests und Terminverzögerungen erfordern. Die äquivalenten Kosten liegen je nach Werkzeugkomplexität und Programmzeitplan leicht bei $20.000–$100.000.
DFM-Risiko: Fertigbarkeitsprobleme vor der Werkzeuginvestition erkennen
Technische Prototypen, die durch CNC-Bearbeitung hergestellt werden, decken DFM-Probleme auf, die CAD-Modelle nicht zeigen: Merkmale, die für Standardwerkzeuge unzugänglich sind, Wandstärken, die für zuverlässiges Füllen im Spritzguss zu dünn sind, Entformungsschrägen, die für die Teileentnahme unzureichend sind, Oberflächenanforderungen, die nur mit zusätzlichen Verarbeitungsschritten erreichbar sind. DFM-Verbesserungen, die im technischen Prototypenstadium identifiziert werden, können die Produktionskosten um 15–30% senken – eine gut dokumentierte Branchenkennzahl basierend auf Produktentwicklungsstudien der Society of Manufacturing Engineers (SME).
Toleranzsummierungsrisiko: Reale Baugruppen mit realer Variation testen
In Projekten, die wir für OEM-Kunden überprüft haben, gehören Toleranzsummierungsfehler zu den häufigsten Ursachen für Montageprobleme in der Produktion. Jede Komponente in einer mehrteiligen Baugruppe trägt Maßabweichungen innerhalb ihres Toleranzbands bei. Wenn mehrere Teile montiert werden, akkumulieren sich diese Abweichungen – und in ungünstigsten Kombinationen können sie Interferenzen oder übermäßige Spiele verursachen, selbst wenn jedes einzelne Teil innerhalb der Spezifikation liegt.
Der einzige zuverlässige Weg, die Montagesumme zu bewerten, besteht darin, einen Satz Teile gemäß den spezifizierten Toleranzen zu fertigen und sie physisch zu montieren. Statistische Analyse liefert theoretische Vorhersagen; physische Prototypen liefern empirische Bestätigung. Für Baugruppen mit 5 oder mehr passenden Komponenten ist die Montageprüfung technischer Prototypen unerlässlich.
Werkzeugrisiko: Validierung vor Kapitalinvestition
Serienwerkzeuge – Spritzgussformen, Druckgussformen, Stanzwerkzeuge – stellen eine der größten Kapitalinvestitionen in der Produktentwicklung dar, oft $20.000–$200.000 oder mehr für komplexe Werkzeuge. Vor-Serien-Prototypen mit Weichwerkzeugen ermöglichen die geometrische und prozesstechnische Validierung zu 20–40% der Kosten von Hartwerkzeugen. Probleme, die in dieser Phase identifiziert werden – Schrumpfungsabweichungen, unzureichende Kühlkanäle, Probleme mit der Angusslage – können in Aluminium-Prototypenwerkzeugen zu moderaten Kosten korrigiert werden, bevor in gehärtete Stahl-Serienwerkzeuge investiert wird.
DFM-Richtlinien für die Prototypenentwicklung
Die Anwendung von DFM-Prinzipien auf das Prototypendesign verhindert die häufigsten und teuersten Fehler in der Prototypenentwicklung.
Prototypen-Fidelity an die Entwicklungsphase anpassen
Überdimensionierung früher Prototypen – die Anwendung von Serientoleranzen, teuren Materialien und komplexer Oberflächenbehandlung auf Konzeptmodelle – verschwendet Budget, das für die technische Validierung reserviert sein sollte. Jeder Dollar, der in frühen Phasen für unnötige Präzision beim Prototyping ausgegeben wird, ist ein Dollar, der nicht für die High-Fidelity-Validierung zur Verfügung steht, die tatsächlich Produktionsfehler verhindert.
Die praktische Disziplin: Bevor Sie einen Prototyp spezifizieren, definieren Sie, welche Entscheidung er unterstützen soll. Wenn die Entscheidung lautet: “Welche dieser drei Bauformen sollen wir entwickeln?”, ist ein 3D-gedrucktes Konzeptmodell geeignet. Wenn die Entscheidung lautet: “Wird diese Baugruppe passen und innerhalb der Toleranz funktionieren?”, ist ein CNC-gefräster technischer Prototyp mit CMM-Prüfung erforderlich.
Prototypen für die richtige Fertigungsmethode konstruieren
Konstruktionsentscheidungen, die für die Prototypenfertigung (CNC-Zerspanung) getroffen werden und nicht die Einschränkungen der Produktionsfertigung (Spritzguss) widerspiegeln, erzeugen ein falsches Gefühl der Validierung. Ein CNC-gefräster Prototyp kann geometrische Merkmale erzeugen – scharfe Innenkanten, Hinterschnittprofile, variable Wandstärken – die im Spritzguss unmöglich oder extrem kostspielig sind.
Wenn der vorgesehene Produktionsprozess Spritzguss ist, sollten technische Prototypen mit Entformungsschrägen, gleichmäßiger Wandstärke und Radien konstruiert werden, die in der endgültigen Form erreichbar wären – auch wenn die CNC-Zerspanung diese technisch nicht erfordert. Dies stellt sicher, dass die Ergebnisse der Prototypenvalidierung auf die Produktion übertragbar sind.
Hochrisikomerkmale in der frühen Validierung priorisieren
Nicht alle Merkmale tragen das gleiche Risiko. Merkmale mit engen Toleranzen, komplexer Geometrie, neuen Materialien oder neuartigen Mechanismen tragen ein höheres Risiko des Versagens in der Produktion. Eine effektive Prototypenstrategie identifiziert diese Hochrisikomerkmale frühzeitig und validiert sie gezielt – anstatt vollständige Prototypen zu bauen, wenn fokussierte Komponententests die kritische Frage schneller und kostengünstiger beantworten würden.
In unserer Erfahrung bei der Überprüfung von Prototypenprogrammen für Industriekunden treten die teuersten Fehler auf, wenn Hochrisikomerkmale nicht explizit im Stadium des technischen Prototyps getestet werden. Eine komplexe Dichtschnittstelle, ein dünnwandiger Titan-Strukturquerschnitt, ein Präzisionszahnradgetriebe – diese verdienen dedizierte Funktionstest-Prototypen, bevor vollständige Montageprototypen gebaut werden.
Selektive Toleranzstrategie anwenden
Enge Toleranzen an Prototypen sollten auf Merkmale beschränkt sein, bei denen die Toleranz tatsächlich Teil dessen ist, was validiert wird. Die Anwendung von ±0,01 mm Toleranzen über ein gesamtes Prototypenteil, wenn nur zwei Bohrungssitze funktional kritisch sind, erhöht die Bearbeitungskosten, ohne einen Validierungsnutzen zu schaffen.
Für OEM-Käufer, die mit CNC-Prototypenlieferanten arbeiten, lautet die praktische Anleitung: Identifizieren Sie, welche Merkmale für das Testziel kritisch sind, und spezifizieren Sie dort enge Toleranzen; akzeptieren Sie ISO 2768-m oder lockerer für alles andere. Dieser Ansatz reduziert typischerweise die Prototypenbearbeitungskosten um 20–40% bei komplexen Teilen, ohne die Qualität der Validierungsergebnisse zu beeinträchtigen.
DFM-Checkliste für die Prototypenentwicklung
| Entwurfsentscheidung | DFM-Prinzip |
|---|---|
| Welche Entscheidung unterstützt dieser Prototyp? | Fidelity an den Zweck anpassen, nicht an maximale Qualität |
| Sind Toleranzen nur an kritischen Merkmalen spezifiziert? | Nicht-funktionale Merkmale auf ISO 2768-m lockern |
| Spiegelt die Prototypengeometrie die Produktionseinschränkungen wider? | Entformungsschrägen, Wandstärken, Radien wie in der Produktionsmethode einbeziehen |
| Werden Hochrisikomerkmale explizit getestet? | Spezifische Tests für neuartige Mechanismen, enge Toleranzen, neue Materialien planen |
| Ist das Material für das Testziel geeignet? | Produktionsmaterial nur verwenden, wenn Materialeigenschaften Teil der Validierung sind |
| Wurde die digitale Voranalyse abgeschlossen? | FEA durchführen, bevor teure physische Prototypen beauftragt werden |
Wann von Prototyp zur Produktion übergehen
Der Übergang von Prototyp zur Produktion, bevor Design und Prozess ausreichend validiert sind, ist eine der risikoreichsten Entscheidungen in der Produktentwicklung. Umgekehrt verzögert übermäßiges Prototyping die Markteinführungszeit und verbraucht Budget, das das Risiko nicht proportional reduziert.
Die Übergangsentscheidung sollte auf beantworteten Fragen basieren, nicht auf verstrichener Zeit:
Das Design ist validiert, wenn:
- Funktionstests bestätigen, dass die Leistungsanforderungen unter Betriebsbedingungen erfüllt werden
- Montagetests bestätigen, dass alle Schnittstellen korrekt zu den spezifizierten Toleranzen passen
- Die DFM-Prüfung bestätigt, dass keine ungelösten Fertigbarkeitsprobleme verbleiben
Der Prozess ist validiert, wenn:
- Die Fertigungsreihenfolge ist definiert, dokumentiert und demonstriert
- Die Lieferfähigkeit ist für kritische Merkmale bestätigt (Cpk-Daten zu Schlüsselmerkmalen)
- Die Ausschussrate der Pilotserie liegt innerhalb akzeptabler Grenzen
Die Wirtschaftlichkeit ist validiert, wenn:
- Die Materialkosten sind mit tatsächlichen Lieferantenangeboten bestätigt
- Die Zykluszeit ist gegen Produktionsziele bestätigt
- Die Gesamtstückkosten bei Volumen erfüllen die Margenanforderungen
Für OEM-Käufer, ist das nützlichste Signal, dass ein Lieferant produktionsbereit ist – über die Prototypenmuster hinaus –, ob er CMM-Prüfdaten bereitstellen kann, die zeigen, dass Prototypenteile die spezifizierten Toleranzen treffen, Prozessfähigkeitsdaten für kritische Merkmale sowie einen dokumentierten Fertigungsplan. Dies sind die Indikatoren dafür, dass Produktionskonsistenz ein gesteuerter Prozess ist, keine Erwartung.
Prototypenanwendungen nach Branche
Luft- und Raumfahrt
Die Luft- und Raumfahrt-Prototypenfertigung priorisiert strukturelle Integrität und Zertifizierungskonformität über Geschwindigkeit. Technische Prototypen aus CNC-gefrästem Titan oder Aluminiumlegierung – mit vollständiger CMM-Prüfung und dokumentierter Materialzertifizierung – sind Standard, bevor ein Luft- und Raumfahrt-Strukturbauteil in Produktion geht. Die relevanten Normen (AS9100 für Qualitätsmanagement, AMS-Materialspezifikationen) verlangen, dass produktionsrepräsentative Prototypen die Konformität mit den Konstruktionsanforderungen vor der Produktionsfreigabe nachweisen.
Funktionstests von Luft- und Raumfahrt-Prototypen umfassen typischerweise statische Belastungstests, Ermüdungszyklen, Vibration und thermische Zyklen – Bedingungen, die repräsentativ für die tatsächlichen Flugumgebungsbelastungen sind. Dieses Testniveau validiert Annahmen über Versagensmodi, die die FEA-Simulation vorhersagen, aber nicht garantieren kann.
Medizinprodukte
Die Prototypenentwicklung für Medizinprodukte unterliegt den FDA-Designkontrollanforderungen (21 CFR Part 820 in den USA, ISO 13485 international), die eine dokumentierte Designverifizierung und -validierung vorschreiben, bevor ein Medizinprodukt kommerziell freigegeben wird. Prototypen in der Engineering- und Vorserienphase sind in diesem regulatorischen Kontext nicht optional – sie sind regulatorische Anforderungen.
Engineering-Prototypen für implantierbare Geräte verwenden Titan der Güteklasse 23, UHMWPE oder Kobalt-Chrom-Legierungen, die dem Biokompatibilitätsprofil der Produktionsmaterialien entsprechen. Die Prüfung umfasst simulierte Anwendungsbedingungen, Ermüdungstests gemäß den relevanten ASTM- oder ISO-Normen sowie Maßverifizierung gegen die Konstruktionsspezifikationen.
Unterhaltungselektronik
Die Prototypenentwicklung für Unterhaltungselektronik wird durch aggressive Produkteinführungszeitpläne und hohe Iterationsraten bestimmt. Der typische Entwicklungszyklus verläuft als Konzeptprototyp → visueller Prototyp → funktionaler Prototyp parallel und komprimiert den sequenziellen Ablauf in überlappende parallele Bahnen, in denen verschiedene Aspekte des Designs gleichzeitig validiert werden. CNC-gefräste Aluminiumgehäuse und 3D-gedruckte Innenstrukturen sind bei Engineering-Prototypen üblich, mit vakuumgegossenen Kunststoffteilen für die Designvalidierung.
Automobil
Die Prototypenentwicklung im Automobilbereich kombiniert Funktionsvalidierung (Antriebsstrang- und Strukturleistung), regulatorische Konformität (Crash, Emissionen, NVH) und Produktionsprozessvalidierung. Engineering-Prototypen für automobile Strukturkomponenten verwenden produktspezifizierte Stahl- oder Aluminiumlegierungen, die unter Ermüdungsbelastungsbedingungen getestet werden, die eine Lebensdauer von über 150.000 Meilen repräsentieren. Die Vorserienprototypenentwicklung umfasst Pilotwerkzeugläufe, um Fertigungsprozesse vor dem Produktionshochlauf zu validieren.
Industrielle Automatisierung
Die Prototypenentwicklung für industrielle Automatisierung konzentriert sich auf Funktionsleistung und Wiederholbarkeit über mehrere Betriebszyklen. Wellenanordnungen, Getriebezüge, Lagerkontaktflächen sowie pneumatische oder hydraulische Aktuatoren werden typischerweise in CNC-gefrästen Produktionsmaterialien prototypisiert, um Funktionsleistung, Maßhaltigkeit und Lebensdauer unter repräsentativen Belastungsbedingungen zu validieren. Der Schwerpunkt liegt auf der Bestätigung, dass das Design die Leistung über verlängerte Betriebszyklen aufrechterhält, nicht nur die anfängliche Funktion.
Wichtigste Erkenntnisse
- Fünf Arten von Prototypen — Konzept-, visuelle, funktionale, technische und Vorserienprototypen — jede dient einem spezifischen Zweck der Risikominimierung in einer bestimmten Entwicklungsphase. Die falsche Art zu verwenden, verschwendet Budget oder übersieht kritische Risiken.
- Zuerst geringe Detailtreue, hohe Detailtreue, wenn viel auf dem Spiel steht — Konzept- und frühe Designerkundung sollten schnelle, kostengünstige Prototypen verwenden; technische und Produktionsvalidierung sollten produktionsreife Materialien und Prozesse verwenden.
- Digitale und physische Prototypen ergänzen sich — FEA- und CAD-Simulationen reduzieren die Anzahl der benötigten physischen Iterationen; physische Prototypen validieren, was die Simulation annimmt.
- Die CNC-Bearbeitung ist der Standard für die Validierung technischer Prototypen — sie ist die einzige Methode, die zuverlässig produktionsreife Materialien, Maßgenauigkeit und Montagekompatibilität in Prototypenstückzahlen liefert.
- DFM-Probleme, die in technischen Prototypen gefunden werden, kosten $500–$5.000 — dieselben Probleme, die nach dem Schneiden des Produktionswerkzeugs gefunden werden, kosten $20.000–$100.000+.
- Für Käufer von OEM, Die technische Prototypphase — unter Verwendung von CNC-bearbeiteten Teilen aus Produktionsmaterial mit CMM-Inspektion — ist der kritische Kontrollpunkt vor der Werkzeugfreigabe. Diese Phase zu überspringen oder zu wenig zu investieren, ist die häufigste Ursache für teure Probleme beim Produktionsanlauf.
- Übergang zur Produktion basierend auf beantworteten Fragen, nicht auf verstrichener Zeit — Designstabilität, Prozessfähigkeit und wirtschaftliche Validierung sind die richtigen Kriterien.
Häufig gestellte Fragen
Was sind die Hauptarten von Prototypen im Ingenieurwesen?
Die fünf Hauptarten von Prototypen im Ingenieurwesen sind: Konzeptprototypen (Validierung der Designrichtung durch kostengünstige grobe Modelle), visuelle Prototypen (Validierung von Aussehen und Oberflächenqualität), funktionale Prototypen (Nachweis, dass das Produkt wie vorgesehen funktioniert), technische Prototypen (Validierung von Herstellbarkeit, Toleranzen und Montage mit produktionsreifen Materialien) und Vorserienprototypen (Validierung von Produktionswerkzeugen und -prozessen mit Pilotproduktionsläufen). Jede Art dient einer bestimmten Phase der Produktentwicklung und reduziert eine bestimmte Risikokategorie. Die Verwendung der richtigen Art in jeder Phase ist entscheidend — Überengineering früher Prototypen verschwendet Budget, und Unterengineering später Prototypen ermöglicht vermeidbare Produktionsfehler.
Was ist der Unterschied zwischen einem funktionalen Prototyp und einem technischen Prototyp?
Ein funktionaler Prototyp beweist, dass das Produkt funktioniert — er validiert Mechanismen, elektronische Systeme und Leistung unter Betriebsbedingungen. Die Materialgenauigkeit ist zweitrangig gegenüber dem Nachweis, dass die Kernfunktion erreichbar ist. Ein technischer Prototyp validiert, ob das Produkt zuverlässig nach Spezifikation hergestellt werden kann — er verwendet produktionsspezifizierte Materialien, verifiziert Toleranzen durch CMM-Inspektion, testet die Montagepassung über vollständige Teilesätze und identifiziert DFM-Probleme, bevor Werkzeuge freigegeben werden. Beide sind in den meisten Produktentwicklungsprogrammen notwendig; funktionale Prototypen kommen zuerst, um die Leistung zu bestätigen, und technische Prototypen folgen, um die Herstellbarkeit zu bestätigen.
Warum wird die CNC-Bearbeitung für technische Prototypen anstelle von 3D-Druck verwendet?
Die CNC-Bearbeitung wird für technische Prototypen bevorzugt, weil sie Teile in echten Produktionsmaterialien (Aluminium 6061, Edelstahl 316L, Titan Ti-6Al-4V) mit Maßtoleranzen von ±0,01–0,05 mm herstellt — Genauigkeit und Materialtreue, die der 3D-Druck für die meisten technischen Anwendungen nicht erreichen kann. Materialeigenschaften sind entscheidend für aussagekräftige funktionale und strukturelle Tests; die Prüfung einer Titan-Strukturhalterung in 3D-gedrucktem ABS erzeugt bedeutungslose Strukturdaten. Ebenso sind Toleranzen von ±0,1–0,3 mm, die beim 3D-Druck typisch sind, oft unzureichend für die Validierung der Montagepassung. Der 3D-Druck ist die richtige Wahl für Konzept- und frühe visuelle Prototypen; die CNC-Bearbeitung ist richtig für die technische Validierung.
Wie viel kostet die Prototypenfertigung im Vergleich zur Produktion?
Die Stückkosten für Prototypen sind typischerweise 10–100× höher als die Produktionskosten für gleichwertige Teile, da Prototypen nicht von Skaleneffekten und Prozessoptimierung profitieren, die die Produktionskosten senken. Ein CNC-bearbeitetes Prototypenteil könnte $200–$2.000 kosten; dasselbe Teil im Spritzguss in großen Stückzahlen könnte $0,50–$5 kosten. Der Vergleich Prototyp-zu-Produktionskosten ist jedoch irreführend — der relevante Vergleich ist Prototypkosten versus Kosten von Produktionsfehlern, die die Prototypenerstellung verhindert. Ein $5.000-Programm für technische Prototypen, das eine $50.000-Werkzeugüberarbeitung verhindert, hat eine 10:1-Rendite. Die teuersten Prototypen sind die, die übersprungen werden.
Was ist der Unterschied zwischen Rapid Prototyping und traditionellem Prototyping?
Rapid Prototyping (3D-Druck, CNC-Bearbeitung einzelner Teile) erfordert keine Werkzeuge, produziert Teile in Stunden bis Tagen und unterstützt schnelle Designiterationen zu relativ geringen Kosten pro Iteration. Traditionelles Prototyping (Spritzguss, Druckguss, Stanzen) erfordert eine anfängliche Werkzeuginvestition, dauert Wochen und produziert Teile mit Produktionsfertigungsprozessen. Rapid Prototyping ist optimal für die frühe und mittlere Entwicklungsphase, in der sich das Design noch weiterentwickelt; traditionelles Prototyping ist notwendig für die finale Produktionsvalidierung, bei der Werkzeugverhalten und Prozessstabilität vor der vollen Produktionsinvestition bestätigt werden müssen. Die meisten Produktentwicklungsprogramme verwenden beide sequenziell.
Wann sollte man vom Prototyping zur Produktion übergehen?
Der Übergang vom Prototyp zur Produktion sollte auf drei validierten Kriterien basieren, nicht auf Termindruck. Designvalidierung: Funktions- und Montagetests bestätigen, dass die Leistungsanforderungen erfüllt sind, keine ungelösten DFM-Probleme verbleiben, und die Toleranzanalyse bestätigt, dass die Montage bei Produktionsschwankungen funktioniert. Prozessvalidierung: Die Fertigungsreihenfolge ist dokumentiert und demonstriert, Lieferanten-Cpk-Daten bestätigen die Fähigkeit kritischer Merkmale, und die Fehlerraten des Pilotlaufs liegen innerhalb akzeptabler Grenzen. Wirtschaftlichkeitsvalidierung: Material- und Bearbeitungskosten werden durch tatsächliche Lieferantenangebote bestätigt, die Zykluszeit erfüllt die Produktionsziele, und die Stückkosten bei Volumen erreichen die erforderlichen Margen. Ein Umstieg auf die Produktion vor Erfüllung dieser Kriterien führt durchweg zu kostspieligen Problemen beim Produktionsanlauf.
Wie reduzieren Prototypen das Fertigungsrisiko?
Prototypen reduzieren das Fertigungsrisiko, indem sie die Problemfindung von teuren Produktionsphasen in kostengünstige Entwicklungsphasen verlagern. Ein im Konzeptprototyp korrigierter Konstruktionsfehler kostet $200–$500 für Neukonstruktion und ein neues Modell. Derselbe Fehler, korrigiert nach dem Schnitt des Produktionswerkzeugs, kostet $15.000–$100.000+ für Werkzeugnacharbeit, Ausschuss und Terminverzögerung. Konkret validieren technische Prototypen die Erreichbarkeit von Toleranzen und die Montagepassung (verhindert Montagefehler in der Produktion), decken DFM-Probleme auf, die die Produktionskosten erhöhen (unzugängliche Bearbeitung, unzureichende Entformungsschrägen, dünne Wandabschnitte), und bestätigen die Materialleistung unter realen Betriebsbedingungen (verhindert Feldausfälle). Laut SME-Produktentwicklungsstudien reduzieren im Prototypenstadium identifizierte DFM-Verbesserungen die Produktionskosten durchschnittlich um 15–30%.
Welches Prototypen-Herstellungsverfahren ist am besten für OEM-Käufer geeignet?
Für OEM-Käufer, die Prototypen zur technischen Validierung beschaffen, ist die CNC-Bearbeitung in produktionsspezifizierten Materialien die wertvollste Methode, da sie Teile herstellt, die genau das repräsentieren, was die Produktion in Bezug auf Maßgenauigkeit, Materialeigenschaften und Oberflächengüte liefern wird. Die wichtigsten Lieferantenfähigkeiten, die zu überprüfen sind: Maßtoleranzfähigkeit (±0,01–0,05 mm), CMM-Inspektion mit dokumentierten Berichten, Materialzertifizierung nach relevanten Normen (AMS, ASTM) und DFM-Review-Fähigkeit. Für die frühe Konzept- und visuelle Validierung bietet der 3D-Druck schnellere und wirtschaftlichere Ergebnisse. Der effektivste Ansatz kombiniert 3D-Druck für frühe Iterationen mit CNC-Bearbeitung für technische und Vorserienvalidierung – wobei jede Methode in der Phase eingesetzt wird, in der sie den höchsten Wert pro ausgegebenem Dollar liefert.
Verfasst vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der Präzisions-CNC-Prototypen- und Produktionsfertigung für Luft- und Raumfahrt, Medizintechnik, industrielle Automatisierung und Consumer-OEM-Anwendungen. Technische Referenzen: Society of Manufacturing Engineers (SME) Design for Manufacturability Guidelines, ISO 13485 (Qualitätsmanagementsysteme für Medizinprodukte), AS9100 Rev D (Qualitätsmanagement Luft- und Raumfahrt), 21 CFR Part 820 (FDA-Designkontrollen für Medizinprodukte).
Beschaffung von technischen Prototypen und Produktions-CNC-Komponenten?
Bei CMS fertigen wir technische und Vorserienprototypen aus Aluminium, Edelstahl, Titan und technischen Kunststoffen mit vollständiger CMM-Inspektion und dokumentiertem DFM-Review. Jedes Prototypenprogramm umfasst eine Designüberprüfung, um Fertigbarkeitsprobleme vor Bearbeitungsbeginn zu identifizieren – damit technische Validierungsergebnisse sauber in die Produktion übertragen werden, ohne Überraschungen beim Werkzeugfreigabetermin.
[DFM-Review und Prototypen-Bearbeitungsangebot anfordern →]


