
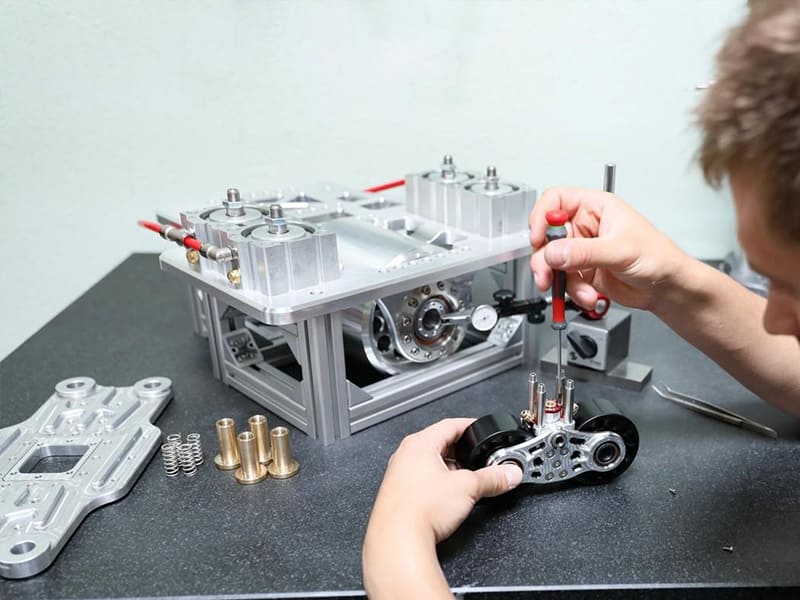
Réponse rapide : Les prototypes sont des modèles de produit à un stade précoce utilisés pour valider la conception, le fonctionnement, la fabricabilité et l'aptitude à la commercialisation avant de s'engager dans la réalisation des outillages de production. Les cinq principaux types — prototypes de concept, visuels, fonctionnels, d'ingénierie et de pré-production — répondent chacun à un objectif de validation spécifique à une étape précise du développement. Choisir le mauvais type entraîne soit un gaspillage budgétaire dû à une précision inutile en début de processus, soit le risque de défaillances non détectées en fin de processus. La séquence appropriée commence généralement par des itérations rapides et peu coûteuses, puis évolue vers une validation de niveau production à mesure que les décisions de conception deviennent irréversibles.
Qu'est-ce qu'un prototype et pourquoi est-ce important ?
Un prototype est une maquette physique ou numérique d'un produit, créée avant le lancement de la production en série, afin de valider la conception, les performances fonctionnelles, la faisabilité technique ou l'acceptation par le marché. Il ne s'agit pas d'un échantillon, mais d'un outil d'aide à la décision.
Cette distinction est importante, car l’objectif d’un prototype détermine tous les aspects de sa fabrication. Un prototype de concept, conçu pour déterminer si une idée mérite d’être approfondie, doit être rapide et peu coûteux à réaliser : mousse, carton, impressions 3D basiques. Un prototype d'ingénierie, conçu pour vérifier si une pièce peut être fabriquée dans le respect des tolérances et assemblée de manière fiable, doit utiliser des matériaux de qualité industrielle et des procédés d'usinage réels. Appliquer la rigueur de la production à un prototype de concept représente une perte de temps et d'argent. Considérer un prototype de concept comme une validation fonctionnelle entraîne un risque technique inacceptable.
Pour les fabricants et les ingénieurs produit du secteur OEM, le prototypage se situe à la croisée de la gestion des risques et de la maîtrise des coûts. Choisir le bon type de prototype et le bon niveau de fidélité à chaque étape constitue l'une des décisions ayant le plus grand impact dans le développement d'un produit.
Pourquoi les prototypes sont-ils importants ? Le coût de l'absence de prototypage
Les avantages économiques du prototypage sont indéniables. La correction d’un défaut de conception identifié lors du prototypage de concept peut coûter entre $200 et $500, en raison d’une refonte de la conception et de la fabrication d’un nouveau modèle imprimé en 3D. Si ce même défaut est détecté après la fabrication des moules d’injection, il peut entraîner des coûts de retouche de l’outillage compris entre $15 000 et $50 000, ainsi que plusieurs semaines de retard dans le calendrier de production. Des erreurs plus graves — défauts d’assemblage, insuffisances structurelles, problèmes d’accumulation des tolérances — découvertes en production peuvent entraîner des rappels de produits, des réclamations au titre de la garantie et une atteinte à la réputation qui éclipsent largement les économies réalisées sur le prototypage.
D'après notre expérience en matière de production, acquise en accompagnant nos clients OEM dans leur transition du prototype à la production, les projets dont le lancement en production s'avère le plus efficace sont ceux qui ont investi de manière appropriée dans la validation technique des prototypes — pas nécessairement les prototypes les plus coûteux ou les plus élaborés, mais ceux qui ciblent le mieux les risques spécifiques liés à cette conception.
Prototype et pièce de série : une comparaison approfondie
Comprendre la différence entre un prototype et une pièce de série permet de mieux cerner l'objectif et les limites du prototypage :
| Aspect | Prototype | Pièce de série |
|---|---|---|
| Coût unitaire | Plus élevé (pas d'économies d'échelle) | Inférieur (optimisé pour le volume) |
| Matériel | Souvent équivalentes ; parfois simplifiées | Matériau de production final spécifié |
| Quantité | 1 à 100 unités | De quelques centaines à plusieurs millions |
| Outillage | Peu ou pas d'outillage fixe | Moules, matrices et gabarits sur mesure |
| Tolérance | Itératif ; peut être assoupli | Rigoureux et normalisé |
| Procédé de fabrication | CNC, impression 3D, moulage sous vide | Moulage par injection, moulage sous pression, série CNC |
| Objectif principal | Valider et itérer | Produire de manière constante et efficace |
Les cinq principaux types de prototypes en ingénierie
Le développement d'un produit ne se résume pas à la création d'un seul prototype : il s'agit d'une série progressive d'étapes de validation, chacune permettant de réduire une catégorie spécifique de risques. L'utilisation du type de prototype adapté à chaque étape permet d'optimiser la valeur de la validation par euro dépensé.
1. Prototype conceptuel
Phase de développement : Conception initiale Objectif principal : Vérifier que l'orientation choisie en matière de conception mérite d'être poursuivie
Les prototypes conceptuels permettent de déterminer si une idée de conception est valable avant d'investir des ressources d'ingénierie dans la conception détaillée. Ils privilégient la rapidité à la précision : l'objectif est de comparer rapidement plusieurs options de conception, d'identifier les problèmes évidents et de valider l'orientation du concept. À ce stade, une grande précision géométrique n'est pas nécessaire ; ce qui importe, ce sont la forme, les proportions et les interactions de base avec l'utilisateur.
Méthodes courantes : Maquettes en mousse, maquettes en carton, coques brutes imprimées en 3D, modèles en argile façonnés à la main.
Ce qu'ils vérifient : La forme et les dimensions générales, l'ergonomie de base et l'interaction avec l'utilisateur, l'intérêt de développer ou non l'espace conceptuel, ainsi que l'adhésion des parties prenantes à l'orientation de la conception.
Ce qu'ils ne valident pas : Performances structurelles, précision dimensionnelle, propriétés des matériaux, ajustement lors de l'assemblage, facilité de fabrication.
Du point de vue des coûts, les prototypes de concept constituent la solution la plus économique : un modèle de concept en mousse ou imprimé en 3D de bonne qualité coûte entre $50 et $500 et peut être produit en quelques heures ou quelques jours. À ce stade, le coût d’une conception trop sophistiquée est élevé : appliquer une précision d’usinage de CNC à un concept qui risque d’être écarté revient à gaspiller un budget qui devrait être réservé aux étapes de validation ultérieures.
2. Prototype visuel
Phase de développement : Perfectionnement du design industriel Objectif principal : Évaluer l'aspect, la qualité de surface et l'aptitude à la commercialisation
Les prototypes visuels sont conçus pour ressembler au produit final sans pour autant en reproduire nécessairement le fonctionnement. Ils servent à valider les choix esthétiques — finition de surface, texture, couleur, intégration de l'identité visuelle et proportions — avant de prendre des décisions définitives concernant l'outillage de production, dont la modification s'avère coûteuse.
Méthodes courantes : Impression 3D SLA ou MJF haute résolution, usinage CNC avec peinture et revêtement, moulage sous vide pour pièces plastiques cosmétiques.
Ce qu'ils vérifient : Qualité de la finition de surface, précision des couleurs et des textures, caractéristiques esthétiques et éléments de marque, validation par les parties prenantes et le service marketing.
Ce qu'ils ne valident pas : Comportement structurel, ajustement de l'assemblage selon les tolérances réelles, propriétés des matériaux sous charge.
Les prototypes visuels revêtent une importance particulière pour les produits destinés au grand public, où l'aspect esthétique influence les décisions d'achat, ainsi que pour les produits nécessitant une homologation réglementaire ou l'aval des clients avant le lancement de la production. Un prototype visuel aux finitions soignées peut accélérer les processus d'homologation qui, sans cela, nécessiteraient la réalisation d'échantillons de production — lesquels ne peuvent être fabriqués sans s'engager dans la fabrication d'outillages.
3. Prototype fonctionnel
Phase de développement : Validation de principe / validation fonctionnelle Objectif principal : Prouver que le produit fonctionne comme prévu
Les prototypes fonctionnels privilégient la performance plutôt que l'esthétique. Ils sont conçus pour démontrer et tester les fonctions essentielles du produit — mouvement mécanique, comportement structurel, intégration électronique, écoulement des fluides — dans des conditions représentatives de l'utilisation réelle. L'aspect esthétique peut être secondaire ; ce qui importe, c'est que le mécanisme, le circuit ou le système structurel fonctionne correctement.
Méthodes courantes : Pièces usinées en métal ou en plastique technique CNC associées à des composants standard, constructions hybrides utilisant des coques structurelles imprimées en 3D avec des interfaces fonctionnelles usinées, assemblage électronique avec des circuits imprimés prototypes.
Ce qu'ils vérifient : Mécanismes mécaniques (mouvement, support de charge, usure), systèmes électroniques (circuits, capteurs, alimentation), vérification du bon fonctionnement en conditions réelles d'exploitation, interaction entre les sous-systèmes.
Ce qu'ils ne valident pas : Tolérances dimensionnelles finales, propriétés des matériaux de production (sauf si des matériaux de production sont utilisés), efficacité du processus d'assemblage, facilité de fabrication à grande échelle.
Les prototypes fonctionnels constituent généralement le premier type de prototype pour lequel l'usinage CNC s'avère nécessaire : les pièces imprimées en 3D ne permettent souvent pas de reproduire les propriétés mécaniques requises pour des essais fonctionnels pertinents. Un mécanisme à ressort en PLA imprimé en 3D présente une rigidité, une résistance à la fatigue et un comportement thermique différents de ceux d’un équivalent en aluminium ou en acier. Effectuer des essais avec des matériaux non adaptés conduit à des résultats non représentatifs.
4. Prototype technique
Phase de développement : Validation et optimisation de la conception Objectif principal : Vérifier la faisabilité de la fabrication, les tolérances et l'assemblage
Les prototypes techniques sont réalisés afin de déterminer si la conception peut être fabriquée de manière fiable, au niveau de qualité requis, et à quel coût. Ils sont fabriqués à partir de matériaux de qualité industrielle et selon des procédés similaires à ceux de la production. Les tolérances sont définies et vérifiées. L'ajustement et le bon fonctionnement des assemblages composés de plusieurs pièces sont testés. Les problèmes liés à la conception en vue de la fabricabilité (DFM) sont identifiés et résolus.
Méthodes courantes : Usinage CNC dans des matériaux conformes aux spécifications de production (aluminium 6061, acier inoxydable 316L, titane Ti-6Al-4V, plastiques techniques), contrôle de précision avec CMM, essais fonctionnels d'assemblage d'ensembles complets de pièces.
Ce qu'ils vérifient : Précision dimensionnelle et respect des tolérances, ajustement lors de l'assemblage et comportement à l'empilement, performances des matériaux sous des charges et dans des environnements réels, problèmes liés à la conception pour la fabrication (accessibilité à l'usinage, faisabilité de l'état de surface, adéquation structurelle des éléments), précision de l'estimation des coûts.
Ce qu'ils ne valident pas : Comportement des outillages de production (retrait du moule, porosité du moulage sous pression), stabilité globale du processus de production, temps de cycle en production de série.
Les prototypes d'ingénierie constituent l'investissement le plus risqué en matière de prototypage avant l'engagement définitif dans l'outillage de production. D'après notre expérience en matière de production, les erreurs les plus courantes et les plus coûteuses que nous rencontrons lors de l'examen des conceptions de nos clients sont celles que la validation par prototype d'ingénierie aurait permis de détecter : des combinaisons de tolérances créant des interférences d'assemblage, des caractéristiques géométriques inaccessibles à l'outillage standard, des épaisseurs de paroi inadaptées au matériau spécifié et des schémas de perçage ne respectant pas les exigences d'engagement du filetage.
Le coût de la correction de ces erreurs dans un prototype d'ingénierie correspond à la révision du programme CNC et à la fabrication d'un nouvel ensemble de pièces usinées — généralement entre $500 et $5 000. Le coût de leur correction une fois l'outillage d'injection usiné peut s'élever à $20 000–$100 000+, selon l'ampleur des modifications.
5. Prototype de pré-production
Phase de développement : Validation finale de l'aptitude à la production Objectif principal : Vérifier que la conception, l'outillage et le processus de production sont bien coordonnés
Les prototypes de pré-production sont fabriqués à l'aide des outillages et des procédés de production réels, mais en petites quantités, dans le but précis de valider l'outillage et le procédé avant de se lancer dans la production à grande échelle. Ils permettent de répondre aux questions suivantes : le moule produit-il des pièces conformes aux exigences dimensionnelles ? Le moulage sous pression présente-t-il des niveaux de porosité acceptables ? Le procédé de production respecte-t-il les temps de cycle prévus dans les estimations de coûts ?
Méthodes courantes : Moules d'injection pilotes (outillage souple ou outillage semi-rigide en aluminium), essais de moulage sous pression, essais d'emboutissage, séries CNC en conditions de production avec les gabarits réels.
Ce qu'ils vérifient : Précision et répétabilité des outillages de production, stabilité des procédés de fabrication, temps de cycle par rapport aux estimations, variations dimensionnelles liées aux outillages (rétrécissement, retour élastique, bavures au niveau de la ligne de joint), processus d'assemblage dans les conditions de production.
À ce stade, les modifications coûtent cher — mais détecter les problèmes à ce stade reste bien moins onéreux que de les découvrir une fois la production à plein régime. Les prototypes de pré-production constituent le dernier filet de sécurité avant que les capitaux ne soient entièrement engagés dans l'outillage de production à grand volume et l'approvisionnement en matériaux.
Déroulement du développement d'un prototype
| Scène | Type de prototype | Réduction du risque primaire | Coût habituel |
|---|---|---|---|
| Conception | Prototype de concept | Risque lié à l'orientation de la conception | $50–$500 |
| Design industriel | Prototype visuel | Risque esthétique et risque de marché | $500–$5 000 |
| Validation fonctionnelle | Prototype fonctionnel | Risque lié à la performance | $1 000 – $15 000 |
| Validation technique | Prototype technique | Risque lié à la fabrication | $2 000 – $30 000 |
| Préparation à la production | Prototype de pré-production | Risques liés à l'outillage et aux procédés | $10 000 – $100 000+ |
Prototypes basse fidélité vs haute fidélité
Au-delà de ces cinq catégories, les prototypes sont souvent décrits en fonction de leur niveau de fidélité, c'est-à-dire de leur degré de ressemblance avec le produit final en termes de géométrie, de matériau et de fonctionnalité.
Prototypes à faible fidélité
Les prototypes en basse fidélité sont rapides, peu coûteux et volontairement rudimentaires. Ils privilégient la rapidité d'itération à la précision : l'objectif est de générer et de tester rapidement plusieurs idées de conception avant de s'engager dans une direction précise.
Idéal pour : Exploration de concepts, tests d'ergonomie de l'agencement, comparaison des premières ébauches de conception, concertation interne sur l'orientation de la conception.
Méthodes courantes : Mousse, carton, impression 3D FDM de base.
Ce qu'ils ne peuvent pas faire : Fournir des données d'essais structurels pertinentes, valider les tolérances dimensionnelles ou reproduire les propriétés des matériaux pertinentes pour le fonctionnement.
La bonne question à se poser au sujet d'un prototype basse fidélité est : “ Ce concept mérite-t-il d'être approfondi ? ”, et non “ Ce design est-il viable en production ? ”.”
Prototypes haute fidélité
Les prototypes haute fidélité reproduisent fidèlement le produit final en termes de géométrie, de matériaux et de fonctionnalité. Ils permettent de valider les performances annoncées, de réaliser des essais de conformité réglementaire et de prendre des décisions quant à la poursuite ou à l'arrêt de la production.
Idéal pour : Tests fonctionnels, validation de l'assemblage, échantillons destinés aux autorités réglementaires, démonstrations auprès des clients et des investisseurs de produits représentatifs de la production.
Méthodes courantes : Usinage CNC sur des matériaux de série, impression 3D SLS ou MJF avec des plastiques techniques, moulage sous vide, outillage d'injection pour prototypes.
Un prototype haute fidélité réalisé au bon moment — c'est-à-dire une fois la conception stabilisée et avant le lancement définitif de la production — offre systématiquement le meilleur retour sur investissement en matière de prototypage. Il permet de détecter les véritables problèmes à un stade où il est encore possible d'y remédier.
La stratégie optimale
Les processus de développement de produits les plus efficaces recourent dès le début à des prototypes basse fidélité pour gagner en rapidité, puis passent à des prototypes haute fidélité une fois que la conception s'est suffisamment stabilisée pour que la validation de précision ait un sens. L'utilisation systématique de prototypes haute fidélité entraîne un gaspillage de ressources dans des itérations qui ne nécessitaient pas une précision de niveau production. À l'inverse, le recours exclusif à des prototypes basse fidélité ne permet pas de détecter les véritables problèmes de performance et de fabricabilité avant que la production ne les révèle.
Prototypes numériques et physiques : rôles et limites
Le développement de produits moderne associe le prototypage numérique et le prototypage physique, chaque type permettant de gérer des risques que l'autre ne peut pas couvrir.
Prototypes numériques
Les prototypes numériques — modèles CAD, simulations par analyse par éléments finis (FEA), analyses par dynamique des fluides computationnelle (CFD) — permettent d'explorer rapidement différentes options de conception sans frais liés aux matériaux ou à l'usinage. Les modifications ne prennent que quelques minutes, et non plusieurs jours. La simulation par analyse par éléments finis (FEA) permet de prédire les zones de concentration de contraintes et d’orienter la réduction de matière avant même l’usinage de la pièce. La dynamique des fluides computationnelle (CFD) permet d’évaluer le comportement des écoulements, les performances thermiques et les pertes de charge pour différentes alternatives de conception, à un coût négligeable.
Ce que le prototypage numérique ne peut pas remplacer :
- Essais d'ajustement en conditions réelles de montage (variation réelle des tolérances, et non géométrie nominale)
- Comportement des matériaux sous des charges combinées, des cycles thermiques et en fatigue (la précision de la simulation dépend de la fidélité du modèle et de la qualité des données sur les matériaux)
- Effets cumulés des tolérances dans les assemblages composés de plusieurs pièces (les simulations utilisent généralement des cotes nominales)
- Facteurs humains et confort ergonomique dans des conditions d'utilisation réelles
Dans le cadre des projets que nous avons menés à bien pour des clients du secteur de l’automatisation industrielle, l’optimisation structurelle guidée par l’analyse par éléments finis (FEA) a permis de réduire le poids des matériaux de 15 à 251 TP17T avant l’usinage ; toutefois, les problèmes d’ajustement de l’assemblage et d’accumulation des tolérances n’ont été identifiés qu’après que des essais sur prototype physique ont révélé des interférences entre des pièces nominales simulées qui avaient été produites selon leurs tolérances extrêmes réelles.
Prototypes physiques
Les prototypes physiques permettent de tester ce que la simulation ne peut pas modéliser de manière fiable : les variations dimensionnelles réelles des pièces, le comportement de l'assemblage dans des conditions de manipulation réelles, la qualité de surface telle qu'elle est perçue par les utilisateurs, ainsi que les modes de défaillance structurelle résultant d'imperfections des matériaux et de variations de fabrication, plutôt que d'une géométrie idéalisée.
Le processus de travail intégré :
- La validation numérique avant tout — Modélisation CAD, analyse structurelle par méthode des éléments finis (FEA), analyse thermique par dynamique des fluides computationnelle (CFD). Objectif : éliminer les défauts de conception évitables avant d'engager des coûts d'usinage.
- Validation physique — Prototype fonctionnel usiné ou imprimé en 3D (CNC), essais d'assemblage, évaluation des performances en conditions réelles. Objectif : identifier les problèmes que la simulation n'a pas détectés ou qu'elle a mal représentés.
- Boucle d'itération — les résultats des essais physiques sont intégrés au modèle numérique ; la conception révisée fait l'objet de nouvelles simulations et de nouveaux prototypes jusqu'à ce qu'elle soit validée.
Ce processus permet de réduire au minimum le coût total de développement : les outils numériques réduisent le nombre d'itérations physiques nécessaires ; les essais physiques permettent de valider les hypothèses sur lesquelles reposent les modèles numériques.
Méthodes de fabrication de prototypes : choisir le bon procédé
Le choix de la méthode relève d'une décision technique concrète qui consiste à trouver le juste équilibre entre la rapidité, le coût, la précision dimensionnelle et l'adéquation au matériau.
Impression 3D (fabrication additive)
L'impression 3D englobe plusieurs technologies — FDM (modélisation par dépôt fondu), SLA (stéréolithographie), SLS (frittage laser sélectif), MJF (Multi Jet Fusion) — qui présentent chacune une résolution, des options de matériaux et des propriétés mécaniques différentes.
Points forts : Délais d'exécution très courts (de quelques heures à quelques jours), aucun outillage nécessaire, capacité à produire des géométries internes complexes (canaux, treillis) impossibles à réaliser par usinage, coût par itération le plus bas pour la validation en phase précoce.
Limites : Les propriétés des matériaux sont généralement inférieures à celles des matériaux de production : résistance moindre, comportement anisotrope des pièces FDM, résistance thermique limitée dans la plupart des systèmes polymères. La précision dimensionnelle est généralement de l'ordre de ±0,1 à 0,3 mm, selon le procédé et la géométrie. L'état de surface nécessite un post-traitement pour atteindre un niveau proche de la qualité de production.
Idéal pour : Prototypes conceptuels, prototypes visuels, premiers prototypes fonctionnels pour lesquels l'objectif des essais est de démontrer le fonctionnement du mécanisme plutôt que les performances structurelles.
Usinage CNC
L'usinage CNC consiste à retirer de la matière d'une pièce brute (en métal ou en plastique technique) à l'aide d'outils de coupe commandés par ordinateur, afin de produire des pièces répondant à des spécifications dimensionnelles précises. Il s'agit de la méthode la plus couramment utilisée pour la fabrication de prototypes techniques et de pré-production en métal.
Points forts : Matériaux de qualité industrielle (aluminium 6061, acier inoxydable 316L, titane Ti-6Al-4V, Inconel, plastiques techniques, notamment le POM, PEEK et le nylon), précision dimensionnelle de ±0,01 à 0,05 mm, état de surface pouvant atteindre Ra 0,4 à 0,8 µm lors des passes de finition, compatibilité directe avec les spécifications des matériaux de production et les exigences en matière de traitement thermique.
Limites : Coût plus élevé que l'impression 3D (généralement entre $100 et $1 000+ par pièce pour les géométries complexes), délais de fabrication plus longs pour les pièces complexes comportant plusieurs caractéristiques (généralement entre 2 et 7 jours), moins adapté aux géométries internes très complexes en l'absence de capacité multiaxiale.
Idéal pour : Prototypes fonctionnels nécessitant des propriétés matérielles réelles, prototypes d'ingénierie destinés à la validation des tolérances et de l'assemblage, prototypes destinés aux secteurs aérospatial et médical nécessitant des propriétés matérielles certifiées.
Moulage sous vide
Le moulage sous vide utilise un moule en silicone (réalisé à partir d'un modèle maître imprimé en 3D ou usiné par CNC) pour produire de petites séries de pièces en polyuréthane présentant un bon état de surface et une grande stabilité dimensionnelle.
Points forts : Coût inférieur à celui des moules d'injection pour les petites séries (10 à 100 pièces), bon état de surface reproduisant fidèlement le modèle, correspondance raisonnable des couleurs et des textures, délais d'exécution plus courts que ceux des moules rigides.
Limites : Les propriétés du polyuréthane diffèrent de celles des plastiques moulés par injection (résistance à la chaleur inférieure, comportement à la fatigue différent) ; la durée de vie des moules est limitée (généralement entre 20 et 50 cycles par moule) ; ce matériau ne convient pas aux pièces nécessitant des performances structurelles de niveau technique.
Idéal pour : Prototypes visuels et fonctionnels préliminaires en plastique, échantillons destinés à des tests de marché en petites séries, production intermédiaire pendant la conception des moules définitifs.
Prototypage en tôle
Le prototypage de tôles fait appel à la découpe au laser, au pliage CNC, au soudage et au formage pour fabriquer des boîtiers métalliques, des supports et des composants structurels.
Points forts : Utilise de véritables tôles de qualité industrielle (acier, aluminium, inox), délais d'exécution courts (2 à 5 jours), reflète fidèlement les processus de fabrication de tôles en série.
Limites : Conception soumise à des contraintes liées aux rayons de courbure, aux distances minimales entre le pli et le bord, ainsi qu’aux limites de formage propres au matériau et à l’épaisseur ; ne convient pas aux géométries 3D complexes.
Idéal pour : Boîtiers, supports, éléments de structure, composants de châssis : toutes les applications dans lesquelles la tôle est utilisée dans le processus de fabrication.
Moulage par injection de prototypes (outillage souple)
Les moules d'injection prototypes sont généralement fabriqués en aluminium plutôt qu'en acier trempé, ce qui permet de réduire les coûts d'outillage et les délais de fabrication par rapport aux outillages de série, tout en produisant des pièces à partir des mêmes matériaux thermoplastiques que ceux utilisés en production.
Points forts : Propriétés des matériaux de production, reproduction du comportement de fabrication en série (retrait, déformation, lignes de tricotage, marques de point d'injection), données réalistes sur la durée des cycles.
Limites : Coût plus élevé que toutes les autres méthodes de prototypage (généralement entre 1 TP 18 T 3 000 et 1 TP 18 T 15 000 par moule pour une géométrie simple), délai de fabrication plus long (3 à 5 semaines), durée de vie du moule limitée à plusieurs centaines voire quelques milliers de moulages.
Idéal pour : Validation de pré-production, échantillons destinés aux demandes d'autorisation réglementaire nécessitant des matériaux de production, validation de la conception des moules d'injection avant de s'engager dans la fabrication d'outillages de production définitifs.
Résumé du choix de la méthode
| Objectif | Méthode recommandée | Fourchette de prix habituelle | Délai de livraison |
|---|---|---|---|
| Validation rapide du concept | Impression 3D FDM/SLA | $10–$200 | Durée : 2 jours |
| Validation de l'aspect visuel | Impression 3D SLA/SLS ou CNC + finition | $100–$2 000 | 1 à 5 jours |
| Essais de mécanismes fonctionnels | Usinage CNC | $200–$2 000 | 2 à 7 jours |
| Validation des tolérances techniques | Usinage CNC (matériaux de production) | $500–$5 000 | 3 à 10 jours |
| Pièces en plastique en petites séries | Moulage sous vide | $500–$3 000 (moule compris) | 1 à 2 semaines |
| Validation de la production de pièces en plastique | Outillage d'injection pour prototypes | $5 000 – $20 000 | 3 à 5 semaines |
Comment les prototypes permettent de réduire les risques liés à la fabrication
La valeur fondamentale du prototypage en ingénierie réside dans le transfert des risques : il s'agit de faire passer la détection des problèmes des phases de production, coûteuses, aux phases de développement, moins onéreuses.
Risque lié à la conception : détecter les erreurs lorsqu'elles peuvent encore être corrigées à moindre coût
Toute hypothèse de conception qui n’est pas testée sur un prototype représente un risque que la production finira par confirmer — sur les équipements de production, avec les matériaux de production et aux volumes de production réels. Un trou de fixation mal aligné découvert sur un prototype $300 CNC nécessite deux heures de reconception et la fabrication d’une pièce révisée. La même erreur découverte après l’usinage du moule d’injection peut nécessiter le soudage et le réusinage du moule, la mise en attente qualité et la mise en quarantaine des pièces produites, des essais de requalification, ainsi qu’un retard dans le calendrier. Le coût équivalent s’élève facilement à $20 000–$100 000, selon la complexité du moule et le calendrier du programme.
Risques liés à la conception pour la fabrication (DFM) : identifier les problèmes de fabricabilité avant de s'engager dans la fabrication des outillages
Les prototypes d’ingénierie réalisés par usinage CNC révèlent des problèmes de conception pour la fabrication (DFM) que les modèles CAD ne mettent pas en évidence : des caractéristiques inaccessibles à l’outillage standard, des sections de paroi trop fines pour un remplissage fiable lors du moulage par injection, des angles de dépouille insuffisants pour le démoulage des pièces, ou encore des exigences de finition de surface qui ne peuvent être satisfaites qu’au moyen d’étapes de traitement supplémentaires. Les améliorations en matière de DFM identifiées au stade du prototype d'ingénierie peuvent réduire les coûts de production de 15 à 30% — un chiffre bien documenté dans le secteur, issu d'études sur le développement de produits menées par la Society of Manufacturing Engineers (SME).
Risque lié au cumul des tolérances : essais sur des assemblages réels présentant des variations réelles
Dans les projets que nous avons examinés pour les clients de OEM, les défaillances liées au cumul des tolérances comptent parmi les causes les plus fréquentes de problèmes d’assemblage en production. Chaque composant d’un assemblage à plusieurs pièces apporte une variation dimensionnelle à l’intérieur de sa bande de tolérance. Lorsque plusieurs pièces sont assemblées, ces variations s’accumulent et, dans les combinaisons les plus défavorables, peuvent entraîner un frottement ou un jeu excessif, même si chaque pièce prise individuellement respecte les spécifications.
La seule méthode fiable pour évaluer l'empilement d'un assemblage consiste à fabriquer un ensemble de pièces respectant les tolérances spécifiées, puis à les assembler physiquement. L'analyse statistique fournit des prévisions théoriques ; les prototypes physiques apportent une confirmation empirique. Pour les assemblages comportant au moins cinq composants à emboîter, il est indispensable de procéder à des essais sur des prototypes d'ingénierie.
Risque lié à l'outillage : validation avant engagement financier
Les outillages de production — moules d’injection, moules de moulage sous pression, outils d’emboutissage — représentent l’un des postes de dépenses d’investissement les plus importants dans le développement de produits, souvent compris entre $20 000 et $200 000, voire davantage pour les outillages complexes. Les prototypes de pré-production réalisés à l’aide d’outillages souples permettent de valider la géométrie et le processus pour un coût représentant 20 à 40% du coût des outillages rigides. Les problèmes identifiés à ce stade — écart de retrait, insuffisance des canaux de refroidissement, problèmes d’emplacement des points d’injection — peuvent être corrigés dans des outillages prototypes en aluminium à un coût modique avant de s’engager dans la fabrication d’outillages de production en acier trempé.
Directives DFM pour le développement de prototypes
L'application des principes de conception pour la fabrication (DFM) à la conception des prototypes permet d'éviter les erreurs les plus courantes et les plus coûteuses lors du développement de prototypes.
Adapter le niveau de fidélité du prototype au stade de développement
La surconception des premiers prototypes — c'est-à-dire l'application de tolérances de niveau production, l'utilisation de matériaux coûteux et de finitions complexes sur des modèles encore au stade de concept — entraîne un gaspillage de budget qui devrait être réservé à la validation technique. Chaque dollar dépensé en prototypage pour une précision inutile aux premières étapes est un dollar qui ne sera pas disponible pour la validation haute fidélité permettant réellement d'éviter les défaillances en production.
La règle pratique : avant de définir un prototype, déterminez quelle décision il doit permettre de prendre. Si la décision à prendre est “ lequel de ces trois formats devons-nous développer ? ”, un modèle conceptuel imprimé en 3D est approprié. Si la décision est “ cet assemblage s'adaptera-t-il et fonctionnera-t-il dans les limites de tolérance ? ”, un prototype d'ingénierie usiné selon la norme CNC et soumis à une inspection CMM est nécessaire.
Concevoir des prototypes adaptés au procédé de fabrication approprié
Les choix de conception effectués pour la fabrication de prototypes (usinage CNC) qui ne tiennent pas compte des contraintes de la production en série (moulage par injection) donnent une fausse impression de validation. Un prototype usiné selon la méthode CNC peut présenter des caractéristiques géométriques — angles internes vifs, profils en contre-dépouille, épaisseur de paroi variable — qui sont impossibles à réaliser ou extrêmement coûteuses en moulage par injection.
Lorsque le procédé de fabrication prévu est le moulage par injection, les prototypes techniques doivent être conçus avec des angles de dépouille, une épaisseur de paroi uniforme et des rayons réalisables dans le moule définitif — même si l'usinage CNC ne les exige pas techniquement. Cela garantit que les résultats de la validation des prototypes sont transposables à la production.
Donner la priorité aux fonctionnalités à haut risque lors des premières étapes de la validation
Toutes les caractéristiques ne présentent pas le même niveau de risque. Celles qui présentent des tolérances serrées, une géométrie complexe, de nouveaux matériaux ou des mécanismes innovants comportent un risque plus élevé de défaillance en production. Une stratégie de prototypage efficace permet d’identifier rapidement ces caractéristiques à haut risque et de les valider de manière spécifique — plutôt que de construire des prototypes complets alors que des essais ciblés sur les composants permettraient de répondre plus rapidement et à moindre coût aux questions essentielles.
D'après notre expérience dans l'évaluation de programmes de prototypes pour des clients industriels, les défaillances les plus coûteuses surviennent lorsque des caractéristiques à haut risque ne sont pas testées de manière explicite au stade du prototype d'ingénierie. Une interface d'étanchéité complexe, une section structurelle en titane à paroi mince, un engrenage de précision : tous ces éléments méritent de faire l'objet de prototypes dédiés aux essais fonctionnels avant la construction des prototypes d'assemblage complets.
Appliquer une stratégie de tolérance sélective
Les tolérances serrées sur les prototypes doivent être limitées aux caractéristiques pour lesquelles la tolérance fait effectivement partie des éléments à valider. Appliquer des tolérances de ±0,01 mm à l'ensemble d'une pièce prototype alors que seuls deux ajustements d'alésage sont critiques sur le plan fonctionnel augmente les coûts d'usinage sans apporter de valeur ajoutée en termes de validation.
Pour les acheteurs OEM travaillant avec des fournisseurs de prototypes CNC, la recommandation pratique est la suivante : identifier les caractéristiques essentielles à l’objectif du test et définir des tolérances strictes pour celles-ci ; accepter la norme ISO 2768-m ou des tolérances plus larges pour tout le reste. Cette approche permet généralement de réduire les coûts d'usinage des prototypes de 20 à 40 % pour les pièces complexes, sans compromettre la qualité des résultats de validation.
Liste de contrôle DFM pour le développement de prototypes
| Choix de conception | Principe du DFM |
|---|---|
| Quelle décision ce prototype permet-il de prendre ? | Adaptez la fidélité à l'objectif visé, et non à la qualité maximale |
| Les tolérances sont-elles spécifiées uniquement pour les caractéristiques critiques ? | Assouplir les exigences relatives aux caractéristiques non fonctionnelles conformément à la norme ISO 2768-m |
| La géométrie du prototype tient-elle compte des contraintes de production ? | Prévoir les angles de dépouille, l'épaisseur des parois et les rayons conformément à la méthode de fabrication |
| Les fonctionnalités à haut risque font-elles l'objet de tests explicites ? | Prévoir des essais spécifiques pour les nouveaux mécanismes, les tolérances serrées et les nouveaux matériaux |
| Le matériau est-il adapté à l'objectif de l'essai ? | N'utiliser les matériaux de production que lorsque leurs propriétés font partie de la validation |
| L'analyse préalable numérique a-t-elle été effectuée ? | Effectuez une analyse par éléments finis avant de vous lancer dans la réalisation de prototypes physiques coûteux |
Quand passer du prototype à la production ?
Passer du prototype à la production avant que la conception et les processus aient été correctement validés constitue l'une des décisions les plus risquées dans le développement d'un produit. À l'inverse, multiplier les prototypes retarde la mise sur le marché et mobilise des ressources budgétaires sans pour autant réduire les risques de manière proportionnelle.
La décision relative à la transition doit reposer sur les réponses apportées aux questions, et non sur le temps écoulé :
La conception est validée lorsque :
- Les essais fonctionnels confirment que les exigences de performance sont respectées dans les conditions d'exploitation
- Les essais d'assemblage permettent de vérifier que toutes les interfaces s'adaptent correctement, dans le respect des tolérances spécifiées.
- L'analyse DFM confirme qu'il ne reste aucun problème de fabricabilité non résolu
Un processus est validé lorsque :
- La séquence de fabrication est définie, documentée et démontrée
- La capacité du fournisseur est confirmée pour les caractéristiques critiques (données Cpk relatives aux caractéristiques clés)
- Le taux de défauts de la série pilote se situe dans les limites acceptables
Les analyses économiques sont validées lorsque :
- Le coût des matériaux est confirmé par les devis réels des fournisseurs
- La durée du cycle est vérifiée par rapport aux objectifs de production
- Le coût unitaire total, compte tenu du volume, répond aux exigences en matière de marge
Pour les acheteurs de OEM, Le signe le plus révélateur indiquant qu'un fournisseur est prêt pour la production — au-delà des échantillons de prototypes — est sa capacité à fournir des données d'inspection CMM démontrant que les pièces prototypes respectent les tolérances spécifiées, des données de capacité de processus pour les caractéristiques critiques, ainsi qu'un plan de fabrication documenté. Ce sont là les indicateurs qui montrent que la cohérence de la production relève d'un processus maîtrisé, et non d'une simple attente.
Applications des prototypes par secteur d'activité
Aérospatial
Dans le domaine aérospatial, le prototypage privilégie l'intégrité structurelle et la conformité aux normes de certification plutôt que la rapidité. Les prototypes techniques en alliage de titane ou d'aluminium usinés selon la norme CNC — accompagnés d'une inspection complète selon la norme CMM et d'une certification documentée des matériaux — constituent la norme avant que tout composant structurel aérospatial n'entre en production. Les normes applicables (AS9100 pour la gestion de la qualité, spécifications des matériaux AMS) exigent que les prototypes représentatifs de la production démontrent leur conformité aux exigences de conception avant l’autorisation de production.
Les essais fonctionnels des prototypes aérospatiaux comprennent généralement des essais de charge statique, des cycles de fatigue, des essais de vibrations et des cycles thermiques — des conditions représentatives des contraintes réelles rencontrées en vol. Ce niveau d'essais permet de valider les hypothèses relatives aux modes de défaillance que la simulation par analyse par éléments finis (FEA) peut prédire, mais sans les garantir.
Dispositifs médicaux
Le prototypage des dispositifs médicaux est soumis aux exigences de contrôle de la conception de la FDA (21 CFR Partie 820 aux États-Unis, ISO 13485 à l'international), qui imposent une vérification et une validation documentées de la conception avant la mise sur le marché d'un dispositif médical. Dans ce contexte réglementaire, les prototypes aux étapes d'ingénierie et de pré-production ne relèvent pas d'une simple option : il s'agit d'exigences réglementaires.
Les prototypes techniques destinés aux dispositifs implantables sont fabriqués à partir de titane de grade 23, de polyéthylène à ultra-haute densité (UHMWPE) ou d'alliages cobalt-chrome dont le profil de biocompatibilité correspond à celui des matériaux utilisés en production. Les essais comprennent la simulation des conditions d'utilisation, des essais de fatigue conformes aux normes ASTM ou ISO applicables, ainsi qu'une vérification dimensionnelle par rapport aux spécifications de conception.
Électronique grand public
Le prototypage dans le domaine de l'électronique grand public est soumis à des délais de lancement très serrés et à des cadences d'itération élevées. Le cycle de développement type suit en parallèle les étapes suivantes : prototype conceptuel → prototype visuel → prototype fonctionnel, ce qui permet de condenser le flux séquentiel en pistes parallèles qui se chevauchent, où différents aspects de la conception sont validés simultanément. Les coques en aluminium usinées selon la technologie CNC et les structures internes imprimées en 3D sont couramment utilisées pour les prototypes d'ingénierie, tandis que des pièces en plastique moulées sous vide servent à la validation esthétique.
Automobile
Le prototypage automobile combine la validation fonctionnelle (performances du groupe motopropulseur et de la structure), la conformité réglementaire (collisions, émissions, NVH) et la validation des processus de production. Les prototypes d'ingénierie destinés aux composants structurels automobiles sont fabriqués à partir d'aciers ou d'alliages d'aluminium conformes aux spécifications de production, et sont testés dans des conditions de charge de fatigue correspondant à une durée de vie de plus de 150 000 miles. Le prototypage de pré-production implique des séries pilotes d'outillage afin de valider les processus de fabrication avant la montée en puissance de la production.
Automatisation industrielle
Le prototypage en automatisation industrielle met l'accent sur les performances fonctionnelles et la répétabilité sur plusieurs cycles de fonctionnement. Les ensembles d'arbres, les trains d'engrenages, les interfaces de roulements et les actionneurs pneumatiques ou hydrauliques sont généralement prototypés à partir de matériaux de production usinés selon la norme CNC afin de valider les performances fonctionnelles, les ajustements dimensionnels et la durée de vie dans des conditions de charge représentatives. L'accent est mis sur la confirmation que la conception maintiendra ses performances sur des cycles de service prolongés, et pas seulement lors de son fonctionnement initial.
Principaux enseignements
- Cinq types de prototypes — la conception, l'aspect visuel, la fonctionnalité, l'ingénierie et la préproduction — chacune de ces étapes répond à un objectif précis de réduction des risques à une phase spécifique du développement. Choisir la mauvaise approche revient à gaspiller le budget ou à passer à côté de risques critiques.
- Commencer par une simulation en basse fidélité, puis passer à la haute fidélité lorsque les enjeux sont importants — La conception et les premières études de conception doivent s'appuyer sur des prototypes rapides et peu coûteux ; la validation technique et la validation en vue de la production doivent quant à elles s'appuyer sur des matériaux et des procédés de niveau industriel.
- Les prototypes numériques et physiques sont complémentaires — L'analyse par éléments finis (FEA) et la simulation CAD permettent de réduire le nombre d'itérations physiques nécessaires ; les prototypes physiques permettent de valider les hypothèses de la simulation.
- L'usinage CNC est la norme en matière de validation des prototypes techniques — c'est la seule méthode qui garantit, pour des quantités de prototypes, des matériaux de qualité industrielle, une précision dimensionnelle et une compatibilité d'assemblage.
- La correction des problèmes de conception pour la fabrication (DFM) détectés dans les prototypes d'ingénierie coûte entre 1 TP 18 T 500 et 1 TP 18 T 5 000. — les mêmes problèmes constatés après la fabrication des outils de production coûtent entre 1 TP 18 T 20 000 et 1 TP 18 T 100 000+.
- À l'attention des acheteurs de OEM, la phase de prototypage technique — qui fait appel à des pièces usinées en matériau de série selon la norme CNC et soumises à un contrôle selon la norme CMM — constitue une étape cruciale avant l'engagement définitif sur l'outillage. Le fait de négliger cette étape ou de ne pas y consacrer suffisamment de ressources est la cause la plus fréquente des problèmes coûteux rencontrés lors du lancement de la production.
- Passage à la production en fonction des réponses aux questions, et non le temps écoulé : la stabilité de la conception, la capacité du processus et la validation économique constituent les critères pertinents.
Questions fréquemment posées
Quels sont les principaux types de prototypes en ingénierie ?
Les cinq principaux types de prototypes en ingénierie sont les suivants : les prototypes de concept (permettant de valider l'orientation de la conception à l'aide de maquettes rudimentaires peu coûteuses), les prototypes visuels (permettant de valider l'aspect et la qualité de surface), les prototypes fonctionnels (permettant de vérifier que le produit fonctionne comme prévu), les prototypes d'ingénierie (qui permettent de valider la fabricabilité, les tolérances et l'assemblage à l'aide de matériaux de qualité industrielle) et les prototypes de pré-production (qui permettent de valider l'outillage et les processus de production à l'aide de séries pilotes). Chaque type correspond à une étape spécifique du développement du produit et permet de réduire une catégorie particulière de risques. Il est essentiel d’utiliser le type approprié à chaque étape : une conception trop sophistiquée des premiers prototypes entraîne un gaspillage budgétaire, tandis qu’une conception insuffisante des prototypes finaux peut entraîner des défaillances de production qui auraient pu être évitées.
Quelle est la différence entre un prototype fonctionnel et un prototype d'ingénierie ?
Un prototype fonctionnel prouve que le produit fonctionne : il permet de valider les mécanismes, les systèmes électroniques et les performances dans les conditions d’exploitation. La précision au niveau des matériaux est secondaire par rapport à la démonstration que la fonction principale est réalisable. Un prototype d'ingénierie permet de vérifier si le produit peut être fabriqué de manière fiable conformément au cahier des charges : il utilise les matériaux spécifiés pour la production, vérifie les tolérances par le biais d'une inspection CMM, teste l'ajustement des assemblages sur des jeux complets de pièces et identifie les problèmes de conception pour la fabrication (DFM) avant que l'outillage ne soit validé. Les deux sont nécessaires dans la plupart des programmes de développement de produits ; les prototypes fonctionnels interviennent en premier lieu pour confirmer les performances, puis les prototypes d’ingénierie suivent pour confirmer la fabricabilité.
Pourquoi recourt-on à l'usinage CNC pour les prototypes techniques plutôt qu'à l'impression 3D ?
L'usinage CNC est privilégié pour les prototypes techniques, car il permet de produire des pièces dans des matériaux de production réels (aluminium 6061, acier inoxydable 316L, titane Ti-6Al-4V) avec des tolérances dimensionnelles de ±0,01 à 0,05 mm — une précision et une fidélité des matériaux que l’impression 3D ne peut égaler pour la plupart des applications d’ingénierie. Les propriétés des matériaux sont essentielles pour des essais fonctionnels et structurels pertinents ; tester un support structurel en titane imprimé en 3D en ABS ne fournit aucune donnée structurelle significative. De même, les tolérances de ±0,1 à 0,3 mm, courantes en impression 3D, sont souvent insuffisantes pour valider l’ajustement lors de l’assemblage. L’impression 3D est le choix approprié pour les prototypes conceptuels et les premiers prototypes visuels ; l’usinage CNC est quant à lui adapté à la validation technique.
Quel est le coût de fabrication d'un prototype par rapport à celui de la production ?
Le coût unitaire d'un prototype est généralement 10 à 100 fois plus élevé que le coût de production de pièces équivalentes, car les prototypes ne bénéficient pas des économies d'échelle ni de l'optimisation des processus qui permettent de réduire les coûts de production. Une pièce prototype usinée peut coûter entre $200 et $2 000 ; la même pièce, produite en série par moulage par injection, peut coûter entre $0,50 et $5. Cependant, la comparaison entre le coût du prototype et celui de la production en série est trompeuse : la comparaison pertinente est celle entre le coût du prototype et le coût des défaillances de production que le prototypage permet d’éviter. Un programme de prototypage technique de $5 000 qui évite une retouche d’outillage de $50 000 présente un retour sur investissement de 10 pour 1. Les prototypes les plus coûteux sont ceux que l’on néglige de réaliser.
Quelle est la différence entre le prototypage rapide et le prototypage traditionnel ?
Le prototypage rapide (impression 3D, usinage CNC de pièces individuelles) ne nécessite aucun outillage, permet de produire des pièces en quelques heures ou quelques jours, et favorise des itérations de conception rapides à un coût par itération relativement faible. Le prototypage traditionnel (moulage par injection, moulage sous pression, emboutissage) nécessite un investissement initial en outillage, prend plusieurs semaines et produit des pièces à l’aide de procédés de fabrication de série. Le prototypage rapide est idéal pour les phases initiales et intermédiaires du développement, lorsque la conception est encore en évolution ; le prototypage traditionnel est quant à lui nécessaire pour la validation finale de la production, où le comportement de l’outillage et la stabilité du procédé doivent être confirmés avant tout investissement dans la production à grande échelle. La plupart des programmes de développement de produits utilisent ces deux méthodes de manière séquentielle.
À quel moment faut-il passer du prototypage à la production ?
La transition du prototype à la production doit reposer sur trois critères validés, et non sur la pression des délais. Validation de la conception : les essais fonctionnels et d’assemblage confirment que les exigences de performance sont respectées, qu’il ne subsiste aucun problème de conception pour la fabrication (DFM) non résolu, et l’analyse des tolérances confirme que l’assemblage fonctionnera dans les limites des variations de production. Validation des procédés : la séquence de fabrication est documentée et démontrée, les données Cpk des fournisseurs confirment la capacité des caractéristiques critiques, et les taux de défauts des essais pilotes se situent dans des limites acceptables. Validation économique : les coûts des matériaux et de l’usinage sont confirmés par les devis réels des fournisseurs, le temps de cycle respecte les objectifs de production, et le coût unitaire à volume de production permet d’atteindre les marges requises. Passer à la production avant que ces critères ne soient systématiquement respectés entraîne systématiquement des problèmes coûteux lors du lancement de la production.
En quoi les prototypes permettent-ils de réduire les risques liés à la fabrication ?
Les prototypes réduisent les risques liés à la fabrication en déplaçant la détection des problèmes des phases de production, coûteuses, vers les phases de développement, moins onéreuses. Un défaut de conception corrigé sur un prototype de concept coûte entre $200 et $500 en termes de reconception et de fabrication d’un nouveau modèle. La correction de ce même défaut après la fabrication des outillages de production entraîne des coûts compris entre $15 000 et $100 000+, liés à la retouche des outillages, aux rebuts et aux retards de calendrier. Plus précisément, les prototypes d’ingénierie permettent de valider la faisabilité des tolérances et l’ajustement lors de l’assemblage (évitant ainsi les défaillances d’assemblage en production), de mettre en évidence les problèmes de conception pour la fabrication (DFM) qui augmentent les coûts de production (zones inaccessibles à l’usinage, angles de dépouille inadéquats, parois trop minces) et de confirmer les performances des matériaux dans des conditions de fonctionnement réelles (évitant ainsi les défaillances sur le terrain). Selon des études menées par des PME sur le développement de produits, les améliorations en matière de DFM identifiées au stade du prototype réduisent les coûts de production de 15 à 30% en moyenne.
Quelle méthode de fabrication de prototypes est la plus adaptée aux acheteurs de OEM ?
Pour les acheteurs OEM qui se procurent des prototypes à des fins de validation technique, l'usinage CNC dans des matériaux conformes aux spécifications de production constitue la méthode la plus pertinente, car elle permet d'obtenir des pièces qui reflètent fidèlement ce que la production livrera en termes de précision dimensionnelle, de propriétés des matériaux et d'état de surface. Les capacités clés à vérifier chez les fournisseurs sont les suivantes : capacité de respect des tolérances dimensionnelles (±0,01–0,05 mm), contrôle CMM accompagné de rapports documentés, certification des matériaux selon les normes applicables (AMS, ASTM) et capacité d’analyse de la fabricabilité (DFM). Pour la validation précoce des concepts et la validation visuelle, l’impression 3D offre des résultats plus rapides et plus économiques. L’approche la plus efficace consiste à combiner l’impression 3D pour les premières itérations avec l’usinage CNC pour la validation technique et de pré-production — en utilisant chaque méthode à l’étape où elle offre le meilleur rapport qualité-prix.
Rédigé par l'équipe d'ingénieurs de CMS, forte de plus de 15 ans d'expérience dans la fabrication de prototypes et la production de haute précision CNC pour les secteurs de l'aérospatiale, du médical, de l'automatisation industrielle et des applications grand public OEM. Références techniques : Directives de conception pour la fabricabilité de la Society of Manufacturing Engineers (SME), ISO 13485 (Systèmes de qualité des dispositifs médicaux), AS9100 Rév. D (Gestion de la qualité dans l'aérospatiale), 21 CFR Partie 820 (Contrôles de conception de la FDA pour les dispositifs médicaux).
Vous recherchez des prototypes d'ingénierie et des composants CNC destinés à la production ?
Chez CMS, nous fabriquons des prototypes d'ingénierie et de pré-production en aluminium, en acier inoxydable, en titane et en plastiques techniques, avec une inspection complète CMM et une analyse DFM documentée. Chaque programme de prototypage comprend une revue de conception visant à identifier les problèmes de fabricabilité avant le début de l'usinage, afin que les résultats de la validation technique se traduisent sans heurts en production, sans surprise au moment de la validation de l'outillage.
[Demander une analyse DFM et un devis pour l'usinage d'un prototype →]


