
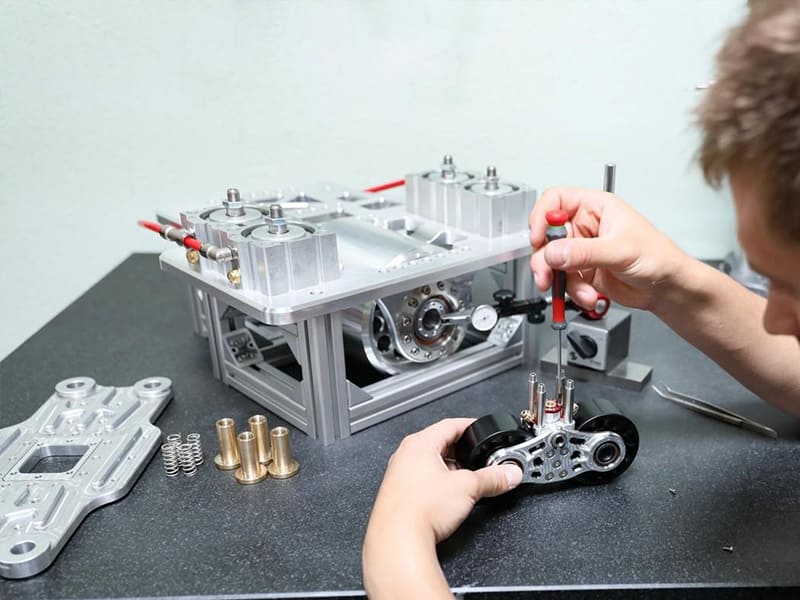
Быстрый ответ: Прототипы — это модели продукта на ранней стадии, используемые для проверки дизайна, функциональности, технологичности и готовности к рынку до вложения средств в производственную оснастку. Пять основных типов — концептуальный, визуальный, функциональный, инженерный и предсерийный прототипы — каждый служит конкретной цели проверки на определённом этапе разработки. Выбор неправильного типа приводит к напрасным затратам бюджета на избыточную точность на раннем этапе или к риску необнаруженных отказов на позднем. Правильная последовательность обычно начинается с недорогой быстрой итерации и переходит к проверке производственного уровня по мере того, как проектные решения становятся необратимыми.
Что такое прототип и почему это важно?
Прототип — это физическая или цифровая модель продукта, созданная до начала массового производства для проверки проектного замысла, функциональных характеристик, технологичности или рыночного спроса. Это не образец — это инструмент принятия решений.
Это различие важно, потому что цель прототипа определяет всё в том, как его следует изготавливать. Концептуальный прототип, создаваемый для проверки того, стоит ли идея дальнейшей разработки, должен быть быстрым и дешёвым — пенопласт, картон, базовые 3D-печатные модели. Инженерный прототип, создаваемый для проверки того, можно ли изготовить деталь с соблюдением допусков и надёжно собрать, должен использовать материалы производственного уровня и реальные процессы обработки. Применение производственной строгости к концептуальному прототипу — это пустая трата времени и денег. Принятие концептуального прототипа в качестве функциональной проверки создаёт недопустимый инженерный риск.
Для производителей OEM и инженеров-конструкторов прототипирование находится на стыке управления рисками и контроля затрат. Правильный выбор типа и точности на каждом этапе — одно из наиболее эффективных решений в разработке продукта.
Почему прототипы важны: цена отсутствия прототипирования
Экономика прототипирования убедительна. Дефект конструкции, выявленный на этапе концептуального прототипирования, может стоить $200–$500 на исправление через перепроектирование и новую 3D-печатную модель. Тот же дефект, выявленный после изготовления литьевых форм, может потребовать $15 000–$50 000 на доработку оснастки и недели задержки по срокам. Более серьёзные ошибки — отказы при сборке, недостаточная прочность конструкции, проблемы с накоплением допусков — обнаруженные в производстве, могут вызвать отзыв продукции, гарантийные претензии и репутационный ущерб, которые многократно превышают любую экономию на прототипировании.
Основываясь на нашем производственном опыте сопровождения клиентов OEM при переходе от прототипа к производству, проекты с наиболее эффективным запуском производства — это те, которые вложили средства надлежащим образом в проверку инженерного прототипа — не обязательно самое дорогое или сложное прототипирование, а наиболее целенаправленное на конкретные риски данного проекта.
Прототип против серийной детали: критическое сравнение
Понимание разницы между прототипом и серийной деталью помогает определить цель и ограничения прототипирования:
| Аспект | Прототип | Серийная деталь |
|---|---|---|
| Стоимость за единицу | Выше (нет эффекта масштаба) | Ниже (оптимизировано для объёма) |
| Материал | Часто эквивалентны; иногда упрощены | Конечный заданный производственный материал |
| Количество | 1–100 единиц | От сотен до миллионов |
| Инструментальная оснастка | Минимальная оснастка или её отсутствие | Специализированные формы, штампы, приспособления |
| Толерантность | Итеративные; могут быть ослаблены | Строгие и стандартизированные |
| Метод изготовления | CNC, 3D-печать, вакуумное литьё | Литьё под давлением, литьё в кокиль, массовое CNC |
| Основная цель | Проверка и итерация | Стабильное и эффективное производство |
Пять основных типов прототипов в инженерии
Разработка продукта — это не единичное событие прототипирования, а последовательная серия этапов проверки, каждый из которых снижает определённую категорию риска. Использование правильного типа прототипа на каждом этапе максимизирует ценность проверки на каждый затраченный доллар.
Концептуальный прототип
Этап разработки: Ранняя стадия идеации Основная цель: Проверить, стоит ли развивать данное направление дизайна
Концептуальные прототипы исследуют, имеет ли идея дизайна ценность, до вложения инженерных ресурсов в детальную проработку. Они отдают приоритет скорости над точностью — цель состоит в том, чтобы быстро сравнить несколько вариантов дизайна, выявить очевидные проблемы и подтвердить направление концепции. Высокая геометрическая точность на этом этапе не имеет значения; важны форма, пропорции и базовое взаимодействие с пользователем.
Типичные методы: Пенопластовые модели, картонные макеты, черновые 3D-печатные оболочки, ручные глиняные модели.
Что они проверяют: Общую форму и размер, базовую эргономику и взаимодействие с пользователем, стоит ли развивать концептуальное пространство, согласованность заинтересованных сторон по направлению дизайна.
Что они не проверяют: Прочностные характеристики, точность размеров, свойства материалов, точность сборки, технологичность.
С точки зрения затрат концептуальные прототипы — самый экономичный тип: качественно изготовленная пенопластовая или 3D-печатная концептуальная модель стоит $50–$500 и может быть изготовлена за часы или дни. На этом этапе цена избыточной проработки высока: применение точности обработки CNC к концепции, которая может быть отброшена, расходует бюджет, который следует сохранить для последующих этапов проверки.
Визуальный прототип
Этап разработки: Доработка промышленного дизайна Основная цель: Оценка внешнего вида, качества поверхности и готовности к рынку
Визуальные прототипы создаются так, чтобы выглядеть как конечный продукт, не обязательно функционируя как он. Они используются для подтверждения эстетических решений — качества поверхности, текстуры, цвета, интеграции брендинга и визуальных пропорций — до принятия решений об оснастке для производства, которые дорого отменить.
Типичные методы: Высокоточная SLA или MJF 3D-печать, обработка на станках с ЧПУ CNC с покраской и нанесением покрытий, вакуумное литьё для косметических пластиковых деталей.
Что они проверяют: Качество отделки поверхности, точность цвета и текстуры, косметические особенности и элементы брендинга, одобрение заинтересованных сторон и маркетинга.
Что они не проверяют: Структурные характеристики, точность сборки по фактическим допускам, свойства материала под нагрузкой.
Визуальные прототипы особенно важны для потребительских товаров, где внешний вид определяет решение о покупке, и для продуктов, требующих одобрения регулирующих органов или заказчика до начала производства. Точно отделанный визуальный прототип может ускорить циклы утверждения, которые в противном случае потребовали бы производственных образцов — а их невозможно изготовить без обязательств по оснастке.
Функциональный прототип
Этап разработки: Подтверждение концепции / функциональная валидация Основная цель: Доказать, что продукт работает так, как задумано
Функциональные прототипы смещают акцент с внешнего вида на производительность. Они создаются для демонстрации и тестирования основных функций продукта — механического движения, структурного поведения, электронной интеграции, потока жидкости — в условиях, приближенных к реальной эксплуатации. Внешний вид может быть второстепенным; важно, чтобы механизм, схема или структурная система работали корректно.
Типичные методы: Детали из металла или инженерного пластика, обработанные на станках с ЧПУ CNC, в сочетании с готовыми компонентами, гибридные сборки с использованием 3D-печатных структурных корпусов с обработанными функциональными интерфейсами, сборка электроники с прототипными печатными платами.
Что они проверяют: Механические механизмы (движение, несущая способность, износ), электронные системы (схемы, датчики, питание), подтверждение функционирования в рабочих условиях, взаимодействие между подсистемами.
Что они не проверяют: Финальные размерные допуски, свойства производственных материалов (если производственные материалы не используются), эффективность процесса сборки, технологичность в масштабе.
Функциональные прототипы, как правило, являются первым типом прототипов, где обработка на станках с ЧПУ CNC становится необходимой — 3D-печатные детали часто не могут воспроизвести механические свойства, необходимые для значимого функционального тестирования. 3D-печатный пружинный механизм из PLA имеет другую жёсткость, усталостную долговечность и тепловое поведение, чем алюминиевый или стальной аналог. Тестирование с нереалистичными материалами даёт нереалистичные результаты.
Инженерный прототип
Этап разработки: Валидация и оптимизация конструкции Основная цель: Подтвердить технологичность, допуски и сборку
Инженерные прототипы создаются для ответа на вопрос, можно ли надёжно изготовить конструкцию с требуемым уровнем качества — и при какой стоимости. Они используют материалы производственного уровня и процессы, аналогичные производственным. Допуски задаются и проверяются. Многосоставные сборки тестируются на точность посадки и функционирование. Выявляются и устраняются проблемы DFM (технологичности конструкции).
Типичные методы: Обработка на станках с ЧПУ CNC в материалах, указанных в производственной спецификации (алюминий 6061, нержавеющая сталь 316L, титан Ti-6Al-4V, инженерные пластики), точный контроль с помощью CMM, функциональное тестирование сборки полных комплектов деталей.
Что они проверяют: Размерная точность и достижение допусков, точность посадки при сборке и поведение при суммировании допусков, производительность материала под реальными нагрузками и в реальных условиях, проблемы DFM (доступность для обработки, достижимость качества поверхности, структурная достаточность элементов), точность оценки стоимости.
Что они не проверяют: Поведение производственной оснастки (усадка формы, пористость при литье под давлением), стабильность полного производственного процесса, время цикла при серийном производстве.
Инженерные прототипы — это наиболее ответственная инвестиция в прототипирование перед обязательствами по производственной оснастке. В нашем производственном опыте наиболее распространённые и дорогостоящие ошибки, с которыми мы сталкиваемся при анализе конструкций заказчиков, — это те, которые выявила бы валидация инженерного прототипа: комбинации допусков, создающие помехи при сборке, геометрические элементы, недоступные для стандартной оснастки, толщины стенок, недостаточные для указанного материала, и схемы отверстий, нарушающие требования по глубине резьбового соединения.
Стоимость исправления этих ошибок в инженерном прототипе — это пересмотренная программа обработки на станках с ЧПУ CNC и новый комплект обработанных деталей — обычно $500–$5,000. Стоимость их исправления после изготовления оснастки для литья под давлением может составить $20,000–$100,000+ в зависимости от объёма изменений.
Предсерийный прототип
Этап разработки: Финальная валидация готовности к производству Основная цель: Подтвердить, что конструкция, оснастка и производственный процесс согласованы
Предсерийные прототипы изготавливаются с использованием фактической производственной оснастки и производственных процессов — но в малых количествах, специально для валидации оснастки и процесса до перехода к полномасштабному производству. Они отвечают на вопросы: производит ли форма детали, соответствующие размерным требованиям? Обеспечивает ли литьё под давлением приемлемый уровень пористости? Достигает ли производственный процесс времени цикла, заложенного в оценках стоимости?
Типичные методы: Пилотные формы для литья под давлением (мягкая оснастка или полужёсткая алюминиевая оснастка), пробные запуски литья под давлением, пробные штамповки, партии обработки на станках с ЧПУ CNC в производственных условиях с фактической оснасткой.
Что они проверяют: Точность и повторяемость производственной оснастки, стабильность производственного процесса, время цикла по сравнению с оценками, размерная вариация, связанная с оснасткой (усадка, пружинение, облой по линии разъёма), процесс сборки в производственных условиях.
На этом этапе изменения дорогостоящи — но обнаружение проблем здесь всё ещё гораздо менее затратно, чем их обнаружение в полномасштабном производстве. Предсерийные прототипы — это последняя страховка перед полным вложением капитала в высокообъёмную производственную оснастку и закупку материалов.
Последовательность разработки прототипов
| Этап | Тип прототипа | Основной снижаемый риск | Типичная стоимость |
|---|---|---|---|
| Идеация | Концептуальный прототип | Риск направления проектирования | $50–$500 |
| Промышленный дизайн | Визуальный прототип | Эстетический и рыночный риск | $500–$5,000 |
| Функциональная валидация | Функциональный прототип | Риск производительности | $1 000–$15 000 |
| Инженерная валидация | Инженерный прототип | Производственный риск | $2,000–$30,000 |
| Готовность к производству | Предсерийный прототип | Риски оснастки и технологического процесса | $10 000–$100 000+ |
Низкоточные и высокоточные прототипы
Помимо пяти категорий типов, прототипы часто описываются по их точности — насколько близко они воспроизводят конечный продукт с точки зрения геометрии, материала и функциональности.
Низкоточные прототипы
Низкоточные прототипы — быстрые, дешёвые и намеренно грубые. Они отдают приоритет скорости итераций, а не точности — цель состоит в том, чтобы быстро генерировать и тестировать множество концепций дизайна, прежде чем остановиться на определённом направлении.
Лучше всего подходит для: Исследование концепций, тестирование эргономичной компоновки, раннее сравнение вариантов дизайна, внутреннее согласование направления проектирования.
Типичные методы: Пенопласт, картон, базовая FDM 3D-печать.
Что они не могут: Предоставить значимые данные структурных испытаний, подтвердить размерные допуски или воспроизвести свойства материалов, relevant к функциональности.
Правильный вопрос о низкоточном прототипе: “Стоит ли развивать эту концепцию?” — а не “Работает ли этот дизайн в производстве?”
Высокоточные прототипы
Высокоточные прототипы точно воспроизводят конечный продукт по геометрии, материалу и функциональности. Они подходят для подтверждения эксплуатационных характеристик, проведения испытаний на соответствие нормативным требованиям и принятия решений о запуске или отказе от производства.
Лучше всего подходит для: Функциональные испытания, проверка сборки, образцы для нормативной документации, демонстрация заказчикам и инвесторам продуктов, соответствующих серийному производству.
Типичные методы: CNC обработка на производственных материалах, SLS или MJF 3D-печать с инженерными пластиками, вакуумное литьё, прототипная оснастка для литья под давлением.
Своевременно созданный высокоточный прототип — изготовленный после стабилизации дизайна и до утверждения оснастки — неизменно обеспечивает наивысшую отдачу от инвестиций в прототипирование. Он выявляет реальные проблемы на этапе, когда их устранение всё ещё управляемо.
Оптимальная стратегия
Наиболее эффективные процессы разработки продуктов используют низкоточные прототипы на ранних этапах для скорости, а затем переходят к высокоточным прототипам, как только дизайн стабилизируется достаточно, чтобы точная валидация имела смысл. Использование высокоточных прототипов на всех этапах расточает ресурсы на итерации, которым не требовалась точность производственного уровня. Использование только низкоточных прототипов оставляет реальные проблемы производительности и технологичности незамеченными до тех пор, пока их не выявит производство.
Цифровые и физические прототипы: роли и ограничения
Современная разработка продуктов объединяет цифровое и физическое прототипирование, при этом каждый тип решает риски, которые другой не может.
Цифровые прототипы
Цифровые прототипы — CAD-модели, симуляции FEA (анализ методом конечных элементов), расчёты CFD (вычислительная гидродинамика) — обеспечивают быстрое исследование дизайна без затрат на материалы или обработку. Изменения занимают минуты, а не дни. Симуляция FEA может предсказать зоны концентрации напряжений и помочь оптимизировать расход материала до того, как какая-либо деталь будет изготовлена. CFD может оценить поведение потока жидкости, тепловые характеристики и перепад давления для альтернативных вариантов дизайна при незначительных затратах.
Что цифровое прототипирование не может заменить:
- Реальное тестирование точности сборки (фактическая вариация допусков, а не номинальная геометрия)
- Поведение материала при комбинированных нагрузках, термоциклировании и усталости (точность симуляции зависит от точности модели и качества данных о материале)
- Эффекты накопления допусков в многодетальных сборках (симуляции обычно используют номинальные размеры)
- Человеческие факторы и эргономические ощущения в реальных условиях эксплуатации
В проектах, которые мы реализовали для заказчиков в сфере промышленной автоматизации, структурная оптимизация на основе FEA снизила вес материала на 15–25% до механической обработки — но проблемы точности сборки и накопления допусков были выявлены только после тестирования физического прототипа, которое обнаружило интерференцию между деталями с номинальными размерами по симуляции, изготовленными при их фактических предельных допусках.
Физические прототипы
Физические прототипы проверяют то, что симуляция не может надёжно смоделировать: фактическую размерную вариацию реальных деталей, поведение сборки в реальных условиях обращения, качество поверхности, воспринимаемое пользователями, и режимы структурного разрушения, возникающие из-за несовершенства материалов и производственной вариации, а не идеализированной геометрии.
Интегрированный рабочий процесс:
- Сначала цифровая валидация — CAD-моделирование, структурный анализ FEA, тепловой анализ CFD. Цель: устранить предотвратимые дефекты дизайна до утверждения затрат на механическую обработку.
- Физическая валидация — CNC обработанный или 3D-печатный функциональный прототип, тестирование сборки, оценка реальной производительности. Цель: выявить проблемы, которые симуляция пропустила или исказила.
- Цикл итераций — результаты физических испытаний возвращаются в цифровую модель; пересмотренный дизайн повторно симулируется и повторно прототипируется до подтверждения.
Эта последовательность минимизирует общую стоимость разработки: цифровые инструменты сокращают количество необходимых физических итераций; физическое тестирование подтверждает допущения, на которых основаны цифровые модели.
Методы производства прототипов: выбор правильного процесса
Выбор метода — это практическое инженерное решение, балансирующее скорость, стоимость, размерную точность и релевантность материала.
3D-печать (аддитивное производство)
3D-печать охватывает множество технологий — FDM (моделирование методом послойного наплавления), SLA (стереолитография), SLS (селективное лазерное спекание), MJF (Multi Jet Fusion) — каждая с различным разрешением, вариантами материалов и механическими свойствами.
Преимущества: Самое быстрое время выполнения (от часов до дней), оснастка не требуется, возможность создания сложных внутренних геометрий (каналы, решётчатые структуры), которые невозможно получить механической обработкой, наименьшая стоимость за итерацию для валидации на ранних этапах.
Ограничения: Свойства материалов, как правило, уступают производственным материалам — более низкая прочность, анизотропное поведение в FDM-деталях, ограниченная термостойкость в большинстве полимерных систем. Размерная точность обычно составляет ±0,1–0,3 мм в зависимости от процесса и геометрии. Чистота поверхности требует постобработки для достижения чего-либо, приближающегося к производственному качеству.
Лучше всего подходит для: Концептуальные прототипы, визуальные прототипы, ранние функциональные прототипы, где цель испытания — демонстрация механизма, а не структурные характеристики.
Обработка на станках с ЧПУ
Обработка на станках с ЧПУ удаляет материал из цельной заготовки (металл или конструкционный пластик) с помощью режущих инструментов с компьютерным управлением для получения деталей с точными размерными характеристиками. Это доминирующий метод для инженерных и предсерийных прототипов из металла.
Преимущества: Материалы производственного класса (алюминий 6061, нержавеющая сталь 316L, титан Ti-6Al-4V, Inconel, конструкционные пластики, включая POM, PEEK и нейлон), размерная точность ±0,01–0,05 мм, шероховатость поверхности до Ra 0,4–0,8 мкм на чистовых проходах, прямая совместимость со спецификациями производственных материалов и требованиями к термообработке.
Ограничения: Более высокая стоимость, чем 3D-печать (обычно $100–$1,000+ за деталь для сложной геометрии), более длительное время выполнения для сложных многоповерхностных деталей (обычно 2–7 дней), менее подходит для очень сложных внутренних геометрий без многокоординатных возможностей.
Лучше всего подходит для: Функциональные прототипы, требующие реальных свойств материалов, инженерные прототипы для проверки допусков и сборки, аэрокосмические и медицинские прототипы, требующие сертифицированных свойств материалов.
Вакуумное литьё
Вакуумное литьё использует силиконовую форму (изготовленную из мастер-модели, напечатанной на 3D-принтере или обработанной на станке с ЧПУ CNC) для производства малых партий полиуретановых деталей с хорошей отделкой поверхности и размерной стабильностью.
Преимущества: Более низкая стоимость по сравнению с литьевыми формами для малых quantities (10–100 деталей), хорошая отделка поверхности, воспроизводящая мастер-модель, приемлемое соответствие цвета и текстуры, более быстрое время выполнения по сравнению с твёрдой оснасткой.
Ограничения: Свойства полиуретанового материала отличаются от свойств производственных литьевых пластиков (более низкая термостойкость, другое поведение при усталости), срок службы формы ограничен (обычно 20–50 циклов на форму), не подходит для деталей, требующих конструкционных характеристик инженерного уровня.
Лучше всего подходит для: Визуальные и ранние функциональные прототипы из пластика, образцы для мелкосерийного тестирования рынка, промежуточное производство, пока разрабатывается твёрдая оснастка.
Прототипирование листового металла
Прототипирование листового металла использует лазерную резку, гибку CNC, сварку и формовку для производства металлических корпусов, кронштейнов и конструктивных компонентов.
Преимущества: Использует фактический листовой металл производственного класса (сталь, алюминий, нержавеющая сталь), быстрое время выполнения (2–5 дней), непосредственно отражает производственные процессы изготовления листового металла.
Ограничения: Конструкция ограничена радиусами гибки, минимальными расстояниями от гиба до края и пределами формовки, специфичными для материала и толщины; не подходит для сложных 3D-геометрий.
Лучше всего подходит для: Корпуса, кронштейны, конструктивные элементы, компоненты шасси — любое применение, где листовой металл будет производственным процессом.
Прототипное литьё под давлением (мягкая оснастка)
Прототипные литьевые формы обычно изготавливаются из алюминия, а не из закалённой стали, что снижает стоимость оснастки и время выполнения по сравнению с производственной оснасткой, при этом детали производятся из фактических производственных термопластичных материалов.
Преимущества: Свойства производственного материала, воспроизведение производственного поведения (усадка, коробление, линии спая, следы впускных отверстий), реалистичные данные о времени цикла.
Ограничения: Более высокая стоимость, чем у всех других методов прототипирования (обычно $3,000–$15,000 за форму для простой геометрии), более длительное время выполнения (3–5 недель), срок службы формы ограничен несколькими сотнями до нескольких тысяч циклов.
Лучше всего подходит для: Предпроизводственная валидация, образцы для нормативных представлений, требующие производственных материалов, валидация конструкции литьевой формы до принятия обязательств по твёрдой производственной оснастке.
Сводка по выбору метода
| Цель | Рекомендуемый метод | Типичный диапазон стоимости | Время выполнения |
|---|---|---|---|
| Быстрая проверка концепции | 3D-печать FDM/SLA | $10–$200 | Часы–2 дня |
| Проверка визуального внешнего вида | 3D-печать SLA/SLS или CNC + отделка | $100–$2,000 | 1–5 дней |
| Тестирование функционального механизма | обработка на станках CNC | $200–$2,000 | 2–7 дней |
| Проверка инженерных допусков | Обработка на станке с ЧПУ CNC (производственные материалы) | $500–$5,000 | 3-10 дней |
| Мелкосерийные пластиковые детали | Вакуумное литьё | $500–$3,000 (включая форму) | 1–2 недели |
| Валидация производственного пластика | Прототипная литьевая оснастка | $5 000–$20 000 | 3–5 недель |
Как прототипы снижают производственные риски
Основная инженерная ценность прототипирования — это передача риска: перемещение обнаружения проблем с дорогостоящих производственных этапов на недорогие этапы разработки.
Конструкционный риск: выявление ошибок, когда их дёшево исправить
Каждое проектное допущение, не проверенное на прототипе, — это риск, который производство подтвердит — на производственном оборудовании, с производственными материалами, при производственных объёмах. Несовпадающее монтажное отверстие, обнаруженное на прототипе стоимостью $300 CNC, — это 2-часовой перепроект и исправленная деталь. Та же ошибка, обнаруженная после изготовления литьевой формы, может потребовать сварки оснастки и повторной обработки, приостановки качества и карантина произведённых деталей, повторных квалификационных испытаний и задержки графика. Эквивалентная стоимость легко составляет $20,000–$100,000 в зависимости от сложности формы и сроков программы.
Риск DFM: выявление проблем технологичности до принятия обязательств по оснастке
Инженерные прототипы, изготовленные обработкой на станке с ЧПУ CNC, выявляют проблемы DFM, которые модели CAD не показывают: элементы, недоступные для стандартного инструмента, слишком тонкие стенки для надёжного заполнения при литье под давлением, недостаточные углы уклона для извлечения детали, требования к отделке поверхности, достижимые только с дополнительными этапами обработки. Улучшения DFM, выявленные на этапе инженерного прототипа, могут снизить производственную стоимость на 15–30% — хорошо задокументированный отраслевой показатель, основанный на исследованиях разработки продуктов Обществом инженеров-технологов (SME).
Риск накопления допусков: тестирование реальных сборок с реальными отклонениями
В проектах, которые мы рассматривали для клиентов OEM, отказы из-за накопления допусков являются одними из наиболее постоянных источников проблем производственной сборки. Каждый компонент в многодетальной сборке вносит размерное отклонение в пределах своего поля допуска. Когда несколько деталей собираются, эти отклонения накапливаются — и в наихудших комбинациях могут вызвать интерференцию или чрезмерный зазор, даже когда каждая отдельная деталь находится в пределах спецификации.
Единственный надёжный способ оценить накопление допусков сборки — изготовить набор деталей по указанным допускам и физически собрать их. Статистический анализ обеспечивает теоретическое прогнозирование; физические прототипы обеспечивают эмпирическое подтверждение. Для сборок с 5 или более сопрягаемыми компонентами тестирование сборки инженерного прототипа обязательно.
Риск оснастки: валидация до капитальных вложений
Производственная оснастка — литьевые формы, пресс-формы для литья под давлением, штампы — представляет собой одну из крупнейших капитальных затрат в разработке продуктов, часто $20,000–$200,000 или более для сложной оснастки. Предпроизводственные прототипы с использованием мягкой оснастки позволяют проводить геометрическую и технологическую валидацию при 20–40% стоимости твёрдой оснастки. Проблемы, выявленные на этом этапе — отклонение усадки, недостаточность охлаждающих каналов, проблемы расположения впускных отверстий — могут быть исправлены в алюминиевой прототипной оснастке при умеренных затратах до принятия обязательств по производственной оснастке из закалённой стали.
Руководящие принципы DFM для разработки прототипов
Применение принципов DFM к проектированию прототипов предотвращает наиболее распространённые и дорогостоящие ошибки разработки прототипов.
Соответствие точности прототипа этапу разработки
Избыточное проектирование ранних прототипов — применение производственных допусков, дорогих материалов и сложной отделки к концептуальным моделям — расходует бюджет, который должен быть зарезервирован для инженерной валидации. Каждый доллар, потраченный на ненужную точность на ранних этапах прототипирования, — это доллар, недоступный для высокоточной валидации, которая действительно предотвращает производственные сбои.
Практическая дисциплина: прежде чем определять параметры прототипа, определите, какое решение он должен поддержать. Если решение — “какую из этих трёх форм-факторов нам следует разрабатывать?”, подойдёт концептуальная модель, напечатанная на 3D-принтере. Если решение — “будет ли этот узел собираться и функционировать в пределах допуска?”, требуется инженерный прототип, изготовленный на станке с ЧПУ CNC, с контролем CMM.
Проектирование прототипов под правильный метод производства
Проектные решения, принятые для изготовления прототипа (обработка на станке с ЧПУ CNC) и не отражающие производственные ограничения (литьё под давлением), создают ложное ощущение валидации. Прототип, изготовленный на станке с ЧПУ CNC, может воспроизводить геометрические элементы — острые внутренние углы, профили с поднутрением, переменную толщину стенок, — которые невозможны или чрезвычайно дороги при литье под давлением.
Когда предполагаемый производственный процесс — литьё под давлением, инженерные прототипы следует проектировать с углами уклона, равномерной толщиной стенок и радиусами, достижимыми в финальной пресс-форме, — даже если обработка на станке с ЧПУ CNC технически их не требует. Это гарантирует, что результаты валидации прототипа будут переносимы на производство.
Приоритизация высокорисковых элементов на ранней валидации
Не все элементы несут одинаковый риск. Элементы с жёсткими допусками, сложной геометрией, новыми материалами или инновационными механизмами несут более высокий риск отказа в производстве. Эффективная стратегия прототипирования выявляет эти высокорисковые элементы на раннем этапе и целенаправленно их валидирует — вместо создания полных прототипов, когда сфокусированное тестирование компонента ответит на критический вопрос быстрее и дешевле.
В нашей практике анализа программ прототипирования для промышленных заказчиков самые дорогостоящие сбои происходят, когда высокорисковые элементы не тестируются явно на этапе инженерного прототипа. Сложный интерфейс уплотнения, тонкостенная титановая конструкционная секция, точное зубчатое зацепление — всё это заслуживает выделенных функциональных испытательных прототипов до создания полных сборочных прототипов.
Применение стратегии выборочных допусков
Жёсткие допуски на прототипах следует ограничивать элементами, где допуск действительно является частью того, что валидируется. Применение допусков ±0,01 мм ко всей детали прототипа, когда функционально критичны только две посадки отверстий, увеличивает стоимость обработки без повышения ценности валидации.
Для покупателей OEM, работающих с поставщиками прототипов CNC, практическое руководство таково: определите, какие элементы критичны для цели испытания, и задайте жёсткие допуски именно там; примите ISO 2768-m или более свободные допуски для всего остального. Этот подход обычно снижает стоимость обработки прототипа на 20–40% на сложных деталях без ущерба для качества результатов валидации.
Чек-лист DFM для разработки прототипов
| Проектное решение | Принцип DFM |
|---|---|
| Какое решение поддерживает этот прототип? | Соответствие точности цели, а не максимальному качеству |
| Заданы ли допуски только на критических элементах? | Ослабьте допуски на нефункциональных элементах до ISO 2768-m |
| Отражает ли геометрия прототипа производственные ограничения? | Включите углы уклона, толщину стенок, радиусы как в производственном методе |
| Явно ли тестируются высокорисковые элементы? | Запланируйте специальные испытания для инновационных механизмов, жёстких допусков, новых материалов |
| Подходит ли материал для цели испытания? | Используйте производственный материал только тогда, когда свойства материала являются частью валидации |
| Выполнен ли цифровой предварительный анализ? | Проведите FEA до перехода к дорогостоящим физическим прототипам |
Когда переходить от прототипа к производству
Переход от прототипа к производству до адекватной валидации конструкции и процесса — одно из наиболее рискованных решений в разработке продукта. И наоборот, избыточное прототипирование задерживает выход на рынок и расходует бюджет, который не снижает риск пропорционально.
Решение о переходе должно основываться на полученных ответах, а не на прошедшем времени:
Конструкция валидирована, когда:
- Функциональные испытания подтверждают, что требования к производительности выполняются в рабочих условиях
- Сборочные испытания подтверждают, что все интерфейсы правильно сопрягаются с заданными допусками
- Анализ DFM подтверждает, что не осталось нерешённых проблем технологичности
Процесс валидирован, когда:
- Производственная последовательность определена, задокументирована и продемонстрирована
- Возможности поставщика подтверждены для критических элементов (данные Cpk по ключевым характеристикам)
- Уровень дефектов при пробном запуске находится в допустимых пределах
Экономика валидирована, когда:
- Стоимость материалов подтверждена фактическими коммерческими предложениями поставщиков
- Время цикла подтверждено в соответствии с производственными целями
- Общая стоимость единицы продукции при серийном объёме соответствует требованиям к марже
Для покупателей OEM, наиболее полезный сигнал о том, что поставщик готов к производству — помимо образцов прототипов — это способность предоставить данные контроля CMM, показывающие, что детали прототипа соответствуют заданным допускам, данные о возможностях процесса для критических элементов и задокументированный производственный план. Это показатели того, что производственная стабильность является управляемым процессом, а не ожиданием.
Применение прототипов по отраслям
Аэрокосмическая промышленность
Аэрокосмическое прототипирование отдаёт приоритет структурной целостности и соответствию сертификационным требованиям, а не скорости. Инженерные прототипы из титана или алюминиевого сплава, обработанные на станке с ЧПУ CNC, — с полным контролем CMM и задокументированной сертификацией материалов — являются стандартом до того, как любой аэрокосмический структурный компонент поступает в производство. Соответствующие стандарты (AS9100 для управления качеством, спецификации материалов AMS) требуют, чтобы производственно-представительные прототипы демонстрировали соответствие проектным требованиям до утверждения производства.
Функциональные испытания аэрокосмических прототипов обычно включают статические нагрузочные испытания, испытания на усталость, вибрацию и термоциклирование — условия, соответствующие реальным нагрузкам полётной среды. Этот уровень испытаний подтверждает предположения о режимах отказа, которые FEA-моделирование может предсказать, но не гарантировать.
Медицинские устройства
Прототипирование медицинских изделий осуществляется в соответствии с требованиями FDA к управлению проектированием (21 CFR Part 820 в США, ISO 13485 на международном уровне), которые требуют документированной верификации и валидации проекта до коммерческого выпуска медицинского изделия. Прототипы на этапах проектирования и предсерийного производства не являются дискреционными в этом регуляторном контексте — они являются нормативными требованиями.
Инженерные прототипы для имплантируемых устройств используют титан Grade 23, UHMWPE или кобальт-хромовые сплавы, соответствующие профилю биосовместимости производственных материалов. Испытания включают моделируемые условия эксплуатации, испытания на усталость в соответствии с соответствующими стандартами ASTM или ISO, а также размерную верификацию по проектным спецификациям.
Потребительская электроника
Прототипирование потребительской электроники определяется агрессивными сроками вывода продукции на рынок и высокой частотой итераций. Типичный цикл разработки проходит от концептуального прототипа → визуального прототипа → функционального прототипа параллельно, сжимая последовательный поток в перекрывающиеся параллельные треки, где различные аспекты конструкции валидируются одновременно. Обработанные на CNC алюминиевые корпуса и 3D-печатные внутренние структуры являются обычными для инженерных прототипов, а литые в вакууме пластиковые детали используются для валидации внешнего вида.
Автомобильная промышленность
Автомобильное прототипирование сочетает в себе функциональную валидацию (характеристики силовой установки и конструкции), соответствие нормативным требованиям (краш-тесты, выбросы, NVH) и валидацию производственных процессов. Инженерные прототипы автомобильных структурных компонентов изготавливаются из сталей или алюминиевых сплавов, указанных в производственной спецификации, и испытываются при усталостных нагрузках, соответствующих сроку службы 150 000+ миль. Предсерийное прототипирование включает пробные прогоны оснастки для валидации производственных процессов перед запуском серийного производства.
Промышленная автоматизация
Прототипирование для промышленной автоматизации сосредоточено на функциональных характеристиках и повторяемости на протяжении множества рабочих циклов. Валы в сборе, зубчатые передачи, посадочные места подшипников, а также пневматические или гидравлические приводы обычно прототипируются из производственных материалов с обработкой на CNC-станках для валидации функциональных характеристик, размерных посадок и срока службы при типовых нагрузочных условиях. Акцент делается на подтверждении того, что конструкция сохранит работоспособность на протяжении длительных рабочих циклов, а не только при первоначальном функционировании.
Основные выводы
- Пять типов прототипов — концептуальный, визуальный, функциональный, инженерный и предсерийный — каждый служит определённой цели снижения рисков на конкретном этапе разработки. Использование неправильного типа приводит к напрасным затратам бюджета или упущению критических рисков.
- Сначала низкая точность, высокая точность — когда ставки высоки — концептуальное и раннее проектное исследование должно использовать быстрые и дешёвые прототипы; инженерная и производственная валидация должны использовать материалы и процессы производственного уровня.
- Цифровые и физические прототипы дополняют друг друга — FEA и CAD-моделирование сокращают количество необходимых физических итераций; физические прототипы валидируют то, что предполагает моделирование.
- Обработка на CNC-станках является стандартом для валидации инженерных прототипов — это единственный метод, который надёжно обеспечивает производственные материалы, размерную точность и совместимость при сборке в количествах, характерных для прототипов.
- Проблемы DFM, выявленные на инженерных прототипах, стоят $500–$5 000 на исправление — те же проблемы, выявленные после изготовления производственной оснастки, стоят $20 000–$100 000+.
- Для OEM покупателей, этап инженерного прототипа — с использованием деталей из производственных материалов, обработанных на CNC-станках, с контролем CMM — является критической контрольной точкой перед принятием обязательств по оснастке. Пропуск или недостаточное инвестирование в этот этап является наиболее распространённой причиной дорогостоящих проблем при запуске производства.
- Переход к производству на основе полученных ответов, а не истёкшего времени — стабильность конструкции, возможности процесса и экономическая валидация являются правильными критериями.
Часто задаваемые вопросы
Каковы основные типы прототипов в инженерии?
Пять основных типов прототипов в инженерии: концептуальные прототипы (валидация направления проектирования с помощью недорогих черновых моделей), визуальные прототипы (валидация внешнего вида и качества поверхности), функциональные прототипы (подтверждение того, что продукт работает так, как задумано), инженерные прототипы (валидация технологичности, допусков и сборки с использованием материалов производственного уровня) и предсерийные прототипы (валидация производственной оснастки и процесса с помощью пробных производственных прогонов). Каждый тип служит определённому этапу разработки продукта и снижает определённую категорию рисков. Использование правильного типа на каждом этапе критически важно — избыточное проектирование ранних прототипов приводит к напрасным затратам бюджета, а недостаточное проектирование поздних прототипов допускает предотвратимые производственные сбои.
В чём разница между функциональным и инженерным прототипом?
Функциональный прототип доказывает, что продукт работает — он валидирует механизмы, электронные системы и характеристики в рабочих условиях. Точность материалов вторична по отношению к демонстрации того, что основная функция достижима. Инженерный прототип валидирует, можно ли надёжно изготовить продукт в соответствии со спецификацией — он использует материалы, указанные в производственной спецификации, проверяет допуски с помощью контроля CMM, тестирует точность сборки на полных комплектах деталей и выявляет проблемы DFM до принятия обязательств по оснастке. Оба необходимы в большинстве программ разработки продуктов; функциональные прототипы идут первыми для подтверждения работоспособности, а инженерные прототипы следуют за ними для подтверждения технологичности.
Почему для инженерных прототипов используется обработка на CNC-станках, а не 3D-печать?
Обработка на CNC-станках предпочтительна для инженерных прототипов, поскольку она производит детали из фактических производственных материалов (алюминий 6061, нержавеющая сталь 316L, титан Ti-6Al-4V) с размерными допусками ±0,01–0,05 мм — точность и соответствие материала, которые 3D-печать не может обеспечить для большинства инженерных применений. Свойства материалов критически важны для значимых функциональных и структурных испытаний; испытание титанового структурного кронштейна из 3D-печатного ABS даёт бессмысленные структурные данные. Аналогично, допуски ±0,1–0,3 мм, типичные для 3D-печати, часто недостаточны для валидации точности сборки. 3D-печать — правильный выбор для концептуальных и ранних визуальных прототипов; обработка на CNC-станках — правильный выбор для инженерной валидации.
Сколько стоит изготовление прототипов по сравнению с производством?
Стоимость прототипа за единицу обычно в 10–100 раз выше производственной стоимости эквивалентных деталей, поскольку прототипы лишены экономии масштаба и оптимизации процессов, которые снижают производственную стоимость. Прототипная деталь, обработанная на CNC-станке, может стоить $200–$2 000; та же деталь при литье под давлением в объёме может стоить $0,50–$5. Однако сравнение стоимости прототипа и производства вводит в заблуждение — релевантное сравнение — это стоимость прототипа против стоимости производственных сбоев, которые прототипирование предотвращает. Программа инженерного прототипирования стоимостью $5 000, которая предотвращает переделку оснастки стоимостью $50 000, имеет окупаемость 10:1. Самые дорогие прототипы — это те, которые были пропущены.
В чём разница между быстрым и традиционным прототипированием?
Быстрое прототипирование (3D-печать, CNC обработка отдельных деталей) не требует оснастки, производит детали за часы или дни и поддерживает быструю итерацию дизайна при относительно низкой стоимости за итерацию. Традиционное прототипирование (литьё под давлением, литьё в кокиль, штамповка) требует предварительных инвестиций в оснастку, занимает недели и производит детали с использованием производственных процессов. Быстрое прототипирование оптимально для ранних и средних стадий разработки, когда дизайн ещё развивается; традиционное прототипирование необходимо для финальной производственной валидации, когда поведение оснастки и стабильность процесса должны быть подтверждены до полных производственных инвестиций. Большинство программ разработки продуктов используют оба метода последовательно.
Когда следует переходить от прототипирования к производству?
Переход от прототипа к производству должен основываться на трёх подтверждённых критериях, а не на давлении сроков. Валидация дизайна: функциональное и сборочное тестирование подтверждает соответствие требованиям к производительности, не остаётся нерешённых проблем DFM, а анализ допусков подтверждает, что сборка будет функционировать при производственных уровнях вариации. Валидация процесса: производственная последовательность задокументирована и продемонстрирована, данные Cpk поставщика подтверждают возможности по критическим характеристикам, а уровень дефектов пилотного запуска находится в допустимых пределах. Экономическая валидация: стоимость материалов и обработки подтверждена фактическими коммерческими предложениями поставщиков, время цикла соответствует производственным целям, а удельная стоимость при объёме обеспечивает требуемую маржу. Переход к производству до выполнения этих критериев неизменно приводит к дорогостоящим проблемам запуска производства.
Как прототипы снижают производственные риски?
Прототипы снижают производственные риски путём переноса обнаружения проблем с дорогостоящих производственных этапов на недорогие этапы разработки. Дефект дизайна, исправленный в концептуальном прототипе, стоит $200–$500 на перепроектирование и новую модель. Тот же дефект, исправленный после изготовления производственной оснастки, стоит $15,000–$100,000+ на переделку оснастки, брак и задержку сроков. В частности, инженерные прототипы подтверждают достижимость допусков и точность сборки (предотвращая сбои сборки в производстве), выявляют проблемы DFM, увеличивающие производственные затраты (недоступность для обработки, недостаточные углы уклона, тонкостенные сечения), и подтверждают характеристики материала в реальных условиях эксплуатации (предотвращая отказы в полевых условиях). Согласно исследованиям разработки продуктов SME, улучшения DFM, выявленные на этапе прототипирования, снижают производственные затраты в среднем на 15–30%.
Какой метод изготовления прототипов лучше всего подходит для покупателей OEM?
Для покупателей OEM, закупающих прототипы для инженерной валидации, CNC обработка из материалов, указанных в производстве, является наиболее ценным методом, поскольку она производит детали, которые точно отражают то, что производство предоставит с точки зрения размерной точности, свойств материала и качества поверхности. Ключевые возможности поставщика для проверки: возможности по размерным допускам (±0,01–0,05 мм), CMM контроль с документированными отчётами, сертификация материалов по соответствующим стандартам (AMS, ASTM) и возможность DFM-анализа. Для ранних концептуальных и визуальных проверок 3D-печать обеспечивает более быстрые и экономичные результаты. Наиболее эффективный подход сочетает 3D-печать для ранних итераций с CNC обработкой для инженерной и предпроизводственной валидации — используя каждый метод на этапе, где он обеспечивает наибольшую ценность за потраченный доллар.
Написано инженерной командой CMS с более чем 15-летним опытом производства прецизионных CNC прототипов и серийной продукции для аэрокосмической, медицинской, промышленной автоматизации и потребительских OEM применений. Технические источники: Руководство по технологичности конструкции Общества инженеров-технологов (SME), ISO 13485 (Системы качества медицинских изделий), AS9100 Rev D (Управление качеством в аэрокосмической отрасли), 21 CFR Part 820 (FDA Design Controls for Medical Devices).
Закупка инженерных прототипов и производственных CNC компонентов?
В CMS мы изготавливаем инженерные и предпроизводственные прототипы из алюминия, нержавеющей стали, титана и инженерных пластиков с полным CMM контролем и документированным DFM-анализом. Каждая программа прототипирования включает анализ конструкции для выявления проблем технологичности до начала обработки — чтобы результаты инженерной валидации чисто переносились в производство без сюрпризов при запуске оснастки.
[Запросить DFM-анализ и коммерческое предложение на обработку прототипов →]


