
Eine Werkstatt kalkuliert ein mehrseitiges Aluminiumgehäuse auf einer 3-Achs-VMC – vier Aufspannungen, 45 Minuten Gesamtzykluszeit, und die Positionsgenauigkeit wird durch den Umspannfehler begrenzt. Das gleiche Bauteil läuft auf einer 5-axis-Maschine in einer Aufspannung, 22 Minuten, mit 40% besserer Merkmal-zu-Merkmal-Genauigkeit. Die Kenntnis der verfügbaren Arten von Fräsmaschinen – und welche tatsächlich für den Auftrag geeignet ist – ist der Unterschied zwischen einem effizienten Prozess und einer teuren Notlösung. Wir sehen diese Diskrepanz ständig, besonders wenn Konstrukteure oder Einkäufer die Bauteilgeometrie nicht mit der Maschinenfähigkeit verbinden.
Dieser Artikel behandelt die Arten von Fräsmaschinen aus technischer und fertigungstechnischer Sicht: wie Fräsmaschinen funktionieren, Klassifizierung nach Spindelausrichtung, Maschinenstruktur und CNC-Achsenzahl, gängige Fräsoperationen, Materialüberlegungen, Schneidwerkzeuge, erreichbare Genauigkeit, Branchenanwendungen und Auswahlhilfe. Ob Sie als Konstrukteur Merkmale spezifizieren, als Ingenieur die Produktion planen oder als Einkäufer Lieferanten bewerten – das Ziel ist es, den richtigen Maschinentyp dem richtigen Auftrag zuzuordnen.
Wie funktioniert eine Fräsmaschine?
Eine Fräsmaschine entfernt Material mit rotierenden Mehrschneiden-Werkzeugen, die das Werkstück wiederholt bearbeiten, während sich der Fräser dreht. Das Werkstück liegt auf einem Arbeitstisch, während die Spindel den Fräser mit hoher Geschwindigkeit antreibt. Maschinenachsen bewegen den Tisch oder den Fräskopf entlang der X-, Y- und Z-Richtungen, um ebene Flächen, Taschen, Nuten, Konturen und komplexe 3D-Profile zu erzeugen.
Im Gegensatz zum Drehen (bei dem sich das Werkstück dreht) bleibt beim Fräsen das Werkstück stationär oder wird indexiert, während sich das Werkzeug dreht. Dies macht das Fräsen zum primären Prozess für prismatische Teile, komplexe Geometrien und mehrseitige Komponenten.
Schlüsselkomponenten: Spindel (hält und dreht den Fräser), Arbeitstisch (stützt und positioniert das Werkstück), Ständer (strukturelle Stützung) und Schneidwerkzeuge (entfernen Material). CNC-Systeme fügen computergesteuerte Bewegung, automatischen Werkzeugwechsel und programmierbare Parameter für hohe Genauigkeit und Wiederholbarkeit hinzu.
Klassifizierung nach Spindelausrichtung
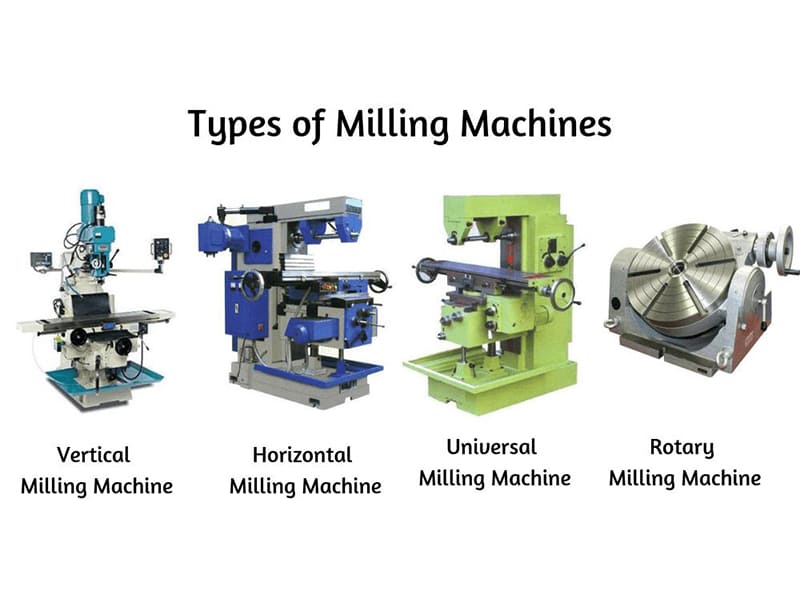
Vertikale Fräsmaschinen
Spindel vertikal ausgerichtet – der Fräser bewegt sich nach unten in das Werkstück. Einfache Werkzeugpositionierung, gute Sicht und flexible Bedienung. Die meisten modernen CNC-Bearbeitungszentren verwenden Vertikal-Bearbeitungszentren (VMC)-Designs. Am besten geeignet für allgemeine Bearbeitung, Prototyping, Formenbau und Aluminium-CNC-Fräsen.
Horizontale Fräsmaschinen
Spindel horizontal montiert, mit dem Fräser auf einem Dorn parallel zum Tisch. Höhere Steifigkeit für schweren Materialabtrag, bessere Spanabfuhr (Späne fallen aus der Schnittzone) und die Möglichkeit, mehrere Fräser gleichzeitig zu montieren. Am besten geeignet für Serienproduktion, Zahnradschneiden und große Industriekomponenten. Nach unserer Erfahrung in der Werkstatt übertreffen horizontale Maschinen vertikale konsequent bei mehrseitigen Stahlteilen, bei denen Spanabfuhr und Steifigkeit am wichtigsten sind.
Klassifizierung nach Maschinenstruktur
Knieständer-Typ: Traditionelles Design mit vertikal verstellbarem Knieständer. Flexibel, aber mittlere Steifigkeit. Geeignet für Prototyping, Werkzeugbau und kleine Werkstätten.
Bett-Typ: Arbeitstisch direkt auf einem starren Bett montiert. Höhere Stabilität für schwereres Schneiden bei mittleren bis großen Komponenten. Standard für industrielle Produktion.
Portal-Typ (Brücken-Typ): Zwei Ständer stützen eine horizontale Brücke, die den Fräskopf trägt. Extrem hohe Steifigkeit und großer Bearbeitungsraum. Verwendet für Luftfahrt-Strukturteile, große Formen und Windturbinenkomponenten.
Hobel-Typ: Der Arbeitstisch bewegt sich linear unter stationären Fräsköpfen. Bearbeitet extrem lange und schwere Werkstücke. Verwendet im Schiffbau, Schwermaschinenbau und Energieanlagenbau.
| Struktur | Steifigkeit | Werkstückgröße | Am besten für |
|---|---|---|---|
| Knieständer-Typ | Mittel | Klein–mittel | Werkzeugräume, Prototyping |
| Bett-Typ | Hoch | Mittel–groß | Industrielle Produktion |
| Portal | Sehr hoch | Groß | Luftfahrt, schwere Komponenten |
| Hobel | Extrem hoch | Sehr groß | Schwermaschinenbau |
CNC-Fräsmaschinentypen nach Achsenzahl
3-Achsen-CNC
Bewegung entlang X, Y und Z. Einfachste Programmierung, geringste Kosten, breiteste Verfügbarkeit. Bearbeitet ebene Flächen, Taschen, Nuten und einfache 3D-Konturen. Erfordert mehrere Aufspannungen für mehrseitige Teile – jede Umspannung fügt Ausrichtungsfehler hinzu. Basierend auf unseren Produktionsdaten läuft etwa 60% unserer CNC-Fräsarbeiten auf 3-Achs-Maschinen.
4-Achsen-CNC
Fügt eine Drehachse (A-Achse) für die Werkstückrotation während der Bearbeitung hinzu. Bearbeitet mehrere Seiten in einer Aufspannung mit reduzierter Umpositionierung. Üblich für zylindrische Teile, Nocken und mehrseitige Automobilkomponenten.
5-Achsen-CNC
Drei lineare plus zwei Drehachsen ermöglichen es dem Werkzeug, aus praktisch jedem Winkel anzugreifen. Bearbeitet komplexe gekrümmte Oberflächen, Hinterschneidungen und enge Merkmal-zu-Merkmal-Beziehungen in einer Aufspannung. Reduziert die Zykluszeit, verbessert die Genauigkeit und ermöglicht kürzere Werkzeuge für bessere Oberflächengüte. Unverzichtbar für Luftfahrt-Turbinenschaufeln, medizinische Implantate, Präzisionsformen und komplexe Strukturteile.
Hochgeschwindigkeits-CNC-Fräsen
Spindeldrehzahlen von 20.000–60.000+ U/min mit hohen Vorschüben. Erzeugt hervorragende Oberflächengüte bei hohen Materialabtragsraten. Ideal für Aluminiumbearbeitung, dünnwandige Luftfahrtteile, Formenfinish und Präzisions-Elektronikgehäuse.
| CNC-Typ | Achsen | Komplexität | Am besten für |
|---|---|---|---|
| 3-Achsen | 3 | Basis–mittel | Allgemeine Zerspanung |
| 4-Achsen | 4 | Mehrseitig | Automobilindustrie, indexierte Teile |
| 5-achsig | 5 | Hochkomplex | Luft- und Raumfahrt, Medizin |
| Hochgeschwindigkeit | 3–5 | Hohe Produktivität | Aluminium, Formen |
Gängige Fräsverfahren
Planfräsen: Erzeugung ebener Flächen mit einem Planfräser senkrecht zum Werkstück. Mehrere Wendeschneidplatten für hohe Abtragsraten. Schaftfräsen: Taschen, Profile, Konturen und 3D-Oberflächen mit Schaftfräsern, die sowohl radial als auch axial schneiden. Nutfräsen: Passfedernuten, T-Nuten und Nuten mit Nutfräsern oder Schaftfräsern. Verzahnungsfräsen: Spezielle Formfräser erzeugen Zahnräder auf zylindrischen Bauteilen.
Häufig gefräste Werkstoffe
Aluminium (6061/7075): Hervorragende Zerspanbarkeit, hohe Geschwindigkeiten, geringe Kräfte. Ideal für Luft- und Raumfahrt, Elektronik und Automobilindustrie. Hochgeschwindigkeitsfräsen über 20.000 U/min liefert die besten Ergebnisse.
Edelstahl (304/316): Höhere Festigkeit und Kaltverfestigungstendenz. Erfordert niedrigere Drehzahlen, scharfe Hartmetallwerkzeuge und Kühlmittel. Üblich für Medizintechnik, Lebensmittelausrüstung und industrielle Anwendungen.
Titan (Ti-6Al-4V): Geringe Wärmeleitfähigkeit konzentriert Wärme in der Schneidzone. Erfordert niedrige Drehzahlen, hochleistungsbeschichtete Werkzeuge und effiziente Kühlung. Einsatz in Luftfahrtstrukturteilen und medizinischen Implantaten.
Schneidwerkzeuge
Schaftfräser: Vielseitigste — Flach-, Kugelkopf- und Eckradiusausführungen für allgemeine Zerspanung, 3D-Konturierung und Schlichtbearbeitung. Planfräser: Mehrere Wendeschneidplatten für effiziente Erzeugung ebener Flächen. Nutbohrer: Zweischneidige Fräser, optimiert für direktes Eintauchen in Nuten und Passfedernuten.
Hartmetall vs. HSS: Hartmetallwerkzeuge bewältigen höhere Drehzahlen, halten länger und eignen sich für die CNC-Produktion. HSS-Werkzeuge kosten weniger, verschleißen aber schneller — praktisch für manuelle Maschinen und niedrigere Drehzahlen. Unserer Erfahrung nach liefern Hartmetallwerkzeuge eine 3–5-fache Standzeit gegenüber HSS bei Stahl und Aluminium bei CNC-Drehzahlen.
Erreichbare Genauigkeit
| Parameter | Typischer Bereich |
|---|---|
| Allgemeines CNC-Fräsen | ±0,05 mm |
| Präzisions-CNC-Fräsen | ±0,01 mm |
| Hochpräzision Luft- und Raumfahrt | ±0,005 mm oder besser |
| Oberflächenrauheit (Schlichten) | Ra 0,4–1,6 μm |
Die Genauigkeit hängt von Maschinensteifigkeit, Spindelstabilität, Werkzeugzustand, Spannvorrichtung und thermischer Kontrolle ab — nicht nur von den Maschinenspezifikationen. Ein häufiger Fehler, den wir sehen: die Annahme, dass die Positionierspezifikation einer Maschine der erreichbaren Teiletoleranz entspricht. Die tatsächliche Genauigkeit hängt auch von Prozessplanung, Werkzeugverschleißmanagement und Spannungsdisziplin ab.
Anwendungen in der Industrie
Luft- und Raumfahrt: Strukturelle Halterungen, Turbinengehäuse, Aluminium-Rumpfteile. 5-axis-Bearbeitung für komplexe gekrümmte Oberflächen. Enge Toleranzen und vollständige Rückverfolgbarkeit.
Automobilindustrie: Motorblöcke, Getriebegehäuse, Fahrwerkskomponenten. Hochvolumenproduktion mit Horizontal- und 4-Achs-Maschinen.
Flugzeugstrukturkomponenten kombinieren komplexe Geometrie (doppelt gekrümmte Oberflächen, Gewichtsreduzierungstaschen mit dünnen Wänden, abgewinkelte Befestigungsmuster) mit engen Mehrflächentoleranzen (±0,005–0,010 mm). Beide Anforderungen treiben die 5-axis-Einführung voran. Turbinenkomponenten – Schaufeln, Laufräder, Scheiben mit komplexen Tannenbaumfußprofilen – erfordern simultane 5-axis-Bearbeitung als Standardprozess. Chirurgische Instrumente, orthopädische Implantate, Gerätegehäuse. Titan und Edelstahl mit engen Toleranzen und hervorragender Oberflächengüte.
Formen- und Werkzeugbau: Spritzgussformen, Druckgussformen, Stanzwerkzeuge. Komplexe Kavitätenformen, die Präzision und Oberflächenqualität erfordern.
So wählen Sie die richtige Fräsmaschine
Produktionsvolumen: Prototypen und Kleinserien → flexible 3-Achs-VMC. Mittlere Stückzahlen → 4-Achs. Hohe Stückzahlen → automatisierte Bearbeitungszentren oder Horizontalmaschinen.
Teilekomplexität: Einfach prismatisch → 3-Achs. Mehrseitig → 4-Achs. Komplexe 3D-Oberflächen → 5-axis.
Genauigkeitsanforderungen: Allgemeine Industrie → ±0,05 mm bei Standard-CNC. Präzision → ±0,01 mm auf starren Bearbeitungszentren mit ordnungsgemäßer Prozesskontrolle.
Budget: 3-Achsen bietet die niedrigsten Einstiegskosten. 5-axis erfordert höhere Investitionen, reduziert jedoch die Rüstzeit, verbessert die Genauigkeit und senkt die Stückkosten bei komplexen Geometrien.
Schlussfolgerung
Die Arten von Fräsmaschinen reichen von einfachen Kniefräsmaschinen mit manuellem Betrieb bis hin zu fortschrittlichen 5-axis-CNC-Bearbeitungszentren. Jeder Typ erfüllt eine bestimmte Kombination aus Geometrie, Material, Genauigkeit und Volumenanforderungen. Das Verständnis, wie Spindelorientierung, Maschinenstruktur und Achsenanzahl die Leistungsfähigkeit beeinflussen, hilft Ingenieuren und Käufern, die richtige Maschine auszuwählen – und unnötige Kosten für überflüssige Fähigkeiten zu vermeiden oder Kompromisse bei unzureichender Ausrüstung zu verhindern.
Bei den meisten Präzisions-CNC-Arbeiten definiert die Wahl zwischen 3-Achsen, 4-Achsen und 5-axis Kosten, Genauigkeit und Lieferzeit mehr als jeder andere einzelne Faktor. Benötigen Sie Hilfe bei der Auswahl des richtigen Fräsprozesses für Ihre Teile? [Kontaktieren Sie unser Engineering-Team] für DFM-Überprüfung und Präzisions-CNC-Bearbeitungsunterstützung.
FAQ
Was sind die Haupttypen von Fräsmaschinen?
Vertikale, horizontale und universelle Fräsmaschinen, klassifiziert nach Spindelorientierung. Kniefräsmaschinen, Bettfräsmaschinen, Portal- und Hobelmaschinen, klassifiziert nach Struktur. 3-Achsen, 4-Achsen, 5-axis und Hochgeschwindigkeits-CNC, klassifiziert nach Steuerungsfähigkeit. Vertikale CNC-Bearbeitungszentren (VMCs) sind in der modernen Produktion am weitesten verbreitet.
Was ist der Unterschied zwischen vertikalem und horizontalem Fräsen?
Vertikale Maschinen positionieren die Spindel vertikal – am besten geeignet für allgemeine Bearbeitung, Prototyping und die meisten CNC-Arbeiten. Horizontale Maschinen montieren die Spindel horizontal – bessere Steifigkeit, Spanabfuhr und Mehrschneidenfähigkeit für schwere Zerspanung und Serienproduktion.
Wann sollte ich eine 5-axis-Fräsmaschine verwenden?
Wenn Teile komplexe 3D-Oberflächen, Hinterschneidungen oder enge Positionsbeziehungen zwischen Merkmalen auf mehreren Flächen aufweisen. 5-axis reduziert Rüstvorgänge, verbessert die Genauigkeit und ermöglicht kürzere Werkzeuge. Bei einfachen prismatischen Teilen ist 3-Achsen kostengünstiger.
Welche Materialien können Fräsmaschinen verarbeiten?
Aluminium, Edelstahl, Titan, Kohlenstoffstahl, Messing, Kupfer und technische Kunststoffe. Aluminium wird mit den höchsten Geschwindigkeiten bearbeitet. Titan und Edelstahl erfordern niedrigere Geschwindigkeiten mit speziellen Werkzeugen. Die Materialwahl bestimmt Geschwindigkeit, Werkzeugauswahl und erreichbare Toleranz.
Welche Fräsmaschine ist am besten für komplexe Teile geeignet?
5-axis-CNC-Fräsmaschinen. Sie nähern sich dem Werkstück aus praktisch jedem Winkel, bearbeiten komplexe Oberflächen in einer Aufspannung und minimieren Fehler durch erneutes Aufspannen. Standard für Luftfahrtkomponenten, medizinische Implantate und Präzisionsformen.


