
Цех оценивает многосторонний алюминиевый корпус на 3-осевом VMC — четыре установки, 45 минут общего времени цикла, а точность позиционирования ограничена погрешностью переустановки. Та же деталь на станке 5-axis обрабатывается за одну установку, 22 минуты, с 40% лучшей точностью взаимного расположения элементов. Знание типов фрезерных станков — и того, какой из них действительно подходит для задачи — это разница между эффективным процессом и дорогостоящим обходным решением. Мы постоянно сталкиваемся с таким несоответствием, особенно когда проектировщики или закупщики не связывают геометрию детали с возможностями станка.
Эта статья охватывает типы фрезерных станков с инженерной и производственной точки зрения: как работают фрезерные станки, классификацию по ориентации шпинделя, конструкции станка и CNC количеству осей, распространённые фрезерные операции, выбор материалов, режущий инструмент, достижимую точность, отраслевые применения и рекомендации по выбору. Будь вы проектировщик, задающий элементы конструкции, инженер, планирующий производство, или закупщик, оценивающий поставщиков, цель — подобрать правильный тип станка для правильной задачи.
Как работает фрезерный станок?
Фрезерный станок удаляет материал с помощью вращающихся многолезвийных фрез, которые многократно контактируют с заготовкой по мере вращения фрезы. Заготовка располагается на рабочем столе, а шпиндель приводит фрезу в движение на высокой скорости. Оси станка перемещают стол или режущую головку по направлениям X, Y и Z для создания плоских поверхностей, карманов, пазов, контуров и сложных 3D-профилей.
В отличие от точения (где вращается заготовка), при фрезеровании заготовка остаётся неподвижной или позиционируется, а вращается инструмент. Это делает фрезерование основным процессом для призматических деталей, сложных геометрий и многосторонних компонентов.
Ключевые компоненты: шпиндель (удерживает и вращает фрезу), рабочий стол (поддерживает и позиционирует заготовку), колонна (несущая опора), и режущий инструмент (удаляет материал). Системы CNC добавляют компьютерное управление движением, автоматическую смену инструмента и программируемые параметры для высокой точности и повторяемости.
Классификация по ориентации шпинделя
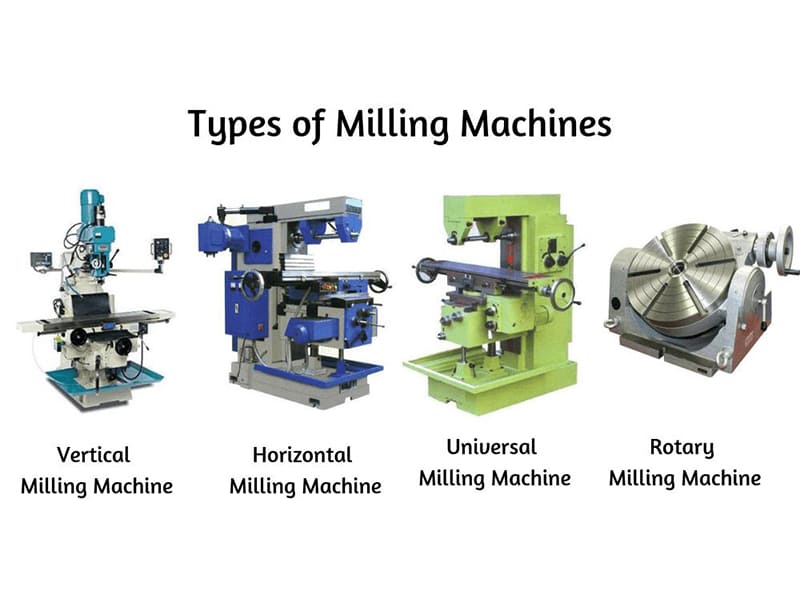
Вертикальные фрезерные станки
Шпиндель ориентирован вертикально — фреза перемещается вниз в заготовку. Простое позиционирование инструмента, хорошая видимость и гибкость в работе. Большинство современных обрабатывающих центров CNC используют конструкцию вертикального обрабатывающего центра (VMC). Лучше всего подходят для общего фрезерования, прототипирования, изготовления пресс-форм и CNC фрезерования алюминия.
Горизонтальные фрезерные станки
Шпиндель установлен горизонтально, фреза на оправке параллельна столу. Более высокая жёсткость для тяжёлого съёма материала, лучший отвод стружки (стружка падает из зоны резания) и возможность установки нескольких фрез одновременно. Лучше всего подходят для крупносерийного производства, нарезания зубчатых колёс и крупных промышленных компонентов. По нашему опыту в цехе, горизонтальные станки стабильно превосходят вертикальные на многосторонних стальных деталях, где контроль стружки и жёсткость имеют наибольшее значение.
Классификация по конструкции станка
Консольные: Традиционная конструкция с вертикально регулируемой консолью. Гибкие, но умеренной жёсткости. Подходят для прототипирования, изготовления инструмента и небольших мастерских.
Бесконсольные: Рабочий стол установлен непосредственно на жёсткой станине. Более высокая стабильность для тяжёлого резания на средне-крупных компонентах. Стандарт для промышленного производства.
Портальные (мостового типа): Две колонны поддерживают горизонтальную балку, несущую режущую головку. Чрезвычайно высокая жёсткость и большая зона обработки. Используются для аэрокосмических конструкционных деталей, крупных пресс-форм и компонентов ветротурбин.
Продольно-фрезерные: Рабочий стол перемещается линейно под неподвижными режущими головками. Обрабатывают чрезвычайно длинные и тяжёлые заготовки. Используются в судостроении, тяжёлом машиностроении и энергетическом оборудовании.
| Структура | Жёсткость | Размер заготовки | Лучшее для |
|---|---|---|---|
| Консольные | Средний | Малые–средние | Инструментальные цеха, прототипирование |
| Бесконсольные | Высокий | Средние–крупные | Промышленное производство |
| Портальные | Очень высокий | Крупные | Аэрокосмическая отрасль, тяжёлые компоненты |
| Продольно-фрезерные | Чрезвычайно высокая | Очень крупные | Производство тяжёлого оборудования |
Типы фрезерных станков CNC по количеству осей
3-осевой ЧПУ
Перемещение по X, Y и Z. Простейшее программирование, наименьшая стоимость, широчайшая доступность. Обрабатывают плоские поверхности, карманы, пазы и простые 3D-контуры. Требуют нескольких установок для многосторонних деталей — каждая переустановка добавляет погрешность выравнивания. По нашим производственным данным, примерно 60% нашей CNC фрезерной работы выполняется на 3-осевых станках.
4-осевой ЧПУ
Добавляет поворотную ось (ось A) для вращения заготовки во время обработки. Обрабатывает несколько сторон за одну установку с уменьшенным перепозиционированием. Обычно применяется для цилиндрических деталей, кулачков и многосторонних автомобильных компонентов.
5-осевой ЧПУ
Три линейные плюс две поворотные оси позволяют инструменту подходить практически под любым углом. Обрабатывает сложные криволинейные поверхности, поднутрения и точные взаимосвязи элементов за одну установку. Сокращает время цикла, повышает точность и позволяет использовать более короткие инструменты для лучшей чистоты поверхности. Необходимы для аэрокосмических турбинных лопаток, медицинских имплантатов, прецизионных пресс-форм и сложных конструкционных деталей.
Высокоскоростное фрезерование CNC
Скорости шпинделя 20 000–60 000+ об/мин с высокими подачами. Обеспечивает превосходную чистоту поверхности при высоких скоростях съёма материала. Идеально для обработки алюминия, тонкостенных аэрокосмических деталей, финишной обработки пресс-форм и прецизионных корпусов электроники.
| Тип CNC | Оси | Сложность | Лучшее для |
|---|---|---|---|
| 3-осевой | 3 | Базовый–средний | Общая обработка |
| 4-осевой | 4 | Многосторонняя | Автомобилестроение, индексированные детали |
| 5-осевой | 5 | Высокая сложность | Аэрокосмическая отрасль, медицина |
| Высокоскоростная | 3–5 | Высокая производительность | Алюминий, пресс-формы |
Основные фрезерные операции
Торцевое фрезерование: Создание плоской поверхности с помощью торцевой фрезы, перпендикулярной заготовке. Несколько пластин для высокой скорости съёма материала. Концевое фрезерование: Карманы, профили, контуры и 3D-поверхности с использованием концевых фрез, которые режут как радиально, так и аксиально. Фрезерование пазов: Шпоночные канавки, T-образные пазы и канавки с использованием пазовых фрез или концевых фрез. Фрезерование зубчатых колёс: Специализированные профильные фрезы формируют зубья на цилиндрических компонентах.
Часто фрезеруемые материалы
Алюминий (6061/7075): Отличная обрабатываемость, высокие скорости, низкие усилия. Идеально для аэрокосмической отрасли, электроники и автомобилестроения. Высокоскоростное фрезерование выше 20 000 об/мин даёт наилучшие результаты.
Нержавеющая сталь (304/316): Более высокая прочность и склонность к наклёпу. Требует более низких скоростей, острого твердосплавного инструмента и СОЖ. Обычно применяется для медицинского, пищевого оборудования и промышленных применений.
Титан (Ti-6Al-4V): Низкая теплопроводность концентрирует тепло в зоне резания. Требует низких скоростей, высокоэффективных инструментов с покрытием и эффективного охлаждения. Используется в аэрокосмических конструкционных деталях и медицинских имплантатах.
Режущие инструменты
Концевые фрезы: Наиболее универсальные — плоские, с шаровой головкой и с радиусом скругления для общей обработки, 3D-контурирования и чистовой обработки. Торцевые фрезы: Несколько пластин для эффективного создания плоской поверхности. Пазовые свёрла: Двухзубые фрезы, оптимизированные для прямого врезания в пазы и шпоночные канавки.
Твердосплавный vs. HSS: Твердосплавные инструменты выдерживают более высокие скорости, служат дольше и подходят для CNC производства. Инструменты из HSS стоят меньше, но изнашиваются быстрее — практичны для ручных станков и низкоскоростной работы. По нашему опыту, твердосплавные инструменты обеспечивают в 3–5 раз больший срок службы по сравнению с HSS на стали и алюминии при CNC скоростях.
Достижимая точность
| Параметр | Типичный диапазон |
|---|---|
| Общее CNC фрезерование | ±0,05 мм |
| Прецизионное CNC фрезерование | ±0,01 мм |
| Высокоточная аэрокосмическая | ±0,005 мм или лучше |
| Шероховатость поверхности (чистовая) | Ra 0,4–1,6 мкм |
Точность зависит от жёсткости станка, стабильности шпинделя, состояния инструмента, закрепления и термоконтроля — а не только от характеристик станка. Одна распространённая ошибка, которую мы видим: предположение, что характеристика позиционирования станка равна достижимому допуску детали. Реальная точность также зависит от планирования процесса, управления износом инструмента и дисциплины наладки.
Отраслевые применения
Аэрокосмическая промышленность: Конструкционные кронштейны, корпуса турбин, алюминиевые элементы планера. 5-axis обработка для сложных криволинейных поверхностей. Жёсткие допуски и полная прослеживаемость.
Автомобильная промышленность: Блоки двигателей, корпуса трансмиссий, компоненты подвески. Крупносерийное производство на горизонтальных и 4-осевых станках.
Медицинские изделия: Хирургические инструменты, ортопедические имплантаты, корпуса устройств. Титан и нержавеющая сталь с жёсткими допусками и отличной чистотой поверхности.
Пресс-формы и оснастка: Литьевые пресс-формы, пресс-формы для литья под давлением, штампы. Сложные формы полостей, требующие точности и качества поверхности.
Как выбрать правильный фрезерный станок
Объем производства: Прототипы и малые партии → гибкий 3-осевой VMC. Средние объёмы → 4-осевой. Большие объёмы → автоматизированные обрабатывающие центры или горизонтальные станки.
Сложность детали: Простые призматические детали → 3-осевая обработка. Многосторонние → 4-осевая. Сложные 3D-поверхности → 5-axis.
Требования к точности: Общепромышленное применение → ±0,05 мм на стандартных CNC. Прецизионное → ±0,01 мм на жёстких обрабатывающих центрах с надлежащим контролем процесса.
Бюджет: 3-осевая обработка обеспечивает наименьшие начальные затраты. 5-axis требует более высоких инвестиций, но сокращает время наладки, повышает точность и снижает стоимость обработки одной детали при сложной геометрии.
Заключение
Типы фрезерных станков варьируются от простых консольно-фрезерных ручных станков до современных обрабатывающих центров 5-axis CNC. Каждый тип соответствует определённому сочетанию требований к геометрии, материалу, точности и объёму производства. Понимание того, как ориентация шпинделя, конструкция станка и количество осей влияют на возможности обработки, помогает инженерам и закупщикам выбрать правильный станок — и избежать оплаты ненужных возможностей или компромисса из-за недостаточного оборудования.
Для большинства прецизионных работ на CNC выбор между 3-осевой, 4-осевой и 5-axis обработкой определяет стоимость, точность и сроки выполнения в большей степени, чем любой другой отдельный фактор. Нужна помощь в выборе правильного фрезерного процесса для ваших деталей? [Свяжитесь с нашей инженерной командой] для DFM-анализа и поддержки прецизионной обработки на CNC.
Часто задаваемые вопросы
Какие основные типы фрезерных станков существуют?
Вертикальные, горизонтальные и универсальные фрезерные станки классифицируются по ориентации шпинделя. Консольные, бесконсольные, портальные и продольно-фрезерные классифицируются по конструкции. 3-осевые, 4-осевые, 5-axis и высокоскоростные CNC классифицируются по возможностям управления. Вертикальные обрабатывающие центры CNC (VMC) наиболее распространены в современном производстве.
В чём разница между вертикальным и горизонтальным фрезерованием?
Вертикальные станки располагают шпиндель вертикально — оптимальны для общего фрезерования, прототипирования и большинства работ на CNC. Горизонтальные станки устанавливают шпиндель горизонтально — обеспечивают лучшую жёсткость, отвод стружки и возможность многоинструментальной обработки для тяжёлого резания и крупносерийного производства.
Когда следует использовать 5-axis фрезерный станок?
Когда детали имеют сложные 3D-поверхности, поднутрения или жёсткие позиционные связи между элементами на нескольких сторонах. 5-axis сокращает количество наладок, повышает точность и позволяет использовать более короткий инструмент. Для простых призматических деталей 3-осевая обработка более экономична.
Какие материалы могут обрабатывать фрезерные станки?
Алюминий, нержавеющая сталь, титан, углеродистая сталь, латунь, медь и инженерные пластики. Алюминий обрабатывается на самых высоких скоростях. Титан и нержавеющая сталь требуют более низких скоростей со специализированным инструментом. Выбор материала определяет скорость, выбор инструмента и достижимый допуск.
Какой фрезерный станок лучше всего подходит для сложных деталей?
5-axis CNC фрезерные станки. Они подходят к заготовке практически под любым углом, обрабатывают сложные поверхности за одну наладку и минимизируют погрешность от переустановки. Стандарт для аэрокосмических компонентов, медицинских имплантатов и прецизионных пресс-форм.


