
Un'officina presenta un preventivo per un alloggiamento in alluminio a più facce su una fresatrice verticale a 3 assi (VMC): quattro cambi di attrezzaggio, tempo di ciclo totale di 45 minuti e precisione posizionale limitata dall'errore di riposizionamento. Lo stesso pezzo, su una macchina 5-axis, viene lavorato con un unico set-up in 22 minuti, con una precisione da caratteristica a caratteristica migliore grazie al modello 40%. Conoscere i tipi di fresatrici disponibili — e quale sia effettivamente adatta al lavoro — fa la differenza tra un processo efficiente e una soluzione alternativa costosa. Assistiamo costantemente a questo disallineamento, soprattutto quando i progettisti o gli acquirenti non mettono in relazione la geometria del pezzo con le capacità della macchina.
Questo articolo tratta i tipi di fresatrici dal punto di vista ingegneristico e produttivo: il funzionamento delle fresatrici, la classificazione in base all’orientamento del mandrino, la struttura della macchina e il numero di assi CNC, le operazioni di fresatura più comuni, le considerazioni sui materiali, gli utensili da taglio, la precisione raggiungibile, le applicazioni industriali e le linee guida per la scelta. Che siate progettisti incaricati di definire le caratteristiche tecniche, ingegneri che pianificano la produzione o acquirenti che valutano i fornitori, l’obiettivo è quello di abbinare il giusto tipo di macchina al giusto lavoro.
Come funziona una fresatrice?
Una fresatrice asporta materiale utilizzando frese rotanti a più taglienti che agiscono ripetutamente sul pezzo mentre la fresa gira. Il pezzo è appoggiato su un piano di lavoro mentre il mandrino aziona la fresa ad alta velocità. Gli assi della macchina spostano il piano di lavoro o la testa di taglio lungo le direzioni X, Y e Z per realizzare superfici piane, cavità, scanalature, contorni e profili 3D complessi.
A differenza della tornitura (in cui il pezzo ruota), nella fresatura il pezzo rimane fermo o viene posizionato a scatti mentre l'utensile ruota. Ciò rende la fresatura il processo principale per la lavorazione di pezzi prismatici, geometrie complesse e componenti con più facce.
Componenti principali: mandrino (tiene e ruota la fresa), tavolo da lavoro (sostiene e posiziona il pezzo), colonna (sostegno strutturale), e utensili da taglio (eliminare il testo). I sistemi CNC integrano movimenti controllati da computer, cambi utensile automatici e parametri programmabili per garantire elevata precisione e ripetibilità.
Classificazione in base all’orientamento del fuso
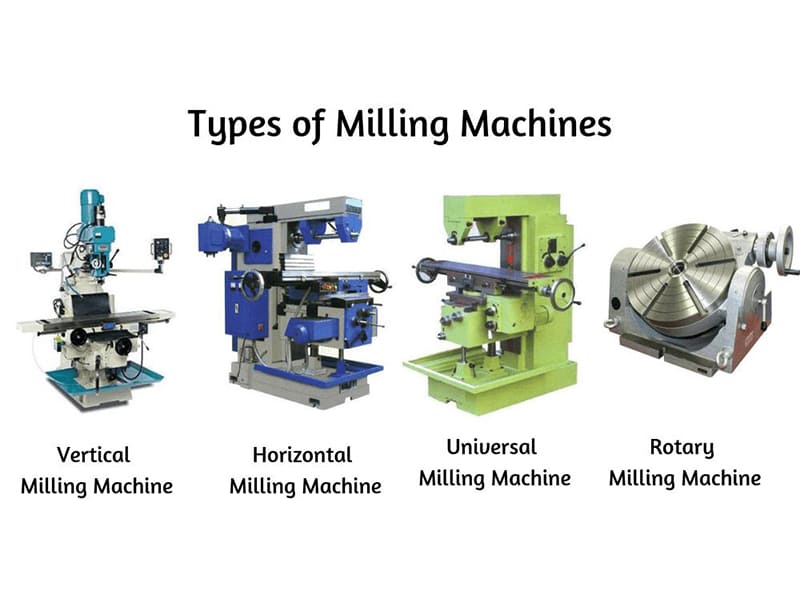
Fresatrici verticali
Mandrino orientato verticalmente: la fresa si muove verso il basso nel pezzo. Facile posizionamento dell'utensile, buona visibilità e funzionamento flessibile. La maggior parte dei moderni centri di lavoro CNC adotta la configurazione dei centri di lavoro verticali (VMC). Ideali per la lavorazione generale, la prototipazione, la costruzione di stampi e la fresatura dell'alluminio CNC.
Fresatrici orizzontali
Mandrino montato orizzontalmente con la fresa su un albero parallelo al piano di lavoro. Maggiore rigidità per l’asportazione massiccia di materiale, migliore evacuazione dei trucioli (i trucioli cadono lontano dalla zona di taglio) e possibilità di montare più frese contemporaneamente. Ideale per la produzione in serie, la dentatura di ingranaggi e componenti industriali di grandi dimensioni. Secondo la nostra esperienza in officina, le macchine orizzontali offrono prestazioni costantemente superiori rispetto a quelle verticali nella lavorazione di pezzi in acciaio con più facce, dove il controllo dei trucioli e la rigidità sono fondamentali.
Classificazione in base alla struttura della macchina
Tipo di ginocchio: Design tradizionale con ginocchiera regolabile in altezza. Flessibile ma con una rigidità moderata. Adatto alla prototipazione, alla costruzione di utensili e alle piccole officine.
Tipo di letto: Tavolo da lavoro montato direttamente su un basamento rigido. Maggiore stabilità per lavorazioni più pesanti su componenti di medie e grandi dimensioni. Standard per la produzione industriale.
A portale (tipo ponte): Due colonne sostengono un ponte orizzontale su cui è montata la testa di taglio. Rigidità estremamente elevata e ampio campo di lavorazione. Utilizzato per componenti strutturali del settore aerospaziale, stampi di grandi dimensioni e componenti per turbine eoliche.
Tipo di piallatrice: Il piano di lavoro si sposta in modo lineare sotto teste di taglio fisse. Consente di lavorare pezzi estremamente lunghi e pesanti. Viene utilizzato nella cantieristica navale, nella produzione di macchinari pesanti e nelle apparecchiature per il settore energetico.
| Struttura | Rigidità | Dimensioni del pezzo | Il migliore per |
|---|---|---|---|
| Tipo a ginocchio | Medio | Piccolo-medio | Officine meccaniche, prototipazione |
| Tipo di letto | Alto | Medio-grande | Produzione industriale |
| Portale | Molto alto | Grande | Settore aerospaziale, componenti pesanti |
| Piallatrice | Estremamente alto | Molto grande | Produzione di macchinari pesanti |
Tipi di fresatrici CNC in base al numero di assi
3 assi CNC
Movimento lungo gli assi X, Y e Z. Programmazione semplicissima, costo minimo, ampia disponibilità. Adatto a superfici piane, cavità, asole e semplici contorni 3D. Richiede configurazioni multiple per pezzi a più facce: ogni nuovo fissaggio aggiunge un errore di allineamento. In base ai nostri dati di produzione, circa il 60% delle nostre lavorazioni di fresatura CNC viene eseguito su macchine a 3 assi.
4 assi CNC
Aggiunge un asse rotativo (asse A) per la rotazione del pezzo durante la lavorazione. Consente di lavorare più lati in un unico serraggio, riducendo i riposizionamenti. È una soluzione comune per pezzi cilindrici, camme e componenti automobilistici a più facce.
5 assi CNC
Tre assi lineari e due assi rotativi consentono all’utensile di avvicinarsi praticamente da qualsiasi angolazione. Lavorazione di superfici curve complesse, sottosquadri e relazioni strette tra elementi in un’unica configurazione. Riduce i tempi di ciclo, migliora la precisione e consente l’utilizzo di utensili più corti per una migliore finitura superficiale. Indispensabile per pale di turbine aerospaziali, impianti medici, stampi di precisione e componenti strutturali complessi.
Fresatura ad alta velocità CNC
Velocità del mandrino comprese tra 20.000 e oltre 60.000 giri/min con elevate velocità di avanzamento. Garantisce un’eccellente finitura superficiale con elevate velocità di asportazione del materiale. Ideale per la lavorazione dell’alluminio, di componenti aerospaziali a pareti sottili, per la finitura di stampi e per alloggiamenti elettronici di precisione.
| Tipo CNC | Assi | Complessità | Il migliore per |
|---|---|---|---|
| 3 assi | 3 | Da base a moderato | Lavorazioni meccaniche generali |
| 4 assi | 4 | Multilaterale | Settore automobilistico, componenti indicizzati |
| 5 assi | 5 | Estremamente complesso | Aerospaziale, medico |
| Ad alta velocità | 3–5 | Elevata produttività | Alluminio, stampi |
Operazioni di fresatura comuni
Fresatura frontale: Realizzazione di superfici piane mediante una fresa a faccia perpendicolare al pezzo. Inserti multipli per elevate velocità di asportazione. Fresatura frontale: Tasche, profili, contorni e superfici 3D realizzati con frese che tagliano sia radialmente che assialmente. Fresatura di scanalature: Scanalature per chiavette, scanalature a T e scanalature realizzate con frese per scanalature o frese a candela. Fresatura a ingranaggi: Fresatrici specializzate modellano i denti degli ingranaggi su componenti cilindrici.
Materiali comunemente lavorati con fresatura
Alluminio (6061/7075): Eccellente lavorabilità, velocità elevate, forze ridotte. Ideale per i settori aerospaziale, elettronico e automobilistico. La fresatura ad alta velocità, con regimi superiori a 20.000 giri/min, garantisce i migliori risultati.
Acciaio inossidabile (304/316): Maggiore resistenza e maggiore tendenza all’incrudimento. Richiede velocità inferiori, utensili in carburo affilati e liquido di raffreddamento. Comunemente utilizzato in ambito medico, nelle attrezzature per l’industria alimentare e nelle applicazioni industriali.
Titanio (Ti-6Al-4V): La bassa conduttività termica concentra il calore nella zona di taglio. Richiede basse velocità, utensili rivestiti ad alte prestazioni e un raffreddamento efficiente. Utilizzato nella produzione di componenti strutturali per l’industria aerospaziale e di impianti medici.
Utensili da taglio
Fresette: La gamma più versatile: modelli piatti, a punta sferica e con raggio d’angolo per lavorazioni generiche, contornatura 3D e finitura. Fresatrici frontali: Inserti multipli per una generazione efficiente di superfici piane. Esercizi per le fessure: Fresette a due taglienti ottimizzate per la fresatura a immersione diretta in scanalature e sedi per chiavette.
Carburo vs. HSS: Gli utensili in metallo duro consentono di lavorare a velocità più elevate, hanno una durata maggiore e sono adatti alla produzione a CNC. Gli utensili in acciaio rapido (HSS) costano meno ma si consumano più rapidamente: sono indicati per le macchine manuali e per lavori a velocità ridotte. In base alla nostra esperienza, gli utensili in metallo duro garantiscono una durata da 3 a 5 volte superiore rispetto a quelli in acciaio rapido (HSS) su acciaio e alluminio a velocità CNC.
Precisione raggiungibile
| Parametro | Intervallo tipico |
|---|---|
| Fresatura generale CNC | ±0,05 mm |
| Fresatura di precisione CNC | ±0,01 mm |
| Settore aerospaziale ad alta precisione | ±0,005 mm o migliore |
| Rugosità superficiale (finitura) | Ra 0,4–1,6 μm |
La precisione dipende dalla rigidità della macchina, dalla stabilità del mandrino, dalle condizioni dell’utensile, dal sistema di fissaggio e dal controllo termico — non solo dalle specifiche della macchina. Un errore comune che si riscontra spesso è quello di dare per scontato che le specifiche di posizionamento di una macchina corrispondano alla tolleranza ottenibile sul pezzo. La precisione effettiva dipende anche dalla pianificazione del processo, dalla gestione dell’usura degli utensili e dalla disciplina nella configurazione.
Applicazioni industriali
Aerospaziale: Supporti strutturali, alloggiamenti per turbine, componenti in alluminio per cellule di aeromobili. Lavorazioni 5-axis per superfici curve complesse. Tolleranze strette e tracciabilità completa.
Automobilistico: Blocchi motore, carter del cambio, componenti delle sospensioni. Produzione in serie con macchine orizzontali e a 4 assi.
Dispositivi medici: Strumenti chirurgici, impianti ortopedici, alloggiamenti per dispositivi. Titanio e acciaio inossidabile con tolleranze ristrette ed eccellente finitura superficiale.
Stampi e attrezzature: Stampi a iniezione, stampi per pressofusione, matrici per stampaggio. Forme complesse delle cavità che richiedono precisione e qualità superficiale.
Come scegliere la fresatrice giusta
Volume di produzione: Prototipi e piccoli lotti → centro di lavoro verticale a 3 assi flessibile. Volumi medi → 4 assi. Volumi elevati → centri di lavoro automatizzati o macchine orizzontali.
Complessità dei componenti: Prismatico semplice → 3 assi. Multi-faccia → 4 assi. Superfici 3D complesse → 5-axis.
Requisiti di precisione: Settore industriale generale → ±0,05 mm su macchine standard CNC. Settore di precisione → ±0,01 mm su centri di lavorazione rigidi con un adeguato controllo del processo.
Budget: Il sistema a 3 assi offre il costo iniziale più basso. Il sistema 5-axis richiede un investimento maggiore, ma riduce i tempi di configurazione, migliora la precisione e abbassa il costo unitario dei pezzi con geometrie complesse.
Conclusione
I tipi di fresatrici spaziano dalle semplici fresatrici manuali a ginocchiera ai centri di lavorazione avanzati 5-axis e CNC. Ciascun tipo risponde a una combinazione specifica di requisiti relativi a geometria, materiale, precisione e volumi. Comprendere in che modo l’orientamento del mandrino, la struttura della macchina e il numero di assi influenzano le prestazioni aiuta ingegneri e acquirenti a scegliere la macchina giusta, evitando di pagare per funzionalità superflue o di scendere a compromessi con attrezzature inadeguate.
Per la maggior parte dei lavori di precisione CNC, la scelta tra 3 assi, 4 assi e 5-axis incide su costi, precisione e tempi di consegna più di qualsiasi altro singolo fattore. Hai bisogno di aiuto per scegliere il processo di fresatura più adatto ai tuoi pezzi? [Contatta il nostro team di ingegneri] per una revisione DFM e assistenza nella lavorazione di precisione CNC.
FAQ
Quali sono le principali tipologie di fresatrici?
Fresatrici verticali, orizzontali e universali classificate in base all'orientamento del mandrino. A ginocchio, a bancale, a portale e piallatrici, classificate in base alla struttura. A 3 assi, a 4 assi, 5-axis e CNC ad alta velocità, classificate in base alla capacità di controllo. I centri di lavoro verticali CNC (VMC) sono i più diffusi nella produzione moderna.
Qual è la differenza tra fresatura verticale e orizzontale?
Le macchine verticali presentano il mandrino in posizione verticale: sono ideali per la lavorazione generale, la prototipazione e la maggior parte delle lavorazioni CNC. Le macchine orizzontali montano il mandrino in posizione orizzontale: offrono maggiore rigidità, una migliore evacuazione dei trucioli e la possibilità di utilizzare più utensili contemporaneamente, il che le rende adatte alla lavorazione pesante e alla produzione in serie.
Quando è opportuno utilizzare una fresatrice 5-axis?
Quando i pezzi presentano superfici 3D complesse, sottosquadri o relazioni posizionali strette tra elementi su più facce, la tecnologia 5-axis riduce le operazioni di configurazione, migliora la precisione e consente l’utilizzo di utensili più corti. Per i pezzi prismatici semplici, la lavorazione a 3 assi risulta più conveniente.
Quali materiali possono essere lavorati dalle fresatrici?
Alluminio, acciaio inossidabile, titanio, acciaio al carbonio, ottone, rame e tecnopolimeri. L'alluminio si lavora alle velocità più elevate. Il titanio e l'acciaio inossidabile richiedono velocità inferiori e utensili specializzati. La scelta del materiale determina la velocità, la selezione degli utensili e la tolleranza ottenibile.
Qual è la fresatrice più adatta per pezzi complessi?
Fresatrici 5-axis e CNC. Si avvicinano al pezzo da lavorare praticamente da qualsiasi angolazione, lavorano superfici complesse in un unico set-up e riducono al minimo gli errori di riposizionamento. Sono lo standard per componenti aerospaziali, impianti medici e stampi di precisione.


