
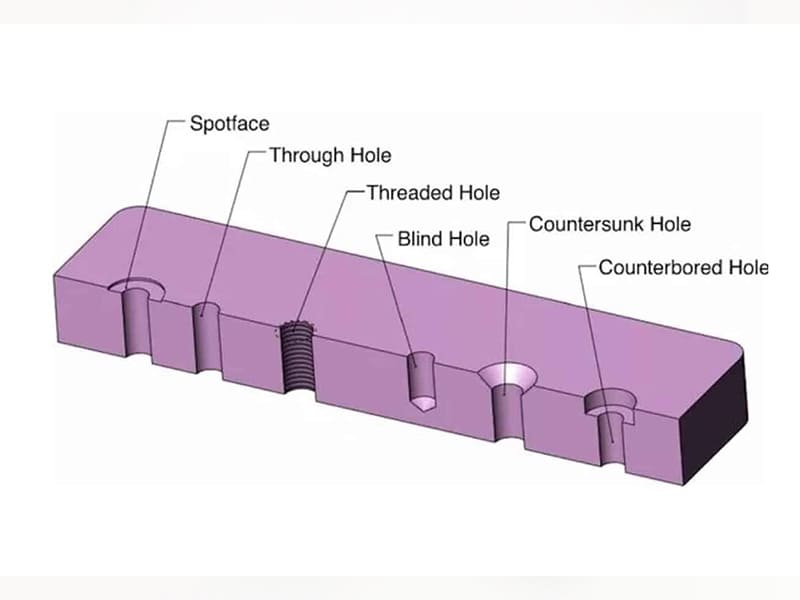
Schnelle Antwort: Technische Löcher werden nach Funktion klassifiziert: Befestigungslöcher (Durchgangsloch, Gewinde/Innengewinde, Senkung, Plansenkung), Präzisionslöcher (gerieben, gebohrt, Passstiftloch), Fluidkanallöcher (Durchgangsloch, Kreuzbohrung) und Dichtungslöcher (konisch, Präzisionsbohrung). Die wichtigste Designunterscheidung ist Funktion zuerst, Geometrie zweitens – eine Senkung bietet eine bündige Oberfläche für Flachkopfschrauben; eine Plansenkung bietet eine flache Aussparung für Innensechskantschrauben; ein geriebenes Loch erreicht eine Durchmessertoleranz von ±0,005–0,020 mm für Passstifte und Lager; ein Gewindeloch bietet Innengewinde für direkte Befestigung. Jeder Lochtyp bringt unterschiedliche Toleranzanforderungen, Bearbeitungskomplexität und Kostenauswirkungen mit sich, die bereits in der Designphase geklärt werden müssen.
Was ist ein Loch im Maschinenbau?
Ein technisches Loch ist ein zylindrischer Hohlraum, der in einem festen Material erzeugt wird – gekennzeichnet durch Durchmesser, Tiefe, geometrische Form, Oberflächengüte und Toleranz – und eine spezifische mechanische, strukturelle oder fluide Funktion erfüllt. Löcher sind nicht nur geometrische Merkmale, die mit Befestigungselementen gefüllt werden; sie sind funktionale Elemente, die Montagegenauigkeit, Lastübertragungsfähigkeit, Dichtungsleistung und Herstellungskosten bestimmen.
Die technische Bedeutung der Lochkonstruktion geht über das Loch selbst hinaus. Ein Loch ist Teil eines Passungssystems: Es interagiert mit einem Gegenstück (Bolzen, Stift, Welle, Dichtung), dessen Abmessungen und Toleranzen bestimmen, ob die Baugruppe Spiel (Bewegungsfreiheit), Übermaß (mechanische Verriegelung) oder einen kontrollierten Übergang dazwischen aufweist. Lochdurchmesser, Tiefe, Toleranzklasse, Oberflächengüte und Lagegenauigkeit beeinflussen alle diese Passung, und alle müssen korrekt spezifiziert werden, damit die Baugruppe wie konstruiert funktioniert.
Eine schlechte Lochspezifikation ist eine der häufigsten und kostspieligsten Ursachen für Montagefehler in der Präzisionsfertigung. Ein zu eng spezifiziertes Durchgangsloch wird zum Montagehindernis. Ein geriebenes Loch ohne Lagetoleranz erfüllt die Maßhaltigkeit, versagt jedoch in der Ausrichtungsfunktion. Ein Gewindeloch mit unzureichender Gewindeeingriffslänge versagt unter Last. Eine Senkung mit falschem Winkel erzeugt eine Spannungskonzentration statt einer Sitzfläche.
Für Ingenieure und OEM-Einkaufsteams ist das Verständnis, wie verschiedene Lochtypen funktionieren – und welcher Fertigungsprozess welchen erzeugt – grundlegend für die Erstellung von Spezifikationen, die funktionale Leistung zu kontrollierten Kosten erreichen.
Funktionale Klassifizierung von Lochtypen
Der praktischste Ansatz zum Verständnis von Lochtypen ist die technische Funktion statt der Geometrie. Jede Funktion stellt unterschiedliche Anforderungen an Toleranz, Oberflächengüte, Tiefe und Fertigungsprozess.
Befestigungslöcher
Befestigungslöcher nehmen Bolzen, Schrauben, Nieten auf oder bieten Innengewinde für direkte mechanische Verbindungen. Das Konstruktionsziel ist die zuverlässige Lastübertragung bei gleichzeitiger Montage- und Demontagemöglichkeit.
- Durchgangslöcher (Passung): Größerer Durchmesser als der Schaft des Befestigungselements, sodass das Befestigungselement frei ohne Gewindeschneiden hindurchgeführt werden kann. Das Spiel ist beabsichtigt – zu klein erschwert die Montage; zu groß kann sich das Befestigungselement seitlich verschieben und unter Last zu Fehlausrichtung führen.
- Gewindelöcher (Innengewinde): Enthalten Innengewinde, die in das Material geschnitten oder geformt werden, und ermöglichen direkte Befestigung ohne Mutter. Die Gewindeeingriffslänge (die axiale Länge, über die Gewinde in Kontakt sind) bestimmt direkt die Lastkapazität – unzureichender Eingriff führt zu Gewindeabstreifen.
- Senklöcher (Senkungen): Konische Aussparungen am Locheingang, die es Flachkopf- oder Linsenkopfschrauben ermöglichen, bündig mit oder unter der Oberfläche zu sitzen. Der Kegelwinkel muss dem Kopfwinkel des Befestigungselements entsprechen.
- Plansenklöcher (Plansenkungen): Zylindrische, flachbodige Aussparungen, die es Innensechskantschrauben oder Bolzenköpfen ermöglichen, unter der Bauteiloberfläche zu sitzen, und bieten eine versenkte Sitzfläche für Schraubverbindungen, die bündig oder intern positioniert sein müssen.
Präzisions- und Ausrichtungslöcher
Präzisionslöcher werden verwendet, wenn Bohrungsdurchmesser und -position mit engen Toleranzen kontrolliert werden müssen, um genaues Zusammenfügen und wiederholbare Montage zu gewährleisten.
- Geriebene Löcher: Erzeugt durch das Durchführen eines mehrschneidigen Reibers durch ein gebohrtes Loch, um Durchmessergenauigkeit, Rundheit und Oberflächengüte über das hinaus zu verbessern, was allein durch Bohren erreichbar ist.
- Gebohrte Löcher (Ausbohren): Erzeugt durch einpunktiges Ausbohren auf einem CNC-Bearbeitungszentrum, das sowohl Durchmessergenauigkeit als auch die Fähigkeit zur Korrektur von Lagefehlern bietet.
- Passstiftlöcher: Präzisionslöcher zur Aufnahme von Positionierstiften (Passstiften), die zwei zusammenpassende Teile relativ zueinander ausrichten. Die Lagegenauigkeit ist für diese Funktion ebenso kritisch wie der Durchmesser.
Fluidkanallöcher
Fluidlöcher leiten Öl, Kühlmittel, Hydraulikflüssigkeit, Luft oder andere Medien durch das Bauteil. Die technischen Anforderungen sind Durchflusskapazität, Druckfestigkeit und Oberflächenqualität an Dichtungsflächen.
- Durchgangslöcher: Verlaufen vollständig durch das Bauteil und bieten die einfachste Fluidkanalgeometrie.
- Kreuzbohrungen: Schneiden ein anderes Loch oder eine Bohrung in einem Winkel und erzeugen Kanäle in Hydraulikverteilern, Ölkanälen und Kühlsystemen.
- Stufenlöcher: Gehen in einer definierten Tiefe von einem Durchmesser auf einen anderen über und werden zur Aufnahme von Rohrverschraubungen, Verschlussstopfen und Steckverbinderschnittstellen verwendet.
Dichtungslöcher
Dichtbohrungen müssen eine zuverlässige, leckagefreie Schnittstelle mit einem Gegenbauteil (Fitting, Stopfen, Dichtung, O-Ring) schaffen.
- Konische Bohrungen: Der Durchmesser variiert entlang der Tiefe gemäß einer definierten Konizität (z. B. NPT-Rohrgewinde-Konizität von 1:16 auf den Durchmesser), wodurch beim Anziehen des Gegenbauteils eine Keilwirkung entsteht.
- Präzisionsbohrungen mit O-Ring-Nuten: Kontrollierter Durchmesser mit bearbeiteten Nuten, die einen O-Ring im korrekten Kompressionsverhältnis für die Dichtungsdruckanforderung positionieren.
Detailliertes Profil jedes Bohrungstyps
Durchgangsbohrung
Eine Durchgangsbohrung verläuft vollständig durch das Werkstück von einer Oberfläche zur anderen und erzeugt einen zylindrischen Kanal mit gleichmäßigem (oder nahezu gleichmäßigem) Durchmesser.
Technische Eigenschaften: Kostengünstigste Lochart — das Bohren ist abgeschlossen, wenn das Werkzeug die hintere Oberfläche verlässt, ohne dass eine Tiefenkontrolle erforderlich ist. Durchgangslöcher ermöglichen den Zugang von Spänen und Kühlmittel aus beiden Richtungen, was das Bohren in dicken Abschnitten und tiefen Löchern vereinfacht.
Positionsgenauigkeit: Durchgangslöcher für Schraubverbindungen werden typischerweise mit Spiel (H12 oder ISO-Mittelsitz) spezifiziert, wobei die Lagetoleranz durch die Schraubenlochanordnung und nicht durch enge Einzellochtoleranzen kontrolliert wird. Bei Fluidkanälen ist der Durchmesser das funktionale Kontrollmaß.
Konstruktionsüberlegung für OEM-Baugruppen: Bei der Auslegung von Schraubverbindungen beeinflusst der Durchmesser des Durchgangslochs die maximale seitliche Verschiebung der Schraube. Bei einem standardmäßigen metrischen Schraubenmuster beträgt das Durchgangsloch typischerweise den Nenndurchmesser des Befestigungselements plus 0,2–0,5 mm für Präzisionsbaugruppen oder 0,5–1,0 mm für allgemeine Baugruppen gemäß ISO 273.
Sackloch
Ein Sackloch erstreckt sich bis zu einer definierten Tiefe, ohne die gegenüberliegende Oberfläche zu durchbrechen.
Technische Eigenschaften: Komplexer herzustellen als Durchgangslöcher — die Spanabfuhr ist auf die Eintrittsrichtung beschränkt, die Wärmemanagement ist anspruchsvoller und die Tiefenkontrolle ist kritisch. Die Bodenform des Sacklochs hängt vom Werkzeug ab: Standard-Spiralbohrer erzeugen einen konischen Boden (Halbwinkel ca. 59° bei einem Standard-Spitzenwinkel von 118°); Sacklöcher mit flachem Boden erfordern einen Flachbohrer oder eine zusätzliche Flachfräsoperation.
Kosten- und Zuverlässigkeitsauswirkungen: Sacklöcher erhöhen die Bearbeitungskosten im Vergleich zu äquivalenten Durchgangslöchern. Sie bergen auch ein Risiko der Spanverdichtung bei tieferen Löchern (Tiefe > 3× Durchmesser) und sind anfälliger für Maßabweichungen in der Tiefe. In der Konstruktionsprüfung sollte die erste Frage lauten: Kann diese Funktion mit einem Durchgangsloch erreicht werden? Wenn die Antwort ja lautet, ist das Durchgangsloch die bessere Spezifikation.
Gewindetiefe in Sacklöchern: Bei der Spezifikation von Gewindesacklöchern muss die erforderliche Gewindeeingriffslänge innerhalb der verfügbaren Tiefe herstellbar sein. Die Standardaufteilung ist: Gewindeeingriffslänge + ein Werkzeugdurchmesser zusätzlicher Tiefe für Spanraum + die Bohrerpunktlänge. Ein Gewindesackloch M10×1,5 mit 15 mm Gewindeeingriffslänge erfordert je nach Bohrerpunktgeometrie eine Mindestgesamttiefe von ca. 22–25 mm.
Gewindeloch (geschnittenes Gewinde)
Ein Gewindeloch enthält innere spiralförmige Gewinde, die in den Lochdurchmesser geschnitten oder geformt werden, und ermöglicht eine direkte mechanische Befestigung ohne Mutter.
Gewindeeingriff und Lastkapazität: Eine Gewindeeingriffslänge im Bereich von 1,0–1,5× Nenndurchmesser der Schraube ist für Stahlsubstrate im Allgemeinen ausreichend. Für Aluminium wird 1,5–2,0× Durchmesser spezifiziert, da die geringere Scherfestigkeit von Aluminium die Gewindeausreißkapazität im Verhältnis zur Zugkapazität der Schraube reduziert. Eine zu gering spezifizierte Eingriffslänge ist ein häufiger Konstruktionsfehler, der unter normalen Betriebslasten zum Gewindeausriss führt, nicht erst bei außergewöhnlicher Überlast.
Gewindeschneiden vs. Gewindefräsen: Gewindeschneiden (Verwendung eines Gewindebohrers zum Schneiden des Gewindes in einem Durchgang) ist schnell und für die meisten Produktionsanwendungen geeignet. Gewindefräsen (Verwendung eines rotierenden Fräswerkzeugs, das einer spiralförmigen Bahn folgt) wird bevorzugt für harte Materialien (gehärteter Stahl, Titan, Inconel), bei denen Gewindebohrer brechen können, für großdurchmessrige Gewinde, bei denen Gewindebohrergrößen unpraktisch sind, für Sacklöcher, bei denen der Gewindeauslauf minimiert werden muss, und für Anwendungen mit Linksgewinde (Spezialgewindebohrer sind nicht standardmäßig; Gewindefräsen verwendet denselben Fräser mit einem umgekehrten Programm).
Häufige Ausfallart: Gewindeausriss durch unzureichende Eingriffslänge ist bei gut konstruierten Verbindungen häufiger als Schraubenversagen. Für kritische Befestigungen sollte die minimale Gewindeeingriffslänge auf der Zeichnung spezifiziert werden, anstatt sich auf Standardtiefen zu verlassen.
Senkloch
Ein Senkloch hat eine konische Vertiefung am Eintritt, wobei der Kegelwinkel dem Kopfwinkel eines Senkkopf- oder Linsenkopf-Befestigungselements entspricht, sodass der Befestigungskopf bündig mit oder unterhalb der Teileoberfläche sitzt.
Standardwinkel: Die gebräuchlichsten Senkwinkel sind 82° und 90° (eingeschlossener Winkel). 82° ist der Standard für Unified (Zoll-) Senkkopfschrauben (ASME B18.6.3); 90° ist der Standard für metrische Senkkopfschrauben (ISO 10642) und für Luftfahrt-Senknieten (NAS/MS). Die Verwendung des falschen Winkels verursacht teilweisen Kontakt entweder an der Außenkante oder an der Innenbohrung der Senkung — was zu Spannungskonzentration statt vollständigem Auflagekontakt führt und die Klemmwirkung des Befestigungselements reduziert.
Lagetoleranz: Bei bündig sitzenden Befestigungselementen in strukturellen Luftfahrtanwendungen (Nieten, Senkkopfschrauben) ist die Lagetoleranz der Senkung relativ zum Durchgangsloch kritisch — der Befestigungskopf muss vollständig sitzen, wobei die konische Oberfläche des Kopfes in vollem Kontakt mit der Senkungsoberfläche steht. Die typische Luftfahrt-Lagetoleranz für Senkungen liegt innerhalb von 0,1–0,2 mm TIR (Total Indicator Reading) der Mittellinie des Durchgangslochs.
Tiefenkontrolle: Die Senktiefe (typischerweise als Außendurchmesser der Senkung angegeben) muss an die Kopfabmessungen des Befestigungselements angepasst sein. Eine zu flache Senkung lässt den Befestigungskopf über die Oberfläche hinausragen; eine zu tiefe Senkung hinterlässt einen Spalt an der Oberseite des Lochs, der Schmutz sammeln und Spannungskonzentrationen verursachen kann.
Passbohrung (Zylindersenkung)
Eine Passbohrung hat eine zylindrische Vertiefung mit flachem Boden am Locheintritt, sodass eine Innensechskantschraube oder ein Zylinderkopfbolzen unterhalb der Teileoberfläche mit vollem Kopfkontakt auf dem flachen Boden sitzen kann.
Technische Abgrenzung zur Senkung: Die flache Bodengeometrie einer Passbohrung erzeugt eine gleichmäßige Druckspannung unter dem Befestigungskopf, während die konische Geometrie einer Senkung eine radiale Komponente erzeugt, die bei spröden Materialien Risse oder bei Verbundwerkstoffen Delamination verursachen kann. Für hochfeste strukturelle Befestigungen mit Innensechskantschrauben sind Passbohrungen oft die mechanisch überlegene Wahl, auch wenn Senkungen bei aerodynamisch getriebenen Konstruktionen häufiger sind.
Maßanforderungen: Der Durchmesser der Senkung muss den Schraubenkopf mit ausreichendem Spiel für das Einsetzen aufnehmen (typischerweise Kopfdurchmesser + 0,2–0,5 mm). Die Tiefe der Senkung muss mindestens der Höhe des Schraubenkopfes entsprechen, um eine bündige oder versenkte Sitzposition zu erreichen; typischerweise wird sie als Kopfhöhe + 0,1–0,5 mm für kontrolliertes Sitzen angegeben.
Planfräsung: Ein eng verwandtes Merkmal – eine Planfräsung ist eine flache Senkung (typischerweise 0,5–2 mm tief), die verwendet wird, um eine ebene, senkrechte Sitzfläche für einen Bolzen oder eine Unterlegscheibe auf einer unebenen oder abgewinkelten Oberfläche (gekrümmte Gussteile, Schweißbaugruppen) zu erzeugen. Die Planfräsung muss nicht die Tiefe des Schraubenkopfes aufnehmen; sie muss nur flachen Kontakt für die Sitzfläche bieten.
Reibahlloch
Ein Reibahlloch wird erzeugt, indem eine mehrschneidige Reibahle durch ein gebohrtes oder ausgedrehtes Loch geführt wird, um die Durchmessergenauigkeit, Oberflächengüte und Rundheit über das hinaus zu verbessern, was allein durch Bohren erreichbar ist.
Toleranzfähigkeit: Standardmäßiges Reiben erreicht die Toleranzklasse H7 (die ISO-Norm für präzise Passungen), typischerweise ±0,010–0,020 mm für Löcher im Durchmesserbereich von 6–50 mm. Präzisionsreiben mit hochwertigen Reibahlen in stabiler Vorrichtung erreicht H6 oder besser (±0,005–0,013 mm für denselben Bereich). Die Oberflächenrauheit nach dem Reiben beträgt typischerweise Ra 0,4–1,6 µm gegenüber Ra 1,6–6,3 µm für gebohrte Oberflächen.
Aufmaß vor dem Reiben: Reiben entfernt nur eine geringe Materialmenge – typischerweise 0,1–0,3 mm auf den Durchmesser. Das gebohrte Loch muss innerhalb dieses Bereichs des Enddurchmessers liegen. Wenn das gebohrte Loch um mehr als 0,3 mm zu klein ist, kann die Reibahle den Durchmesser nicht korrigieren. Wenn es zu groß ist, ist Reiben unmöglich (die Reibahle kann kein Material aus einem Loch entfernen, das bereits größer als sie selbst ist). Der Bohrdurchmesser vor dem Reiben muss im Fertigungsplan festgelegt werden.
Einschränkung der Positionsgenauigkeit: Eine Reibahle folgt der Achse des vorhandenen gebohrten Lochs – sie verbessert die Durchmessergenauigkeit und Rundheit, korrigiert jedoch keinen Positionsfehler. Wenn das gebohrte Loch außerhalb der Position liegt, liegt auch das Reibahlloch außerhalb der Position. Wenn sowohl Positionsgenauigkeit als auch Durchmessergenauigkeit erforderlich sind, kann Ausdrehen (das die Position korrigiert) anstelle von oder zusätzlich zum Reiben erforderlich sein.
Konisches Loch
Ein konisches Loch hat einen Durchmesser, der sich linear entlang der Tiefe ändert, typischerweise spezifiziert durch das Konusverhältnis (Durchmesseränderung pro Längeneinheit) oder den eingeschlossenen Konuswinkel.
Gängige Normen:
- NPT (National Pipe Taper): 1:16 Konus auf den Durchmesser (3/4° 47′ eingeschlossener Halbwinkel) für amerikanische Rohrverschraubungen
- Metrischer Konus (ISO 7-1/BS 21): 1:16 Konus auf den Durchmesser für Rohrgewinde
- Morsekonus: Wird für Werkzeugmaschinenspindeln und Schneidwerkzeugschäfte verwendet (von MT0 bis MT7, ungefähr 1:20 Konus)
- Brown & Sharpe-Verjüngung: Wird in Präzisionswerkzeugen und Spannzangen verwendet
Dichtungsfunktion: Die Keilwirkung einer konischen Schnittstelle erzeugt einen dichtenden Kontakt, ohne dass O-Ringe oder Dichtungen in Niederdruckanwendungen erforderlich sind. Beim Anziehen der konischen Verschraubung steigt der Kontaktdruck zwischen den zusammenpassenden konischen Oberflächen, wodurch eine Abdichtung durch Metall-zu-Metall-Kontakt entsteht.
Bohrungstoleranz, Passungen und ISO-System
Das ISO-Einheitsbohrungssystem
ISO 286 definiert ein standardisiertes System von Bohrungs- und Wellentoleranzen, das die Beziehung zwischen zusammenpassenden Maßen festlegt. Für Bohrungen wird die Grundabweichung (der Betrag, um den die Mindesttoleranzgrenze vom Nennmaß abweicht) mit Großbuchstaben bezeichnet:
- H-Toleranz: Die untere Grenze der Bohrung entspricht dem Nennmaß – die Bohrung kann nur am oder über dem Nennmaß liegen. H7 ist die Standard-Toleranzklasse für Präzisionspositionierung (Passstifte, H7/h6- oder H7/p6-Passungen).
- F-, G-Toleranzen: Sorgen am unteren Ende für Spiel; werden für Gleit- und Laufpassungen verwendet.
- JS-Toleranz: Symmetrische bilaterale Toleranz um das Nennmaß.
Häufige Passungen für technische Bohrungen:
| Passform | ISO-Bezeichnung | Montageverhalten | Typische Anwendung |
|---|---|---|---|
| Loses Spiel | H11/c11 | Großes Spiel, freie Bewegung | Allgemeine Schraubverbindungen |
| Gleitpassung | H7/g6 | Kleines Spiel, freie Bewegung | Gleitkomponenten |
| Positionsspiel | H7/h6 | Sehr kleines Spiel oder Null | Präzisionspositionierung |
| Übergangspassung | H7/k6 | Kann leichtes Spiel oder Übermaß aufweisen | Präzisionsbaugruppen |
| Positionsübermaß | H7/S. 6 | Übermaß, leichte Presspassung | Passstifte, Keile |
| Presspassung | H7/s6 | Kontrolliertes Übermaß | Schwere Presspassungen |
Mindestanforderungen an das Gewindeeingriffsverhältnis nach Material:
| Substratmaterial | Mindest-Gewindeeingriff (× Nenndurchmesser) | Standardreferenz |
|---|---|---|
| Legierter Stahl, gehärtet | 1.0–1.2× | MIL-HDBK-5 |
| Kohlenstoffstahl, mittel | 1.0–1.5× | Allgemeine Praxis |
| Grauguss | 1.5–2.0× | Aufgrund geringerer Scherfestigkeit |
| Aluminium-Legierungen | 1.5–2.0× | ASME/allgemeine Praxis |
| Kunststoffe | 2.0–3.0× | Aufgrund von Kriechen und geringer Festigkeit |
Fertigungsverfahren für Bohrungen
CNC Bohren
Standard-CNC-Bohren erzeugt Durchgangs- und Sacklöcher effizient mit Durchmessergenauigkeit von ±0,05–0,15 mm (Standard) und Oberflächengüte Ra 1,6–6,3 µm. Es ist das erste Wahlverfahren für alle Bohrungstypen, bei denen keine anschließende Bearbeitung (Reiben, Ausbohren, Gewindeschneiden) erforderlich ist. Die Zykluszeit pro Bohrung ist schnell – typischerweise 2–15 Sekunden für einen standardmäßigen Produktionsbohrvorgang.
Beschränkungen: Die Positionsgenauigkeit wird durch die CNC-Maschinengenauigkeit (typischerweise ±0,02–0,05 mm bei modernen Bearbeitungszentren) und die Einrichtqualität bestimmt. Standardbohren erreicht nicht die für Präzisionspassungen erforderliche Durchmessergenauigkeit; es ist die Vorstufe zum Reiben oder Ausbohren.
CNC Fräsen (Kreisinterpolation)
Schaftfräser, die auf einer kreisinterpolierten Bahn schneiden, können Bohrungsdurchmesser erzeugen, die in Standardbohrergrößen nicht verfügbar sind, die Positionsgenauigkeit über das Bohren hinaus verbessern und flachbodige Sacklöcher ohne Sekundäroperation erzeugen. Nützlich für:
- Große Bohrungsdurchmesser, bei denen Bohrer unpraktisch sind
- Nicht standardmäßige Bohrungsdurchmesser
- Dünnwandige Bereiche, in denen Bohrkräfte eine Durchbiegung verursachen würden
- Flachbodige Sacklöcher ohne separaten Planfräsvorgang
Aufbohren
Das Reiben erfolgt nach dem Bohren, um die Durchmessergenauigkeit und Oberflächengüte zu verbessern. Standardpraxis: Aufreibdurchmesser vorbohren (typischerweise 0,1–0,3 mm Untermaß) → auf Endmaß reiben. Erreicht routinemäßig Toleranzklasse H7 und Ra 0,4–1,6 µm in der Produktion.
Langweilig
Einpunktbohren auf einem CNC-Bearbeitungszentrum bietet sowohl Durchmessergenauigkeit (±0,005–0,025 mm) als auch die Möglichkeit, den Positionsfehler des gebohrten Lochs zu korrigieren. Wenn sowohl Positions- als auch Durchmessergenauigkeit gefordert sind, ist Bohren oft besser geeignet als Reiben. Für Lagerbohrungen und Präzisionsausrichtungen, bei denen beide Parameter entscheidend sind, lautet die Standardsequenz: Bohren → Schruppbohren → Schlichtbohren.
EDM (Elektrische Funkenerosion)
EDM verwendet kontrollierte elektrische Entladung, um Material ohne mechanischen Kontakt abzutragen – es wird keine Schnittkraft auf das Werkstück ausgeübt. Anwendungen umfassen:
- Gehärtete Materialien, die konventioneller Zerspanung widerstehen (> 50 HRC Werkzeugstahl, Hartmetall)
- Sehr kleine Löcher (Draht-EDM für Löcher bis 0,05 mm)
- Löcher mit hohem Aspektverhältnis, die mit konventionellem Bohren unpraktisch sind
- Präzisionslöcher mit sehr engen Formtoleranzen in schwierigen Materialien
EDM erzeugt eine Wiederaufschmelzschicht auf der bearbeiteten Oberfläche, die bei ermüdungskritischen Anwendungen möglicherweise entfernt werden muss.
Gewindebohren und Gewindefräsen
Gewindebohren (Drehen eines Gewindebohrers durch das vorgebohrte Loch) erzeugt Innengewinde schnell und kostengünstig. Gewindefräsen (helikale Interpolation eines Gewindefräsers) wird für harte Materialien, große Durchmesser und Anwendungen bevorzugt, bei denen das Bruchrisiko des Gewindebohrers nicht akzeptabel ist.
DFM-Richtlinien für die Lochkonstruktion
Entscheidungen zur fertigungsgerechten Konstruktion, die in der Lochspezifikationsphase getroffen werden, bestimmen direkt die Bearbeitungskosten, die Prozesszuverlässigkeit und die Anforderungen an die Lieferfähigkeit.
Tiefen-zu-Durchmesser-Verhältnis
Das maximale praktische Tiefen-zu-Durchmesser-Verhältnis für eine zuverlässige Lochherstellung:
- Bohren: ≤ 3×D problemlos; bis 5×D mit Piekbohren; über 10×D erfordert Tiefbohren oder Spezialausrüstung
- Reiben: ≤ 5×D für konsistente Ergebnisse
- Gewindebohren: ≤ 3×D empfohlen; tiefer erfordert Spezialwerkzeuge und Prozessaufmerksamkeit
Jenseits dieser Verhältnisse wird die Spanabfuhr zum limitierenden Faktor – Späne verdichten sich in der Bohrung, erzeugen Wärme und verursachen Werkzeugbruch. Die Spezifikation einer Lochtiere über die Prozessfähigkeit für den Durchmesser hinaus erfordert vom Lieferanten den Einsatz von Spezialausrüstung oder langsameren Prozessen, was Kosten erhöht.
Kantenabstand und Lochabstand
Mindestkantenabstand (Lochmittellinie zur Bauteilkante): ≥ 1,5× Lochdurchmesser. Mindestabstand zwischen Löchern (Mittellinie zu Mittellinie): ≥ 2× Lochdurchmesser. Diese Mindestwerte verhindern Materialrisse, Dünnwanddurchbiegung und strukturelle Schwächung im Lochbereich.
Lochdurchmesser standardisieren
Die Spezifikation von Lochdurchmessern aus Standardbohrreihen (ISO-Bohrreihe für metrisch; Bruch- oder Zahlen-/Buchstabenbohrergrößen für Zoll) eliminiert die Notwendigkeit von Sonderwerkzeugen und reduziert die Lieferzeit des Lieferanten. Nicht standardmäßige Durchmesser – insbesondere solche, die zwischen Standardbohrergrößen liegen – erfordern typischerweise Bohren oder Zirkularinterpolation anstelle von Bohren, was Kosten und Zykluszeit erhöht.
Sacklöcher minimieren
Jedes Durchgangsloch, das ein Sackloch ersetzen kann, reduziert die Bearbeitungszeit, verbessert die Spanabfuhr und vereinfacht die Tiefenkontrolle. Die Frage, die für jedes Sackloch in einem Design zu stellen ist: Gibt es einen funktionalen Grund, warum das Loch nicht durchgehen kann? Wenn die Antwort “kein spezifischer Grund” oder “zur Ästhetik” lautet, lohnt es sich zu überprüfen, ob die Durchgangsloch-Alternative akzeptabel ist.
DFM-Checkliste für technische Löcher
| Entwurfsentscheidung | Empfehlung |
|---|---|
| Bohrlochtiefe | ≤ 3–5×D für Standardbohren; Prozess für tiefere Löcher spezifizieren |
| Durchmesserspezifikation | Standardbohrreihendurchmesser verwenden, wo möglich |
| Toleranz | Nur so eng wie funktional erforderlich anwenden (H7 für Präzisionspassungen; H11 für Spielpassungen) |
| Sackloch vs. Durchgangsloch | Durchgangslöcher bevorzugen; Sacklöcher nur bei funktionaler Notwendigkeit spezifizieren |
| Gewindeeingriff | Mindesteingriffslänge in der Zeichnung spezifizieren, nicht nur die Gewindetiefe |
| Senkwinkel | Explizit spezifizieren (82° oder 90°) – nicht annehmen |
| Senkungsmaße | Sowohl Durchmesser als auch Tiefe spezifizieren; gegen Kopfabmessungen des Befestigungselements prüfen |
| Reibzugabe | Aufreibdurchmesser für das Vorbohren muss im Fertigungsplan spezifiziert werden |
| Kantenabstand | ≥ 1,5×D Mindestabstand von der Bauteilkante |
| Positionstoleranz | Echte Position (GD&T) für Präzisionsausrichtungslöcher anwenden, nicht nur den Durchmesser |
Wichtigste Erkenntnisse
- Die Auswahl des Lochtyps beginnt mit der Funktion: Befestigung (Spiel, Gewinde, Senkung, Senkbohrung), Ausrichtung (gerieben, gebohrt, Passstift), Fluidführung (durchgehend, quergebohrt) und Abdichtung (konisch, Präzisionsbohrung) haben jeweils unterschiedliche Konstruktions- und Fertigungsanforderungen.
- Senkung und Senkbohrung sind nicht austauschbar: Senkung (konisch, 82° oder 90°) nimmt Flachkopfschrauben bündig mit der Oberfläche auf; Senkbohrung (zylindrisch, flachbodig) versenkt Zylinderschrauben mit Innensechskant. Die falsche Wahl reduziert die Klemmwirkung und kann Montagekollisionen verursachen.
- Geriebene Löcher erreichen H7-Toleranz (±0,010–0,020 mm) — geeignet für Passstifte, Präzisionslager und Ausrichtung. Bohren allein erreicht ±0,05–0,15 mm, ausreichend für Durchgangslöcher und Befestigungspositionen, jedoch nicht für Präzisionspassungen.
- Die Gewindeeingriffslänge ist eine Spezifikation der Belastbarkeit: 1,0–1,5× Nenndurchmesser bei Stahl; 1,5–2,0× bei Aluminium. Unzureichender Eingriff führt zu Gewindeabscherung bei niedrigeren Lasten als erwartet.
- Sacklöcher kosten mehr als Durchgangslöcher — Spanabfuhrbeschränkungen, Anforderungen an die Tiefenkontrolle und Werkzeugfreiraumprobleme erhöhen die Bearbeitungszeit und das Ausfallrisiko. Jedes Sackloch sollte gerechtfertigt sein.
- ISO-286-Passungssysteme (H7/h6, H7/p6 usw.) sind die Standardsprache zur Kommunikation der Toleranzabsicht von Bohrungen und Wellen — geben Sie die Passungsklasse an, nicht nur eine Maßtoleranz, für präzisionsgepasste Bohrungen.
- Für OEM-Einkaufsteams, mehrdeutige Bohrungsspezifikationen — “auf Passung bohren”, “Gewinde nach Bedarf”, “Senkung für Befestigungselement” — führen zu inkonsistenten Ergebnissen über Lieferantenproduktionsläufe hinweg. Vollständige Bohrungsspezifikationen umfassen: Durchmesser, Toleranzklasse, Tiefe, Oberflächengüte (Ra), Gewindeeingriffslänge (für Gewindebohrungen), Senkwinkel und Außendurchmesser (für Senkungen) sowie GD&T-Positionstoleranz für Präzisionsausrichtungsbohrungen.
Häufig gestellte Fragen
Was sind die Haupttypen von Bohrungen im Ingenieurwesen?
Technische Bohrungen werden nach Funktion klassifiziert: Befestigungsbohrungen umfassen Durchgangslöcher (Befestigungselement passiert frei), Gewindebohrungen (Innengewinde zur direkten Befestigung), Senkbohrungen (konische Vertiefung für Flachkopfschrauben) und PlanSenkbohrungen (zylindrische Vertiefung mit flachem Boden für Innensechskantschrauben). Präzisionsbohrungen umfassen Reibahlenbohrungen (H7-Toleranz, ±0,010–0,020 mm, für Passstifte und Lager) und Ausdrehbohrungen (Positionskorrektur + Durchmessergenauigkeit). Fluidkanalbohrungen umfassen Durchgangslöcher und quergebohrte Öl- oder Kühlmittelkanäle. Dichtungsbohrungen umfassen konische Bohrungen (NPT, Morsekonus) und Präzisionsbohrungen mit O-Ring-Nuten. Jeder Typ hat spezifische Toleranz-, Oberflächengüte- und Fertigungsprozessanforderungen, die durch seine Funktion bestimmt werden.
Was ist der Unterschied zwischen einem Durchgangsloch und einem Sackloch?
Ein Durchgangsloch verläuft vollständig durch das Werkstück von einer Oberfläche zur anderen und erfordert keine Tiefenkontrolle — der Bearbeitungsvorgang ist abgeschlossen, wenn das Werkzeug die gegenüberliegende Oberfläche verlässt. Sacklöcher erstrecken sich bis zu einer definierten Tiefe ohne Durchbruch und erfordern präzise Tiefenkontrolle, sorgfältiges Spanabfuhrmanagement (Späne können nur durch den Eintritt austreten) sowie Berücksichtigung der Bodengeometrie (konisch bei Standardbohrer, flach bei Spezialwerkzeug). Durchgangslöcher sind kostengünstiger zu bearbeiten, haben weniger Ausfallmodi (kein Spanstau, keine Mehrdeutigkeit der Bodengeometrie) und werden bevorzugt, wo die funktionale Anforderung ein Durchgang durch das Bauteil erlaubt.
Was ist der Unterschied zwischen einer Senkbohrung und einer Senkung?
Eine Senkung ist eine konische Vertiefung am Bohrungseintritt, typischerweise mit 82° oder 90° Öffnungswinkel, ausgelegt für Flachkopfschrauben, sodass der Kopf bündig mit oder unter der Bauteiloberfläche sitzt. Der Kegelwinkel muss exakt mit dem Schraubenkopfwinkel übereinstimmen — eine Abweichung erzeugt Teilkontakt, der Spannungskonzentration statt gleichmäßiger Auflage verursacht. Eine PlanSenkung ist eine zylindrische Vertiefung mit flachem Boden am Bohrungseintritt, die Innensechskantschrauben oder Zylinderkopfschrauben unter der Oberfläche aufnimmt, wobei der flache Boden vollen gleichmäßigen Auflagekontakt unter dem Schraubenkopf bietet. Senkungen werden verwendet, wo eine glatte, bündige Oberfläche erforderlich ist (aerodynamische Paneele, Konsumgüter). PlanSenkungen werden verwendet, wo mechanische Festigkeit der Sitzfläche und voller Kopfkontakt wichtiger sind als bündiges Aussehen.
Wann sollte ich eine Reibahlenbohrung anstelle einer Bohrung spezifizieren?
Spezifizieren Sie eine Reibahlenbohrung, wenn die Bohrung die Toleranzklasse H7 (±0,010–0,020 mm für die meisten Größen) oder besser für Präzisionspassungen erreichen muss — Passstifte, Lagersitze, Präzisionswellenpositionen und jede Anwendung, bei der die Bohrung Passbauteile genau positionieren muss. Standard-CNC-Bohren erreicht ±0,05–0,15 mm Durchmessertoleranz, was für Durchgangslöcher, Schraubenlöcher und Fluidkanäle ausreichend ist, aber nicht für Präzisionspassungen. Reiben verbessert die Durchmessergenauigkeit und Oberflächengüte (Ra 0,4–1,6 µm gegenüber 1,6–6,3 µm gebohrt), korrigiert jedoch nicht den Positionsfehler der gebohrten Bohrung. Wenn sowohl Position als auch Durchmessergenauigkeit erforderlich sind, kann Ausdrehen geeigneter sein als Reiben.
Wie spezifiziere ich Bohrungen korrekt auf technischen Zeichnungen?
Vollständige Bohrungsspezifikationen auf technischen Zeichnungen sollten umfassen: Durchmesser mit Toleranzklasse (z. B. ⌀10 H7 für eine geriebene Positionierbohrung; ⌀11 für ein Durchgangsloch für M10-Schraube), Tiefe (für Sacklöcher — Gesamttiefe angeben und, falls mit Gewinde, Mindest-Gewindeeingriffslänge separat), Oberflächengüte (Ra-Wert für Präzisions- oder Dichtungsbohrungen) und Positionstoleranz (unter Verwendung des GD&T-Positionssymbols, referenziert auf das geeignete Bezugssystem für Ausrichtungsbohrungen). Für Gewindebohrungen angeben: Gewindebezeichnung (M10×1,5-6H), Mindesteingriffslänge und ob die Bohrung durchgehend oder sacklochgewindet ist. Für Senkungen angeben: Öffnungswinkel (82° oder 90°), Außendurchmesser (der große Durchmesser des Kegels an der Oberfläche). Für PlanSenkungen angeben: Senkdurchmesser, Senktiefe und den Durchgangslochdurchmesser unter der PlanSenkung. Mehrdeutige Angaben — “bohren und Gewinde schneiden”, “Senkung für Befestigungselement” — führen zu inkonsistenten Ergebnissen über Produktionsläufe und Lieferanten hinweg.
Geschrieben vom CMS-Ingenieurteam mit über 15 Jahren Präzisions-CNC-Bearbeitungserfahrung in Bohrungsoperationen — Bohren, Reiben, Ausdrehen, Gewindeschneiden und Gewindefräsen — für Automobil-, Luftfahrt-, Medizin- und Industrie-OEM-Fertigungsanwendungen. Technische Referenzen: ISO 286-1 (Grenzmaße und Passungen für Bohrungen und Wellen), ASME Y14.5-2018 (Geometrische Produktspezifikation und Tolerierung), ISO 273 (Durchgangslöcher für Schrauben und Bolzen), ASME B18.6.3 (Maschinenschrauben — Senkkopf), ISO 10642 (Innensechskant-Senkschrauben).
Beschaffung von CNC-bearbeiteten Komponenten mit Präzisionsbohrungsmerkmalen?
Bei CMS fertigen wir Durchgangslöcher, Sacklöcher, Gewindebohrungen, Senkungen, PlanSenkungen, geriebene Passbohrungen und präzisionsgebohrte Merkmale gemäß Zeichnungsspezifikation – mit vollständiger DFM-Prüfung hinsichtlich Tiefen-Durchmesser-Machbarkeit, Erreichbarkeit der Toleranzen, ausreichender Gewindeeingriffslänge und Senkwinkel-Verifizierung vor Produktionsbeginn.
[DFM-Prüfung und Angebot für Präzisionsbohrungen anfordern →]


