
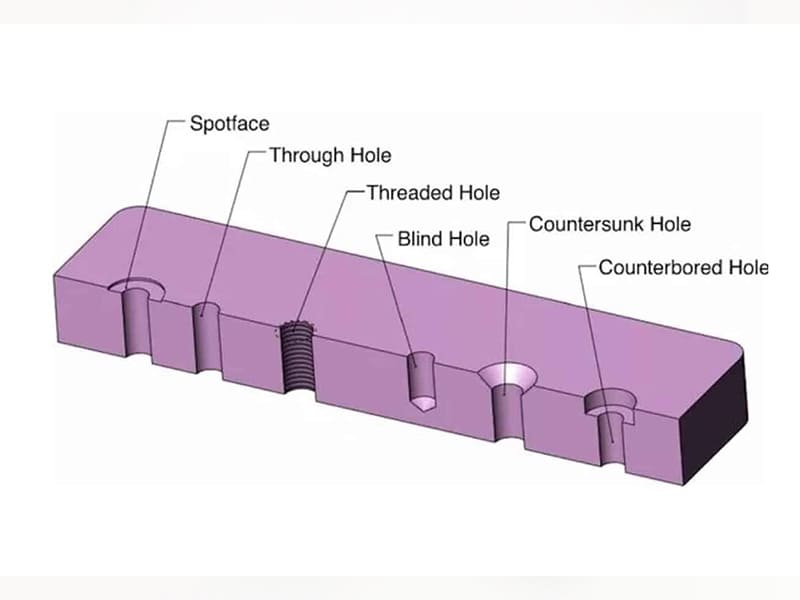
Risposta rapida: I fori tecnici sono classificati in base alla funzione: fori di fissaggio (di gioco, filettati, svasati, svasati a fondo), fori di precisione (alesati, forati, per perni), fori di passaggio dei fluidi (fori passanti, fori trasversali) e fori di tenuta (conici, fori di precisione). La distinzione progettuale più importante è: prima la funzione, poi la geometria — una svasatura fornisce una superficie a filo per le viti a testa piatta; una svasatura offre una cavità a fondo piatto per viti a testa cilindrica con esagono incassato; un foro alesato raggiunge una tolleranza di diametro compresa tra ±0,005 e 0,020 mm per perni di centraggio e cuscinetti; un foro filettato fornisce filettature interne per il fissaggio diretto. Ogni tipo di foro comporta requisiti di tolleranza, complessità di lavorazione e implicazioni di costo diversi che devono essere definiti in fase di progettazione.
Che cos’è un “hole” in ingegneria?
Un foro tecnico è una cavità cilindrica ricavata in un materiale solido — caratterizzata da diametro, profondità, forma geometrica, finitura superficiale e tolleranza — che svolge una specifica funzione meccanica, strutturale o fluidodinamica. I fori non sono semplicemente elementi geometrici da riempire con elementi di fissaggio; sono elementi funzionali che determinano la precisione di assemblaggio, la capacità di trasferimento del carico, le prestazioni di tenuta e i costi di produzione.
L'importanza ingegneristica della progettazione dei fori va oltre il foro stesso. Un foro fa parte di un sistema di accoppiamento: interagisce con un componente di accoppiamento (bullone, perno, albero, guarnizione) le cui dimensioni e tolleranze determinano se l'assemblaggio presenta gioco (libertà di movimento), interferenza (bloccaggio meccanico) o una transizione controllata tra questi due stati. Il diametro del foro, la profondità, la classe di tolleranza, la finitura superficiale e la precisione di posizionamento influenzano tutti questo accoppiamento e devono essere specificati correttamente affinché l’assieme funzioni come previsto.
Una specifica errata dei fori è una delle cause più comuni e costose di difetti di assemblaggio nella produzione di precisione. Un foro passante specificato con un gioco troppo ridotto diventa un ostacolo all’assemblaggio. Un foro alesato specificato senza tolleranza di posizione garantisce la conformità dimensionale ma non la funzione di allineamento. Un foro filettato con un ingranamento della filettatura insufficiente cede sotto carico. Una svasatura specificata con un angolo errato produce una concentrazione di sollecitazioni anziché una superficie di appoggio.
Per gli ingegneri e i team di approvvigionamento OEM, comprendere il funzionamento dei diversi tipi di fori — e quali processi di produzione li realizzano — è fondamentale per redigere specifiche che garantiscano prestazioni funzionali a costi controllati.
Classificazione funzionale dei tipi di fori
L'approccio più pratico per comprendere le tipologie di fori consiste nel considerare la funzione ingegneristica piuttosto che la geometria. Ogni funzione impone requisiti diversi in termini di tolleranza, finitura superficiale, profondità e processo di produzione.
Fori di fissaggio
I fori di fissaggio sono predisposti per bulloni, viti e rivetti oppure presentano filettature interne per il collegamento meccanico diretto. L'obiettivo progettuale è quello di trasferire il carico in modo affidabile, consentendo al contempo il montaggio e lo smontaggio.
- Fori di scarico: Ha un diametro maggiore rispetto al gambo dell'elemento di fissaggio, consentendo a quest'ultimo di passare liberamente senza filettatura. Il gioco è intenzionale: se è troppo piccolo, il montaggio diventa difficile; se è troppo grande, l'elemento di fissaggio può spostarsi lateralmente, causando un disallineamento sotto carico.
- Fori filettati: Presentano filettature interne ricavate o formate nel materiale, che consentono il fissaggio diretto senza dado. La lunghezza di accoppiamento della filettatura (la lunghezza assiale su cui le filettature sono a contatto) determina direttamente la capacità di carico: un accoppiamento insufficiente provoca lo sfilacciamento della filettatura.
- Fori svasati: Incavi conici all’imboccatura del foro che consentono alle viti a testa piatta o ovale di risultare a filo con la superficie o leggermente incassate rispetto ad essa. L’angolo del cono deve corrispondere all’angolo della testa del fissaggio.
- Fori svasati: Incavi cilindrici a fondo piatto che consentono alle viti a testa cilindrica con esagono incassato o alle teste dei bulloni di trovarsi al di sotto della superficie del pezzo, fornendo una sede incassata per i collegamenti bullonati che devono essere a filo o posizionati internamente.
Fori di precisione e di allineamento
I fori di precisione vengono utilizzati nei casi in cui il diametro e la posizione del foro devono essere controllati con tolleranze ristrette per garantire un accoppiamento accurato e un assemblaggio ripetibile.
- Fori alesati: Si ottiene facendo passare un alesatore a più scanalature attraverso un foro praticato per migliorare la precisione del diametro, la rotondità e la finitura superficiale oltre i livelli raggiungibili con la sola foratura.
- Fori praticati: Realizzato mediante alesatura a punto singolo su un centro di lavorazione CNC, garantendo sia la precisione del diametro sia la possibilità di correggere gli errori di posizionamento.
- Fori per tasselli: Fori di precisione progettati per accogliere perni di posizionamento (perni di centraggio) che allineano tra loro due parti da accoppiare. Per questa funzione, la precisione di posizionamento è fondamentale quanto il diametro.
Fori di passaggio del fluido
I fori per fluidi consentono il passaggio di olio, liquido di raffreddamento, fluido idraulico, aria o altri fluidi attraverso il componente. I requisiti tecnici riguardano la portata, la pressione nominale e la qualità superficiale in corrispondenza delle interfacce di tenuta.
- Fori passanti: Attraversare completamente il pezzo, garantendo la geometria più semplice possibile per il passaggio del fluido.
- Fori con foratura incrociata: Intersecare un altro foro o una foratura ad angolo, creando passaggi nei collettori idraulici, nei canali dell'olio e nei sistemi di raffreddamento.
- Fori a gradini: Passaggio da un diametro a un altro a una profondità prestabilita, utilizzato per alloggiare raccordi per tubi, tappi di chiusura e interfacce di connessione.
Tappatura dei fori
I fori di tenuta devono garantire un accoppiamento affidabile e a tenuta stagna con il componente di accoppiamento (raccordo, tappo, guarnizione, O-ring).
- Fori conici: Il diametro varia lungo la profondità secondo una conicità definita (ad esempio, la conicità della filettatura NPT per tubi di 1:16 sul diametro), creando un effetto di incastro man mano che il componente di accoppiamento viene serrato.
- Fori di precisione con scanalature per O-ring: Diametro calibrato con scanalature lavorate che posizionano un O-ring al corretto rapporto di compressione in base alla pressione di tenuta richiesta.
Profilo dettagliato di ciascun tipo di foro
Foratura passante
Un foro passante attraversa completamente il pezzo da una superficie all’altra, creando un passaggio cilindrico di diametro uniforme (o quasi uniforme).
Caratteristiche tecniche: Il tipo di foro più conveniente: la foratura è completata quando l'utensile fuoriesce dalla superficie opposta, senza che sia necessario alcun controllo della profondità. I fori passanti consentono l'uscita dei trucioli e l'afflusso del refrigerante da entrambe le direzioni, semplificando la foratura su sezioni spesse e fori profondi.
Precisione di posizionamento: I fori passanti per i collegamenti bullonati sono solitamente specificati con gioco (H12 o accoppiamento medio ISO), con la tolleranza di posizione controllata dalla disposizione dei bulloni piuttosto che da una tolleranza stretta dei singoli fori. Per i passaggi dei fluidi, il diametro costituisce il parametro di controllo funzionale.
Considerazioni progettuali relative agli assemblaggi OEM: Nella progettazione di giunti bullonati, il diametro del foro passante influisce sullo spostamento laterale massimo del bullone. Per una disposizione standard dei bulloni in sistema metrico, il foro passante corrisponde in genere al diametro nominale dell’elemento di fissaggio più 0,2–0,5 mm per assemblaggi di precisione o 0,5–1,0 mm per assemblaggi generici, secondo la norma ISO 273.
Foro cieco
Un foro cieco si estende fino a una profondità definita senza sfiorare la superficie opposta.
Caratteristiche tecniche: La loro realizzazione è più complessa rispetto ai fori passanti: l’evacuazione dei trucioli è limitata alla direzione di entrata, la gestione del calore è più impegnativa e il controllo della profondità è fondamentale. La geometria del fondo del foro cieco dipende dall’utensile: le punte elicoidali standard producono un fondo conico (angolo di metà circa 59° per un angolo di punta standard di 118°); i fori ciechi a fondo piatto richiedono una punta a fondo piatto o un’ulteriore operazione di fresatura a fondo piatto.
Implicazioni in termini di costi e affidabilità: I fori ciechi aumentano i costi di lavorazione rispetto ai fori passanti equivalenti. Inoltre, nei fori più profondi (profondità > 3× diametro) comportano il rischio di accumulo di trucioli e sono più soggetti a errori dimensionali in profondità. Durante la revisione del progetto, la prima domanda da porsi dovrebbe essere: è possibile ottenere questa funzione con un foro passante? Se la risposta è sì, il foro passante rappresenta la specifica migliore.
Profondità della filettatura nei fori ciechi: Quando si specificano fori ciechi filettati, la lunghezza di innesto della filettatura richiesta deve poter essere ottenuta entro la profondità disponibile. La suddivisione standard è la seguente: lunghezza di innesto della filettatura + un diametro dell’utensile di profondità aggiuntiva per l’evacuazione dei trucioli + la profondità della punta della fresa. Un foro cieco filettato M10×1,5 con 15 mm di lunghezza di innesto della filettatura richiede una profondità totale del foro minima di circa 22–25 mm, a seconda della geometria della punta da foratura.
Foro filettato (con filettatura interna)
Un foro filettato presenta una filettatura elicoidale interna ricavata o formata nel diametro del foro, che consente un fissaggio meccanico diretto senza bisogno di un dado.
Ingranaggio della filettatura e capacità di carico: Una lunghezza di innesto della filettatura compresa tra 1,0 e 1,5 volte il diametro nominale del bullone è generalmente adeguata per i substrati in acciaio. Per l’alluminio, è specificata una lunghezza compresa tra 1,5 e 2,0 volte il diametro, poiché la minore resistenza al taglio dell’alluminio riduce la capacità di resistenza allo strappo della filettatura rispetto alla resistenza alla trazione del bullone. Una lunghezza di innesto inferiore a quella specificata è un errore di progettazione comune che provoca lo strappo della filettatura in presenza di carichi di esercizio normali, non in caso di sovraccarichi eccezionali.
Maschiatura vs fresatura di filetti: La filettatura con maschio (utilizzando un maschio per realizzare filettature in un unico passaggio) è veloce e adatta alla maggior parte delle applicazioni di produzione. La fresatura di filettature (utilizzando un utensile di fresatura rotante che segue un percorso elicoidale) è preferibile per i materiali duri (acciaio temprato, titanio, Inconel) in cui i maschi potrebbero rompersi, per filettature di grande diametro in cui le dimensioni dei maschi risultano poco pratiche, per fori ciechi in cui è necessario ridurre al minimo l’eccentricità della filettatura e per applicazioni che richiedono filettature sinistrorse (i maschi speciali non sono standard; la fresatura a filettatura utilizza la stessa fresa con un programma invertito).
Modalità di guasto comune: Nei giunti ben progettati, la rottura della filettatura dovuta a una lunghezza di innesto insufficiente è più comune del cedimento del bullone. Per i fissaggi critici, è opportuno specificare sul disegno la lunghezza minima di innesto della filettatura, anziché affidarsi alle profondità predefinite.
Foro svasato
Un foro svasato presenta una cavità conica all'imboccatura, il cui angolo conico corrisponde all'angolo della testa di un elemento di fissaggio a testa piatta o ovale, consentendo alla testa dell'elemento di fissaggio di agiacersi a filo con la superficie del pezzo o al di sotto di essa.
Angoli standard: Gli angoli di svasatura più comuni sono 82° e 90° (angolo incluso). L'angolo di 82° è lo standard per le viti a testa piatta del sistema unificato (in pollici) (ASME B18.6.3); quello di 90° è lo standard per le viti a testa piatta metriche (ISO 10642) e per i dispositivi di fissaggio svasati utilizzati nel settore aerospaziale (NAS/MS). L'utilizzo di un angolo errato provoca un contatto parziale sul bordo esterno o sul foro interno della svasatura, generando una concentrazione di sollecitazioni anziché un contatto completo tra le superfici di appoggio e riducendo l'efficacia di serraggio del fissaggio.
Tolleranza posizionale: Per gli elementi di fissaggio a testa a filo utilizzati in applicazioni strutturali nel settore aerospaziale (rivetti, bulloni svasati), la tolleranza di posizione della svasatura rispetto al foro passante è fondamentale: la testa dell’elemento di fissaggio deve essere completamente inserita, con la superficie conica della testa a pieno contatto con la superficie della svasatura. La tolleranza posizionale tipica della svasatura nel settore aerospaziale rientra in un intervallo compreso tra 0,1 e 0,2 mm TIR (lettura totale dell’indicatore) rispetto alla linea centrale del foro passante.
Controllo della profondità: La profondità della svasatura (solitamente espressa come diametro maggiore della svasatura) deve essere adeguata alle dimensioni della testa del fissaggio. Una svasatura troppo superficiale lascia la testa del fissaggio sporgente rispetto alla superficie; una svasatura troppo profonda lascia uno spazio libero nella parte superiore del foro in cui possono accumularsi detriti e causare concentrazioni di sollecitazioni.
Foro svasato
Un foro svasato presenta una cavità cilindrica con fondo piatto all’imboccatura del foro, che consente a una vite a testa cilindrica con esagono incassato o a un bullone a testa tonda di alloggiarsi al di sotto della superficie del pezzo, con la testa a pieno contatto sul fondo piatto.
Differenza tecnica rispetto alla svasatura: La geometria a fondo piatto di una svasatura crea una sollecitazione di compressione uniforme sotto la testa del fissaggio, mentre la geometria conica di una svasatura radiale genera una componente radiale che può causare la spaccatura nei materiali fragili o la delaminazione nei compositi. Per il fissaggio strutturale ad alta resistenza con bulloni a testa cilindrica, le svasature a fondo piatto rappresentano spesso la scelta meccanicamente migliore, anche se le svasature coniche sono più comuni nei progetti orientati all’aerodinamica.
Requisiti dimensionali: Il diametro della svasatura deve consentire l'inserimento della testa del fissaggio con un gioco sufficiente (in genere pari al diametro della testa + 0,2–0,5 mm). La profondità della svasatura deve essere almeno pari all’altezza della testa del fissaggio per ottenere un assetto a filo o incassato; in genere è specificata come altezza della testa + 0,1–0,5 mm per un assetto controllato.
Faccia in primo piano: Una caratteristica strettamente correlata è la spianatura, ovvero una leggera svasatura (in genere profonda 0,5–2 mm) utilizzata per creare una superficie di appoggio piana e perpendicolare per un bullone o una rondella su una superficie irregolare o inclinata (getti curvi, assemblaggi saldati). La spianatura non deve necessariamente adattarsi alla profondità della testa del dispositivo di fissaggio; deve solo garantire un contatto piano per la superficie di appoggio.
Foro alesato
Un foro alesato si ottiene facendo passare un alesatore a più taglienti attraverso un foro praticato con trapano o alesato, al fine di migliorare la precisione del diametro, la finitura superficiale e la rotondità oltre i livelli raggiungibili con la sola foratura.
Capacità di tolleranza: L'alesatura standard consente di ottenere la classe di tolleranza H7 (lo standard ISO per gli accoppiamenti di posizionamento di precisione), tipicamente ±0,010–0,020 mm per fori con diametro compreso tra 6 e 50 mm. L'alesatura di precisione con alesatori di qualità in un sistema di fissaggio stabile raggiunge la classe di tolleranza H6 o superiore (da ±0,005 a 0,013 mm per lo stesso intervallo). La rugosità superficiale dopo l’alesatura è tipicamente compresa tra Ra 0,4 e 1,6 µm, contro i valori compresi tra Ra 1,6 e 6,3 µm delle superfici forate.
Tolleranza di pre-alesatura: L'alesatura rimuove solo una piccola quantità di materiale — in genere 0,1–0,3 mm di diametro. Il foro praticato deve rientrare in questo intervallo rispetto al diametro finale. Se il foro praticato è sottodimensionato di oltre 0,3 mm, l’alesatore non è in grado di correggere il diametro. Se sovradimensionato, l’alesatura è impossibile (l’alesatore non può asportare materiale da un foro già più grande di sé). Il diametro di foratura preliminare deve essere specificato nel piano di produzione.
Limiti di precisione posizionale: Un alesatore segue l'asse del foro già praticato: migliora la precisione del diametro e la rotondità, ma non corregge gli errori di posizione. Se il foro praticato è fuori posizione, anche il foro alesato risulterà fuori posizione. Quando sono richieste sia la precisione posizionale che quella del diametro, potrebbe essere necessaria l’alesatura (che corregge la posizione) al posto dell’alesatura o in aggiunta ad essa.
Foro conico
Un foro conico presenta un diametro che varia in modo lineare lungo la profondità; tale variazione è solitamente specificata dal rapporto di conicità (variazione del diametro per unità di lunghezza) o dall’angolo di conicità.
Standard comuni:
- NPT (National Pipe Taper): conicità 1:16 sul diametro (angolo semicircolare di 3/4° 47′) per raccordi americani
- Conicità metrica (ISO 7-1/BS 21): conicità 1:16 sul diametro per filettature di tubi
- Conicità Morse: utilizzata per i mandrini delle macchine utensili e i gambetti degli utensili da taglio (da MT0 a MT7, con conicità di circa 1:20)
- Conicità Brown & Sharpe: utilizzata nella produzione di utensili di precisione e pinze di serraggio
Funzione di tenuta: L'azione di incastro di un'interfaccia conica garantisce la tenuta senza richiedere l'uso di O-ring o guarnizioni nelle applicazioni a bassa pressione. Man mano che il raccordo conico viene serrato, la pressione di contatto tra le superfici coniche accoppiate aumenta, creando una tenuta grazie al contatto metallo contro metallo.
Tolleranza dei fori, accoppiamenti e sistema ISO
Il sistema ISO Hole Basis Fit
La norma ISO 286 definisce un sistema standardizzato di tolleranze per fori e alberi che stabilisce la relazione tra le dimensioni di accoppiamento. Per i fori, la deviazione fondamentale (la misura in cui il limite minimo di tolleranza si discosta dalla dimensione nominale) è indicata con lettere maiuscole:
- Tolleranza H: Il limite inferiore del foro corrisponde alla dimensione nominale: il foro può avere solo una dimensione pari o superiore a quella nominale. H7 è la classe di tolleranza standard per il posizionamento di precisione (perni di centraggio, accoppiamenti H7/h6 o H7/p6).
- Tolleranze F, G: Lasciare un gioco nella parte inferiore; utilizzato per accoppiamenti a scorrimento e a sfregamento.
- Tolleranza JS: Tolleranza bilaterale simmetrica rispetto alla dimensione nominale.
Dimensioni comuni per i fori tecnici:
| Tipo di vestibilità | Designazione ISO | Comportamento dell'assemblaggio | Applicazione tipica |
|---|---|---|---|
| Gioco | H11/c11 | Ampio spazio libero, libertà di movimento | Assemblaggi generici con bulloni |
| Accoppiamento scorrevole | H7/g6 | Spazio ridotto, libertà di movimento | Componenti scorrevoli |
| Autorizzazione relativa alla sede | H7/h6 | Gioco minimo o nullo | Posizione precisa |
| Vestibilità di transizione | H7/k6 | Potrebbero esserci un leggero gioco o un leggero attrito | Assemblaggi di precisione |
| Interferenza di posizione | H7/p6 | Interferenza, pressione leggera | Perni di centraggio, chiavette |
| Inserimento a forza | H7/s6 | Interferenza controllata | Accoppiamenti a pressione con accoppiamento stretto |
Requisiti minimi di innesto della filettatura in base al materiale:
| Materiale del substrato | Impegno minimo della filettatura (× diametro nominale) | Riferimento standard |
|---|---|---|
| Acciaio legato, temprato | 1.0–1.2× | MIL-HDBK-5 |
| Acciaio al carbonio, medio | 1.0–1.5× | Medicina generale |
| Ghisa | 1.5–2.0× | A causa della minore resistenza al taglio |
| Leghe di alluminio | 1.5–2.0× | ASME/prassi generale |
| Plastica | 2.0–3.0× | A causa dello scorrimento e della bassa resistenza |
Metodi di produzione dei fori
Perforazione CNC
La foratura standard CNC consente di realizzare fori passanti e ciechi in modo efficiente, con una precisione del diametro di ±0,05–0,15 mm (standard) e una finitura superficiale Ra 1,6–6,3 µm. È il processo di prima scelta per tutti i tipi di fori in cui non è richiesta una finitura successiva (alesatura, foratura, maschiatura). Il tempo di ciclo per foro è rapido: in genere 2–15 secondi per un’operazione di foratura di produzione standard.
Limitazioni: La precisione di posizionamento dipende dalla precisione della macchina CNC (in genere ±0,02–0,05 mm sui moderni centri di lavorazione) e dalla qualità dell’allestimento. La foratura standard non garantisce la precisione di diametro richiesta per accoppiamenti di precisione; essa costituisce la fase preliminare all’alesatura o alla foratura di precisione.
Fresatura CNC (interpolazione circolare)
Le frese a candela che tagliano lungo un percorso interpolato circolare possono realizzare fori di diametri non disponibili nelle misure standard delle punte da trapano, migliorare la precisione di posizionamento rispetto alla foratura e creare fori ciechi a fondo piatto senza ricorrere a un’operazione secondaria. Utile per:
- Fori di grande diametro dove l'uso del trapano non è pratico
- Diametri dei fori non standard
- Sezioni a pareti sottili in cui le forze di foratura potrebbero causare una deflessione
- Fori ciechi a fondo piatto senza un'operazione separata di spianatura
Alesatura
L'alesatura viene eseguita dopo la foratura per migliorare la precisione del diametro e la finitura superficiale. Procedura standard: forare fino al diametro di pre-alesatura (in genere 0,1–0,3 mm in meno rispetto al diametro finale) → alesare secondo le specifiche finali. In produzione si ottengono regolarmente la classe di tolleranza H7 e un valore Ra compreso tra 0,4 e 1,6 µm.
Noioso
L'alesatura a punto singolo su un centro di lavoro CNC garantisce sia la precisione del diametro (±0,005–0,025 mm) sia la possibilità di correggere l'errore di posizione del foro praticato. Quando sono richieste sia la precisione di posizione che quella del diametro, l'alesatura risulta spesso più indicata rispetto all'alesatura di finitura. Per i fori dei cuscinetti e gli allineamenti di precisione in cui entrambi i parametri sono importanti, la sequenza standard è: foratura → alesatura di sgrossatura → alesatura di finitura.
EDM (Lavorazione a scarica elettrica)
La tecnologia EDM utilizza scariche elettriche controllate per erodere il materiale senza contatto meccanico: non viene esercitata alcuna forza di taglio sul pezzo. Tra le applicazioni figurano:
- Materiali temprati che resistono al taglio convenzionale (acciaio per utensili > 50 HRC, carburo)
- Fori molto piccoli (filo EDM per fori fino a 0,05 mm)
- I fori con rapporto di aspetto elevato non sono realizzabili con la foratura convenzionale
- Fori di precisione con tolleranze geometriche molto strette in materiali difficili
Il processo EDM produce uno strato di rifusione sulla superficie lavorata che potrebbe dover essere rimosso in applicazioni soggette a sollecitazioni da fatica.
Maschiatura e fresatura di filetti
La filettatura con maschio (rotazione di un maschio all’interno del foro preforato) consente di realizzare filettature interne in modo rapido e a basso costo. La filettatura con fresa (interpolazione elicoidale di una fresa filettatrice) è preferibile per materiali duri, diametri elevati e applicazioni in cui il rischio di rottura del maschio è inaccettabile.
Linee guida DFM per la progettazione dei fori
Le decisioni relative alla progettabilità per la produzione, prese nella fase di definizione delle specifiche dei fori, determinano direttamente i costi di lavorazione, l’affidabilità del processo e i requisiti di capacità dei fornitori.
Rapporto profondità-diametro
Il rapporto massimo praticabile tra profondità e diametro per una foratura affidabile:
- Foratura: ≤ 3×D senza difficoltà; fino a 5×D con foratura a colpi; oltre 10×D richiede la foratura con trapano a cannone o attrezzature specializzate
- Alesatura: ≤ 5×D per ottenere risultati uniformi
- Filettatura: si raccomanda ≤ 3×D; una profondità maggiore richiede l’uso di utensili speciali e particolare attenzione durante il processo
Al di là di questi rapporti, l’evacuazione dei trucioli diventa il fattore limitante: i trucioli si accumulano nel foro, generano calore e causano la rottura dell’utensile. Specificare una profondità del foro superiore alla capacità di processo prevista per quel diametro richiede al fornitore l’utilizzo di attrezzature specializzate o di processi più lenti, con un conseguente aumento dei costi.
Distanza dai bordi e spaziatura
Distanza minima dal bordo (dalla linea centrale del foro al bordo del pezzo): ≥ 1,5 volte il diametro del foro. Distanza minima tra i fori (da linea centrale a linea centrale): ≥ 2 volte il diametro del foro. Questi valori minimi prevengono la formazione di crepe nel materiale, la deformazione delle pareti sottili e la compromissione della resistenza strutturale nella zona del foro.
Standardizzare i diametri dei fori
Specificare i diametri dei fori in base alle serie standard di punte (serie ISO per il sistema metrico; dimensioni frazionarie o con codice alfanumerico per il sistema imperiale) elimina la necessità di utensili su misura e riduce i tempi di consegna dei fornitori. I diametri non standard — in particolare quelli che si collocano tra le misure standard delle punte — richiedono in genere l'alesatura o l'interpolazione circolare anziché la foratura, con un conseguente aumento dei costi e dei tempi di ciclo.
Ridurre al minimo i fori ciechi
Ogni foro passante in grado di sostituire un foro cieco riduce i tempi di lavorazione, migliora l’evacuazione dei trucioli e semplifica il controllo della profondità. La domanda da porsi per ogni foro cieco in un progetto è: esiste una ragione funzionale per cui il foro non possa essere passante? Se la risposta è “nessuna ragione specifica” o “per motivi estetici”, vale la pena valutare nuovamente se l’alternativa del foro passante sia accettabile.
Lista di controllo DFM per i fori di progettazione
| Decisione progettuale | Raccomandazione |
|---|---|
| Profondità del foro | ≤ 3–5×D per la foratura standard; specificare il procedimento per fori più profondi |
| Specifiche relative al diametro | Ove possibile, utilizzare diametri standard della serie di punte da trapano |
| Tolleranza | Applicare solo la tenuta strettamente necessaria dal punto di vista funzionale (H7 per accoppiamenti di precisione; H11 per accoppiamenti con gioco) |
| Blind vs through | Preferire i fori passanti; specificare i fori ciechi solo quando funzionalmente necessari |
| Ingaggio della filettatura | Specificare la lunghezza minima di innesto sul disegno, non solo la profondità della filettatura |
| Angolo di svasatura | Specificare esplicitamente (82° o 90°) — non dare nulla per scontato |
| Dimensioni della svasatura | Specificare sia il diametro che la profondità; verificare che corrispondano alle dimensioni della testa del dispositivo di fissaggio |
| Margine di alesatura | Il diametro di foratura preliminare deve essere specificato nel piano di produzione |
| Distanza dal bordo | ≥ 1,5×D come distanza minima dal bordo del pezzo |
| Tolleranza posizionale | Applicare il metodo "true position" (GD&T) ai fori di allineamento di precisione, non solo al diametro |
Punti di forza
- La scelta del tipo di foro parte dalla funzione: i fori di fissaggio (a gioco, filettati, svasati, svasati a cono), di allineamento (alesati, forati, con perno), di passaggio dei fluidi (passanti, forati trasversalmente) e di tenuta (conici, fori di precisione) presentano ciascuno requisiti di progettazione e produzione distinti.
- I termini “svasatura” e “alesatura” non sono intercambiabili: la svasatura (conica, a 82° o 90°) consente di incassare le viti a testa piatta a filo con la superficie; la svasatura cilindrica a fondo piatto serve a incassare le viti a testa cilindrica con esagono incassato. Una scelta errata riduce l'efficacia del serraggio e può causare interferenze durante il montaggio.
- I fori alesati raggiungono la tolleranza H7 (±0,010–0,020 mm) — Adatto per perni di centraggio, cuscinetti di precisione e allineamento. La sola foratura consente di ottenere una tolleranza di ±0,05–0,15 mm, sufficiente per fori passanti e sedi di elementi di fissaggio, ma non per accoppiamenti di precisione.
- La lunghezza di innesto della filettatura è una specifica relativa alla capacità di carico: 1,0–1,5 volte il diametro nominale per l'acciaio; 1,5–2,0 volte per l'alluminio. Un innesto insufficiente provoca lo strappo della filettatura a carichi inferiori a quelli previsti.
- I fori ciechi costano di più dei fori passanti — I vincoli relativi all’evacuazione dei trucioli, i requisiti di controllo della profondità e i problemi legati alla distanza di sicurezza dell’utensile contribuiscono tutti ad aumentare i tempi di lavorazione e il rischio di guasti. Ogni foro cieco dovrebbe essere giustificato.
- Le designazioni di accoppiamento ISO 286 (H7/h6, H7/p6, ecc.) costituiscono il linguaggio standard per comunicare le tolleranze previste per fori e alberi — specificare la classe di accoppiamento, non solo una tolleranza dimensionale, per i fori con accoppiamento di precisione.
- Per i team di approvvigionamento degli OEM, le specifiche dei fori ambigue — “forare a misura”, “filettare secondo necessità”, “svasare per il fissaggio” — producono risultati non uniformi tra i diversi cicli di produzione dei fornitori. Le specifiche complete dei fori includono: diametro, classe di tolleranza, profondità, finitura superficiale (Ra), lunghezza di innesto della filettatura (per fori filettati), angolo di svasatura e diametro maggiore (per le svasature) e tolleranza posizionale GD&T per fori di allineamento di precisione.
Domande frequenti
Quali sono i principali tipi di fori nell'ingegneria?
I fori tecnici sono classificati in base alla funzione: i fori di fissaggio comprendono i fori passanti (il dispositivo di fissaggio passa liberamente attraverso di essi), i fori filettati (filettatura interna per il fissaggio diretto), i fori svasati (incavo conico per viti a testa piatta) e i fori svasati cilindrici (incavo cilindrico a fondo piatto per bulloni a testa cilindrica). I fori di precisione comprendono i fori alesati (tolleranza H7, ±0,010–0,020 mm, per perni di centraggio e cuscinetti) e i fori forati (correzione della posizione + precisione del diametro). I fori di passaggio dei fluidi comprendono fori passanti e fori trasversali per il passaggio di olio o refrigerante. I fori di tenuta comprendono fori conici (NPT, cono Morse) e fori di precisione con scanalature per O-ring. Ogni tipo presenta requisiti specifici in termini di tolleranza, finitura superficiale e processo di produzione, determinati dalla sua funzione.
Qual è la differenza tra un foro passante e un foro cieco?
Un foro passante attraversa completamente il pezzo da una superficie all’altra, senza richiedere alcun controllo della profondità: l’operazione di lavorazione è completata quando l’utensile esce dalla superficie opposta. I fori ciechi si estendono fino a una profondità definita senza attraversare completamente il pezzo, richiedendo un controllo preciso della profondità, un'attenta gestione dell'evacuazione dei trucioli (i trucioli possono uscire solo attraverso il punto di ingresso) e la considerazione della geometria del fondo (conica per le punte standard, a fondo piatto per utensili specializzati). I fori passanti sono meno costosi da lavorare, presentano meno modalità di guasto (nessun accumulo di trucioli, nessuna ambiguità nella geometria del fondo) e sono preferiti ogni volta che i requisiti funzionali consentono al foro di attraversare il pezzo.
Qual è la differenza tra una svasatura e una foratura svasata?
Una svasatura è una cavità conica all’imboccatura del foro, solitamente con un angolo incluso di 82° o 90°, progettata per accogliere viti a testa piatta in modo che la testa risulti a filo o al di sotto della superficie del pezzo. L’angolo del cono deve corrispondere esattamente all’angolo della testa del fissaggio: una discrepanza crea un contatto parziale che genera una concentrazione di sollecitazioni anziché un appoggio uniforme. Una svasatura cilindrica è una cavità cilindrica con fondo piatto all’imboccatura del foro che accoglie viti a testa cilindrica o bulloni a testa tonda al di sotto della superficie; il fondo piatto garantisce un contatto di appoggio completo e uniforme sotto la testa del fissaggio. Le svasature cilindriche vengono utilizzate laddove è richiesta una superficie liscia e a filo (pannelli aerodinamici, prodotti di consumo). Le svasature sono utilizzate laddove la resistenza meccanica della sede e il contatto completo della testa sono più importanti dell’aspetto a filo.
Quando è opportuno prevedere un foro alesato anziché un foro forato?
Specificare un foro alesato quando il foro deve raggiungere la classe di tolleranza H7 (±0,010–0,020 mm per la maggior parte delle dimensioni) o superiore per accoppiamenti di precisione — perni di centraggio, sedi dei cuscinetti, posizionamenti di precisione degli alberi e qualsiasi applicazione in cui il foro debba posizionare con precisione i componenti di accoppiamento. La foratura standard CNC raggiunge una tolleranza di diametro di ±0,05–0,15 mm, adeguata per fori passanti, fori per bulloni e passaggi di fluidi, ma insufficiente per accoppiamenti di precisione. L’alesatura migliora la precisione del diametro e la finitura superficiale (Ra 0,4–1,6 µm rispetto a 1,6–6,3 µm della foratura), ma non corregge l’errore di posizione del foro praticato. Se sono richieste sia la precisione di posizione che quella del diametro, la foratura profonda può essere più appropriata dell’alesatura.
Come si indicano correttamente i fori nei disegni tecnici?
Le specifiche complete dei fori riportate nei disegni tecnici devono includere: il diametro con la classe di tolleranza (ad es., ⌀10 H7 per un foro di centraggio alesato; ⌀11 per un foro libero per bullone M10), profondità (per i fori ciechi — specificare separatamente la profondità totale e, se filettato, la lunghezza minima di innesto della filettatura), finitura superficiale (valore Ra per fori di precisione o di tenuta) e tolleranza posizionale (utilizzando il simbolo di posizione vera GD&T riferito allo schema di riferimento appropriato per i fori di allineamento). Per i fori filettati, specificare: designazione della filettatura (M10×1,5-6H), lunghezza minima di innesto e se il foro è filettato a passaggio o cieco. Per le svasature, specificare: angolo incluso (82° o 90°), diametro maggiore (il diametro più grande del cono in superficie). Per le svasature, specificare: diametro del foro, profondità del foro e il diametro del foro di passaggio al di sotto della svasatura. Le indicazioni ambigue — “forare e maschiare”, “svasare per elemento di fissaggio” — producono risultati incoerenti tra i diversi cicli di produzione e i diversi fornitori.
Redatto dal team di ingegneri CMS, con oltre 15 anni di esperienza nella lavorazione di precisione CNC di fori — foratura, alesatura, alesatura profonda, maschiatura e fresatura di filetti — per applicazioni di produzione OEM nei settori automobilistico, aerospaziale, medico e industriale. Riferimenti tecnici: ISO 286-1 (Limiti e accoppiamenti per fori e alberi), ASME Y14.5-2018 (Dimensionamento geometrico e tolleranze), ISO 273 (Fori di passaggio per bulloni e viti), ASME B18.6.3 (Viti per macchine — Teste svasate), ISO 10642 (Viti a testa svasata con impronta esagonale).
Dove reperire componenti lavorati CNC con fori di precisione?
Noi di CMS realizziamo fori passanti, fori ciechi, fori filettati, svasature, svasature profonde, fori di centraggio alesati e fori di precisione secondo le specifiche dei disegni — con una revisione completa in ottica DFM (Design for Manufacturing) per verificare la fattibilità del rapporto profondità/diametro, la realizzabilità delle tolleranze, l’adeguatezza dell’innesto della filettatura e l’angolo di svasatura prima dell’avvio della produzione.
[Richiedi una valutazione DFM e un preventivo per la lavorazione di fori di precisione →]


