
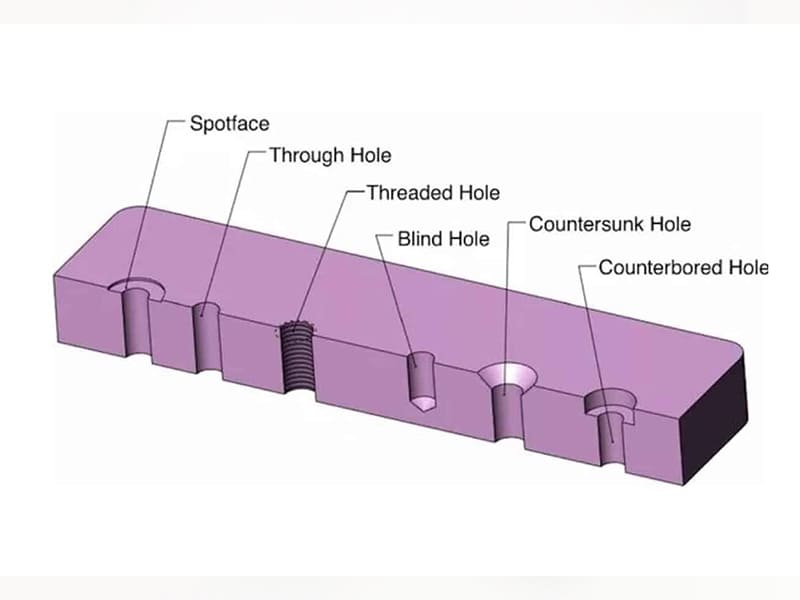
Быстрый ответ: Инженерные отверстия классифицируются по функции: крепёжные отверстия (с зазором, резьбовые, зенкованные, цекованные), точные отверстия (развёрнутые, расточенные, под штифты), отверстия для прохода жидкости (сквозные, перекрёстно просверленные) и уплотнительные отверстия (конические, точной расточки). Наиболее важное проектное различие — сначала функция, затем геометрия — зенковка обеспечивает заподлицо поверхность для винтов с потайной головкой; цековка обеспечивает плоскодонное углубление для винтов с цилиндрической головкой под шестигранник; развёрнутое отверстие достигает допуска по диаметру ±0,005–0,020 мм для штифтов и подшипников; резьбовое отверстие обеспечивает внутреннюю резьбу для прямого крепления. Каждый тип отверстия имеет различные требования к допускам, сложности обработки и затратам, которые должны быть определены на стадии проектирования.
Что такое отверстие в машиностроении?
Инженерное отверстие — это цилиндрическая полость, созданная в твёрдом материале, характеризующаяся диаметром, глубиной, геометрической формой, качеством поверхности и допуском, которая выполняет определённую механическую, конструктивную или гидравлическую функцию. Отверстия — это не просто геометрические элементы для заполнения крепежом; это функциональные элементы, определяющие точность сборки, способность передачи нагрузки, герметичность и стоимость изготовления.
Инженерное значение проектирования отверстий выходит за рамки самого отверстия. Отверстие является частью системы посадки: оно взаимодействует с сопрягаемой деталью (болт, штифт, вал, уплотнение), размеры и допуски которой определяют, будет ли сборка иметь зазор (свободу перемещения), натяг (механическую фиксацию) или контролируемый переход между ними. Диаметр отверстия, глубина, класс допуска, качество поверхности и точность расположения — всё это влияет на посадку, и всё это должно быть правильно указано, чтобы сборка работала так, как задумано.
Неправильное задание отверстий — один из наиболее распространённых и дорогостоящих источников отказов сборки в точном машиностроении. Отверстие с зазором, заданное слишком тугим, становится препятствием для сборки. Развёрнутое отверстие, заданное без допуска на расположение, допускает соответствие по размерам, но не выполняет функцию выравнивания. Резьбовое отверстие с недостаточной длиной резьбы разрушается под нагрузкой. Зенковка, заданная под неправильным углом, создаёт концентратор напряжений вместо посадочной поверхности.
Для инженеров и закупочных команд OEM понимание того, как работают различные типы отверстий — и какой производственный процесс создаёт каждое из них — является основой для написания спецификаций, обеспечивающих функциональные характеристики при контролируемых затратах.
Функциональная классификация типов отверстий
Наиболее практичный подход к пониманию типов отверстий — по инженерной функции, а не по геометрии. Каждая функция предъявляет различные требования к допуску, качеству поверхности, глубине и производственному процессу.
Крепёжные отверстия
Крепёжные отверстия предназначены для болтов, винтов, заклёпок или обеспечивают внутреннюю резьбу для прямого механического соединения. Цель проектирования — надёжная передача нагрузки при возможности сборки и разборки.
- Отверстия с зазором: Диаметр больше стержня крепежа, что позволяет крепежу свободно проходить без резьбы. Зазор намеренный — слишком маленький, и сборка становится затруднительной; слишком большой, и крепёж может смещаться в стороны, вызывая несоосность под нагрузкой.
- Резьбовые отверстия: Содержат внутреннюю резьбу, нарезанную или сформированную в материале, обеспечивая прямое крепление без гайки. Длина резьбового соединения (осевая длина, на которой резьбы находятся в контакте) напрямую определяет несущую способность — недостаточная длина соединения приводит к срыву резьбы.
- Зенкованные отверстия: Конические углубления на входе отверстия, позволяющие винтам с потайной или овальной головкой располагаться заподлицо с поверхностью или ниже неё. Угол конуса должен соответствовать углу головки крепежа.
- Цекованные отверстия: Цилиндрические плоскодонные углубления, позволяющие винтам с цилиндрической головкой под шестигранник или головкам болтов располагаться ниже поверхности детали, обеспечивая утопленное посадочное место для болтовых соединений, которые должны быть заподлицо или расположены внутри.
Точные и выравнивающие отверстия
Точные отверстия используются там, где диаметр и положение расточки должны контролироваться с жёсткими допусками для обеспечения точного сопряжения и повторяемой сборки.
- Развёрнутые отверстия: Создаются путём прохождения многозубой развёртки через просверленное отверстие для улучшения точности диаметра, круглости и качества поверхности сверх того, что может обеспечить только сверление.
- Расточенные отверстия: Создаются однолезвийным растачиванием на обрабатывающем центре CNC, обеспечивая как точность диаметра, так и возможность исправления погрешности положения.
- Отверстия под штифты: Точные отверстия, предназначенные для установочных штифтов (цилиндрических штифтов), которые выравнивают две сопрягаемые детали относительно друг друга. Точность расположения так же критична, как и диаметр, для этой функции.
Отверстия для прохода жидкости
Отверстия для жидкости направляют масло, охлаждающую жидкость, гидравлическую жидкость, воздух или другие среды через деталь. Инженерные требования — пропускная способность, номинальное давление и качество поверхности в местах уплотнения.
- Сквозные отверстия: Проходят полностью через деталь, обеспечивая простейшую геометрию прохода жидкости.
- Перекрёстно просверленные отверстия: Пересекают другое отверстие или расточку под углом, создавая проходы в гидравлических коллекторах, масляных каналах и системах охлаждения.
- Ступенчатые отверстия: Переходят от одного диаметра к другому на заданной глубине, используются для размещения трубных фитингов, портовых пробок и интерфейсов соединителей.
Уплотнительные отверстия
Герметизирующие отверстия должны создавать надежный, герметичный интерфейс с ответной деталью (фитингом, пробкой, уплотнением, O-рингом).
- Конические отверстия: Диаметр изменяется по глубине в соответствии с заданной конусностью (например, конусность трубной резьбы NPT 1:16 по диаметру), создавая эффект заклинивания при затягивании ответной детали.
- Прецизионные расточки с канавками под O-ринг: Контролируемый диаметр с обработанными канавками, которые располагают O-ринг с правильной степенью сжатия для требуемого давления герметизации.
Подробный профиль каждого типа отверстия
Сквозное отверстие
Сквозное отверстие проходит полностью через заготовку от одной поверхности до другой, образуя цилиндрический канал равномерного (или почти равномерного) диаметра.
Инженерные свойства: Самый экономически эффективный тип отверстия — сверление завершается, когда инструмент выходит на противоположную поверхность, без необходимости контроля глубины. Сквозные отверстия обеспечивают отвод стружки и доступ СОЖ с обоих направлений, упрощая сверление толстых сечений и глубоких отверстий.
Точность позиционирования: Сквозные отверстия для болтовых соединений обычно задаются с зазором (H12 или средняя посадка ISO), при этом позиционный допуск контролируется схемой расположения болтов, а не жёстким допуском отдельного отверстия. Для каналов для жидкости функциональным контролем является диаметр.
Конструктивное решение для сборок OEM: В конструкции болтового соединения диаметр отверстия с зазором влияет на максимальное боковое смещение болта. Для стандартной метрической схемы расположения болтов отверстие с зазором обычно равно номинальному диаметру крепежа плюс 0,2–0,5 мм для точных сборок или 0,5–1,0 мм для общих сборок, согласно ISO 273.
Глухое отверстие
Глухое отверстие простирается на заданную глубину, не пробивая противоположную поверхность.
Инженерные свойства: Сложнее в изготовлении, чем сквозные отверстия — отвод стружки ограничен направлением входа, управление теплом более сложное, а контроль глубины критичен. Геометрия дна глухого отверстия зависит от инструмента: стандартные спиральные свёрла создают коническое дно (половинный угол примерно 59° для стандартного угла при вершине 118°); глухие отверстия с плоским дном требуют сверла с плоским дном или дополнительной операции фрезерования плоского дна.
Влияние на стоимость и надёжность: Глухие отверстия увеличивают стоимость обработки по сравнению с эквивалентными сквозными отверстиями. Они также создают риск накопления стружки для более глубоких отверстий (глубина > 3× диаметра) и более подвержены размерной погрешности на глубине. При анализе конструкции первый вопрос должен быть: можно ли реализовать эту функцию с помощью сквозного отверстия? Если ответ да, сквозное отверстие — лучшая спецификация.
Глубина резьбы в глухих отверстиях: При задании глухих отверстий с резьбой требуемая длина свинчивания резьбы должна быть выполнима в пределах доступной глубины. Стандартное распределение: длина свинчивания резьбы + один диаметр инструмента дополнительной глубины для отвода стружки + глубина вершины сверла. Глухое отверстие с резьбой M10×1,5 с 15 мм свинчивания резьбы требует приблизительно 22–25 мм общей глубины отверстия минимум, в зависимости от геометрии вершины сверла.
Отверстие с резьбой (нарезанной)
Отверстие с резьбой содержит внутреннюю винтовую резьбу, нарезанную или сформированную по диаметру отверстия, обеспечивая прямое механическое крепление без гайки.
Свинчивание резьбы и несущая способность: Длина свинчивания резьбы в диапазоне 1,0–1,5× номинального диаметра болта обычно достаточна для стальных оснований. Для алюминия задаётся 1,5–2,0× диаметра, поскольку более низкая прочность алюминия на сдвиг снижает способность резьбы к вырыванию относительно прочности болта на растяжение. Занижение длины свинчивания — распространённая ошибка проектирования, которая приводит к срыву резьбы при нормальных рабочих нагрузках, а не при исключительных перегрузках.
Нарезание резьбы метчиком vs фрезерование резьбы: Нарезание резьбы метчиком (использование метчика для нарезания резьбы за один проход) быстро и подходит для большинства производственных применений. Фрезерование резьбы (использование вращающегося фрезерного инструмента, следующего по винтовой траектории) предпочтительно для твёрдых материалов (закалённая сталь, титан, инконель), где метчики могут сломаться, для резьб большого диаметра, где размеры метчиков непрактичны, для глухих отверстий, где необходимо минимизировать выбег резьбы, и для применений, требующих левой резьбы (специальные метчики нестандартны; фрезерование резьбы использует тот же резец с реверсивной программой).
Типичный вид отказа: Срыв резьбы из-за недостаточной длины свинчивания встречается чаще, чем разрушение болта в хорошо спроектированных соединениях. Для критического крепления указывайте минимальную длину свинчивания резьбы на чертеже, а не полагайтесь на глубины по умолчанию.
Зенкованное отверстие
Зенкованное отверстие имеет коническое углубление на входе, при этом конический угол соответствует углу головки крепежа с потайной или овальной головкой, позволяя головке крепежа устанавливаться заподлицо с поверхностью детали или ниже неё.
Стандартные углы: Наиболее распространённые углы зенковки — 82° и 90° (угол при вершине). 82° является стандартом для унифицированных (дюймовых) винтов с потайной головкой (ASME B18.6.3); 90° является стандартом для метрических винтов с потайной головкой (ISO 10642) и для аэрокосмических потайных крепежей (NAS/MS). Использование неправильного угла вызывает частичный контакт либо по внешнему краю, либо по внутреннему отверстию зенковки — создавая концентрацию напряжений вместо полного опорного контакта и снижая эффективность зажима крепежа.
Позиционный допуск: Для крепежей с потайной головкой в несущих аэрокосмических применениях (заклёпки, потайные болты) позиционный допуск зенковки относительно отверстия с зазором критичен — головка крепежа должна быть полностью посажена, при этом коническая поверхность головки находится в полном контакте с поверхностью зенковки. Типичный позиционный допуск аэрокосмической зенковки составляет в пределах 0,1–0,2 мм TIR (полное показание индикатора) от осевой линии отверстия с зазором.
Контроль глубины: Глубина зенковки (обычно выражается как наибольший диаметр зенковки) должна соответствовать размерам головки крепежа. Зенковка недостаточной глубины оставляет головку крепежа выступающей над поверхностью; зенковка избыточной глубины оставляет зазор в верхней части отверстия, который может собирать загрязнения и вызывать концентрацию напряжений.
Цекованное отверстие
Цекованное отверстие имеет цилиндрическое углубление с плоским дном на входе отверстия, позволяя болту с внутренним шестигранником или болту с полукруглой головкой устанавливаться ниже поверхности детали с полным контактом головки по плоскому дну.
Инженерное отличие от зенковки: Геометрия с плоским дном цековки создаёт равномерное сжимающее напряжение под головкой крепежа, тогда как коническая геометрия зенковки создаёт радиальную составляющую, которая может вызывать раскалывание в хрупких материалах или расслоение в композитах. Для высокопрочного конструкционного крепления болтами с внутренним шестигранником цековки часто являются механически превосходным выбором, хотя зенковки более распространены в конструкциях, обусловленных аэродинамикой.
Размерные требования: Диаметр цековки должен вмещать головку крепежа с достаточным зазором для вставки (обычно диаметр головки + 0,2–0,5 мм). Глубина цековки должна быть как минимум равна высоте головки крепежа для обеспечения заподлицо или утопленного seating; обычно указывается как высота головки + 0,1–0,5 мм для контролируемого seating.
Подрезка торца (spotface): Близкородственная особенность — подрезка торца представляет собой неглубокую цековку (обычно глубиной 0,5–2 мм), используемую для создания плоской перпендикулярной опорной поверхности для болта или шайбы на неровной или наклонной поверхности (криволинейные отливки, сварные сборки). Подрезка торца не должна вмещать глубину головки крепежа; она должна лишь обеспечить плоский контакт для опорной поверхности.
Развёрнутое отверстие
Развёрнутое отверстие получается путём прохождения многозубой развёртки через просверленное или расточенное отверстие для улучшения точности диаметра, чистоты поверхности и круглости сверх того, что может обеспечить только сверление.
Допустимая точность: Стандартное развёртывание обеспечивает класс допуска H7 (стандарт ISO для точных установочных посадок), обычно ±0,010–0,020 мм для отверстий в диапазоне диаметров 6–50 мм. Прецизионное развёртывание качественными развёртками в стабильной оснастке обеспечивает H6 или лучше (±0,005–0,013 мм для того же диапазона). Шероховатость поверхности после развёртывания обычно составляет Ra 0,4–1,6 мкм против Ra 1,6–6,3 мкм для просверленных поверхностей.
Припуск под развёртывание: Развёртывание снимает лишь небольшой объём материала — обычно 0,1–0,3 мм по диаметру. Просверленное отверстие должно находиться в этом диапазоне от конечного диаметра. Если просверленное отверстие имеет диаметр меньше более чем на 0,3 мм, развёртка не сможет исправить диаметр. Если больше — развёртывание невозможно (развёртка не может удалить материал из отверстия, которое уже больше её самой). Диаметр предварительного сверления под развёртывание должен быть указан в технологическом плане.
Ограничение точности позиционирования: Развёртка следует оси существующего просверленного отверстия — она улучшает точность диаметра и круглость, но не исправляет позиционную погрешность. Если просверленное отверстие смещено, развёрнутое отверстие также будет смещено. Когда требуются и позиционная точность, и точность диаметра, может потребоваться растачивание (которое исправляет положение) вместо или в дополнение к развёртыванию.
Коническое отверстие
Коническое отверстие имеет диаметр, линейно изменяющийся по глубине, обычно задаваемый коэффициентом конусности (изменение диаметра на единицу длины) или углом конуса.
Общие стандарты:
- NPT (National Pipe Taper): конусность 1:16 по диаметру (3/4° 47′ половина угла конуса) для американских трубных фитингов
- Метрическая конусность (ISO 7-1/BS 21): конусность 1:16 по диаметру для трубных резьб
- Конус Морзе: используется для шпинделей станков и хвостовиков режущего инструмента (от MT0 до MT7, конусность примерно 1:20)
- Конус Brown & Sharpe: используется в прецизионной оснастке и цангах
Уплотнительная функция: Клиновое действие конического сопряжения создает уплотнительный контакт без необходимости использования O-образных колец или прокладок в низконапорных применениях. По мере затягивания конического фитинга контактное давление между сопрягаемыми коническими поверхностями увеличивается, создавая уплотнение за счет контакта металл-металл.
Допуск отверстия, посадки и система ISO
Система посадок ISO на основе отверстия
ISO 286 определяет стандартизированную систему допусков отверстий и валов, которая устанавливает соотношение между сопрягаемыми размерами. Для отверстий основное отклонение (величина смещения минимального предельного размера от номинального размера) обозначается заглавными буквами:
- Допуск H: Нижний предел отверстия равен номинальному размеру — отверстие может быть только на уровне номинального размера или выше. H7 — стандартный класс допуска для точного позиционирования (шпильки, посадки H7/h6 или H7/p6).
- Допуски F, G: Обеспечивают зазор на нижнем пределе; используются для скользящих и ходовых посадок.
- Допуск JS: Симметричный двусторонний допуск относительно номинального размера.
Распространенные посадки для инженерных отверстий:
| Тип посадки | Обозначение ISO | Поведение при сборке | Типичная область применения |
|---|---|---|---|
| Свободный зазор | H11/c11 | Большой зазор, свободное перемещение | Общие болтовые соединения |
| Скользящая посадка | H7/g6 | Малый зазор, свободное перемещение | Скользящие компоненты |
| Позиционный зазор | H7/h6 | Очень малый зазор или ноль | Точное позиционирование |
| Переходная посадка | H7/k6 | Возможен небольшой зазор или натяг | Прецизионных сборок |
| Позиционный натяг | H7/p6 | Натяг, легкое прессование | Шпильки, шпонки |
| Посадка с натягом | H7/s6 | Контролируемый натяг | Тяжелые прессовые посадки |
Минимальные требования к глубине резьбового соединения по материалу:
| Материал основы | Минимальная глубина резьбового соединения (× номинальный диаметр) | Стандартная ссылка |
|---|---|---|
| Легированная сталь, закаленная | 1.0–1.2× | MIL-HDBK-5 |
| Углеродистая сталь, средней твердости | 1.0–1.5× | Общая практика |
| Чугун | 1.5–2.0× | Из-за более низкой прочности на сдвиг |
| Алюминиевые сплавы | 1.5–2.0× | ASME/общая практика |
| Пластмассы | 2.0–3.0× | Из-за ползучести и низкой прочности |
Методы изготовления отверстий
CNC Сверление
Стандартное сверление CNC эффективно выполняет сквозные и глухие отверстия с точностью диаметра ±0,05–0,15 мм (стандартная) и шероховатостью поверхности Ra 1,6–6,3 мкм. Это первоочередной процесс для всех типов отверстий, где не требуется последующая отделка (развертывание, растачивание, нарезание резьбы). Время цикла на отверстие быстрое — обычно 2–15 секунд для стандартной производственной операции сверления.
Ограничения: Точность позиционирования определяется точностью станка CNC (обычно ±0,02–0,05 мм на современных обрабатывающих центрах) и качеством наладки. Стандартное сверление не обеспечивает точность диаметра, необходимую для точных посадок; оно является предварительным этапом для развертывания или растачивания.
CNC Фрезерование (круговая интерполяция)
Концевые фрезы, режущие по круговой интерполированной траектории, могут создавать диаметры отверстий, недоступные в стандартных размерах сверл, повышать точность позиционирования по сравнению со сверлением и создавать глухие отверстия с плоским дном без вторичной операции. Полезно для:
- Отверстия большого диаметра, где сверла неприменимы
- Нестандартные диаметры отверстий
- Тонкостенные участки, где силы сверления вызывают прогиб
- Плоскодонные глухие отверстия без отдельной операции подрезки торца
Расширитель
Развёртывание выполняется после сверления для повышения точности диаметра и чистоты поверхности. Стандартная практика: сверление до предразвёрточного диаметра (обычно на 0,1–0,3 мм меньше) → развёртывание до окончательного размера. В производстве регулярно достигается квалитет H7 и шероховатость Ra 0,4–1,6 мкм.
Скучно
Однолезвийное растачивание на обрабатывающем центре CNC обеспечивает как точность диаметра (±0,005–0,025 мм), так и возможность коррекции позиционной погрешности просверленного отверстия. Когда требуются одновременно точность положения и диаметра, растачивание часто более целесообразно, чем развёртывание. Для посадочных отверстий под подшипники и точных соосных соединений, где важны оба параметра, стандартная последовательность: сверление → черновое растачивание → чистовое растачивание.
Электроэрозионная обработка (EDM)
EDM использует контролируемый электрический разряд для эрозии материала без механического контакта — сила резания к заготовке не прикладывается. Области применения включают:
- Закалённые материалы, устойчивые к традиционной обработке резанием (> 50 HRC, инструментальная сталь, твёрдый сплав)
- Очень малые отверстия (проволочный EDM для отверстий диаметром до 0,05 мм)
- Отверстия с большим соотношением глубины к диаметру, невыполнимые обычным сверлением
- Точные отверстия с очень жёсткими допусками формы в труднообрабатываемых материалах
EDM создаёт на обработанной поверхности переплавленный слой, который может потребовать удаления в ответственных по усталости применениях.
Нарезание резьбы метчиком и резьбовое фрезерование
Нарезание резьбы метчиком (вращение метчика через предварительно просверленное отверстие) обеспечивает быстрое и недорогое получение внутренних резьб. Резьбовое фрезерование (винтовая интерполяция резьбовой фрезы) предпочтительно для твёрдых материалов, больших диаметров и применений, где риск поломки метчика недопустим.
Рекомендации по технологичности при проектировании отверстий
Решения по технологичности, принимаемые на этапе задания параметров отверстия, напрямую определяют стоимость обработки, надёжность процесса и требования к возможностям поставщика.
Соотношение глубины и диаметра
Максимальное практическое соотношение глубины к диаметру для надёжного изготовления отверстий:
- Сверление: ≤ 3×D легко; до 5×D с прерывистым сверлением; свыше 10×D требует ружейного сверления или специального оборудования
- Развёртывание: ≤ 5×D для стабильных результатов
- Нарезание резьбы: рекомендуется ≤ 3×D; глубже требует специального инструмента и особого внимания к процессу
За пределами этих соотношений удаление стружки становится ограничивающим фактором — стружка набивается в отверстии, выделяется тепло и происходит поломка инструмента. Задание глубины отверстия сверх технологических возможностей для данного диаметра требует от поставщика использования специального оборудования или более медленных процессов, что увеличивает стоимость.
Краевое расстояние и шаг
Минимальное краевое расстояние (от осевой линии отверстия до края детали): ≥ 1,5× диаметра отверстия. Минимальное расстояние между отверстиями (между осевыми линиями): ≥ 2× диаметра отверстия. Эти минимумы предотвращают растрескивание материала, прогиб тонких стенок и структурную слабость в зоне отверстия.
Стандартизация диаметров отверстий
Задание диаметров отверстий из стандартного ряда свёрл (серия ISO для метрических; дробные или номерные/буквенные размеры свёрл для дюймовых) исключает необходимость в специальном инструменте и сокращает срок поставки. Нестандартные диаметры — особенно попадающие между стандартными размерами свёрл — обычно требуют растачивания или круговой интерполяции вместо сверления, что увеличивает стоимость и время цикла.
Минимизация глухих отверстий
Каждое сквозное отверстие, которое может заменить глухое, сокращает время обработки, улучшает удаление стружки и упрощает контроль глубины. Вопрос, который следует задать для каждого глухого отверстия в конструкции: есть ли функциональная причина, по которой отверстие не может быть сквозным? Если ответ — “нет конкретной причины” или “для сохранения эстетики”, стоит пересмотреть, приемлема ли альтернатива в виде сквозного отверстия.
Контрольный список технологичности для инженерных отверстий
| Проектное решение | Рекомендация |
|---|---|
| Глубина отверстия | ≤ 3–5×D для стандартного сверления; для более глубоких отверстий указать процесс |
| Задание диаметра | По возможности использовать диаметры из стандартного ряда свёрл |
| Толерантность | Применять только настолько жёсткие допуски, насколько функционально необходимо (H7 для точных посадок; H11 для зазора) |
| Глухое или сквозное | Предпочитать сквозные отверстия; указывать глухие только при функциональной необходимости |
| Длина свинчивания резьбы | Указывать минимальную длину свинчивания на чертеже, а не только глубину резьбы |
| Угол зенковки | Указывать явно (82° или 90°) — не предполагать |
| Размеры цековки | Указывать и диаметр, и глубину; проверять по размерам головки крепежа |
| Припуск на развёртывание | Предразвёрточный диаметр сверления должен быть указан в технологическом плане |
| Краевое расстояние | ≥ 1,5×D минимум от края детали |
| Позиционный допуск | Применять позиционный допуск (GD&T) к точным соосным отверстиям, а не только к диаметру |
Основные выводы
- Выбор типа отверстия начинается с функции: крепление (зазор, резьба, зенковка, цековка), соосность (развёрнутое, расточенное, под штифт), проход жидкости (сквозное, перекрёстное сверление) и герметизация (коническое, точное расточенное) — каждое имеет свои конструктивные и производственные требования.
- Зенковка и цековка не взаимозаменяемы: зенковка (коническая, 82° или 90°) предназначена для винтов с потайной головкой заподлицо с поверхностью; цековка (цилиндрическая плоскодонная) служит для утапливания винтов с цилиндрической головкой под ключ. Неправильный выбор снижает эффективность зажима и может вызвать помехи при сборке.
- Развёрнутые отверстия обеспечивают допуск H7 (±0,010–0,020 мм) — подходят для установочных штифтов, прецизионных подшипников и центрирования. Сверление обеспечивает точность ±0,05–0,15 мм, что достаточно для отверстий под крепёж и проходных отверстий, но не для прецизионных посадок.
- Длина резьбового соединения — это характеристика несущей способности: 1,0–1,5× номинального диаметра для стали; 1,5–2,0× для алюминия. Недостаточная длина соединения приводит к срыву резьбы при нагрузках ниже расчётных.
- Глухие отверстия стоят дороже, чем сквозные — ограничения по отводу стружки, требования к контролю глубины и проблемы с доступом инструмента увеличивают время обработки и риск отказа. Каждое глухое отверстие должно быть обосновано.
- Обозначения посадок по ISO 286 (H7/h6, H7/p6 и т. д.) являются стандартным языком для передачи требований к допускам отверстий и валов — указывайте класс посадки, а не только размерный допуск, для отверстий с прецизионной посадкой.
- Для отделов закупок OEM-производителей, неоднозначные спецификации отверстий — “сверлить по месту”, “резьба по необходимости”, “зенковать под крепёж” — приводят к непостоянным результатам в разных производственных партиях поставщика. Полная спецификация отверстия включает: диаметр, класс допуска, глубину, шероховатость поверхности (Ra), длину резьбового соединения (для резьбовых отверстий), угол зенковки и наружный диаметр (для зенковок), а также позиционный допуск GD&T для отверстий прецизионного центрирования.
Часто задаваемые вопросы
Какие основные типы отверстий существуют в машиностроении?
Инженерные отверстия классифицируются по назначению: крепёжные отверстия включают проходные отверстия (крепёж проходит свободно), резьбовые отверстия (внутренняя резьба для прямого крепления), зенкованные отверстия (коническое углубление под винты с потайной головкой) и цекованные отверстия (цилиндрическое углубление с плоским дном под болты с шестигранным углублением). Прецизионные отверстия включают развёрнутые отверстия (допуск H7, ±0,010–0,020 мм, для установочных штифтов и подшипников) и расточенные отверстия (коррекция положения + точность диаметра). Отверстия для прохода жидкостей включают сквозные отверстия и пересекающиеся масляные или охлаждающие каналы. Уплотнительные отверстия включают конические отверстия (NPT, конус Морзе) и прецизионные расточки с канавками под уплотнительные кольца. Каждый тип имеет определённые требования к допуску, шероховатости поверхности и технологическому процессу, определяемые его функцией.
В чём разница между сквозным и глухим отверстием?
Сквозное отверстие проходит через всю заготовку от одной поверхности до другой, не требуя контроля глубины — обработка завершается, когда инструмент выходит с противоположной поверхности. Глухие отверстия проходят на заданную глубину без выхода насквозь, требуя точного контроля глубины, тщательного управления отводом стружки (стружка может выходить только через входное отверстие) и учёта геометрии дна (коническое для стандартного сверла, плоское для специального инструмента). Сквозные отверстия дешевле в обработке, имеют меньше видов отказов (нет забивания стружкой, нет неоднозначности геометрии дна) и предпочтительны везде, где функциональные требования допускают проход отверстия через деталь.
В чём разница между зенковкой и цековкой?
Зенковка — это коническое углубление на входе отверстия, обычно с углом 82° или 90°, предназначенное для установки винтов с потайной головкой так, чтобы головка была заподлицо с поверхностью детали или ниже неё. Угол конуса должен точно соответствовать углу головки крепежа — несоответствие создаёт частичный контакт, который генерирует концентрацию напряжений вместо равномерного опирания. Цековка — это цилиндрическое углубление с плоским дном на входе отверстия, которое вмещает винты с цилиндрической головкой под шестигранник или болты с полукруглой головкой ниже поверхности, при этом плоское дно обеспечивает полный равномерный контакт под головкой крепежа. Зенковки используются там, где требуется гладкая, заподлицо поверхность (аэродинамические панели, потребительские товары). Цековки используются там, где механическая прочность посадочного места и полный контакт головки важнее внешнего вида заподлицо.
Когда следует указывать развёрнутое отверстие вместо сверлёного?
Указывайте развёрнутое отверстие, когда отверстие должно достигать класса допуска H7 (±0,010–0,020 мм для большинства размеров) или точнее для прецизионных посадок — установочные штифты, посадочные места подшипников, прецизионные положения валов и любое применение, где отверстие должно точно позиционировать сопрягаемые компоненты. Стандартное сверление CNC обеспечивает допуск диаметра ±0,05–0,15 мм, что достаточно для проходных отверстий, болтовых отверстий и каналов для жидкостей, но недостаточно для прецизионных посадок. Развёртывание улучшает точность диаметра и шероховатость поверхности (Ra 0,4–1,6 мкм против 1,6–6,3 мкм при сверлении), но не корректирует позиционную погрешность просверленного отверстия. Если требуются и точность положения, и точность диаметра, растачивание может быть более подходящим, чем развёртывание.
Как правильно указывать отверстия на машиностроительных чертежах?
Полные спецификации отверстий на машиностроительных чертежах должны включать: диаметр с классом допуска (например, ⌀10 H7 для развёрнутого установочного отверстия; ⌀11 для проходного отверстия под болт M10), глубину (для глухих отверстий — указывайте общую глубину и, если есть резьба, минимальную длину резьбового соединения отдельно), шероховатость поверхности (значение Ra для прецизионных или уплотнительных расточек) и позиционный допуск (с использованием символа истинного положения GD&T со ссылкой на соответствующую схему баз для отверстий центрирования). Для резьбовых отверстий указывайте: обозначение резьбы (M10×1,5-6H), минимальную длину соединения и является ли отверстие сквозным резьбовым или глухим. Для зенковок указывайте: угол конуса (82° или 90°), наружный диаметр (большой диаметр конуса на поверхности). Для цековок указывайте: диаметр расточки, глубину расточки и диаметр проходного отверстия под цековкой. Неоднозначные обозначения — “сверлить и нарезать резьбу”, “зенковать под крепёж” — приводят к непостоянным результатам в разных производственных партиях и у разных поставщиков.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC при выполнении операций по обработке отверстий — сверления, развёртывания, растачивания, нарезания резьбы и резьбового фрезерования — для автомобильных, аэрокосмических, медицинских и промышленных OEM производственных применений. Технические ссылки: ISO 286-1 (Предельные отклонения и посадки для отверстий и валов), ASME Y14.5-2018 (Геометрическое размерное и допусковое нормирование), ISO 273 (Отверстия для прохода болтов и винтов), ASME B18.6.3 (Винты с потайной головкой), ISO 10642 (Винты с потайной головкой и шестигранным углублением).
Закупка CNC обработанных компонентов с прецизионными отверстиями?
В CMS мы производим сквозные отверстия, глухие отверстия, резьбовые отверстия, зенковки, цековки, развёрнутые установочные отверстия и прецизионно расточенные элементы в соответствии со спецификацией чертежа — с полным DFM-анализом на предмет осуществимости соотношения глубины к диаметру, достижимости допусков, достаточности длины резьбового соединения и проверки угла зенковки до начала производства.
[Запросить DFM-анализ и расчёт стоимости прецизионной обработки отверстий →]


