
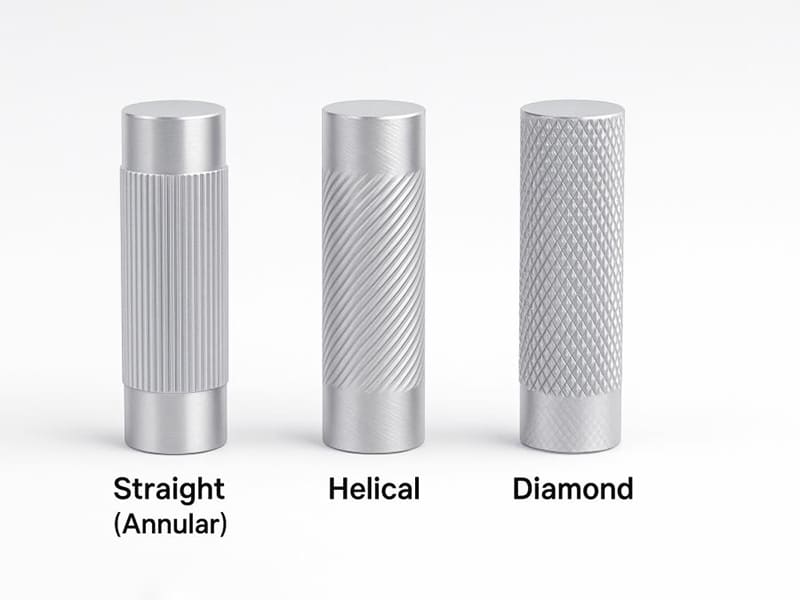
Schnelle Antwort: Rändelung ist ein Oberflächentexturierungsverfahren, das erhabene, wiederholbare Muster auf zylindrischen Werkstücken erzeugt – hauptsächlich durch plastische Verformung (Walzrändeln) oder kontrollierte Materialabtragung (Schnitträndeln). Die drei Standardmuster – Rauten-, Gerad- und Schrägrändel – erfüllen unterschiedliche technische Funktionen: Rautenrändelung maximiert den multidirektionalen Griff; Geradrändelung erzeugt kontrollierte Interferenz für Presspassungs- und Verdrehsicherungs-Baugruppen; Schrägrändelung liefert eine dekorative Oberfläche. Walzrändeln verdrängt Material nach außen und erhöht den Außendurchmesser um 0,01–0,10 mm – eine dimensionale Expansion, die bei der Präzisionsmontagekonstruktion berücksichtigt werden muss. Schnitträndeln wird für dünnwandige Teile und gehärtete Materialien bevorzugt, bei denen Verformungskräfte Verzug oder Rissbildung verursachen würden.
Was ist Rändelung?
Rändelung ist ein fertigungstechnisches Oberflächentexturierungsverfahren, bei dem ein profiliertes Werkzeug gegen ein rotierendes Werkstück gepresst wird und ein regelmäßiges Muster aus Rippen und Rillen auf der Oberfläche erzeugt. Beim Walzrändeln – der gebräuchlichsten Form – verformen gehärtete Rändelräder das Werkstück plastisch: Material wird nach außen und seitlich verdrängt, um erhabene Spitzen und Täler zu bilden, anstatt als Späne abgetragen zu werden. Beim Schnitträndeln entfernen Schneidkanten Material, um die Mustergeometrie zu erzeugen.
Der funktionale Zweck der Rändelung ist nicht primär dekorativ. Sie modifiziert die mechanischen und tribologischen Grenzflächeneigenschaften einer Oberfläche auf eine Weise, die eine glatte Oberfläche nicht erreichen kann:
- Griffverbesserung: Erhabene Rippen erzeugen eine mechanische Verzahnung mit der menschlichen Hand, Handschuhen oder Gummioberflächen und erhöhen Reibung und Kontrolle unter öligen, nassen oder vibrationsbelasteten Bedingungen.
- Montageleistung: Gerändelte Spitzen erzeugen während des Presspassungseinführens lokale Interferenzzonen, die Haltekräfte erzeugen und damit lockerere Bearbeitungstoleranzen ermöglichen, als eine glatte Welle für eine äquivalente Haltefestigkeit erfordert.
- Haftung beim Umspritzen: Geschmolzener Kunststoff, der beim Insert-Molding in Rändelrillen fließt, erzeugt nach dem Erstarren eine mechanische Verriegelung – eine strukturelle Verbindung, die Klebeverbindungen ergänzt oder ersetzt.
Für Ingenieure und OEM-Einkaufsteams ist Rändelung am präzisesten als eine Oberflächentechnik zu verstehen, die steuert, wie zwei Oberflächen interagieren – mechanisch, tribologisch oder kosmetisch – zu sehr geringen zusätzlichen Fertigungskosten.
Wie der Rändelprozess funktioniert
Walzrändeln (plastische Verformung)
Walzrändeln ist die dominierende Produktionsmethode. Ein Rändelkopf mit einem oder zwei gehärteten Räderpaaren wird radial gegen das rotierende Werkstück belastet. Während sich das Teil dreht und das Werkzeug axial vorschreitet, prägen die Rändelräder ihr Muster durch plastische Verformung in die Oberfläche ein: Material fließt nach außen und bildet Rippen, und die komprimierte Kontaktzone kaltverfestigt die Oberflächenschicht.
Wichtige Prozessparameter:
- Radialkraft (Anpressdruck): Zu niedrig → unvollständige Musterprägung; zu hoch → Verformung dünnwandiger Teile oder Doppelspur-Defekt
- Vorschubgeschwindigkeit: Bestimmt die Musterkontinuität entlang der Werkstückachse; falscher Vorschub verursacht unregelmäßige Musterübergänge
- Spindeldrehzahl (U/min): Niedrigere Drehzahlen erzeugen im Allgemeinen sauberere Muster in duktilen Materialien; übermäßige Drehzahl erzeugt Wärme, die weichere Metalle verschmieren kann
- Anzahl der Durchgänge: Ein Kalibrierdurchgang legt die Mustertiefe fest; ein Schlichtdurchgang verdichtet die Spitzen für eine stärkere Kaltverfestigung und Musteruniformität
Dimensionale Konsequenz: Walzrändeln verdrängt Material nach außen. Der Außendurchmesser erhöht sich um ca. 0,01–0,10 mm, abhängig von Material, Musterteilung und Anpressdruck. Diese Expansion ist eine Konstruktionsvariable – Teile für Presspassungsmontage müssen vor dem Rändeln auf einen kompensierten Durchmesser vorbearbeitet werden.
Schnitträndeln (Materialabtragung)
Schnitträndeln verwendet Werkzeugkanten, die Material scheren statt es zu verdrängen, und erzeugt die Mustergeometrie durch kontrollierte Materialabtragung. Die Radialkräfte sind deutlich geringer als beim Walzrändeln, da der Schneidmechanismus keine massive plastische Verformung erfordert.
Wann Schnitträndeln spezifiziert wird:
- Dünnwandige Bauteile: Walzkräfte würden die Wandgeometrie kollabieren oder verformen lassen
- Gehärtete oder spröde Materialien: Verformung unter Walzkraft würde Rissbildung verursachen
- Teile mit engen Toleranzen: Die dimensionale Vorhersagbarkeit der Materialabtragung wird gegenüber variabler Durchmesserexpansion bevorzugt
- Feinteilige dekorative Muster: Schneiden erzeugt schärfere, definiertere Kanten als plastische Verformung
Die Teilungsabstimmungs-Anforderung
Eine kritische Anforderung beim Walzrändeln: Die Anzahl der Rändelradzähne, die in den Werkstückumfang passen, muss eine ganze Zahl sein. Ist dies nicht der Fall, beginnt das Muster in der zweiten Umdrehung an einer leicht versetzten Position relativ zum Ende der ersten Umdrehung – was “Doppelspur” erzeugt, zwei überlappende, versetzte Rillensätze. Standardpraxis ist die Berechnung des korrekten Werkstückdurchmessers für eine gegebene Rändelteilung (oder die Auswahl der Teilung passend zum vorhandenen Teiledurchmesser). CNC-Rändelung mit kontrollierter Teilungsverfolgung minimiert dieses Risiko in der Produktion.
Vergleich Walz- vs. Schnitträndeln
| Faktor | Walzrändeln | Schnitträndeln |
|---|---|---|
| Mechanismus | Plastische Verformung | Materialabtrag |
| Oberflächenhärtung | Ja (Kaltverfestigungseffekt) | Minimal |
| Erforderliche Radialkraft | Höher | Unter |
| Durchmesseraufweitung | +0,01–0,10 mm | Minimal |
| Am besten geeignet für | Duktile Werkstoffe, Standardbaugruppen | Gehärtete/spröde Werkstoffe, dünne Wände |
| Kantenschärfe des Musters | Abgerundete Spitzen | Schärfere, definiertere Kanten |
Rändelmuster: Auswahl nach Funktion
Die drei primären Muster erfüllen jeweils eine spezifische technische Funktion, die die Auswahl bestimmen sollte – nicht die optische Präferenz.
Kreuzrändel
Das Kreuzmuster kreuzt zwei Sätze abgewinkelter Rillen (typischerweise ±30° zur Achse) und erzeugt ein Gitter aus erhabenen, rautenförmigen Spitzen. Dies ist das richtige Muster für Griffanwendungen, da die spitze Geometrie Reibung gleichzeitig in axialer und umfänglicher Richtung bietet – multidirektionale Griffwiderstandsfähigkeit, die gerade oder spiralförmige Muster nicht erreichen können.
Beste Anwendungsbereiche: Werkzeuggriffe, medizinische Instrumentengriffe, Bedienknöpfe, Drehregler, jede Anwendung, die sicheres manuelles Halten in allen Ausrichtungen erfordert, einschließlich nasser oder behandschuhter Hände.
Längsrändel
Parallele Rippen entlang der Teileachse (oder senkrecht bei Stirnflächenrändelung). Die geraden Rippen erzeugen eine kontrollierte Pressung in radialer Richtung ohne Winkelkomponente – das Standardmuster für Presspassungs- und Verdrehsicherungs-Baugruppen.
Beste Anwendungsbereiche: Presspassungs-Baugruppen Welle-zu-Gehäuse, Metalleinsätze für das Umspritzen, Befestigungsköpfe mit Drehmomentwiderstand, jede Anwendung, bei der die primäre funktionale Anforderung mechanische Retention und nicht manueller Griff ist.
Schrägrändel
Rillen, die in einem einzigen Winkel zur Werkstückachse verlaufen. Bietet ein optisch unverwechselbares Erscheinungsbild und mäßigen Umfangsgriff mit geringerem Werkzeugdruck als Kreuzrändelung.
Beste Anwendungsbereiche: Dekorative Komponenten, Oberflächen hochwertiger Konsumgüter, Teile, bei denen das Erscheinungsbild eine primäre Anforderung ist und eine ausreichende Umfangsgriffigkeit genügt.
Referenz zur Musterauswahl
| Funktionale Anforderung | Empfohlenes Muster | Grund |
|---|---|---|
| Multidirektionaler Griff (Griffe, Knöpfe) | Diamant | Maximale Reibung in alle Richtungen |
| Presspassung / Verdrehsicherung (Wellen, Einsätze) | Längsrändel | Kontrollierte radiale Pressung |
| Mechanische Verriegelung beim Umspritzen | Längs- oder Kreuzrändel | Beide bieten ausreichende Rillentiefe für den Polymerfluss |
| Dekorativ / hochwertiges Erscheinungsbild | Schrägrändel | Sauberster visueller Charakter |
| Maximaler Drehmomentwiderstand | Längsrändel | Die Rippengeometrie widersteht Rotation am effektivsten |
Technische Funktionen der Rändelung
Griffverbesserung
Gerändelte Rippen erhöhen die effektive Kontaktfläche zwischen Oberfläche und Greifelement, und die mechanische Verriegelung zwischen Rippengeometrie und verformbarer Greiffläche (Haut, Handschuhe) erzeugt Reibungskräfte, die deutlich höher sind als bei glattem Oberflächenkontakt. Unter nassen oder kontaminierten Bedingungen – häufig in industriellen, medizinischen und lebensmittelverarbeitenden Anwendungen – durchdringen gerändelte Rippen Schmierfilme und erhalten den mechanischen Griff, wo glatte Oberflächenreibung versagt.
Eine kreuzgerändelte Oberfläche erreicht typischerweise einen Reibungskoeffizienten von 0,5–0,8 gegen trockene Haut, verglichen mit 0,2–0,4 bei einer glatt gedrehten Oberfläche. Dieser Unterschied ist praktisch signifikant: Eine axiale Last von 100 N auf einem 20 mm gerändelten Griff erfordert etwa 400–625 N Griffkraft beim gerändelten Reibungskoeffizienten, gegenüber 800–1.600 N beim Reibungskoeffizienten der glatten Oberfläche.
Presspassungs-Baugruppenleistung
Bei einer Standard-Interferenzpassung zwischen glatter Welle und Gehäusebohrung stammt die Haltekraft vollständig aus der elastischen Kompression über die Interferenzzone. Enge Toleranzen machen glatte Presspassungswellen in der Konsistenz teuer in der Herstellung.
Gerändelte Wellen erzeugen lokalisierte Hochdruck-Kontaktzonen an den Rippenspitzen, die beim Einfügen mechanisch mit dem Gehäusematerial verriegeln – und so Haltekraft sowohl aus elastischer Interferenz als auch mechanischer Verriegelung bieten. Das bedeutet:
- Der Nennwellendurchmesser kann mit einer großzügigeren Toleranz bearbeitet werden (die Rippenspitzen erzeugen die Interferenz)
- Die Haltekraft ist typischerweise höher als bei einer äquivalenten glatten Interferenzpassung bei gleichen Nennmaßen
- Baugruppen sind widerstandsfähiger gegen drehmoment- und vibrationsbedingtes Lösen als glatte Passungen
Bei Metall-in-Kunststoff-Gehäusebaugruppen – häufig in Unterhaltungselektronik, medizinischen Geräten und Automatisierungskomponenten – ist Längsrändelung auf dem Metalleinsatz Standardpraxis, da sie normal tolerierte spritzgegossene Bohrungen ohne Nachbearbeitung ermöglicht.
Haftung beim Umspritzen
Wenn Kunststoff über einen Metalleinsatz geformt wird (Insert-Molding oder Umspritzen), bestimmt die Verbindungsfestigkeit zwischen den Materialien die Integrität der Baugruppe. Die adhäsive Bindung zwischen Metall und Kunststoff ist begrenzt; mechanische Verriegelung durch Oberflächengeometrie ist zuverlässiger und langlebiger.
Rändelung bietet die mechanische Verankerungsgeometrie: Während des Formens füllt die Polymerschmelze die Rändelrillen. Nach der Verfestigung ist das Polymer mechanisch verriegelt – es kann sich nicht vom Metall lösen, ohne durch die Polymerprojektionen zu scheren, die die Rillen füllen.
In unserer Produktionserfahrung mit gerändelten Aluminiumeinsätzen für gummiumspritzte Handwerkzeuge erzeugten längs- und kreuzgerändelte Einsätze mit mittlerer Teilung (0,8–1,2 mm) konsistent Auszugskräfte, die 40–80 % höher waren als bei glatten Einsätzen identischen Durchmessers, ohne Klebstoff, ausschließlich durch mechanische Verriegelung. Teilung und Rillentiefe waren die kritischen Variablen: Eine zu feine Teilung erzeugt flache Rillen mit unzureichendem Polyervolumen; eine zu grobe reduziert die Kontaktfläche.
Werkstoffe für die Rändelung
| Material | Verfahren | Musterqualität | Wichtige Überlegungen |
|---|---|---|---|
| Baustahl (1018, 1045 geglüht) | Rollen | Ausgezeichnet | Gute Duktilität, saubere Verformung |
| Legierter Stahl (4140 normalisiert) | Rollen | Ausgezeichnet | Gut kaltverfestigend |
| Gehärteter Stahl (> 35 HRC) | Schneiden | Gut | Rissgefahr bei Walzverformung |
| Aluminium 6061-T6 | Rollen | Gut | Mäßiger Druck, scharfe Werkzeuge, ausreichende Schmierung |
| Messing C36000 (automatengeeignet) | Rollen | Ausgezeichnet | Beste Musterdefinition, geringste Gratbildung |
| PEEK, POM, Nylon | Schneiden | Akzeptabel | Niedriger Druck; keine plastische Verformbarkeit |
Materialspezifische Hinweise
Aluminium: Weich und duktil – leicht rändelbar, aber übermäßiger Druck verursacht Gratabflachung (Verschmieren) statt sauberer Spitzenbildung. Scharfe, gut geschmierte Werkzeuge bei mäßigem Druck mit 6061-T6 (Streckgrenze 276 MPa) ergeben hervorragende Ergebnisse. Vollständig geglühtes Aluminium neigt zum Verschmieren.
Messing: Automatenmessing (C36000) ist das ideale Rändelmaterial. Sein kontrolliertes plastisches Verformungsverhalten erzeugt extrem saubere, klar definierte Muster mit minimaler Gratbildung – weshalb feine dekorative Rändelungen an Instrumentenknöpfen und Ventilgriffen fast universell in Messing spezifiziert werden.
Gehärteter Stahl: Oberhalb von etwa 35–40 HRC verursachen Walzrändelkräfte Oberflächenrisse oder -abplatzungen statt sauberen plastischen Fließens. Schneidrändeln mit geeigneten Parametern ist erforderlich.
Konstruktionsrichtlinien für Rändelungen (DFM)
Durchmesservergrößerung berücksichtigen
Der häufigste Rändel-DFM-Fehler: Konstruktion einer Welle auf einen Zieldurchmesser, Spezifikation von Walzrändeln und anschließende Entdeckung unkontrollierter Presspassungs-Interferenz, weil der Vorrändeldurchmesser der Montagespezifikation entsprach.
Konstruktionsregel: Den Wellendurchmesser vor dem Rändeln auf (Zielmontagedurchmesser) minus (erwartete Durchmesservergrößerung) vorbearbeiten.
Erwarteter Vergrößerungsbereich: 0,01 mm (feine Teilung, harter Stahl) bis 0,10 mm (grobe Teilung, weiches Aluminium). Bei kritischen Baugruppen die tatsächliche Vergrößerung an Musterteilen validieren, bevor der produktionsseitige Vorrändeldurchmesser festgelegt wird – die Vergrößerung variiert mit dem Werkzeugverschleiß über eine Produktionsserie.
Teilungsauswahl nach Anwendung
| Anwendung | Empfohlene Teilung | Anmerkungen |
|---|---|---|
| Dekorativ / feine Ästhetik | 0,4–0,8 mm | Feines, optisch sauberes Muster |
| Allgemeiner Griff (Handgriffe, Knöpfe) | 0,8–1,6 mm | Standard-Griffbereich |
| Presspassungsmontage (Metall-auf-Metall) | 1,0–2,0 mm | Ausreichende Rippenhöhe für Interferenz |
| Umspritzungs-Verriegelung | 0,8–1,6 mm | An Polymerfließfähigkeit anpassen |
Mindestwandstärke
Bei hohlen zylindrischen Bauteilen sollte die Mindestwandstärke im Rändelbereich beim Walzrändeln ≥ 3× der Musterteilung betragen. Dünnere Wände erfordern Schneidrändeln bei reduziertem Druck, sonst besteht die Gefahr der Bohrungsverformung durch Verformung von innen nach außen.
DFM-Checkliste für gerändelte Bauteile
| Entwurfsentscheidung | Empfehlung |
|---|---|
| Durchmesserspezifikation | Auf kompensierten Durchmesser vorbearbeiten: Ziel minus erwartete Vergrößerung |
| Mustertyp | Rautenmuster → Griff; Längsrändel → Presspassung/Antidrehsicherung; Spirale → Ästhetik |
| Teilungsauswahl | Teilung an Bauteildurchmesser und Funktionsanforderung anpassen (siehe Tabelle oben) |
| Wandstärke | ≥ 3× Teilung beim Walzrändeln; dünnere Wände → Schneidrändeln |
| Materialhärte | > 35 HRC → Schneidrändeln erforderlich |
| Zeichnungsspezifikation | Musterart, Teilung, Rändellänge, Durchmesserbasis (vor oder nach dem Rändeln) angeben |
| Nachbearbeitung nach dem Rändeln | Angeben, ob Entgraten oder Anfasen an Rändelauslaufkanten erforderlich ist |
Herstellungsmethoden
Drehmaschinen-Rändeln
Manuelles oder halbautomatisches Drehmaschinen-Rändeln verwendet ein Zwei-Rollen-Werkzeug, das gegen das rotierende Werkstück gedrückt wird. Kostengünstig für Kleinserien und Prototypenarbeiten, bei denen die Rüstzeit auf wenige Teile umgelegt wird und Prozessflexibilität wichtiger ist als Zykluszeitkonsistenz.
Am besten geeignet für: Prototypen und Kleinserien (< 50 Teile), Sonder- und Reparaturarbeiten, Teile mit großem Durchmesser.
CNC Rändeln
CNC Drehzentren integrieren das Rändeln als programmierten Arbeitsgang in derselben Aufspannung wie Drehen, Bohren und Gewindeschneiden. Das CNC-System steuert Vorschub, Eingriffstiefe und Anzahl der Schnitte mit hoher Wiederholgenauigkeit. Bei Rauten- und Spiralmustern mit Zweischrittfolgen koordiniert das CNC den Winkelversatz des zweiten Schritts präzise – und erzeugt so eine gleichmäßige Geometrie, die maschinenabhängiges Rändeln an Drehmaschinen nicht erreichen kann. Die Durchmesserkompensationslogik kann in das CNC-Programm integriert werden.
Am besten geeignet für: Mittlere bis hohe Stückzahlen (> 50 Teile), enge Toleranzbaugruppen, gleichmäßige Mustertiefe und -ausrichtung.
Vergleich der Herstellungsverfahren
| Verfahren | Mustergleichmäßigkeit | Rüstkosten | Optimale Stückzahl |
|---|---|---|---|
| Drehmaschine (manuell) | Mäßig | Niedrig | < 50 Teile |
| CNC Drehen (integriert) | Hoch | Mittel | > 50 Teile |
| Dedizierte Rändelmaschine | Sehr hoch | Hoch | > 1.000 Teile |
Wichtigste Erkenntnisse
- Rändeln ist ein funktionaler Oberflächenbearbeitungsprozess – nicht dekorativ. Es verändert Griffreibung, Presssitz-Haltekraft und Haftfestigkeit beim Umspritzen durch kontrollierte Oberflächengeometrie.
- Die Musterauswahl ist funktionsgetrieben: Rautenrändel für multidirektionalen Griff; Längsrändel für Presssitz und Verdrehsicherung; Spiralmuster für dekorative Oberflächen.
- Walzrändeln vergrößert den Außendurchmesser um 0,01–0,10 mm – diese Ausdehnung muss in die Vordurchmesser-Spezifikation und die Presssitz-Toleranzauslegung einbezogen werden.
- Schnitträndeln ist erforderlich für gehärtete Stähle (> 35–40 HRC) und dünnwandige Teile – wo Walzverformungskräfte Risse oder Verzug verursachen würden.
- Teilungsabstimmung ist beim Walzrändeln entscheidend: Die Anzahl der Rändelzähne muss gleichmäßig im Werkstückumfang aufgehen; ein Missverhältnis erzeugt Doppelspurigkeit.
- Beim Umspritzen, bietet Längs- oder Rautenrändel mit 0,8–1,6 mm Teilung Rillentiefe und Talgeometrie für eine starke mechanische Verklammerung des Polymers.
- Für OEM-Einkaufsteams, Zeichnungsangaben sollten enthalten: Musterart, Teilung, Länge der Rändelzone und Durchmesserbasis vor oder nach dem Rändeln – nicht nur “hier rändeln”. Unvollständige Spezifikationen erzeugen inkonsistente Montageleistung über Produktionsserien hinweg.
Häufig gestellte Fragen
Was ist Rändeln und wofür wird es verwendet?
Rändeln ist ein Oberflächentexturierungsprozess, der ein Muster aus Rippen und Rillen auf einem Werkstück erzeugt – hauptsächlich durch plastische Verformung mit gehärteten Rändelrädern (Walzrändeln) oder durch Materialabtrag mit Schneidkanten (Schnitträndeln). Es wird für drei Hauptfunktionen im Maschinenbau eingesetzt: Verbesserung des Griffs bei manuell bedienten Bauteilen (Werkzeuggriffe, Bedienknöpfe, Instrumentengriffe); Erhöhung der Haltekraft in Presssitzbaugruppen, wo Wellenrippen mechanische Interferenz mit Gehäusebohrungen erzeugen; und Verbesserung der Haftung in umspritzten Baugruppen, wo Polymer in Rändelrillen fließt und mechanisch mit dem Metalleinsatz verklammert. Rändeln ist eine kostengünstige CNC-Drehoperation, die erheblichen funktionalen Mehrwert bietet – insbesondere für Baugruppen, bei denen Klebstoffe unerwünscht sind und enge Toleranzen teuer wären.
Was ist der Unterschied zwischen Rauten- und Längsrändel?
Rautenrändel kreuzt zwei Sätze abgewinkelter Rillen, um ein Gitter aus rautenförmigen erhabenen Spitzen zu erzeugen, was maximale Reibung in alle Richtungen gleichzeitig bietet – das richtige Muster für manuelle Griffanwendungen (Griffe, Knöpfe, medizinische Instrumente). Längsrändel erzeugt parallele Rippen entlang der Teileachse, was kontrollierte radiale Interferenz mit Gehäusebohrungen und starken Widerstand gegen Rotation bietet – das richtige Muster für Presssitzbaugruppen, umspritzte Einsätze und verdrehsichere Wellen. Rautenrändel erfordert höheren Werkzeugdruck, da zwei Rillenrichtungen gleichzeitig entstehen; Längsrändel verwendet weniger Kraft und erzeugt eine vorhersehbarere Durchmesserausdehnung, was die Presssitz-Konstruktion vereinfacht.
Verändert Walzrändeln den Außendurchmesser des Teils?
Ja, und das ist der kritischste dimensionale Effekt für die Präzisionsmontagekonstruktion. Walzrändeln verdrängt Material nach außen und vergrößert den Außendurchmesser um ca. 0,01–0,10 mm, abhängig von Material, Musterteilung und aufgebrachtem Druck. Weichere Materialien (Aluminium) und gröbere Teilungen erzeugen mehr Wachstum; härtere Materialien und feinere Teilungen weniger. Teile für Presssitzbaugruppen müssen vor dem Rändeln auf einen kompensierten Durchmesser vorbearbeitet werden (Zielmaß minus erwartetes Wachstum). Wird diese Ausdehnung nicht berücksichtigt, entsteht unkontrollierte Interferenz – Baugruppen können unmöglich zu montieren sein oder unzureichende Haltekraft aufweisen.
Wann sollte Schnitträndeln anstelle von Walzrändeln spezifiziert werden?
Schnitträndeln sollte spezifiziert werden, wenn: das Werkstückmaterial über ca. 35–40 HRC gehärtet ist und keine saubere plastische Verformung ohne Rissbildung zulässt; das Werkstück dünne Wände hat, die Walzkräfte kollabieren oder verformen würden (Wandstärke < 3× Musterteilung ist die ungefähre Grenze für Walzen); die Anwendung sehr präzise Mustergeometrie mit schärferen Kanten erfordert, als plastische Verformung erzeugt; oder das Material ein spröder technischer Kunststoff ist, der keine Walzverformung aushält. Schnitträndeln wendet geringere radiale Kräfte an, erzeugt Muster durch Materialabtrag statt Verdrängung und verursacht keine signifikante Durchmesserausdehnung. Der Nachteil ist, dass es nicht den Oberflächenverfestigungsvorteil des Walzrändelns bietet.
Wie spezifiziere ich Rändeln auf einer technischen Zeichnung?
Rändelangaben sollten Folgendes enthalten: Musterart (Rauten-, Längs- oder Schrägrändel), Teilung (mm pro Zahn oder Zähne pro 25,4 mm), axiale Länge des Rändelbereichs und die Durchmessergrundlage (ob das Maß vor oder nach dem Rändeln gilt). Standardmusterbezeichnungen gemäß ASME B94.6 umfassen TDR (Rautenmuster rechtsgängig), TDL (Rautenmuster linksgängig) und STS (Längsrändel). Bei kritischen Presspassungsbaugruppen sollte der Ziel-Durchmesser nach dem Rändeln mit Toleranz angegeben werden, anstatt eines festen Ziels vor dem Rändeln, damit der Lieferant versteht, dass das Montagemaß maßgeblich ist. Eine Zeichnungsnotiz, die lediglich “Rändel” ohne Musterart und Teilung angibt, liefert unzureichende Informationen für eine konsistente Fertigung – verschiedene Lieferanten interpretieren dies unterschiedlich und produzieren inkompatible Teile.
Verfasst vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in Präzisions-CNC-Drehen und Rändeln von Stahl-, Aluminium- und Messingkomponenten für medizinische Geräte, industrielle Automatisierung, Konsumgüter und OEM-Fertigungsanwendungen. Technische Referenzen: ASME B94.6 (Rändeln), ASME Y14.5-2018 (Bemaßung und Tolerierung), ISO 1302 (Oberflächenbeschaffenheitsangabe), SME Machining Handbook (Dreh- und Rändeloperationen).
Beschaffung von CNC-gedrehten Komponenten mit Präzisionsrändelung?
Bei CMS integrieren wir Rändeln in CNC-Drehoperationen für verbesserte Griffigkeit, Presspassungsbaugruppen und die Herstellung von Umspritzteilen. Jeder Rändelauftrag wird auf Teilungsabstimmung, Durchmesseraufweitungskompensation und Eignung der Musterart geprüft. DFM-Feedback zu Vorrändeldurchmesser, Musterteilung und Wanddickenausreichendheit ist in jeder Projektprüfung Standard.
[DFM-Prüfung und CNC-Rändelangebot anfordern →]


