
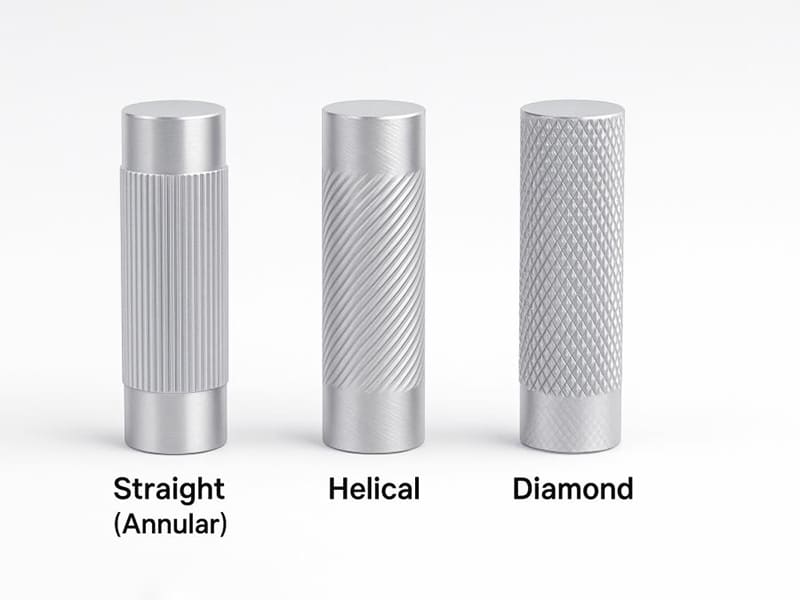
Réponse rapide : Le moletage est un processus de texturation de surface qui crée des motifs en relief et répétitifs sur des pièces cylindriques — principalement par déformation plastique (moletage par roulage) ou par enlèvement de matière contrôlé (moletage par coupe). Les trois motifs standard — losange, droit et hélicoïdal — remplissent des fonctions techniques distinctes : le moletage en losange maximise l'adhérence multidirectionnelle ; le moletage droit crée une interférence contrôlée pour les assemblages par emmanchement forcé et anti-rotation ; le moletage hélicoïdal offre une finition décorative. Le moletage par roulage déplace la matière vers l'extérieur, augmentant le diamètre extérieur de 0,01 à 0,10 mm — une expansion dimensionnelle qui doit être prise en compte dans la conception d'assemblages de précision. Le moletage par coupe est privilégié pour les pièces à parois minces et les matériaux durcis où les forces de déformation provoqueraient une distorsion ou une fissuration.
Qu'est-ce que le moletage ?
Le moletage est un processus de texturation de surface en fabrication dans lequel un outil à motif est pressé contre une pièce en rotation, créant un motif régulier de crêtes et de rainures sur la surface. Dans le moletage par roulage — la forme la plus courante — des molettes durcies déforment plastiquement la pièce : la matière est déplacée vers l'extérieur et latéralement pour former des pics et des creux en relief plutôt que d'être enlevée sous forme de copeaux. Dans le moletage par coupe, les arêtes de coupe enlèvent de la matière pour former la géométrie du motif.
La fonction du moletage n'est pas principalement décorative. Il modifie les propriétés mécaniques et tribologiques d'interface d'une surface d'une manière qu'une surface lisse ne peut pas atteindre :
- Amélioration de l'adhérence : Les crêtes en relief créent un verrouillage mécanique avec la main humaine, les gants ou les surfaces en caoutchouc, augmentant la friction et le contrôle dans des conditions huileuses, humides ou soumises à des vibrations.
- Performance d'assemblage : Les pics moletés créent des zones d'interférence localisées lors de l'insertion par emmanchement forcé, produisant des forces de rétention qui permettent des tolérances d'usinage plus lâches qu'un arbre lisse n'en exige pour une force de maintien équivalente.
- Adhérence par surmoulage : Le plastique fondu s'écoulant dans les rainures du moletage lors du moulage par insertion crée un verrouillage mécanique après solidification — une liaison structurelle qui complète ou remplace l'assemblage par adhésif.
Pour les ingénieurs et les équipes d'approvisionnement OEM, le moletage est plus précisément compris comme une opération d'ingénierie de surface qui contrôle la manière dont deux surfaces interagissent — mécaniquement, tribologiquement ou esthétiquement — à un coût de fabrication incrémental très faible.
Comment fonctionne le processus de moletage
Moletage par roulage (déformation plastique)
Le moletage par roulage est la méthode de production dominante. Une tête d'outil de moletage portant une ou deux paires de molettes durcies est chargée radialement contre la pièce en rotation. Lorsque la pièce tourne et que l'outil avance axialement, les molettes impriment leur motif dans la surface par déformation plastique : la matière s'écoule vers l'extérieur pour former des crêtes, et la zone de contact comprimée durcit la couche superficielle.
Paramètres clés du processus :
- Force radiale (pression d'appui) : Trop faible → impression incomplète du motif ; trop élevée → distorsion des pièces à parois minces ou défaut de double traçage
- Vitesse d'avance : Détermine la continuité du motif le long de l'axe de la pièce ; une avance inadaptée provoque des transitions de motif irrégulières
- Vitesse de broche (tr/min) : Des vitesses plus faibles produisent généralement des motifs plus nets dans les matériaux ductiles ; une vitesse excessive génère de la chaleur qui peut étaler les métaux plus tendres
- Nombre de passes : Une passe de calibrage établit la profondeur du motif ; une passe de finition comprime les pics pour un durcissement par écrouissage et une uniformité de motif accrus
Conséquence dimensionnelle : Le moletage par roulage déplace la matière vers l'extérieur. Le diamètre extérieur augmente d'environ 0,01 à 0,10 mm selon le matériau, le pas du motif et la pression appliquée. Cette expansion est une variable de conception — les pièces destinées à un assemblage par emmanchement forcé doivent être pré-usinées à un diamètre compensé avant le moletage.
Moletage par coupe (enlèvement de matière)
Le moletage par coupe utilise des arêtes d'outil qui cisaillent la matière plutôt que de la déplacer, produisant la géométrie du motif par enlèvement de matière contrôlé. Les forces radiales sont nettement inférieures à celles du moletage par roulage car le mécanisme de coupe ne nécessite pas de déformation plastique en volume.
Quand le moletage par coupe est spécifié :
- Composants à parois minces : Les forces de roulage provoqueraient l'effondrement ou la distorsion de la géométrie des parois
- Matériaux durcis ou fragiles : La déformation sous force de roulage provoquerait une fissuration
- Pièces à tolérance serrée : La prévisibilité dimensionnelle de l'enlèvement de matière est préférée à l'expansion de diamètre variable
- Motifs décoratifs à pas fin : La coupe produit des arêtes plus nettes et mieux définies que la déformation plastique
L'exigence de correspondance du pas
Une exigence critique de configuration du moletage par roulage : le nombre de dents de molette qui s'adaptent à la circonférence de la pièce doit être un nombre entier. Si ce n'est pas le cas, le motif commence à la deuxième révolution à une position légèrement décalée par rapport à la fin de la première révolution — produisant un “ double traçage ”, deux ensembles de rainures chevauchants et désalignés. La pratique standard consiste à calculer le diamètre correct de la pièce pour un pas de moletage donné (ou à sélectionner le pas pour correspondre au diamètre existant de la pièce). Le moletage CNC avec suivi de pas contrôlé minimise ce risque en production.
Comparaison entre moletage par roulage et par coupe
| Facteur | Moletage par roulage | Moletage par coupe |
|---|---|---|
| Mécanisme | Déformation plastique | Enlèvement de matière |
| Durcissement de surface | Oui (effet d'écrouissage) | Minime |
| Force radiale requise | Supérieur | Inférieur |
| Expansion du diamètre | +0,01–0,10 mm | Minime |
| Meilleur pour | Matériaux ductiles, assemblages standard | Matériaux durcis/fragiles, parois minces |
| Définition des arêtes du motif | Sommets arrondis | Arêtes plus nettes et mieux définies |
Moletages : sélection selon la fonction
Les trois motifs principaux remplissent chacun une fonction technique spécifique qui doit guider le choix — et non la préférence visuelle.
Moletage diamant
Le motif diamant croise deux séries de rainures inclinées (généralement ±30° par rapport à l'axe), créant une grille de pics en losange surélevés. Ce motif est le bon choix pour les applications de préhension, car la géométrie des pics offre une friction à la fois axiale et circonférentielle simultanément — une résistance multidirectionnelle à la préhension que les motifs droits ou hélicoïdaux ne peuvent égaler.
Meilleures applications : Poignées d'outils, poignées d'instruments médicaux, boutons de commande, cadrans, toute application nécessitant une manipulation manuelle sécurisée dans toutes les orientations, y compris avec des mains mouillées ou gantées.
Moletage droit
Crêtes parallèles le long de l'axe de la pièce (ou perpendiculaires pour le moletage frontal). Les crêtes droites créent une interférence contrôlée dans la direction radiale sans composante angulaire — le motif standard pour les assemblages par emmanchement forcé et anti-rotation.
Meilleures applications : Assemblages arbre-logement par emmanchement forcé, inserts métalliques pour surmoulage, têtes de fixation nécessitant une résistance au couple, toute application dont la fonction principale est la rétention mécanique plutôt que la préhension manuelle.
Moletage hélicoïdal
Rainures inclinées à un seul angle par rapport à l'axe de la pièce. Offre un aspect visuel distinctif et une préhension circonférentielle modérée, avec une pression d'outil inférieure à celle du moletage diamant.
Meilleures applications : Composants décoratifs, surfaces de produits de consommation haut de gamme, pièces où l'apparence est une exigence principale et où une préhension circonférentielle suffisante est acceptable.
Référence de sélection des motifs
| Exigence fonctionnelle | Motif recommandé | Raison |
|---|---|---|
| Préhension multidirectionnelle (poignées, boutons) | Diamant | Friction maximale dans toutes les directions |
| Emmanchement forcé / anti-rotation (arbres, inserts) | Droit | Interférence radiale contrôlée |
| Verrouillage mécanique par surmoulage | Droit ou diamant | Les deux offrent une profondeur de vallée adéquate pour l'écoulement du polymère |
| Apparence décorative / haut de gamme | Hélicoïdal | Caractère visuel le plus net |
| Résistance maximale au couple | Droit | La géométrie des crêtes résiste le plus efficacement à la rotation |
Fonctions techniques du moletage
Amélioration de la préhension
Les crêtes moletées augmentent la surface de contact effective entre la surface et l'élément de préhension, et le verrouillage mécanique entre la géométrie des crêtes et la surface de préhension déformable (peau, gants) produit des forces de friction nettement supérieures au contact sur surface lisse. Dans des conditions humides ou contaminées — courantes dans les applications industrielles, médicales et agroalimentaires — les crêtes moletées pénètrent les films lubrifiants et maintiennent la prise mécanique là où la friction sur surface lisse échoue.
Une surface moletée diamant atteint généralement un coefficient de friction de 0,5 à 0,8 contre la peau sèche, contre 0,2 à 0,4 pour une surface tournée lisse. Cette différence est pratiquement significative : une charge axiale de 100 N sur une poignée moletée de 20 mm de diamètre nécessite environ 400 à 625 N de force de préhension au coefficient de friction du moletage, contre 800 à 1 600 N au coefficient de friction de la surface lisse.
Performance des assemblages par emmanchement forcé
Dans un ajustement avec interférence standard entre un arbre lisse et un alésage de logement, la force de rétention provient entièrement de la compression élastique à travers la zone d'interférence. Des tolérances serrées rendent les arbres lisses à emmanchement forcé coûteux à maintenir de manière constante.
Les arbres moletés créent des zones de contact localisées à haute pression au niveau des sommets des crêtes qui se verrouillent mécaniquement avec le matériau du logement lors de l'insertion — fournissant une force de rétention à la fois par interférence élastique et par ancrage mécanique. Cela signifie :
- Le diamètre nominal de l'arbre peut être usiné avec une tolérance plus large (les sommets des crêtes fournissent l'interférence)
- La force de rétention est généralement supérieure à celle d'un ajustement avec interférence lisse équivalent aux mêmes dimensions nominales
- Les assemblages sont plus résistants au couple et au desserrage induit par les vibrations que les ajustements lisses
Pour les assemblages métal-dans-plastique — courants dans l'électronique grand public, les dispositifs médicaux et les composants d'automatisation — le moletage droit sur l'insert métallique est une pratique standard car il permet des alésages moulés par injection à tolérance normale sans usinage post-moulage.
Adhérence par surmoulage
Lorsque le plastique est moulé sur un insert métallique (moulage par insertion ou surmoulage), la résistance de liaison entre les matériaux détermine l'intégrité de l'assemblage. La liaison adhésive entre le métal et le plastique est limitée ; le verrouillage mécanique par la géométrie de surface est plus fiable et plus durable.
Le moletage fournit la géométrie d'ancrage mécanique : pendant le moulage, le polymère fondu remplit les rainures du moletage. Après solidification, le polymère est verrouillé mécaniquement — il ne peut pas se séparer du métal sans cisaillement des projections de polymère qui remplissent les rainures.
Dans notre expérience de production d'inserts en aluminium moletés pour outils manuels surmoulés en caoutchouc, les inserts à moletage droit et diamant à pas moyen (0,8 à 1,2 mm) ont systématiquement produit des forces d'arrachement 40 à 80 % supérieures à celles d'inserts lisses de diamètre identique, sans adhésif, uniquement par verrouillage mécanique. Le pas et la profondeur des rainures étaient les variables critiques : un pas trop fin produit des rainures peu profondes avec un volume de polymère insuffisant ; un pas trop grossier réduit la surface de contact.
Matériaux pour le moletage
| Matériel | Méthode | Qualité du motif | Considération clé |
|---|---|---|---|
| Acier doux (1018, 1045 recuit) | Par roulement | Excellent | Bonne ductilité, déformation propre |
| Acier allié (4140 normalisé) | Par roulement | Excellent | Bon écrouissage |
| Acier trempé (> 35 HRC) | Coupe | Bon | Risque de fissuration sous déformation par moletage |
| Aluminium 6061-T6 | Par roulement | Bon | Pression modérée, outils tranchants, lubrification adéquate |
| Laiton C36000 (décolletage) | Par roulement | Excellent | Meilleure définition du motif, ébavurage minimal |
| PEEK, POM, Nylon | Coupe | Acceptable | Faible pression ; aucune capacité de déformation plastique |
Notes spécifiques aux matériaux
Aluminium : Doux et ductile — facile à moletter par déformation, mais une pression excessive provoque un aplatissement des crêtes (étalement) plutôt qu'une formation nette des sommets. Des outils tranchants et bien lubrifiés à pression modérée avec l'alliage 6061-T6 (limite d'élasticité 276 MPa) donnent d'excellents résultats. L'aluminium entièrement recuit a tendance à s'étaler.
Laiton : Le laiton de décolletage (C36000) est le matériau idéal pour le moletage. Son comportement de déformation plastique contrôlée produit des motifs extrêmement nets et bien définis avec un ébavurage minimal — c'est pourquoi le moletage décoratif à petit pas sur les boutons d'instruments et les poignées de vannes est presque universellement spécifié en laiton.
Acier trempé : Au-delà d'environ 35–40 HRC, les forces de moletage par déformation provoquent un déchirement ou une fissuration de la surface plutôt qu'un écoulement plastique propre. Un moletage par coupe avec des paramètres appropriés est requis.
Directives de conception pour le moletage (DFM)
Tenir compte de l'expansion du diamètre
L'erreur DFM la plus courante en moletage : concevoir un arbre à un diamètre cible, spécifier un moletage par déformation, puis découvrir une interférence de frettage incontrôlée parce que le diamètre avant moletage était égal à la spécification d'assemblage.
Règle de conception : Pré-usiner le diamètre de l'arbre à (diamètre cible d'assemblage) moins (croissance de diamètre attendue) avant le moletage.
Plage de croissance attendue : 0,01 mm (pas fin, acier dur) à 0,10 mm (pas grossier, aluminium tendre). Pour les assemblages critiques, valider la croissance réelle sur des pièces d'essai avant de fixer le diamètre de pré-moletage en production — la croissance varie avec l'usure de l'outil au cours d'une série de production.
Sélection du pas selon l'application
| Application | Pas recommandé | Notes |
|---|---|---|
| Décoratif / esthétique fine | 0,4–0,8 mm | Motif fin et visuellement net |
| Préhension générale (poignées, boutons) | 0,8–1,6 mm | Plage de préhension standard |
| Assemblage par frettage (métal sur métal) | 1,0–2,0 mm | Hauteur de crête suffisante pour l'interférence |
| Verrouillage par surmoulage | 0,8–1,6 mm | À adapter à la capacité d'écoulement du polymère |
Épaisseur de paroi minimale
Pour les composants cylindriques creux, l'épaisseur de paroi minimale dans la zone moletée doit être ≥ 3× le pas du motif pour un moletage par déformation. Les parois plus minces nécessitent un moletage par coupe à pression réduite, sous peine de déformation de l'alésage par déformation de l'intérieur vers l'extérieur.
Liste de contrôle DFM pour les composants moletés
| Choix de conception | Recommandation |
|---|---|
| Spécifications relatives au diamètre | Pré-usiner au diamètre compensé : cible moins croissance attendue |
| Type de motif | Diamant → préhension ; droit → frettage/anti-rotation ; hélicoïdal → esthétique |
| Sélection du pas | Adapter le pas au diamètre de la pièce et à l'exigence fonctionnelle (voir tableau ci-dessus) |
| Épaisseur de paroi | ≥ 3× le pas pour le moletage par déformation ; parois plus minces → moletage par coupe |
| Dureté du matériau | > 35 HRC → moletage par coupe requis |
| Spécification sur plan | Inclure le type de motif, le pas, la longueur de la zone moletée, la base du diamètre (avant ou après moletage) |
| Opérations post-moletage | Spécifier si un ébavurage ou un chanfreinage est requis aux bords de sortie du moletage |
Méthodes de fabrication
Moletage au tour
Le moletage au tour manuel ou semi-automatique utilise un outil à deux molettes pressé contre la pièce en rotation. Rentable pour les petites séries et les travaux de prototypage où le temps de réglage est amorti sur peu de pièces et où la flexibilité du processus prime sur la constance du temps de cycle.
Idéal pour : Prototypes et petites séries (< 50 pièces), travaux personnalisés et de réparation, pièces de grand diamètre.
Moletage CNC
Les centres de tournage CNC intègrent le moletage comme opération programmée dans le même montage que le tournage, le perçage et le filetage. Le système CNC gère l'avance, la profondeur d'engagement et le nombre de passes avec une grande répétabilité. Pour les motifs diamant et hélicoïdaux utilisant des séquences en deux passes, le CNC coordonne précisément le décalage angulaire de la seconde passe — produisant une géométrie constante que le moletage au tour dépendant de l'opérateur ne peut égaler. La logique de compensation de diamètre peut être intégrée au programme CNC.
Idéal pour : Volumes moyens à élevés (> 50 pièces), assemblages à tolérances serrées, profondeur et alignement de motif constants.
Comparaison des méthodes de fabrication
| Méthode | Cohérence du motif | Coût de mise en place | Volume optimal |
|---|---|---|---|
| Tour (manuel) | Modéré | Faible | < 50 pièces |
| Tournage CNC (intégré) | Élevé | Moyen | > 50 pièces |
| Machine à moletage dédiée | Très élevé | Élevé | > 1 000 pièces |
Principaux enseignements
- Le moletage est un processus d'ingénierie de surface fonctionnel — pas décoratif. Il modifie l'adhérence de préhension, la force de rétention d'ajustement par pression et la résistance de liaison de surmoulage grâce à une géométrie de surface contrôlée.
- La sélection du motif est guidée par la fonction : moletage en losange pour une préhension multidirectionnelle ; moletage droit pour l'ajustement par pression et l'anti-rotation ; moletage hélicoïdal pour une finition décorative.
- Le moletage par déformation augmente le diamètre extérieur de 0,01 à 0,10 mm — cette expansion doit être intégrée dans la spécification du diamètre avant moletage et la conception des tolérances d'ajustement par pression.
- Le moletage par coupe est requis pour les aciers trempés (> 35–40 HRC) et les pièces à parois minces — où les forces de déformation par roulage provoqueraient des fissures ou des distorsions.
- La correspondance du pas est essentielle pour le moletage par déformation : le nombre de dents du moletage doit diviser uniformément la circonférence de la pièce ; une inadéquation produit un double traçage.
- Pour le surmoulage, un moletage droit ou en losange avec un pas de 0,8 à 1,6 mm fournit une profondeur de rainure et une géométrie de vallée pour un verrouillage mécanique polymère solide.
- À l'attention des équipes d'approvisionnement des équipementiers, les spécifications de dessin doivent inclure : le type de motif, le pas, la longueur de la zone moletée et la base du diamètre avant ou après moletage — pas seulement “ moletage ici ”. Des spécifications incomplètes produisent des performances d'assemblage incohérentes entre les séries de production.
Questions fréquemment posées
Qu'est-ce que le moletage et à quoi sert-il ?
Le moletage est un processus de texturation de surface qui crée un motif de crêtes et de rainures sur une pièce — principalement par déformation plastique à l'aide de molettes en acier trempé (moletage par déformation), ou par enlèvement de matière à l'aide d'arêtes de coupe (moletage par coupe). Il est utilisé pour trois fonctions d'ingénierie principales : améliorer la préhension sur les composants manipulés à la main (poignées d'outils, boutons de commande, poignées d'instruments) ; augmenter la force de rétention dans les assemblages par pression où les crêtes de l'arbre créent une interférence mécanique avec les alésages du boîtier ; et améliorer l'adhérence dans les assemblages surmoulés où le polymère remplit les rainures du moletage et se verrouille mécaniquement avec l'insert métallique. Le moletage est une opération de tournage CNC à faible coût qui ajoute une valeur fonctionnelle significative — particulièrement pour les assemblages où les adhésifs sont indésirables et où des tolérances serrées seraient coûteuses.
Quelle est la différence entre le moletage en losange et le moletage droit ?
Le moletage en losange croise deux ensembles de rainures inclinées pour créer une grille de pics surélevés en forme de losange, produisant un frottement maximal dans toutes les directions simultanément — le motif correct pour les applications de préhension manuelle (poignées, boutons, instruments médicaux). Le moletage droit crée des crêtes parallèles le long de l'axe de la pièce, produisant une interférence radiale contrôlée avec les alésages du boîtier et une forte résistance à la rotation — le motif correct pour les assemblages par pression, les inserts surmoulés et les arbres anti-rotation. Le moletage en losange nécessite une pression d'outil plus élevée car deux directions de rainures se forment simultanément ; le moletage droit utilise moins de force et produit une expansion de diamètre plus prévisible, ce qui simplifie la conception d'assemblage par pression.
Le moletage par déformation modifie-t-il le diamètre extérieur de la pièce ?
Oui, et c'est l'effet dimensionnel le plus critique pour la conception d'assemblage de précision. Le moletage par déformation déplace la matière vers l'extérieur, augmentant le diamètre extérieur d'environ 0,01 à 0,10 mm selon le matériau, le pas du motif et la pression appliquée. Les matériaux plus tendres (aluminium) et les pas plus grossiers produisent plus de croissance ; les matériaux plus durs et les pas plus fins en produisent moins. Les pièces destinées à un assemblage par pression doivent être pré-usinées à un diamètre compensé (dimension cible moins la croissance attendue) avant le moletage. Ne pas tenir compte de cette expansion produit une interférence incontrôlée — les assemblages peuvent être impossibles à assembler ou avoir une force de rétention inadéquate.
Quand le moletage par coupe doit-il être spécifié au lieu du moletage par déformation ?
Le moletage par coupe doit être spécifié lorsque : le matériau de la pièce est trempé au-dessus d'environ 35–40 HRC et ne peut pas subir une déformation plastique propre sans fissuration ; la pièce a des parois minces que les forces de roulage écraseraient ou déformeraient (épaisseur de paroi < 3× le pas du motif est la limite approximative pour le roulage) ; l'application nécessite une géométrie de motif très précise avec des arêtes plus vives que celles produites par déformation plastique ; ou le matériau est un plastique technique fragile qui ne peut pas supporter la déformation par roulage. Le moletage par coupe applique des forces radiales plus faibles, produit des motifs par enlèvement de matière plutôt que par déplacement, et ne provoque aucune expansion significative du diamètre. Le compromis est qu'il ne produit pas le bénéfice d'écrouissage de surface du moletage par déformation.
Comment spécifier le moletage sur un dessin d'ingénierie ?
Les indications de moletage doivent inclure : le type de motif (losange, droit ou hélicoïdal), le pas (mm par dent ou dents par 25,4 mm), la longueur axiale de la zone moletée et la base du diamètre (que la dimension soit avant ou après moletage). Les désignations de motif standard de l'ASME B94.6 incluent TDR (losange à droite), TDL (losange à gauche) et STS (droit). Pour les assemblages par pression critiques, spécifiez le diamètre après moletage cible avec tolérance plutôt qu'une cible fixe avant moletage, afin que le fournisseur comprenne que la dimension d'assemblage est déterminante. Une note de dessin qui dit simplement “ moletage ” sans type de motif ni pas fournit des informations insuffisantes pour une production cohérente — différents fournisseurs interpréteront cela différemment et produiront des pièces incompatibles.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en tournage CNC de précision et moletage sur composants en acier, aluminium et laiton pour dispositifs médicaux, automatisation industrielle, produits de consommation et applications de fabrication OEM. Références techniques : ASME B94.6 (Moletage), ASME Y14.5-2018 (Dimensionnement et Tolérances), ISO 1302 (Indication de l'état de surface), SME Machining Handbook (Opérations de tournage et moletage).
Approvisionnement en composants tournés CNC avec moletage de précision ?
Chez CMS, nous intégrons le moletage dans les opérations de tournage CNC pour améliorer l’adhérence, les assemblages par emmanchement forcé et la production d’inserts surmoulés. Chaque projet de moletage est examiné pour la correspondance du pas, la compensation de l’expansion du diamètre et l’adéquation du type de motif. Un retour DFM sur le diamètre avant moletage, le pas du motif et l’épaisseur de paroi est systématique dans chaque revue de projet.
[Demander une revue DFM et un devis de moletage CNC →]


