
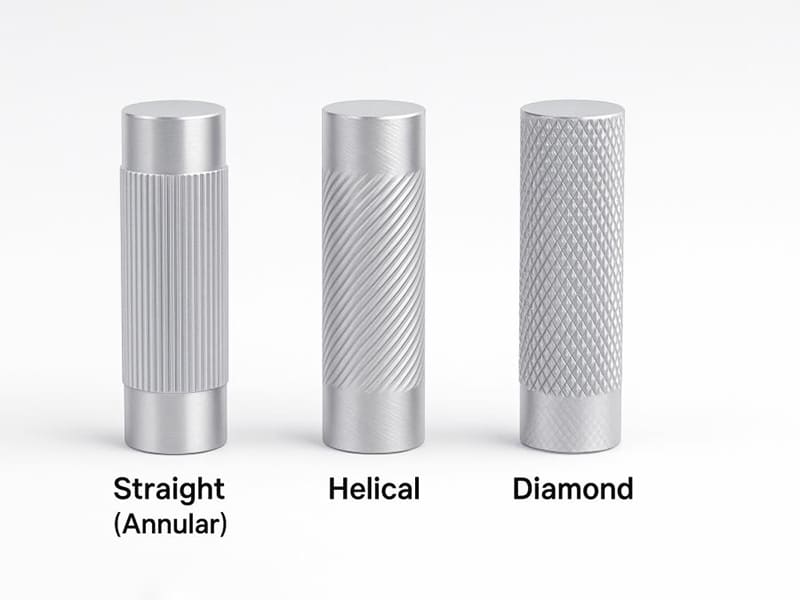
Respuesta rápida: El moleteado es un proceso de texturizado de superficies que crea patrones elevados y repetibles en piezas cilíndricas, principalmente mediante deformación plástica (moleteado por rodillo) o remoción controlada de material (moleteado por corte). Los tres patrones estándar — diamante, recto y helicoidal — cumplen funciones de ingeniería distintas: el moleteado de diamante maximiza el agarre multidireccional; el moleteado recto crea interferencia controlada para ensamblajes de ajuste a presión y anti-rotación; el moleteado helicoidal ofrece un acabado decorativo. El moleteado por rodillo desplaza el material hacia afuera, aumentando el diámetro exterior en 0.01–0.10 mm — una expansión dimensional que debe considerarse en el diseño de ensamblajes de precisión. El moleteado por corte se prefiere para piezas de pared delgada y materiales endurecidos donde las fuerzas de deformación causarían distorsión o agrietamiento.
¿Qué es el moleteado?
El moleteado es un proceso de texturizado de superficies en el que una herramienta con patrón se presiona contra una pieza giratoria, creando un patrón regular de crestas y ranuras en la superficie. En el moleteado por rodillo — la forma más común — las ruedas de moletear endurecidas deforman plásticamente la pieza: el material se desplaza hacia afuera y lateralmente para formar picos y valles elevados en lugar de cortarse como virutas. En el moleteado por corte, los bordes cortantes remueven material para formar la geometría del patrón.
El propósito funcional del moleteado no es principalmente decorativo. Modifica las propiedades mecánicas y tribológicas de la interfaz de una superficie de maneras que una superficie lisa no puede lograr:
- Mejora del agarre: Las crestas elevadas crean un enclavamiento mecánico con la mano humana, guantes o superficies de goma, aumentando la fricción y el control en condiciones de aceite, humedad o carga por vibración.
- Rendimiento del ensamblaje: Los picos moleteados crean zonas de interferencia localizadas durante la inserción por ajuste a presión, produciendo fuerzas de retención que permiten tolerancias de mecanizado más holgadas que las que requiere un eje liso para una resistencia de sujeción equivalente.
- Adherencia por sobremoldeo: El plástico fundido que fluye hacia las ranuras del moleteado durante el moldeo por inserción crea un enclavamiento mecánico después de la solidificación — una unión estructural que complementa o reemplaza la unión adhesiva.
Para ingenieros y equipos de adquisiciones OEM, el moleteado se entiende con mayor precisión como una operación de ingeniería de superficies que controla cómo interactúan dos superficies — mecánica, tribológica o cosméticamente — a un costo de fabricación incremental muy bajo.
Cómo funciona el proceso de moleteado
Moleteado por rodillo (deformación plástica)
El moleteado por rodillo es el método de producción dominante. Un cabezal de moletear que lleva uno o dos pares de ruedas endurecidas se carga radialmente contra la pieza giratoria. A medida que la pieza rota y la herramienta avanza axialmente, las ruedas de moletear imprimen su patrón en la superficie mediante deformación plástica: el material fluye hacia afuera para formar crestas, y la zona de contacto comprimida endurece la capa superficial por trabajo.
Parámetros clave del proceso:
- Fuerza radial (presión de prensado): Demasiado baja → impresión incompleta del patrón; demasiado alta → distorsión de piezas de pared delgada o defecto de doble rastro
- Velocidad de avance: Determina la continuidad del patrón a lo largo del eje de la pieza; un avance desajustado causa transiciones irregulares del patrón
- Velocidad del husillo (RPM): Las velocidades más bajas generalmente producen patrones más limpios en materiales dúctiles; la velocidad excesiva genera calor que puede manchar metales más blandos
- Número de pasadas: Una pasada de calibración establece la profundidad del patrón; una pasada de acabado comprime los picos para mayor endurecimiento por trabajo y uniformidad del patrón
Consecuencia dimensional: El moleteado por rodillo desplaza el material hacia afuera. El diámetro exterior aumenta aproximadamente 0.01–0.10 mm dependiendo del material, el paso del patrón y la presión aplicada. Esta expansión es una variable de diseño — las piezas destinadas a ensamblaje por ajuste a presión deben premecanizarse a un diámetro compensado antes del moleteado.
Moleteado por corte (remoción de material)
El moleteado por corte utiliza bordes de herramienta que cortan el material en lugar de desplazarlo, produciendo la geometría del patrón mediante remoción controlada de material. Las fuerzas radiales son significativamente menores que en el moleteado por rodillo porque el mecanismo de corte no requiere deformación plástica en volumen.
Cuándo se especifica el moleteado por corte:
- Componentes de pared delgada: Las fuerzas de rodillo colapsarían o distorsionarían la geometría de la pared
- Materiales endurecidos o frágiles: La deformación bajo fuerza de rodillo causaría agrietamiento
- Piezas de tolerancia cerrada: La previsibilidad dimensional de la remoción de material se prefiere sobre la expansión variable del diámetro
- Patrones decorativos de paso fino: El corte produce bordes más afilados y definidos que la deformación plástica
El requisito de coincidencia de paso
Un requisito crítico de configuración del moleteado por rodillo: el número de dientes de la rueda de moletear que caben en la circunferencia de la pieza debe ser un número entero. Si no lo es, el patrón comienza en la segunda revolución en una posición ligeramente desfasada de donde terminó la primera revolución — produciendo “doble rastro”, dos conjuntos de ranuras superpuestos y desalineados. La práctica estándar es calcular el diámetro correcto de la pieza para un paso de moleteado dado (o seleccionar el paso para que coincida con el diámetro existente de la pieza). El moleteado CNC con seguimiento de paso controlado minimiza este riesgo en producción.
Comparación entre moleteado por rodillo y por corte
| Factor | Moleteado por rodillo | Moleteado por corte |
|---|---|---|
| Mecanismo | Deformación plástica | Eliminación de material |
| Endurecimiento superficial | Sí (efecto de endurecimiento por trabajo) | Mínimo |
| Fuerza radial requerida | Más alto | Baja |
| Expansión del diámetro | +0.01–0.10 mm | Mínimo |
| Ideal para | Materiales dúctiles, ensamblajes estándar | Materiales endurecidos/frágiles, paredes delgadas |
| Definición del borde del patrón | Picos redondeados | Bordes más afilados y definidos |
Patrones de moleteado: Selección por función
Los tres patrones principales cumplen cada uno una función de ingeniería específica que debe guiar la selección, no la preferencia visual.
Moleteado en diamante
El patrón en diamante cruza dos conjuntos de ranuras anguladas (típicamente ±30° respecto al eje), creando una cuadrícula de picos elevados en forma de diamante. Este es el patrón correcto para aplicaciones de agarre porque la geometría de los picos proporciona fricción en direcciones axial y circunferencial simultáneamente: resistencia al agarre multidireccional que los patrones rectos o helicoidales no pueden igualar.
Mejores aplicaciones: Mangos de herramientas, empuñaduras de instrumentos médicos, perillas de control, diales, cualquier aplicación que requiera manejo manual seguro en todas las orientaciones, incluyendo manos mojadas o con guantes.
Moleteado recto
Crestas paralelas que corren a lo largo del eje de la pieza (o perpendiculares para moleteado frontal). Las crestas rectas crean interferencia controlada en la dirección radial sin componente angular: el patrón estándar para ensamblajes de ajuste a presión y aplicaciones anti-rotación.
Mejores aplicaciones: Ensamblajes de ajuste a presión eje-alojamiento, insertos metálicos para sobremoldeo, cabezas de sujetadores que requieren resistencia al torque, cualquier aplicación donde el requisito funcional principal sea la retención mecánica en lugar del agarre manual.
Moleteado helicoidal
Ranuras que corren en un solo ángulo respecto al eje de la pieza. Proporciona una apariencia visual distintiva y agarre circunferencial moderado, con menor presión de herramienta que el moleteado en diamante.
Mejores aplicaciones: Componentes decorativos, superficies de productos de consumo premium, piezas donde la apariencia es un requisito principal y la adecuación del agarre circunferencial es suficiente.
Referencia de selección de patrones
| Requisito funcional | Patrón recomendado | Motivo |
|---|---|---|
| Agarre multidireccional (mangos, perillas) | Diamante | Fricción máxima en todas las direcciones |
| Ajuste a presión / anti-rotación (ejes, insertos) | Recto | Interferencia radial controlada |
| Interbloqueo mecánico por sobremoldeo | Recto o diamante | Ambos proporcionan profundidad de valle adecuada para el flujo de polímero |
| Apariencia decorativa / premium | Helicoidal | Carácter visual más limpio |
| Resistencia máxima al torque | Recto | La geometría de las crestas resiste la rotación de manera más efectiva |
Funciones de ingeniería del moleteado
Mejora del agarre
Las crestas moleteadas aumentan el área de contacto efectiva entre la superficie y el elemento de agarre, y el interbloqueo mecánico entre la geometría de las crestas y la superficie de agarre deformable (piel, guantes) produce fuerzas de fricción sustancialmente mayores que el contacto con superficie lisa. En condiciones húmedas o contaminadas — comunes en aplicaciones industriales, médicas y de procesamiento de alimentos — las crestas moleteadas penetran las películas de lubricante y mantienen el agarre mecánico donde la fricción de superficie lisa falla.
Una superficie moleteada en diamante típicamente alcanza un coeficiente de fricción de 0.5–0.8 contra piel seca, en comparación con 0.2–0.4 para una superficie torneada lisa. Esta diferencia es prácticamente significativa: una carga axial de 100 N en un mango moleteado de 20 mm de diámetro requiere aproximadamente 400–625 N de fuerza de agarre al coeficiente de fricción del moleteado, frente a 800–1,600 N al coeficiente de fricción de superficie lisa.
Rendimiento del ensamblaje de ajuste a presión
En un ajuste de interferencia estándar entre un eje liso y el orificio del alojamiento, la fuerza de retención proviene completamente de la compresión elástica a través de la zona de interferencia. Las tolerancias ajustadas hacen que los ejes lisos de ajuste a presión sean costosos de mantener de manera consistente.
Los ejes moleteados crean zonas de contacto localizadas de alta presión en los picos de las crestas que se interbloquean mecánicamente con el material del alojamiento durante la inserción — proporcionando fuerza de retención tanto por interferencia elástica como por acuñamiento mecánico. Esto significa:
- El diámetro nominal del eje puede mecanizarse con una tolerancia más amplia (los picos de las crestas proporcionan la interferencia)
- La fuerza de retención es típicamente mayor que un ajuste de interferencia liso equivalente a las mismas dimensiones nominales
- Los ensamblajes son más resistentes al aflojamiento inducido por torque y vibración que los ajustes lisos
Para ensamblajes de metal en alojamientos de plástico — comunes en electrónica de consumo, dispositivos médicos y componentes de automatización — el moleteado recto en el inserto metálico es práctica estándar porque permite orificios moldeados por inyección con tolerancia normal sin mecanizado posterior al moldeo.
Adhesión por sobremoldeo
Cuando el plástico se moldea sobre un inserto metálico (moldeo por inserción o sobremoldeo), la resistencia de unión entre materiales determina la integridad del ensamblaje. La unión adhesiva entre metal y plástico es limitada; el interbloqueo mecánico a través de la geometría de la superficie es más confiable y más duradero.
El moleteado proporciona la geometría de anclaje mecánico: durante el moldeo, el polímero fundido llena las ranuras del moleteado. Después de la solidificación, el polímero queda bloqueado mecánicamente — no puede separarse del metal sin cizallar las proyecciones de polímero que llenan las ranuras.
En nuestra experiencia de producción fabricando insertos de aluminio moleteados para herramientas manuales sobremoldeadas con caucho, los insertos con moleteado recto y en diamante a paso medio (0.8–1.2 mm) produjeron consistentemente fuerzas de extracción 40–80% mayores que insertos lisos de diámetro idéntico, sin adhesivo, únicamente mediante interbloqueo mecánico. El paso y la profundidad de la ranura fueron las variables críticas: un paso demasiado fino produce ranuras poco profundas con volumen de polímero insuficiente; demasiado grueso reduce el área de contacto.
Materiales para moleteado
| Material | Método | Calidad del patrón | Consideración Clave |
|---|---|---|---|
| Acero suave (1018, 1045 recocido) | Laminado | Excelente | Buena ductilidad, deformación limpia |
| Acero aleado (4140 normalizado) | Laminado | Excelente | Se endurece bien por trabajo |
| Acero endurecido (> 35 HRC) | Corte | Bien | Riesgo de agrietamiento bajo deformación por laminado |
| Aluminio 6061-T6 | Laminado | Bien | Presión moderada, herramientas afiladas, lubricación adecuada |
| Latón C36000 (de corte libre) | Laminado | Excelente | Mejor definición del patrón, menor rebaba |
| MIRAR, POM, Nylon | Corte | Aceptable | Baja presión; sin capacidad de deformación plástica |
Notas específicas del material
Aluminio: Blando y dúctil — fácil de moletear por laminado, pero la presión excesiva causa aplanamiento de crestas (manchado) en lugar de una formación limpia de picos. Herramientas afiladas y bien lubricadas a presión moderada con 6061-T6 (resistencia a la fluencia de 276 MPa) producen excelentes resultados. El aluminio totalmente recocido tiende a mancharse.
Latón: El latón de corte libre (C36000) es el material ideal para moleteado. Su comportamiento controlado de deformación plástica produce patrones extremadamente limpios y bien definidos con mínima rebaba — por eso el moleteado decorativo de paso fino en perillas de instrumentos y manijas de válvulas se especifica casi universalmente en latón.
Acero endurecido: Por encima de aproximadamente 35–40 HRC, las fuerzas de moleteado por laminado causan desgarro o agrietamiento superficial en lugar de flujo plástico limpio. Se requiere moleteado por corte con parámetros apropiados.
Guías de diseño para moleteado (DFM)
Considere la expansión del diámetro
El error DFM más común en moleteado: diseñar un eje a un diámetro objetivo, especificar moleteado por laminado y luego descubrir interferencia de ajuste a presión no controlada porque el diámetro previo al moleteado era igual a la especificación de ensamblaje.
Regla de diseño: Pre-mecanice el diámetro del eje a (diámetro objetivo de ensamblaje) menos (crecimiento esperado del diámetro) antes del moleteado.
Rango de crecimiento esperado: 0.01 mm (paso fino, acero duro) a 0.10 mm (paso grueso, aluminio blando). Para ensamblajes críticos, valide el crecimiento real en piezas de muestra antes de fijar el diámetro de producción previo al moleteado — el crecimiento varía con el desgaste de la herramienta durante una corrida de producción.
Selección de paso según aplicación
| Solicitud | Paso recomendado | Notas |
|---|---|---|
| Decorativo / estética fina | 4–0.8 mm | Patrón fino y visualmente limpio |
| Agarre general (manijas, perillas) | 8–1.6 mm | Rango estándar de agarre |
| Ensamblaje por ajuste a presión (metal a metal) | 0–2.0 mm | Altura de cresta suficiente para interferencia |
| Interbloqueo por sobremoldeo | 8–1.6 mm | Adecuar a la capacidad de flujo del polímero |
Espesor mínimo de pared
Para componentes cilíndricos huecos, el espesor mínimo de pared en la zona moleteada debe ser ≥ 3× el paso del patrón para moleteado por laminado. Paredes más delgadas requieren moleteado por corte a presión reducida, o hay riesgo de distorsión del orificio por deformación de adentro hacia afuera.
Lista de verificación DFM para componentes moleteados
| Decisión de diseño | Recomendación |
|---|---|
| Especificaciones de diámetro | Pre-mecanizar a diámetro compensado: objetivo menos crecimiento esperado |
| Tipo de patrón | Diamante → agarre; recto → ajuste a presión/anti-rotación; helicoidal → estética |
| Selección de paso | Adecuar el paso al diámetro de la pieza y al requisito funcional (ver tabla anterior) |
| Espesor de pared | ≥ 3× paso para laminado; paredes más delgadas → moleteado por corte |
| Dureza del material | > 35 HRC → se requiere moleteado por corte |
| Especificación en dibujo | Incluir tipo de patrón, paso, longitud de zona moleteada, base del diámetro (pre o post moleteado) |
| Operaciones posteriores al moleteado | Especificar si se requiere desbarbado o chaflanado en los bordes de salida del moleteado |
Métodos de fabricación
Moleteado en torno
El moleteado en torno manual o semiautomático utiliza una herramienta de dos ruedas presionada contra la pieza giratoria. Es rentable para lotes pequeños y prototipos donde el tiempo de preparación se amortiza entre pocas piezas y la flexibilidad del proceso importa más que la consistencia del tiempo de ciclo.
Ideal para: Prototipos y lotes pequeños (< 50 piezas), trabajo personalizado y de reparación, piezas de gran diámetro.
Moleteado CNC
Los centros de torneado CNC integran el moleteado como una operación programada en la misma configuración que el torneado, taladrado y roscado. El sistema CNC gestiona la velocidad de avance, la profundidad de penetración y el número de pasadas con alta repetibilidad. Para patrones de diamante y helicoidales que utilizan secuencias de dos pasadas, el CNC coordina el desplazamiento angular de la segunda pasada con precisión, produciendo una geometría consistente que el moleteado en torno dependiente del operador no puede igualar. La lógica de compensación de diámetro se puede integrar en el programa CNC.
Ideal para: Volumen medio a alto (> 50 piezas), ensamblajes con tolerancias ajustadas, profundidad y alineación de patrón consistentes.
Comparación de métodos de fabricación
| Método | Consistencia del patrón | Costo de preparación | Mejor volumen |
|---|---|---|---|
| Torno (manual) | Moderado | Bajo | < 50 piezas |
| Torneado CNC (integrado) | Alta | Medio | > 50 piezas |
| Máquina de moleteado dedicada | Muy alta | Alta | > 1,000 piezas |
Principales conclusiones
- El moleteado es un proceso funcional de ingeniería de superficies — no decorativo. Modifica la fricción de agarre, la fuerza de retención en ajustes a presión y la resistencia de unión en sobremoldeo mediante una geometría de superficie controlada.
- La selección del patrón está impulsada por la función: moleteado de diamante para agarre multidireccional; moleteado recto para ajuste a presión y anti-rotación; moleteado helicoidal para acabado decorativo.
- El moleteado por deformación aumenta el diámetro exterior en 0.01–0.10 mm — esta expansión debe incorporarse en la especificación del diámetro previo al moleteado y en el diseño de tolerancias del ajuste a presión.
- El moleteado por corte es necesario para aceros endurecidos (> 35–40 HRC) y piezas de pared delgada — donde las fuerzas de deformación por rodadura causarían agrietamiento o distorsión.
- La coincidencia de paso es crítica para el moleteado por deformación: el número de dientes del moleteado debe dividir uniformemente la circunferencia de la pieza; el desajuste produce doble rastro.
- Para sobremoldeo, el moleteado recto o de diamante a un paso de 0.8–1.6 mm proporciona profundidad de ranura y geometría de valle para un fuerte enclavamiento mecánico del polímero.
- Para los equipos de compras de los fabricantes de equipos originales (OEM), las especificaciones de dibujo deben incluir: tipo de patrón, paso, longitud de la zona moleteada y base del diámetro previo o posterior al moleteado — no solo “moletear aquí”. Las especificaciones incompletas producen un rendimiento de ensamblaje inconsistente entre lotes de producción.
Preguntas frecuentes
¿Qué es el moleteado y para qué se utiliza?
El moleteado es un proceso de texturizado de superficies que crea un patrón de crestas y ranuras en una pieza — principalmente mediante deformación plástica con ruedas de moletear endurecidas (moleteado por deformación), o mediante remoción de material con bordes de corte (moleteado por corte). Se utiliza para tres funciones principales de ingeniería: mejorar el agarre en componentes manipulados manualmente (mangos de herramientas, perillas de control, empuñaduras de instrumentos); aumentar la fuerza de retención en ensamblajes a presión donde las crestas del eje crean interferencia mecánica con los orificios de la carcasa; y mejorar la adhesión en ensamblajes sobremoldeados donde el polímero llena las ranuras del moleteado y se enclava mecánicamente con el inserto metálico. El moleteado es una operación de torneado CNC de bajo costo que añade un valor funcional significativo — particularmente para ensamblajes donde los adhesivos son indeseables y las tolerancias ajustadas serían costosas.
¿Cuál es la diferencia entre el moleteado de diamante y el recto?
El moleteado de diamante cruza dos conjuntos de ranuras anguladas para crear una rejilla de picos elevados en forma de diamante, produciendo máxima fricción en todas las direcciones simultáneamente — el patrón correcto para aplicaciones de agarre manual (mangos, perillas, instrumentos médicos). El moleteado recto crea crestas paralelas que corren a lo largo del eje de la pieza, produciendo interferencia radial controlada con los orificios de la carcasa y fuerte resistencia a la rotación — el patrón correcto para ensamblajes a presión, insertos sobremoldeados y ejes anti-rotación. El moleteado de diamante requiere mayor presión de herramienta porque dos direcciones de ranuras se forman simultáneamente; el moleteado recto usa menos fuerza y produce una expansión de diámetro más predecible, lo que simplifica el diseño del ensamblaje a presión.
¿El moleteado por deformación cambia el diámetro exterior de la pieza?
Sí, y este es el efecto dimensional más crítico para el diseño de ensamblajes de precisión. El moleteado por deformación desplaza material hacia afuera, aumentando el diámetro exterior en aproximadamente 0.01–0.10 mm dependiendo del material, el paso del patrón y la presión aplicada. Los materiales más blandos (aluminio) y los pasos más gruesos producen más crecimiento; los materiales más duros y los pasos más finos producen menos. Las piezas para ensamblaje a presión deben premecanizarse a un diámetro compensado (dimensión objetivo menos el crecimiento esperado) antes del moleteado. No tener en cuenta esta expansión produce interferencia no controlada — los ensamblajes pueden ser imposibles de montar o tener una fuerza de retención inadecuada.
¿Cuándo se debe especificar el moleteado por corte en lugar del moleteado por deformación?
El moleteado por corte debe especificarse cuando: el material de la pieza está endurecido por encima de aproximadamente 35–40 HRC y no puede someterse a una deformación plástica limpia sin agrietarse; la pieza tiene paredes delgadas que las fuerzas de rodadura colapsarían o distorsionarían (espesor de pared < 3× el paso del patrón es el límite aproximado para rodadura); la aplicación requiere una geometría de patrón muy precisa con bordes más afilados de lo que produce la deformación plástica; o el material es un plástico de ingeniería frágil que no puede soportar la deformación por rodadura. El moleteado por corte aplica fuerzas radiales más bajas, produce patrones mediante remoción de material en lugar de desplazamiento, y no causa una expansión significativa del diámetro. La desventaja es que no produce el beneficio de endurecimiento superficial del moleteado por deformación.
¿Cómo especifico el moleteado en un dibujo de ingeniería?
Las indicaciones de moleteado deben incluir: tipo de patrón (diamante, recto o helicoidal), paso (mm por diente o dientes por 25,4 mm), longitud axial de la zona moleteada y la base del diámetro (si la dimensión es antes o después del moleteado). Las designaciones estándar de patrones según ASME B94.6 incluyen TDR (diamante a la derecha), TDL (diamante a la izquierda) y STS (recto). Para ensamblajes críticos de ajuste a presión, especifique el diámetro objetivo posterior al moleteado con tolerancia en lugar de un objetivo fijo previo al moleteado, para que el proveedor entienda que la dimensión del ensamblaje es la que rige. Una nota en el dibujo que simplemente diga “moletear” sin tipo de patrón y paso proporciona información insuficiente para una producción consistente: diferentes proveedores interpretarán esto de manera distinta y producirán piezas incompatibles.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en torneado de precisión CNC y moleteado en componentes de acero, aluminio y latón para dispositivos médicos, automatización industrial, productos de consumo y aplicaciones de fabricación OEM. Referencias técnicas: ASME B94.6 (Moleteado), ASME Y14.5-2018 (Dimensionamiento y Tolerancias), ISO 1302 (Indicación de Textura Superficial), SME Machining Handbook (Operaciones de Torneado y Moleteado).
¿Buscando componentes torneados CNC con moleteado de precisión?
En CMS, integramos el moleteado en operaciones de torneado CNC para mejora de agarre, ensamblajes de ajuste a presión y producción de insertos sobremoldeados. Cada trabajo de moleteado se revisa para verificar la coincidencia del paso, la compensación de expansión del diámetro y la idoneidad del tipo de patrón. La retroalimentación de DFM sobre el diámetro previo al moleteado, el paso del patrón y la adecuación del espesor de pared es estándar en cada revisión de proyecto.
[Solicitar una revisión de DFM y cotización de moleteado CNC →]


