
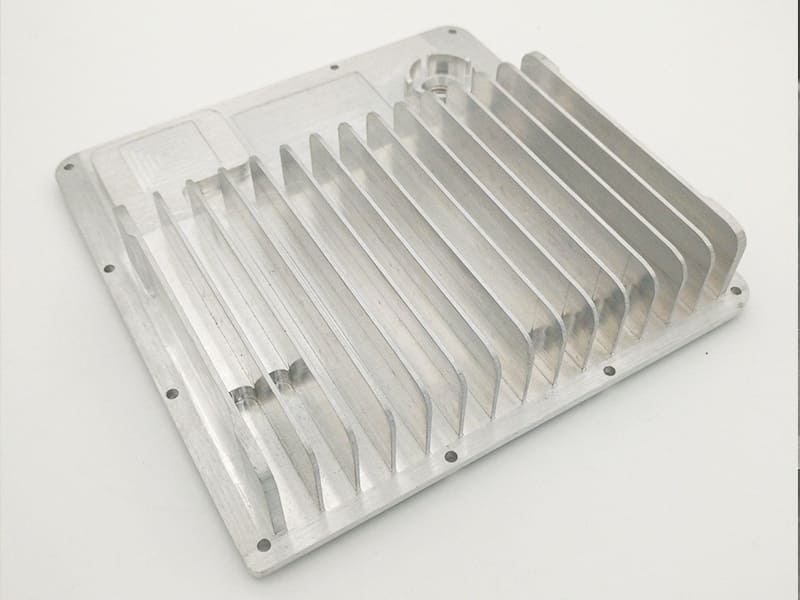
Schnelle Antwort: Effektives Kühlkörperdesign beginnt mit der Wärmewiderstandsberechnung – nicht mit der Rippengeometrie. Der erforderliche Wärmewiderstand des Kühlkörpers beträgt: R_sa = (Tj_max − Ta) / Q − R_jc − R_TIM, wobei Tj_max die maximale Sperrschichttemperatur, Ta die ungünstigste Umgebungstemperatur, Q die Spitzenverlustleistung, R_jc der Wärmewiderstand von der Sperrschicht zum Gehäuse und R_TIM der Widerstand des Schnittstellenmaterials ist. Sobald der Zielwert für R_sa bekannt ist, optimiert das Design sechs Variablen in sequenzieller Reihenfolge: Luftstromtyp (natürliche oder erzwungene Konvektion), Rippenabstand, Grundplattendicke, Rippenhöhe, Oberfläche und Material. Der häufigste Fehler beim Kühlkörperdesign ist ein falsch ausgerichteter oder blockierter Luftstrom – ein korrekt dimensionierter Aluminiumkühlkörper bei gut geführtem Luftstrom übertrifft einen Kupferkühlkörper bei schlechtem Luftstrom jedes Mal.
Warum Kühlkörper trotz korrektem Aussehen versagen
Die zuverlässigste technische Erkenntnis zum Kühlkörperdesign ist auch die kontraintuitivste: Ein Kühlkörper, der in der Simulation überdimensioniert wirkt, versagt im realen Produkt häufig. Der Grund ist, dass die thermische Simulation den Kühlkörper isoliert modelliert, während das Produkt ihn in einem Gehäuse mit eingeschränktem Luftstrom, erhöhter Umgebungstemperatur durch benachbarte Wärmequellen und einer thermischen Schnittstelle installiert, die von Montagearbeitern statt unter idealen Bedingungen aufgetragen wird.
Die häufigsten realen Ausfallmodi sind:
Rippenabstand zu eng für den verfügbaren Luftstrom: Dichte Rippen erhöhen die Oberfläche auf dem Papier. In einem kompakten Gehäuse mit kleinem Lüfter können sie die tatsächliche Kühlung verringern, indem sie den Luftströmungswiderstand über das hinaus erhöhen, was die Druckfähigkeit des Lüfters überwinden kann. In einem unserer Produktionsfälle mit einem kompakten Industriecontroller führte die Reduzierung des Rippenabstands von 2,5 mm auf 1,5 mm (zur Vergrößerung der Oberfläche) tatsächlich zu einer Erhöhung der stationären Temperatur um 7 °C, da der statische Druck des Lüfters nicht ausreichte, um den Luftstrom durch den engeren Rippenstapel aufrechtzuerhalten.
Gehäuse fängt heiße Luft ein: Ein Kühlkörper, der Umgebungsluft aus einem abgedichteten Gehäuse ansaugt, recycelt dieselbe erwärmte Luft, wodurch die Umgebungstemperatur im Laufe der Zeit steigt. Ein korrekt berechneter Wärmewiderstand des Kühlkörpers bei 25 °C Umgebungstemperatur kann bei 50 °C Umgebungstemperatur in einem schlecht belüfteten Schrank um 50–100% zu klein sein.
Ausfälle der thermischen Schnittstelle: Der Zweck von Wärmeleitpaste besteht darin, mikroskopische Luftspalte zu eliminieren – nicht, um den Chip zu “kühlen”. Die korrekte Anwendung ist eine dünne Schicht (ca. 0,05–0,15 mm), die gerade ausreicht, um Oberflächenunregelmäßigkeiten zu füllen. Eine dicke Anwendung erhöht den Wärmewiderstand. Pump-out während thermischer Zyklen (verursacht durch unterschiedliche Wärmeausdehnungskoeffizienten zwischen Komponenten) ermöglicht das Wiederöffnen von Luftspalten.
Unzureichende Grundplattendicke für die Wärmeverteilung: Eine dünne Grundplatte konzentriert Wärme direkt über der Quelle. Nur die Rippen direkt über der Kontaktzone tragen sinnvoll zur Kühlung bei; äußere Rippen bleiben relativ kühl und sind thermisch verschwendet. Eine 4 mm dicke Aluminiumbasis unter einem 50-W-Modul kann die Kontaktzone 15–20 °C heißer lassen als eine 10 mm dicke Basis, ohne Änderung des Rippendesigns.
Der Wärmepfad: Was Wärme tatsächlich tut
Wärme springt nicht vom Chip in die Luft – sie folgt einem spezifischen Pfad, und der Widerstand auf jeder Stufe bestimmt die Temperatur an der Chip-Sperrschicht.
Stufe 1 – Wärmeleitung vom Chip zur Kühlkörperbasis: Wärme leitet sich durch feste Materialien: Sperrschicht → Chip-Gehäuse → thermisches Schnittstellenmaterial (TIM) → Kühlkörperbasis. Diese Stufe wird durch die Wärmeleitfähigkeit des Materials, die Kontaktqualität der Schnittstelle, den Montagedruck und die Oberflächenebenheit bestimmt. Eine verzogene Passfläche kann die Sperrschichttemperatur um 5–15 °C erhöhen, selbst mit einem großen Kühlkörper, da die durch die Verformung entstehenden mikroskopischen Luftspalte schlechte Wärmeleiter sind.
Stufe 2 – Verteilung durch die Basis: Wärme verteilt sich seitlich durch die Aluminium- oder Kupferbasis von der Kontaktzone auf die gesamte Rippenfläche. Der Ausbreitungswiderstand hängt von der Basisdicke, der Leitfähigkeit des Basismaterials und dem Verhältnis von Kontaktfläche zur gesamten Basisfläche ab. Diese Stufe ist der Punkt, an dem dünne Aluminiumbasen bei Quellen mit hoher Wärmeflussdichte versagen.
Stufe 3 – Konvektion von den Rippen zur Luft: Wärme wird durch Konvektion von den Rippenoberflächen an bewegte (oder stehende) Luft übertragen. Diese Stufe bestimmt den Großteil des praktischen Leistungsunterschieds zwischen Designs – nicht die Materialleitfähigkeit. Der konvektive Wärmeübergangskoeffizient h (W/m²·K) beträgt bei natürlicher Konvektion 5–15 W/m²·K; bei erzwungener Konvektion mit typischen Lüftergeschwindigkeiten von 1–3 m/s erreicht h 30–100 W/m²·K oder mehr. Dieses Verhältnis erklärt, warum erzwungene Konvektion die Leistung bei gleicher Kühlkörpergeometrie um das 3–7-fache gegenüber natürlicher Konvektion verbessern kann.
Wärmewiderstandsberechnung: So dimensionieren Sie einen Kühlkörper
Die Kernformel
Jede Kühlkörperdimensionierung beginnt mit dem erforderlichen Wärmewiderstand des Kühlkörpers. Die Beziehung zwischen Leistung, Temperatur und Widerstand lautet:
R_total = (Tj_max − Ta) / Q
Wo:
- Tj_max = maximal zulässige Sperrschichttemperatur (°C) aus dem Datenblatt des Bauteils
- Ta = ungünstigste Umgebungstemperatur (°C) – verwenden Sie die tatsächlich erwartete Betriebsumgebung, keinen Laborwert
- Q = Spitzenverlustleistung (W) – berücksichtigen Sie Einschalt-Transienten und den ungünstigsten Betriebslastfall, nicht die Durchschnittsleistung
- R_total = gesamter zulässiger Wärmewiderstand von der Sperrschicht zur Umgebung (°C/W)
Der Gesamtwiderstand wird auf die Stufen des Wärmepfads aufgeteilt:
R_total = R_jc + R_TIM + R_sa
Wo:
- R_jc = Wärmewiderstand von der Sperrschicht zum Gehäuse (aus dem Datenblatt des Bauteils)
- R_TIM = Wärmewiderstand des Wärmeleitmaterials (aus den Daten des TIM-Herstellers, typischerweise 0,05–0,30 °C/W·cm² ÷ Kontaktfläche)
- R_sa = erforderlicher Wärmewiderstand vom Kühlkörper zur Umgebung (das Auslegungsziel)
Daher:
R_sa = R_total − R_jc − R_TIM
Berechnungsbeispiel
Systemparameter:
- IGBT-Modul, Tj_max = 125°C
- Installierte Umgebungstemperatur = 50°C (ungünstigster Fall im Industriegehäuse)
- Spitzenleistung = 80W
- R_jc aus dem Datenblatt = 0,30 °C/W
- R_TIM (20 µm Silikonpad, 60 cm² Kontaktfläche) = 0,20 °C/W
Berechnung:
R_total = (125 − 50) / 80 = 0,94 °C/W
R_sa = 0,94 − 0,30 − 0,20 = 0,44 °C/W
Dieser R_sa-Wert von 0,44 °C/W ist ein ambitioniertes Ziel, das eine Zwangsbelüftung erfordert. Aluminium-Kühlkörper mit natürlicher Konvektion erreichen typischerweise R_sa-Werte von 1,5–5,0 °C/W; Aluminium-Kühlkörper mit Zwangskonvektion können je nach Luftströmungsgeschwindigkeit und Kühlkörpergeometrie 0,3–1,5 °C/W erreichen.
Interpretation des R_sa-Ziels
| Erforderlicher R_sa (°C/W) | Typische Bedeutung |
|---|---|
| > 3,0 | Natürliche Konvektion kann bei ausreichender Rippenfläche ausreichen |
| 1.0–3.0 | Natürliche Konvektion mit größerem Kühlkörper oder verbessertem passivem Design |
| 0.5–1.0 | Zwangskonvektion in der Regel erforderlich; abhängig vom Luftstrom |
| 0.2–0.5 | Zwangskonvektion erforderlich; sorgfältige Luftstromauslegung notwendig |
| < 0,2 | Flüssigkeitskühlung oder Hochleistungs-Zwangsluftsystem erforderlich |
Warum die tatsächliche Leistung von den Datenblattangaben abweicht
Kühlkörper-Datenblätter geben den Wärmewiderstand unter kontrollierten Laborbedingungen an: gleichmäßiger, ungehinderter Luftstrom bei angegebener Geschwindigkeit, stabile Umgebungstemperatur, optimaler Wärmeübergang. In einem realen Produktgehäuse:
- Der Luftstrom durch die Rippen kann aufgrund von Gehäuseeinschränkungen, Kabelführung und Wandnähe nur 30–60 % der Auslegungsgeschwindigkeit betragen
- Die Umgebungstemperatur im Gehäuse kann aufgrund der Eigenerwärmung umgebender Komponenten 15–25 °C über der externen Umgebungstemperatur liegen
- Die Qualität der Wärmeschnittstelle variiert mit der Montagetechnik und ändert sich im Laufe der Zeit durch thermische Zyklen
Eine konservative Auslegungspraxis: R_sa unter Annahme von 70 % der Nenn-Luftstromleistung und einer Umgebungstemperatur von 20 °C über der externen Umgebungstemperatur für geschlossene Systeme berechnen. Wenn das Design unter diesen abgeminderten Bedingungen das Ziel weiterhin erfüllt, wird es es in der Produktion zuverlässig erfüllen.
Wichtige Auslegungsvariablen
Rippenabstand: Der Luftstrom-Engpass
Der Rippenabstand bestimmt den Luftströmungswiderstand durch den Kühlkörper. Der optimale Abstand balanciert zwei konkurrierende Anforderungen: Ein engerer Abstand erhöht die Oberfläche, erhöht aber auch den Widerstand; ein größerer Abstand reduziert den Widerstand, reduziert aber auch die Oberfläche.
Natürliche Konvektion: Der optimale Rippenabstand beträgt etwa 6–12 mm. Die Luftströmungsgeschwindigkeiten bei natürlicher Konvektion betragen bestenfalls 0,1–0,5 m/s; enge Rippen halten erwärmte Luft in den Rippenkanälen fest, erhöhen die lokale Umgebungstemperatur und verringern die treibende Temperaturdifferenz für die Konvektion. Wider Erwarten kühlen weniger, weit auseinanderliegende Rippen in passiven Anwendungen oft besser als viele eng beieinanderliegende Rippen.
Erzwungene Konvektion: Bei ventilatorgetriebenem Luftstrom hängt der optimale Abstand von der statischen Druckfähigkeit des Ventilators ab. Als praktischer Ausgangspunkt sind 2–4 mm für typische kleine bis mittlere Computer-Kühlventilatoren (Nenndruck 1–5 mm H₂O) geeignet. Ventilatoren mit höherem statischem Druck (Gebläse, Industrieventilatoren) können Luftstrom effektiv durch 1–2 mm Abstände treiben.
Das Design sollte gegen die Betriebskurve des Ventilators validiert werden. Der Ventilator arbeitet dort, wo seine Druck-Volumenstrom-Kurve die Druck-Volumenstrom-Kurve des Systems (Systemkurve) schneidet. Mit abnehmendem Rippenabstand steigt der Systemwiderstand und der Betriebspunkt des Ventilators verschiebt sich zu geringeren Volumenströmen. Liegt dieser Schnittpunkt im steilen Bereich der Ventilatorkurve, führen kleine Änderungen des Rippenabstands zu großen Änderungen des Luftstroms – das Design ist empfindlich gegenüber Fertigungstoleranzen.
Rippenhöhe
Eine Erhöhung der Rippenhöhe vergrößert die Oberfläche, führt aber auch zu:
- Erhöhtem Druckabfall durch den Rippenkanal (mehr Widerstand bei gleichem Luftstrom)
- Bildung von “Totzonen” nahe den Rippenspitzen, wo die Luftströmungsgeschwindigkeit niedrig ist – Wärme, die an die äußere Rippenlänge übertragen wird, trägt pro Flächeneinheit weniger bei als Wärme nahe der Basis
- In kompakten Gehäusen können hohe Rippen physisch an Wände oder andere Komponenten heranreichen und den Luftstrom weiter einschränken
Praktische Richtlinie: Bei Zwangskonvektion zeigt die Rippenhöhe oberhalb von etwa 30–40 mm abnehmende thermische Erträge. Bei natürlicher Konvektion kann eine Rippenhöhe von 50–100 mm effektiv sein, da der hohe Kanal einen stärkeren auftriebsbedingten Luftstrom unterstützt.
Basisdicke: Kritisch für hohe Wärmestromdichten
Die Basisdicke bestimmt, wie gut sich die Wärme von der Wärmequellen-Fläche auf die gesamte Rippenfläche verteilt. Der Spreizwiderstand (R_spread) hängt von der Größe der Wärmequelle, der Basisgröße, der Basisdicke und der Materialleitfähigkeit ab. Für eine 10×10 mm Wärmequelle auf einer 50×50 mm Basis:
- 3 mm Aluminiumbasis: erhebliche Temperaturungleichmäßigkeit; zentrale Rippenzone ~25–30 °C heißer als die Randrippen
- 8 mm Aluminiumbasis: deutlich verbesserte Spreizung; zentrale Zone ~8–12 °C heißer als der Rand
- 10 mm Aluminium- oder 4 mm Kupferbasis: gute Spreizung; Temperaturdifferenz < 5 °C über die Rippenfläche
Praktische Basislinie: Bei Wärmestromdichten über 20 W/cm² sollte die Basisdicke in Aluminium mindestens 5–8 mm betragen. Über 50 W/cm² sollten Kupfereinlagen, Heatpipes oder Dampfkammerlösungen in Betracht gezogen werden, um eine ausreichende Spreizung zu erreichen.
Luftströmungsrichtung und -ausrichtung
Der Luftstrom muss entlang der Rippenkanäle ausgerichtet sein, nicht senkrecht zu ihnen. Luft, die seitlich in die Rippen eintritt (Querströmung), muss um 90° umlenken, um auszutreten, was Turbulenzen erzeugt und den Druckabfall dramatisch erhöht. Luft, die entlang der Rippenkanalachse eintritt (Parallelströmung), erfährt minimalen Widerstand und maximale Wärmeübertragung.
Die häufigsten Luftstrom-Auslegungsfehler:
- Ventilator bläst gegen eine Wand, wobei der Kühlkörper im Nachlauf der Rezirkulation liegt
- Kühlkörper um 90° relativ zur Luftströmungsrichtung gedreht
- Einlass- und Auslassöffnungen auf derselben Seite, was eine Kurzschluss-Rezirkulation ermöglicht
- Kabelbündel blockieren den Rippenkanaleinlass oder -auslass
In einem kompakten Gehäuse ist die Verifizierung der tatsächlichen Luftströmungsrichtung mittels Rauchvisualisierung oder CFD zuverlässiger als die Annahme, dass die konstruierte Luftströmungsrichtung in der Praxis erreicht wird.
Aluminium vs. Kupfer: Die Materialentscheidung
Die Wärmeleitfähigkeit von Kupfer (~390 W/m·K) ist etwa 1,9-mal so hoch wie die von Aluminium (~200 W/m·K). Bei einer Wärmespreizungsanwendung – bei der das primäre Ziel darin besteht, Wärme lateral von einer kleinen Quelle auf eine große Rippenfläche zu bewegen – ist dieser Unterschied signifikant und reduziert direkt die Hot-Spot-Temperatur.
Im Konvektionsstadium – in dem Rippen Wärme an Luft übertragen – ist jedoch der Temperaturunterschied der Rippen weniger entscheidend als der luftseitige Konvektionskoeffizient. Wenn der Luftstrom der begrenzende Faktor ist, bringt der Wechsel von Aluminium- zu Kupferrippen wenig, da der Engpass in der Grenzschicht des Luftfilms auf der Rippenoberfläche liegt, nicht im Rippenmaterial.
Die praktische Entscheidung:
Verwenden Sie Aluminium, wenn:
- Die Wärmequelle verteilt ist (Kontaktfläche ist groß relativ zur Grundfläche)
- Strangpressen oder Druckgießen das erforderliche Fertigungsverfahren ist – Kupfer lässt sich nicht leicht strangpressen
- Gewicht ist eine Einschränkung (Kupfer ist 3,3× dichter als Aluminium)
- Kosten sind begrenzt — Kupfer kostet typischerweise 3–5× so viel Material wie Aluminium
- Produktionsvolumen ist hoch
Verwenden Sie Kupfer, wenn:
- Wärmequelle stark konzentriert ist (kleine Kontaktfläche, hohe Leistung — z. B. IGBT-Modul, CPU, Laserdiode)
- Schnelle laterale Wärmeverteilung erforderlich ist, um lokale Hotspots zu vermeiden
- Eine dünne Grundplatte erforderlich ist (Kupfer erreicht bei geringerer Dicke eine bessere Wärmeverteilung als Aluminium)
Verwenden Sie Hybrid (Kupferbasis + Aluminiumrippenstapel), wenn:
- Wärmequelle konzentriert ist, aber Kosten eine Einschränkung darstellen
- Gewicht kontrolliert werden muss, aber Wärmeverteilung weiterhin erforderlich ist
- Produktionsvolumen die Montagekosten für das Verbinden unterschiedlicher Metalle rechtfertigt
Der Hybridansatz wird häufig in CPU-Kühlern, Hochleistungs-Leistungselektronik und Traktionswechselrichtern für Elektrofahrzeuge eingesetzt. Der Kupferblock übernimmt die Wärmeverteilung; der Aluminiumrippenstapel bietet kostengünstige Konvektionsoberfläche.
| Eigentum | Aluminium (6061) | Kupfer (C110) | Verhältnis |
|---|---|---|---|
| Wärmeleitfähigkeit | ~200 W/m·K | ~390 W/m·K | 1.95× |
| Dichte | 2,70 g/cm³ | 8,96 g/cm³ | 3,3× schwerer |
| Relative Materialkosten | 1× | 3–5× | — |
| Bearbeitbarkeit | Ausgezeichnet | Mäßig | — |
| Extrusionsfähigkeit | Ja | Nein (praktische Grenze) | — |
Natürliche Konvektion vs. erzwungene Luftkühlung
Die Wahl zwischen passiver und aktiver Kühlung ist eine der folgenreichsten Designentscheidungen — sie bestimmt die erforderliche Kühlkörpergröße, den akzeptablen R_sa, die Anforderungen an die Gehäusebelüftung und das langfristige Zuverlässigkeitsprofil.
Natürliche Konvektion
Natürliche Konvektion beruht auf dem Dichteunterschied zwischen erwärmter Luft (die aufsteigt) und kühlerer Umgebungsluft (die nachströmt). Kein Lüfter, keine beweglichen Teile, kein Stromverbrauch, kein Lüfterausfallrisiko.
Effektive passive Kühlung erfordert:
- Vertikale Rippenausrichtung (Rippen parallel zur Richtung des natürlichen Luftstroms — nach oben)
- Freier Luftweg unter und über dem Kühlkörper für kalten Lufteintritt und warmen Luftaustritt
- Rippenabstand breit genug für auftriebsgetriebenen Luftstrom ohne übermäßige Reibung (typischerweise 6–12 mm)
- Ausreichende Rippenfläche für die erforderliche Wärmeabfuhr bei moderatem Konvektionskoeffizienten (h = 5–15 W/m²·K)
Natürliche Konvektion ist geeignet für Verlustleistungen bis ca. 20–30 W in typischen Gehäusen und für Anwendungen, bei denen die Lüfterzuverlässigkeit kritisch ist (Außenbereiche, staubige oder wartungsfreie Umgebungen).
Erzwungene Luftkühlung
Lüftergetriebene erzwungene Konvektion erhöht den Konvektionskoeffizienten auf 30–100+ W/m²·K und verbessert die Wärmeübertragung pro Rippenfläche erheblich. Derselbe Aluminiumkühlkörper, der bei natürlicher Konvektion R_sa = 3,0 °C/W erreicht, kann mit einem moderaten Lüfter R_sa = 0,6–0,8 °C/W erreichen — eine 4-fache Verbesserung allein durch Luftstrom.
Erzwungene Luftführung bringt mit sich:
- Lüfterausfall als Zuverlässigkeitsrisiko — bei sicherheitskritischen Anwendungen sind Doppellüfter mit Fehlerüberwachung erforderlich
- Akustisches Rauschen — Lüftergeräuschpegel von 30–50 dB(A) bei typischen Betriebsdrehzahlen
- Staubansammlung in den Rippenkanälen, die den Luftströmungswiderstand erhöht und die Kühlleistung im Laufe der Zeit verringert (Filterwartung oder regelmäßige Reinigung erforderlich)
Erzwungene Luftkühlung ist erforderlich, wenn das R_sa-Ziel mit passiver Kühlung bei akzeptabler Kühlkörpergröße nicht erreicht werden kann.
Auswahl der Kühlkörperstruktur
Stranggepresstes Aluminium
Extrusion erzeugt gerippte Kühlkörper in sehr hohen Stückzahlen zu geringen Kosten. Der Extrusionsprozess beschränkt die Geometrie auf gleichmäßige Querschnitte, was die Rippengeometrieoptionen einschränkt, aber außergewöhnliche Konsistenz und niedrige Kosten für Standardprofile liefert.
Geeignet für: Standardrippengeometrien, hohe Produktionsvolumen (> Hunderte bis Tausende Einheiten), kosten-sensitive Anwendungen.
CNC Bearbeitet
CNC-Bearbeitung ermöglicht jede Rippengeometrie, jedes Material, jede Merkmalsanordnung ohne Werkzeuginvestition. Geeignet für: Prototypen und Designiterationen, komplexe Geometrien, die nicht extrudiert werden können, geringe Produktionsvolumen, Anwendungen mit hohen Präzisionsanforderungen (enge Ebenheit, kontrollierte Oberflächenbeschaffenheit für die thermische Schnittstelle), Luft- und Raumfahrt sowie Spezialanwendungen.
CNC-Kühlkörper aus Aluminium (6061-T6 oder 6063-T6) oder Kupfer sind der Standardansatz für die thermische Prototypenvalidierung vor der Festlegung auf Extrusionswerkzeuge. Aus unserer Fertigungserfahrung ermöglicht ein CNC-bearbeiteter Prototypkühlkörper dem Thermodesigner, Rippenabstand, Basisdicke und Geometrie über 1–3 Designzyklen zu iterieren, bevor die endgültige Geometrie validiert wird — diese Iteration ist vor der Werkzeugherstellung weitaus kostengünstiger als danach.
Geschabte Rippen (Skived Fin)
Beim Skiving werden dünne Rippen direkt aus einem massiven Metallblock durch kontrollierte Klingenwirkung geschnitten, wodurch sehr dünne Rippen (0,2–0,4 mm) bei hoher Rippendichte entstehen. Geschabte Rippen eliminieren die Verbindungsschnittstelle gelöteter Rippenbaugruppen und erhalten die volle Materialleitfähigkeit von der Basis bis zu den Rippenspitzen.
Geeignet für: Anwendungen mit hoher Wärmedichte, bei denen maximale Oberfläche erforderlich ist, IGBT-Module, Telekom-Basisstationen.
Gebondete Rippen (gelötet oder geklebt)
Gebondete Rippenbaugruppen befestigen extrudierte oder bearbeitete Rippenanordnungen an einer Grundplatte. Sie ermöglichen Rippenhöhen und Seitenverhältnisse, die durch Extrusion nicht erreichbar sind, und ermöglichen Kombinationen unterschiedlicher Materialien (Kupferbasis, Aluminiumrippen).
Geeignet für: maximale Leistungsanforderungen, Rippenanordnungen mit hohem Seitenverhältnis, Hybridmaterialdesigns.
Stiftrippen (Pin Fin)
Stiftrippenkühlkörper verwenden Anordnungen zylindrischer oder konischer Stifte anstelle planarer Rippen. Stiftrippen sind weniger empfindlich gegenüber der Luftströmungsrichtung — sie funktionieren bei Luftstrom aus jeder Richtung angemessen, im Gegensatz zu planaren Rippen, die einen ausgerichteten axialen Luftstrom erfordern.
Geeignet für: passive Kühlanwendungen, multidirektionale Luftströmung, kompakte Bauformen, bei denen die Luftströmungsrichtung ungewiss ist.
Anwendungsspezifische Designhinweise
| Anwendung | Typische Leistung | Wichtigster Designfokus | Typische Struktur |
|---|---|---|---|
| LED-Straßenbeleuchtung | 20–100 W | Passive Fläche maximieren, vertikale Ausrichtung | Radiale oder gerade Rippen, Aluminiumstrangpressprofil |
| Motorantrieb (IGBT-basiert) | 50–200 W | Dicke Basis zur Wärmeverteilung, erzwungene Luftströmung | Gerade Rippen, stranggepresst oder geschabt, 6–10 mm Basis |
| Netzteil (gekapselt) | 30–150 W | Luftströmungspfad-Design, kompakte Geometrie | Gerade Rippen, erzwungene Konvektion |
| EV-Traktionswechselrichter | 200–500 W+ | Extreme Wärmedichte, Platzbeschränkung | Kupferbasis, geschabte/gebondete Aluminiumrippen oder Flüssigkeit |
| CPU/GPU-Kühlung | 65–250 W | Schnelle Wärmeableitung von kleiner Die-Fläche | Heatpipe + Kupferkontaktplatte, Aluminiumrippen |
| Industriesteuerung | 20–100 W | Zuverlässigkeit, Staubresistenz | Stranggepresstes Aluminium, natürliche oder langsame erzwungene Konvektion |
| Telekommunikationsausrüstung | 100–300 W | Hohe Luftströmung, Front-zu-Rück-Pfad | Gerade Rippen, Hochgeschwindigkeits-Zwangsluft |
Häufige Designfehler und deren Vermeidung
| Fehler | Folge | Der richtige Ansatz |
|---|---|---|
| Rippenabstand zu eng für Lüfterleistung | Luftströmung sinkt; Rippenfläche wird verschwendet | Rippenabstand an statischen Druck des Lüfters anpassen |
| Dimensionierung nach Durchschnittsleistung statt Spitzenleistung | Thermischer Ausfall bei Spitzenlast | Für Spitzenlast + 20–30 % Sicherheitsmarge dimensionieren |
| Verwendung von Raumtemperatur-Umgebung | System überhitzt bei tatsächlicher Einbautemperatur | Worst-Case-Gehäuseumgebung verwenden |
| Keine Verifizierung des Luftströmungspfads | Heiße Luft zirkuliert zurück | Einlass-Auslass-Trennung prüfen; CFD verwenden |
| Übermäßige Wärmeleitpaste | Grenzflächenwiderstand steigt | Nur 0,05–0,15 mm Schicht auftragen |
| Dünne Basis unter Hochflussquelle | Hotspot über der Quelle | Mindestbasis von 5–8 mm für > 20 W/cm² |
| Umstellung auf Kupfer zur Behebung von Überhitzung | Begrenzte Verbesserung, wenn Luftstrom der Engpass ist | Zuerst Luftstrom beheben; dann Material in Betracht ziehen |
| Nicht im endgültigen Gehäuse testen | Laborleistung entspricht nicht dem Produkt | In repräsentativem Gehäuse mit realistischem Luftstrom testen |
Wichtigste Erkenntnisse
- Mit Wärmewiderstandsberechnung beginnen, nicht mit Rippengeometrie: Bestimmen Sie den erforderlichen R_sa, bevor Sie sich für Rippendesign, Material oder Struktur entscheiden.
- Luftstrom ist die dominierende Leistungsvariable: Der Konvektionskoeffizient bei erzwungener Luft (30–100 W/m²·K) ist 5–10× höher als bei natürlicher Konvektion (5–15 W/m²·K). Das Luftstromdesign hat typischerweise mehr Einfluss auf die Leistung als Material oder Rippengeometrie.
- Für Worst-Case-Umgebungstemperatur und Spitzenleistung dimensionieren: Labortests bei 25°C mit idealem Luftstrom sind nicht die Auslegungsbedingung. Industriegehäuse bei 45–50°C Umgebungstemperatur mit teilweise eingeschränktem Luftstrom sind die Auslegungsbedingung.
- Basisdicke bestimmt die Wärmeverteilungsqualität: Bei Wärmestromdichten über 20 W/cm² erzeugt eine unzureichende Basisdicke Hot Spots, die keine Verbesserung des Rippendesigns beheben kann.
- Kupfer übertrifft Aluminium bei der Wärmeverteilung; Aluminium dominiert bei Kosten, Gewicht und Fertigung im großen Maßstab: Hybriddesigns (Kupferbasis, Aluminiumrippen) vereinen beide Vorteile.
- Strangpressen ist der Standard für Serienproduktion; CNC-Bearbeitung ist die richtige Wahl für Prototypen, komplexe Geometrien und Präzisionsanwendungen in geringen Stückzahlen.
- Für OEM-Einkaufsteams: Die Spezifikationen für Kühlkörper sollten den erforderlichen Wärmewiderstand (R_sa in °C/W bei angegebener Luftstromgeschwindigkeit), die Ebenheit der Montagefläche (typischerweise ≤ 0,05 mm für präzise Wärmeschnittstellen), die Materialgüte, die Eloxalspezifikation (Typ II für Standard; Typ III für Verschleißfestigkeit) sowie die Angabe enthalten, ob das Bauteil bearbeitet oder stranggepresst wird — jeweils mit unterschiedlichen Auswirkungen auf Vorlaufzeit und Mindestbestellmenge.
Häufig gestellte Fragen
Wie berechnet man den erforderlichen Wärmewiderstand für einen Kühlkörper?
Der erforderliche Wärmewiderstand des Kühlkörpers (R_sa) wird berechnet aus: R_sa = (Tj_max − Ta) / Q − R_jc − R_TIM, wobei Tj_max die maximal zulässige Sperrschichttemperatur aus dem Datenblatt des Bauteils ist, Ta die Worst-Case-Umgebungstemperatur in der tatsächlichen Einbauumgebung (nicht Laborbedingungen), Q die Spitzenverlustleistung einschließlich transienter Lasten, R_jc der Wärmewiderstand des Bauteils von der Sperrschicht zum Gehäuse und R_TIM der Wärmewiderstand des Wärmeleitmaterials ist. Das Ergebnis ergibt den maximal zulässigen Wärmewiderstand des Kühlkörpers — der Kühlkörper muss diesen Wert oder weniger unter den angegebenen Luftstrombedingungen erreichen. Verwenden Sie eine abgeminderte Luftstromannahme (70% des Nenndurchflusses), um Gehäuseeinschränkungen zu berücksichtigen.
Warum überhitzt mein Kühlkörper auch nach dem Upgrade auf eine größere Größe noch?
Überhitzung nach dem Hinzufügen eines größeren Kühlkörpers weist fast immer auf ein Luftstromproblem hin, nicht auf einen unzureichenden Kühlkörper. Die häufigsten Ursachen sind: heiße Luft, die in einem schlecht belüfteten Gehäuse eingeschlossen ist (der Kühlkörper gibt Wärme an Luft ab, die bereits durch Rezirkulation heiß ist); Luftstrom, der nicht tatsächlich durch die Rippenkanäle strömt (Umgehung des Kühlkörpers statt Durchströmung); Luftstromrichtung, die nicht mit der Rippenausrichtung übereinstimmt; und Ausfall der Wärmeschnittstelle (übermäßige Wärmeleitpaste, schlechter Oberflächenkontakt oder inkonsistenter Anpressdruck). Überprüfen Sie vor der Neukonstruktion des Kühlkörpers, ob kühle Umgebungsluft die Rippenkanäle erreicht, ob erwärmte Luft ohne Rezirkulation aus dem Gehäuse austritt und ob die Wärmeschnittstelle korrekt aufgetragen ist.
Was ist der beste Rippenabstand für einen Kühlkörper?
Der optimale Rippenabstand hängt davon ab, ob die Kühlung passiv (natürliche Konvektion) oder aktiv (erzwungene Luft) ist. Für natürliche Konvektion wird ein Abstand von 6–12 mm empfohlen — ein engerer Abstand fängt heiße Luft zwischen den Rippen ein und reduziert die treibende Temperaturdifferenz für den auftriebsbedingten Luftstrom. Für erzwungene Luftkühlung sind 2–4 mm für typische kleine Lüfter mit statischem Druck von 1–5 mm H₂O geeignet. Für Hochdruckgebläse oder Industrielüfter können 1–2 mm wirksam sein. Die kritische Designprüfung: Der Lüfter muss in der Lage sein, einen ausreichenden Luftstrom bei dem Druckabfall aufrechtzuerhalten, der durch den gewählten Rippenabstand entsteht. Wenn der Rippenabstand zur Vergrößerung der Oberfläche reduziert wird, aber der statische Druck des Lüfters nicht ausreicht, um den Durchfluss aufrechtzuerhalten, sinkt die Gesamtkühlleistung.
Wann sollte ich Kupfer anstelle von Aluminium für einen Kühlkörper verwenden?
Verwenden Sie Kupfer, wenn die Wärmequelle stark konzentriert ist (kleine Kontaktfläche, hohe Leistungsdichte) und eine schnelle laterale Wärmeverteilung erforderlich ist, um Hot Spots zu vermeiden. Bei einem 100-W-IGBT-Modul mit einer 20×20-mm-Kontaktfläche auf einer 60×60-mm-Basis reduziert die höhere Leitfähigkeit von Kupfer (~390 vs. ~200 W/m·K) die Hot-Spot-Temperatur um 10–20°C im Vergleich zu Aluminium. Kupfer ist nicht die richtige Wahl zur Verbesserung der Konvektionseffizienz — die konvektive Wärmeübertragung wird durch die Luftgrenzschicht begrenzt, nicht durch das Rippenmaterial. Wenn die Überhitzung durch unzureichenden Luftstrom und nicht durch schlechte Wärmeverteilung verursacht wird, bringt der Wechsel von Aluminium zu Kupfer nur minimale Verbesserungen. Das Hybriddesign (Kupferbasis für die Verteilung, Aluminiumrippen für die Konvektionsfläche) nutzt den thermischen Vorteil von Kupfer dort, wo er zählt, während Gewicht und Kosten kontrolliert bleiben.
Wie ändert sich das Kühlkörperdesign zwischen natürlicher und erzwungener Luftkonvektion?
Natürliche Konvektion beruht auf Auftrieb – heiße Luft, die aus den Rippenkanälen aufsteigt, zieht kühlere Luft von unten nach. Für effektive passive Kühlung: Rippen müssen vertikal ausgerichtet sein (in Richtung der aufsteigenden heißen Luft); der Rippenabstand muss breit genug sein, um auftriebsgetriebene Strömung ohne übermäßige Reibung zu ermöglichen (6–12 mm); das Gehäuse muss klare Wege für kühle Luftzufuhr unten und heiße Luftabfuhr oben bieten; und die Oberfläche des Kühlkörpers muss groß genug sein, um die erforderliche Wärmeableitung bei Konvektionskoeffizienten von nur 5–15 W/m²·K zu erreichen. Erzwungene Luftkonvektion ermöglicht Konvektionskoeffizienten von 30–100+ W/m²·K, wodurch die erforderliche Rippenfläche für dieselbe Wärmelast drastisch reduziert wird. Der Übergang von natürlicher zu erzwungener Konvektion reduziert typischerweise das erforderliche Kühlkörpervolumen um das 3–5-fache bei gleichem thermischem Widerstandsziel.
Geschrieben vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung, das kundenspezifische Aluminium- und Kupferkühlkörper für industrielle Elektronik, Leistungsumwandlung, LED-Beleuchtung, Automobil- und Telekommunikations-OEM-Anwendungen herstellt. Technische Referenzen: Incropera & DeWitt, Fundamentals of Heat and Mass Transfer (Thermal Resistance Networks); JESD51-14 (Thermal Resistance Measurement of Electronic Devices); MIL-A-8625 (Anodic Coatings for Aluminum Heat Sinks); ASHRAE Thermal Guidelines for Data Communications Equipment.
Beschaffen Sie CNC-bearbeitete oder stranggepresste Aluminiumkühlkörper?
Bei CMS fertigen wir kundenspezifische Aluminium- und Kupferkühlkörper aus 6061-T6, 6063-T6 und Kupfer C110 – von einteiligen thermischen Prototypen für die Designvalidierung bis zur Serienproduktion. Jede Kühlkörperbestellung umfasst eine DFM-Prüfung auf Montageflächenebenheit, Fertigbarkeit der Rippengeometrie und Anodisierungskompatibilität.
[Thermische Designprüfung und Angebot für kundenspezifische Kühlkörperbearbeitung anfordern →]


