
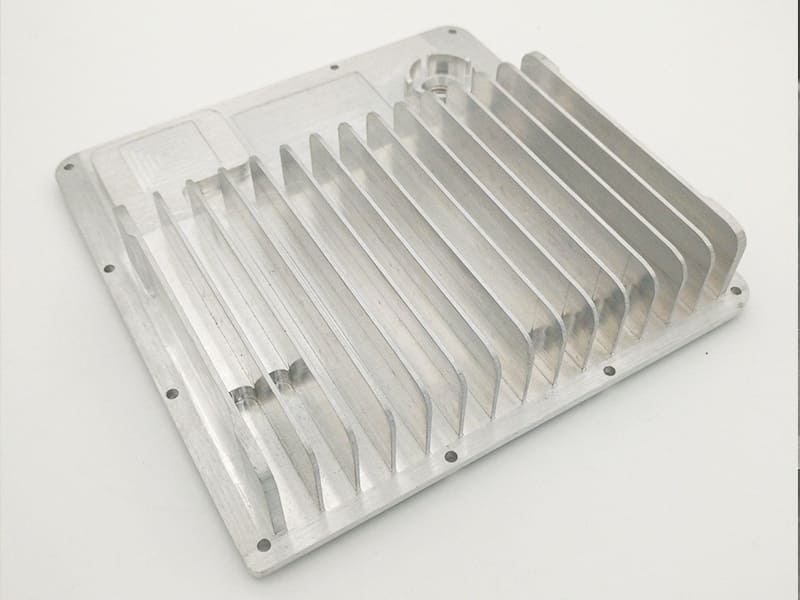
Hızlı Cevap: Etkili bir soğutucu tasarımı, kanat geometrisiyle değil, termal direnç hesaplamasıyla başlar. Gerekli soğutucu termal direnci şu şekildedir: R_sa = (Tj_max − Ta) / Q − R_jc − R_TIM; burada Tj_max maksimum bağlantı sıcaklığı, Ta en kötü durum ortam sıcaklığı, Q tepe güç kaybı, R_jc bağlantıdan gövdeye direnç ve R_TIM arayüz malzemesi direncidir. Hedef R_sa bilindiğinde, tasarım sırasıyla altı değişkeni optimize eder: hava akışı türü (doğal veya zorlamalı konveksiyon), kanat aralığı, taban kalınlığı, kanat yüksekliği, yüzey alanı ve malzeme. En yaygın soğutucu tasarım hatası, yanlış hizalanmış veya engellenmiş hava akışıdır — iyi yönetilen hava akışındaki doğru boyutlandırılmış bir alüminyum soğutucu, kötü hava akışındaki bir bakır soğutucudan her zaman daha iyi performans gösterir.
Soğutucular Doğru Görünmesine Rağmen Neden Başarısız Olur
Soğutucu tasarımı hakkındaki en güvenilir mühendislik içgörüsü aynı zamanda en sezgiye aykırı olanıdır: simülasyonda aşırı boyutlu görünen bir soğutucu, gerçek üründe sıklıkla başarısız olur. Bunun nedeni, termal simülasyonun soğutucuyu izole olarak modellemesi, oysa ürünün onu kısıtlı hava akışına sahip bir muhafaza içine, bitişik ısı kaynaklarından yükselen ortam sıcaklığına ve ideal koşullar yerine montaj operatörleri tarafından uygulanan bir termal arayüze sahip bir ortama yerleştirmesidir.
En yaygın gerçek dünya arıza modları şunlardır:
Mevcut hava akışı için çok sık kanat aralığı: Yoğun kanatlar kağıt üzerinde yüzey alanını artırır. Küçük bir fana sahip kompakt bir muhafazada, hava akışı direncini fanın basınç kapasitesinin üstesinden gelemeyeceği kadar artırarak gerçek soğutmayı azaltabilirler. Kompakt bir endüstriyel kontrol cihazıyla ilgili üretim vakalarımızdan birinde, kanat aralığını 2,5 mm'den 1,5 mm'ye düşürmek (yüzey alanını artırmak için) aslında kararlı durum sıcaklığını 7°C artırdı, çünkü fanın statik basıncı daha sıkı kanat yığını boyunca hava akışını sürdürmek için yetersizdi.
Muhafazanın sıcak havayı hapsetmesi: Sızdırmaz bir muhafazadan ortam havası çeken bir soğutucu, aynı ısınmış havayı geri dönüştürerek ortam sıcaklığının zamanla yükselmesine neden olur. 25°C ortam sıcaklığında doğru hesaplanmış bir soğutucu termal direnci, yetersiz havalandırılan bir kabin içinde 50°C ortam sıcaklığında 50–100% kadar küçük olabilir.
Termal arayüz arızaları: Termal macunun amacı mikroskobik hava boşluklarını ortadan kaldırmaktır — çipi “soğutmak” değil. Doğru uygulama, yüzey düzensizliklerini doldurmaya ancak yetecek kadar ince bir tabakadır (yaklaşık 0,05–0,15 mm). Kalın uygulama termal direnci artırır. Termal döngü sırasında (bileşenler arasındaki uyumsuz termal genleşme katsayılarından kaynaklanan) dışarı pompalanma, hava boşluklarının yeniden açılmasına izin verir.
Isı yayılımı için yetersiz taban kalınlığı: İnce bir taban plakası ısıyı doğrudan kaynağın üzerinde yoğunlaştırır. Yalnızca temas bölgesinin doğrudan üzerindeki kanatlar soğutmaya anlamlı katkıda bulunur; dış kanatlar nispeten serin kalır ve termal olarak boşa harcanır. 50W'lık bir modülün altındaki 4 mm alüminyum taban, kanat tasarımında hiçbir değişiklik olmaksızın temas bölgesini 10 mm tabana göre 15–20°C daha sıcak bırakabilir.
Termal Yol: Isı Gerçekte Ne Yapar
Isı çipten havaya atlamaz — belirli bir yolu izler ve her aşamadaki direnç, çip bağlantı noktasındaki sıcaklığı belirler.
Aşama 1 — Çipten soğutucu tabanına iletim: Isı katı malzemeler boyunca iletilir: bağlantı → çip paketi → termal arayüz malzemesi (TIM) → soğutucu tabanı. Bu aşama, malzeme termal iletkenliği, arayüz temas kalitesi, montaj basıncı ve yüzey düzlüğü tarafından yönetilir. Çarpık bir eşleşme yüzeyi, büyük bir soğutucuyla bile bağlantı sıcaklığını 5–15°C artırabilir, çünkü çarpıklığın oluşturduğu mikroskobik hava boşlukları zayıf termal iletkenlerdir.
Aşama 2 — Taban boyunca yayılma: Isı, temas bölgesinden tam kanat alanına kadar alüminyum veya bakır taban boyunca yanal olarak dağılır. Yayılma direnci, taban kalınlığına, taban malzemesi iletkenliğine ve temas alanının toplam taban alanına oranına bağlıdır. Bu aşama, ince alüminyum tabanların yüksek akılı kaynaklar için başarısız olduğu aşamadır.
Aşama 3 — Kanatlardan havaya konveksiyon: Isı, kanat yüzeylerinden hareketli (veya durgun) havaya konveksiyon yoluyla aktarılır. Tasarımlar arasındaki pratik performans farkının çoğunu belirleyen aşama budur — malzeme iletkenliği değil. Doğal konveksiyon için konvektif ısı transfer katsayısı h (W/m²·K) 5–15 W/m²·K'dir; 1–3 m/s tipik fan hızlarında zorlamalı konveksiyon için h, 30–100 W/m²·K veya daha yükseğe ulaşır. Bu oran, zorlamalı konveksiyonun aynı soğutucu geometrisiyle doğal konveksiyona göre performansı neden 3–7× iyileştirebileceğini açıklar.
Termal Direnç Hesaplaması: Bir Soğutucu Nasıl Boyutlandırılır
Temel Formül
Tüm soğutucu boyutlandırma, soğutucudan gerekli termal dirençle başlar. Güç, sıcaklık ve direnç arasındaki ilişki şöyledir:
R_toplam = (Tj_maks − Ta) / Q
Nerede:
- Tj_max = cihaz veri sayfasından izin verilen maksimum bağlantı sıcaklığı (°C)
- Ta = en kötü durum ortam sıcaklığı (°C) — laboratuvar değeri değil, gerçek beklenen çalışma ortamını kullanın
- Q = tepe güç kaybı (W) — ortalama gücü değil, başlatma geçici durumlarını ve en kötü durum çalışma yükünü dahil edin
- R_total = bağlantıdan ortama toplam izin verilen termal direnç (°C/W)
Toplam direnç, termal yolun aşamaları arasında bölünür:
R_toplam = R_jc + R_TIM + R_sa
Nerede:
- R_jc = bağlantıdan gövdeye termal direnç (cihaz veri sayfasından)
- R_TIM = termal arayüz malzemesi direnci (TIM üreticisi verilerinden, tipik olarak 0,05–0,30 °C/W·cm² ÷ temas alanı)
- R_sa = gerekli soğutucudan ortama termal direnç (tasarım hedefi)
Bu nedenle:
R_sa = R_toplam − R_jc − R_TIM
Çözümlü Örnek
Sistem parametreleri:
- IGBT modülü, Tj_max = 125°C
- Kurulu ortam sıcaklığı = 50°C (en kötü durum endüstriyel kabin)
- Tepe güç = 80W
- Veri sayfasından R_jc = 0,30 °C/W
- R_TIM (20 µm silikon ped, 60 cm² temas) = 0,20 °C/W
Hesaplama:
R_total = (125 − 50) / 80 = 0,94 °C/W
R_sa = 0,94 − 0,30 − 0,20 = 0,44 °C/W
44 °C/W'lik bu R_sa değeri, zorlamalı hava soğutması gerektiren iddialı bir hedeftir. Doğal konveksiyonlu alüminyum ısı emiciler tipik olarak 1,5–5,0 °C/W R_sa değerine ulaşır; zorlamalı konveksiyonlu alüminyum ısı emiciler ise hava akış hızına ve ısı emici geometrisine bağlı olarak 0,3–1,5 °C/W değerine ulaşabilir.
R_sa Hedefinin Yorumlanması
| Gerekli R_sa (°C/W) | Tipik Anlamı |
|---|---|
| > 3.0 | Yeterli kanat alanıyla doğal konveksiyon yeterli olabilir |
| 1.0–3.0 | Daha büyük soğutucu veya geliştirilmiş pasif tasarımla doğal konveksiyon |
| 0.5–1.0 | Genellikle zorlamalı konveksiyon gerekir; hava akışına bağlıdır |
| 0.2–0.5 | Zorlamalı konveksiyon gerekir; dikkatli hava akışı tasarımı gerekir |
| < 0.2 | Sıvı soğutma veya yüksek performanslı zorlamalı hava sistemi gerekir |
Gerçek Performans Neden Veri Sayfası Performansından Farklıdır
Soğutucu veri sayfaları termal direnci kontrollü laboratuvar koşullarında belirtir: belirtilen hızda tekdüze, engelsiz hava akışı, kararlı ortam sıcaklığı, optimal termal arayüz. Gerçek bir ürün muhafazasında:
- Kanatlar arasından geçen hava akışı, muhafaza kısıtlamaları, kablo yönlendirmesi ve duvarlara yakınlık nedeniyle tasarım hızının –60'ı olabilir
- Muhafaza içindeki ortam sıcaklığı, çevredeki bileşenlerin kendi kendine ısınması nedeniyle dış ortam sıcaklığından 15–25°C daha yüksek olabilir
- Termal arayüz kalitesi montaj tekniğine göre değişir ve termal döngüler boyunca zamanla değişir
Muhafazalı sistemler için muhafazakâr bir tasarım pratiği: R_sa'yı nominal hava akışı performansının 'i ve dış ortam sıcaklığının 20°C üzerinde bir ortam sıcaklığı varsayarak hesaplayın. Tasarım bu düşürülmüş koşullar altında hâlâ hedefi karşılıyorsa, üretimde güvenilir şekilde karşılayacaktır.
Temel Tasarım Değişkenleri
Kanat Aralığı: Hava Akışı Darboğazı
Kanat aralığı, soğutucu boyunca hava akışı direncini belirler. Optimal aralık iki rakip gereksinimi dengeler: daha dar aralık yüzey alanını artırır ancak direnci artırır; daha geniş aralık direnci azaltır ancak yüzey alanını azaltır.
Doğal konveksiyon: Optimum kanat aralığı yaklaşık 6–12 mm'dir. Doğal konveksiyon hava akışı hızları en iyi durumda 0,1–0,5 m/s'dir; dar kanatlar kanal içinde ısınmış havayı hapsederek yerel ortam sıcaklığını yükseltir ve konveksiyon için sıcaklık itici gücünü azaltır. Sezgiye aykırı olarak, pasif uygulamalarda daha az sayıda, geniş aralıklı kanatlar genellikle çok sayıda sık aralıklı kanattan daha iyi soğutur.
Zorlamalı konveksiyon: Fan tahrikli hava akışında, optimal aralık fanın statik basınç kapasitesine bağlıdır. Pratik bir başlangıç noktası olarak, tipik küçük-orta boyutlu bilgisayar soğutma fanları (1–5 mm H₂O statik basınç nominal) için 2–4 mm uygundur. Daha yüksek statik basınca sahip fanlar (blower fanlar, endüstriyel fanlar) 1–2 mm aralıktan hava akışını etkili şekilde geçirebilir.
Tasarım, fanın çalışma eğrisine göre doğrulanmalıdır. Fan, basınç-akış eğrisinin sistemin basınç-akış eğrisiyle (sistem eğrisi) kesiştiği noktada çalışır. Kanat aralığı azaldıkça sistem direnci artar ve fan çalışma noktası daha düşük debiye doğru kayar. Bu kesişim noktası fan eğrisinin dik kısmındaysa, kanat aralığındaki küçük değişiklikler hava akışında büyük değişiklikler üretir — tasarım üretim varyasyonuna karşı hassastır.
Kanat Yüksekliği
Kanat yüksekliğini artırmak yüzey alanını artırır, ancak aynı zamanda:
- Kanat kanalı boyunca basınç düşüşünü artırır (aynı hava akışı için daha fazla direnç)
- Kanat uçlarına yakın “ölü bölgeler” oluşturur; burada hava akışı hızı düşüktür — dış kanat uzunluğuna aktarılan ısı, tabana yakın aktarılan ısıya kıyasla birim alan başına daha az katkı sağlar
- Kompakt muhafazalarda, uzun kanatlar fiziksel olarak duvarlara veya diğer bileşenlere yaklaşarak hava akışını daha da kısıtlayabilir
Pratik rehberlik: Zorlamalı konveksiyon için, yaklaşık 30–40 mm üzerindeki kanat yüksekliği azalan termal getiri gösterir. Doğal konveksiyon için, 50–100 mm kanat yüksekliği etkili olabilir çünkü uzun kanal daha güçlü kaldırma kuvveti tahrikli hava akışını destekler.
Taban Kalınlığı: Yüksek Isı Akısı için Kritik
Taban kalınlığı, ısı kaynağı ayak izinin ısısının tam kanat alanına ne kadar iyi yayıldığını belirler. Yayılma direnci (R_spread) ısı kaynağı boyutuna, taban boyutuna, taban kalınlığına ve malzeme iletkenliğine bağlıdır. 50×50 mm taban üzerinde 10×10 mm ısı kaynağı için:
- 3 mm alüminyum taban: önemli sıcaklık dengesizliği; merkezi kanat bölgesi çevre kanatlarından ~25–30°C daha sıcak
- 8 mm alüminyum taban: önemli ölçüde iyileştirilmiş yayılma; merkezi bölge çevreden ~8–12°C daha sıcak
- 10 mm alüminyum veya 4 mm bakır taban: iyi yayılma; kanat alanı boyunca sıcaklık farkı < 5°C
Pratik temel: 20 W/cm² üzerindeki ısı yoğunluğu için, alüminyumda taban kalınlığı en az 5–8 mm olmalıdır. 50 W/cm² üzerinde, yeterli yayılma elde etmek için bakır ek, ısı borusu veya buhar odası seçeneklerini düşünün.
Hava Akışı Yönü ve Hizalaması
Hava akışı kanat kanallarıyla hizalanmalıdır, onlara dik olmamalıdır. Kanatlara yandan giren hava akışı (çapraz akış) çıkmak için 90° dönmelidir; bu türbülans yaratır ve basınç düşüşünü çarpıcı biçimde artırır. Kanat kanalı ekseni boyunca giren hava akışı (paralel akış) minimum direnç ve maksimum ısı transferiyle karşılaşır.
En yaygın hava akışı tasarım hataları:
- Fanın bir duvara üflemesi ve soğutucunun resirkülasyonun ardında kalması
- Soğutucunun hava akışı yönüne göre 90° döndürülmesi
- Giriş ve çıkış menfezlerinin aynı yüzeyde olması, kısa devre resirkülasyona izin vermesi
- Kablo demetlerinin kanat kanalı girişini veya çıkışını engellemesi
Kompakt bir muhafazada, gerçek hava akışı yönünü duman görselleştirmesi veya CFD ile doğrulamak, tasarlanan hava akışı yönünün pratikte elde edildiğini varsaymaktan daha güvenilirdir.
Alüminyum vs Bakır: Malzeme Kararı
Bakırın termal iletkenliği (~390 W/m·K), alüminyumunkinin (~200 W/m·K) yaklaşık 1,9 katıdır. Bir ısı yayma uygulamasında — burada birincil amaç ısıyı küçük bir kaynaktan büyük bir kanat alanına yanal olarak taşımaktır — bu fark önemlidir ve sıcak nokta sıcaklığını doğrudan azaltır.
Ancak, konveksiyon aşamasında — kanatçıkların ısıyı havaya aktardığı yerde — kanatçık sıcaklık farkı, hava tarafı konveksiyon katsayısından daha az önemlidir. Hava akışı sınırlayıcı faktörse, alüminyumdan bakır kanatçıklara geçmek çok az şey kazandırır çünkü darboğaz, kanatçık malzemesinde değil, kanatçık yüzeyindeki hava filminin sınır tabakasındadır.
Pratik karar:
Alüminyum şu durumlarda kullanılmalıdır:
- Isı kaynağı dağılmışsa (temas alanı taban alanına göre büyükse)
- Ekstrüzyon veya döküm gerekli üretim yöntemiyse — bakır kolayca ekstrüde edilemez
- Ağırlık bir kısıtlamadır (bakır alüminyumdan 3,3× daha yoğundur)
- Maliyet kısıtlıdır — bakır tipik olarak alüminyumun malzeme maliyetinin 3–5× katıdır
- Üretim hacmi yüksektir
Bakır kullanın:
- Isı kaynağı yüksek oranda yoğunlaşmışsa (küçük temas alanı, yüksek güç — örn. IGBT modülü, CPU, lazer diyot)
- Yerel sıcak noktaları önlemek için hızlı yanal ısı yayılımı gerekiyorsa
- İnce bir taban plakası gerekiyorsa (bakır, alüminyuma kıyasla daha düşük kalınlıkta daha iyi yayılım sağlar)
Hibrit (bakır taban + alüminyum kanatçık yığını) kullanın:
- Isı kaynağı yoğunlaşmışsa ancak maliyet bir kısıtlamaysa
- Ağırlık kontrol edilmesi gerekiyorsa ancak ısı yayılımı hâlâ gerekliyse
- Üretim hacmi, farklı metallerin birleştirilmesinin montaj maliyetini karşılıyorsa
Hibrit yaklaşım, CPU soğutucularında, yüksek performanslı güç elektroniğinde ve EV çekiş invertörlerinde yaygın olarak kullanılır. Bakır blok ısı yayılımını üstlenir; alüminyum kanatçık yığını maliyet etkin konvektif yüzey alanı sağlar.
| Mülkiyet | Alüminyum (6061) | Bakır (C110) | Oran |
|---|---|---|---|
| Isı iletkenliği | ~200 W/m·K | ~390 W/m·K | 1.95× |
| Yoğunluk | 2,70 g/cm³ | 8,96 g/cm³ | 3,3× daha ağır |
| Göreceli malzeme maliyeti | 1× | 3–5× | — |
| İşlenebilirlik | Mükemmel | Orta | — |
| Ekstrüzyon kabiliyeti | Evet | Hayır (pratik sınır) | — |
Doğal Konveksiyon ile Zorlamalı Hava Soğutma
Pasif ve aktif soğutma arasındaki seçim, en önemli tasarım kararlarından biridir — gerekli ısı emici boyutunu, kabul edilebilir R_sa'yı, muhafaza havalandırma gereksinimlerini ve uzun vadeli güvenilirlik profilini belirler.
Doğal Konveksiyon
Doğal konveksiyon, ısınan hava (yükselen) ile daha soğuk ortam havası (içeri giren) arasındaki yoğunluk farkına dayanır. Fan yok, hareketli parça yok, güç tüketimi yok, fan arıza riski yok.
Etkili pasif soğutma şunları gerektirir:
- Dikey kanatçık yönelimi (kanatçıklar doğal hava akışı yönüne paralel — yukarı doğru)
- Soğuk hava girişi ve sıcak hava çıkışı için ısı emicinin altında ve üstünde açık hava akış yolu
- Aşırı sürtünme olmadan kaldırma kuvvetiyle yönlendirilen hava akışına izin verecek kadar geniş kanatçık aralığı (tipik olarak 6–12 mm)
- Mütevazı konvektif katsayıda (h = 5–15 W/m²·K) gerekli ısı dağıtımı için yeterli kanatçık alanı
Doğal konveksiyon, tipik muhafazalarda yaklaşık 20–30W'a kadar güç dağıtımı ve fan güvenilirliğinin kritik olduğu uygulamalar (dış mekân, tozlu veya bakım gerektirmeyen ortamlar) için uygundur.
Zorlamalı Hava Soğutma
Fan tahrikli zorlamalı konveksiyon, konvektif katsayıyı 30–100+ W/m²·K'ye çıkararak birim kanatçık alanı başına ısı transferini önemli ölçüde iyileştirir. Doğal konveksiyonda R_sa = 3,0 °C/W elde eden aynı alüminyum ısı emici, mütevazı bir fanla R_sa = 0,6–0,8 °C/W elde edebilir — yalnızca hava akışından 4× iyileşme.
Zorlamalı hava şunları getirir:
- Güvenilirlik riski olarak fan arızası — güvenlik açısından kritik uygulamalarda, arıza izlemeli çift fan gereklidir
- Akustik gürültü — tipik çalışma hızlarında 30–50 dB(A) fan gürültü seviyeleri
- Kanatçık kanallarında toz birikimi, bu da hava akış direncini artırır ve zamanla soğutma performansını düşürür (filtre bakımı veya periyodik temizlik gerekir)
R_sa hedefi, kabul edilebilir ısı emici boyutuyla pasif soğutma ile karşılanamadığında zorlamalı hava soğutma gereklidir.
Isı Emici Yapı Seçimi
Ekstrüde Alüminyum
Ekstrüzyon, düz kanatçıklı ısı emicileri çok yüksek hacimde düşük maliyetle üretir. Ekstrüzyon işlemi geometriyi tekdüze kesitlerle sınırlar, kanatçık geometrisi seçeneklerini kısıtlar ancak standart profiller için olağanüstü tutarlılık ve düşük maliyet sunar.
Uygun olduğu durumlar: standart kanatçık geometrileri, yüksek üretim hacmi (> yüzlerce ila binlerce birim), maliyete duyarlı uygulamalar.
CNC İşlenmiş
CNC işleme, herhangi bir kanatçık geometrisine, herhangi bir malzemeye, herhangi bir özellik düzenlemesine takım yatırımı olmadan izin verir. Uygun olduğu durumlar: prototipler ve tasarım iterasyonu, ekstrüde edilemeyen karmaşık geometriler, düşük üretim hacmi, yüksek hassasiyet gerektiren uygulamalar (sıkı düzlük, termal arayüz için kontrollü yüzey kalitesi), havacılık ve özel uygulamalar.
Alüminyum (6061-T6 veya 6063-T6) veya bakırdaki CNC ısı emiciler, ekstrüzyon takımına geçmeden önce prototip termal doğrulama için standart yaklaşımdır. Üretim deneyimimizden, CNC ile işlenmiş bir prototip ısı emici, termal tasarımcının nihai geometri doğrulanmadan önce 1–3 tasarım döngüsü boyunca kanatçık aralığı, taban kalınlığı ve geometri üzerinde iterasyon yapmasına olanak tanır — bu iterasyon, takım öncesinde takım sonrasına kıyasla çok daha az maliyetlidir.
Skived Kanatçık
Skiving, kontrollü bıçak hareketiyle katı bir metal bloktan doğrudan ince kanatçıklar keserek yüksek kanatçık yoğunluğunda çok ince kanatçıklar (0,2–0,4 mm) üretir. Skived kanatçıklar, lehimli kanatçık düzeneklerinin bağlama arayüzünü ortadan kaldırarak tabandan kanatçık uçlarına tam malzeme iletkenliğini korur.
Uygun olduğu durumlar: maksimum yüzey alanının gerekli olduğu yüksek ısı yoğunluklu uygulamalar, IGBT modülleri, telekom baz istasyonları.
Bağlı Kanatçık (Lehimli veya Yapıştırıcılı)
Bağlı kanatçık düzenekleri, ekstrüde veya işlenmiş kanatçık dizilerini bir taban plakasına bağlar. Ekstrüzyonla elde edilemeyen kanatçık yüksekliklerine ve en-boy oranlarına izin verir ve farklı malzeme kombinasyonlarını (bakır taban, alüminyum kanatçıklar) mümkün kılar.
Uygun olduğu durumlar: maksimum performans gereksinimleri, yüksek en-boy oranlı kanatçık dizileri, hibrit malzeme tasarımları.
Pim Kanatçık
Pim kanatlı ısı emiciler, düzlemsel kanatlar yerine silindirik veya konik pim dizileri kullanır. Pim kanatlar hava akış yönüne karşı daha az hassastır — hizalanmış eksenel hava akışı gerektiren düzlemsel kanatların aksine, herhangi bir yönden gelen hava akışıyla makul düzeyde iyi performans gösterir.
Uygun olduğu alanlar: pasif soğutma uygulamaları, çok yönlü hava akışı, hava akış yönünün belirsiz olduğu kompakt paketler.
Uygulamaya Özel Tasarım Rehberi
| Başvuru | Tipik Güç | Temel Tasarım Odağı | Tipik Yapı |
|---|---|---|---|
| LED sokak aydınlatması | 20–100W | Pasif alanı en üst düzeye çıkarın, dikey yönlendirme | Radyal veya düz kanat, alüminyum ekstrüzyon |
| Motor sürücü (IGBT tabanlı) | 50–200W | Isı yayılımı için kalın taban, cebri hava | Düz kanat ekstrüde veya skived, 6–10 mm taban |
| Güç kaynağı (kapalı) | 30–150W | Hava akış yolu tasarımı, kompakt geometri | Düz kanat, cebri konveksiyon |
| EV çekiş invertörü | 200–500W+ | Aşırı ısı yoğunluğu, boyut kısıtlaması | Bakır taban, skived/bonded alüminyum kanatlar veya sıvı |
| CPU/GPU soğutma | 65–250W | Küçük kalıptan hızlı ısı yayılımı | Isı borusu + bakır temas plakası, alüminyum kanatlar |
| Endüstriyel kontrolör | 20–100W | Güvenilirlik, toz direnci | Ekstrüde alüminyum, doğal veya yavaş cebri konveksiyon |
| Telekom ekipmanı | 100–300W | Yüksek hava akışı, önden arkaya yol | Düz kanat, yüksek hızlı cebri hava |
Yaygın Tasarım Hataları ve Bunlardan Kaçınma Yolları
| Hata | Sonuç | Doğru Yaklaşım |
|---|---|---|
| Fan kapasitesi için kanat aralığı çok dar | Hava akışı düşer; kanat alanı boşa gider | Kanat aralığını fan statik basıncına uygun hale getirin |
| Ortalama güçte boyutlandırma, tepe değil | Tepe yükte termal arıza | Tepe + –30 güvenlik marjı için boyutlandırın |
| Oda sıcaklığındaki ortam kullanımı | Sistem gerçek kurulu sıcaklıkta aşırı ısınır | En kötü durum muhafaza ortam sıcaklığını kullanın |
| Hava akış yolu doğrulaması yok | Sıcak hava devridaim yapar | Giriş-çıkış ayrımını doğrulayın; CFD kullanın |
| Aşırı termal macun | Arayüz direnci artar | Yalnızca 0,05–0,15 mm katman uygulayın |
| Yüksek akılı kaynak altında ince taban | Kaynak üzerinde sıcak nokta | > 20 W/cm² için minimum 5–8 mm taban |
| Aşırı ısınmayı düzeltmek için bakıra geçiş | Hava akışı darboğazsa sınırlı iyileştirme | Önce hava akışını düzeltin; sonra malzemeyi değerlendirin |
| Nihai muhafazada test yapılmaması | Laboratuvar performansı ürünle eşleşmiyor | Gerçekçi hava akışına sahip temsili muhafazada test edin |
Önemli Noktalar
- Kanat geometrisiyle değil, termal direnç hesaplamasıyla başlayın: kanat tasarımına, malzemeye veya yapıya karar vermeden önce gerekli R_sa'yı belirleyin.
- Hava akışı baskın performans değişkenidir: zorlamalı havalandırmadaki konvektif katsayı (30–100 W/m²·K), doğal konveksiyondakinden (5–15 W/m²·K) 5–10 kat daha fazladır. Hava akışı tasarımı genellikle performans üzerinde malzeme veya kanat geometrisinden daha fazla etkiye sahiptir.
- En kötü durum ortam sıcaklığı ve tepe gücü için boyutlandırın: 25°C'de ideal hava akışıyla laboratuvar testi tasarım koşulu değildir. Kısmen kısıtlanmış hava akışıyla 45–50°C ortam sıcaklığındaki endüstriyel muhafazalar tasarım koşuludur.
- Taban kalınlığı ısı yayılım kalitesini belirler: 20 W/cm² üzerindeki ısı akısı için yetersiz taban kalınlığı, hiçbir kanat tasarımı iyileştirmesinin çözemeyeceği sıcak noktalar oluşturur.
- Bakır, ısı yayılımında alüminyumdan daha iyi performans gösterir; alüminyum maliyet, ağırlık ve ölçekli üretimde baskındır: hibrit tasarımlar (bakır taban, alüminyum kanatlar) her iki avantajı da yakalar.
- Ekstrüzyon, hacim üretimi için standarttır; CNC işleme, prototipler, karmaşık geometri ve düşük hacimli hassas uygulamalar için doğru seçimdir.
- OEM tedarik ekipleri için: soğutucu özellikleri gerekli termal direnci (belirtilen hava akışı hızında °C/W cinsinden R_sa), montaj yüzeyi düzlüğünü (hassas termal arayüz için tipik olarak ≤ 0,05 mm), malzeme sınıfını, anodizasyon spesifikasyonunu (standart için Tip II; aşınma direnci için Tip III) ve bileşenin işleneceğini mi yoksa ekstrüde mi edileceğini içermelidir — her birinin farklı teslim süresi ve minimum sipariş miktarı etkileri vardır.
Sık Sorulan Sorular
Bir soğutucu için gereken termal direnci nasıl hesaplarsınız?
Gerekli soğutucu termal direnci (R_sa) şu şekilde hesaplanır: R_sa = (Tj_max − Ta) / Q − R_jc − R_TIM; burada Tj_max cihaz veri sayfasındaki izin verilen maksimum bağlantı sıcaklığı, Ta gerçek kurulum ortamındaki en kötü durum ortam sıcaklığı (laboratuvar koşulları değil), Q geçici durumlar dahil tepe güç kaybı, R_jc cihazın bağlantıdan kasaya termal direnci ve R_TIM termal arayüz malzemesi direncidir. Sonuç, izin verilen maksimum soğutucu termal direncini verir — soğutucu, belirtilen hava akışı koşulları altında bu değere veya daha düşüğüne ulaşmalıdır. Muhafaza kısıtlamalarını hesaba katmak için düşürülmüş bir hava akışı varsayımı (anma debisinin 70%'si) kullanın.
Daha büyük bir boyuta yükselttikten sonra soğutucum neden hâlâ aşırı ısınıyor?
Daha büyük bir soğutucu ekledikten sonra aşırı ısınma neredeyse her zaman yetersiz soğutucu değil, bir hava akışı sorununa işaret eder. En yaygın nedenler şunlardır: yetersiz havalandırılan bir muhafaza içinde hapsolan sıcak hava (soğutucu, devridaimden zaten sıcak olan havaya ısı yaymaktadır); hava akışının gerçekte kanat kanallarından geçmemesi (soğutucunun içinden değil çevresinden baypas etmesi); hava akışı yönünün kanat yönelimiyle hizasız olması; ve termal arayüz arızası (aşırı termal macun, zayıf yüzey teması veya montaj basıncı tutarsızlığı). Soğutucuyu yeniden tasarlamadan önce, serin ortam havasının kanat kanallarına ulaştığını, ısınan havanın devridaim yapmadan muhafazadan çıktığını ve termal arayüzün doğru uygulandığını doğrulayın.
Bir soğutucu için en iyi kanat aralığı nedir?
Optimum kanat aralığı, soğutmanın pasif (doğal konveksiyon) mi yoksa aktif (zorlamalı hava) mi olduğuna bağlıdır. Doğal konveksiyon için 6–12 mm aralık önerilir — daha dar aralık, kanatlar arasında sıcak havayı hapseder ve kaldırma kuvvetiyle yönlendirilen hava akışı için sıcaklık itici gücünü azaltır. Zorlamalı hava soğutması için, 1–5 mm H₂O statik basınca sahip tipik küçük fanlar için 2–4 mm uygundur. Yüksek statik basınçlı üfleyiciler veya endüstriyel fanlar için 1–2 mm etkili olabilir. Kritik tasarım kontrolü: fan, seçilen kanat aralığının ürettiği basınç düşüşünde yeterli hava akışını sürdürebilmelidir. Yüzey alanını artırmak için kanat aralığı azaltılır ancak fanın statik basıncı akışı sürdürmek için yetersizse, genel soğutma performansı düşer.
Bir soğutucu için alüminyum yerine ne zaman bakır kullanmalıyım?
Isı kaynağı yüksek oranda yoğunlaşmış olduğunda (küçük temas alanı, yüksek güç yoğunluğu) ve sıcak noktaları önlemek için hızlı yanal ısı yayılımı gerektiğinde bakır kullanın. 60×60 mm taban üzerinde 20×20 mm temas alanına sahip 100W'lık bir IGBT modülü için, bakırın daha yüksek iletkenliği (~390'a karşı ~200 W/m·K), alüminyuma kıyasla sıcak nokta sıcaklığını 10–20°C azaltır. Bakır, konveksiyon verimliliğini iyileştirmek için doğru seçim değildir — konvektif ısı transferi kanat malzemesiyle değil, hava filmi sınır tabakasıyla sınırlıdır. Aşırı ısınma, zayıf ısı yayılımından ziyade yetersiz hava akışından kaynaklanıyorsa, alüminyumdan bakıra geçmek minimum iyileştirme sağlayacaktır. Hibrit tasarım (yayılım için bakır taban, konveksiyon yüzeyi için alüminyum kanatlar), bakırın termal avantajını önemli olduğu yerde yakalarken ağırlık ve maliyeti kontrol eder.
Soğutucu tasarımı doğal ve zorlamalı hava konveksiyonu arasında nasıl değişir?
Doğal konveksiyon kaldırma kuvvetine dayanır — kanatçık kanallarından yükselen sıcak hava, alttan daha soğuk havanın girmesini sağlar. Etkili pasif soğutma için: kanatçıklar dikey olarak yönlendirilmelidir (yükselen sıcak havanın yönüne hizalı); kanatçık aralığı, aşırı sürtünme olmadan kaldırma kuvvetiyle yönlendirilen akışa izin verecek kadar geniş olmalıdır (6–12 mm); muhafaza, altta soğuk hava girişi ve üstte sıcak hava çıkışı için net yollara sahip olmalıdır; ve ısı emici yüzey alanı, yalnızca 5–15 W/m²·K konvektif katsayılarında gerekli ısı dağıtımını sağlayacak kadar büyük olmalıdır. Zorlamalı hava konveksiyonu, 30–100+ W/m²·K konvektif katsayılara olanak tanır ve aynı ısı yükü için gereken kanatçık alanını önemli ölçüde azaltır. Doğal konveksiyondan zorlamalı konveksiyona geçiş, aynı termal direnç hedefi için gereken ısı emici hacmini tipik olarak 3–5 kat azaltır.
CMS mühendislik ekibi tarafından, endüstriyel elektronik, güç dönüşümü, LED aydınlatma, otomotiv ve telekomünikasyon OEM uygulamaları için özel alüminyum ve bakır ısı emiciler üreten 15+ yıllık hassas CNC işleme deneyimiyle yazılmıştır. Teknik referanslar: Incropera & DeWitt, Fundamentals of Heat and Mass Transfer (Thermal Resistance Networks); JESD51-14 (Thermal Resistance Measurement of Electronic Devices); MIL-A-8625 (Anodic Coatings for Aluminum Heat Sinks); ASHRAE Thermal Guidelines for Data Communications Equipment.
CNC İşlenmiş veya Ekstrüde Alüminyum Isı Emici mi Tedarik Ediyorsunuz?
CMS olarak, 6061-T6, 6063-T6 ve bakır C110'da özel alüminyum ve bakır ısı emiciler işliyoruz — tasarım doğrulaması için tek parça termal prototiflerden seri üretime kadar. Her ısı emici siparişi, montaj yüzeyi düzlüğü, kanatçık geometrisi üretilebilirliği ve anodizasyon uyumluluğu için DFM incelemesi içerir.
[Termal tasarım incelemesi ve özel ısı emici işleme teklifi isteyin →]


