
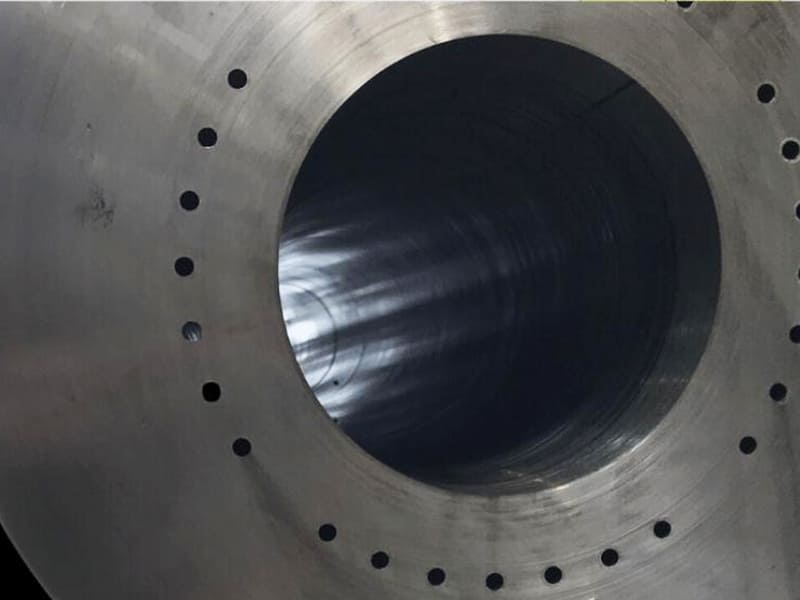
Schnelle Antwort: Tiefbohren ist erforderlich, wenn die Bohrungstiefe etwa das 10-fache des Bohrungsdurchmessers überschreitet (L/D ≥ 10:1), wobei Standard-CNC-Bohren keine Geradheit mehr aufrechterhalten, die Spanabfuhr kontrollieren oder ausreichend Kühlmittel an die Schneidzone liefern kann. Die beiden wichtigsten industriellen Verfahren sind Einlippenbohren (Ø1–30 mm, L/D bis 100:1+, hohe Geradheit und Oberflächengüte) und BTA-Tiefbohren (Ø20–500 mm+, höhere Zerspanungsleistung für großdurchmessrige Tiefbohrungen). Beide verwenden Hochdruck-Kühlmittel durch das Werkzeug oder intern (50–200 bar) sowie kontinuierliche Spanabfuhrmechanismen, die herkömmliche Spiralbohrer nicht bieten können. Einlippenbohren erreicht eine Geradheit von 0,05–0,1 mm über 300–600 mm Tiefe und eine Oberflächengüte von Ra ≤ 1,6 µm im gebohrten Zustand. Tiefbohren ist unerlässlich für Hydraulikzylinder, Luftfahrtaktuatoren, Bohrlochwerkzeuge für Öl und Gas, Waffenläufe und Formkühlkanäle.
Was eine Bohrung “tief” macht – das L/D-Verhältnis
In der Zerspanung wird die Bohrungstiefe nicht in absoluten Millimetern gemessen – sie wird durch das Verhältnis von Tiefe zu Durchmesser (L/D-Verhältnis) bestimmt. Dieses Verhältnis bestimmt den technischen Schwierigkeitsgrad der Bohrungsherstellung, da die grundlegenden Herausforderungen des Tiefbohrens – Werkzeugdurchbiegung, Spanabfuhr und Wärmemanagement – alle mit dem L/D-Verhältnis skalieren und nicht mit der absoluten Tiefe.
Eine 100 mm tiefe Bohrung mit 20 mm Durchmesser (L/D = 5:1) ist mit herkömmlichem CNC-Bohren problemlos machbar. Dieselbe 100 mm Tiefe bei 5 mm Durchmesser (L/D = 20:1) erfordert spezielle Tiefbohrausrüstung. Der Durchmesser – nicht die Tiefe – ist die kritische Variable, da er gleichzeitig die Werkzeugsteifigkeit, das Spanvolumen pro Umdrehung und die Größe des Kühlmittelkanals bestimmt.
L/D-Klassifizierung
| L/D-Verhältnis | Klassifizierung | Typischer Ablauf |
|---|---|---|
| ≤ 5:1 | Standardbohrung | Herkömmliches CNC-Bohren |
| 5:1–10:1 | Halbtiefe Bohrung | Verbessertes Pickbohren mit Durchlaufkühlung |
| 10:1–20:1 | Tiefe Bohrung | Tiefbohren oder Einlippenbohren |
| 20:1–50:1 | Sehr tiefe Bohrung | Einlippenbohren oder BTA-Tiefbohren |
| 50:1–100:1+ | Ultra-tiefe Bohrung | Spezielle Einlippenbohrsysteme mit Stützlünetten |
Branchenkonvention: L/D ≥ 10:1 kennzeichnet offiziell eine “tiefe Bohrung”, die spezielle Verfahren erfordert. Luftfahrt, Öl- und Gasindustrie sowie Hydraulikkomponentenfertigung arbeiten routinemäßig mit L/D-Verhältnissen von 20:1 bis 100:1.
Warum herkömmliches Bohren mit zunehmendem L/D versagt
Werkzeugdurchbiegung: Ein Spiralbohrer ist ein freitragender Balken. Mit zunehmender Bohrungstiefe wächst die ungestützte Werkzeuglänge, und der Bohrer biegt sich unter den Schnittkräften durch. Ein kleiner Winkelfehler am Bohrungseintritt – 0,1° – erzeugt 1,75 mm seitliche Abweichung über 1000 mm Tiefe. Diese Drift ist fortschreitend und nicht korrigierbar, sobald sie beginnt.
Zusammenbruch der Spanabfuhr: Späne müssen von der Schneidkante den gesamten Weg über die Spannut nach außen zurücklegen. Bei L/D 10:1 ist diese Distanz beherrschbar. Bei L/D 20:1 oder 30:1 verdichten sich Späne in der Nut, was zu Spanumschneiden führt (verschlechtert die Oberflächengüte und beschleunigt den Werkzeugverschleiß) und schließlich zu vollständiger Spanverstopfung, die den Bohrer bricht. Dies ist die häufigste Versagensart beim herkömmlichen Tiefbohren.
Unzugänglichkeit des Kühlmittels: Externe Flutkühlung kann nicht effektiv über etwa das 5-fache des Durchmessers eindringen. Unterhalb dieser Tiefe sind Durchflussrate und Druck des Kühlmittels, das die Schneidkante erreicht, unzureichend, um Wärme abzuführen oder Späne auszuspülen, was eine heiße, spanverstopfte Schneidzone erzeugt, in der Werkzeugversagen unvermeidlich ist.
Schwingungsverstärkung: Mit zunehmendem Überhang sinkt die Eigenfrequenz des Bohrer-Spindel-Systems. Bei einer bestimmten Überhanglänge fällt die Schnittfrequenz mit der Eigenfrequenz zusammen, was Rattern erzeugt – selbsterregte Schwingungen, die eine wellige, raue Bohrungsoberfläche erzeugen und den Werkzeugverschleiß dramatisch beschleunigen.
Wie Tiefbohren funktioniert: Verfahrenstechnik
Tiefbohrsysteme überwinden die Grenzen des herkömmlichen Bohrens durch drei integrierte technische Lösungen: geführte Schneidwerkzeuge, Hochdruck-Innenkühlung und kontrollierte Spanabfuhr.
Einlippenbohren
Einlippenbohren wurde ursprünglich für das Bohren von Gewehrläufen entwickelt – Anwendungen, bei denen die Bohrungsgeradheit direkt die ballistische Genauigkeit bestimmt. Das Verfahren verwendet ein einnuttiges Vollhartmetallwerkzeug mit:
Internem Kühlmittelkanal: Ein präzisionsgebohrter Kanal verläuft durch den Werkzeugkörper vom Schaft bis zur Spitze. Hochdruck-Kühlmittel (typischerweise 50–150 bar, bis zu 200 bar bei kleinen Durchmessern und harten Materialien) fließt kontinuierlich durch diesen Kanal und tritt als Strahl an der Schneidkante aus. Das Kühlmittel kühlt gleichzeitig die Schneidzone, spült Späne aus und erzeugt hydraulische Kraft zur Abfuhr des Spanmaterials.
V-förmige Nut: Die einzelne äußere Nut bietet einen kontrollierten Weg für Späne und Kühlmittel, um die Bohrung zu verlassen. Späne gleiten in der V-Nut zurück zum Bohrungseintritt, während das Kühlmittel sie ausspült.
Führungsleisten: Eine oder zwei gehärtete Leisten am Werkzeugkörper, positioniert umfänglich gegenüber der Schneidkante, drücken beim Vorschub des Werkzeugs gegen die Bohrungswand. Diese Leisten erfüllen zwei Funktionen: Sie bieten radiale Unterstützung, die das Werkzeug auf seiner vorgesehenen Achse hält (verhindert die Drift, die bei ungestütztem herkömmlichem Bohren auftritt), und sie glätten die Bohrungswandoberfläche beim Durchgang des Werkzeugs, was Oberflächengüte und Rundheit verbessert. Die Führungsleisten sind das Schlüsselmerkmal, das Einlippenbohren zu einem selbstführenden Verfahren macht.
Spanbildung und -abfuhr: Die einzelne Schneidkante erzeugt einen Span, der sich bildet und durch den Kühlmitteldruck sofort in die V-Nut geleitet wird. Die Spangeometrie (gesteuert durch den Schneidkantenwinkel) ist so ausgelegt, dass der Span kurz und steif genug ist, um ohne Verstopfung zum Bohrungseintritt zurückzukehren.
Einrichtung: Einlippenbohren erfordert typischerweise, dass das Werkstück gehalten und rotiert wird, während der Bohrer axial zugestellt wird (Werkstückrotationsmodus, für bessere Konzentrizität), oder der Bohrer kann rotieren, während das Werkstück stationär ist (Werkzeugrotationsmodus). Viele spezielle Einlippenbohrmaschinen unterstützen beide Konfigurationen für unterschiedliche Bauteilgeometrien.
BTA-Tiefbohren (Boring and Trepanning Association)
Das BTA-Bohren erfüllt die Anforderungen an tiefe Bohrungen mit großem Durchmesser, bei denen die Spanabfuhrkapazität des Kanonenbohrens (begrenzt durch die V-Nut-Fläche) für das bei größeren Durchmessern anfallende Spanvolumen unzureichend ist.
Umkehrung der Kühlmittelströmungsrichtung: Im Gegensatz zum Kanonenbohren, bei dem das Kühlmittel durch das Werkzeug strömt und die Späne extern austreten, verwendet das BTA-Bohren die umgekehrte Anordnung. Das Kühlmittel wird durch den Ringspalt zwischen dem Außendurchmesser des Werkzeugs und der Bohrlochwand zugeführt, und die Späne werden durch die hohle Werkzeugbohrung und über das Verbindungsrohrsystem abgeführt.
Werkzeugaufbau: Ein BTA-Bohrkopf ist ein Hohlzylinder mit wendbaren Schneidplatten an der Stirnfläche. Der hohle Werkzeugkörper ist über die Maschinenspindel mit einem Spanfänger und dem Kühlmittelversorgungssystem verbunden.
Produktivität: Da der Spanabfuhrquerschnitt (die Werkzeugbohrungsfläche) proportional zum Quadrat des Werkzeugdurchmessers ist, skaliert das BTA-Bohren bei großen Durchmessern effizienter als das Kanonenbohren. Ab Ø50 mm erreicht das BTA-Bohren typischerweise die 2–5-fache Materialabtragsrate des Kanonenbohrens bei gleicher Tiefe.
Maßgenauigkeit: Das BTA-Bohren bietet hohe Geradheit und ausgezeichnete Rundheit, wenn auch bei gleichen Durchmessern geringfügig unter dem Kanonenbohren, da der Führungsleistenmechanismus unterschiedlich ist (Leisten bei BTA-Köpfen kontaktieren typischerweise nur an der Stirnfläche und nicht über eine signifikante axiale Länge). Für den Anwendungsbereich, in dem BTA eingesetzt wird (Ø20 mm und darüber), ist die erreichbare Genauigkeit für Hydraulikzylinder, Industrie Wellen und Ölfeldkomponenten vollkommen ausreichend.
Ejector-Bohren
Ejector-Bohren ist eine Variante des BTA-Bohrens zur Nachrüstung konventioneller CNC-Bearbeitungszentren. Das Kühlsystem nutzt den Venturi-Effekt zur internen Spanabfuhr, ohne den speziellen Maschinenkopf des BTA-Bohrens zu benötigen. Ejector-Bohren ist langsamer und etwas weniger präzise als dedizierte BTA-Systeme, ermöglicht jedoch Tiefbohrkapazität auf Allzweck-CNC-Ausrüstung für gelegentliche Tiefbohranforderungen.
Kanonenbohren vs. BTA-Bohren: Auswahlleitfaden
| Funktion | Einlippenbohren | BTA-Bohren |
|---|---|---|
| Optimaler Durchmesserbereich | Ø1–30 mm | Ø20–500 mm+ |
| L/D-Fähigkeit | Bis zu 100:1+ | Bis zu 100:1+ |
| Geradheitstoleranz | Ausgezeichnet | Gut bis sehr gut |
| Oberflächengüte (wie gebohrt) | Ra ≤ 1,6 µm typisch | Ra 1,6–3,2 µm typisch |
| Spanabfuhr | Extern (V-Nut) | Intern (durch das Werkzeug) |
| Kühlmittelrichtung | Intern → aus durch die Nut | Extern → ein durch die Werkzeugbohrung |
| Materialabtragsrate | Mäßig | Hoch (skaliert mit dem Durchmesser) |
| Erforderliche Ausrüstung | Dedizierte Kanonenbohrmaschine | Schwere Tiefbohrmaschine |
| Beste Anwendungen | Präzisionswellen, Formen, Medizintechnik, Luft- und Raumfahrt | Hydraulikzylinder, große Wellen, Ölfeld |
Auswahlregel: Wenn der Lochdurchmesser unter ca. 20–25 mm liegt und Präzision (Geradheit, Oberflächengüte) die Hauptanforderung ist, ist Kanonenbohren das richtige Verfahren. Wenn der Lochdurchmesser 20–25 mm überschreitet und Produktivität oder Materialabtragsrate ebenso wichtig sind wie Genauigkeit, ist BTA-Bohren effizienter. Der Überlappungsbereich (Ø20–30 mm) wird fallweise anhand von Toleranz und Produktionsvolumen bewertet.
Tiefbohren vs. konventionelles CNC-Bohren
| Faktor | Konventionelles CNC-Bohren | Tiefbohren |
|---|---|---|
| Effektiver L/D-Bereich | ≤ 5:1 zuverlässig; ≤ 10:1 mit Pick-Bohren | 10:1 bis 100:1+ |
| Geradheit | Verschlechtert sich zunehmend mit der Tiefe | Aufrechterhalten durch Führungsleisten-Selbstführung |
| Kühlmittelzufuhr | Externe Flutung (niedriger Druck) | Interne Hochdruckzufuhr (50–200 bar) |
| Spanabfuhr | Extern, schwerkraftabhängig, in der Tiefe unzuverlässig | Kontrolliert, kontinuierlich, druckunterstützt |
| Erreichbare Oberflächengüte | Ra 1,6–6,3 µm | Ra ≤ 1,6 µm (Kanonenbohren) |
| Durchmessertoleranz (Tiefbohrungen) | ±0,1–0,3 mm (verschlechtert sich mit der Tiefe) | ±0,01–0,05 mm |
| Werkzeugversagensmodus | Spanverdichtung → katastrophaler Bruch | Allmählicher Werkzeugverschleiß, vorhersehbarer Austausch |
| Ausrüstung | Standard-CNC-Bearbeitungszentrum | Spezielles Tiefbohrsystem |
Genauigkeit und Oberflächenqualität: Wie Tiefbohren diese erreicht
Geradheitskontrolle durch Führungsleisten
Die Führungsleisten, die an der Bohrungswand anliegen, sind der Mechanismus, der das Tiefbohren selbstkorrigierend macht. Jede Seitenkraft, die das Werkzeug andernfalls ablenken würde, wird durch die Reaktionskraft des Leistenkontakts widerstanden, wodurch das Werkzeug auf seiner vorgesehenen Bahn bleibt. Diese selbstführende Eigenschaft bedeutet, dass sich Geradheitsfehler nicht mit der Tiefe akkumulieren – das Werkzeug korrigiert seine Achse aktiv bei jeder Umdrehung.
Beim produktiven Gewehrlaufbohren liegt die erreichbare Geradheit (Abweichung der Bohrungsmittellinie von einer wahren Geraden über die gesamte Bohrtiefe) typischerweise bei 0,05–0,3 mm pro 1000 mm Tiefe, abhängig von Material, Durchmesser und Prozessbedingungen. Zum Vergleich: Konventionelles Peckbohren einer tiefen Bohrung würde unter vergleichbaren Bedingungen eine Abweichung von 0,5–2,0 mm pro 1000 mm erzeugen.
Oberflächengüte durch kontrollierte Spanabfuhr und Glattwalzen
Die innere Oberflächengüte einer tiefen Bohrung wird in erster Linie dadurch bestimmt, ob Späne sauber ohne Nachschneiden abgeführt werden. Nachgeschnittene Späne – Spanmaterial, das vom Werkzeug nach vorne getragen und erneut mit der Schneidkante in Eingriff gebracht wird – erzeugen Riefen, Längskratzer und schlechte Rundheit. Beim konventionellen Tiefbohren ist das Nachschneiden von Spänen praktisch unvermeidbar, da Späne nicht über die gesamte Spannutlänge konsistent abgeführt werden können.
Beim Gewehrlaufbohren werden Späne hydraulisch von der Schneidkante weggespült, sobald sie entstehen, zugeführt durch den Hochdruck-Kühlmittelstrahl an der Spitze. Die Führungsleisten glätten dann die resultierende Oberfläche, während das Werkzeug vordringt, verschließen Mikrospitzen der Oberfläche und verbessern die Oberflächengüte. Diese Kombination aus sauberem Schneiden und mechanischem Glattwalzen erzeugt routinemäßig Ra ≤ 1,6 µm im gebohrten Zustand bei Standardmaterialien (Mittelkohlenstoffstahl, Aluminium, Titanlegierungen).
Prozesskennzahlen-Referenz
| Kennzahl | Konventionelles CNC-Bohren (L/D 10:1+) | Einlippenbohren | BTA-Bohren |
|---|---|---|---|
| Geradheit (pro 1000 mm) | 0,5–2,0 mm | 0,05–0,3 mm | 0,1–0,5 mm |
| Durchmessertoleranz | ±0,1–0,3 mm | ±0,01–0,05 mm | ±0,03–0,10 mm |
| Oberflächenrauheit Ra | 3,2–12,5 µm | ≤ 1,6 µm | 1,6–3,2 µm |
| Rundheit | Arm | Gut | Gut |
Anwendungen, die Tiefbohren erfordern
Hydraulikzylinder und Aktuatoren
Hydraulikzylinderbohrungen – die zentrale Bohrung des Zylinderkörpers, in der sich die Kolbenstange hin- und herbewegt – erfordern eine Kombination aus Geradheit (Fehlausrichtung verursacht ungleichmäßigen Dichtungsverschleiß und Leckagen), enger Durchmessertoleranz (kontrolliert das Spiel, das den Fluid-Bypass bestimmt) und glatter Oberflächengüte (Ra ≤ 1,6 µm ist Standard vor dem Honen; Ra ≤ 0,4 µm nach dem Honen), die mit konventionellem Bohren bei den erforderlichen L/D-Verhältnissen nicht erreicht werden kann.
Eine typische Hydraulikzylinderbohrung für einen Mobilkran: Ø80 mm Bohrungsdurchmesser × 2.000 mm Tiefe (L/D = 25:1). Dies ist eine Standard-BTA-Bohranwendung. Die Bohrung wird auf innerhalb 0,5 mm des Enddurchmessers gebohrt und dann mit Innenbohren und Honen fertigbearbeitet, um die endgültige Dichtfläche zu erreichen.
Luft- und Raumfahrt-Strukturkomponenten
Fahrwerkszylinder, Flugaktuatorgehäuse und Scharnierbolzenbohrungen für Flügelfaltungen werden in hochfesten Legierungen (4340-Stahl, 300M-Stahl, Ti-6Al-4V) gebohrt, wobei:
- Die Ermüdungslebensdauer das maßgebende Auslegungskriterium ist – Oberflächendefekte durch Span-Nachschneiden oder konventionelle Bohrinstabilität sind Rissinitiierungsstellen
- Enge Maßtoleranzen für die Lagerinstallation und den Dichtsitz erforderlich sind
- Das Material teuer ist und Ausschuss inakzeptabel ist
Das Gewehrlaufbohren von Luft- und Raumfahrtkomponenten zielt typischerweise auf eine Geradheit von 0,05–0,1 mm pro Meter und eine Oberflächengüte von Ra ≤ 0,8 µm vor dem anschließenden Honen ab. Diese Anforderungen spiegeln sowohl die funktionalen Anforderungen als auch die regulatorischen Anforderungen der FAA/EASA-zertifizierten Luft- und Raumfahrtfertigung wider.
Bohrlochwerkzeuge für Öl und Gas
Bohrkragen, Mudmotor-Gehäuse und Druckbehälter für Bohrlochwerkzeuge in der Öl- und Gasindustrie gehören zu den anspruchsvollsten Tiefbohranwendungen:
- Große Bohrungsdurchmesser (Ø50–300 mm) bei Tiefen von 500–3.000 mm
- Das Material ist typischerweise 4140 oder 4145 modifizierter hochfester Legierungsstahl mit 28–34 HRC
- Die Bohrung muss konzentrisch und gerade sein für Druckhaltung und Fluidströmungsleistung
- Das Produktionsvolumen ist moderat, aber der Teilewert ist hoch (ein einzelner Bohrkragen kann $10.000–$50.000 kosten)
BTA-Bohren mit hohen Vorschüben ist Standard für die Produktion von Ölfeldkomponenten. Die Spanabfuhreffizienz von BTA bei diesen Durchmessern ermöglicht Vorschubraten, die 2–4× höher sind als beim Gewehrlaufbohren.
Waffenläufe
Das Bohren von Waffenläufen (die ursprüngliche Anwendung, nach der das Gewehrlaufbohren benannt ist) erfordert die Kombination aus extremer Geradheit und feiner Oberflächengüte, die die definierende Fähigkeit des Prozesses ist. Ein Gewehrlauf mit Ø7,62 mm × 600 mm (L/D ≈ 79:1) muss über seine gesamte Länge auf innerhalb von etwa 0,05 mm gerade sein, um eine akzeptable Genauigkeit zu erreichen; die Bohrungsoberfläche muss vor dem Ziehen der Züge Ra ≤ 0,8 µm aufweisen, um einen gleichmäßigen Zugangriff zu gewährleisten.
Kühlkanäle für Spritzgussformen
Die Kühlung von Spritzgussformen erfolgt über ein Netzwerk gebohrter Kanäle, die durch den Formkörper nahe der Kavitätsoberfläche verlaufen, um Wärme schnell und gleichmäßig vom Formteil abzuführen. Diese Kanäle haben typischerweise Ø6–16 mm bei Tiefen von 100–400 mm (L/D üblicherweise 20:1–50:1) und sind präzise positioniert, um thermische Gleichmäßigkeit an der Kavitätsoberfläche zu erreichen.
Schlechte Positionierung (durch Drift beim konventionellen Bohren) oder schlechte Oberflächenqualität (durch Span-Nachschneiden) verschlechtern beide direkt die Formkühlleistung, erhöhen die Spritzzykluszeit und die Teilequalitätsabweichung. Das Gewehrlaufbohren von Formkühlkanälen bietet die Positioniergenauigkeit und Oberflächenqualität, die für eine vorhersehbare thermische Leistung erforderlich sind.
Kostenstruktur des Tiefbohrens
Tiefbohren kostet mehr als konventionelles CNC-Bohren für denselben Lochdurchmesser und dieselbe Tiefe, und der Aufpreis ist durch die Prozessfähigkeiten gerechtfertigt, die das Loch tatsächlich funktionsfähig machen. Das Verständnis der Kostentreiber hilft, Konstruktionsentscheidungen zu priorisieren, die Kosten reduzieren, ohne die Leistung zu beeinträchtigen.
Primäre Kostentreiber
Ausrüstung: Spezielle Einlochbohr- und BTA-Bohrmaschinen sind spezialisierte Einzweckanlagen mit Investitionskosten von $200.000–$1.000.000+. Dies führt zu Maschinenstundensätzen, die typischerweise 2–4× höher sind als bei Standard-CNC-Bearbeitungszentren.
Werkzeuge: Einlochbohrer und BTA-Werkzeugköpfe sind präzisionsgefertigte Verbrauchsmaterialien. Ein Ø8-mm-Einlochbohrer kostet $80–$200 und erzeugt je nach Material etwa 50–200 Bohrungen, bevor er nachgeschliffen oder ersetzt werden muss. Nachschleifen verlängert die Werkzeugstandzeit, erfordert jedoch spezielle Schleifausrüstung.
Zykluszeit: Die Vorschübe beim Tiefbohren sind niedriger als bei konventionellen Bohrvorschüben (um die Spanbildungsgeometrie aufrechtzuerhalten und Auslenkungen zu vermeiden). Eine Einlochbohroperation mit Ø10 mm × 300 mm kann je nach Material und Vorschub 5–15 Minuten reine Schnittzeit in Anspruch nehmen.
Kühlsystem: Hochdruck-Kühlmittelsysteme (Pumpe, Filterung, Behälter) stellen eine erhebliche Investition in Ausrüstung sowie laufende Betriebskosten dar (Pumpenleistung, Filterwartung, Kühlmittelentsorgung).
Einrichtung und Qualifizierung: Um eine gleichbleibende Geradheit und einen gleichbleibenden Durchmesser zu erreichen, ist eine sorgfältige Einrichtung erforderlich – Werkstückausrichtung, Vorbereitung von Führungsbuchse oder Pilotbohrung, Kalibrierung von Kühlmitteldruck und -durchfluss sowie erste Testschnitte. Die Einrichtungszeit für einen neuen Tiefbohrauftrag beträgt für erfahrene Bediener in der Regel 2–4 Stunden.
Kostenreferenz
| Parameter | Ungefährer Kostenbereich |
|---|---|
| Ø6–12 mm Einlippentiefbohren, mittlerer legierter Stahl, 200–500 mm Tiefe | $40–$150 pro Bohrung (Serienfertigung) |
| Ø20–50 mm BTA-Bohren, legierter Stahl, 500–1500 mm Tiefe | $150–$600 pro Bohrung (Serienfertigung) |
| Erste-Artikel-Einrichtung und Qualifizierung | $500–$2.000 pro neuem Auftrag |
Der für Beschaffungsentscheidungen relevante Vergleich: die Kosten des Tiefbohrens gegenüber den Kosten für Ausschussteile, Nacharbeitsvorgänge und sekundäres Honen, wenn dieselben Bohrungen mit konventionellem CNC-Bohren versucht werden. In unserer Produktionserfahrung mit Hydraulikzylinderkomponenten führten Fehler bei konventionellen Tiefbohrversuchen – Werkzeugbruch, der eine EDM-Extraktion erforderte, Bohrungsabweichung, die eine Bohrungsrettung oder Teileverschrottung erforderte – zu Gesamtkosten von $200–$800 pro fehlerhaftem Teil, was die Kostendifferenz der Verwendung des korrekten Tiefbohrverfahrens von Anfang an bei weitem übersteigt.
DFM-Richtlinien für Tiefbohren
L/D-Verhältnis früh im Design festlegen
Das L/D-Verhältnis der Bohrung bestimmt Prozessauswahl, Ausrüstungsanforderungen und Kosten. Eine Designänderung, die das L/D-Verhältnis von 25:1 auf 15:1 reduziert (z. B. durch Änderung einer Durchgangsbohrung in eine Sackbohrung, die von beiden Enden zugänglich ist), kann die Notwendigkeit spezieller Tiefbohrverfahren eliminieren und die Fertigungskosten erheblich senken. Diese Abwägungsanalyse ist nur in der Designphase möglich.
Eine präzise Pilotbohrung oder Führungsbuchse für die Eintrittsausrichtung bereitstellen
Die Geradheit beim Einlippentiefbohren hängt entscheidend von einer präzisen Ausrichtung am Bohrungseintritt ab. Ein kleiner Winkelfehler am Anfang pflanzt sich über die Bohrungstiefe als lineare Abweichung fort. Standardpraxis: eine präzise Pilotbohrung (2–3× Durchmesser tief, innerhalb 0,02 mm der Endposition) oder eine gehärtete Führungsbuchse am Eintritt bereitstellen, um den Bohrer für die ersten Durchmesser präzise zu führen, bevor die Führungsleisten die Bohrungswand kontaktieren.
Ausreichend Aufmaß für Toleranzrückgewinnung vorsehen
Tiefbohren erreicht hohe Geradheit und angemessene Durchmessergenauigkeit, jedoch nicht perfekt. Für präzise Montagepassungen sollten Aufmaße für die Nachbearbeitung nach dem Bohren vorgesehen werden:
- Reiben: entfernt 0,05–0,2 mm und verbessert die Durchmessertoleranz auf ±0,005–0,015 mm
- Ausbohren: korrigiert Durchmesser und geringfügige Positionsfehler
- Honen: erreicht Ra ≤ 0,4 µm und enge Zylinderform für hydraulische Dichtflächen
Planen Sie das Aufmaß nach dem Bohren entsprechend: typischerweise 0,1–0,3 mm auf den Durchmesser für Bohr-Reib-Sequenzen; 0,05–0,15 mm auf den Durchmesser für Bohr-Ausbohr-Sequenzen.
Querbohrungen und Unterbrechungen im Tiefbohrbereich vermeiden
Querbohrungen, Öffnungen oder andere Merkmale, die die Tiefbohrung im Bohrbereich kreuzen, erzeugen gefährliche Unterbrechungen für das Bohrwerkzeug. Wenn der Bohrer einen inneren Hohlraum kreuzt, verlieren die Führungsleisten kurzzeitig den Kontakt zur Bohrungswand, das Werkzeug wird abgelenkt und die Bohrungsgeradheit wird gestört. Gestalten Sie diese Merkmale nach Möglichkeit außerhalb des Tiefbohrbereichs oder akzeptieren Sie, dass das Bohren gestoppt und mit sorgfältigem Prozessmanagement an jeder Unterbrechung neu gestartet werden muss.
DFM-Checkliste für Tiefbohren
| Entwurfsentscheidung | Empfehlung |
|---|---|
| L/D-Verhältnis definieren | Aus Enddurchmesser und Tiefe berechnen; feststellen, ob ≥ 10:1 |
| Eintrittszugang | Ebene, senkrechte Fläche am Bohrungseintritt bereitstellen; Pilotbohrung spezifizieren |
| Aufmaß nach dem Bohren | 0,1–0,3 mm Durchmesserzugabe für Reiben oder Ausbohren |
| Querbohrungsüberschneidungen | Außerhalb des Tiefbohrbereichs positionieren oder Prozessmanagement-Anforderung akzeptieren |
| Toleranzspezifikation | Geradheit und Durchmessertoleranz getrennt spezifizieren; ±0,05 mm Durchmesser ist erreichbar; Honen spezifizieren, wenn enger erforderlich |
| Materialspezifikation | Härtebereich einschließen – HRC > 40 erhöht die Kosten erheblich und reduziert die erreichbare Vorschubgeschwindigkeit |
| Sackbohrung vs. Durchgangsbohrung | Durchgangsbohrungen werden für die Spanabfuhr bevorzugt; Sackbohrungen erfordern eine Spezifikation der Bodentiefe mit Freiraum |
Wichtigste Erkenntnisse
- Tiefbohren ist bei L/D ≥ 10:1 erforderlich, wenn konventionelles CNC-Bohren keine Geradheit, Spanabfuhr oder ausreichende Kühlmittelzufuhr mehr gewährleisten kann.
- Einlippentiefbohren (Ø1–30 mm) bietet die höchste Genauigkeit – Geradheit von 0,05–0,3 mm pro Meter, Oberflächengüte Ra ≤ 1,6 µm – durch selbstführende Führungsleisten und Hochdruck-Kühlmittel durch das Werkzeug. Erforderlich für Präzisionsformen, Luftfahrtkomponenten, medizinische Geräte und Waffenläufe.
- BTA-Bohren (Ø20 mm+) bietet höhere Produktivität für großdurchmessrige Tiefbohrungen durch Rückfluss-Spanabfuhr. Standard für Hydraulikzylinder, Industriewellen und Ölfeldkomponenten.
- Hochdruck-Innenkühlung (50–200 bar) ist die Schlüsseltechnologie — sie kühlt gleichzeitig die Schneidzone, evakuiert Späne und stabilisiert den Schneidprozess hydraulisch.
- Führungsleisten beim Gun Drilling machen den Prozess selbstführend, indem sie die Werkzeugabweichung bei jeder Umdrehung aktiv korrigieren, anstatt eine Drift sich ansammeln zu lassen.
- Der Kostenaufschlag ist gerechtfertigt durch Ausbeute- und Qualitätsergebnisse — der Versuch, tiefe Bohrungen mit konventionellem CNC-Bohren herzustellen, erzeugt typischerweise höhere Gesamtkosten als die Verwendung des korrekten Prozesses, durch Ausschuss, Nacharbeit und Sekundäroperationen.
- Für OEM-Einkaufsteams, sollten Tiefbohrspezifikationen Folgendes umfassen: Bohrungsdurchmesser und -tiefe (für die L/D-Berechnung), erforderliche Geradheit (mm pro Meter oder mm gesamt), Durchmessertoleranzklasse, Oberflächengüte (Ra vor und nach etwaigen Sekundäroperationen), Material und Härte sowie ob die Bohrung durchgehend oder blind ist.
Häufig gestellte Fragen
Was gilt in der Zerspanung als tiefes Bohrloch?
Ein Bohrloch gilt als “tief”, wenn seine Tiefe etwa das 10-fache seines Durchmessers überschreitet (L/D-Verhältnis ≥ 10:1). Bei diesem Verhältnis kann konventionelles CNC-Bohren die Bohrungsgeradheit nicht mehr zuverlässig aufrechterhalten, Späne nicht mehr evakuieren oder ausreichend Kühlmittel an die Schneidzone liefern, und spezialisierte Tiefbohrverfahren sind erforderlich. Höhere Verhältnisse — 20:1, 50:1, 100:1 — werden routinemäßig durch Gun Drilling und BTA-Tiefbohren für Hydraulikzylinder, Luftfahrtwellen, Ölfeldkomponenten und Waffenläufe hergestellt. Das L/D-Verhältnis ist ein nützlicherer Konstruktionsparameter als die absolute Tiefe, da die Bearbeitungsschwierigkeit mit dem Verhältnis skaliert, nicht nur mit der Tiefe.
Was ist der Unterschied zwischen Gun Drilling und BTA-Tiefbohren?
Gun Drilling verwendet ein massives Einzelnutenwerkzeug mit internem Hochdruckkühlmittel, das zur Schneidspitze fließt und durch die V-förmige äußere Nut zurückkehrt, wobei die Späne zum Eintritt zurücktransportiert werden. Es ist für kleine Durchmesser (Ø1–30 mm) optimiert, bietet eine sehr hohe Geradheitsgenauigkeit (0,05–0,3 mm pro Meter) und erreicht eine Oberflächengüte von Ra ≤ 1,6 µm. BTA-Tiefbohren verwendet ein Hohlwerkzeug, bei dem Kühlmittel extern um das Werkzeug zugeführt wird und Späne intern durch die Werkzeugbohrung und angeschlossene Rohrleitungen evakuiert werden. Es ist für große Durchmesser (Ø20–500 mm+) optimiert, bietet hohe Produktivität durch einen größeren Späneevakuierungsquerschnitt und ist der Standardprozess für Hydraulikzylinderbohrungen, große Industriewellen und Ölfeldkomponenten.
Wie genau ist Tiefbohren?
Unter Produktionsbedingungen erreicht Gun Drilling: Bohrungsgeradheit von 0,05–0,3 mm pro 1.000 mm Tiefe; Durchmessertoleranz von ±0,01–0,05 mm; Rundheit innerhalb von 0,01–0,03 mm; und Oberflächengüte von Ra ≤ 1,6 µm wie gebohrt (Ra ≤ 0,4 µm nach dem Honen erreichbar). BTA-Tiefbohren erreicht: Geradheit von 0,1–0,5 mm pro 1.000 mm; Durchmessertoleranz von ±0,03–0,10 mm; Oberflächengüte von Ra 1,6–3,2 µm. Diese Werte sind um Größenordnungen besser als konventionelles tiefes CNC-Bohren, das typischerweise Geradheitsfehler von 0,5–2,0 mm pro 1.000 mm bei äquivalenten L/D-Verhältnissen erzeugt.
Warum versagt konventionelles CNC-Bohren bei tiefen Bohrungen?
Drei gleichzeitige Versagensmechanismen treten auf, wenn das L/D-Verhältnis über 10:1 hinausgeht: Die Werkzeugdurchbiegung verschlechtert sich zunehmend, da der ungestützte Überhang wächst, was zu einer Bohrlochdrift führt, die sich mit der Tiefe ansammelt; Späne verstopfen die Nut, da sie gegen den Druckabfall über zunehmende Tiefe nicht zum Eintritt zurückkehren können, was zu Spanrückverzahnung führt, die die Oberfläche beschädigt und schließlich das Werkzeug blockiert; und Kühlmittel kann die Schneidzone nicht effektiv erreichen, da der externe Flutkühlmitteldruck nicht ausreicht, um entlang der vollen spanbefüllten Nut zur Schneidkante vorzudringen, was zu thermischem Werkzeugverschleiß und potenzieller Werkstückoberflächenschädigung führt. Diese drei Versagensmechanismen sind miteinander verbunden — Spanverstopfung verursacht Überhitzung, die Werkzeugverschleiß verursacht, der wiederum mehr Spanverstopfung verursacht — was eine Kaskade erzeugt, die im Werkzeugbruch endet.
Welche Branchen verwenden Tiefbohren?
Die primären industriellen Anwendungen sind: Hydraulikzylinder und -aktoren (Ø20–300 mm Bohrungen bei L/D 20:1–50:1 für Dichtflächenqualität und Geradheit); Luftfahrtkomponenten (Fahrwerke, Aktorwellen, Präzision in hochfesten Legierungen bei L/D 20:1–60:1); Öl und Gas (Bohrgestänge, Bohrlochwerkzeuge bei großen Durchmessern und hohen L/D-Verhältnissen); Waffenherstellung (Gewehr- und Pistolenläufe bei L/D-Verhältnissen bis 80:1+); Spritzgussformen (Kühlkanäle bei Ø6–16 mm bei L/D 20:1–50:1 für das Wärmemanagement); und Präzisionsmechanikkomponenten (Kraftstoffinjektorkörper, medizinische Implantatkomponenten, Präzisionswellen in Luftfahrt- und Verteidigungsanwendungen).
Geschrieben vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der Präzisions-CNC-Zerspanung, einschließlich Koordination von Tiefbohrungen für Hydraulikkomponenten, Luftfahrtstrukturteile und Präzisionsformbau. Technische Referenzen: SME Machining Handbook (Deep Hole Drilling), DIN 8589 (Klassifizierung der Metallbearbeitungsverfahren), ISO 2768 (Allgemeintoleranzen für Tiefbohrmerkmale), Sandvik Coromant Deep Hole Drilling Application Guide.
Beschaffen Sie tiefgebohrte Komponenten oder koordinieren Sie Tiefbohren mit CNC-Zerspanung?
Bei CMS koordinieren wir Gun Drilling und BTA-Tiefbohren mit CNC-Zerspanungsoperationen für Hydraulikkomponenten, Präzisionswellen und Formkühlkanäle. Jede Tiefbohrspezifikation wird vor Produktionsbeginn auf L/D-Machbarkeit, Erreichbarkeit der Geradheitsanforderungen, Nachbearbeitungssequenz nach dem Bohren und Eintrittsgeometrie geprüft.
[DFM-Überprüfung und Tiefbohr-Angebot anfordern →]


