
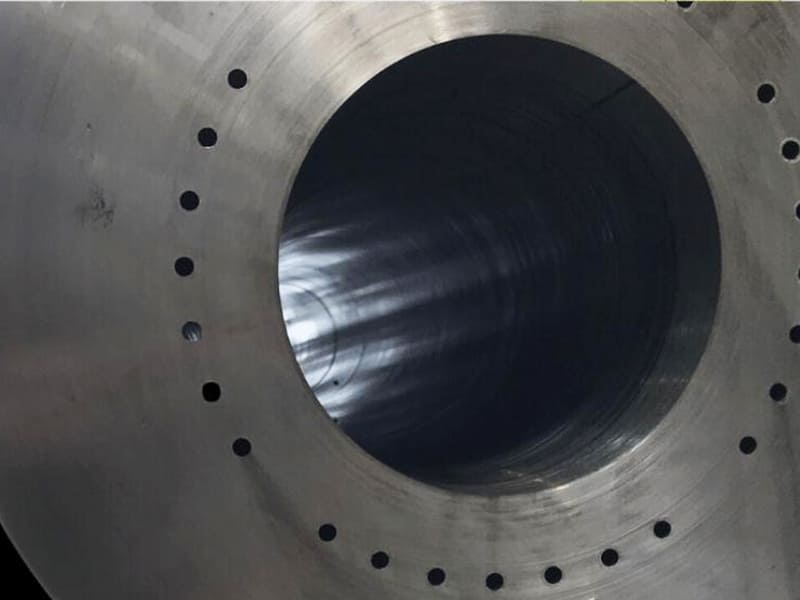
Réponse rapide : Le forage profond est requis lorsque la profondeur du trou dépasse environ 10× le diamètre du trou (L/D ≥ 10:1), où le forage standard CNC ne peut plus maintenir la rectitude, contrôler l'évacuation des copeaux ou fournir un refroidissement adéquat à la zone de coupe. Les deux principales méthodes industrielles sont le forage au canon (Ø1–30 mm, L/D jusqu'à 100:1+, haute rectitude et finition de surface) et le forage BTA (Ø20–500 mm+, taux d'enlèvement de matière plus élevé pour les alésages profonds de grand diamètre). Les deux utilisent un refroidissement haute pression à travers l'outil ou interne (50–200 bar) et des mécanismes d'évacuation continue des copeaux que les forets hélicoïdaux conventionnels ne peuvent pas fournir. Le forage au canon atteint une rectitude de 0,05–0,1 mm sur une profondeur de 300–600 mm et une finition de surface de Ra ≤ 1,6 µm tel que foré. Le forage profond est essentiel pour les vérins hydrauliques, les actionneurs aérospatiaux, les outils de fond de puits pétroliers et gaziers, les canons d'armes à feu et les canaux de refroidissement de moules.
Qu'est-ce qui rend un trou “ profond ” — Le rapport L/D
En usinage, la profondeur d'un trou n'est pas mesurée en millimètres absolus — elle est mesurée par le rapport profondeur/diamètre (rapport L/D). Ce rapport détermine la difficulté technique de production du trou, car les défis fondamentaux du forage profond — déflexion de l'outil, évacuation des copeaux et gestion thermique — évoluent tous avec le rapport L/D plutôt qu'avec la profondeur absolue.
Un trou de 100 mm de profondeur à 20 mm de diamètre (L/D = 5:1) est entièrement gérable avec le forage standard CNC. La même profondeur de 100 mm à 5 mm de diamètre (L/D = 20:1) nécessite un équipement spécialisé de forage profond. Le diamètre — et non la profondeur — est la variable critique, car il détermine simultanément la rigidité de l'outil, le volume de copeaux par révolution et la taille du canal d'acheminement du refroidissement.
Classification L/D
| Rapport L/D | Classification | Processus type |
|---|---|---|
| ≤ 5:1 | Trou standard | Forage conventionnel CNC |
| 5:1–10:1 | Trou semi-profond | Forage par piquage amélioré, avec refroidissement traversant |
| 10:1–20:1 | Trou profond | Forage profond ou forage au canon |
| 20:1–50:1 | Trou très profond | Forage au canon ou forage BTA |
| 50:1–100:1+ | Trou ultra-profond | Systèmes de forage au canon dédiés avec lunettes fixes |
La convention industrielle : L/D ≥ 10:1 désigne officiellement un “ trou profond ” nécessitant des procédés spécialisés. La fabrication aérospatiale, pétrolière et gazière, et hydraulique travaille régulièrement avec des rapports L/D de 20:1 à 100:1.
Pourquoi le forage conventionnel échoue lorsque le L/D augmente
Déviation de l'outil : Un foret hélicoïdal est une poutre en porte-à-faux. À mesure que la profondeur du trou augmente, la longueur non supportée de l'outil augmente, et le foret fléchit sous les forces de coupe. Une petite erreur angulaire à l'entrée du trou — 0,1° — produit 1,75 mm de déviation latérale sur 1000 mm de profondeur. Cette dérive est progressive et incorrigible une fois qu'elle commence.
Panne de l'évacuation des copeaux : Les copeaux doivent voyager de l'arête de coupe jusqu'à la sortie en remontant la goujure. À L/D 10:1, cette distance est gérable. À L/D 20:1 ou 30:1, les copeaux s'accumulent dans la goujure, provoquant un recoupage des copeaux (ce qui dégrade la finition de surface et accélère l'usure de l'outil), et finalement un blocage complet des copeaux qui casse le foret. C'est le mode de défaillance le plus courant dans le forage conventionnel profond.
Inaccessibilité du refroidissement : Le refroidissement par inondation externe ne peut pas pénétrer efficacement au-delà d'environ 5× le diamètre. En dessous de cette profondeur, le débit et la pression du refroidissement atteignant l'arête de coupe sont insuffisants pour évacuer la chaleur ou rincer les copeaux, produisant une zone de coupe chaude et saturée de copeaux où la défaillance de l'outil est inévitable.
Amplification des vibrations : À mesure que le porte-à-faux augmente, la fréquence naturelle du système foret-broche diminue. À une certaine longueur de porte-à-faux, la fréquence de coupe coïncide avec la fréquence naturelle, produisant un broutage — une vibration auto-excitée qui crée une surface d'alésage ondulée et rugueuse et accélère considérablement l'usure de l'outil.
Comment fonctionne le forage profond : Ingénierie du procédé
Les systèmes de forage profond surmontent les limitations du forage conventionnel grâce à trois solutions techniques intégrées : outils de coupe guidés, refroidissement interne haute pression et évacuation contrôlée des copeaux.
Forage au canon
Le forage au canon a été initialement développé pour percer les canons de fusils — des applications où la rectitude de l'alésage détermine directement la précision balistique. Le procédé utilise un outil monogoujure en carbure monobloc avec :
Canal de refroidissement interne : Un canal de précision traverse le corps de l'outil de la queue à la pointe. Le refroidissement haute pression (généralement 50–150 bar, jusqu'à 200 bar pour les petits diamètres et les matériaux durs) circule en continu à travers ce canal et sort sous forme de jet à l'arête de coupe. Le refroidissement refroidit simultanément la zone de coupe, rince les copeaux et fournit une force hydraulique pour évacuer les copeaux.
Goujure en V : La goujure externe unique fournit un chemin contrôlé pour les copeaux et le refroidissement afin de sortir du trou. Les copeaux remontent dans la rainure en V vers l'entrée du forage pendant que le refroidissement les évacue.
Plaquettes de guidage : Une ou deux plaquettes durcies sur le corps de l'outil, positionnées circonférentiellement à l'opposé de l'arête de coupe, appuient contre la paroi de l'alésage à mesure que l'outil avance. Ces plaquettes remplissent deux fonctions : elles fournissent un support radial qui contraint l'outil sur son axe prévu (empêchant la dérive qui se produit dans le forage conventionnel non supporté), et elles brunissent la surface de la paroi de l'alésage au passage de l'outil, améliorant la finition de surface et la circularité. Les plaquettes de guidage sont la caractéristique clé qui fait du forage au canon un procédé auto-guidé.
Formation et évacuation des copeaux : L'arête de coupe unique produit un copeau qui se forme et est immédiatement dirigé dans la goujure en V par la pression du refroidissement. La géométrie du copeau (contrôlée par l'angle d'arête) est conçue pour être courte et suffisamment rigide pour revenir à l'entrée du forage sans s'accumuler.
Configuration : Le forage au canon nécessite généralement que la pièce soit maintenue et tournée pendant que le foret est avancé axialement (mode rotation de la pièce, pour une meilleure concentricité), ou le foret peut tourner pendant que la pièce est stationnaire (mode rotation de l'outil). De nombreuses machines spécialisées de forage au canon supportent les deux configurations pour différentes géométries de pièces.
Forage BTA (Boring and Trepanning Association)
Le forage BTA répond aux exigences des trous profonds de grand diamètre, où la capacité d'évacuation des copeaux du forage au canon (limitée par la zone de la rainure en V) est insuffisante pour le volume de copeaux produit aux diamètres plus importants.
Inversion du sens d'écoulement du liquide de refroidissement : Contrairement au forage au canon, où le liquide de refroidissement circule à travers l'outil et où les copeaux sortent à l'extérieur, le forage BTA utilise un agencement inverse. Le liquide de refroidissement est acheminé à travers l'espace annulaire entre le diamètre extérieur de l'outil et la paroi du trou, et les copeaux sont évacués à travers l'alésage creux de l'outil puis par le système de tubes de raccordement.
Construction de l'outil : Une tête de forage BTA est un cylindre creux avec des plaquettes de coupe indexables sur la face avant. Le corps creux de l'outil se connecte à un collecteur de copeaux et à un système d'alimentation en liquide de refroidissement via la broche de la machine.
Productivité : Étant donné que la section transversale d'évacuation des copeaux (la zone d'alésage de l'outil) est proportionnelle au carré du diamètre de l'outil, le forage BTA s'adapte plus efficacement aux grands diamètres que le forage au canon. À partir de Ø50 mm et au-delà, le forage BTA atteint généralement un taux d'enlèvement de matière 2 à 5 fois supérieur à celui du forage au canon à profondeur équivalente.
Précision dimensionnelle : Le forage BTA offre une grande rectitude et une excellente rondeur, bien que légèrement inférieures à celles du forage au canon à diamètres équivalents, car le mécanisme des patins de guidage est différent (les patins des têtes BTA ne contactent généralement que la face avant plutôt que sur une longueur axiale significative). Pour la plage d'application où le BTA est utilisé (Ø20 mm et au-delà), la précision atteignable est tout à fait adéquate pour les vérins hydrauliques, les arbres industriels et les composants de champs pétroliers.
Forage à éjecteur
Le forage à éjecteur est une variante du forage BTA conçue pour être adaptée sur des centres d'usinage conventionnels CNC. Le système de refroidissement utilise un effet Venturi pour créer une évacuation interne des copeaux sans nécessiter la tête de machine spécialisée du forage BTA. Le forage à éjecteur est plus lent et légèrement moins précis que les systèmes BTA dédiés, mais il permet une capacité de forage profond sur des équipements polyvalents CNC pour des besoins occasionnels en forage profond.
Forage au canon vs forage BTA : guide de sélection
| Fonctionnalité | Forage au canon | Forage BTA |
|---|---|---|
| Plage de diamètres optimale | Ø1–30 mm | Ø20–500 mm+ |
| Capacité L/D | Jusqu'à 100:1+ | Jusqu'à 100:1+ |
| Précision de rectitude | Excellent | Bonne à très bonne |
| État de surface (tel que foré) | Ra ≤ 1,6 µm typique | Ra 1,6-3,2 µm typique |
| Évacuation des copeaux | Externe (rainure en V) | Interne (à travers l'outil) |
| Direction du liquide de refroidissement | Interne → sortie par la rainure | Externe → entrée par l'alésage de l'outil |
| Taux d'enlèvement de matière | Modéré | Élevée (évolue avec le diamètre) |
| Équipement requis | Machine de forage au canon dédiée | Machine de forage profond robuste |
| Meilleures applications | Arbres de précision, moules, médical, aérospatial | Vérins hydrauliques, grands arbres, secteur pétrolier |
Règle de sélection : Si le diamètre du trou est inférieur à environ 20–25 mm et que la précision (rectitude, état de surface) est l'exigence principale, le forage au canon est le procédé approprié. Si le diamètre du trou dépasse 20–25 mm et que la productivité ou le taux d'enlèvement de matière est aussi important que la précision, le forage BTA est plus efficace. La zone de chevauchement (Ø20–30 mm) est évaluée au cas par cas en fonction des tolérances et du volume de production.
Forage profond vs forage conventionnel CNC
| Facteur | Forage conventionnel CNC | Forage profond |
|---|---|---|
| Plage L/D efficace | ≤ 5:1 fiable ; ≤ 10:1 avec perçage par picotage | 10:1 à 100:1+ |
| Rectitude | Se dégrade progressivement avec la profondeur | Maintenue par auto-guidage des plaquettes de guidage |
| Apport de liquide de refroidissement | Inondation externe (basse pression) | Interne haute pression (50–200 bar) |
| Évacuation des copeaux | Externe, dépendant de la gravité, peu fiable en profondeur | Contrôlé, continu, assisté par pression |
| État de surface réalisable | Ra 1,6–6,3 µm | Ra ≤ 1,6 µm (forage au canon) |
| Tolérance de diamètre (trous profonds) | ±0,1–0,3 mm (se dégrade avec la profondeur) | ±0,01 à 0,05 mm |
| Mode de défaillance de l'outil | Bourrage de copeaux → rupture catastrophique | Usure progressive de l'outil, remplacement prévisible |
| Équipement | Centre d'usinage standard CNC | Système de forage profond dédié |
Précision et qualité de surface : comment le forage profond les atteint
Contrôle de la rectitude par patins de guidage
Les patins de guidage en appui contre la paroi de l'alésage constituent le mécanisme qui rend le forage profond auto-correcteur. Toute force latérale qui dévierait autrement l'outil est contrée par la force de réaction du contact des patins, maintenant l'outil sur sa trajectoire prévue. Cette propriété d'auto-guidage signifie que l'erreur de rectitude ne s'accumule pas avec la profondeur — l'outil corrige activement son axe à chaque révolution.
En production de forage à canon, la rectitude réalisable (écart de l'axe de l'alésage par rapport à une ligne droite réelle sur toute la profondeur du trou) est typiquement de 0,05 à 0,3 mm par 1 000 mm de profondeur, selon le matériau, le diamètre et les conditions de procédé. À titre de comparaison, le forage par percage conventionnel d'un trou profond produirait une dérive de 0,5 à 2,0 mm par 1 000 mm dans des conditions comparables.
Finition de surface par évacuation contrôlée des copeaux et brunissage
La finition de surface interne d'un trou profond est principalement déterminée par l'évacuation propre des copeaux sans recoupe. Les copeaux recoupés — des déchets de coupe entraînés vers l'avant par l'outil et réengagés sur l'arête de coupe — produisent des marques de rayure, des stries longitudinales et une mauvaise circularité. En forage profond conventionnel, la recoupe des copeaux est essentiellement inévitable car les copeaux ne peuvent pas être évacués de manière constante sur toute la longueur de la goujure.
En forage à canon, les copeaux sont balayés hydrauliquement loin de l'arête de coupe dès leur formation, acheminés par le jet de liquide de coupe haute pression à la pointe. Les patins de guidage brunissent ensuite la surface résultante à mesure que l'outil avance, fermant les micro-pics de surface et améliorant la finition. Cette combinaison de coupe propre et de brunissage mécanique produit régulièrement un Ra ≤ 1,6 µm tel que foré dans les matériaux standard (acier à carbone moyen, aluminium, alliages de titane).
Référence des paramètres de procédé
| Système métrique | Forage conventionnel CNC (L/D 10:1+) | Forage au canon | Forage BTA |
|---|---|---|---|
| Rectitude (par 1 000 mm) | 0,5–2,0 mm | 0,05–0,3 mm | 0,1–0,5 mm |
| Tolérance de diamètre | ±0,1 à 0,3 mm | ±0,01 à 0,05 mm | ±0,03–0,10 mm |
| Finition de surface Ra | 3,2–12,5 µm | ≤ 1,6 µm | 1,6–3,2 µm |
| Rondeur | Pauvre | Bon | Bon |
Applications nécessitant le forage profond
Vérins hydrauliques et actionneurs
Les alésages de vérins hydrauliques — l'alésage central du corps de vérin dans lequel la tige de piston effectue un mouvement alternatif — nécessitent une combinaison de rectitude (un désalignement provoque une usure inégale des joints et des fuites), une tolérance de diamètre serrée (contrôle le jeu qui régit la fuite de fluide) et une finition de surface lisse (Ra ≤ 1,6 µm est la norme avant rodage ; Ra ≤ 0,4 µm après rodage) qui ne peut pas être obtenue avec le forage conventionnel aux rapports L/D requis.
Un alésage de vérin hydraulique typique pour une grue mobile : Ø80 mm de diamètre d'alésage × 2 000 mm de profondeur (L/D = 25:1). C'est une application standard de forage BTA. L'alésage est foré à moins de 0,5 mm du diamètre final, puis fini par alésage interne et rodage pour obtenir la surface d'étanchéité finale.
Composants structurels aérospatiaux
Les cylindres de train d'atterrissage, les boîtiers d'actionneurs de vol et les alésages d'axes de charnière de voilure sont forés dans des alliages à haute résistance (acier 4340, acier 300M, Ti-6Al-4V) où :
- La durée de vie en fatigue est le critère de conception dominant — les défauts de surface dus à la recoupe des copeaux ou à l'instabilité du forage conventionnel sont des sites d'initiation de fissures
- Des tolérances dimensionnelles serrées sont requises pour l'installation des roulements et l'ajustement des joints
- Le matériau est coûteux et les rebuts sont inacceptables
Le forage à canon des composants aérospatiaux vise typiquement une rectitude de 0,05 à 0,1 mm par mètre et une finition de surface de Ra ≤ 0,8 µm avant rodage ultérieur. Ces exigences reflètent à la fois les exigences fonctionnelles et les exigences réglementaires de la fabrication aérospatiale certifiée FAA/EASA.
Outils de fond de puits pétroliers et gaziers
Les masses-tiges, les boîtiers de moteurs à boue et les récipients sous pression pour outils de fond de puits pétroliers et gaziers comptent parmi les applications de forage profond les plus exigeantes :
- Grands diamètres d'alésage (Ø50–300 mm) à des profondeurs de 500 à 3 000 mm
- Le matériau est typiquement de l'acier allié à haute résistance 4140 ou 4145 modifié à 28–34 HRC
- L'alésage doit être concentrique et droit pour le confinement de pression et les performances d'écoulement du fluide
- Le volume de production est modéré mais la valeur des pièces est élevée (une seule masse-tige peut coûter $10 000–$50 000)
Le forage BTA à vitesses d'avance élevées est la norme pour la production de composants de champs pétroliers. L'efficacité d'évacuation des copeaux du BTA à ces diamètres permet des vitesses d'avance 2 à 4 fois supérieures à celles du forage à canon.
Canons d'armes à feu
Le forage de canons d'armes (l'application d'origine qui a donné son nom au forage à canon) nécessite la combinaison de rectitude extrême et de finition de surface fine qui est la capacité déterminante du procédé. Un canon de fusil de Ø7,62 mm × 600 mm (L/D ≈ 79:1) doit être droit à environ 0,05 mm près sur toute sa longueur pour une précision acceptable ; la surface de l'alésage doit être de Ra ≤ 0,8 µm avant le rayage pour garantir un engagement uniforme du rayage.
Canaux de refroidissement de moules d'injection
Le refroidissement des moules d'injection est réalisé par un réseau de canaux forés traversant le corps du moule, près de la surface de l'empreinte, pour extraire la chaleur rapidement et uniformément de la pièce moulée. Ces canaux sont typiquement de Ø6 à 16 mm à des profondeurs de 100 à 400 mm (L/D couramment de 20:1 à 50:1), positionnés avec précision pour obtenir une uniformité thermique à la surface de l'empreinte.
Un mauvais positionnement (dû à la dérive lors du forage conventionnel) ou une mauvaise qualité de surface (due à la recoupe des copeaux) dégradent tous deux directement les performances de refroidissement du moule, augmentant le temps de cycle d'injection et la variation de qualité des pièces. Le forage à canon des canaux de refroidissement de moules fournit la précision de positionnement et la qualité de surface nécessaires pour des performances thermiques prévisibles.
Structure des coûts du forage profond
Le forage profond coûte plus cher que le forage conventionnel CNC pour le même diamètre et la même profondeur de trou, et la prime est justifiée par les capacités du procédé qui rendent le trou réellement fonctionnel. Comprendre les facteurs de coût aide à prioriser les décisions de conception qui réduisent les coûts sans sacrifier les performances.
Principaux facteurs de coût
Matériel : Les machines de forage profond dédiées (gun drilling et BTA) sont des équipements spécialisés à usage unique, avec des coûts d'investissement de 200 000 à plus de 1 000 000 $. Cela se traduit par des taux horaires machine généralement 2 à 4 fois supérieurs à ceux des centres d'usinage standard.
Outillage : Les forets canon et les têtes de forage BTA sont des consommables fabriqués avec précision. Un foret canon de Ø8 mm coûte entre 80 et 200 $ et produit environ 50 à 200 trous (selon le matériau) avant de nécessiter un réaffûtage ou un remplacement. Le réaffûtage prolonge la durée de vie de l'outil mais nécessite un équipement de meulage spécialisé.
Temps de cycle : Les vitesses d'avance du forage profond sont inférieures à celles du forage conventionnel (pour maintenir la géométrie de formation des copeaux et éviter la déflexion). Une opération de gun drilling de Ø10 mm × 300 mm peut prendre 5 à 15 minutes de temps de coupe effectif, selon le matériau et la vitesse d'avance.
Système de liquide de refroidissement : Les systèmes de liquide de refroidissement haute pression (pompe, filtration, réservoir) représentent un investissement matériel et des coûts d'exploitation importants (puissance de la pompe, maintenance de la filtration, élimination du liquide de refroidissement).
Configuration et qualification : L'obtention d'une rectitude et d'un diamètre constants nécessite une configuration minutieuse — alignement de la pièce, préparation de la douille ou du trou pilote, étalonnage de la pression et du débit du liquide de refroidissement, et essais de coupe initiaux. Le temps de configuration pour un nouveau travail de forage profond est généralement de 2 à 4 heures pour des opérateurs expérimentés.
Référence de coût
| Paramètre | Fourchette de coût approximative |
|---|---|
| Perçage profond Ø6–12 mm, acier allié moyen, profondeur 200–500 mm | $40–$150 par trou (volume de production) |
| Perçage BTA Ø20–50 mm, acier allié, profondeur 500–1500 mm | $150–$600 par trou (volume de production) |
| Configuration et qualification du premier article | $500–$2 000 par nouvelle tâche |
La comparaison qui importe pour la prise de décision en approvisionnement : le coût du perçage profond par rapport au coût des pièces rebutées, des opérations de reprise et du rodage secondaire résultant de la tentative des mêmes trous avec un perçage conventionnel CNC. Dans notre expérience de production de composants de vérins hydrauliques, les échecs lors de tentatives de perçage profond conventionnel — rupture d’outil nécessitant une extraction EDM, déviation du trou nécessitant une récupération d’alésage ou un rebut de pièce — ont produit des coûts totaux par pièce défaillante de $200–$800, dépassant largement le différentiel de coût lié à l’utilisation du processus de perçage profond correct dès le départ.
Directives DFM pour le perçage profond
Spécifier le rapport L/D dès la conception
Le rapport L/D du trou détermine la sélection du processus, les exigences en équipement et le coût. Une modification de conception qui réduit le L/D de 25:1 à 15:1 (en changeant un trou débouchant en trou borgne accessible depuis les deux extrémités, par exemple) peut éliminer le besoin de perçage profond spécialisé et réduire considérablement le coût de fabrication. Cette analyse de compromis n’est possible qu’au stade de la conception.
Fournir un trou pilote précis ou une bague de guidage pour l’alignement d’entrée
La rectitude du perçage à canon dépend de manière critique d’un alignement précis à l’entrée du trou. Une petite erreur angulaire au départ se propage en déviation linéaire sur la profondeur du trou. Pratique standard : fournir un trou pilote précis (2–3× le diamètre en profondeur, à moins de 0,02 mm de la position finale) ou une bague durcie à l’entrée pour guider le foret avec précision sur les premiers diamètres avant que les plaquettes de guidage n’engagent la paroi de l’alésage.
Prévoir un surplus de matière suffisant pour la récupération de tolérance
Le perçage profond atteint une rectitude élevée et une précision de diamètre raisonnable, mais pas parfaite. Pour les ajustements d’assemblage de précision, des marges doivent être prévues pour la finition après perçage :
- Alésage : enlève 0,05–0,2 mm et améliore la tolérance de diamètre à ±0,005–0,015 mm
- Alésage de finition : corrige le diamètre et les erreurs de position mineures
- Rodage : atteint Ra ≤ 0,4 µm et une cylindricité serrée pour les surfaces d’étanchéité hydrauliques
Planifier le surplus de matière après perçage en conséquence : généralement 0,1–0,3 mm sur le diamètre pour les séquences perçage-alésage ; 0,05–0,15 mm sur le diamètre pour perçage-alésage de finition.
Éviter les trous transversaux et les interruptions dans la zone de perçage profond
Les trous transversaux, orifices ou autres caractéristiques qui intersectent le trou profond dans la zone de perçage créent des interruptions dangereuses pour l’outil de perçage. Lorsque le foret traverse un vide interne, les plaquettes de guidage perdent momentanément le contact avec la paroi de l’alésage, l’outil dévie et la rectitude du trou est perturbée. Concevoir ces caractéristiques en dehors de la zone de perçage profond autant que possible, ou accepter que le perçage doive s’arrêter et redémarrer avec une gestion minutieuse du processus à chaque interruption.
Liste de contrôle DFM pour le perçage profond
| Choix de conception | Recommandation |
|---|---|
| Définir le rapport L/D | Calculer à partir du diamètre et de la profondeur finaux ; identifier si ≥ 10:1 |
| Accès d’entrée | Fournir une surface plane et perpendiculaire à l’entrée du trou ; spécifier un trou pilote |
| Surplus de matière après perçage | Marge de 0,1–0,3 mm sur le diamètre pour alésage ou alésage de finition |
| Intersections de trous transversaux | Situer en dehors de la zone de perçage profond ou accepter l’exigence de gestion du processus |
| Spécification de tolérance | Spécifier la rectitude et la tolérance de diamètre séparément ; ±0,05 mm de diamètre est réalisable ; spécifier le rodage si plus serré |
| Spécification du matériau | Inclure la plage de dureté — HRC > 40 augmente considérablement le coût et réduit la vitesse d’avance réalisable |
| Trou borgne vs trou débouchant | Les trous débouchants sont préférés pour l’évacuation des copeaux ; les trous borgnes nécessitent une spécification de profondeur avec dégagement au fond |
Principaux enseignements
- Le perçage profond est requis à L/D ≥ 10:1, où le perçage conventionnel CNC ne peut plus maintenir la rectitude, l’évacuation des copeaux ou un apport de liquide de coupe adéquat.
- Perçage à canon (Ø1–30 mm) offre la plus haute précision — rectitude de 0,05–0,3 mm par mètre, finition de surface Ra ≤ 1,6 µm — grâce à l’auto-guidage des plaquettes de guidage et au liquide de coupe haute pression à travers l’outil. Requis pour les moules de précision, les composants aérospatiaux, les dispositifs médicaux et les canons d’armes à feu.
- Perçage BTA (Ø20 mm+) offre une productivité supérieure pour les alésages profonds de grand diamètre grâce à l’évacuation des copeaux à flux inversé. Standard pour les vérins hydrauliques, les arbres industriels et les composants pétroliers.
- Liquide de coupe interne haute pression (50–200 bar) est la technologie habilitante — il refroidit simultanément la zone de coupe, évacue les copeaux et stabilise hydrauliquement le processus de coupe.
- Plaquettes de guidage dans le perçage à canon rendent le processus auto-guidant, corrigeant activement la déviation de l’outil à chaque révolution plutôt que de laisser la dérive s’accumuler.
- La prime de coût est justifiée par les résultats de rendement et de qualité — tenter des trous profonds avec un perçage conventionnel CNC produit généralement un coût total supérieur à celui de l’utilisation du processus correct, à travers les rebuts, les reprises et les opérations secondaires.
- À l'attention des équipes d'approvisionnement des équipementiers, les spécifications de perçage profond doivent inclure : le diamètre et la profondeur du trou (pour le calcul du L/D), la rectitude requise (mm par mètre ou mm total), la classe de tolérance de diamètre, la finition de surface (Ra avant et après toute opération secondaire), le matériau et la dureté, et si le trou est débouchant ou borgne.
Questions fréquemment posées
Qu'est-ce qui est considéré comme un trou profond en usinage ?
Un trou est considéré comme “ profond ” lorsque sa profondeur dépasse environ 10× son diamètre (rapport L/D ≥ 10:1). À ce rapport, le perçage conventionnel CNC ne peut plus maintenir de manière fiable la rectitude du trou, évacuer les copeaux ou fournir un liquide de refroidissement adéquat à la zone de coupe, et des procédés spécialisés de perçage de trous profonds sont nécessaires. Des rapports plus élevés — 20:1, 50:1, 100:1 — sont couramment produits par le forage au canon et le forage BTA pour les vérins hydrauliques, les arbres aérospatiaux, les composants de champs pétroliers et les canons d'armes à feu. Le rapport L/D est un paramètre de conception plus utile que la profondeur absolue, car la difficulté d'usinage évolue avec le rapport, et non avec la profondeur seule.
Quelle est la différence entre le forage au canon et le forage BTA ?
Le forage au canon utilise un outil solide à une seule rainure avec un liquide de refroidissement haute pression interne qui circule vers la pointe de coupe et revient par la rainure externe en forme de V, ramenant les copeaux à l'entrée. Il est optimisé pour les petits diamètres (Ø1–30 mm), offre une très haute précision de rectitude (0,05–0,3 mm par mètre) et atteint un état de surface de Ra ≤ 1,6 µm. Le forage BTA utilise un outil creux où le liquide de refroidissement est fourni de manière externe autour de l'outil et les copeaux sont évacués en interne à travers l'alésage de l'outil et les tubes connectés. Il est optimisé pour les grands diamètres (Ø20–500 mm+), offre une productivité élevée grâce à une section d'évacuation des copeaux plus grande, et est le procédé standard pour les alésages de vérins hydrauliques, les grands arbres industriels et les composants de champs pétroliers.
Quelle est la précision du perçage de trous profonds ?
Dans des conditions de production, le forage au canon atteint : une rectitude de trou de 0,05–0,3 mm par 1 000 mm de profondeur ; une tolérance de diamètre de ±0,01–0,05 mm ; une rondeur dans les limites de 0,01–0,03 mm ; et un état de surface de Ra ≤ 1,6 µm tel que percé (Ra ≤ 0,4 µm atteignable après honage). Le forage BTA atteint : une rectitude de 0,1–0,5 mm par 1 000 mm ; une tolérance de diamètre de ±0,03–0,10 mm ; un état de surface de Ra 1,6–3,2 µm. Ces chiffres sont d'un ordre de grandeur meilleurs que le perçage profond conventionnel CNC, qui produit généralement des erreurs de rectitude de 0,5–2,0 mm par 1 000 mm à des rapports L/D équivalents.
Pourquoi le perçage conventionnel CNC échoue-t-il sur les trous profonds ?
Trois mécanismes de défaillance simultanés apparaissent lorsque le rapport L/D dépasse 10:1 : la déviation de l'outil s'aggrave progressivement à mesure que le porte-à-faux non supporté augmente, provoquant une dérive du trou qui s'accumule avec la profondeur ; les copeaux s'accumulent dans la rainure car ils ne peuvent pas revenir à l'entrée contre la chute de pression sur une profondeur croissante, provoquant un recoupage des copeaux qui endommage la surface et finit par bloquer l'outil ; et le liquide de refroidissement ne peut pas atteindre efficacement la zone de coupe car la pression externe du liquide de refroidissement par inondation est insuffisante pour pénétrer le long de la rainure remplie de copeaux jusqu'au bord de coupe, entraînant une usure thermique de l'outil et des dommages potentiels à la surface de la pièce. Ces trois défaillances sont interconnectées — l'accumulation de copeaux provoque une surchauffe, qui provoque l'usure de l'outil, qui provoque davantage d'accumulation de copeaux — produisant une cascade qui se termine par la rupture de l'outil.
Quelles industries utilisent le perçage de trous profonds ?
Les principales applications industrielles sont : les vérins hydrauliques et actionneurs (alésages Ø20–300 mm à L/D 20:1–50:1 pour la qualité de surface d'étanchéité et la rectitude) ; les composants aérospatiaux (trains d'atterrissage, arbres d'actionneurs, précision dans les alliages à haute résistance à L/D 20:1–60:1) ; le pétrole et le gaz (masses-tiges, outils de fond de trou à grands diamètres et rapports L/D élevés) ; la fabrication d'armes à feu (canons de fusils et pistolets à des rapports L/D jusqu'à 80:1+) ; les moules d'injection (canaux de refroidissement à Ø6–16 mm à L/D 20:1–50:1 pour la gestion thermique) ; et les composants mécaniques de précision (corps d'injecteurs de carburant, composants d'implants médicaux, arbres de précision dans les applications aérospatiales et de défense).
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage de précision CNC, y compris la coordination de perçage de trous profonds pour les composants hydrauliques, les pièces structurelles aérospatiales et la fabrication de moules de précision. Références techniques : SME Machining Handbook (Deep Hole Drilling), DIN 8589 (Classification des procédés de coupe des métaux), ISO 2768 (Tolérances générales pour les caractéristiques de trous profonds), Guide d'application de perçage de trous profonds Sandvik Coromant.
Approvisionnement en composants percés de trous profonds ou coordination du perçage de trous profonds avec l'usinage CNC ?
Chez CMS, nous coordonnons le forage au canon et le forage BTA avec les opérations d'usinage CNC pour les composants hydrauliques, les arbres de précision et les canaux de refroidissement de moules. Chaque spécification de trou profond est examinée pour la faisabilité du rapport L/D, l'atteignabilité des exigences de rectitude, la séquence de finition après perçage et la géométrie d'entrée avant le début de la production.
[Demander une revue DFM et un devis de perçage de trous profonds →]


