
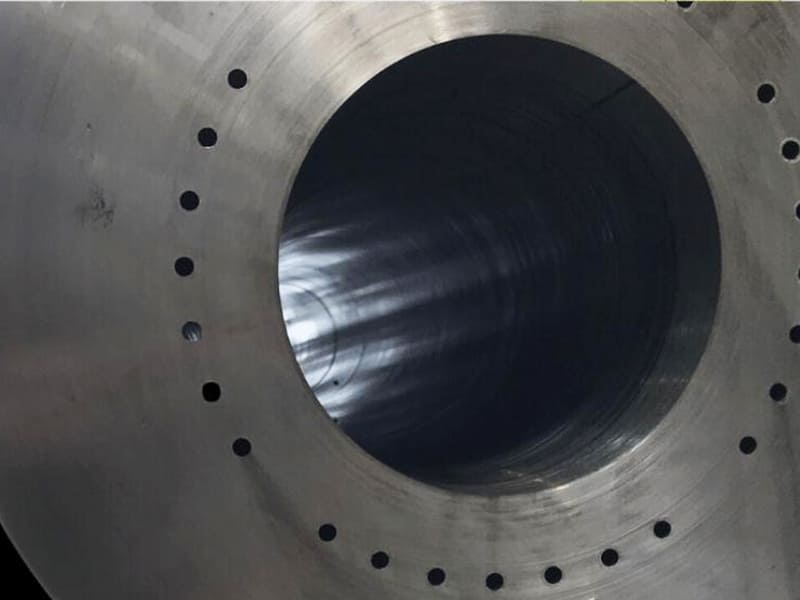
Respuesta rápida: La perforación de agujeros profundos es necesaria cuando la profundidad del agujero supera aproximadamente 10× el diámetro del agujero (L/D ≥ 10:1), donde la perforación estándar CNC ya no puede mantener la rectitud, controlar la evacuación de viruta ni suministrar refrigerante adecuado a la zona de corte. Los dos métodos industriales principales son la perforación con cañón (Ø1–30 mm, L/D hasta 100:1+, alta rectitud y acabado superficial) y la perforación BTA (Ø20–500 mm+, mayor tasa de remoción de material para agujeros profundos de gran diámetro). Ambos utilizan refrigerante interno de alta presión a través de la herramienta (50–200 bar) y mecanismos continuos de evacuación de viruta que las brocas helicoidales convencionales no pueden proporcionar. La perforación con cañón logra una rectitud dentro de 0.05–0.1 mm sobre una profundidad de 300–600 mm y un acabado superficial de Ra ≤ 1.6 µm tal como se perfora. La perforación de agujeros profundos es esencial para cilindros hidráulicos, actuadores aeroespaciales, herramientas de fondo de pozo en petróleo y gas, cañones de armas de fuego y canales de enfriamiento de moldes.
Qué Hace que un Agujero Sea “Profundo” — La Relación L/D
En mecanizado, la profundidad del agujero no se mide en milímetros absolutos — se mide por la relación entre profundidad y diámetro (relación L/D). Esta relación determina la dificultad de ingeniería para producir el agujero, porque los desafíos fundamentales de la perforación de agujeros profundos — deflexión de la herramienta, evacuación de viruta y gestión térmica — escalan con la relación L/D en lugar de con la profundidad absoluta.
Un agujero de 100 mm de profundidad con 20 mm de diámetro (L/D = 5:1) es completamente manejable con perforación convencional CNC. La misma profundidad de 100 mm con 5 mm de diámetro (L/D = 20:1) requiere equipo especializado de perforación de agujeros profundos. El diámetro — no la profundidad — es la variable crítica, porque determina simultáneamente la rigidez de la herramienta, el volumen de viruta por revolución y el tamaño del canal de suministro de refrigerante.
Clasificación L/D
| Relación L/D | Clasificación | Proceso habitual |
|---|---|---|
| ≤ 5:1 | Agujero estándar | Perforación convencional CNC |
| 5:1–10:1 | Agujero semiprofundo | Perforación por picoteo mejorada, con refrigerante a través de la herramienta |
| 10:1–20:1 | Agujero profundo | Perforación de agujeros profundos o perforación con cañón |
| 20:1–50:1 | Agujero muy profundo | Perforación con cañón o perforación BTA |
| 50:1–100:1+ | Agujero ultrapofundo | Sistemas dedicados de perforación con cañón con soportes fijos |
La convención de la industria: L/D ≥ 10:1 designa oficialmente un “agujero profundo” que requiere procesos especializados. La fabricación de componentes aeroespaciales, de petróleo y gas, e hidráulicos trabaja rutinariamente con relaciones L/D de 20:1 a 100:1.
Por Qué Falla la Perforación Convencional a Medida que Aumenta el L/D
Deflexión de la herramienta: Una broca helicoidal es una viga en voladizo. A medida que aumenta la profundidad del agujero, la longitud no soportada de la herramienta aumenta, y la broca se desvía bajo las fuerzas de corte. Un pequeño error angular en la entrada del agujero — 0.1° — produce 1.75 mm de desviación lateral sobre 1000 mm de profundidad. Esta deriva es progresiva e incorregible una vez que comienza.
Fallo en la evacuación de viruta: Las virutas deben viajar desde el filo de corte hasta la salida a través de la flauta. En L/D 10:1, esta distancia es manejable. En L/D 20:1 o 30:1, las virutas se compactan en la flauta, causando recorte de viruta (que degrada el acabado superficial y acelera el desgaste de la herramienta), y eventualmente un atasco completo de viruta que rompe la broca. Este es el modo de fallo más común en la perforación convencional de agujeros profundos.
Inaccesibilidad del refrigerante: El refrigerante por inundación externa no puede penetrar eficazmente más allá de aproximadamente 5× el diámetro. Por debajo de esta profundidad, el caudal y la presión del refrigerante que llegan al filo de corte son insuficientes para eliminar el calor o limpiar las virutas, produciendo una zona de corte caliente y llena de viruta donde el fallo de la herramienta es inevitable.
Amplificación de vibraciones: A medida que aumenta el voladizo, la frecuencia natural del sistema broca-husillo disminuye. En cierta longitud de voladizo, la frecuencia de corte coincide con la frecuencia natural, produciendo vibración regenerativa — vibración autoexcitada que crea una superficie de agujero ondulada y rugosa, y acelera dramáticamente el desgaste de la herramienta.
Cómo Funciona la Perforación de Agujeros Profundos: Ingeniería del Proceso
Los sistemas de perforación de agujeros profundos superan las limitaciones de la perforación convencional mediante tres soluciones de ingeniería integradas: herramientas de corte guiadas, refrigerante interno de alta presión y evacuación controlada de viruta.
Perforación con Cañón
La perforación con cañón fue desarrollada originalmente para perforar cañones de rifles — aplicaciones donde la rectitud del agujero determina directamente la precisión balística. El proceso utiliza una herramienta de una sola flauta, de carburo sólido, con:
Canal interno de refrigerante: Un canal perforado con precisión recorre el cuerpo de la herramienta desde el mango hasta la punta. El refrigerante de alta presión (típicamente 50–150 bar, hasta 200 bar para diámetros pequeños y materiales duros) fluye continuamente a través de este canal y sale como un chorro en el filo de corte. El refrigerante enfría simultáneamente la zona de corte, limpia las virutas y proporciona fuerza hidráulica para evacuar la viruta.
Flauta en forma de V: La única flauta externa proporciona una vía controlada para que las virutas y el refrigerante salgan del agujero. Las virutas viajan en la ranura en V de regreso hacia la entrada de la perforación mientras el refrigerante las expulsa.
Almohadillas guía: Una o dos almohadillas endurecidas en el cuerpo de la herramienta, posicionadas circunferencialmente opuestas al filo de corte, presionan contra la pared del agujero a medida que la herramienta avanza. Estas almohadillas cumplen dos funciones: proporcionan soporte radial que restringe la herramienta en su eje previsto (evitando la deriva que ocurre en la perforación convencional no soportada), y bruñen la superficie de la pared del agujero a medida que la herramienta pasa, mejorando el acabado superficial y la redondez. Las almohadillas guía son la característica clave que hace que la perforación con cañón sea un proceso autoguiado.
Formación y remoción de viruta: El filo de corte único produce una viruta que se forma y se dirige inmediatamente hacia la ranura en V mediante la presión del refrigerante. La geometría de la viruta (controlada por el ángulo del filo) está diseñada para ser corta y lo suficientemente rígida para viajar de regreso a la entrada de la broca sin compactarse.
Configuración: La perforación con cañón generalmente requiere que la pieza de trabajo se sujete y gire mientras la broca se alimenta axialmente (modo de rotación de la pieza, para mejor concentricidad), o la broca puede girar mientras la pieza permanece estacionaria (modo de rotación de la herramienta). Muchas máquinas especializadas de perforación con cañón admiten ambas configuraciones para diferentes geometrías de piezas.
Perforación BTA (Asociación de Perforación y Trepanado)
La perforación BTA aborda los requisitos de agujeros profundos de gran diámetro donde la capacidad de evacuación de virutas de la perforación con cañón (limitada por el área de la ranura en V) es insuficiente para el volumen de virutas producido en diámetros mayores.
Inversión de la dirección del flujo de refrigerante: A diferencia de la perforación con cañón, donde el refrigerante fluye a través de la herramienta y las virutas salen externamente, la perforación BTA utiliza la disposición inversa. El refrigerante se suministra a través del espacio anular entre el diámetro exterior de la herramienta y la pared del agujero, y las virutas se evacuan a través del orificio hueco de la herramienta y salen a través del sistema de tubos de conexión.
Construcción de la herramienta: Una cabeza de perforación BTA es un cilindro hueco con insertos de corte indexables en la cara frontal. El cuerpo hueco de la herramienta se conecta a un colector de viruta y al sistema de suministro de refrigerante a través del husillo de la máquina.
Productividad: Debido a que la sección transversal de evacuación de viruta (el área del orificio de la herramienta) es proporcional al cuadrado del diámetro de la herramienta, la perforación BTA escala de manera más eficiente a diámetros grandes que la perforación con cañón. A partir de Ø50 mm, la perforación BTA alcanza típicamente 2–5× la tasa de remoción de material de la perforación con cañón a profundidad equivalente.
Precisión dimensional: La perforación BTA proporciona alta rectitud y excelente redondez, aunque ligeramente inferior a la perforación con cañón a diámetros equivalentes, porque el mecanismo de las almohadillas guía es diferente (las almohadillas en las cabezas BTA típicamente contactan solo en la cara frontal en lugar de hacerlo a lo largo de una longitud axial significativa). Para el rango de aplicación donde se utiliza BTA (Ø20 mm y superior), la precisión alcanzable es completamente adecuada para cilindros hidráulicos, ejes industriales y componentes de campos petroleros.
Perforación Ejector
La perforación Ejector es una variante de la perforación BTA para adaptarse a centros de mecanizado convencionales CNC. El sistema de refrigerante utiliza un efecto venturi para crear evacuación interna de viruta sin requerir el cabezal especializado de la perforación BTA. La perforación Ejector es más lenta y algo menos precisa que los sistemas BTA dedicados, pero permite capacidad de agujeros profundos en equipos CNC de uso general para requisitos ocasionales de agujeros profundos.
Perforación con cañón vs Perforación BTA: Guía de selección
| Característica | Perforación con Cañón | Perforación BTA |
|---|---|---|
| Rango de diámetro óptimo | Ø1–30 mm | Ø20–500 mm+ |
| Capacidad L/D | Hasta 100:1+ | Hasta 100:1+ |
| Precisión de rectitud | Excelente | Buena a muy buena |
| Acabado superficial (tal como se perfora) | Ra ≤ 1,6 µm típico | Ra: 1,6–3,2 µm (valor típico) |
| Evacuación de virutas | Externa (ranura en V) | Interna (a través de la herramienta) |
| Dirección del refrigerante | Interna → sale a través de la ranura | Externa → entra a través del orificio de la herramienta |
| Velocidad de arranque de material | Moderado | Alta (escala con el diámetro) |
| Equipo requerido | Máquina de perforación con cañón dedicada | Máquina de perforación de agujeros profundos de servicio pesado |
| Mejores aplicaciones | Ejes de precisión, moldes, médicos, aeroespacial | Cilindros hidráulicos, ejes grandes, campos petroleros |
Regla de selección: Si el diámetro del agujero es inferior a aproximadamente 20–25 mm y la precisión (rectitud, acabado superficial) es el requisito principal, la perforación con cañón es el proceso correcto. Si el diámetro del agujero supera los 20–25 mm y la productividad o la tasa de remoción de material es tan importante como la precisión, la perforación BTA es más eficiente. La zona de superposición (Ø20–30 mm) se evalúa caso por caso según la tolerancia y el volumen de producción.
Perforación de agujeros profundos vs Perforación convencional CNC
| Factor | Perforación convencional CNC | Perforación de agujeros profundos |
|---|---|---|
| Rango L/D efectivo | ≤ 5:1 confiable; ≤ 10:1 con perforación por picoteo | 10:1 a 100:1+ |
| Rectitud | Se degrada progresivamente con la profundidad | Mantenida por auto-guiado de las almohadillas guía |
| Suministro de refrigerante | Inundación externa (baja presión) | Alta presión interna (50–200 bar) |
| Evacuación de virutas | Externa, dependiente de la gravedad, poco confiable a profundidad | Controlada, continua, asistida por presión |
| Acabado superficial alcanzable | Ra 1,6–6,3 µm | Ra ≤ 1,6 µm (perforación con cañón) |
| Tolerancia de diámetro (agujeros profundos) | ±0,1–0,3 mm (se degrada con la profundidad) | ±0,01–0,05 mm |
| Modo de fallo de la herramienta | Empaquetamiento de viruta → rotura catastrófica | Desgaste gradual de la herramienta, reemplazo predecible |
| Equipo | Centro de mecanizado estándar CNC | Sistema dedicado de perforación de agujeros profundos |
Precisión y calidad superficial: cómo la perforación de agujeros profundos las logra
Control de rectitud mediante almohadillas guía
Las almohadillas guía que se apoyan contra la pared del agujero son el mecanismo que hace que la perforación de agujeros profundos sea autocorrectora. Cualquier fuerza lateral que de otro modo desviaría la herramienta es resistida por la fuerza de reacción del contacto de la almohadilla, manteniendo la herramienta en su trayectoria prevista. Esta propiedad de autoguiado significa que el error de rectitud no se acumula con la profundidad: la herramienta corrige activamente su eje con cada revolución.
En la perforación de cañón en producción, la rectitud alcanzable (desviación de la línea central del agujero respecto a una línea recta verdadera sobre la profundidad total del agujero) es típicamente de 0.05–0.3 mm por cada 1000 mm de profundidad, dependiendo del material, diámetro y condiciones del proceso. Para comparación, la perforación convencional por picoteo de un agujero profundo produciría una desviación de 0.5–2.0 mm por cada 1000 mm en condiciones comparables.
Acabado superficial mediante evacuación controlada de viruta y bruñido
El acabado superficial interno de un agujero profundo está determinado principalmente por si las virutas se evacuan limpiamente sin recorte. Las virutas recortadas — viruta que es arrastrada hacia adelante por la herramienta y vuelve a entrar en contacto con el filo de corte — producen marcas de rayado, rayones longitudinales y mala redondez. En la perforación profunda convencional, el recorte de viruta es esencialmente inevitable porque las virutas no pueden evacuarse de manera consistente a lo largo de toda la longitud de la flauta.
En la perforación de cañón, las virutas son barridas hidráulicamente del filo de corte a medida que se forman, entregadas por el chorro de refrigerante de alta presión en la punta. Las almohadillas guía luego bruñen la superficie resultante a medida que la herramienta avanza, cerrando los micro-picos superficiales y mejorando el acabado. Esta combinación de corte limpio y bruñido mecánico produce rutinariamente Ra ≤ 1.6 µm tal como se perfora en materiales estándar (acero de medio carbono, aluminio, aleaciones de titanio).
Referencia de métricas del proceso
| Métrico | Perforación convencional CNC (L/D 10:1+) | Perforación con Cañón | Perforación BTA |
|---|---|---|---|
| Rectitud (por cada 1000 mm) | 5–2.0 mm | 05–0.3 mm | 1–0.5 mm |
| Tolerancia de diámetro | ±0,1–0,3 mm | ±0,01–0,05 mm | ±0.03–0.10 mm |
| Acabado superficial Ra | 2–12.5 µm | ≤ 1.6 µm | 6–3.2 µm |
| Redondez | Pobre | Bien | Bien |
Aplicaciones que requieren perforación de agujeros profundos
Cilindros hidráulicos y actuadores
Los cilindros de cilindros hidráulicos — el agujero central del cuerpo del cilindro en el que se desplaza el vástago del pistón — requieren una combinación de rectitud (la desalineación causa desgaste desigual de los sellos y fugas), tolerancia de diámetro ajustada (controla la holgura que gobierna el flujo de fluido) y acabado superficial liso (Ra ≤ 1.6 µm es estándar antes del bruñido; Ra ≤ 0.4 µm después del bruñido) que no se puede lograr con perforación convencional en las relaciones L/D requeridas.
Un agujero típico de cilindro hidráulico para una grúa móvil: Ø80 mm de diámetro del agujero × 2,000 mm de profundidad (L/D = 25:1). Esta es una aplicación estándar de perforación BTA. El agujero se perfora a 0.5 mm del diámetro final, luego se termina con mandrinado interno y bruñido para lograr la superficie de sellado final.
Componentes estructurales aeroespaciales
Cilindros de tren de aterrizaje, carcasas de actuadores de vuelo y agujeros de pasadores de bisagra de pliegue de alas se perforan en aleaciones de alta resistencia (acero 4340, acero 300M, Ti-6Al-4V) donde:
- La vida a fatiga es el criterio de diseño gobernante — los defectos superficiales por recorte de viruta o inestabilidad de perforación convencional son sitios de iniciación de grietas
- Se requieren tolerancias dimensionales ajustadas para la instalación de rodamientos y el ajuste de sellos
- El material es costoso y el desecho es inaceptable
La perforación de cañón de componentes aeroespaciales típicamente apunta a una rectitud de 0.05–0.1 mm por metro y un acabado superficial de Ra ≤ 0.8 µm antes del bruñido posterior. Estos requisitos reflejan tanto los requisitos funcionales como los requisitos regulatorios de la fabricación aeroespacial certificada por FAA/EASA.
Herramientas de fondo de pozo para petróleo y gas
Collares de perforación, carcasas de motores de lodo y recipientes a presión para herramientas de fondo de pozo de petróleo y gas se encuentran entre las aplicaciones más exigentes de perforación de agujeros profundos:
- Diámetros de agujero grandes (Ø50–300 mm) a profundidades de 500–3,000 mm
- El material es típicamente acero aleado de alta resistencia 4140 o 4145 modificado a 28–34 HRC
- El agujero debe ser concéntrico y recto para la contención de presión y el rendimiento del flujo de fluido
- El volumen de producción es moderado pero el valor de la pieza es alto (un solo collar de perforación puede costar $10,000–$50,000)
La perforación BTA a altas velocidades de avance es estándar para la producción de componentes de campo petrolero. La eficiencia de evacuación de viruta de BTA en estos diámetros permite velocidades de avance 2–4× más altas que las que permitiría la perforación de cañón.
Cañones de armas de fuego
La perforación de cañones de armas (la aplicación original para la que se nombra la perforación de cañón) requiere la combinación de rectitud extrema y acabado superficial fino que es la capacidad definitoria del proceso. Un cañón de rifle de Ø7.62 mm × 600 mm (L/D ≈ 79:1) debe ser recto dentro de aproximadamente 0.05 mm sobre su longitud total para una precisión aceptable; la superficie del agujero debe ser Ra ≤ 0.8 µm antes del rayado para asegurar un compromiso uniforme del rayado.
Canales de enfriamiento de moldes de inyección
El enfriamiento de moldes de inyección se logra a través de una red de canales perforados que atraviesan el cuerpo del molde, cerca de la superficie de la cavidad, para extraer calor de manera rápida y uniforme de la pieza moldeada. Estos canales son típicamente de Ø6–16 mm a profundidades de 100–400 mm (L/D comúnmente 20:1–50:1), posicionados con precisión para lograr uniformidad térmica en la superficie de la cavidad.
El mal posicionamiento (por desviación durante la perforación convencional) o la mala calidad superficial (por recorte de viruta) degradan directamente el rendimiento de enfriamiento del molde, aumentando el tiempo de ciclo de inyección y la variación de calidad de la pieza. La perforación de cañón de los canales de enfriamiento del molde proporciona la precisión de posicionamiento y la calidad superficial necesarias para un rendimiento térmico predecible.
Estructura de costos de la perforación de agujeros profundos
La perforación de agujeros profundos cuesta más que la perforación convencional CNC para el mismo diámetro y profundidad de agujero, y la prima se justifica por las capacidades del proceso que hacen que el agujero sea realmente funcional. Comprender los factores de costo ayuda a priorizar las decisiones de diseño que reducen el costo sin sacrificar el rendimiento.
Factores principales que influyen en los costes
Equipamiento: Las máquinas dedicadas de taladrado con pistola y taladrado BTA son equipos especializados de un solo propósito, con costos de capital de $200,000–$1,000,000+. Esto resulta en tarifas horarias de máquina típicamente 2–4× más altas que los centros de mecanizado estándar CNC.
Herramientas: Las brocas de pistola y las cabezas de herramienta BTA son consumibles fabricados con precisión. Una broca de pistola de Ø8 mm cuesta $80–$200 y produce aproximadamente 50–200 agujeros (dependiendo del material) antes de requerir reafilado o reemplazo. El reafilado extiende la vida útil de la herramienta, pero requiere equipo de rectificado especializado.
Tiempo de ciclo: Las velocidades de avance en el taladrado de agujeros profundos son más bajas que las del taladrado convencional (para mantener la geometría de formación de viruta y evitar la desviación). Una operación de taladrado con pistola de Ø10 mm × 300 mm puede tomar de 5 a 15 minutos de tiempo de corte real, dependiendo del material y la velocidad de avance.
Sistema de refrigerante: Los sistemas de refrigerante de alta presión (bomba, filtración, depósito) representan una inversión significativa en equipos y costos operativos (potencia de la bomba, mantenimiento de filtración, eliminación de refrigerante).
Configuración y calificación: Lograr una rectitud y un diámetro consistentes requiere una configuración cuidadosa: alineación de la pieza de trabajo, preparación del casquillo o agujero piloto, calibración de la presión y el flujo del refrigerante, y cortes de prueba iniciales. El tiempo de configuración para un nuevo trabajo de taladrado de agujeros profundos es típicamente de 2 a 4 horas para operadores experimentados.
Referencia de costos
| Parámetro | Rango de costos aproximado |
|---|---|
| Taladrado con pistola de Ø6–12 mm, acero de aleación media, profundidad de 200–500 mm | $40–$150 por agujero (volumen de producción) |
| Taladrado BTA de Ø20–50 mm, acero de aleación, profundidad de 500–1500 mm | $150–$600 por agujero (volumen de producción) |
| Configuración y calificación de la primera pieza | $500–$2,000 por nuevo trabajo |
La comparación que importa para la toma de decisiones de compra: el costo del taladrado de agujeros profundos versus el costo de piezas de desecho, operaciones de retrabajo y mandrilado secundario al intentar los mismos agujeros con taladrado convencional CNC. En nuestra experiencia de producción con componentes de cilindros hidráulicos, las fallas durante intentos de taladrado profundo convencional — rotura de herramienta que requiere extracción con EDM, desviación del agujero que requiere recuperación del agujero o desecho de la pieza — produjeron costos totales por pieza fallida de $200–$800, superando con creces la diferencia de costo de usar el proceso correcto de taladrado de agujeros profundos desde el inicio.
Directrices de DFM para el taladrado de agujeros profundos
Especificar la relación L/D desde el diseño
La relación L/D del agujero determina la selección del proceso, los requisitos de equipo y el costo. Un cambio de diseño que reduzca la relación L/D de 25:1 a 15:1 (por ejemplo, cambiando un agujero pasante a un agujero ciego accesible desde ambos extremos) puede eliminar la necesidad de taladrado especializado de agujeros profundos y reducir significativamente el costo de fabricación. Este análisis de compensación solo es posible en la etapa de diseño.
Proporcionar un agujero piloto preciso o casquillo para la alineación de entrada
La rectitud del taladrado con pistola depende críticamente de una alineación precisa en la entrada del agujero. Un pequeño error angular al inicio se propaga como desviación lineal a lo largo de la profundidad del agujero. Práctica estándar: proporcionar un agujero piloto preciso (2–3 veces el diámetro de profundidad, dentro de 0.02 mm de la posición final) o un casquillo endurecido en la entrada para guiar la broca con precisión durante los primeros diámetros antes de que las almohadillas guía hagan contacto con la pared del agujero.
Permitir suficiente sobremedida para la recuperación de tolerancias
El taladrado de agujeros profundos logra alta rectitud y precisión de diámetro razonable, pero no perfecta. Para ajustes de ensamblaje de precisión, se deben hacer concesiones para el acabado posterior al taladrado:
- Escariado: elimina 0.05–0.2 mm y mejora la tolerancia del diámetro a ±0.005–0.015 mm
- Mandrilado: corrige el diámetro y errores posicionales menores
- Bruñido: logra Ra ≤ 0.4 µm y cilindricidad estricta para superficies de sellado hidráulico
Planifique la sobremedida posterior al taladrado en consecuencia: típicamente 0.1–0.3 mm en el diámetro para secuencias de taladrado a escariado; 0.05–0.15 mm en el diámetro para taladrado a mandrilado.
Evite agujeros transversales e interrupciones en la zona de agujeros profundos
Los agujeros transversales, puertos u otras características que intersecten el agujero profundo en la zona de taladrado crean interrupciones peligrosas para la herramienta de taladrado. Cuando la broca cruza un vacío interno, las almohadillas guía pierden contacto con la pared del agujero momentáneamente, la herramienta se desvía y la rectitud del agujero se ve afectada. Diseñe estas características fuera de la zona de agujeros profundos siempre que sea posible, o acepte que el taladrado debe detenerse y reiniciarse con una gestión cuidadosa del proceso en cada interrupción.
Lista de verificación de DFM para el taladrado de agujeros profundos
| Decisión de diseño | Recomendación |
|---|---|
| Definir la relación L/D | Calcular a partir del diámetro final y la profundidad; identificar si es ≥ 10:1 |
| Acceso de entrada | Proporcionar una superficie plana y perpendicular en la entrada del agujero; especificar el agujero piloto |
| Sobremedida posterior al taladrado | Concesión de 0.1–0.3 mm en el diámetro para escariado o mandrilado |
| Intersecciones de agujeros transversales | Ubicar fuera de la zona de agujeros profundos o aceptar el requisito de gestión del proceso |
| Especificación de tolerancias | Especificar la rectitud y la tolerancia del diámetro por separado; ±0.05 mm de diámetro es alcanzable; especificar bruñido si se requiere mayor precisión |
| Especificación del material | Incluir el rango de dureza — HRC > 40 aumenta significativamente el costo y reduce la velocidad de avance alcanzable |
| Agujero ciego vs. pasante | Los agujeros pasantes son preferibles para la evacuación de viruta; los agujeros ciegos requieren especificación de profundidad con espacio libre en el fondo |
Principales conclusiones
- El taladrado de agujeros profundos es necesario a L/D ≥ 10:1, donde el taladrado convencional CNC ya no puede mantener la rectitud, la evacuación de viruta o el suministro adecuado de refrigerante.
- Taladrado con pistola (Ø1–30 mm) proporciona la mayor precisión — rectitud de 0.05–0.3 mm por metro, acabado superficial Ra ≤ 1.6 µm — mediante auto-guiado con almohadillas guía y refrigerante de alta presión a través de la herramienta. Requerido para moldes de precisión, componentes aeroespaciales, dispositivos médicos y cañones de armas de fuego.
- Taladrado BTA (Ø20 mm+) proporciona mayor productividad para agujeros profundos de gran diámetro mediante evacuación de viruta de flujo inverso. Estándar para cilindros hidráulicos, ejes industriales y componentes de campos petroleros.
- Refrigerante interno de alta presión (50–200 bar) es la tecnología habilitadora — enfría simultáneamente la zona de corte, evacúa la viruta y estabiliza hidráulicamente el proceso de corte.
- Almohadillas guía en el taladrado profundo con cañón hacen que el proceso sea autoguiado, corrigiendo activamente la desviación de la herramienta en cada revolución en lugar de permitir que la deriva se acumule.
- El sobrecosto está justificado por los resultados de rendimiento y calidad — intentar agujeros profundos con el taladrado convencional CNC generalmente produce un costo total más alto que usar el proceso correcto, a través de desechos, retrabajo y operaciones secundarias.
- Para los equipos de compras de los fabricantes de equipos originales (OEM), las especificaciones de taladrado de agujeros profundos deben incluir: diámetro y profundidad del agujero (para el cálculo de L/D), rectitud requerida (mm por metro o mm total), clase de tolerancia de diámetro, acabado superficial (Ra antes y después de cualquier operación secundaria), material y dureza, y si el agujero es pasante o ciego.
Preguntas frecuentes
¿Qué se considera un agujero profundo en el mecanizado?
Un agujero se considera “profundo” cuando su profundidad excede aproximadamente 10× su diámetro (relación L/D ≥ 10:1). Con esta relación, el taladrado convencional CNC ya no puede mantener de manera confiable la rectitud del agujero, evacuar virutas o suministrar refrigerante adecuado a la zona de corte, y se requieren procesos especializados de taladrado de agujeros profundos. Relaciones más altas — 20:1, 50:1, 100:1 — se producen rutinariamente con taladrado con cañón y taladrado BTA para cilindros hidráulicos, ejes aeroespaciales, componentes de campos petroleros y cañones de armas de fuego. La relación L/D es un parámetro de diseño más útil que la profundidad absoluta porque la dificultad de mecanizado escala con la relación, no solo con la profundidad.
¿Cuál es la diferencia entre el taladrado con cañón y el taladrado BTA?
El taladrado con cañón utiliza una herramienta sólida de una sola flauta con refrigerante interno de alta presión que fluye hacia la punta de corte y regresa a través de la flauta externa en forma de V, llevando las virutas de vuelta a la entrada. Está optimizado para diámetros pequeños (Ø1–30 mm), proporciona una precisión de rectitud muy alta (0.05–0.3 mm por metro) y logra un acabado superficial de Ra ≤ 1.6 µm. El taladrado BTA utiliza una herramienta hueca donde el refrigerante se suministra externamente alrededor de la herramienta y las virutas se evacuan internamente a través del orificio de la herramienta y la tubería conectada. Está optimizado para diámetros grandes (Ø20–500 mm+), proporciona alta productividad a través de una sección transversal de evacuación de virutas más grande, y es el proceso estándar para cilindros hidráulicos, ejes industriales grandes y componentes de campos petroleros.
¿Qué tan preciso es el taladrado de agujeros profundos?
Bajo condiciones de producción, el taladrado con cañón logra: rectitud del agujero de 0.05–0.3 mm por cada 1,000 mm de profundidad; tolerancia de diámetro de ±0.01–0.05 mm; redondez dentro de 0.01–0.03 mm; y acabado superficial de Ra ≤ 1.6 µm tal como se taladra (Ra ≤ 0.4 µm alcanzable después del bruñido). El taladrado BTA logra: rectitud de 0.1–0.5 mm por cada 1,000 mm; tolerancia de diámetro de ±0.03–0.10 mm; acabado superficial de Ra 1.6–3.2 µm. Estos números son un orden de magnitud mejores que el taladrado profundo convencional CNC, que típicamente produce errores de rectitud de 0.5–2.0 mm por cada 1,000 mm en relaciones L/D equivalentes.
¿Por qué falla el taladrado convencional CNC en agujeros profundos?
Tres mecanismos de falla simultáneos emergen cuando L/D aumenta más allá de 10:1: la deflexión de la herramienta empeora progresivamente a medida que aumenta el voladizo sin soporte, causando deriva del agujero que se acumula con la profundidad; las virutas se empaquetan en la flauta porque no pueden viajar de regreso a la entrada contra la caída de presión sobre la profundidad creciente, causando recorte de virutas que daña la superficie y eventualmente atasca la herramienta; y el refrigerante no puede llegar efectivamente a la zona de corte porque la presión del refrigerante de inundación externo es insuficiente para penetrar a lo largo de la flauta llena de virutas hasta el filo de corte, resultando en desgaste térmico de la herramienta y posible daño a la superficie de la pieza de trabajo. Estas tres fallas están interconectadas — el empaquetamiento de virutas causa sobrecalentamiento, que causa desgaste de la herramienta, que causa más empaquetamiento de virutas — produciendo una cascada que termina en la rotura de la herramienta.
¿Qué industrias utilizan el taladrado de agujeros profundos?
Las aplicaciones industriales principales son: cilindros y actuadores hidráulicos (orificios de Ø20–300 mm a L/D 20:1–50:1 para calidad de superficie de sellado y rectitud); componentes aeroespaciales (tren de aterrizaje, ejes de actuadores, precisión en aleaciones de alta resistencia a L/D 20:1–60:1); petróleo y gas (cuellos de perforación, herramientas de fondo de pozo en diámetros grandes y relaciones L/D altas); fabricación de armas de fuego (cañones de rifles y pistolas a relaciones L/D de hasta 80:1+); moldes de inyección (canales de enfriamiento a Ø6–16 mm a L/D 20:1–50:1 para gestión térmica); y componentes mecánicos de precisión (cuerpos de inyectores de combustible, componentes de implantes médicos, ejes de precisión en aplicaciones aeroespaciales y de defensa).
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC, incluyendo coordinación de taladrado de agujeros profundos para componentes hidráulicos, piezas estructurales aeroespaciales y fabricación de moldes de precisión. Referencias técnicas: SME Machining Handbook (Taladrado de Agujeros Profundos), DIN 8589 (Clasificación de Procesos de Corte de Metales), ISO 2768 (Tolerancias Generales para Características de Agujeros Profundos), Guía de Aplicación de Taladrado de Agujeros Profundos de Sandvik Coromant.
¿Buscando Componentes Taladrados en Profundidad o Coordinando Taladrado de Agujeros Profundos con Mecanizado CNC?
En CMS, coordinamos el taladrado con cañón y el taladrado BTA con operaciones de mecanizado CNC para componentes hidráulicos, ejes de precisión y canales de enfriamiento de moldes. Cada especificación de agujero profundo se revisa para la viabilidad de L/D, la alcanzabilidad del requisito de rectitud, la secuencia de acabado posterior al taladrado y la geometría de entrada antes de que comience la producción.
[Solicite una revisión DFM y una cotización de taladrado de agujeros profundos →]


