
Schnelle Antwort: Ein CNC-Hinterschnitt ist jedes Merkmal, das mit einem Standard-Schaftfräser, der sich in einer geraden vertikalen oder horizontalen Richtung bewegt, nicht erreicht werden kann — Innennuten, T-Nuten, Gewindefreistiche, Schwalbenschwanzverbindungen und O-Ring-Nuten sind häufige Beispiele. Hinterschnitte erhöhen die Bearbeitungskosten nicht wegen der geometrischen Komplexität, sondern weil sie nicht-standardmäßige Werkzeuge (Lollipop-Fräser, T-Nutenfräser, Formwerkzeuge), zusätzliche Aufspannungen (Zykluszeiterhöhung von 20–50%), langsamere Schnittbedingungen und komplexere CMM-Prüfung erzwingen. Die effektivste Kostensenkungsstrategie ist ein dreistufiger DFM-Ansatz: (1) Hinterschnitte ohne funktionalen Zweck eliminieren, (2) verbleibende Hinterschnittmaße standardisieren, um sie an handelsübliche Fräsergrößen anzupassen (3, 4, 6, 8, 10 mm und standardmäßige Zoll-Äquivalente), und (3) die Hinterschnitt-Reichtiefe auf ≤3×D begrenzen, um die Werkzeugsteifigkeit zu erhalten. Funktionale Hinterschnitte — O-Ring-Nuten, Gewindefreistiche, Passfedernuten, T-Nuten — sollten beibehalten werden; ihre Kosten sind durch Montage- und Dichtungsanforderungen gerechtfertigt, die anderweitig nicht erfüllt werden können.
Warum Hinterschnitte die CNC-Bearbeitungskosten erhöhen
Hinterschnitte sind aus technischer Sicht nicht grundsätzlich problematisch. Die Kostenerhöhung entsteht durch eine spezifische Fertigungseinschränkung: Standard-Schaftfräser bewegen sich in den X-, Y- und Z-Achsen und können nur Geometrie schneiden, die sie in einem geraden Anfahrweg erreichen. Wenn Geometrie diesem direkten Anfahrweg “verborgen” ist, bricht der Bearbeitungsablauf zusammen.
Die fünf Kostentreiber aus Lieferantensicht:
| Kostentreiber | Mechanismus | Typische Auswirkung |
|---|---|---|
| Spezialwerkzeuge | Standard-Schaftfräser können Hinterschnitte nicht erreichen; erfordert Lollipop-, T-Nuten- oder Formfräser | +10–30% Werkzeugkosten |
| Zusätzliche Aufspannungen | Das Bauteil muss für jede neue Zugangsrichtung neu positioniert oder neu aufgespannt werden | +15–40% Zykluszeit |
| Reduzierte Schnittleistung | Längere, weniger steife Werkzeuge erfordern geringere Vorschübe und flachere Schnitttiefen pro Durchgang | Geringere Materialabtragsrate insgesamt |
| Prüfkomplexität | Hinterschnittgeometrie kann nicht mit Standard-Messschiebern gemessen werden; erfordert CMM oder Sonderlehren | Zusätzliche QS-Zeit und -Kosten |
| CAM-Programmierkomplexität | Standard-Werkzeugpfade erzeugen Werkzeug-Werkstück-Kollisionen; erfordert kundenspezifische Kollisionsvermeidungsprogrammierung | Längere Vorproduktions-Engineering-Zeit |
Der eigentliche Kostenmechanismus: Ein Standardbauteil mit vier vertikalen Wänden, flachem Boden und einfachen Bohrungen kann in einer einzigen Aufspannung mit Standard-Schaftfräsern bei nahezu maximalen Schnittparametern programmiert und bearbeitet werden. Fügen Sie eine innere Haltenut hinzu, die einen Lollipop-Fräser und eine zweite Aufspannung erfordert, und die Zykluszeit erhöht sich um 25–40% — nicht weil die Nut selbst lange zum Schneiden braucht, sondern weil die zweite Aufspannung ein erneutes Aufspannen, Ausrichtungsprüfung und Werkzeugwechsel erfordert.
Funktionale Hinterschnitte: Welche müssen beibehalten werden
Bevor eine DFM-Prüfung Hinterschnitte eliminiert, muss die Konstruktionsabteilung Merkmale, die strukturell oder funktional notwendig sind, von Merkmalen unterscheiden, die aus kosmetischen, historischen oder ungeprüften Gründen vorhanden sind.
| Hinterschnitt-Typ | Behalten oder Neukonstruieren | Technische Begründung |
|---|---|---|
| O-Ring-Nut | Behalten | Die Dichtfunktion erfordert spezifische Nuttiefe, -breite und -toleranz, um den O-Ring auf das korrekte Kompressionsverhältnis zu verpressen |
| Gewindefreistich | Behalten | Ermöglicht dem Gewindewerkzeug, das Gewindeprofil am Ende des Gewindeeingriffs zu vervollständigen; ohne ihn ist die letzte Gewindesteigung unvollständig |
| Passfedernut | Behalten | Sorgt für positive Drehmomentübertragung zwischen Welle und Nabe; keine Alternative ohne vollständige Neukonstruktion |
| T-Nut | Behalten (Maße optimieren) | Ermöglicht gleitende Halterung mit Standard-T-Nutensteinen; auf Standard-T-Nutenfräserbreiten optimieren |
| Schwalbenschwanzverbindung | Behalten, falls erforderlich | Bietet mechanische Verriegelung, die Ausziehkräften widersteht; prüfen, ob ein einfacheres externes Merkmal es ersetzen kann |
| Schnappverbindungs-Haltenut | Behalten, falls erforderlich | Ermöglicht Blindmontage-Halterung; prüfen, ob die Montagereihenfolge geändert werden kann, um ein externes Merkmal zu ermöglichen |
| Dekorative Innennut | Entfernen | Kein funktionaler Beitrag; rein kosmetisch |
| Historische Nut aus Gusskonstruktion | Entfernen | Von einem Guss- oder Spritzgussteil übernommen; hat in der CNC-bearbeiteten Version keine Funktion |
| Verdeckte innere Aussparung | Entfernen | Wenn sie nicht für Flüssigkeitsströmung, Bauteilhalterung oder Montage genutzt wird, gibt es keine technische Rechtfertigung für die Kosten |
O-Ring-Nuten im Detail: Eine O-Ring-Nut ist eine präzise Hinterschneidung, die Toleranzen von ±0,025–0,050 mm auf Nutbreite und -tiefe erfordert, um das vorgegebene O-Ring-Kompressionsverhältnis (typischerweise 10–30% des O-Ring-Querschnittsdurchmessers) zu erreichen. Die Nut kann in den meisten Druckanwendungen nicht durch eine Flachdichtung oder Dichtung ersetzt werden, ohne das Gegenstück signifikant neu zu konstruieren. Dies ist die prototypische funktionale Hinterschneidung – die Bearbeitungskosten sind real, aber die technische Funktion ist unverzichtbar.
Gewindefreistiche im Detail: Gewindefreistiche sind kurze (1–3 mm) Nuten am Gewindeauslauf, die es dem Gewindewerkzeug ermöglichen, zurückzuziehen, ohne ein unvollständiges letztes Gewinde zu schneiden. Ohne einen Gewindefreistich haben die letzten ein bis zwei Gewindegänge eine unregelmäßige Form, die Montageschwierigkeiten und eine falsche Gewindeeingriffstiefe verursacht. Gewindefreistiche werden mit dem bereits verwendeten Gewindewerkzeug bearbeitet, was typischerweise nur minimale Zykluszeit hinzufügt, und sollten niemals entfernt werden.
DFM-Überprüfung: Eliminierung nicht-funktionaler Hinterschneidungen
Die kosteneffektivste Strategie zur Reduzierung von Hinterschneidungen erfordert keine Neukonstruktion der Geometrie – sie erfordert die systematische Frage, ob jede Hinterschneidung eine technische Funktion erfüllt.
DFM-Checkliste für jedes Hinterschneidungsmerkmal:
- Beeinflusst das Entfernen dieses Merkmals die Abdichtung, Flüssigkeitsrückhaltung oder Druckleistung?
- Beeinflusst das Entfernen dieses Merkmals die Montage – Halterung, Ausrichtung oder Eingriff?
- Beeinflusst das Entfernen dieses Merkmals die Drehmomentübertragung oder mechanische Verriegelung?
- Ist dieses Merkmal nach der Endmontage sichtbar oder zugänglich?
- Kann ein Standard-Schaftfräser dieses Merkmal ohne Spezialwerkzeug erreichen?
Wenn die Antworten auf die Fragen 1–3 alle nein sind, ist das Merkmal ein Kandidat für die Entfernung. Wenn die Antwort auf Frage 4 nein ist (Merkmal ist nach der Montage verdeckt) und es keine technische Funktion gibt, ist die Entfernung unkompliziert – sie wird das Produkt im Betrieb nicht beeinträchtigen.
Der häufigste Fall für die Entfernung: Interne dekorative Nuten, Fasen oder Aussparungen auf Oberflächen, die nach der Montage vollständig eingeschlossen sind. Diese Merkmale wurden manchmal während der ersten Konstruktion aus ästhetischen Gründen hinzugefügt (in CAD-Renderings sichtbar), ohne zu erkennen, dass sie im montierten Produkt unsichtbar wären. Sie fügen keinen Produktwert hinzu, erfordern aber jedes Mal Spezialwerkzeug und zusätzliche Aufspannungen, wenn das Teil bearbeitet wird.
Altlasten aus früheren Fertigungsprozessen: Produkte, die von Guss, Druckguss oder Spritzguss auf CNC-Bearbeitung umgestellt werden, tragen häufig geometrische Merkmale, die im ursprünglichen Prozess funktional waren (Entformungsschrägen, Trennebenenmerkmale, Gusshilfen), aber in der CNC-Bearbeitung keine Funktion haben. Diese sollten während der DFM-Überprüfung systematisch identifiziert und entfernt werden.
Standardisierung von Hinterschneidungsmaßen zur Anpassung an Standardwerkzeuge
Bei Hinterschneidungen, die beibehalten werden müssen, ist die wirkungsvollste Kostensenkung die Sicherstellung, dass die Hinterschneidungsmaße den verfügbaren Standardwerkzeuggrößen entsprechen. Nicht-Standardmaße sind die häufigste Quelle unnötiger Kosten bei der Hinterschneidungsbearbeitung.
Standardfräsergrößen für gängige Hinterschneidungswerkzeuge:
- T-Nutenfräser (metrisch): 6, 8, 10, 12, 16, 18, 20 mm Fräserdurchmesser; Standard-Halsdurchmesser und Tiefenbereiche
- Lollipop-/Kugelkopf-Hinterschneidungsfräser: 3, 4, 6, 8, 10 mm Kugeldurchmesser; entsprechende Halsdurchmesser
- Passfedernutenfräser (Zoll): 1/8″, 3/16″, 1/4″, 5/16″, 3/8″, 1/2″ Fräserdurchmesser
- O-Ring-Nutmaße: standardisiert nach AS568 (Zoll) oder ISO 3601 (metrisch) O-Ring-Größen, mit entsprechenden Nutbreiten und -tiefen
Die Nicht-Standardmaß-Falle: Eine Hinterschneidung mit 7,3 mm Breite hat keinen passenden Standard-T-Nuten- oder Lollipop-Fräser. Die Bearbeitungswerkstatt hat zwei Optionen: einen kundenspezifischen Fräser bestellen (zusätzlich $150–$500+ und 1–3 Wochen Vorlaufzeit) oder ein nahezu passendes Standardwerkzeug mit modifizierter Programmierung verwenden (was ein leicht ungenaues Merkmal erzeugt, das möglicherweise eine technische Freigabe erfordert). Die Änderung der Spezifikation auf 8 mm passt zum nächstgelegenen Standardfräser, eliminiert die Anforderung an Spezialwerkzeug und reduziert typischerweise die Stückkosten um 20–30%.
Selbst kleine Abweichungen von Standardgrößen lösen Spezialwerkzeug aus: Eine Abweichung von 0,5 mm von einer Standardfräsergröße ist kein Fertigungskompromiss – es ist eine Spezialwerkzeugspezifikation. Konstruktions- und Beschaffungsteams unterschätzen häufig, wie streng Standardwerkzeuggrößen definiert sind und wie schnell Maschinisten selbst kleine Nicht-Standardmaße auf Spezialwerkzeug eskalieren lassen.
Standard-O-Ring-Nutmaße eliminieren Rätselraten: O-Ring-Nuten, die nach AS568- oder ISO 3601-Standards spezifiziert sind, haben gut dokumentierte Anforderungen an Nutbreite, -tiefe und Oberflächengüte, die bestimmten O-Ring-Querschnittsdurchmessern entsprechen. Diese Standard-Nutmaße werden routinemäßig mit Standard-Nutwerkzeugen bearbeitet. Nicht-Standard-O-Ring-Nuten, die keiner Standard-O-Ring-Größe entsprechen, erfordern eine technische Begründung und oft Spezialwerkzeug.
Kontrolle der Hinterschneidungstiefe zur Aufrechterhaltung der Werkzeugsteifigkeit
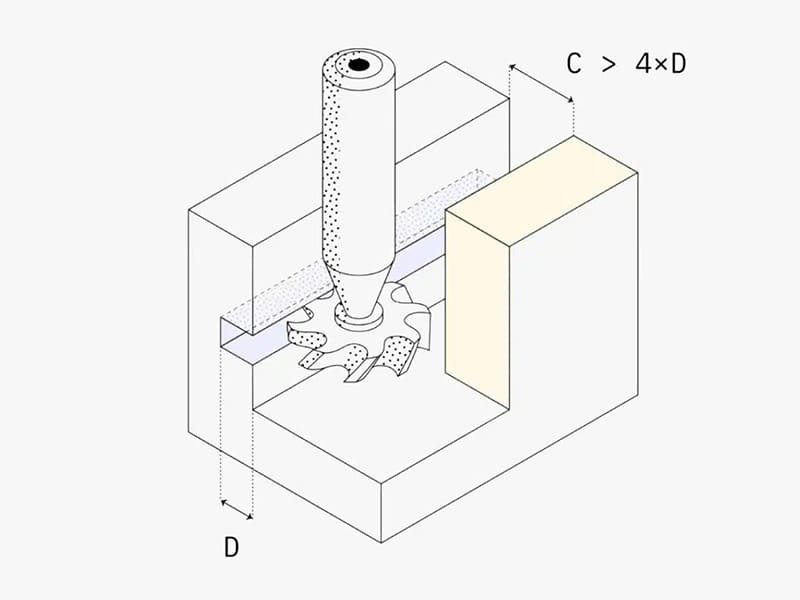
Die Werkzeugsteifigkeit für langreichweitige Werkzeuge, die für tiefe Hinterschneidungen erforderlich sind, nimmt mit der dritten Potenz der Werkzeugreichweite ab. Das bedeutet, dass eine Verdoppelung der Reichweite die Werkzeugsteifigkeit um den Faktor 8 reduziert – nicht um 2. Tiefe Hinterschneidungen erzeugen daher überproportionale Probleme mit Werkzeugdurchbiegung, Rattern, Maßgenauigkeit und Oberflächengüte.
Tiefenrichtlinien nach Risikostufe:
- ≤2–3×D (Werkzeugdurchmesser): stabile Bearbeitung, Standard-Schnittgeschwindigkeiten und -vorschübe, akzeptable Oberflächengüte
- 3–4×D: mittleres Risiko; Vorschub um 20–30% reduzieren, geringere Schnitttiefen pro Durchgang
- 4–5×D: hohes Risiko für Rattern; erfordert vollständige Bewertung von Werkzeugbahn, Vorschub und Spindeldrehzahl
- Über 5×D: sehr hohes Risiko; Neukonstruktion des Merkmals, Verwendung eines größeren Werkzeugdurchmessers oder Zugang aus einer anderen Richtung in Betracht ziehen
Was bei übermäßiger Tiefe passiert: Ein 6 mm großer Lollipop-Fräser, der 25 mm tief in ein Merkmal eindringt (≈4×D), biegt sich unter den Schnittkräften durch, was Maßabweichungen und Rattern verursacht. Die Oberflächenrauheit (Ra) kann von 0,8–1,6 µm (stabile Bedingungen) auf 3,2–6,3 µm (Rattern bei großer Auskragung) ansteigen. Die Maßgenauigkeit im Hinterschneidungsmerkmal verschlechtert sich von ±0,025 mm auf ±0,050–0,100 mm. Eine Reduzierung der Hinterschneidungstiefe von 25 mm auf 15 mm (2,5×D) stellt stabile Bearbeitungsbedingungen wieder her.
Auswirkung auf die Zykluszeit: Tiefe Hinterschneidungen erfordern konservative Parameter, die die Bearbeitungszeit um 30–80 % erhöhen, verglichen mit demselben Merkmal bei geringerer Tiefe. Eine Bearbeitungsoperation, die bei 2×D 3 Minuten dauert, kann bei 4×D 5–6 Minuten dauern – eine Erhöhung, die die Zeichnungsspezifikation direkt verursacht, indem sie den stabilen Betriebsbereich des Werkzeugs überschreitet.
Konstruktion von Hinterschneidungen für besseren Werkzeugzugang
Der Werkzeugzugang ist die primäre konstruktive Variable, die teure von kostengünstigen Hinterschneidungen unterscheidet. Zwei Hinterschneidungen mit identischen Abmessungen können dramatisch unterschiedliche Bearbeitungskosten aufweisen, je nachdem, wie die umgebende Geometrie den Werkzeugeintritt, -austritt und -eingriff beeinflusst.
Freier Werkzeugeintrittspfad: Ein Schneidwerkzeug muss kontrolliert in das Hinterschneidungsmerkmal ein- und austreten können. Geschlossene innere Geometrien ohne direkten Zugangspfad erfordern, dass das Werkzeug in ungewöhnlichen Winkeln eingeführt, neu positioniert und eingegriffen wird – was die Einrichtkomplexität und Programmierzeit erhöht. Offene Designs, die dem Werkzeug einen geradlinigen Zugang von der Teileaußenseite ermöglichen, sind deutlich einfacher.
Freiraum um das Merkmal: Hinterschneidungswerkzeuge haben typischerweise einen kleineren Durchmesser als die Räume, die sie schneiden, damit der Schaft hindurchpasst. Das Werkzeug benötigt radialen Freiraum, um ohne Kollision zu rotieren. Eine 6 mm breite Hinterschneidungsnut erfordert etwa 8–10 mm umgebenden Freiraum für den Werkzeugkörper. Wenn die umgebende Geometrie mit unzureichendem Freiraum konstruiert wird, ist der Programmierer gezwungen, spezielle Kollisionsvermeidungswerkzeugpfade und langsamere Vorschübe zu verwenden.
Offene Seite vs. geschlossene Hinterschneidungen:
| Konstruktionsart | Werkzeugzugang | Einrichtungsanforderung | Kostenstufe |
|---|---|---|---|
| Auf einer Seite offen (Werkzeug tritt von der Seite ein) | Direkt, ein Durchgang | Einmalige Einrichtung | Niedrig |
| Oben offen (Werkzeug tritt vertikal vom Werkzeugwechsel ein) | Direkt mit Standardansatz | Einmalige Einrichtung | Niedrig-mittel |
| Vollständig geschlossen (in einem Hohlraum) | Erfordert Lollipop- oder Spezialfräser | Oft zwei Einrichtungen | Hoch |
| Innennut in Sacklochbohrung | Maximale Einschränkung | Mindestens zwei Einrichtungen | Sehr hoch |
Das Öffnen einer Seite eines Merkmals eliminiert eine gesamte Einrichtung: Eine innere Haltenut in einer Gehäusebohrung ist eine Zwei-Einrichtungs-Operation – das Teil muss so aufgespannt werden, dass das Werkzeug auf das Bohrungsinnere zugreifen kann. Wenn dieselbe Haltefunktion mit einer Nut an der Außenseite einer Welle oder eines Gehäuses erreicht werden kann, entfällt eine Einrichtung, Standard-Drehwerkzeuge ersetzen den Lollipop-Fräser, und die Prüfung wird unkompliziert.
Innere vs. äußere Hinterschneidungen: Kostenvergleich
Innere Hinterschneidungen kosten bei jedem Kostenfaktor gleichzeitig mehr als äußere Hinterschneidungen.
| Faktor | Innere Hinterschneidung | Äußere Hinterschneidung |
|---|---|---|
| Zugriff auf Werkzeuge | Eingeschränkt; Werkzeug muss in den Hohlraum eintreten | Offen; Werkzeug nähert sich von außen |
| Erforderliche Werkzeuge | Lollipop-Fräser, T-Nutenfräser, Sonderwerkzeuge | Standard-Schaffräser, Drehwerkzeuge |
| Anzahl der Installationen | Oft 2–3 Einrichtungen | In der Regel 1 Einrichtung |
| Schnittparameter | Reduzierter Vorschub und Schnitttiefe; längeres Werkzeug | Standardparameter; kürzeres, steiferes Werkzeug |
| Zykluszeit | +20–50 % im Vergleich zum gleichwertigen äußeren Merkmal | Ausgangswert |
| Prüfung | Speziallehre oder kundenspezifische Lehre erforderlich | Messschieber, Standardlehre |
Der Grund, warum innere Hinterschneidungen mehr kosten, ist nicht die geometrische Komplexität – es ist, dass das umgebende Material das Werkzeug blockiert, was den Einsatz längerer und daher weniger steifer Werkzeuge erzwingt, die mit konservativen Parametern betrieben werden müssen. Äußere Hinterschneidungen beseitigen diese Einschränkung: Das Werkzeug nähert sich dem Merkmal von außerhalb der Teilekontur, was kurze, steife Werkzeugaufbauten mit Standard-Schnittparametern ermöglicht.
Wenn innere Hinterschneidungen unvermeidbar sind: In einigen Fällen – innere Schnappverbindungsnuten, O-Ring-Nuten in Sacklochbohrungen, Lagerhaltenuten im Gehäuseinneren – erfüllt die innere Hinterschneidung eine Funktion, die kein äußeres Merkmal ersetzen kann, ohne das Montagedesign grundlegend zu ändern. In diesen Fällen akzeptieren Sie den Kostenaufschlag und konzentrieren Sie sich auf die Optimierung von Tiefe und Abmessungen, um ihn zu minimieren.
5-Achsen-Bearbeitung und Hinterschneidungen
Die 5-Achsen-Bearbeitung adressiert das Problem des Werkzeugzugangs, indem sie die Spindel neigen und das Werkstück rotieren lässt, wodurch das Schneidwerkzeug in einem optimalen Winkel an das Merkmal herangeführt wird. Dies verändert einige Hinterschneidungsmerkmale von “mit 3 Achsen nicht zugänglich” zu “mit Standardwerkzeugen in einem Winkel zugänglich”.”
Wo die 5-Achsen-Bearbeitung die Hinterschneidungskosten reduziert:
- Merkmale, die in der 3-Achsen-Bearbeitung 2–3 Einrichtungen erfordern, können oft in einer einzigen Einrichtung abgeschlossen werden, indem das Teil geneigt wird, um Werkzeugzugang zu ermöglichen
- Merkmale, die in der 3-Achsen-Bearbeitung einen Lollipop-Fräser erfordern, können manchmal mit einem Standard-Schaffräser in geneigtem Winkel erreicht werden
- Mehrflächige Teile mit Hinterschneidungen auf mehreren Seiten profitieren am meisten von der 5-Achsen-Konsolidierung
Wo die 5-Achsen-Bearbeitung das Problem nicht löst:
- Tiefe, schmale Hinterschneidungen, die das Reichweiten-zu-Durchmesser-Verhältnis des Werkzeugs überschreiten, bleiben unabhängig von der Maschinenkapazität schwierig
- Der Stundensatz der 5-Achsen-Maschine ist in der Regel 40–80 % höher als der eines 3-Achsen-Bearbeitungszentrums; für Teile, bei denen 3-Achsen mit zwei Einrichtungen schneller ist als 5-Achsen-Programmierung und -Einrichtung, bleibt 3-Achsen wirtschaftlicher
- Komplexe 5-Achsen-Programmierung erfordert CAM-Ingenieure, die mit Kollisionsvermeidung und Werkzeugachsenoptimierung vertraut sind – nicht allgemein bei kostengünstigeren Bearbeitungsanbietern verfügbar
| Szenario | 3-Achsen-Ansatz | 5-Achsen-Ansatz |
|---|---|---|
| Einfacher einseitiger Hinterschnitt | Niedrige Kosten | Höhere Kosten (Maschinenstundensatz-Aufschlag nicht gerechtfertigt) |
| Mehrfach aufgespannter Hinterschnitt aus einer Richtung | Moderate Kosten | Oft geringere Kosten durch Wegfall von Aufspannungen |
| Komplexes Bauteil mit Hinterschnitten auf mehreren Flächen | Teuer (viele Aufspannungen) | Oft deutlich geringere Gesamtkosten |
| Tiefer schmaler Hinterschnitt | Teuer (Sonderwerkzeuge) | Weiterhin teuer (Werkzeugsteifigkeitsgrenze) |
Die konstruktive Konsequenz: Der kosteneffektivste Ansatz für die meisten Produkte besteht nicht darin, sich auf die 5-axis-Bearbeitung zu verlassen, um schwierige Hinterschnitte zu bewältigen, sondern die Hinterschnitte so zu konstruieren, dass sie auf 3-Achs-Maschinen zugänglich sind. Die 5-axis-Fähigkeit ist am wertvollsten für wirklich komplexe Mehrflächen-Bauteile, bei denen die Hinterschnittgeometrie unvermeidbar ist – nicht als Abhilfe für vermeidbare DFM-Probleme.
Wichtigste Erkenntnisse
- Hinterschnitte erhöhen die Kosten durch Zugangsbeschränkung, nicht durch geometrische Komplexität: Der Kostentreiber ist der Bedarf an Sonderwerkzeugen (Lollipop-, T-Nuten-, Formfräser), zusätzlichen Aufspannungen und konservativen Schnittparametern – nicht die Größe oder Form des Merkmals selbst.
- Funktionale Hinterschnitte müssen erhalten bleiben: O-Ring-Nuten, Gewindefreistiche, Passfedernuten und T-Nuten ermöglichen Abdichtung, Gewindeeingriff, Drehmomentübertragung bzw. mechanische Sicherung. Diese Funktionen können ohne grundlegende Konstruktionsänderungen nicht eliminiert werden.
- Nicht-funktionale Hinterschnitte sollten in der DFM-Prüfung entfernt werden: Innere Nuten, die nach der Montage nicht sichtbar sind, dekorative Vertiefungen und Altlasten aus früheren Fertigungsprozessen erhöhen die %-Bearbeitungskosten um 20–50 % ohne jeden Produktleistungsvorteil.
- Die Anpassung der Hinterschnittmaße an Standardfräsergrößen ist die schnellste einzelne Kostenreduzierung: Die Änderung einer Hinterschnittbreite von 7,3 mm auf 8 mm eliminiert Sonderwerkzeuge, reduziert die Kosten um 20–30 % und verkürzt die Lieferzeit um bis zu 3 Wochen.
- Die Hinterschnitttiefe sollte ca. 3×D des Werkzeugdurchmessers nicht überschreiten: Jenseits dieser Grenze nimmt die Werkzeugsteifigkeit kubisch mit der Tiefe ab, was Rattern, Maßabweichungen und Zykluszeiterhöhungen von 30–80 % verursacht.
- Innere Hinterschnitte kosten deutlich mehr als äußere Hinterschnitte: Bei jedem Kostenfaktor – Werkzeug, Aufspannanzahl, Zerspanungseffizienz, Prüfung – haben innere Hinterschnitte einen Aufschlag. Wenn es die Funktion erlaubt, ist die Verlagerung einer Sicherungsnut von innen in eine Bohrung auf die Außenseite einer Welle eine der wirksamsten möglichen DFM-Änderungen.
- Für OEM-Einkaufsteams: Bei der Angebotsanfrage für Bauteile mit Hinterschnitten ist die Fertigungszeichnung mit allen explizit gekennzeichneten Hinterschnittmerkmalen inklusive Tiefe, Breite und Toleranz bereitzustellen. Lieferanten, die ohne diese Informationen anbieten, kalkulieren typischerweise Risikozuschläge für unspezifizierte Sonderwerkzeuganforderungen ein oder entdecken die Hinterschnitte nach der Angebotsabgabe und erlassen Änderungsaufträge. Eine klare vorab spezifizierte Hinterschnittgeometrie in Kombination mit DFM-Zusammenarbeit vor der Zeichnungsfreigabe führt konsistent zu niedrigeren und genaueren Erstangeboten.
Häufig gestellte Fragen
Was ist ein Hinterschnitt in der CNC-Bearbeitung?
Ein Hinterschnitt in der CNC-Bearbeitung ist jedes Merkmal, das nicht mit einem Standard-Schaftfräser oder Drehwerkzeug in einer einzigen, geraden Zustellrichtung bearbeitet werden kann. Das Merkmal ist für die direkte Werkzeugzustellung “verborgen” und erfordert entweder Sonderwerkzeuge (Lollipop-Fräser, T-Nutenfräser, Formwerkzeuge) oder ein Umpositionieren des Werkstücks, um es aus einer anderen Richtung zu erreichen. Typische Beispiele sind innere Sicherungsnuten in Bohrungen, O-Ring-Nuten an Dichtflächen, T-Nuten an Spannvorrichtungen, Gewindefreistiche an Gewindeenden, Passfedernuten und Schwalbenschwanzverbindungen. Das definierende technische Merkmal ist nicht die Form des Merkmals, sondern die Tatsache, dass die umgebende Geometrie ein Standardwerkzeug daran hindert, es in einer einzigen Aufspannung zu erreichen.
Warum erhöhen Hinterschnitte die Kosten der CNC-Bearbeitung?
Hinterschnitte unterbrechen den Standard-Bearbeitungsablauf auf drei gleichzeitige Weisen. Erstens erfordern sie spezialisierte Werkzeuge – Lollipop-Fräser, T-Nutenfräser oder kundenspezifische Formwerkzeuge – die 50–500+ € pro Werkzeug kosten, begrenzt verfügbar sind und langsamere Schnittparameter erfordern, da ihre Steifigkeit im Vergleich zu Standard-Schaftfräsern reduziert ist. Zweitens erfordern sie typischerweise zusätzliche Aufspannungen – Umpositionieren und erneutes Spannen des Werkstücks – was 20–50 % zur Zykluszeit pro zusätzlicher Aufspannung hinzufügt. Drittens erfordern tiefe oder geschlossene Hinterschnitte längere Werkzeuge mit reduzierter Steifigkeit (die Werkzeugsteifigkeit nimmt mit der dritten Potenz der Reichweite ab), was weitere Reduzierungen von Vorschub und Schnitttiefe erzwingt. Der kumulative Effekt auf ein mäßig komplexes Bauteil mit mehreren inneren Hinterschnitten kann 35–50 % höhere Gesamtbearbeitungskosten im Vergleich zu einem äquivalenten Bauteil sein, das konstruiert wurde, um unnötige Hinterschnitte zu vermeiden.
Wie tief kann ein Hinterschnitt in der CNC-Bearbeitung sein?
Die praktische Tiefenrichtlinie für Hinterschnitte beträgt ≤2–3× des Werkzeugdurchmessers (D) für stabile, kosteneffektive Bearbeitung. Bei dieser Tiefe hat das Werkzeug ausreichende Steifigkeit, um konsistente Geometrie und Oberflächengüte bei nahezu Standard-Schnittparametern zu gewährleisten. Bei 3–4×D sind reduzierte Vorschübe und mehrere Schnitte erforderlich. Über 4–5×D werden Rattern, Maßabweichungen (Maßdrift von ±0,050–0,100 mm statt ±0,025 mm) und schlechte Oberflächengüte (Ra 3,2–6,3 µm statt 0,8–1,6 µm) wahrscheinlich, selbst bei weichen Materialien. Bei Hinterschnitten mit einer Tiefe über 4×D sollte die Konstruktion auf ihre Funktion hin überprüft werden – die erforderliche Funktion kann möglicherweise mit einer flacheren Nut, einem Werkzeug mit größerem Durchmesser (wodurch dieselbe Nut bei einem niedrigeren D-Multiple liegt) oder einer anderen Zugangsrichtung erreicht werden, die eine kürzere Werkzeugreichweite ermöglicht.
Wann sollten äußere Hinterschnitte anstelle von inneren verwendet werden?
Außenhinterschnitte sollten immer dann verwendet werden, wenn dieselbe Funktion auf einer Außenfläche anstelle im Inneren einer Bohrung oder Kavität erreicht werden kann. Innenhinterschnitte erfordern, dass das Werkzeug in das Werkstück hineinreicht, was lange, weniger starre Werkzeuge erzwingt und typischerweise ein zweites Setup für den Zugang benötigt. Außenhinterschnitte werden von der Teileaußenseite mit kurzen, starren Werkzeugen in einem einzigen Setup erreicht. Der Kostenunterschied ist erheblich: Innenhinterschnitte erhöhen die Zykluszeit um 20–50 % und erfordern oft Spezialwerkzeuge; Außenhinterschnitte können typischerweise mit Standard-Schaftfräsern oder Drehwerkzeugen bei vollen Schnittparametern bearbeitet werden. Die Konstruktionsfrage ist, ob die Funktion des Hinterschnitts – typischerweise Rückhaltung, Abdichtung oder Ausrichtung – erfordert, dass er sich in einer Bohrung befindet, oder ob die Baugruppe neu konstruiert werden kann, um das Merkmal auf einer Außenfläche zu platzieren.
Welche Werkzeuge werden zur Bearbeitung von Hinterschnitten verwendet?
Die vier primären Hinterschnitt-Werkzeugtypen sind: Lutscherfräser (ein Kugel- oder Kugelkopffräser an einem schmalen Hals) für Innenrillen und hinterschnittene Aussparungen, die von oben zugänglich sind; T-Nutenfräser (ein scheibenförmiger Fräser an einem zylindrischen Hals) für horizontale Nutmerkmale, die Schnitte in beide Richtungen senkrecht zur Werkzeugachse erfordern; Keilnutfräser (ähnliche Geometrie wie T-Nutenfräser, aber schmaler) für Passfedernuten und ähnliche Präzisionsnuten; und Formwerkzeuge (kundenspezifisch profilierte Werkzeuge) für nicht standardmäßige Hinterschnitt-Querschnitte. Alle vier Werkzeugtypen teilen die Eigenschaft, dass der Halsdurchmesser kleiner als der Schneidkopfdurchmesser ist, was es ihnen ermöglicht, die verdeckte Geometrie von Hinterschnitten zu bearbeiten. Diese Halskonstruktion reduziert auch die Steifigkeit des Werkzeugs im Vergleich zu einem massiven Schaftfräser, weshalb die Hinterschnitttiefe begrenzt werden muss, um eine akzeptable Genauigkeit zu gewährleisten.
Verfasst vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung, einschließlich systematischer DFM-Prüfung von Hinterschnittmerkmalen in Aluminium, Edelstahl, Titan und technischen Kunststoffen für Luft- und Raumfahrt, Medizingeräte, industrielle Automatisierung und Unterhaltungselektronik-OEM-Fertigungsprogramme. Technische Referenzen: Machinery’s Handbook (Fräser und Hinterschnittbearbeitung), SME Fundamentals of Tool Design (Formwerkzeuge und Sonderoperationen), Sandvik Coromant Fräsanwendungsleitfaden, AS568 (O-Ring-Nutmaße, SAE), ISO 3601 (O-Ring-Dichtungen – Nutmaße und Toleranzen).
Beschaffung von CNC-bearbeiteten Teilen mit Hinterschnittmerkmalen?
Bei CMS bieten wir eine DFM-Prüfung in der Angebotsphase an, die unnötige Hinterschnitte identifiziert, standardisierte Maße für erforderliche Merkmale empfiehlt und die Werkzeugzugänglichkeit vor Bearbeitungsbeginn bestätigt – wodurch sowohl der angebotene Preis als auch das Produktionsrisiko reduziert werden.
[DFM-Hinterschnittprüfung und CNC-Bearbeitungsangebot anfordern →]


