
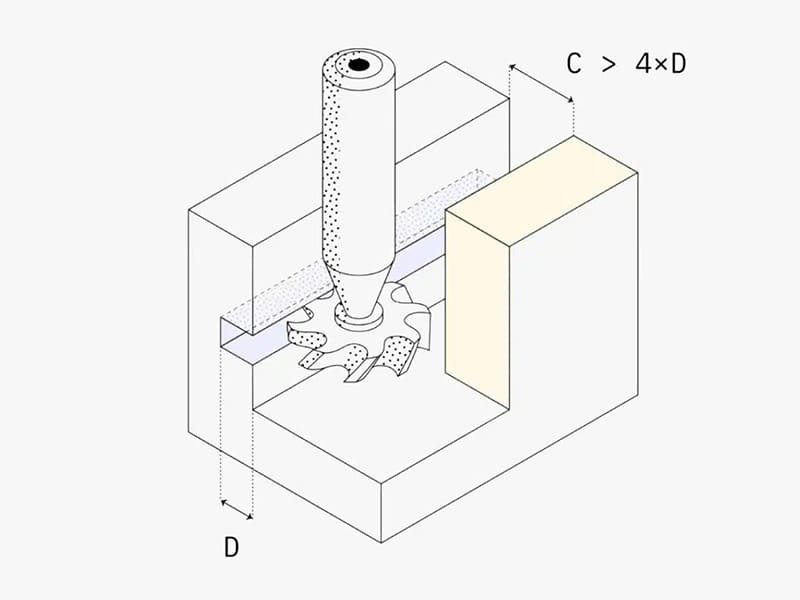
Быстрый ответ: Поднутрение CNC — это любая особенность, недостижимая для стандартной концевой фрезы, движущейся в прямом вертикальном или горизонтальном направлении — внутренние канавки, T-образные пазы, проточки для выхода резьбы, соединения «ласточкин хвост» и канавки под O-ring являются распространёнными примерами. Поднутрения увеличивают стоимость обработки не из-за геометрической сложности, а потому что они вынуждают использовать нестандартный инструмент (фрезы-леденцы, фрезы для T-образных пазов, фасонные фрезы), дополнительные установки (увеличение времени цикла на 20–50%), более медленные режимы резания и более сложный контроль CMM. Наиболее эффективная стратегия снижения затрат — это трёхэтапный подход DFM: (1) исключить поднутрения, не имеющие функционального назначения, (2) стандартизировать размеры оставшихся поднутрений под типоразмеры серийного инструмента (3, 4, 6, 8, 10 мм и стандартные дюймовые эквиваленты), и (3) ограничить глубину поднутрения до ≤3×D для сохранения жёсткости инструмента. Функциональные поднутрения — канавки под O-ring, проточки для выхода резьбы, шпоночные пазы, T-образные пазы — следует сохранять; их стоимость оправдана требованиями сборки и герметизации, которые невозможно выполнить иначе.
Почему поднутрения увеличивают стоимость обработки CNC
С инженерной точки зрения поднутрения не являются проблемой сами по себе. Увеличение стоимости происходит из-за конкретного производственного ограничения: стандартные концевые фрезы перемещаются по осям X, Y и Z и могут обрабатывать только ту геометрию, к которой они могут подойти по прямолинейной траектории. Когда геометрия “скрыта” от такого прямого подхода, рабочий процесс обработки нарушается.
Пять факторов затрат с точки зрения поставщика:
| Фактор затрат | Механизм | Типичное влияние |
|---|---|---|
| Специализированный инструмент | Стандартные концевые фрезы не могут достичь поднутрений; требуются фрезы-леденцы, фрезы для T-образных пазов или фасонные фрезы | +10–30% к стоимости инструмента |
| Дополнительные установки | Деталь необходимо переустанавливать или перезакреплять для каждого нового направления доступа | +15–40% к времени цикла |
| Снижение эффективности резания | Более длинный и менее жёсткий инструмент требует меньших подач и меньшей глубины за проход | Снижение скорости съёма материала на протяжении всей обработки |
| Сложность контроля | Геометрию поднутрения невозможно измерить стандартными штангенциркулями; требуются CMM или специальные калибры | Дополнительное время и затраты на ОТК |
| Сложность программирования CAM | Стандартные траектории инструмента приводят к столкновениям инструмента с заготовкой; требуется специальное программирование обхода столкновений | Увеличение времени предпроизводственной инженерной подготовки |
Реальный механизм затрат: Стандартная деталь с четырьмя вертикальными стенками, плоским дном и простыми отверстиями может быть запрограммирована и обработана за одну установку стандартными концевыми фрезами при почти максимальных параметрах резания. Добавьте внутреннюю стопорную канавку, требующую фрезы-леденца и второй установки, и время цикла увеличится на 25–40% — не потому, что сама канавка долго обрабатывается, а потому что вторая установка требует перезакрепления, проверки выравнивания и смены инструмента.
Функциональные поднутрения: какие необходимо сохранить
Прежде чем любой анализ DFM исключит поднутрения, инженеры должны отличить особенности, необходимые конструктивно или функционально, от особенностей, присутствующих по косметическим, унаследованным или необоснованным причинам.
| Тип поднутрения | Сохранить или перепроектировать | Инженерное обоснование |
|---|---|---|
| Канавка под O-ring | Сохранить | Функция герметизации требует определённой глубины, ширины и допуска канавки для сжатия O-ring до правильной степени сжатия |
| Проточка для выхода резьбы | Сохранить | Позволяет резьбонарезному инструменту завершить профиль резьбы у дна резьбового соединения; без неё последний виток резьбы остаётся неполным |
| Шпоночный паз | Сохранить | Обеспечивает надёжную передачу крутящего момента между валом и ступицей; альтернативы без полного перепроектирования нет |
| T-образный паз | Сохранить (оптимизировать размеры) | Обеспечивает скользящее удержание стандартными T-гайками; оптимизировать под стандартную ширину фрез для T-образных пазов |
| Соединение «ласточкин хвост» | Сохранить, если требуется | Обеспечивает механическое зацепление, сопротивляющееся выдёргивающим усилиям; оценить, можно ли заменить его более простой наружной особенностью |
| Стопорная канавка для защёлкивающегося соединения | Сохранить, если требуется | Обеспечивает удержание при слепой сборке; оценить, можно ли изменить последовательность сборки для использования наружной особенности |
| Декоративная внутренняя канавка | Удалить | Не несёт функциональной нагрузки; чисто косметическая |
| Унаследованная канавка из литейной конструкции | Удалить | Перенесена из литой или литьевой под давлением предшествующей детали; не имеет функции в обработанной версии CNC |
| Скрытая внутренняя выемка | Удалить | Если они не используются для потока жидкости, удержания компонента или сборки, нет инженерного обоснования для затрат |
Канавки под O-ring подробно: Канавка под O-ring — это точное поднутрение, требующее допусков ±0,025–0,050 мм по ширине и глубине канавки для достижения заданной степени сжатия O-ring (обычно 10–30% от диаметра поперечного сечения O-ring). Канавка не может быть заменена плоским уплотнением или прокладкой в большинстве случаев применения под давлением без значительной переработки сопрягаемого интерфейса. Это прототипическое функциональное поднутрение — стоимость обработки реальна, но инженерная функция незаменима.
Проточки для выхода резьбы подробно: Проточки для выхода резьбы — это короткие (1–3 мм) канавки на сбеге резьбы, которые позволяют резьбовому инструменту выйти без нарезания неполного последнего витка. Без проточки для выхода резьбы последние один-два витка резьбы имеют неправильную форму, что создаёт трудности при сборке и неправильную глубину зацепления резьбы. Проточки для выхода резьбы обрабатываются тем же резьбовым инструментом, который уже используется, обычно добавляя минимальное время цикла, и никогда не должны удаляться.
DFM-анализ: Устранение нефункциональных поднутрений
Наиболее экономически эффективная стратегия сокращения поднутрений не требует перепроектирования геометрии — она требует систематического вопроса, выполняет ли каждое поднутрение инженерную функцию.
DFM-чеклист для каждой особенности поднутрения:
- Влияет ли удаление этой особенности на герметизацию, удержание жидкости или характеристики давления?
- Влияет ли удаление этой особенности на сборку — удержание, выравнивание или зацепление?
- Влияет ли удаление этой особенности на передачу крутящего момента или механическую фиксацию?
- Видна ли или доступна ли эта особенность после окончательной сборки?
- Может ли стандартная концевая фреза достичь этой особенности без специального инструмента?
Если ответы на вопросы 1–3 все «нет», особенность является кандидатом на удаление. Если ответ на вопрос 4 — «нет» (особенность скрыта после сборки), и инженерная функция отсутствует, удаление прямолинейно — это не повлияет на продукт в эксплуатации.
Наиболее распространённый случай для удаления: Внутренние декоративные канавки, фаски или углубления на поверхностях, которые полностью закрыты после сборки. Эти особенности иногда добавлялись при первоначальном проектировании по эстетическим причинам (видны в CAD-рендерах) без осознания того, что они будут невидимы в собранном продукте. Они добавляют нулевую ценность продукту, но требуют специального инструмента и дополнительных наладок каждый раз при обработке детали.
Унаследованные особенности от предыдущих производственных процессов: Продукты, переведённые с литья, литья под давлением или инжекционного формования на обработку CNC, часто несут геометрические особенности, которые были функциональны в исходном процессе (углы уклона, особенности линии разъёма, литейные вспомогательные элементы), но не имеют функции в обработке CNC. Они должны быть систематически идентифицированы и удалены во время DFM-анализа.
Стандартизация размеров поднутрений для соответствия стандартному инструменту
Для поднутрений, которые должны быть сохранены, единственное наиболее impactful снижение стоимости — это обеспечение соответствия размеров поднутрения доступным стандартным размерам инструмента. Нестандартные размеры являются наиболее распространённым источником ненужных затрат при обработке поднутрений.
Стандартные размеры фрез для распространённого инструмента для поднутрений:
- Фрезы для Т-образных пазов (метрические): 6, 8, 10, 12, 16, 18, 20 мм диаметр фрезы; стандартные диаметры шейки и диапазоны глубины
- Фрезы для поднутрений типа «леденец»/сферические: 3, 4, 6, 8, 10 мм диаметр сферы; соответствующие диаметры шейки
- Фрезы для шпоночных пазов (дюймовые): 1/8″, 3/16″, 1/4″, 5/16″, 3/8″, 1/2″ диаметр фрезы
- Размеры канавок под O-ring: стандартизированы по AS568 (дюймовые) или ISO 3601 (метрические) размерам O-ring, с соответствующими шириной и глубиной канавки
Ловушка нестандартных размеров: Поднутрение, заданное шириной 7,3 мм, не имеет соответствующей стандартной фрезы для Т-образных пазов или «леденца». Механический цех имеет два варианта: заказать специальную фрезу (добавляя $150–$500+ и 1–3 недели времени выполнения) или использовать близкий по размеру стандартный инструмент с модифицированным программированием (создавая слегка неточную особенность, которая может потребовать инженерного одобрения). Изменение спецификации на 8 мм соответствует ближайшей стандартной фрезе, устраняет требование специального инструмента и обычно снижает стоимость на деталь на 20–30%.
Даже небольшие отклонения от стандартных размеров вызывают необходимость специального инструмента: Отклонение на 0,5 мм от стандартного размера фрезы — это не производственный компромисс, а спецификация специального инструмента. Инженерные и закупочные команды часто недооценивают, насколько строго определены стандартные размеры инструмента и как легко станочники эскалируют даже небольшие нестандартные размеры до специального инструмента.
Стандартные размеры канавок под O-ring устраняют догадки: Канавки под O-ring, заданные согласно стандартам AS568 или ISO 3601, имеют хорошо документированные требования к ширине, глубине и чистоте поверхности канавки, которые соответствуют конкретным диаметрам поперечного сечения O-ring. Эти стандартные размеры канавок обрабатываются рутинно стандартным инструментом для канавок. Нестандартные канавки под O-ring, которые не соответствуют никакому стандартному размеру O-ring, требуют инженерного обоснования и часто специального инструмента.
Контроль глубины поднутрения для поддержания жёсткости инструмента
Жёсткость инструмента для длинновылетных фрез, необходимых для глубоких поднутрений, уменьшается с кубом длины вылета инструмента. Это означает, что удвоение глубины вылета снижает жёсткость инструмента в 8 раз — не в 2. Глубокие поднутрения, следовательно, создают непропорциональные проблемы с отклонением инструмента, вибрацией, размерной точностью и чистотой поверхности.
Рекомендации по глубине по уровню риска:
- ≤2–3×D (диаметр инструмента): стабильная обработка, стандартные подачи и скорости, приемлемая чистота поверхности
- 3–4×D: умеренный риск; снизить скорость подачи на 20–30%, брать меньшие глубины за проход
- 4–5×D: высокий риск вибрации; требует полной оценки траектории инструмента, подачи и скорости шпинделя
- Свыше 5×D: очень высокий риск; рассмотрите возможность изменения конструкции элемента, использования инструмента большего диаметра или доступа с другого направления
Что происходит при чрезмерной глубине: Концевая фреза-«леденец» диаметром 6 мм, достигающая глубины 25 мм в элементе (≈4×D), отклоняется под действием сил резания, что приводит к размерной неточности и следам вибрации. Шероховатость поверхности (Ra) может возрасти с 0,8–1,6 мкм (стабильные условия) до 3,2–6,3 мкм (условия вибрации при большом вылете). Точность размеров в зоне поднутрения ухудшается с ±0,025 мм до ±0,050–0,100 мм. Уменьшение глубины поднутрения с 25 мм до 15 мм (2,5×D) восстанавливает стабильные условия обработки.
Влияние на время цикла: Глубокие поднутрения требуют консервативных параметров, которые увеличивают время обработки на 30–80% по сравнению с аналогичным элементом на меньшей глубине. Операция обработки, занимающая 3 минуты при 2×D, может занимать 5–6 минут при 4×D — увеличение, которое напрямую вызвано требованием чертежа, превышающим стабильный рабочий диапазон инструмента.
Проектирование поднутрений для лучшего доступа инструмента
Доступ инструмента — это основная инженерная переменная, которая отличает дорогие поднутрения от доступных. Два поднутрения с идентичными размерами могут иметь кардинально разную стоимость обработки в зависимости от того, как окружающая геометрия влияет на вход, выход и зацепление инструмента.
Чёткий путь входа инструмента: Режущий инструмент должен входить в зону поднутрения и выходить из неё контролируемым образом. Закрытые внутренние геометрии без прямого пути подхода требуют вставки инструмента, его перепозиционирования и зацепления под необычными углами — это увеличивает сложность наладки и время программирования. Открытые боковые конструкции, позволяющие инструменту подходить по прямой линии с наружной части детали, значительно проще.
Свободное пространство вокруг элемента: Инструменты для поднутрений обычно имеют меньший диаметр, чем пространства, которые они обрабатывают, чтобы шейка могла пройти. Инструменту необходим радиальный зазор для вращения без столкновений. Для поднутреннего паза 6 мм требуется примерно 8–10 мм окружающего зазора для корпуса инструмента. Проектирование окружающей геометрии с недостаточным зазором вынуждает программиста использовать специальные траектории обхода столкновений и более медленные подачи.
Открытые сбоку vs закрытые поднутрения:
| Тип конструкции | Доступ инструмента | Требование к наладке | Уровень затрат |
|---|---|---|---|
| Открыто с одной стороны (инструмент входит сбоку) | Прямой, за один проход | Одна наладка | Низкий |
| Открыто сверху (инструмент входит вертикально при смене инструмента) | Прямой со стандартным подходом | Одна наладка | Низкий-средний |
| Полностью закрытое (внутри полости) | Требуется леденцовый или специальный резец | Часто две наладки | Высокий |
| Внутренний паз в глухом отверстии | Максимальное ограничение | Минимум две наладки | Очень высокий |
Открытие одной стороны элемента устраняет целую наладку: Внутренний стопорный паз в отверстии корпуса — это операция с двумя наладками — деталь должна быть закреплена так, чтобы инструмент мог получить доступ к внутренней части отверстия. Если ту же стопорную функцию можно обеспечить пазом на наружной поверхности вала или корпуса, одна наладка устраняется, стандартные токарные резцы заменяют леденцовый резец, а контроль становится простым.
Внутренние vs наружные поднутрения: сравнение затрат
Внутренние поднутрения стоят дороже наружных по каждому фактору затрат одновременно.
| Фактор | Внутреннее поднутрение | Наружное поднутрение |
|---|---|---|
| Доступ инструмента | Ограничен; инструмент должен войти в полость | Открыт; инструмент подходит снаружи |
| Требуемый инструмент | Леденцовые резцы, Т-образные резцы, специальный инструмент | Стандартные концевые фрезы, токарные резцы |
| Количество установок | Часто 2–3 наладки | Обычно 1 наладка |
| Режимы резания | Сниженная подача и глубина; более длинный инструмент | Стандартные параметры; более короткий, жёсткий инструмент |
| Время цикла | +20–50% по сравнению с эквивалентным наружным элементом | Базовый уровень |
| Инспекция | Требуется CMM или специальный калибр | Штангенциркуль, стандартный калибр |
Причина, по которой внутренние поднутрения стоят дороже, не в геометрической сложности — а в том, что окружающий материал блокирует инструмент, вынуждая использовать более длинные и, следовательно, менее жёсткие инструменты, которые должны работать на консервативных параметрах. Наружные поднутрения устраняют это ограничение: инструмент подходит к элементу снаружи контура детали, что позволяет использовать короткие, жёсткие инструментальные наладки при стандартных режимах резания.
Когда внутренние поднутрения неизбежны: В некоторых случаях — внутренние канавки для защёлкивания, канавки под O-ring в глухих отверстиях, стопорные канавки подшипников внутри корпусов — внутреннее поднутрение выполняет функцию, которую никакой наружный элемент не может заменить без принципиального изменения конструкции узла. В этих случаях примите надбавку к стоимости и сосредоточьтесь на оптимизации глубины и размеров для её минимизации.
5-осевая обработка и поднутрения
5-axis обработка решает проблему доступа инструмента, позволяя шпинделю наклоняться, а заготовке вращаться, подводя режущий инструмент к элементу под оптимальным углом. Это превращает некоторые элементы с поднутрениями из “недоступных при 3 осях” в “доступные стандартными инструментами под углом”.”
Где 5-axis обработка снижает стоимость поднутрений:
- Элементы, требующие 2–3 наладок при 3 осях, часто могут быть выполнены за одну наладку путём наклона детали для обеспечения доступа инструмента
- Элементы, требующие леденцового резца при 3 осях, иногда могут быть достигнуты стандартной концевой фрезой под наклонным углом
- Много-surface детали с поднутрениями на нескольких гранях выигрывают больше всего от консолидации 5-axis
Где 5-axis не решает проблему:
- Глубокие, узкие поднутрения, превышающие соотношение вылета к диаметру инструмента, остаются сложными независимо от возможностей станка
- Почасовая ставка станка 5-axis обычно на 40–80% выше, чем у 3-осевого обрабатывающего центра; для деталей, где 3 оси с двумя наладками быстрее, чем программирование и наладка 5-axis, 3 оси остаются более экономичными
- Сложное программирование 5-axis требует CAM-инженеров, знакомых с обходом столкновений и оптимизацией оси инструмента — что не всегда доступно у низкозатратных поставщиков обработки
| Сценарий | 3-осевой подход | 5-осевой подход |
|---|---|---|
| Простой одиночный поднутрение | Низкая стоимость | Более высокая стоимость (надбавка за станко-час не оправдана) |
| Многоустановочное поднутрение с одного направления | Умеренная стоимость | Часто ниже стоимость за счёт исключения установок |
| Сложная деталь с поднутрениями на нескольких поверхностях | Дорого (много установок) | Часто значительно ниже общая стоимость |
| Глубокое узкое поднутрение | Дорого (специальный инструмент) | Всё ещё дорого (ограничение жёсткости инструмента) |
Влияние на конструкцию: Наиболее экономически эффективный подход для большинства изделий — не полагаться на 5-axis обработку для выполнения сложных поднутрений, а проектировать поднутрения так, чтобы они были доступны на 3-осевых станках. Возможности 5-axis наиболее ценны для действительно сложных много-surface деталей, где геометрия поднутрения неизбежна, а не как средство решения устранимых проблем DFM.
Основные выводы
- Поднутрения увеличивают стоимость из-за ограничения доступа, а не геометрической сложности: движущим фактором стоимости является необходимость в специальном инструменте (инструмент «леденец», T-образный пазовый резец, фасонные резцы), дополнительных установках и консервативных режимах резания — а не размер или форма самого элемента.
- Функциональные поднутрения должны быть сохранены: канавки под O-ring, проточки для выхода резьбы, шпоночные пазы и T-образные пазы обеспечивают соответственно герметизацию, зацепление резьбы, передачу крутящего момента и механическое удержание. Эти функции не могут быть устранены без принципиальных изменений конструкции.
- Нефункциональные поднутрения должны быть удалены при DFM-анализе: внутренние канавки, невидимые после сборки, декоративные углубления и устаревшие элементы от предыдущих производственных процессов добавляют 20–50% к стоимости обработки при нулевой пользе для характеристик изделия.
- Приведение размеров поднутрения к стандартным размерам фрез — самое быстрое единичное снижение стоимости: изменение ширины поднутрения с 7,3 мм до 8 мм устраняет необходимость в специальном инструменте, снижает стоимость на 20–30% и сокращает срок изготовления до 3 недель.
- Глубина поднутрения не должна превышать примерно 3×D диаметра инструмента: за этим пределом жёсткость инструмента снижается кубически с глубиной, вызывая вибрацию, размерную неточность и увеличение времени цикла на 30–80%.
- Внутренние поднутрения стоят значительно дороже наружных: по каждому фактору стоимости — инструмент, количество установок, эффективность резания, контроль — внутренние поднутрения имеют надбавку. Когда функция позволяет, перенос удерживающей канавки из внутренней части отверстия на наружную поверхность вала — одно из наиболее эффективных изменений DFM.
- Для отделов закупок OEM-производителей: при запросе расценок на детали с поднутрениями предоставьте технологический чертёж со всеми элементами поднутрений, явно обозначенными с указанием глубины, ширины и допуска. Поставщики, рассчитывающие цену без этой информации, обычно добавляют резерв на непредвиденные требования к специальному инструменту или обнаруживают поднутрения после выставления расценок и выпускают заказы на изменение. Чёткая предварительная спецификация геометрии поднутрения в сочетании с DFM-сотрудничеством до выпуска чертежа неизменно обеспечивает более низкие и точные первоначальные расценки.
Часто задаваемые вопросы
Что такое поднутрение в CNC обработке?
Поднутрение в CNC обработке — это любой элемент, который не может быть обработан стандартной концевой фрезой или токарным резцом при движении в одном прямом направлении подхода. Элемент “скрыт” от прямой линии подхода инструмента, что требует либо специального инструмента (инструмент «леденец», T-образные пазовые фрезы, фасонные резцы), либо перепозиционирования заготовки для доступа к нему с другого направления. Типичные примеры включают внутренние удерживающие канавки внутри отверстий, канавки под O-ring на уплотнительных поверхностях, T-образные пазы на зажимных приспособлениях, проточки для выхода резьбы, шпоночные пазы и соединения «ласточкин хвост». Определяющая инженерная характеристика — не форма элемента, а тот факт, что окружающая геометрия блокирует доступ стандартного инструмента к нему за одну установку.
Почему поднутрения увеличивают стоимость CNC обработки?
Поднутрения нарушают стандартный рабочий процесс обработки тремя одновременными способами. Во-первых, они требуют специализированного инструмента — инструмента «леденец», T-образных пазовых фрез или специальных фасонных резцов — стоимостью $50–$500+ за инструмент, с ограниченной доступностью и требующих более медленных режимов резания из-за их пониженной жёсткости по сравнению со стандартными концевыми фрезами. Во-вторых, они обычно требуют дополнительных установок — перепозиционирования и перезакрепления заготовки — что добавляет 20–50% к времени цикла за каждую дополнительную установку. В-третьих, глубокие или закрытые поднутрения требуют более длинного инструмента с пониженной жёсткостью (жёсткость инструмента снижается пропорционально кубу длины вылета), что вынуждает дополнительно снижать подачу и глубину резания. Совокупный эффект на умеренно сложной детали с несколькими внутренними поднутрениями может составить на 35–50% более высокую общую стоимость обработки по сравнению с эквивалентной деталью, спроектированной без ненужных поднутрений.
Какой глубины может быть поднутрение в CNC обработке?
Практическое руководство по глубине поднутрений — ≤2–3× диаметра инструмента (D) для стабильной и экономически эффективной обработки. При этой глубине инструмент обладает достаточной жёсткостью для поддержания стабильной геометрии и качества поверхности при близких к стандартным режимах резания. При 3–4×D требуются пониженные подачи и многопроходная обработка. Выше 4–5×D вибрация, размерная неточность (размерный дрейф ±0,050–0,100 мм вместо ±0,025 мм) и плохое качество поверхности (Ra 3,2–6,3 мкм вместо 0,8–1,6 мкм) становятся вероятными даже в мягких материалах. Для поднутрений, требующих глубины выше 4×D, конструкция должна быть проверена на функциональность — требуемая функция может быть достигнута более мелкой канавкой, инструментом большего диаметра (позволяющим ту же канавку при меньшем кратном D) или другим направлением доступа, позволяющим сократить вылет инструмента.
Когда следует использовать наружные поднутрения вместо внутренних?
Внешние поднутрения следует использовать всякий раз, когда ту же функцию можно реализовать на наружной поверхности, а не внутри отверстия или полости. Внутренние поднутрения требуют, чтобы инструмент проникал внутрь заготовки, что вынуждает использовать длинный, менее жёсткий инструмент и обычно требует второй установки для доступа. Внешние поднутрения обрабатываются с наружной стороны детали коротким жёстким инструментом за одну установку. Разница в стоимости значительна: внутренние поднутрения добавляют 20–50% к времени цикла и часто требуют специального инструмента; внешние поднутрения обычно можно обрабатывать стандартными концевыми фрезами или резцами на полных режимах резания. Вопрос при проектировании заключается в том, требует ли функция поднутрения — обычно это удержание, герметизация или центрирование — его расположения внутри отверстия, или сборку можно перепроектировать так, чтобы разместить элемент на наружной поверхности.
Какие инструменты используются для обработки поднутрений?
Существуют четыре основных типа инструментов для поднутрений: фрезы-«леденцы» (шарообразная или сферическая головка на тонком стержне) для внутренних канавок и поднутрений, доступных сверху; фрезы для T-образных пазов (дисковый резец на цилиндрическом стержне) для горизонтальных пазовых элементов, требующих резания в обоих направлениях перпендикулярно оси инструмента; фрезы для шпоночных пазов (аналогичная геометрия, что и у фрез для T-образных пазов, но уже) для шпоночных канавок и аналогичных прецизионных пазов; и профильные фрезы (инструменты с индивидуальным профилем) для нестандартных поперечных сечений поднутрений. Все четыре типа инструментов объединяет то, что диаметр шейки у них меньше диаметра режущей головки, что и позволяет обрабатывать скрытую геометрию поднутрений. Такая конструкция шейки также снижает жёсткость инструмента по сравнению с цельной концевой фрезой, поэтому глубина поднутрения должна быть ограничена для поддержания приемлемой точности.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC, включая систематический DFM-анализ элементов поднутрений в алюминии, нержавеющей стали, титане и инженерных пластиках для программ производства OEM в аэрокосмической, медицинской, промышленной автоматизации и потребительской электронике. Технические источники: Machinery’s Handbook (Milling Cutters and Undercut Machining), SME Fundamentals of Tool Design (Form Cutters and Special Operations), Sandvik Coromant Milling Application Guide, AS568 (O-Ring Groove Dimensions, SAE), ISO 3601 (O-Ring Seals — Groove Dimensions and Tolerances).
Заказываете обработку деталей CNC с элементами поднутрений?
В CMS мы проводим DFM-анализ на этапе расчёта стоимости, который выявляет ненужные поднутрения, рекомендует стандартизированные размеры для необходимых элементов и подтверждает возможность доступа инструмента до начала обработки — снижая как заявленную цену, так и производственные риски.
[Запросить DFM-анализ поднутрений и расчёт стоимости обработки CNC →]


