
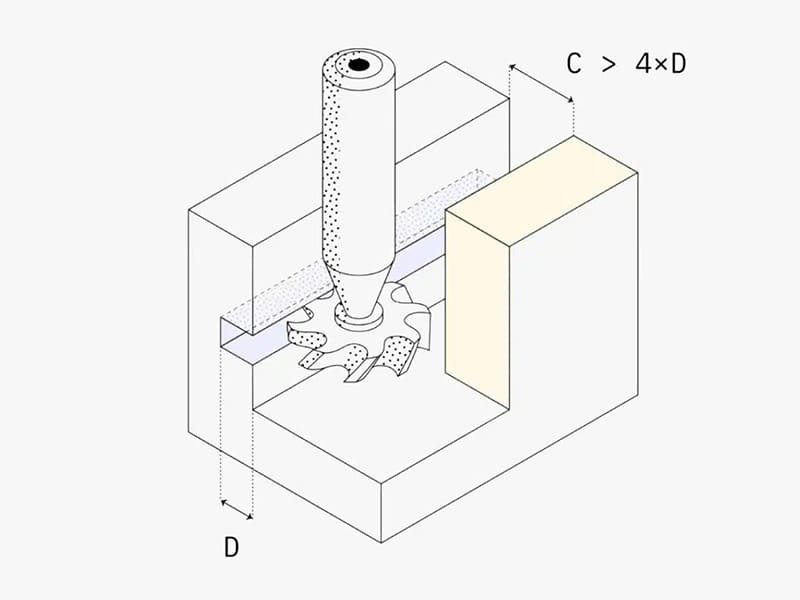
Risposta rapida: Per "sottotaglio CNC" si intende qualsiasi elemento non raggiungibile da una fresa standard che si muova in direzione verticale o orizzontale rettilinea: scanalature interne, scanalature a T, smussi per filettature, giunti a coda di rondine e scanalature per O-ring ne sono esempi comuni. I sottosquadri aumentano i costi di lavorazione non per la loro complessità geometrica, ma perché richiedono utensili non standard (fresette a lecca-lecca, fresette per scanalature a T, utensili di forma), ulteriori configurazioni (aumento del tempo di ciclo del 20–50%), condizioni di taglio più lente e ispezioni CMM più complesse. La strategia di riduzione dei costi più efficace è un approccio DFM in tre fasi: (1) eliminare i sottosquadri privi di scopo funzionale, (2) standardizzare le dimensioni dei sottosquadri rimanenti in modo che corrispondano alle misure delle frese disponibili in commercio (3, 4, 6, 8, 10 mm e equivalenti standard in pollici) e (3) limitare la profondità di penetrazione dei sottosquadri a ≤3×D per mantenere la rigidità dell’utensile. I sottosquadri funzionali — scanalature per O-ring, smussi per filettature, scanalature per chiavette, scanalature a T — devono essere mantenuti; il loro costo è giustificato dai requisiti di assemblaggio e tenuta che non possono essere soddisfatti in altro modo.
Perché gli undercut aumentano i costi di lavorazione CNC
I tagli in contro-taglio non sono di per sé problematici dal punto di vista ingegneristico. L'aumento dei costi deriva da un vincolo specifico della produzione: le frese standard si muovono lungo gli assi X, Y e Z e possono tagliare solo le geometrie raggiungibili con un percorso di avvicinamento rettilineo. Quando la geometria risulta “nascosta” rispetto a questo avvicinamento diretto, il flusso di lavoro di lavorazione si interrompe.
I cinque fattori che determinano i costi dal punto di vista del fornitore:
| Fattore di costo | Meccanismo | Impatto tipico |
|---|---|---|
| Attrezzature specializzate | Le frese standard non riescono a raggiungere i sottosquadri; sono necessarie frese a lecca-lecca, a scanalatura a T o sagomate | +10–30% costo degli stampi |
| Configurazioni aggiuntive | Per ogni nuova direzione di accesso, il componente deve essere riposizionato o fissato nuovamente | +15–40% tempo di ciclo |
| Efficienza di taglio ridotta | Gli utensili più lunghi e meno rigidi richiedono velocità di avanzamento inferiori e profondità di taglio minori per ogni passata | Tasso di asportazione del materiale più basso su tutta la superficie |
| Complessità dell'ispezione | La geometria dell’undercut non può essere misurata con calibri standard; richiede l’uso di calibri CMM o calibri personalizzati | Tempo e costi aggiuntivi per il controllo qualità |
| Complessità della programmazione CAM | I percorsi utensile standard causano collisioni tra utensile e pezzo; è necessaria una programmazione personalizzata per evitare le collisioni | Tempi di progettazione pre-produzione più lunghi |
Il meccanismo del costo reale: Un pezzo standard con quattro pareti verticali, fondo piatto e fori semplici può essere programmato e lavorato in un unico set-up con frese standard a parametri di taglio quasi al massimo. Se si aggiunge una scanalatura di ritegno interna che richiede una fresa a lecca-lecca e un secondo avviamento, il tempo di ciclo aumenta del 25–40% — non perché la scanalatura in sé richieda molto tempo per essere tagliata, ma perché il secondo avviamento richiede un nuovo fissaggio, la verifica dell’allineamento e il cambio degli utensili.
Sottocuori funzionali: quali devono essere mantenuti
Prima che qualsiasi revisione DFM elimini i sottosquadri, i progettisti devono distinguere gli elementi strutturalmente o funzionalmente necessari da quelli presenti per motivi estetici, legati alla tradizione o non ancora esaminati.
| Tipo di undercut | Mantenere o riprogettare | Ragionamento ingegneristico |
|---|---|---|
| Scanalatura per O-ring | Conserva | La funzione di tenuta richiede una profondità, una larghezza e una tolleranza specifiche della scanalatura per comprimere l'O-ring al corretto rapporto di compressione |
| Sgancio del filo | Conserva | Consente all'utensile di filettatura di completare la forma della filettatura nella parte inferiore dell'innesto; in assenza di tale elemento, l'ultimo passo della filettatura risulta incompleto |
| Scanalatura | Conserva | Garantisce una trasmissione positiva della coppia tra l'albero e il mozzo; non esistono alternative senza una riprogettazione completa |
| scanalatura a T | Mantieni (ottimizza le dimensioni) | Consente il fissaggio scorrevole con dadi a T standard; ottimizzato per le larghezze standard delle frese per scanalature a T |
| Giunto a coda di rondine | Da conservare se necessario | Fornisce un incastro meccanico in grado di resistere alle forze di estrazione; valutare se sia possibile sostituirlo con un elemento esterno più semplice |
| Scanalatura di fissaggio a scatto | Da conservare se necessario | Consente il fissaggio a montaggio cieco; valutare se sia possibile modificare la sequenza di montaggio per consentire l'utilizzo di un elemento esterno |
| Scanalatura interna decorativa | Rimuovi | Nessun contributo funzionale; puramente estetico |
| Scanalatura residua derivante dalla progettazione del getto | Rimuovi | Ereditato da un modello precedente realizzato mediante fusione o stampaggio a iniezione; non ha alcuna funzione nella versione lavorata CNC |
| Rincavo interno nascosto | Rimuovi | Se non viene utilizzato per il flusso di fluidi, la ritenzione di componenti o l'assemblaggio, non vi è alcuna giustificazione tecnica per tale costo |
Le scanalature per gli O-ring in dettaglio: Una scanalatura per O-ring è un sottosquadro di precisione che richiede tolleranze comprese tra ±0,025 e 0,050 mm in termini di larghezza e profondità della scanalatura per ottenere il rapporto di compressione specificato per l’O-ring (tipicamente pari a 10–30% del diametro della sezione trasversale dell’O-ring). Nella maggior parte delle applicazioni in pressione, la scanalatura non può essere sostituita da una guarnizione piana o da una guarnizione di tenuta senza una significativa riprogettazione dell’interfaccia di accoppiamento. Si tratta del tipico esempio di sottosquadro funzionale: il costo di lavorazione è reale, ma la funzione ingegneristica è indispensabile.
I rilievi delle filettature in dettaglio: I rilievi di filettatura sono brevi scanalature (1–3 mm) situate alla fine della filettatura che consentono all’utensile di filettatura di ritirarsi senza tagliare un passo finale incompleto. In assenza di un rilievo di filettatura, gli ultimi uno o due passi della filettatura presentano una forma irregolare che causa difficoltà di montaggio e una profondità di innesto della filettatura errata. I rilievi filettati vengono lavorati con l’utensile di filettatura già in uso, aggiungendo in genere un tempo di ciclo minimo, e non devono mai essere rimossi.
Analisi DFM: eliminazione dei sottosquadri non funzionali
La strategia più efficiente in termini di costi per ridurre i sottosquadri non richiede una riprogettazione della geometria, ma consiste nel chiedersi sistematicamente se ogni sottosquadro svolga una funzione ingegneristica.
Lista di controllo DFM per ogni elemento con sottosquadro:
- La rimozione di questa caratteristica influisce sulla tenuta, sulla ritenzione dei fluidi o sulle prestazioni in termini di pressione?
- La rimozione di questa caratteristica influisce sull'assemblaggio — in termini di ritenzione, allineamento o innesto?
- La rimozione di questa funzione influisce sulla trasmissione della coppia o sul bloccaggio meccanico?
- Questa funzione è visibile o accessibile dopo l'assemblaggio finale?
- Una fresa cilindrica standard può raggiungere questa caratteristica senza attrezzi speciali?
Se le risposte alle domande da 1 a 3 sono tutte “no”, la funzionalità è da considerare per la rimozione. Se la risposta alla domanda 4 è “no” (la funzionalità rimane nascosta dopo l’assemblaggio) e non svolge alcuna funzione tecnica, la rimozione è semplice: non avrà alcun effetto sul prodotto in servizio.
Il motivo più comune per la rimozione: Scanalature decorative interne, smussature o incavi su superfici che risultano completamente chiuse dopo l’assemblaggio. Queste caratteristiche venivano talvolta inserite in fase di progettazione iniziale per motivi estetici (visibili nei rendering CAD) senza rendersi conto che sarebbero risultate invisibili nel prodotto assemblato. Non aggiungono alcun valore al prodotto, ma richiedono utensili speciali e ulteriori regolazioni ogni volta che il pezzo viene lavorato.
Caratteristiche ereditate dai precedenti processi di produzione: I prodotti ottenuti tramite fusione, pressofusione o stampaggio a iniezione e successivamente sottoposti a lavorazione CNC presentano spesso caratteristiche geometriche che erano funzionali nel processo originale (angoli di sformo, caratteristiche della linea di divisione, ausili di fusione), ma che non hanno alcuna funzione nella lavorazione CNC. Queste caratteristiche dovrebbero essere sistematicamente identificate e rimosse durante la revisione DFM.
Standardizzazione delle dimensioni dei sottosquadri per adattarle agli utensili disponibili in commercio
Per i sottosquadri che devono essere mantenuti, la misura più efficace per ridurre i costi consiste nel garantire che le dimensioni dei sottosquadri corrispondano alle dimensioni standard degli utensili disponibili. Le dimensioni non standard rappresentano la causa più comune di costi superflui nella lavorazione dei sottosquadri.
Dimensioni standard delle frese per utensili comuni per il taglio in controfila:
- Fresette per scanalature a T (metriche): diametro della fresa 6, 8, 10, 12, 16, 18, 20 mm; diametri standard del collo e intervalli di profondità
- Fresette a punta sferica con sottosquadro: diametro della sfera 3, 4, 6, 8, 10 mm; diametri del collo corrispondenti
- Fresette per scanalature (pollici): diametro della fresetta 1/8″, 3/16″, 1/4″, 5/16″, 3/8″, 1/2″
- Dimensioni delle scanalature per O-ring: standardizzate in base alle misure degli O-ring secondo la norma AS568 (pollici) o ISO 3601 (metrico), con larghezza e profondità delle scanalature corrispondenti
La trappola delle dimensioni non standard: Un sottosquadro specificato con larghezza di 7,3 mm non ha una fresa standard per scanalature a T o a “lecca-lecca” corrispondente. L'officina di lavorazione ha due opzioni: ordinare una fresa su misura (aggiungendo $150–$500+ e con un tempo di consegna di 1–3 settimane) oppure utilizzare un utensile standard di dimensioni simili con una programmazione modificata (ottenendo una caratteristica leggermente imprecisa che potrebbe richiedere l'approvazione da parte dei tecnici). Modificando la specifica a 8 mm si ottiene la fresa standard più vicina, si elimina la necessità di utensili su misura e, in genere, si riduce il costo per pezzo del 20–30%.
Anche piccole variazioni rispetto alle dimensioni standard richiedono l'utilizzo di attrezzature su misura: Uno scostamento di 0,5 mm rispetto alle dimensioni standard di una fresa non rappresenta un compromesso di produzione, bensì una specifica per un utensile su misura. I team di progettazione e approvvigionamento spesso sottovalutano quanto siano rigorosamente definite le dimensioni standard degli utensili e con quanta facilità gli operatori di macchina ricorrano all’utilizzo di utensili su misura anche in presenza di piccole dimensioni non standard.
Le dimensioni standard delle scanalature per gli O-ring eliminano ogni margine di incertezza: Le scanalature per O-ring specificate secondo le norme AS568 o ISO 3601 presentano requisiti ben documentati in termini di larghezza, profondità e finitura superficiale della scanalatura, che corrispondono a specifici diametri della sezione trasversale dell’O-ring. Queste dimensioni standard delle scanalature vengono realizzate di routine con utensili standard. Le scanalature per O-ring non standard, che non corrispondono ad alcuna misura standard di O-ring, richiedono una giustificazione tecnica e spesso l’utilizzo di utensili su misura.
Controllo della profondità di sottosquadro per mantenere la rigidità dell'utensile
La rigidità degli utensili a lungo raggio, necessari per i sottosquadri profondi, diminuisce con il cubo della lunghezza di raggio dell’utensile. Ciò significa che raddoppiando la profondità di raggio, la rigidità dell’utensile si riduce di un fattore 8 — e non 2. I sottosquadri profondi causano quindi problemi sproporzionati in termini di deflessione dell’utensile, vibrazioni, precisione dimensionale e finitura superficiale.
Linee guida sulla profondità in base al livello di rischio:
- ≤2–3×D (diametro dell'utensile): lavorazione stabile, avanzamenti e velocità standard, finitura superficiale accettabile
- 3–4×D: rischio moderato; ridurre la velocità di avanzamento di 20–30%, utilizzare profondità di taglio inferiori per ogni passata
- 4–5×D: elevato rischio di vibrazioni; richiede una valutazione completa del percorso utensile, della velocità di avanzamento e della velocità del mandrino
- Valore superiore a 5×D: rischio molto elevato; valutare la possibilità di riprogettare l’elemento, utilizzare un utensile di diametro maggiore o eseguire l’operazione da una direzione diversa
Cosa succede in caso di profondità eccessiva: Una fresa a forma di lecca-lecca del diametro di 6 mm, che penetra per 25 mm in una superficie (≈4×D), si flette sotto l’azione delle forze di taglio, causando imprecisioni dimensionali e segni di vibrazione. La rugosità superficiale (Ra) può variare da 0,8–1,6 µm (condizioni stabili) a 3,2–6,3 µm (condizioni di vibrazione con raggio d’azione esteso). La precisione dimensionale nella cavità con sottosquadro si degrada da ±0,025 mm a ±0,050–0,100 mm. Riducendo la profondità del sottosquadro da 25 mm a 15 mm (2,5×D) si ripristinano condizioni di lavorazione stabili.
Impatto sul tempo di ciclo: I sottosquadri profondi richiedono parametri conservativi che aumentano il tempo di lavorazione del 30–80% rispetto alla stessa caratteristica a una profondità minore. Un’operazione di lavorazione che richiede 3 minuti a 2×D può richiedere 5–6 minuti a 4×D — un aumento causato direttamente dalle specifiche del disegno, che superano l’intervallo di funzionamento stabile dell’utensile.
Progettazione di sottosquadri per un migliore accesso degli utensili
L'accesso dell'utensile è la principale variabile ingegneristica che distingue i sottosquadri costosi da quelli economicamente accessibili. Due sottosquadri con dimensioni identiche possono presentare costi di lavorazione notevolmente diversi a seconda di come la geometria circostante influisca sull'ingresso, sull'uscita e sull'innesto dell'utensile.
Percorso di inserimento dell'utensile: Un utensile da taglio deve entrare e uscire dalla sagoma sottosquadro in modo controllato. Le geometrie interne chiuse, prive di un percorso di avvicinamento diretto, richiedono che l’utensile venga inserito, riposizionato e innestato con angoli insoliti, aumentando la complessità dell’allestimento e i tempi di programmazione. I progetti con lato aperto, che consentono all’utensile di avvicinarsi in linea retta dall’esterno del pezzo, risultano notevolmente più semplici.
Spazio libero attorno all'elemento: Gli utensili per scanalature in contro-taglio hanno in genere un diametro inferiore rispetto agli spazi in cui vengono utilizzati, per consentire il passaggio del collo. L’utensile necessita di spazio libero radiale per ruotare senza urtare. Una scanalatura con sottosquadro di 6 mm richiede circa 8–10 mm di spazio libero circostante per il corpo dell’utensile. Progettare la geometria circostante con uno spazio libero insufficiente costringe il programmatore a utilizzare percorsi utensile speciali per evitare collisioni e avanzamenti più lenti.
Sottotagli aperti vs sottotagli chiusi:
| Tipo di progetto | Accesso agli strumenti | Requisiti di installazione | Livello dei costi |
|---|---|---|---|
| Aperto su un lato (l'utensile entra lateralmente) | Diretto, in un unico passaggio | Configurazione singola | Basso |
| Apertura dall'alto (l'utensile entra verticalmente dopo il cambio utensile) | Diretto con approccio standard | Configurazione singola | Basso-medio |
| Completamente racchiuso (all’interno di una cavità) | È necessario un tagliapasta a forma di lecca-lecca o un tagliapasta speciale | Spesso due configurazioni | Alto |
| Scanalatura interna in un foro cieco | Restrizione massima | Almeno due configurazioni | Molto alto |
L'apertura di un lato di un elemento elimina un'intera configurazione: La realizzazione di una scanalatura di ritegno interna nel foro di un alloggiamento richiede due operazioni di impostazione: il pezzo deve essere fissato in modo da consentire all’utensile di accedere all’interno del foro. Se la stessa funzione di ritegno può essere ottenuta con una scanalatura sull’esterno di un albero o di un alloggiamento, si elimina una delle due operazioni di impostazione, gli utensili di tornitura standard sostituiscono la fresa a “lecca-lecca” e il controllo diventa semplice.
Undercut interni vs esterni: confronto dei costi
I sottosquadri interni comportano costi maggiori rispetto a quelli esterni per tutti i fattori di costo considerati contemporaneamente.
| Fattore | Sottosquadro interno | Sotto-taglio esterno |
|---|---|---|
| Accesso agli strumenti | Limitato; l'utensile deve entrare nella cavità | Aperto; l'utensile si avvicina dall'esterno |
| Attrezzatura necessaria | Fresette per lollipop, fresette per scanalature a T, utensili su misura | Frese standard, utensili da tornitura |
| Numero di configurazioni | Spesso 2–3 configurazioni | In genere 1 configurazione |
| Parametri di taglio | Alimentazione e profondità ridotte; utensile più lungo | Parametri standard; utensile più corto e rigido |
| Tempo di ciclo | +20–50% rispetto a una funzione esterna equivalente | Valori di riferimento |
| Ispezione | È necessario un manometro CMM o un manometro personalizzato | Calibri, misura standard |
Il motivo per cui i sottosquadri interni comportano costi maggiori non è la complessità geometrica, bensì il fatto che il materiale circostante ostacola l’utensile, costringendo all’uso di utensili più lunghi e quindi meno rigidi, che devono essere azionati con parametri prudenziali. I sottosquadri esterni eliminano questo vincolo: l’utensile si avvicina alla forma dall’esterno del contorno del pezzo, consentendo configurazioni di utensili corte e rigide con parametri di taglio standard.
Quando i sottosquadri interni sono inevitabili: In alcuni casi — scanalature interne a incastro, scanalature per O-ring in fori ciechi, scanalature di fissaggio dei cuscinetti all’interno degli alloggiamenti — il sottosquadro interno svolge una funzione che nessuna caratteristica esterna può sostituire senza modificare radicalmente il progetto dell’assieme. In questi casi, è opportuno accettare il maggior costo e concentrarsi sull’ottimizzazione della profondità e delle dimensioni per ridurlo al minimo.
Lavorazione a 5 assi e sottosquadri
La lavorazione 5-axis risolve il problema dell'accesso dell'utensile consentendo l'inclinazione del mandrino e la rotazione del pezzo, in modo da posizionare l'utensile da taglio sulla superficie da lavorare con un angolo ottimale. Ciò trasforma alcune superfici con sottosquadro da “inaccessibili con 3 assi” a “accessibili con utensili standard da un angolo”.”
In quali casi la lavorazione 5-axis riduce i costi legati al sottosquadro:
- Le operazioni che richiedono 2-3 cambi di posizione su 3 assi possono spesso essere completate con un unico cambio di posizione, inclinando il pezzo per consentire l'accesso all'utensile
- Le operazioni che richiedono l'uso di una fresa a forma di lecca-lecca a 3 assi possono talvolta essere eseguite con una fresa standard inclinata
- I pezzi multisuperficie con sottosquadri su più facce traggono il massimo vantaggio dal consolidamento 5-axis
Quando 5-axis non risolve il problema:
- I sottosquadri profondi e stretti che superano il rapporto tra raggio d'azione e diametro dell'utensile rimangono difficili da lavorare, indipendentemente dalle capacità della macchina
- La tariffa oraria della macchina 5-axis è in genere superiore di 40–80% rispetto a quella di un centro di lavorazione a 3 assi; per i pezzi in cui la lavorazione a 3 assi con due configurazioni risulta più veloce rispetto alla programmazione e alla configurazione della 5-axis, la lavorazione a 3 assi rimane più economica
- La programmazione complessa 5-axis richiede ingegneri CAM esperti nella prevenzione delle collisioni e nell’ottimizzazione degli assi degli utensili — competenze non sempre disponibili presso i fornitori di lavorazioni meccaniche a basso costo
| Scenario | Approccio a 3 assi | Approccio a 5 assi |
|---|---|---|
| Semplice sottosquadro singolo | A basso costo | Costo più elevato (il sovrapprezzo per l’utilizzo della macchina non è giustificato) |
| Sotto-taglio multi-configurazione da un'unica direzione | Costo moderato | Spesso si ottiene una riduzione dei costi grazie all’eliminazione delle spese di configurazione |
| Pezzo complesso con sottosquadri su più facce | Costoso (numerose configurazioni) | Costo totale spesso notevolmente inferiore |
| Sottocavo profondo e stretto | Costoso (attrezzature speciali) | Ancora costoso (limite di rigidità dell'utensile) |
Le implicazioni dal punto di vista del design: L'approccio più conveniente per la maggior parte dei prodotti non consiste nell'affidarsi alla lavorazione 5-axis per gestire sottosquadri complessi, bensì nel progettare i sottosquadri in modo che siano accessibili su macchine a 3 assi. La lavorazione 5-axis è particolarmente utile per pezzi multisuperficie realmente complessi in cui la geometria del sottosquadro è inevitabile, non come rimedio a problemi di DFM evitabili.
Punti di forza
- Gli undercut aumentano i costi a causa della limitazione dell'accessibilità, non della complessità geometrica: il fattore che incide sui costi è la necessità di utensili speciali (a lecca-lecca, con scanalatura a T, frese sagomate), ulteriori regolazioni e parametri di taglio prudenti — non le dimensioni o la forma dell'elemento stesso.
- I sottosquadri funzionali devono essere mantenuti: Le scanalature per O-ring, gli smussi filettati, le scanalature per chiavette e le scanalature a T consentono rispettivamente la tenuta, l'innesto filettato, la trasmissione della coppia e il fissaggio meccanico. Queste funzioni non possono essere eliminate senza apportare modifiche sostanziali al progetto.
- Durante la revisione DFM è necessario eliminare i sottosquadri non funzionali: le scanalature interne non visibili dopo l'assemblaggio, le rientranze decorative e le caratteristiche ereditate dai precedenti processi di produzione aumentano i costi di lavorazione del 20–50% senza apportare alcun beneficio alle prestazioni del prodotto.
- Adeguare le dimensioni dei sottosquadri alle misure standard delle frese è la misura più rapida per ridurre i costi: modificando la larghezza del sottosquadro da 7,3 mm a 8 mm si elimina la necessità di utensili su misura, si riducono i costi del 20–30% e si accorciano i tempi di consegna fino a 3 settimane.
- La profondità di sottosquadro non deve superare circa 3×D del diametro dell'utensile: oltre questo limite, la rigidità dell'utensile diminuisce in modo cubico con la profondità, causando vibrazioni, imprecisioni dimensionali e un aumento dei tempi di ciclo compreso tra 30 e 80%.
- I sottosquadri interni costano molto di più di quelli esterni: per ogni fattore di costo — attrezzature, numero di configurazioni, efficienza di taglio, ispezione — i sottosquadri interni comportano un costo aggiuntivo. Quando la funzione lo consente, spostare una scanalatura di fissaggio dall’interno di un foro all’esterno di un albero è una delle modifiche DFM con il maggiore impatto possibile.
- Per i team di approvvigionamento degli OEM: quando si richiedono preventivi per componenti con sottosquadri, fornire il disegno di lavorazione con tutte le caratteristiche di sottosquadro esplicitamente identificate con profondità, larghezza e tolleranza. I fornitori che preparano preventivi senza queste informazioni in genere aggiungono un margine di sicurezza per requisiti di attrezzature speciali non specificati, oppure individuano i sottosquadri dopo aver emesso il preventivo ed emettono ordini di modifica. Una chiara specificazione iniziale della geometria dei sottosquadri, unita alla collaborazione in materia di DFM prima del rilascio del disegno, garantisce sistematicamente preventivi iniziali più bassi e più accurati.
Domande frequenti
Che cos’è un sottosquadro nella lavorazione CNC?
Nella lavorazione CNC, per “sottotaglio” si intende qualsiasi elemento che non possa essere lavorato con una fresa standard o un utensile di tornitura che si muova in un’unica direzione di approccio rettilinea. La caratteristica risulta “nascosta” rispetto alla linea diretta di avvicinamento dell’utensile, richiedendo l’uso di utensili speciali (fresette a lecca-lecca, frese per scanalature a T, utensili sagomati) oppure il riposizionamento del pezzo per accedervi da una direzione diversa. Esempi comuni includono scanalature di ritegno interne ai fori, scanalature per O-ring sulle superfici di tenuta, scanalature a T su dispositivi di serraggio, smussi di filettatura alle estremità delle filettature, scanalature per chiavette e giunti a coda di rondine. La caratteristica ingegneristica distintiva non è la forma dell’elemento, bensì il fatto che la geometria circostante impedisca a un utensile standard di raggiungerlo in un’unica configurazione.
Perché gli undercut aumentano i costi di lavorazione CNC?
Le lavorazioni con sottosquadro interrompono il flusso di lavoro standard di lavorazione meccanica in tre modi contemporaneamente. In primo luogo, richiedono utensili specializzati — frese a lecca-lecca, frese per scanalature a T o utensili di forma personalizzata — che costano da $50 a $500+ per utensile, hanno una disponibilità limitata e richiedono parametri di taglio più lenti a causa della loro rigidità ridotta rispetto alle frese standard. In secondo luogo, richiedono in genere ulteriori configurazioni — riposizionamento e nuovo fissaggio del pezzo — che aggiungono 20–50% al tempo di ciclo per ogni configurazione aggiuntiva. In terzo luogo, i sottosquadri profondi o chiusi richiedono utensili più lunghi con rigidità ridotta (la rigidità dell’utensile diminuisce con il cubo della lunghezza di sbraccio), costringendo a ulteriori riduzioni della velocità di avanzamento e della profondità di taglio. L’effetto cumulativo su un pezzo moderatamente complesso con diversi sottosquadri interni può tradursi in un costo totale di lavorazione superiore del 35–50% rispetto a un pezzo equivalente progettato per evitare sottosquadri non necessari.
Qual è la profondità massima che può raggiungere un sottosquadro nella lavorazione CNC?
La regola empirica per la profondità di lavorazione nei casi di sottosquadri è ≤2–3× il diametro dell’utensile (D) per una lavorazione stabile ed economicamente vantaggiosa. A questa profondità, l’utensile presenta una rigidità adeguata per mantenere una geometria e una finitura superficiale costanti con parametri di taglio quasi standard. A 3–4×D, sono necessarie velocità di avanzamento ridotte e più passate. Al di sopra di 4–5×D, sono probabili vibrazioni, imprecisioni dimensionali (deriva dimensionale di ±0,050–0,100 mm anziché ±0,025 mm) e una finitura superficiale scadente (Ra 3,2–6,3 µm anziché 0,8–1,6 µm) diventano probabili anche nei materiali morbidi. Per i sottosquadri che richiedono una profondità superiore a 4×D, è opportuno riesaminare il progetto dal punto di vista funzionale: la funzione richiesta potrebbe essere ottenibile con una scanalatura meno profonda, un utensile di diametro maggiore (che consenta di realizzare la stessa scanalatura con un multiplo di D inferiore) o una diversa direzione di accesso che consenta una minore estensione dell’utensile.
Quando è preferibile utilizzare i sottosquadri esterni anziché quelli interni?
I sottosquadri esterni dovrebbero essere utilizzati ogni volta che la stessa funzione può essere ottenuta su una superficie esterna anziché all'interno di un foro o di una cavità. I sottosquadri interni richiedono che l'utensile raggiunga l'interno del pezzo, costringendo all'uso di utensili lunghi e meno rigidi e richiedendo in genere una seconda configurazione per l'accesso. I sottosquadri esterni sono raggiungibili dall’esterno del pezzo con utensili corti e rigidi in un’unica configurazione. La differenza di costo è significativa: i sottosquadri interni aggiungono 20–50% al tempo di ciclo e spesso richiedono utensili speciali; i sottosquadri esterni possono in genere essere lavorati con frese a testa cilindrica standard o utensili da tornitura a parametri di taglio massimi. La questione progettuale è se la funzione del sottosquadro — tipicamente di ritenzione, tenuta o allineamento — richieda che esso si trovi all’interno di un foro o se l’assieme possa essere riprogettato per collocare la caratteristica su una superficie esterna.
Quali utensili si utilizzano per la lavorazione meccanica dei sottosquadri?
I quattro tipi principali di utensili per sottosquadri sono: le frese “lollipop” (con estremità sferica o a sfera su un gambo dal collo stretto) per scanalature interne e cavità sottosquadro accessibili dall’alto; fresette per scanalature a T (una testa a forma di disco su un collo cilindrico) per scanalature orizzontali che richiedono il taglio in entrambe le direzioni perpendicolari all’asse dell’utensile; fresette per sedi di chiavetta (geometria simile a quella delle fresette per scanalature a T ma più strette) per scanalature di chiavetta e applicazioni simili che richiedono precisione; e utensili sagomati (utensili con profilo personalizzato) per sezioni trasversali con sottosquadro non standard. Tutti e quattro i tipi di utensile hanno in comune la caratteristica di avere un diametro del collo inferiore a quello della testa di taglio, il che consente loro di lavorare la geometria nascosta dei sottosquadri. Questa struttura del collo riduce inoltre la rigidità dell’utensile rispetto a una fresa a testa piena; per questo motivo la profondità di sottosquadro deve essere limitata per mantenere una precisione accettabile.
Redatto dal team di ingegneri CMS con oltre 15 anni di esperienza nella lavorazione di precisione CNC, compresa la revisione sistematica DFM per elementi con sottosquadro in alluminio, acciaio inossidabile, titanio e tecnopolimeri, nell’ambito di programmi di produzione OEM per i settori aerospaziale, dei dispositivi medici, dell’automazione industriale e dell’elettronica di consumo. Riferimenti tecnici: Machinery’s Handbook (Fresature e lavorazione di sottosquadri), SME Fundamentals of Tool Design (Fresature di forma e operazioni speciali), Guida alle applicazioni di fresatura Sandvik Coromant, AS568 (Dimensioni delle scanalature per O-ring, SAE), ISO 3601 (Guarnizioni O-ring — Dimensioni e tolleranze delle scanalature).
Dove reperire componenti lavorati CNC con sottosquadri?
Noi di CMS offriamo una revisione DFM già in fase di preventivazione che individua eventuali sottosquadri superflui, suggerisce dimensioni standardizzate per le caratteristiche richieste e verifica la fattibilità dell’accesso degli utensili prima dell’inizio della lavorazione, riducendo così sia il prezzo preventivato che i rischi di produzione.
[Richiedi una revisione DFM dei sottosquadri e un preventivo per la lavorazione CNC →]


