
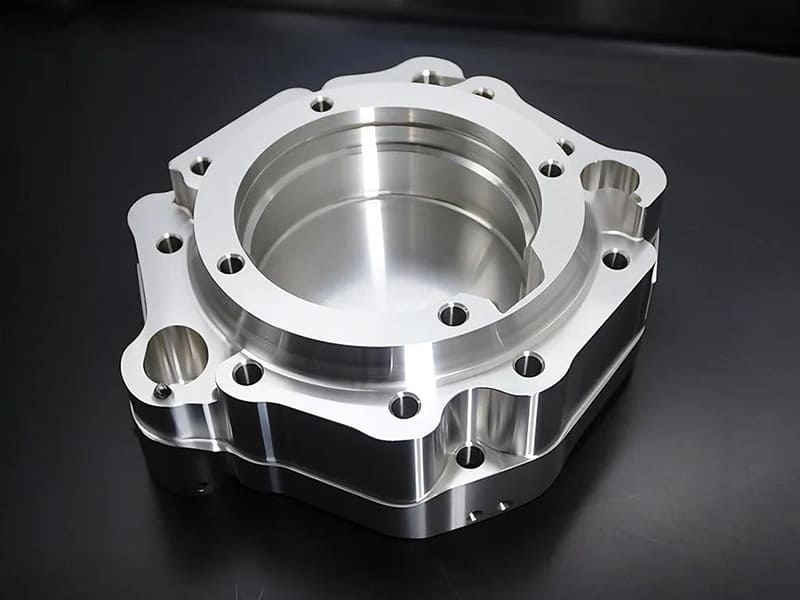
Schnelle Antwort: Aluminium ist das am häufigsten CNC-gefräste Metall, da es hervorragende Zerspanbarkeit (Schnittgeschwindigkeiten 2–3× schneller als Stahl), ausreichende mechanische Festigkeit, natürliche Korrosionsbeständigkeit und geringe Dichte (~2,7 g/cm³ gegenüber ~7,8 g/cm³ bei Stahl) vereint. Die richtige Legierung hängt von der Anwendung ab: 6061-T6 (Zugfestigkeit 290–310 MPa) ist die Standardwahl für etwa 70–80 % der CNC-gefrästen Teile aufgrund seiner Ausgewogenheit von Festigkeit, Zerspanbarkeit, Korrosionsbeständigkeit und gleichbleibender Eloxierqualität. 7075-T6 (Zugfestigkeit 500–570 MPa) wird gewählt, wenn die Belastung hoch genug ist, um die 20–40 % höheren Bearbeitungskosten zu rechtfertigen. 2024-T3 (Zugfestigkeit 440–470 MPa) wird für ermüdungsdominierte Luftfahrtanwendungen verwendet. 5052-H32 (Zugfestigkeit 210–260 MPa) wird gewählt, wenn Korrosionsbeständigkeit und Schweißbarkeit Vorrang vor Festigkeit haben.
Warum Aluminium die CNC-Bearbeitung dominiert
Die Verbreitung von Aluminium in der CNC-Bearbeitung liegt nicht daran, dass es das stärkste oder billigste Material ist – sondern weil die Kombination der Eigenschaften für die meisten Präzisionsbauteile die niedrigsten Gesamtherstellungskosten ergibt.
Bearbeitbarkeit: Aluminium wird mit Hartmetallwerkzeugen bei Schnittgeschwindigkeiten von 300–600 m/min bearbeitet, verglichen mit 80–180 m/min bei Edelstahl und 30–100 m/min bei Titan. Dieser 3–8-fache Geschwindigkeitsvorteil führt direkt zu kürzeren Zykluszeiten und geringeren Kosten pro Teil. Aluminium erzeugt außerdem kurze, saubere Späne statt der langen, fadenförmigen Späne von Edelstahl, was die Spanabfuhrprobleme reduziert und die automatisierte Bearbeitung vereinfacht.
Verhältnis von Festigkeit zu Gewicht: Mit 2,7 g/cm³ wiegt Aluminium etwa 35 % so viel wie Stahl. Bei beweglichen Systemen (Robotik, UAV-Strukturen, Fahrzeugaufhängungen) reduziert ein geringeres Bauteilgewicht die Trägheit, verbessert die Reaktionszeit und verringert die Belastung der Tragstrukturen. Eine 6061-T6-Aluminiumhalterung, die eine Baustahlhalterung bei gleicher Spannung ersetzt, wiegt etwa 35–40 % der Stahlversion und erfüllt dabei dieselbe strukturelle Anforderung.
Natürliche Korrosionsbeständigkeit: Aluminium bildet bei Luftkontakt eine stabile Aluminiumoxidschicht (Al₂O₃), die die Oberfläche passiviert und weitere Oxidation verhindert. Dieses selbstschützende Verhalten ist für die meisten Innen- und allgemeinen Außenanwendungen ohne Oberflächenbehandlung ausreichend, im Gegensatz zu Baustahl, der bei Umgebungsfeuchtigkeit ohne Beschichtung rostet.
Wärmeleitfähigkeit: Aluminium 6061 hat eine Wärmeleitfähigkeit von etwa 150–170 W/m·K – etwa 4× besser als Stahl und 10× besser als Titan. Für Kühlkörperanwendungen, Elektronikgehäuse mit Wärmemanagement und alle Bauteile, bei denen Wärmeableitung relevant ist, ist die thermische Leistung von Aluminium bei vergleichbarem Gewicht nicht leicht zu übertreffen.
Auswahl der Aluminiumlegierung: Die sechs Kriterien
Die Legierungsauswahl für CNC-gefräste Aluminiumteile erfordert die gleichzeitige Bewertung von sechs Faktoren. Die Auswahl auf Basis eines einzelnen Faktors – typischerweise Festigkeit – führt in den meisten Fällen zu überdimensionierten und überteuerten Lösungen.
| Auswahlfaktor | 6061 | 7075 | 2024 | 5052 |
|---|---|---|---|---|
| Zugfestigkeit (T6/T3/H32) | 290–310 MPa | 500–570 MPa | 440–470 MPa | 210–260 MPa |
| Streckgrenze | 240–270 MPa | 430–500 MPa | 290–345 MPa | 160–210 MPa |
| Zerspanbarkeit (relativ zu 1212-Stahl) | ~70–75 % | ~70–75 % | ~65–70 % | ~60–65 % |
| Korrosionsbeständigkeit | Gut | Mäßig (unbeschichtet) | Arm | Ausgezeichnet |
| Schweißeignung | Gut | Arm | Arm | Ausgezeichnet |
| Qualität der Eloxierung | Ausgezeichnet | Gut | Arm | Gut |
| Relative Gesamtbearbeitungskosten | Quelle | 20–40 % höher | 15–30 % höher | 5–15 % höher |
6061-T6: Die Standardwahl für die meisten CNC-Teile
6061 ist eine Magnesium-Silizium-Legierung (Mg-Si) mit einer Zugfestigkeit von etwa 290–310 MPa in der T6-Wärmebehandlung. Sie ist die Standardwahl für CNC-gefräste Aluminiumteile, da keine andere Legierung gleichzeitig diese Kombination aus Zerspanbarkeit, Korrosionsbeständigkeit, Oberflächengüte und Kosten bietet.
Bearbeitbarkeit: 6061 lässt sich bei hohen Schnittgeschwindigkeiten sauber bearbeiten mit minimaler Aufbauschneidenbildung. Der relativ geringe Siliziumgehalt (0,40–0,80 %) reduziert den abrasiven Werkzeugverschleiß im Vergleich zu höher siliziumhaltigen Legierungen, und die guten Spanbildungseigenschaften der Legierung machen sie mit minimalen Werkzeugwechselintervallen für die automatisierte CNC-Bearbeitung geeignet. Oberflächengüten von Ra 0,8–1,6 µm sind Standard; Ra 0,4 µm und darunter sind mit geeigneten Werkzeugen und Schlichtgängen erreichbar.
Eloxieren: 6061 liefert die gleichmäßigsten Eloxierergebnisse aller gängigen Aluminiumlegierungen. Die Oxidschicht wächst gleichmäßig, was zu vorhersehbarer Farbstoffaufnahme und konsistenter Farbe über eine Produktionscharge führt. Für sichtbare Verbraucherprodukte, Präzisionsinstrumente und alle Anwendungen, bei denen die Konsistenz der Eloxalfarbe wichtig ist, ist 6061 die technische Wahl.
Korrosionsbeständigkeit: 6061 zeigt gute Leistung in Innenräumen, bei allgemeiner Außennutzung und mäßiger Luftfeuchtigkeit ohne Eloxierung. Für industrielle Außenausrüstung, allgemeine Luftfahrtkomponenten und Architekturbeschläge hat unbeschichtetes 6061 typischerweise ausreichende Korrosionsbeständigkeit. Es ist nicht für Meeresimmersion oder kontinuierliche Salzwasserexposition ohne Behandlung geeignet.
Ausreichende Festigkeit: Die Streckgrenze von 6061-T6 von 240–270 MPa bedeutet, dass es Designspannungen von bis zu etwa 160–180 MPa (bei einem Sicherheitsfaktor von 1,5) ohne bleibende Verformung tragen kann. Für Strukturhalterungen, Gehäuse, Rahmen, Vorrichtungen und die meisten Präzisionsmaschinenkomponenten ist dies ausreichend. Der häufigste Fehler bei der Legierungsauswahl ist das Aufrüsten auf 7075 für Teile, deren Belastungsanalyse Spannungen deutlich unterhalb der Streckgrenze von 6061 zeigt.
Wenn 6061 nicht ausreichend ist: Hochbelastete rotierende Komponenten (Antriebswellen unter hohem Drehmoment), Luft- und Raumfahrtstrukturen unter kombinierten Fluglasten, Wettkampf-Rennkomponenten, die Stoß- und Ermüdungsbelastungen ausgesetzt sind, sowie Anwendungen, bei denen das Design nicht verdickt werden kann, um die Spannungen in den Bereich von 6061 zu bringen.
7075-T6: Wenn maximale Festigkeit den Aufpreis rechtfertigt
7075 ist eine Zink-Magnesium-Kupfer-Legierung (Zn-Mg-Cu), die im T6-Zustand eine Zugfestigkeit von 500–570 MPa erreicht – etwa 80% der Festigkeit von Baustahl bei etwa 35% seines Gewichts. Dieses Verhältnis von Festigkeit zu Gewicht ist der Grund, warum 7075 der Standard für strukturelle Luft- und Raumfahrtkomponenten, Hochleistungsrobotik und lastkritische Präzisionskomponenten ist.
Wann 7075 anstelle von 6061 spezifiziert werden sollte:
- Die Design-Spannungsanalyse zeigt Spannungen, die etwa 60–70% der Streckgrenze von 6061 überschreiten, und die Geometrie kann nicht geändert werden, um die Spannung unter dieses Niveau zu senken
- Die Ermüdungslebensdauer ist ein Anliegen, und das Design kann die für 6061 bei der angegebenen Ermüdungslebensdauer erforderlichen Querschnittsgrößen nicht aufnehmen
- Gewichtsreduzierung ist ein primäres Ziel (die höhere Festigkeit von 7075 ermöglicht dünnere Querschnitte bei gleicher struktureller Kapazität)
- Die Anwendung ist leistungsstark oder luft- und raumfahrtklassifiziert, und die Festigkeitsreserven von 7075 sind ausdrücklich erforderlich
Der 7075-Kostenkompromiss: 7075 ist nicht wesentlich schwerer zu bearbeiten als 6061 im T6-Zustand – die Zerspanbarkeitsbewertungen sind vergleichbar. Der Kostenaufschlag ergibt sich aus dem Materialpreis (7075 kostet etwa 50–100% mehr pro Kilogramm als 6061 in vergleichbaren Formen) sowie aus den Anforderungen an die Oberflächenbehandlung nach der Bearbeitung. 7075 hat eine deutlich geringere Korrosionsbeständigkeit als 6061 aufgrund des hohen Zink- und Kupferanteils – blankes 7075 korrodiert in feuchten Umgebungen sichtbar. Bauteile müssen in der Regel eloxiert, mit Alodine behandelt oder lackiert werden, was Prozessschritte hinzufügt, die bei 6061 oft nicht erforderlich sind.
Einschränkung der Schweißbarkeit: 7075 hat eine schlechte Schweißbarkeit – das Schweißen verursacht Risse in der Wärmeeinflusszone (WEZ) aufgrund der Empfindlichkeit der ausscheidungshärtbaren Legierung gegenüber dem thermischen Zyklus des Schweißens. 7075 ist im Wesentlichen eine Legierung für bearbeitete Teile; geschweißte Konstruktionen mit 7075 sind in den meisten Fällen ein Konstruktionsfehler.
2024-T3: Ermüdungsoptimiert für zyklische Belastung
2024 ist eine Kupfer-Mangan-Magnesium-Legierung (Cu-Mn-Mg), die speziell für ermüdungskritische Strukturen in der Luft- und Raumfahrt entwickelt wurde. Ihre Zugfestigkeit von 440–470 MPa im T3-Zustand ist geringer als die von 7075, aber ihre Ermüdungsbeständigkeit – der Widerstand gegen Rissinitiierung und Rissausbreitung unter zyklischer Belastung – ist deutlich besser als die von 6061 oder 7075.
Warum Ermüdungsbeständigkeit wichtig ist: Die meisten strukturellen Versagensfälle im Betrieb sind ermüdungsbedingt, nicht überlastungsbedingt. Eine Flugzeugrumpfbeplankung erlebt bei jedem Flug Druckzyklen; ein Fahrzeugfahrwerksbauteil erlebt Millionen von Lastzyklen über seine Lebensdauer. Bei Ermüdungsanwendungen bestimmen die Spannungsamplitude und der Widerstand des Materials gegen Rissinitiierung (bezogen auf die Dauerfestigkeit/Zeitfestigkeit) die Lebensdauer, nicht die statische Zugfestigkeit.
Der hohe Kupferanteil von 2024-T3 (3,8–4,9% Cu) erzeugt ein Mikrogefüge mit verbessertem Widerstand gegen Ermüdungsrissinitiierung. Der T3-Zustand (lösungsgeglüht, kaltverformt, natürlich ausgelagert) erhält eine gute Duktilität, während die Kupfer-Ausscheidungshärtung erhalten bleibt. Die Wöhlerkurve (Spannung vs. Zyklenzahl) für 2024 zeigt bei gleichen Spannungsamplituden eine längere Ermüdungslebensdauer als 6061 oder 7075.
Wann 2024 spezifiziert werden sollte:
- Primärstruktur der Luft- und Raumfahrt unter wiederholter Druckbeaufschlagung, Biegung oder Vibration
- Strukturbauteile mit dokumentierten Ermüdungslebensdaueranforderungen (typischerweise > 10⁷ Zyklen)
- Anwendungen, bei denen die Rissausbreitungsrate langsam sein muss, um eine inspektionsbasierte Risserkennung zu ermöglichen (schadenstolerante Auslegung)
Einschränkungen von 2024: Sehr schlechte Korrosionsbeständigkeit – 2024 muss plattiert (gebundenes Aluminiumlegierungsblech, 2024-Kern + reine Aluminiumoberflächenschicht) oder eloxiert und versiegelt werden, für den Außeneinsatz. Schlechte Schweißbarkeit – 2024 wird in genieteten und mechanisch befestigten Strukturen verwendet, nicht in geschweißten Baugruppen. Eloxieren ist möglich, erzeugt aber weniger konsistente Ergebnisse als bei 6061.
5052-H32: Korrosionsbeständigkeit und Schweißbarkeit
5052 ist eine Magnesiumlegierung (Mg-Gehalt 2,2–2,8%) ohne Kupfer, die eine hervorragende Korrosionsbeständigkeit bietet, insbesondere in Salzwasser- und Meeresumgebungen. Sie ist die Standardwahl, wenn die Anwendung Korrosionseinwirkung mit Schweißen kombiniert.
Mechanismus der Korrosionsbeständigkeit: Der Magnesiumgehalt von 5052 erzeugt eine stabilere und kohärentere Oxidschicht als die kupferhaltigen Legierungen (2024, 7075), wodurch Lochkorrosion in chloridreichen Umgebungen (Meerwasser, Streusalz, Küstenluft) deutlich reduziert wird. Die Salzsprühtest-Leistung von 5052 übertrifft 6061 bei Meeresimmersion deutlich.
Schweißeignung: 5052 schweißt mit minimaler Festigkeitsreduzierung in der Wärmeeinflusszone, und die Schweißverbindung behält eine akzeptable Duktilität. Vergleichen Sie dies mit 6061, das nach dem Schweißen etwa 20–40% seiner T6-Festigkeit in der WEZ verliert (lokal vom T6- in den weichgeglühten Zustand zurückfällt), sowie mit 7075 und 2024, die zu Heißrissen neigen und nicht schmelzgeschweißt werden sollten.
Anwendungen: Schiffsrumpfkomponenten, Kraftstofftanks, geschweißte Gehäuse für Außenumgebungen, chemikalienbeständige Gehäuse, architektonische Verkleidungen und jede Anwendung, die Umformoperationen (Biegen, Walzen) mit Schweißen kombiniert.
Einschränkungen von 5052: Die Zugfestigkeit von 210–260 MPa im H32-Zustand ist geringer als die von 6061-T6. Für lasttragende CNC-bearbeitete Bauteile ist 5052 typischerweise unzureichend. 5052 ist eine Verarbeitungslegierung – sie zeichnet sich in Blechumformungsprozessen aus, ist aber nicht die richtige Wahl für komplexe präzisionsbearbeitete Strukturbauteile.
Anwendungsspezifische Legierungsauswahl
| Anwendungskategorie | Typische Legierung | Hauptgrund |
|---|---|---|
| Allgemeine Gehäuse, Halterungen, Rahmen | 6061-T6 | Zerspanbarkeit, Eloxieren, Kosten |
| Kühlkörper und Wärmemanagement | 6061-T6 | Zerspanbarkeit + Wärmeleitfähigkeit ~150–170 W/m·K |
| Luft- und Raumfahrt-Strukturhalterungen | 7075-T6 | Festigkeits-Gewichts-Verhältnis; Sicherheitsmargen |
| Ermüdungsstruktur der Luft- und Raumfahrt (Rumpf, Beplankungen) | 2024-T3 | Ermüdungslebensdauer; Rissausbreitungswiderstand |
| Roboterarme und UAV-Strukturen | 7075-T6 | Hohe Steifigkeit, minimale Durchbiegung |
| Marinekomponenten (Boote, Offshore) | 5052-H32 | Salzwasser-Korrosionsbeständigkeit |
| Geschweißte Strukturbaugruppen | 5052-H32 oder 6061 | Schweißbarkeit; 5052 für Marine, 6061 für allgemeine Anwendungen |
| Elektronikgehäuse (Verbraucher) | 6061-T6 | Eloxierkonsistenz; kosmetische Qualität |
| Präzisionsoptik-Halterungen | 6061-T6 | Dimensionsstabilität; Bearbeitungskonsistenz |
| Automobil-Leistungskomponenten | 7075-T6 oder 6061 | Abhängig von der Last: 7075 für hohe Lasten, 6061 für allgemeine Anwendungen |
| Motorsportkomponenten | 7075-T6 | Festigkeit + Gewicht unter Rennbelastung |
Häufige Auswahlfehler und deren Folgen
Überdimensionierung mit 7075 für allgemeine Teile: Die Bearbeitungskosten von 7075 sind 20–40 % höher als bei 6061 aufgrund der Materialpreisprämie, und die begrenzte Korrosionsbeständigkeit erfordert in der Regel eine zusätzliche Oberflächenbehandlung. Für Halterungen, Gehäuse und Strukturteile mit moderater Belastung, bei denen die Spannungsanalyse bestätigt, dass die Streckgrenze von 6061 ausreichend ist, erhöht die Spezifikation von 7075 die Kosten ohne funktionalen Nutzen.
Verwendung von 2024 oder 7075 für geschweißte Strukturen: Beide Legierungen haben eine schlechte bis unzureichende Schweißbarkeit. Heißrisse bei 7075 und Kaltrisse in Verbindung mit Festigkeitsverlust bei 2024 machen Schweißverbindungen in diesen Legierungen strukturell unzuverlässig. Geschweißte Aluminiumstrukturen sollten 5052 (Meeres-/Korrosionsumgebungen) oder 6061 (allgemeine Strukturen) verwenden, mit Nachbehandlung nach dem Schweißen, wenn 6061-T6-Eigenschaften in der Nähe der Schweißnähte erforderlich sind.
Ignorieren der Korrosionsumgebung bei der Legierungsauswahl: 2024 und 7075 korrodieren ohne Oberflächenbehandlung sichtbar in Außenumgebungen. Für unbeschichtete Außenkomponenten sind 6061 oder 5052 die geeigneten Wahlmöglichkeiten. Die Verwendung von 2024 oder 7075 in Meeresumgebungen ohne Plattierung oder Beschichtung führt innerhalb von Monaten zu Betriebsversagen.
Spezifikation von 2024 wegen seines eloxierten Aussehens: 2024 erzeugt aufgrund des hohen Kupfergehalts eine ungleichmäßige, oft grau gestreifte Eloxierung. Für kosmetisch gleichmäßige eloxierte Teile ist 6061 die einzige praktische Wahl unter den gängigen technischen Legierungen.
DFM-Überlegungen für gefräste Aluminiumteile
Wandstärke: Die minimale praktische Wandstärke für gefräste Aluminiummerkmale hängt vom Verhältnis Höhe zu Dicke ab. Für ungestützte Wände: Unter etwa 1,5 mm Wandstärke bei 6061 wird die elastische Durchbiegung unter Schnittkräften auf der bearbeiteten Oberfläche sichtbar. Für 7075 (höheres effektives Modul-zu-Festigkeits-Verhältnis in dünnen Abschnitten) kann die minimale Wandstärke 1,0–1,2 mm erreichen. Für Präzisionstoleranzen an dünnen Wänden reduziert eine gestufte Bearbeitung (Vorschruppen von beiden Seiten, dann Schlichten) durchbiegungsbedingte Fehler.
Inneneckenradien: Standard-Schaftfräser hinterlassen an Innenecken einen Radius, der dem Werkzeugradius entspricht. Für Taschen mit spezifischen Inneneckenradien muss der Werkzeugdurchmesser dem spezifizierten Radius entsprechen (eine Tasche mit 2 mm Radius erfordert ein Werkzeug mit ≤ 4 mm Durchmesser). Sehr kleine Eckenradien (unter R0,5 mm) erfordern Werkzeuge mit kleinem Durchmesser und kurzer Reichweite, die die Bearbeitungsgeschwindigkeit reduzieren und die Einrichtungskomplexität erhöhen. Spezifizieren Sie R1,0–2,0 mm Innenecken als Standard; kleinere Radien nur dort, wo funktional erforderlich.
Tiefe-zu-Durchmesser-Verhältnis: Taschen und Bohrungen, die tiefer als etwa 3–4× ihrer Breite sind, erfordern längere Werkzeuge mit reduzierter Steifigkeit, was mögliches Rattern und Schwankungen der Oberflächenqualität erzeugt. Für Taschen mit Tiefe-zu-Breite-Verhältnissen über 5:1 fordern Sie vor der Fertigstellung der Zeichnungen eine DFM-Überprüfung an.
Gewindeüberlegungen: Für Gewindebohrungen in Aluminium beträgt die minimale Einschraublänge 1,5–2× den Nenndurchmesser des Gewindes, um Ausreißen zu verhindern (gegenüber 1× bei Stahl-auf-Stahl). M3- und kleinere Gewinde in Aluminium sind beim Montagedrehmoment vom Ausreißen bedroht — erwägen Sie Helicoil-Einsätze für kleine Gewinde in belasteten Anwendungen oder für Gewinde, die wiederholt montiert werden.
Oberflächengüte vor dem Eloxieren: Eloxieren folgt exakt der bearbeiteten Oberfläche — es füllt oder verdeckt keine Bearbeitungsspuren. Für kosmetisch eloxierte Teile spezifizieren Sie eine endgültige bearbeitete Oberflächengüte von Ra ≤ 0,8 µm oder leichteres Polieren vor dem Eloxieren. Sichtbare Werkzeugspuren vom Fräsen mit Ra 1,6 µm bleiben durch die eloxierte Schicht sichtbar.
Wichtigste Erkenntnisse
- 6061-T6 ist der richtige Ausgangspunkt für etwa 70–80 % der gefrästen Aluminiumteile: seine Ausgewogenheit aus Zerspanbarkeit (Zykluszeiten 20–40 % kürzer als bei härteren Legierungen), guter Korrosionsbeständigkeit, gleichmäßiger Eloxierqualität und geringeren Gesamtbearbeitungskosten macht ihn zur geeigneten Wahl, sofern keine spezifische Analyse eine Unzulänglichkeit feststellt.
- 7075-T6 ist ein Leistungs-Upgrade, kein Standard-Upgrade: seine etwa 80 % höhere Zugfestigkeit ist wertvoll für Luftfahrtstrukturen, Robotik und hochbelastete Präzisionskomponenten, aber die 20–40 % höheren Bearbeitungskosten und die obligatorischen Korrosionsschutzanforderungen bedeuten, dass es nur spezifiziert werden sollte, wenn Spannungsanalyse oder Ermüdungslebensdaueranforderungen von 6061 nicht erfüllt werden können.
- 2024-T3 ist speziell für ermüdungsdominierte Luftfahrtanwendungen: seine geringere statische Festigkeit als 7075 wird durch überlegene Ermüdungsrissbeständigkeit unter zyklischer Belastung kompensiert. Es ist die falsche Wahl für allgemeine strukturelle Verwendung, Meeresumgebungen (korrodiert schnell) oder geschweißte Baugruppen.
- 5052-H32 ist die richtige Wahl, wenn sowohl Schweißbarkeit als auch Meerwasserkorrosionsbeständigkeit erforderlich sind: seine geringere Festigkeit im Vergleich zu 6061 ist der Kompromiss, der für ausgezeichnete Salzwasserleistung und Zuverlässigkeit der Schweißverbindungen akzeptiert wird.
- Eloxierqualität ist legierungsabhängig: 6061 erzeugt die gleichmäßigste, ästhetisch ansprechendste eloxierte Oberfläche. 7075 erzeugt akzeptable Ergebnisse. 2024 erzeugt schlechte, ungleichmäßige Eloxierung aufgrund des hohen Kupfergehalts.
- Der häufigste Fehler bei der Aluminiumlegierungsauswahl ist die Wahl von 7075 “zur Sicherheit” bei Teilen, bei denen die Spannungsanalyse zeigt, dass 6061 ausreichend ist: dies erhöht Kosten, verlängert die Durchlaufzeit und erfordert zusätzlichen Korrosionsschutz ohne technische Rechtfertigung.
- Für OEM-Einkaufsteams: wenn ein Lieferant eine Aluminiumlegierung durch eine andere ersetzt (am häufigsten 6061 durch 7075 oder umgekehrt), fordern Sie das Materialzertifikat an und verifizieren Sie Legierungsbezeichnung und Wärmebehandlungszustand. Die mechanischen Eigenschaften von 6061-T6 und 7075-T6 unterscheiden sich um einen Faktor von etwa 1,8× bei der Zugfestigkeit — keine akzeptable Substitution für lasttragende Komponenten.
Häufig gestellte Fragen
Was ist die beste Aluminiumlegierung für gefräste Teile?
Es gibt keine einzelne beste Aluminiumlegierung – die richtige Wahl hängt von den Anforderungen der Anwendung ab. Für etwa 70–80 % der CNC-gefrästen Teile (Gehäuse, Halterungen, Rahmen, Präzisionskomponenten, Elektronikgehäuse) ist 6061-T6 die optimale Wahl, da es ausreichende Festigkeit (290–310 MPa Zugfestigkeit), hervorragende Zerspanbarkeit, gute Korrosionsbeständigkeit und gleichbleibende Eloxierqualität zu den niedrigsten Gesamtbearbeitungskosten vereint. 7075-T6 ist geeignet, wenn die Lasten das überschreiten, was 6061 bei den verfügbaren Querschnittsgrößen bewältigen kann, insbesondere in der Luft- und Raumfahrtstruktur, Robotik und Wettbewerbskomponenten. 2024-T3 wird speziell für ermüdungskritische Luft- und Raumfahrtanwendungen verwendet. 5052-H32 ist der Standard für Meeresumgebungen und geschweißte Strukturbaugruppen.
Ist 7075-Aluminium deutlich besser als 6061 für CNC-Teile?
7075-T6 hat eine etwa 80 % höhere Zugfestigkeit als 6061-T6 (500–570 MPa gegenüber 290–310 MPa), was es für Hochlastanwendungen deutlich besser macht. Dieser Festigkeitsvorteil bringt jedoch echte Kompromisse mit sich: 7075-Material kostet etwa 50–100 % mehr pro Kilogramm, seine schlechte Korrosionsbeständigkeit (aufgrund des hohen Zink- und Kupfergehalts) erfordert für die meisten Umgebungen eine zusätzliche Oberflächenbehandlung, seine schlechte Schweißbarkeit macht es für geschweißte Baugruppen ungeeignet, und die Bearbeitungskosten sind 20–40 % höher. Für Teile, bei denen die Spannungsanalyse bestätigt, dass die Streckgrenze von 6061 ausreichend ist – was die Mehrheit der strukturellen Halterungen, Gehäuse und Präzisionskomponenten betrifft – fügt die Spezifikation von 7075 erhebliche Kosten ohne funktionalen Nutzen hinzu.
Warum wird 6061-Aluminium so häufig in der CNC-Bearbeitung verwendet?
Die Verbreitung von 6061 resultiert daraus, dass seine Eigenschaftskombination gleichzeitig für die Mehrheit der CNC-Bearbeitungsanwendungen gut geeignet ist: Die Zerspanbarkeit ist ausgezeichnet (Schnittgeschwindigkeiten von 300–600 m/min, geringer Werkzeugverschleiß), die Festigkeit ist für die meisten Anwendungen mit 290–310 MPa Zugfestigkeit ausreichend, die Korrosionsbeständigkeit ist ohne Behandlung in den meisten Umgebungen gut, die Eloxierqualität ist die gleichbleibendste der gängigen Legierungen, und die Verfügbarkeit ist ausgezeichnet (weltweit in Stange, Platte und Strangpressprofil gelagert). Keine andere Legierung erfüllt gleichzeitig alle fünf Kriterien – 7075 ist stärker, kostet aber mehr und korrodiert leichter; 5052 widersteht Korrosion besser, hat aber geringere Festigkeit; 2024 hat eine bessere Ermüdungslebensdauer, aber schlechte Korrosionsbeständigkeit und schlechtes Eloxieren. Das Profil von 6061, ’in allem gut zu sein’, macht es zum praktischen Standard für etwa 70–80 % der CNC-gefrästen Aluminiumteile.
Welche Aluminiumlegierung sollte für Meeres- oder Salzwasserumgebungen verwendet werden?
5052-H32 ist die Standardwahl für Komponenten mit direktem Meereinsatz – Salzwassertauchung, Küstenluft oder Sprühumgebungen. Der Magnesiumgehalt von 5052 (2,2–2,8 %) erzeugt ein stabileres Oberflächenoxid, das chloridinduzierte Lochkorrosion deutlich besser widersteht als 6061 und weit besser als die kupferhaltigen Legierungen (2024, 7075), die in Meeresumgebungen schnell korrodieren. Für Anwendungen, die Meereskorrosionsbeständigkeit mit Schweißanforderungen kombinieren – Bootsbeschläge, Tankfertigung, Meeresgehäuse – wird 5052 auch gegenüber 6061 bevorzugt, da 5052 eine bessere Schweißnahtfestigkeit behält und nicht zu Wärmeeinflusszonenrissen neigt. Für eloxierte 6061-Komponenten, die in allgemeinen Außenumgebungen (nicht Meeresimmersion) verwendet werden, bietet die Eloxalschicht ausreichenden Korrosionsschutz.
Wie beeinflusst die Auswahl der Aluminiumlegierung die Eloxierqualität?
Die Eloxierqualität variiert erheblich zwischen Legierungen, da sich die Oxidschicht aus dem Grundmetall bildet und Legierungselemente die Gleichmäßigkeit, Dicke und Farbstoffaufnahme der Oxidschicht beeinflussen. 6061 erzeugt das gleichbleibendste Eloxieren der gängigen technischen Legierungen – die Mg-Si-Ausscheidungsphase ist fein und gleichmäßig verteilt, was eine gleichmäßige Oxidschicht mit konsistenter Porenstruktur für gleichmäßige Farbstoffabsorption erzeugt. 7075 erzeugt akzeptables, aber etwas weniger gleichmäßiges Eloxieren – sichtbare kosmetische Abweichungen sind bei Anwendungen mit kritischem Erscheinungsbild möglich. 2024 erzeugt schlechte Eloxierergebnisse – der hohe Kupfergehalt (3,8–4,9 %) erzeugt kupferreiche Partikel an der Oberfläche, die dunkle Streifen und ungleichmäßige Farbe in der Eloxalschicht verursachen. 5052 eloxiert ausreichend. Für jede Anwendung, die eine kosmetisch gleichbleibende eloxierte Oberfläche erfordert – Konsumgüter, Instrumente, Bedienfelder – ist 6061 die klare Wahl.
Geschrieben vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung, das Aluminiumkomponenten aus 6061, 7075, 2024, 5052 und Speziallegierungen für Luft- und Raumfahrt, Automobil, Robotik, Medizingeräte, Unterhaltungselektronik und industrielle OEM-Fertigungsprogramme herstellt. Technische Referenzen: ASM Handbook Vol. 2 (Properties and Selection: Nonferrous Alloys – Aluminum Alloys), ASTM B209 (Aluminum Alloy Sheet and Plate), Machinery’s Handbook (Properties of Aluminum Alloys), MIL-DTL-5541 (Chemical Conversion Coatings on Aluminum), AMS 2770 (Heat Treatment of Aluminum Alloys).
Präzisions-CNC-gefräste Aluminiumteile beschaffen?
Bei CMS bearbeiten wir 6061, 7075, 2024, 5052 und Spezialaluminiumlegierungen mit engen Toleranzen – mit DFM-Überprüfung in der Angebotsphase, Materialzertifikatsprüfung, Eloxierkoordination und CMM-Erstmusterprüfberichten.
[Eine Aluminiumlegierungs-Auswahlprüfung und ein CNC-Bearbeitungsangebot anfordern →]


