
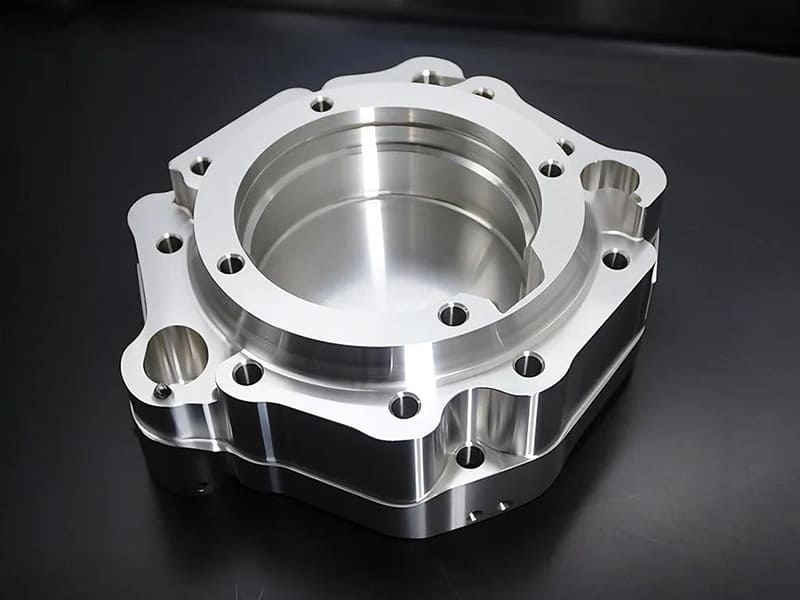
Respuesta rápida: El aluminio es el metal más comúnmente mecanizado CNC porque combina excelente maquinabilidad (velocidades de corte 2–3× más rápidas que el acero), resistencia mecánica suficiente, resistencia natural a la corrosión y baja densidad (~2.7 g/cm³ frente a ~7.8 g/cm³ del acero). La aleación correcta depende de la aplicación: 6061-T6 (resistencia a la tracción 290–310 MPa) es la opción estándar para aproximadamente el 70–80% de las piezas mecanizadas CNC debido a su equilibrio de resistencia, maquinabilidad, resistencia a la corrosión y calidad de anodizado consistente. La 7075-T6 (resistencia a la tracción 500–570 MPa) se selecciona cuando la carga es lo suficientemente alta como para justificar el costo de mecanizado 20–40% mayor. La 2024-T3 (resistencia a la tracción 440–470 MPa) se utiliza para aplicaciones aeroespaciales dominadas por fatiga. La 5052-H32 (resistencia a la tracción 210–260 MPa) se elige cuando la resistencia a la corrosión y la soldabilidad son prioridades sobre la resistencia.
Por qué el aluminio domina el mecanizado CNC
La prevalencia del aluminio en el mecanizado CNC no se debe a que sea el material más resistente o más barato — sino a que la combinación de propiedades resulta en el menor costo total de fabricación para la mayoría de los componentes de ingeniería de precisión.
Mecanizabilidad: El aluminio se mecaniza a velocidades de corte de 300–600 m/min con herramientas de carburo, en comparación con 80–180 m/min para el acero inoxidable y 30–100 m/min para el titanio. Esta ventaja de velocidad de 3–8× se traduce directamente en tiempos de ciclo más cortos y menor costo por pieza. El aluminio también produce virutas cortas y limpias en lugar de las virutas largas y fibrosas del acero inoxidable, lo que reduce los problemas de evacuación de virutas y simplifica el mecanizado automatizado.
Relación resistencia-peso: A 2.7 g/cm³, el aluminio pesa aproximadamente 35% del acero. Para sistemas en movimiento (robótica, estructuras de UAV, suspensión automotriz), reducir el peso del componente reduce la inercia, mejora el tiempo de respuesta y reduce la carga sobre las estructuras de soporte. Un soporte de aluminio 6061-T6 que reemplaza un equivalente de acero al carbono al mismo nivel de tensión pesa aproximadamente el 35–40% de la versión de acero mientras cumple con el mismo requisito estructural.
Resistencia natural a la corrosión: El aluminio forma una capa estable de óxido de aluminio (Al₂O₃) al exponerse al aire, que pasiva la superficie y previene una mayor oxidación. Este comportamiento autoprotector es adecuado para la mayoría de las aplicaciones interiores y exteriores generales sin ningún tratamiento superficial, a diferencia del acero al carbono que se oxida con la humedad ambiental sin recubrimiento.
Conductividad térmica: El aluminio 6061 tiene una conductividad térmica de aproximadamente 150–170 W/m·K — aproximadamente 4× mejor que el acero y 10× mejor que el titanio. Para aplicaciones de disipadores de calor, carcasas electrónicas que requieren gestión térmica y cualquier componente donde la disipación de calor sea relevante, el rendimiento térmico del aluminio no es fácilmente igualado a un peso comparable.
Selección de aleación de aluminio: Los seis criterios
La selección de aleación para piezas mecanizadas CNC de aluminio requiere evaluar seis factores simultáneamente. La selección basada en un solo factor — típicamente la resistencia — produce soluciones sobredimensionadas y de mayor costo en la mayoría de los casos.
| Factor de selección | 6061 | 7075 | 2024 | 5052 |
|---|---|---|---|---|
| Resistencia a la tracción (T6/T3/H32) | 290–310 MPa | 500–570 MPa | 440–470 MPa | 210–260 MPa |
| Límite elástico | 240–270 MPa | 430–500 MPa | 290–345 MPa | 160–210 MPa |
| Maquinabilidad (relativa al acero 1212) | ~70–75% | ~70–75% | ~65–70% | ~60–65% |
| Resistencia a la corrosión | Bien | Moderada (sin recubrimiento) | Pobre | Excelente |
| Soldabilidad | Bien | Pobre | Pobre | Excelente |
| Calidad del anodizado | Excelente | Bien | Pobre | Bien |
| Costo total de mecanizado relativo | Referencia | 20–40% mayor | 15–30% mayor | 5–15% mayor |
6061-T6: La opción estándar para la mayoría de las piezas CNC
La 6061 es una aleación de magnesio-silicio (Mg-Si) con resistencia a la tracción de aproximadamente 290–310 MPa en el temple T6. Es la opción predeterminada para piezas mecanizadas CNC de aluminio porque ninguna otra aleación ofrece simultáneamente su combinación de maquinabilidad, resistencia a la corrosión, calidad de acabado superficial y costo.
Mecanizabilidad: La 6061 se mecaniza limpiamente a altas velocidades de corte con formación mínima de filo recrecido. El contenido relativamente bajo de silicio (0.40–0.80%) reduce el desgaste abrasivo de la herramienta en comparación con aleaciones de mayor contenido de silicio, y las buenas características de formación de viruta de la aleación la hacen compatible con el mecanizado CNC automatizado con intervención mínima de cambio de herramienta. El acabado superficial de Ra 0.8–1.6 µm es rutinario; Ra 0.4 µm e inferior es alcanzable con herramientas y pasadas de acabado apropiadas.
Anodizado: La 6061 produce los resultados de anodizado más consistentes de cualquier aleación de aluminio común. La capa de óxido crece uniformemente, lo que resulta en una absorción de tinte predecible y un color consistente en todo un lote de producción. Para productos de consumo visibles, instrumentos de precisión y cualquier aplicación donde la consistencia del color anodizado sea importante, la 6061 es la elección de ingeniería.
Resistencia a la corrosión: La 6061 funciona bien en entornos interiores, uso exterior general y humedad moderada sin anodizado. Para equipos industriales exteriores, componentes de aviación general y herrajes arquitectónicos, la 6061 sin recubrimiento típicamente tiene resistencia a la corrosión adecuada. No es adecuada para inmersión marina o exposición continua a agua salada sin tratamiento.
Adecuación de resistencia: El límite elástico de la 6061-T6 de 240–270 MPa significa que puede soportar tensiones de diseño de hasta aproximadamente 160–180 MPa (con un factor de seguridad de 1.5) sin deformación permanente. Para soportes estructurales, carcasas, marcos, accesorios y la mayoría de los componentes de máquinas de precisión, esto es adecuado. El error más común en la selección de aleación es actualizar a 7075 para piezas cuyo análisis de carga muestra tensiones muy por debajo del límite elástico de la 6061.
Cuando la 6061 no es adecuada: Componentes rotativos de alta carga (ejes de transmisión bajo alto torque), estructuras aeroespaciales bajo cargas de vuelo combinadas, componentes de competición de carreras sujetos a impacto y fatiga, y aplicaciones donde el diseño no puede engrosarse para llevar las tensiones dentro del rango del 6061.
7075-T6: Cuando la resistencia máxima justifica la prima
El 7075 es una aleación de zinc-magnesio-cobre (Zn-Mg-Cu) que alcanza una resistencia a la tracción de 500–570 MPa en el temple T6 — aproximadamente 80% de la resistencia del acero dulce a aproximadamente 35% de su peso. Esta relación resistencia-peso es la razón por la que el 7075 es el estándar para componentes estructurales aeroespaciales, robótica de alto rendimiento y componentes de precisión críticos para la carga.
Cuándo especificar 7075 en lugar de 6061:
- El análisis de tensiones del diseño muestra tensiones que exceden aproximadamente el 60–70% del límite elástico del 6061, y la geometría no puede modificarse para reducir la tensión por debajo de este nivel
- La vida a fatiga es una preocupación y el diseño no puede acomodar los tamaños de sección necesarios para el 6061 en la vida a fatiga especificada
- La reducción de peso es un objetivo principal (la mayor resistencia del 7075 permite secciones más delgadas para la misma capacidad estructural)
- La aplicación es de alto rendimiento o clasificada como aeroespacial y los márgenes de resistencia del 7075 se requieren específicamente
La compensación de costos del 7075: El 7075 no es significativamente más difícil de mecanizar que el 6061 en el temple T6 — las clasificaciones de maquinabilidad son comparables. La prima de costo proviene del precio del material (el 7075 cuesta aproximadamente 50–100% más por kilogramo que el 6061 en formas equivalentes) y de los requisitos de tratamiento superficial post-mecanizado. El 7075 tiene una resistencia a la corrosión significativamente menor que el 6061 debido al alto contenido de zinc y cobre — el 7075 desnudo se corroe visiblemente en ambientes húmedos. Los componentes generalmente deben ser anodizados, tratados con Alodine o pintados, agregando pasos de proceso que el 6061 a menudo no requiere.
Limitación de soldabilidad: El 7075 tiene mala soldabilidad — la soldadura causa grietas en la zona afectada por el calor (HAZ) debido a la sensibilidad de la aleación endurecible por precipitación al ciclo térmico de la soldadura. El 7075 es esencialmente una aleación para piezas mecanizadas; las estructuras soldadas que usan 7075 son un error de ingeniería en la mayoría de los casos.
2024-T3: Optimizado para Fatiga en Cargas Cíclicas
El 2024 es una aleación de cobre-manganeso-magnesio (Cu-Mn-Mg) desarrollada específicamente para estructuras aeroespaciales críticas por fatiga. Su resistencia a la tracción de 440–470 MPa en el temple T3 es menor que la del 7075, pero su resistencia a la fatiga — resistencia a la iniciación y propagación de grietas bajo cargas cíclicas — es significativamente mejor que la del 6061 o el 7075.
Por qué importa la resistencia a la fatiga: La mayoría de las fallas estructurales en servicio son impulsadas por fatiga, no por sobrecarga. Un panel de fuselaje de aeronave experimenta ciclos de presión en cada vuelo; un componente de suspensión de vehículo ve millones de ciclos de carga durante su vida útil. En aplicaciones de fatiga, la amplitud de esfuerzo y la resistencia del material a la iniciación de grietas (relacionada con el límite de fatiga/límite de resistencia) determinan la vida útil, no la resistencia a la tracción estática.
El alto contenido de cobre del 2024-T3 (3.8–4.9% Cu) produce una microestructura con mejor resistencia a la iniciación de grietas por fatiga. El temple T3 (tratado térmicamente en solución, trabajado en frío, envejecido naturalmente) mantiene buena ductilidad mientras conserva el endurecimiento por precipitación de cobre. La curva S-N (esfuerzo vs número de ciclos) para el 2024 muestra una vida de fatiga más larga que el 6061 o el 7075 a amplitudes de esfuerzo iguales.
Cuándo especificar 2024:
- Estructura primaria aeroespacial bajo presurización, flexión o vibración repetidas
- Componentes estructurales con requisitos documentados de vida de fatiga (típicamente > 10⁷ ciclos)
- Aplicaciones donde la tasa de propagación de grietas debe ser lenta para permitir la detección de grietas basada en inspección (diseño tolerante al daño)
Limitaciones del 2024: Muy mala resistencia a la corrosión — el 2024 debe ser revestido (lámina de aleación de aluminio unida, núcleo de 2024 + capa superficial de aluminio puro) o anodizado y sellado para uso exterior. Mala soldabilidad — el 2024 se usa en estructuras remachadas y unidas mecánicamente, no en ensamblajes soldados. El anodizado es posible pero produce resultados menos consistentes que el 6061.
5052-H32: Resistencia a la Corrosión y Soldabilidad
El 5052 es una aleación de magnesio (contenido de Mg 2.2–2.8%) sin cobre, que proporciona excelente resistencia a la corrosión, particularmente en ambientes de agua salada y marinos. Es la elección estándar cuando la aplicación combina exposición a la corrosión con soldadura.
Mecanismo de resistencia a la corrosión: El contenido de magnesio del 5052 produce una capa de óxido más estable y más coherente que las aleaciones que contienen cobre (2024, 7075), reduciendo significativamente la corrosión por picaduras en ambientes ricos en cloruros (agua de mar, sal de carretera, aire costero). El rendimiento de la prueba de niebla salina del 5052 supera sustancialmente al 6061 en condiciones de inmersión marina.
Soldabilidad: El 5052 se suelda con una reducción mínima de resistencia en la zona afectada por el calor, y la unión soldada mantiene ductilidad aceptable. Compare esto con el 6061, que pierde aproximadamente 20–40% de su resistencia T6 en la HAZ después de la soldadura (revertiendo localmente de T6 a condición recocida), y con el 7075 y el 2024, que son propensos al agrietamiento en caliente y no deben soldarse por fusión.
Aplicaciones: Componentes de casco marino, tanques de combustible, recintos soldados para ambientes exteriores, carcasas resistentes a químicos, revestimiento arquitectónico y cualquier aplicación que combine operaciones de conformado (doblado, laminado) con soldadura.
Limitaciones del 5052: La resistencia a la tracción de 210–260 MPa en la condición H32 es menor que la del 6061-T6. Para componentes mecanizados de alta resistencia, el 5052 generalmente es insuficiente. El 5052 es una aleación de fabricación — sobresale en operaciones de fabricación en forma de lámina pero no es la elección correcta para componentes estructurales mecanizados de precisión complejos.
Selección de Aleación Específica por Aplicación
| Categoría de Aplicación | Aleación Típica | Motivo principal |
|---|---|---|
| Carcasas generales, soportes, marcos | 6061-T6 | Maquinabilidad, anodizado, costo |
| Disipadores de calor y gestión térmica | 6061-T6 | Maquinabilidad + conductividad térmica ~150–170 W/m·K |
| Soportes estructurales aeroespaciales | 7075-T6 | Relación resistencia-peso; márgenes de seguridad |
| Estructura aeroespacial de fatiga (fuselaje, revestimientos) | 2024-T3 | Vida de fatiga; resistencia a la propagación de grietas |
| Brazos robóticos y estructuras UAV | 7075-T6 | Alta rigidez, deflexión mínima |
| Componentes marinos (barcos, offshore) | 5052-H32 | Resistencia a la corrosión por agua salada |
| Ensamblajes estructurales soldados | 5052-H32 o 6061 | Soldabilidad; 5052 para marino, 6061 para uso general |
| Carcasas electrónicas (consumidor) | 6061-T6 | Consistencia de anodizado; calidad cosmética |
| Montajes ópticos de precisión | 6061-T6 | Estabilidad dimensional; consistencia de mecanizado |
| Componentes automotrices de rendimiento | 7075-T6 o 6061 | Depende de la carga: 7075 para alta carga, 6061 para uso general |
| Componentes de motorsport | 7075-T6 | Resistencia + peso bajo cargas de carrera |
Errores Comunes de Selección y Consecuencias
Sobre-especificar 7075 para piezas generales: El costo de mecanizado de 7075 es 20–40% más alto que el de 6061 debido a la prima en el precio del material, y la limitación de resistencia a la corrosión implica que normalmente se requiere un tratamiento de superficie adicional. Para soportes, carcasas y piezas estructurales de carga moderada donde el análisis de esfuerzos confirma que la resistencia a la fluencia de 6061 es adecuada, especificar 7075 añade costo sin beneficio funcional.
Usar 2024 o 7075 para estructuras soldadas: Ambas aleaciones tienen soldabilidad pobre o inaceptable. El agrietamiento en caliente en 7075 y el agrietamiento en frío combinado con pérdida de resistencia en 2024 hacen que las uniones soldadas en estas aleaciones sean estructuralmente poco fiables. Las estructuras de aluminio soldadas deben usar 5052 (entornos marinos o de corrosión) o 6061 (estructuras generales), con tratamiento post-soldadura si se requieren propiedades T6 de 6061 cerca de las soldaduras.
Ignorar el entorno de corrosión en la selección de aleaciones: 2024 y 7075, sin tratamiento de superficie, se corroen visiblemente en entornos exteriores. Para componentes exteriores sin recubrimiento, 6061 o 5052 son las opciones adecuadas. Aplicar 2024 o 7075 en entornos marinos sin revestimiento o recubrimiento produce fallos de servicio en cuestión de meses.
Especificar 2024 por su apariencia anodizada: 2024 produce un anodizado no uniforme, a menudo con vetas grises, debido al alto contenido de cobre. Para piezas anodizadas con consistencia cosmética, 6061 es la única opción práctica entre las aleaciones de ingeniería comunes.
Consideraciones de DFM para Piezas Mecanizadas de Aluminio CNC
Espesor de la pared: El espesor mínimo práctico de pared para características fresadas de aluminio CNC depende de la relación altura-espesor. Para paredes sin soporte: por debajo de aproximadamente 1.5 mm de espesor de pared en 6061, la deflexión elástica bajo fuerzas de corte se vuelve visible en la superficie mecanizada. Para 7075 (mayor relación módulo-resistencia efectiva en secciones delgadas), el espesor mínimo de pared puede acercarse a 1.0–1.2 mm. Para tolerancias de precisión en paredes delgadas, el mecanizado por etapas (desbaste desde ambos lados, luego acabado) reduce el error inducido por deflexión.
Radios de esquina internos: Las fresas estándar dejan un radio en las esquinas internas igual al radio de la herramienta. Para bolsillos que requieren radios de esquina internos específicos, el diámetro de la herramienta debe coincidir con el radio especificado (un bolsillo de radio 2 mm requiere una herramienta de diámetro ≤ 4 mm). Radios de esquina muy pequeños (por debajo de R0.5 mm) requieren herramientas de diámetro pequeño y alcance corto que reducen la velocidad de mecanizado y aumentan la complejidad de configuración. Especifique esquinas internas de R1.0–2.0 mm como valor predeterminado; radios más pequeños solo donde sean funcionalmente necesarios.
Relación profundidad-diámetro: Bolsillos y agujeros más profundos que aproximadamente 3–4× su ancho requieren herramientas más largas con rigidez reducida, produciendo posible vibración y variación en la calidad de la superficie. Para bolsillos que requieren relaciones profundidad-ancho superiores a 5:1, solicite revisión de DFM antes de finalizar los planos.
Consideraciones sobre roscas: Para agujeros roscados en aluminio, la longitud mínima de acoplamiento es 1.5–2× el diámetro nominal de la rosca para prevenir el desprendimiento (versus 1× para acero con acero). Roscas M3 y más pequeñas en aluminio están en riesgo de desprendimiento bajo el par de ensamblaje — considere insertos helicoidales para roscas pequeñas en aplicaciones con carga o para roscas que se ensamblarán repetidamente.
Acabado de superficie antes del anodizado: El anodizado sigue exactamente la superficie mecanizada — no rellena ni oculta marcas de mecanizado. Para piezas anodizadas cosméticamente, especifique un acabado de superficie mecanizado final de Ra ≤ 0.8 µm o pulido más ligero antes del anodizado. Las marcas de herramienta visibles de fresado con Ra 1.6 µm permanecerán visibles a través de la capa anodizada.
Principales conclusiones
- 6061-T6 es el punto de partida correcto para aproximadamente 70–80% de piezas mecanizadas de aluminio CNC: su equilibrio de maquinabilidad (tiempos de ciclo 20–40% más cortos que aleaciones más duras), buena resistencia a la corrosión, calidad de anodizado consistente y menor costo total de mecanizado lo convierten en la opción adecuada a menos que un análisis específico identifique una deficiencia.
- 7075-T6 es una mejora de rendimiento, no una mejora predeterminada: su resistencia a la tracción aproximadamente 80% más alta es valiosa para estructuras aeroespaciales, robótica y componentes de precisión de alta carga, pero el costo de mecanizado 20–40% más alto y los requisitos obligatorios de protección contra la corrosión significan que solo debe especificarse cuando el análisis de esfuerzos o los requisitos de vida a fatiga no pueden cumplirse con 6061.
- 2024-T3 es específicamente para aplicaciones aeroespaciales dominadas por fatiga: su menor resistencia estática que 7075 se compensa con una resistencia superior al agrietamiento por fatiga bajo carga cíclica. Es la elección incorrecta para uso estructural general, entornos marinos (se corroe rápidamente) o ensamblajes soldados.
- 5052-H32 es la elección correcta cuando se requieren tanto soldabilidad como resistencia a la corrosión marina: su menor resistencia en comparación con 6061 es la compensación aceptada a cambio de un excelente rendimiento en agua salada y fiabilidad de uniones soldadas.
- La calidad del anodizado depende de la aleación: 6061 produce el acabado anodizado más consistente y estéticamente atractivo. 7075 produce resultados aceptables. 2024 produce un anodizado pobre y no uniforme debido al alto contenido de cobre.
- El error más común en la selección de aleaciones de aluminio es elegir 7075 “por seguridad” en piezas donde el análisis de esfuerzos muestra que 6061 es adecuado: esto añade costo, extiende el plazo de entrega y requiere protección adicional contra la corrosión sin justificación de ingeniería.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): cuando un proveedor sustituye una aleación de aluminio por otra (más comúnmente sustituyendo 6061 por 7075 o viceversa), solicite el certificado de material y verifique la designación de la aleación y el temple. Las propiedades mecánicas de 6061-T6 y 7075-T6 difieren por un factor de aproximadamente 1.8× en resistencia a la tracción — no es una sustitución aceptable para componentes que soportan carga.
Preguntas frecuentes
¿Cuál es la mejor aleación de aluminio para piezas mecanizadas CNC?
No existe una única aleación de aluminio mejor — la elección correcta depende de los requisitos de la aplicación. Para aproximadamente el 70–80% de las piezas mecanizadas por CNC (carcasas, soportes, marcos, componentes de precisión, carcasas electrónicas), la 6061-T6 es la opción óptima porque combina resistencia adecuada (290–310 MPa de tracción), excelente maquinabilidad, buena resistencia a la corrosión y calidad de anodizado consistente al menor costo total de mecanizado. La 7075-T6 es apropiada cuando las cargas exceden lo que la 6061 puede soportar en los tamaños de sección disponibles, particularmente en estructuras aeroespaciales, robótica y componentes de competición. La 2024-T3 se utiliza específicamente para aplicaciones aeroespaciales críticas por fatiga. La 5052-H32 es el estándar para entornos marinos y ensamblajes estructurales soldados.
¿Es el aluminio 7075 significativamente mejor que el 6061 para piezas mecanizadas por CNC?
La 7075-T6 tiene aproximadamente un 80% más de resistencia a la tracción que la 6061-T6 (500–570 MPa frente a 290–310 MPa), lo que la hace significativamente mejor para aplicaciones de alta carga. Sin embargo, esta ventaja de resistencia conlleva desventajas reales: el material 7075 cuesta aproximadamente un 50–100% más por kilogramo, su pobre resistencia a la corrosión (debido al alto contenido de zinc y cobre) requiere tratamiento superficial adicional para la mayoría de los entornos, su mala soldabilidad la hace inadecuada para ensamblajes fabricados, y el costo de mecanizado es un 20–40% mayor. Para piezas donde el análisis de tensiones confirma que la resistencia a la fluencia de la 6061 es adecuada — que es la mayoría de los soportes estructurales, carcasas y componentes de precisión — especificar 7075 añade un costo significativo sin beneficio funcional.
¿Por qué se usa tan comúnmente el aluminio 6061 en el mecanizado CNC?
La prevalencia de la 6061 se debe a que su combinación de propiedades es adecuada para la mayoría de las aplicaciones de mecanizado CNC simultáneamente: la maquinabilidad es excelente (velocidades de corte de 300–600 m/min, bajo desgaste de herramienta), la resistencia es adecuada para la mayoría de las aplicaciones con 290–310 MPa de tracción, la resistencia a la corrosión es buena sin tratamiento en la mayoría de los entornos, la calidad de anodizado es la más consistente de las aleaciones comunes, y la disponibilidad es excelente (stock global en barra, placa y extrusión). Ninguna otra aleación satisface simultáneamente los cinco criterios — la 7075 es más resistente pero cuesta más y se corroe más fácilmente; la 5052 resiste mejor la corrosión pero tiene menor resistencia; la 2024 tiene mejor vida a fatiga pero pobre resistencia a la corrosión y mal anodizado. El perfil de ’buena en todo’ de la 6061 la convierte en la opción práctica por defecto para aproximadamente el 70–80% de las piezas de aluminio mecanizadas por CNC.
¿Qué aleación de aluminio se debe usar para entornos marinos o de agua salada?
La 5052-H32 es la elección estándar para componentes con exposición marina directa — inmersión en agua salada, aire costero o entornos de rociado. El contenido de magnesio de la 5052 (2.2–2.8%) produce un óxido superficial más estable que resiste la corrosión por picaduras inducida por cloruros significativamente mejor que la 6061, y mucho mejor que las aleaciones que contienen cobre (2024, 7075) que se corroen rápidamente en condiciones marinas. Para aplicaciones que combinan resistencia a la corrosión marina con requisitos de soldadura — herrajes para barcos, fabricación de tanques, carcasas marinas — la 5052 también se prefiere sobre la 6061 porque la 5052 conserva mejor la resistencia de la unión soldada y no es propensa al agrietamiento en la ZAC. Para componentes de 6061 anodizados usados en entornos exteriores generales (no inmersión marina), la capa de anodizado proporciona protección adecuada contra la corrosión.
¿Cómo afecta la selección de la aleación de aluminio a la calidad del anodizado?
La calidad del anodizado varía significativamente entre aleaciones porque la capa de óxido se forma a partir del metal base, y los elementos de aleación afectan la uniformidad, el espesor y la absorción de tinte de la capa de óxido. La 6061 produce el anodizado más consistente de las aleaciones de ingeniería comunes — la fase de precipitación Mg-Si es fina y uniformemente distribuida, produciendo una capa de óxido uniforme con estructura de poros consistente para una absorción uniforme del tinte. La 7075 produce un anodizado aceptable pero algo menos uniforme — es posible una variación cosmética visible en aplicaciones de apariencia crítica. La 2024 produce resultados de anodizado pobres — el alto contenido de cobre (3.8–4.9%) crea partículas ricas en cobre en la superficie que producen vetas oscuras y color desigual en la capa anodizada. La 5052 anodiza adecuadamente. Para cualquier aplicación que requiera un acabado anodizado cosméticamente consistente — productos de consumo, instrumentos, paneles de control — la 6061 es la elección clara.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC produciendo componentes de aluminio en 6061, 7075, 2024, 5052 y aleaciones especiales para programas de fabricación aeroespacial, automotriz, robótica, dispositivos médicos, electrónica de consumo y OEM industrial. Referencias técnicas: ASM Handbook Vol. 2 (Properties and Selection: Nonferrous Alloys — Aluminum Alloys), ASTM B209 (Aluminum Alloy Sheet and Plate), Machinery’s Handbook (Properties of Aluminum Alloys), MIL-DTL-5541 (Chemical Conversion Coatings on Aluminum), AMS 2770 (Heat Treatment of Aluminum Alloys).
¿Buscando piezas de aluminio mecanizadas con precisión CNC?
En CMS, mecanizamos 6061, 7075, 2024, 5052 y aleaciones de aluminio especiales con tolerancias ajustadas — con revisión de DFM en la etapa de cotización, verificación del certificado de material, coordinación de anodizado e informes de inspección de primera pieza CMM.
[Solicite una revisión de selección de aleación de aluminio y una cotización de mecanizado CNC →]


