
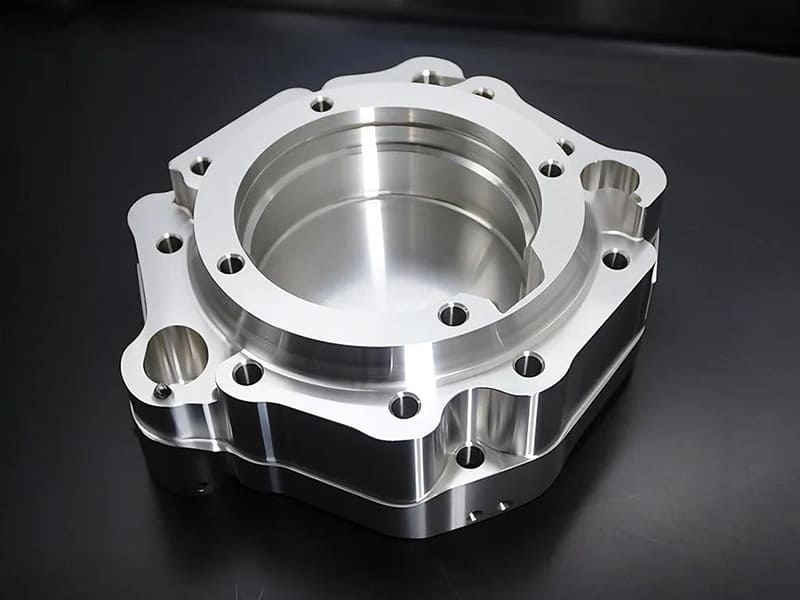
Hızlı Cevap: Alüminyum en yaygın CNC işlenen metaldir çünkü mükemmel işlenebilirliği (çelikten 2–3 kat daha hızlı kesme hızları), yeterli mekanik mukavemeti, doğal korozyon direncini ve düşük yoğunluğu (~2,7 g/cm³, çelik için ~7,8 g/cm³'e karşı) bir araya getirir. Doğru alaşım uygulamaya bağlıdır: 6061-T6 (çekme mukavemeti 290–310 MPa), mukavemet, işlenebilirlik, korozyon direnci ve tutarlı anodizasyon kalitesi dengesi nedeniyle CNC işlenmiş parçaların yaklaşık –80%'si için standart tercihtir. 7075-T6 (çekme mukavemeti 500–570 MPa), yük –40% daha yüksek işleme maliyetini haklı çıkaracak kadar yüksek olduğunda seçilir. 2024-T3 (çekme mukavemeti 440–470 MPa), yorulma baskın havacılık uygulamaları için kullanılır. 5052-H32 (çekme mukavemeti 210–260 MPa), korozyon direnci ve kaynaklanabilirlik mukavemete göre öncelikli olduğunda tercih edilir.
Alüminyum Neden CNC İşlemede Baskındır
Alüminyumun CNC işlemedeki yaygınlığı en güçlü veya en ucuz malzeme olmasından değil — özelliklerin kombinasyonunun çoğu hassas mühendislik bileşeni için en düşük toplam üretim maliyetini sağlamasındandır.
İşlenebilirlik: Alüminyum, karbür takımlarla 300–600 m/dak kesme hızlarında işlenir; paslanmaz çelik için 80–180 m/dak ve titanyum için 30–100 m/dak ile karşılaştırıldığında. Bu 3–8 kat hız avantajı doğrudan daha kısa çevrim sürelerine ve parça başına daha düşük maliyete dönüşür. Alüminyum ayrıca paslanmaz çeliğin uzun ipliksi talaşları yerine kısa, temiz talaşlar üretir; talaş tahliye sorunlarını azaltır ve otomatik işlemeyi basitleştirir.
Mukavemet-ağırlık oranı: 2,7 g/cm³ yoğunlukta alüminyum, çeliğin yaklaşık 35%'si ağırlığındadır. Hareketli sistemler (robotik, İHA yapıları, otomotiv süspansiyonu) için bileşen ağırlığını azaltmak ataleti düşürür, tepki süresini iyileştirir ve destek yapıları üzerindeki yükü azaltır. Aynı gerilme seviyesinde yumuşak çelik eşdeğerini değiştiren bir 6061-T6 alüminyum braket, aynı yapısal gereksinimi karşılarken çelik versiyonun yaklaşık –40%'si ağırlığındadır.
Doğal korozyon direnci: Alüminyum, havaya maruz kaldığında kararlı bir alüminyum oksit katmanı (Al₂O₃) oluşturur; bu, yüzeyi pasifleştirir ve daha fazla oksidasyonu önler. Bu kendini koruma davranışı, çoğu iç mekan ve genel dış mekan uygulaması için herhangi bir yüzey işlemi olmadan yeterlidir; ortam neminde kaplamasız paslanan yumuşak çeliğin aksine.
Termal iletkenlik: Alüminyum 6061'in termal iletkenliği yaklaşık 150–170 W/m·K'dir — çelikten yaklaşık 4 kat ve titanyumdan 10 kat daha iyidir. Isı emici uygulamaları, termal yönetim gerektiren elektronik muhafazalar ve ısı dağılımının önemli olduğu herhangi bir bileşen için alüminyumun termal performansı, karşılaştırılabilir ağırlıkta kolayca eşleştirilemez.
Alüminyum Alaşım Seçimi: Altı Kriter
Alüminyum CNC işlenmiş parçalar için alaşım seçimi, altı faktörün aynı anda değerlendirilmesini gerektirir. Herhangi bir tek faktöre — genellikle mukavemete — dayalı seçim, çoğu durumda aşırı mühendislik ve aşırı maliyetli çözümler üretir.
| Seçim Faktörü | 6061 | 7075 | 2024 | 5052 |
|---|---|---|---|---|
| Çekme mukavemeti (T6/T3/H32) | 290–310 MPa | 500–570 MPa | 440–470 MPa | 210–260 MPa |
| Akma mukavemeti | 240–270 MPa | 430–500 MPa | 290–345 MPa | 160–210 MPa |
| İşlenebilirlik (1212 çeliğe göre) | ~–75% | ~–75% | ~–70% | ~–65% |
| Korozyon direnci | İyi | Orta (çıplak) | Zayıf | Mükemmel |
| Kaynaklanabilirlik | İyi | Zayıf | Zayıf | Mükemmel |
| Anodizasyon kalitesi | Mükemmel | İyi | Zayıf | İyi |
| Göreceli toplam işleme maliyeti | Referans | 20–40% daha yüksek | –30% daha yüksek | %5–15% daha yüksek |
6061-T6: Çoğu CNC Parça İçin Standart Tercih
6061, T6 temperde yaklaşık 290–310 MPa çekme mukavemetine sahip bir magnezyum-silisyum (Mg-Si) alaşımıdır. Alüminyum CNC işlenmiş parçalar için varsayılan tercihtir çünkü başka hiçbir alaşım aynı anda işlenebilirlik, korozyon direnci, yüzey kalitesi ve maliyet kombinasyonunu sunmaz.
İşlenebilirlik: 6061, minimum yığılmış kenar oluşumuyla yüksek kesme hızlarında temiz işlenir. Nispeten düşük silisyum içeriği (%0,40–0,80%), yüksek silisyumlu alaşımlara kıyasla aşındırıcı takım aşınmasını azaltır ve alaşımın iyi talaş oluşum özellikleri, minimum takım değiştirme müdahalesiyle otomatik CNC işleme ile uyumlu hale getirir. Ra 0,8–1,6 µm yüzey kalitesi rutindir; Ra 0,4 µm ve altı uygun takım ve bitirme geçişleriyle elde edilebilir.
Anodizasyon: 6061, herhangi bir yaygın alüminyum alaşımı arasında en tutarlı anodizasyon sonuçlarını üretir. Oksit katmanı düzgün büyür, öngörülebilir boya alımı ve üretim partisi boyunca tutarlı renk sağlar. Görünür tüketici ürünleri, hassas aletler ve anodize renk tutarlılığının önemli olduğu herhangi bir uygulama için 6061 mühendislik tercihidir.
Korozyon direnci: 6061, anodizasyon olmadan iç mekan ortamlarında, genel dış mekan kullanımında ve orta nemde iyi performans gösterir. Dış mekan endüstriyel ekipmanları, genel havacılık bileşenleri ve mimari donanımlar için kaplamasız 6061 tipik olarak yeterli korozyon direncine sahiptir. İşlem olmadan deniz daldırması veya sürekli tuzlu su maruziyeti için uygun değildir.
Mukavemet yeterliliği: 6061-T6’nın 240–270 MPa akma mukavemeti, kalıcı deformasyon olmadan yaklaşık 160–180 MPa'ya kadar (1,5 güvenlik faktöründe) tasarım gerilmelerini taşıyabileceği anlamına gelir. Yapısal braketler, muhafazalar, çerçeveler, fikstürler ve çoğu hassas makine bileşeni için bu yeterlidir. Alaşım seçimindeki en yaygın hata, yük analizi gerilmeleri 6061'in akma mukavemetinin çok altında gösteren parçalar için 7075'e yükseltme yapmaktır.
6061'in yeterli olmadığı durumlar: Yüksek yük altındaki dönen bileşenler (yüksek tork altındaki tahrik milleri), birleşik uçuş yüklerine maruz kalan havacılık yapıları, darbe ve yorulmaya maruz kalan yarış bileşenleri ve tasarımın gerilmeleri 6061’in aralığına getirmek için kalınlaştırılamadığı uygulamalar.
7075-T6: Maksimum Mukavemet Primini Ne Zaman Haklı Çıkarır
7075, T6 temperinde 500–570 MPa çekme mukavemetine ulaşan bir çinko-magnezyum-bakır (Zn-Mg-Cu) alaşımıdır — bu, yumuşak çeliğin mukavemetinin yaklaşık 80%'si ve ağırlığının yaklaşık 35%'sidir. Bu mukavemet-ağırlık oranı, 7075'in havacılık yapısal bileşenleri, yüksek performanslı robotik ve yük açısından kritik hassas bileşenler için standart olmasının nedenidir.
6061 yerine 7075 ne zaman belirtilmelidir:
- Tasarım gerilme analizi, gerilmelerin 6061’in akma mukavemetinin yaklaşık 60–70%'sini aştığını gösteriyorsa ve gerilmeyi bu seviyenin altına düşürmek için geometri değiştirilemiyorsa
- Yorulma ömrü bir endişe kaynağıysa ve tasarım, belirtilen yorulma ömründe 6061 için gereken kesit boyutlarını karşılayamıyorsa
- Ağırlık azaltma birincil hedefse (7075’in daha yüksek mukavemeti, aynı yapısal kapasite için daha ince kesitlere olanak tanır)
- Uygulama yüksek performanslı veya havacılık sınıfıdır ve 7075'in mukavemet marjları özellikle gereklidir
7075 maliyet dengesi: 7075, T6 temperinde 6061'den önemli ölçüde daha zor işlenmez — işlenebilirlik dereceleri karşılaştırılabilir. Maliyet primi, malzeme fiyatından (7075, eşdeğer formlarda 6061'e kıyasla kilogram başına yaklaşık –100 daha pahalıdır) ve işleme sonrası yüzey işlem gereksinimlerinden kaynaklanmaktadır. 7075, yüksek çinko ve bakır içeriği nedeniyle 6061'den önemli ölçüde daha düşük korozyon direncine sahiptir — kaplamasız 7075 nemli ortamlarda görünür şekilde korozyona uğrar. Bileşenler tipik olarak anodize edilmeli, Alodine işlemine tabi tutulmalı veya boyanmalıdır; bu da 6061'in genellikle gerektirmediği ek proses adımları ekler.
Kaynaklanabilirlik sınırlaması: 7075 zayıf kaynaklanabilirliğe sahiptir — çökelme sertleştirilebilir alaşımın kaynağın termal döngüsüne hassasiyeti nedeniyle kaynak, ısıdan etkilenen bölgede (HAZ) çatlamaya neden olur. 7075 esasen bir işlenmiş parça alaşımıdır; 7075 kullanan kaynaklı yapılar çoğu durumda bir mühendislik hatasıdır.
2024-T3: Döngüsel Yükleme için Yorulma Optimizasyonu
2024, havacılık yorulma-kritik yapıları için özel olarak geliştirilmiş bir bakır-manganez-magnezyum (Cu-Mn-Mg) alaşımıdır. T3 temperindeki 440–470 MPa çekme mukavemeti 7075'ten düşüktür, ancak yorulma direnci — döngüsel yükleme altında çatlak başlangıcı ve yayılmasına karşı direnç — hem 6061 hem de 7075'ten önemli ölçüde daha iyidir.
Yorulma direnci neden önemlidir: Hizmetteki yapısal arızaların çoğu aşırı yük kaynaklı değil, yorulma kaynaklıdır. Bir uçak gövde paneli her uçuşta basınç döngüleri görür; bir araç süspansiyon bileşeni ömrü boyunca milyonlarca yük döngüsü görür. Yorulma uygulamalarında, hizmet ömrünü statik çekme mukavemeti değil, gerilme genliği ve malzemenin çatlak başlangıcına karşı direnci (yorulma limiti/dayanıklılık limiti ile ilgili) belirler.
2024-T3’ün yüksek bakır içeriği (%3,8–4,9 Cu), yorulma çatlağı başlangıcına karşı gelişmiş dirence sahip bir mikroyapı üretir. T3 temperi (çözeltiye alınmış, soğuk işlenmiş, doğal yaşlandırılmış) bakır çökelme sertleşmesini korurken iyi süneklik sağlar. 2024 için S-N eğrisi (gerilme vs döngü sayısı), eşit gerilme genliklerinde 6061 veya 7075'ten daha uzun yorulma ömrü gösterir.
2024 ne zaman belirtilmelidir:
- Tekrarlanan basınçlandırma, eğilme veya titreşim altındaki havacılık birincil yapısı
- Belgelendirilmiş yorulma ömrü gereksinimleri olan yapısal bileşenler (tipik olarak > 10⁷ döngü)
- Muayene bazlı çatlak tespitine izin vermek için çatlak yayılma hızının yavaş olması gereken uygulamalar (hasar toleranslı tasarım)
2024 sınırlamaları: Çok zayıf korozyon direnci — 2024 dış mekan kullanımı için kaplanmalı (bağlı alüminyum alaşım levha, 2024 çekirdek + saf alüminyum yüzey katmanı) veya anodize edilip sızdırmaz hale getirilmelidir. Zayıf kaynaklanabilirlik — 2024 perçinlenmiş ve mekanik olarak bağlanmış yapılarda kullanılır, kaynaklı montajlarda değil. Anodizasyon mümkündür ancak 6061'den daha az tutarlı sonuçlar üretir.
5052-H32: Korozyon Direnci ve Kaynaklanabilirlik
5052, bakır içermeyen bir magnezyum alaşımıdır (Mg içeriği %2,2–2,8) ve özellikle tuzlu su ve deniz ortamlarında mükemmel korozyon direnci sağlar. Uygulamanın korozyon maruziyetini kaynakla birleştirdiği durumlarda standart seçimdir.
Korozyon direnci mekanizması: 5052’nin magnezyum içeriği, Cu içeren alaşımlardan (2024, 7075) daha kararlı ve daha uyumlu bir oksit katmanı üretir; klorür açısından zengin ortamlarda (deniz suyu, yol tuzu, kıyı havası) çukurlaşma korozyonunu önemli ölçüde azaltır. 5052'nin tuz spreyi test performansı, deniz daldırma koşullarında 6061'i önemli ölçüde aşar.
Kaynaklanabilirlik: 5052, ısıdan etkilenen bölgede minimum mukavemet kaybıyla kaynak yapılır ve kaynaklı bağlantı kabul edilebilir sünekliği korur. Bunu, kaynak sonrası HAZ'da T6 mukavemetinin yaklaşık –40'ını kaybeden (yerel olarak T6'dan tavlanmış duruma dönen) 6061 ile ve sıcak çatlamaya yatkın olan ve füzyon kaynağı yapılmaması gereken 7075 ve 2024 ile karşılaştırın.
Uygulamalar: Deniz gövde bileşenleri, yakıt tankları, dış ortamlar için kaynaklı muhafazalar, kimyasala dayanıklı mahfazalar, mimari kaplamalar ve şekillendirme işlemlerini (bükme, haddeleme) kaynakla birleştiren herhangi bir uygulama.
5052 sınırlamaları: H32 durumundaki 210–260 MPa çekme mukavemeti 6061-T6'dan düşüktür. Yük taşıyan işlenmiş bileşenler için 5052 tipik olarak yetersizdir. 5052 bir imalat alaşımıdır — levha formunda imalat işlemlerinde mükemmeldir ancak karmaşık hassas işlenmiş yapısal bileşenler için doğru seçim değildir.
Uygulamaya Özel Alaşım Seçimi
| Başvuru Kategorisi | Tipik Alaşım | Ana Neden |
|---|---|---|
| Genel muhafazalar, braketler, çerçeveler | 6061-T6 | İşlenebilirlik, anodizasyon, maliyet |
| Isı emiciler ve termal yönetim | 6061-T6 | İşlenebilirlik + termal iletkenlik ~150–170 W/m·K |
| Havacılık yapısal braketleri | 7075-T6 | Mukavemet-ağırlık oranı; güvenlik marjları |
| Havacılık yorulma yapısı (gövde, kaplamalar) | 2024-T3 | Yorulma ömrü; çatlak yayılma direnci |
| Robotik kollar ve İHA yapıları | 7075-T6 | Yüksek sertlik, minimum sapma |
| Deniz bileşenleri (tekneler, açık deniz) | 5052-H32 | Tuzlu su korozyon direnci |
| Kaynaklı yapısal montajlar | 5052-H32 veya 6061 | Kaynaklanabilirlik; deniz için 5052, genel için 6061 |
| Elektronik muhafazalar (tüketici) | 6061-T6 | Anodizasyon tutarlılığı; kozmetik kalite |
| Hassas optik montajlar | 6061-T6 | Boyutsal kararlılık; işleme tutarlılığı |
| Otomotiv performans bileşenleri | 7075-T6 veya 6061 | Yüke bağlı: yüksek yük için 7075, genel için 6061 |
| Motorspor bileşenleri | 7075-T6 | Yarış yükleri altında mukavemet + ağırlık |
Yaygın Seçim Hataları ve Sonuçları
Genel parçalar için 7075'in aşırı spesifikasyonu: 7075 işleme maliyeti, malzeme fiyat primi nedeniyle 6061’den –40 daha yüksektir ve korozyon direnci sınırlaması genellikle ek yüzey işlemi gerektirdiği anlamına gelir. Gerilme analizinin 6061'in akma dayanımının yeterli olduğunu doğruladığı braketler, muhafazalar ve orta yüklü yapısal parçalar için 7075 belirtmek, işlevsel fayda sağlamadan maliyet ekler.
Kaynaklı yapılar için 2024 veya 7075 kullanımı: Her iki alaşım da zayıf ila kabul edilemez kaynaklanabilirliğe sahiptir. 7075'te sıcak çatlama ve 2024'te soğuk çatlama ile birlikte mukavemet kaybı, bu alaşımlardaki kaynaklı bağlantıları yapısal olarak güvenilmez kılar. Kaynaklı alüminyum yapılar 5052 (deniz/korozyon ortamları) veya 6061 (genel yapılar) kullanmalıdır; kaynak bölgelerine yakın 6061 T6 özellikleri gerekliyse kaynak sonrası işlem uygulanmalıdır.
Alaşım seçiminde korozyon ortamının göz ardı edilmesi: 2024 ve 7075, yüzey işlemi olmadan dış ortamlarda gözle görülür şekilde korozyona uğrar. Kaplamasız dış mekan bileşenleri için 6061 veya 5052 uygun seçeneklerdir. Deniz ortamlarında kaplama veya boya olmadan 2024 veya 7075 uygulanması, aylar içinde servis arızalarına yol açar.
2024'ün anodize görünümü için belirtilmesi: 2024, yüksek bakır içeriği nedeniyle düzensiz, genellikle gri çizgili anodize üretir. Kozmetik olarak tutarlı anodize parçalar için, yaygın mühendislik alaşımları arasında 6061 tek pratik seçenektir.
Alüminyum CNC İşlenmiş Parçalar için DFM Hususları
Et kalınlığı: CNC frezelenmiş alüminyum özellikler için minimum pratik et kalınlığı, yükseklik-kalınlık oranına bağlıdır. Desteksiz duvarlar için: 6061'de yaklaşık 1,5 mm'nin altındaki et kalınlığında, kesme kuvvetleri altındaki elastik sapma işlenmiş yüzeyde görünür hale gelir. 7075 için (ince kesitlerde etkili olan daha yüksek modül-mukavemet oranı), minimum et kalınlığı 1,0–1,2 mm'ye yaklaşabilir. İnce duvarlarda hassas toleranslar için, kademeli işleme (her iki taraftan kaba, sonra ince işleme) sapma kaynaklı hatayı azaltır.
İç köşe yarıçapları: Standart parmak frezeler, iç köşelerde takım yarıçapına eşit bir yarıçap bırakır. Belirli iç köşe yarıçapları gerektiren cepler için, takım çapı belirtilen yarıçapla eşleşmelidir (2 mm yarıçaplı bir cep, ≤ 4 mm çaplı bir takım gerektirir). Çok küçük köşe yarıçapları (R0,5 mm'nin altında), işleme hızını düşüren ve kurulum karmaşıklığını artıran küçük çaplı, kısa erişimli takımlar gerektirir. Varsayılan olarak R1,0–2,0 mm iç köşeler belirtin; daha küçük yarıçaplar yalnızca işlevsel olarak gerekli olduğunda.
Derinlik-çap oranı: Genişliklerinin yaklaşık 3–4 katından daha derin cepler ve delikler, azaltılmış sertliğe sahip daha uzun takımlar gerektirir ve potansiyel titreşim ve yüzey kalitesi değişkenliği üretir. 5:1'in üzerinde derinlik-genişlik oranları gerektiren cepler için, çizimleri sonlandırmadan önce DFM incelemesi talep edin.
Diş hususları: Alüminyumdaki dişli delikler için, minimum kavrama uzunluğu sıyrılmayı önlemek için nominal diş çapının 1,5–2 katıdır (çelik-çelik için 1×'e karşı). Alüminyumdaki M3 ve daha küçük dişler, montaj torku altında sıyrılma riski altındadır — yüklü uygulamalardaki küçük dişler veya tekrar tekrar monte edilecek dişler için helicoil insertler düşünün.
Anodizasyon öncesi yüzey kalitesi: Anodizasyon, işlenmiş yüzeyi tam olarak takip eder — işleme izlerini doldurmaz veya gizlemez. Kozmetik olarak anodize parçalar için, anodizasyon öncesi Ra ≤ 0,8 µm nihai işlenmiş yüzey kalitesi veya daha hafif parlatma belirtin. Ra 1,6 µm frezelemeden kalan görünür takım izleri, anodize katman boyunca görünür kalacaktır.
Önemli Noktalar
- 6061-T6, alüminyum CNC işlenmiş parçaların yaklaşık –80'i için doğru başlangıç noktasıdır: işlenebilirlik dengesi (daha sert alaşımlardan –40 daha kısa çevrim süreleri), iyi korozyon direnci, tutarlı anodizasyon kalitesi ve daha düşük toplam işleme maliyeti, belirli bir analiz yetersizlik tanımlamadıkça onu uygun seçim yapar.
- 7075-T6 bir performans yükseltmesidir, varsayılan bir yükseltme değil: ~ daha yüksek çekme dayanımı havacılık yapısı, robotik ve yüksek yüklü hassas bileşenler için değerlidir, ancak –40 daha yüksek işleme maliyeti ve zorunlu korozyon koruma gereksinimleri, yalnızca gerilme analizi veya yorulma ömrü gereksinimleri 6061 tarafından karşılanamadığında belirtilmesi gerektiği anlamına gelir.
- 2024-T3 özellikle yorulma baskın havacılık uygulamaları içindir: 7075'ten daha düşük statik mukavemeti, döngüsel yükleme altında üstün yorulma çatlak direnci ile telafi edilir. Genel yapısal kullanım, deniz ortamları (hızla korozyona uğrar) veya kaynaklı montajlar için yanlış seçimdir.
- 5052-H32, kaynaklanabilirlik ve deniz korozyon direnci her ikisi de gerekli olduğunda doğru seçimdir: 6061'e kıyasla daha düşük mukavemeti, mükemmel tuzlu su performansı ve kaynaklı bağlantı güvenilirliği karşılığında kabul edilen ödünleşimdir.
- Anodizasyon kalitesi alaşıma bağlıdır: 6061 en tutarlı, estetik açıdan çekici anodize yüzeyi üretir. 7075 kabul edilebilir sonuçlar üretir. 2024, yüksek bakır içeriği nedeniyle zayıf, düzensiz anodizasyon üretir.
- En yaygın alüminyum alaşım seçim hatası, gerilme analizinin 6061“in yeterli olduğunu gösterdiği parçalarda ”güvenlik için" 7075 seçmektir: bu, mühendislik gerekçesi olmadan maliyet ekler, teslim süresini uzatır ve ek korozyon koruması gerektirir.
- OEM tedarik ekipleri için: bir tedarikçi bir alüminyum alaşımını diğeriyle değiştirdiğinde (en yaygın olarak 7075 yerine 6061 veya tam tersi), malzeme sertifikasını talep edin ve alaşım tanımını ve tavını doğrulayın. 6061-T6 ve 7075-T6'nın mekanik özellikleri çekme dayanımında yaklaşık 1,8× faktörü kadar farklılık gösterir — yük taşıyan bileşenler için kabul edilebilir bir ikame değildir.
Sık Sorulan Sorular
CNC işlenmiş parçalar için en iyi alüminyum alaşım hangisidir?
Tek bir en iyi alüminyum alaşımı yoktur — doğru seçim uygulamanın gereksinimlerine bağlıdır. CNC işlenmiş parçaların yaklaşık –801TP17'si için (muhafazalar, braketler, çerçeveler, hassas bileşenler, elektronik kutular), 6061-T6 en uygun seçimdir çünkü yeterli mukavemeti (290–310 MPa çekme), mükemmel işlenebilirliği, iyi korozyon direncini ve en düşük toplam işleme maliyetinde tutarlı anodizasyon kalitesini bir arada sunar. 7075-T6, yüklerin mevcut kesit boyutlarında 6061'in kaldırabileceğini aştığı durumlarda, özellikle havacılık yapılarında, robotikte ve yarışma bileşenlerinde uygundur. 2024-T3 özellikle yorulma açısından kritik havacılık uygulamaları için kullanılır. 5052-H32, deniz ortamları ve kaynaklı yapısal montajlar için standarttır.
7075 alüminyum, CNC parçalar için 6061'den önemli ölçüde daha mı iyi?
7075-T6, 6061-T6’dan yaklaşık 1TP17 daha yüksek çekme mukavemetine sahiptir (500–570 MPa'ya karşı 290–310 MPa), bu da onu yüksek yük uygulamaları için önemli ölçüde daha iyi kılar. Ancak bu mukavemet avantajı gerçek ödünleşimlerle birlikte gelir: 7075 malzemesi kilogram başına yaklaşık –1001TP17 daha pahalıdır, zayıf korozyon direnci (yüksek çinko ve bakır içeriği nedeniyle) çoğu ortam için ek yüzey işlemi gerektirir, zayıf kaynaklanabilirliği onu imal edilmiş montajlar için uygunsuz kılar ve işleme maliyeti –401TP17 daha yüksektir. Gerilme analizinin 6061'in akma mukavemetinin yeterli olduğunu doğruladığı parçalar için — ki bu yapısal braketlerin, muhafazaların ve hassas bileşenlerin çoğunluğudur — 7075 belirtmek işlevsel bir fayda sağlamadan önemli maliyet ekler.
6061 alüminyum neden CNC işlemede bu kadar yaygın olarak kullanılır?
6061’in yaygınlığı, özelliklerinin birleşiminin CNC işleme uygulamalarının çoğunluğuna aynı anda iyi uyum sağlamasından kaynaklanır: işlenebilirlik mükemmeldir (300–600 m/dak kesme hızları, düşük takım aşınması), mukavemet çoğu uygulama için 290–310 MPa çekme değerinde yeterlidir, korozyon direnci çoğu ortamda işlem gerektirmeden iyidir, anodizasyon kalitesi yaygın alaşımlar arasında en tutarlı olanıdır ve bulunabilirlik mükemmeldir (küresel olarak çubuk, plaka ve ekstrüzyon halinde stoklanır). Başka hiçbir alaşım beş kriterin tamamını aynı anda karşılamaz — 7075 daha güçlüdür ancak daha pahalıdır ve daha kolay korozyona uğrar; 5052 korozyona daha iyi direnir ancak daha düşük mukavemete sahiptir; 2024 daha iyi yorulma ömrüne sahiptir ancak zayıf korozyon direnci ve zayıf anodizasyona sahiptir. 6061’in “her şeyde iyi” profili, onu CNC işlenmiş alüminyum parçaların yaklaşık –801TP17'si için pratik varsayılan haline getirir.
Deniz veya tuzlu su ortamları için hangi alüminyum alaşımı kullanılmalıdır?
5052-H32, doğrudan deniz maruziyeti olan bileşenler için standart seçimdir — tuzlu su daldırma, kıyı havası veya sprey ortamları. 5052’nin magnezyum içeriği (%2,2–2,81TP17), 6061'den önemli ölçüde daha iyi ve deniz koşullarında hızla korozyona uğrayan bakır içeren alaşımlardan (2024, 7075) çok daha iyi şekilde klorür kaynaklı çukurlaşma korozyonuna direnen daha kararlı bir yüzey oksidi üretir. Deniz korozyon direncini kaynak gereksinimleriyle birleştiren uygulamalar için — tekne donanımı, tank imalatı, deniz muhafazaları — 5052 ayrıca 6061'e tercih edilir çünkü 5052 daha iyi kaynaklı bağlantı mukavemetini korur ve HAZ çatlamasına yatkın değildir. Genel dış ortamlarda (deniz daldırması değil) kullanılan anodize 6061 bileşenler için, anodizasyon katmanı yeterli korozyon koruması sağlar.
Alüminyum alaşım seçimi anodizasyon kalitesini nasıl etkiler?
Anodizasyon kalitesi alaşımlar arasında önemli ölçüde değişir çünkü oksit katmanı ana metalden oluşur ve alaşım elementleri oksit katmanının tekdüzeliğini, kalınlığını ve boya emilimini etkiler. 6061, yaygın mühendislik alaşımları arasında en tutarlı anodizasyonu üretir — Mg-Si çökelme fazı ince ve tekdüze dağılmıştır, eşit boya emilimi için tutarlı gözenek yapısına sahip tekdüze bir oksit katmanı üretir. 7075 kabul edilebilir ancak biraz daha az tekdüze anodizasyon üretir — kritik görünüm uygulamalarında görünür kozmetik varyasyon mümkündür. 2024 zayıf anodizasyon sonuçları üretir — yüksek bakır içeriği (%3,8–4,91TP17) yüzeyde anodize katmanda koyu çizgiler ve düzensiz renk üreten bakır açısından zengin parçacıklar oluşturur. 5052 yeterince anodize olur. Kozmetik olarak tutarlı anodize yüzey gerektiren herhangi bir uygulama için — tüketici ürünleri, enstrümanlar, kontrol panelleri — 6061 açık seçimdir.
CMS mühendislik ekibi tarafından, havacılık, otomotiv, robotik, tıbbi cihaz, tüketici elektroniği ve endüstriyel OEM üretim programları için 6061, 7075, 2024, 5052 ve özel alaşımlarda alüminyum bileşenler üreten 15+ yıllık hassas CNC işleme deneyimiyle yazılmıştır. Teknik referanslar: ASM Handbook Vol. 2 (Properties and Selection: Nonferrous Alloys — Aluminum Alloys), ASTM B209 (Aluminum Alloy Sheet and Plate), Machinery's Handbook (Properties of Aluminum Alloys), MIL-DTL-5541 (Chemical Conversion Coatings on Aluminum), AMS 2770 (Heat Treatment of Aluminum Alloys).
Hassas CNC İşlenmiş Alüminyum Parçalar mı Tedarik Ediyorsunuz?
CMS'de, 6061, 7075, 2024, 5052 ve özel alüminyum alaşımlarını sıkı toleranslarla işliyoruz — teklif aşamasında DFM incelemesi, malzeme sertifikası doğrulaması, anodizasyon koordinasyonu ve CMM ilk numune muayene raporları ile.
[Alüminyum alaşım seçimi incelemesi ve CNC işleme teklifi isteyin →]


