
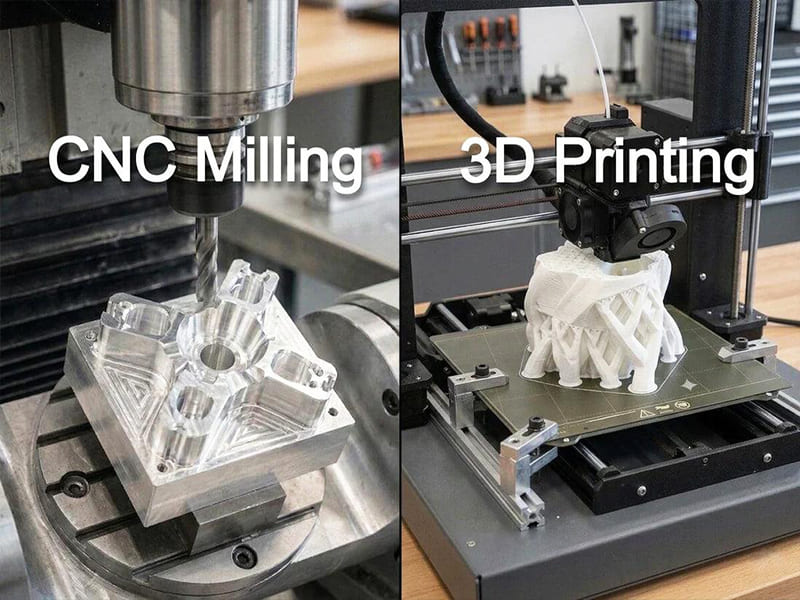
Schnelle Antwort: Additive Fertigung (3D-Druck) und subtraktive Fertigung (CNC-Bearbeitung) erfüllen grundlegend unterschiedliche technische Anforderungen und sind nicht austauschbar. Die additive Fertigung baut Bauteile Schicht für Schicht aus Pulver, Filament oder Harz auf – dies ermöglicht komplexe innere Geometrien, topologieoptimierte Strukturen und kundenspezifische Kleinserien ohne Werkzeugkosten. Die subtraktive Fertigung entfernt Material von massivem Rohteil mit Schneidwerkzeugen – dies erreicht Toleranzen von ±0,010 mm oder besser, Oberflächengüten von Ra 0,8–1,6 µm und vollständig dichte Materialeigenschaften aus einer vollständigen Palette industrieller Legierungen. Das richtige Verfahren wird dadurch bestimmt, ob Geometriekomplexität oder Maßgenauigkeit das Design dominiert. Wenn beides wichtig ist, ist die Hybridfertigung – additiv für die Near-Net-Shape-Form plus CNC-Bearbeitung für kritische Merkmale – oft die optimale Lösung.
Der grundlegende Unterschied
Der Kernunterschied zwischen additiver und subtraktiver Fertigung liegt darin, wie Material geformt wird:
Additive Fertigung beginnt mit nichts und baut Geometrie durch schichtweises Auftragen, Verschmelzen oder Aushärten von Material auf. Die Bauteilgeometrie ist hauptsächlich dadurch begrenzt, was Schicht für Schicht aufgebaut werden kann – komplexe innere Kanäle, Gitterstrukturen und organische Formen, die für Schneidwerkzeuge physisch unzugänglich sind, sind erreichbar. Die Einschränkung liegt in der Maßgenauigkeit, den Materialeigenschaften und der Oberflächenqualität.
Subtraktive Fertigung beginnt mit massivem Rohteil und entfernt Material mit Schneidwerkzeugen, um die gewünschte Geometrie freizulegen. Die Fähigkeit ist durch den Werkzeugzugang begrenzt – Merkmale, die Schneidwerkzeuge physisch nicht erreichen können, können nicht bearbeitet werden – aber was bearbeitet werden kann, wird mit sehr hoher Maßgenauigkeit, ausgezeichneter Oberflächenqualität und voller Materialdichte gehalten.
Diese “Hinzufügen vs. Entfernen”-Unterscheidung bestimmt direkt jeden nachgelagerten Kompromiss: Geometriefreiheit, Toleranz, Materialleistung, Kostenstruktur und Produktionsskalierbarkeit.
Vergleich der Kernfähigkeiten
| Faktor | Additive Fertigung | Subtraktive Fertigung (CNC) |
|---|---|---|
| Maßtoleranz | ±0,05–0,1 mm typisch (prozessabhängig) | ±0,010 mm oder besser konsistent erreichbar |
| Oberflächenrauheit (Ra) | 3,2–12,5 µm (vor sekundärer Nachbearbeitung) | 0,8–1,6 µm Standard; feinere Werte erreichbar |
| Innere Geometrie | Machbar (uneingeschränkt) | Begrenzt durch Werkzeugzugang |
| Materialdichte | Kann Porosität aufweisen (insbesondere bei Metallen) | Volle Dichte aus massivem Rohteil |
| Materialfestigkeit | Potenziell anisotrop (schichtabhängig) | Isotrop – identisch mit der Spezifikation des Ausgangsmaterials |
| Verfügbare Materialien | Begrenzt auf prozesskompatible Formen | Vollständige industrielle Palette (alle bearbeitbaren Metalle und Kunststoffe) |
| Einrichtungskosten | Sehr gering (keine Werkzeuge) | Mittel (CAM-Programmierung, Vorrichtungen) |
| Kosten pro Teil (geringe Stückzahl) | Unter | Höher |
| Kosten pro Teil (hohe Stückzahl) | Bleibt relativ konstant | Nimmt mit der Stückzahl deutlich ab |
| Produktionswiederholbarkeit | Mäßig | Hoch – identische Werkzeugpfade pro Teil |
| Nachbearbeitung erforderlich | Häufig (Stützentfernung, Finishing, Bearbeitung) | Minimal bis keine für die meisten Merkmale |
Wann die additive Fertigung die richtige Wahl ist
Innere Geometrie, die für Schneidwerkzeuge unzugänglich ist
Der entscheidende Vorteil der additiven Fertigung ist die Fähigkeit, innere Merkmale zu bauen, die kein Schneidwerkzeug erreichen kann. Innere Kühlkanäle in Spritzgussformen und Druckgusswerkzeugen (konformale Kühlung) ist die kanonische industrielle Anwendung: Kühlkanäle, die der Kontur der Formkavität folgen, konventionell nicht bohrbar, reduzieren die Kühlzykluszeit dramatisch und verbessern die Teilequalität, wenn sie additiv hergestellt werden. Weitere Anwendungen umfassen:
- Hohle Leichtbaustrukturen, bei denen Material nur entlang der Lastpfade vorhanden ist
- Innere Strömungskanäle in Hydraulikverteilern und Wärmetauschern
- Gitterkerne in Strukturbauteilen zur Gewichtsreduzierung
- Topologieoptimierte Luftfahrtkonsolen, bei denen Material aus Bereichen ohne strukturellen Beitrag entfernt wird
Für diese Anwendungen stellt sich nicht die Frage additiv versus CNC – CNC kann die erforderliche Geometrie physisch nicht herstellen. Die additive Fertigung ist keine Präferenz; sie ist die ermöglichende Technologie.
Schnelles Prototyping und iteratives Design
Wenn das primäre Ziel ein physisches Modell für Passform, Form oder Funktionstests ist – nicht ein Produktionsteil – macht die Eliminierung von Werkzeugkosten und Durchlaufzeiten durch die additive Fertigung diese wesentlich schneller und kostengünstiger als die CNC-Bearbeitung.
Ein Produktteam kann in einer Woche 5 Designrevisionen mit FDM- oder SLA-Druck durchlaufen, während dieselben Iterationen in CNC 5 separate Rüstvorgänge mit individuellen Vorrichtungen und Programmierung erfordern würden. In der frühen Produktentwicklungsphase, in der die Designanforderungen noch nicht eingefroren sind, verkürzt diese Iterationsgeschwindigkeit die Entwicklungszeitpläne.
Der kritische Vorbehalt: Die Prototypenleistung in einem additiv gefertigten Teil sagt nicht immer die Produktionsleistung in einem bearbeiteten Teil voraus, da sich Materialeigenschaften, Maßgenauigkeit und Oberflächenzustand unterscheiden. Die Prototypenvalidierung sollte Leistungstests umfassen, die für das endgültige Teilmaterial und den Prozess relevant sind.
Kundenspezifische Kleinserien
Für Produktionsmengen von 1–50 Einheiten, bei denen sich jedes Teil unterscheiden kann (oder bei denen die Produktionsmenge nicht ausreicht, um Werkzeugkosten zu amortisieren), ist die Null-Werkzeugkosten-Struktur der additiven Fertigung wirtschaftlich überlegen. Medizinische Implantate, die an die Anatomie des Patienten angepasst sind – Hüftschäfte mit patientenspezifischer Geometrie, Schädelplatten, die CT-Scan-Profilen entsprechen – werden additiv hergestellt, weil keine zwei Teile identisch sind und die Werkzeugkosten pro Teil unerschwinglich wären.
Industrielle Anwendungen umfassen: Ersatzteile für Altanlagen, für die keine Muster mehr existieren; kundenspezifische Vorrichtungen für Produktionsumgebungen; Spezialkomponenten für Einzelsysteme.
Leichte topologieoptimierte Strukturen
Generatives Design und Topologieoptimierungsalgorithmen entfernen Material aus Bereichen mit geringer Spannung in einem Strukturbauteil und belassen Material nur entlang der Lastpfade. Die resultierende Geometrie – organisch, verzweigt, mit variierenden Querschnitten, die kein konventionelles Fertigungsverfahren herstellen kann – kann eine Gewichtsreduzierung von 30–50 % gegenüber einem gleichwertigen massiven bearbeiteten Teil erreichen, während die strukturelle Leistungsfähigkeit erhalten bleibt.
Primärstrukturen in der Luft- und Raumfahrt, Hochleistungs-Kfz-Komponenten und Roboter-Endeffektoren sind Beispiele, bei denen diese Fähigkeit systembezogene Leistungsvorteile bietet, die die höheren Stückkosten und Nachbearbeitungsanforderungen der additiven Fertigung rechtfertigen.
Wann subtraktive Fertigung (CNC-Bearbeitung) die richtige Wahl ist
Enge Maßtoleranzen
Für jede Anwendung, die Maßtoleranzen enger als etwa ±0,05 mm im hergestellten Zustand erfordert, ist die CNC-Bearbeitung das richtige Verfahren. Die additive Fertigung unterliegt thermischen Verformungen während der Schichtabscheidung oder des Pulverbettsinterns, Schicht-zu-Schicht-Schwankungen beim Schrumpfen und richtungsabhängigem Maßverhalten. Das Erreichen von ±0,010 mm auf einem Präzisionswellendurchmesser oder einer Lagersitzfläche mit einem additiven Verfahren in der Produktion erfordert eine Nachbearbeitung – was bedeutet, dass die endgültige Genauigkeit aus der Bearbeitung stammt, nicht aus dem Druck.
Die CNC-Bearbeitung erreicht in der Produktion routinemäßig ±0,010 mm, mit Sorgfalt und Temperaturkontrolle auch enger. Dies ist der Standard für:
- Präzisionswellen, Lagerzapfen und Zapfen in rotierenden Maschinen
- Dichtflächen (O-Ring-Sitze, Stirnflächendichtungen, Rohrgewindeformen)
- Gewindemerkmale (Toleranzklasse 6H/6g und enger)
- Präzisionsbohrungen für Lager, Buchsen und Schrumpfsitz-Baugruppen
- Passflächen in Baugruppen mit definiertem Spiel oder Übermaß
Oberflächenqualität
Die CNC-Bearbeitung erzeugt Oberflächenrauheiten von Ra 0,8–1,6 µm standardmäßig durch Dreh- und Fräsbearbeitung, ohne sekundäre Endbearbeitung. Feindrehen, Schleifen und Honen erweitern dies auf Ra 0,4, 0,2 bzw. 0,1 µm.
Additive Verfahren erzeugen Ra 3,2–12,5 µm im Rohzustand (FDM bzw. DMLS) – zu rau für Dichtflächen, Präzisionslageroberflächen, Fluidkanalwände, die den Strömungswiderstand minimieren müssen, und jede Oberfläche, bei der das Reibungsverhalten eine Rolle spielt. Das Nachbearbeiten additiver Oberflächen auf Ra 1,6 µm oder besser erfordert typischerweise Bearbeitung oder Schleifen, was bedeutet, dass die endgültige Oberfläche ohnehin eine bearbeitete Oberfläche ist.
Für Komponenten, bei denen die Oberflächenqualität die Funktion direkt beeinflusst – Hydraulikdichtungen, Pneumatikkolbenoberflächen, Nockenstößel, Präzisionsoptikhalterungen – ist die CNC-Bearbeitung sowohl das ermöglichende als auch das abschließende Verfahren.
Vollmaterial mit vorhersagbaren mechanischen Eigenschaften
CNC-Teile werden aus massivem Rohmaterial bearbeitet – geschmiedet, gewalzt oder gezogen – mit konsistenten, isotropen mechanischen Eigenschaften, die vom Materiallieferanten dokumentiert und durch die eingehende Materialzertifizierung verifiziert werden. Die Ermüdungsfestigkeit, Streckgrenze und Bruchzähigkeit entsprechen den im Materialdatenblatt angegebenen Werten ohne Qualifikation.
Metallische additive Teile (DMLS, SLM, EBM) können enthalten:
- Restporosität durch unvollständiges Pulveraufschmelzen (typischerweise 0,1–2 %, abhängig von der Prozessoptimierung)
- Anisotrope mechanische Eigenschaften, bei denen sich die Ermüdungsfestigkeit entlang der Baurichtung um 10–30 % von den transversalen Eigenschaften unterscheidet
- Eigenspannungen durch schnelle thermische Zyklen während der Schichtabscheidung, die eine spannungsarmglühende Wärmebehandlung nach dem Prozess erfordern
Diese Effekte sind für Luft- und Raumfahrtanwendungen mit vollständigen Materialqualifikationsprogrammen beherrschbar, stellen jedoch eine technische Unsicherheit für Produktionskomponenten dar, bei denen Materialeigenschaften aus Standardspezifikationen angenommen werden und nicht aus teilespezifischen Tests stammen.
Für Hochzyklus-Ermüdungsanwendungen, lasttragende Wellen, strukturelle Verbindungselemente und Komponenten, bei denen Materialversagen eine Sicherheitskonsequenz hat, eliminiert die CNC-Bearbeitung aus zertifiziertem Rohmaterial diese Unsicherheit.
Breite Materialauswahl
Die subtraktive Fertigung arbeitet mit jedem zerspanbaren Material in fester Form – die gesamte industrielle Bandbreite: Aluminiumlegierungen von 1100 bis 7075, Edelstahlsorten 303 bis 17-4PH, Werkzeugstähle, Titanlegierungen, Hochtemperaturlegierungen (Inconel, Hastelloy), technische Kunststoffe (Delrin, PEEK, PTFE, UHMWPE) und Kupferlegierungen. Die Materialauswahl ist nur durch die Zerspanbarkeit begrenzt.
Die additive Fertigung ist auf Materialien beschränkt, die in geeigneter, prozesskompatibler Form verfügbar sind: Metallpulver für DMLS/SLM (eine begrenzte Auswahl an Legierungen), Photopolymere für SLA (eine andere Auswahl an Polymeren), Filamente für FDM (das breiteste Materialspektrum, jedoch mit Festigkeitseinschränkungen durch Schichthaftung). Die spezifischen Qualitäten, die für additive Verfahren verfügbar sind, entsprechen möglicherweise nicht der für die Anwendung spezifizierten Qualität – beispielsweise gibt es für 303-Edelstahl mit freier Zerspanbarkeit für Präzisions-CNC-Arbeiten kein gleichwertiges additives Verfahren.
Mittlere bis hohe Produktionsmengen
Bei Produktionsmengen über etwa 50–200 Teilen (der genaue Übergang hängt von Komplexität und Größe des Teils ab) wird die Wirtschaftlichkeit der CNC-Bearbeitung der additiven Fertigung überlegen:
- Die Zykluszeit pro Teil sinkt, da die Rüstkosten amortisiert werden
- Die Maschinenzeit pro Teil ist für die meisten Geometrien schneller (Schnittgeschwindigkeiten sind höher als Abscheideraten)
- Der Nachbearbeitungsaufwand ist geringer (kein Entfernen von Stützstrukturen, weniger sekundäre Endbearbeitung)
- Die Prozesswiederholbarkeit verbessert sich im Maßstab durch etablierte Prozesskontrollen
Kostenwirtschaftlichkeit: Wo der Übergang stattfindet
Der Kostenvergleich ist keine Konstante – er ist eine Funktion von Produktionsmenge, Teilekomplexität und Endbearbeitungsanforderungen.
| Kostenart | Additive Fertigung | CNC-Bearbeitung |
|---|---|---|
| Werkzeugkosten | Keine | Schneidwerkzeuge, Vorrichtungen, kundenspezifische Werkzeughalter |
| Rüstaufwand pro Auftrag | Minimal (Dateivorbereitung) | Programmierung, Rüsten, Erstmusterprüfung |
| Materialkosten pro kg | Höher (Pulver/Harz vs. Knüppel) | Niedriger (Standardmaterial) |
| Zykluszeit pro Teil | Langsamer (Schichtabscheiderate) | Schneller bei größeren Stückzahlen |
| Entfernung von Stützstrukturen und Reinigung | Für die meisten Baugruppen erforderlich | k. A. |
| Nachbearbeitung kritischer Merkmale | Häufig erforderlich | Minimal oder nicht vorhanden |
| Kosten pro Teil im Verhältnis zur Stückzahl | Relativ flach | Sinkt mit der Stückzahl |
Praktische Schätzung des Übergangspunkts: Für ein mäßig komplexes Aluminiumgehäuse mit mehreren Präzisionsmerkmalen:
- 1–5 Teile: Additive Fertigung in der Regel niedrigere Gesamtkosten
- 10–50 Teile: vergleichbar, abhängig von Teilekomplexität und Toleranzanforderungen
- 100+ Teile: CNC-Bearbeitung in der Regel niedrigere Kosten pro Teil
Dieser Übergangspunkt verschiebt sich nach vorne (zugunsten von CNC bei niedrigeren Stückzahlen), wenn das additiv gefertigte Teil eine erhebliche Nachbearbeitung von Präzisionsmerkmalen erfordert – da diese Nachbearbeitungskosten für einen gültigen Vergleich zu den Druckkosten hinzugerechnet werden müssen.
Der häufigste Fehler bei der Kostenschätzung ist der Vergleich von “Druckkosten” mit “Bearbeitungskosten”, ohne die vollständigen Endbearbeitungskosten für das additiv gefertigte Teil einzubeziehen. Wenn ein additiv gefertigtes Teil 45 Minuten CNC-Bearbeitung benötigt, um funktionale Toleranzen zu erreichen, müssen diese Bearbeitungskosten in die Gesamtkosten der additiven Fertigung einfließen.
Hybride Fertigung: Wenn beide Verfahren gemeinsam eingesetzt werden
In der Praxis ist die technisch effizienteste Lösung für viele komplexe Präzisionsteile die hybride Fertigung – additive Fertigung für die Geometrie, die nicht bearbeitet werden kann, und CNC-Bearbeitung für die Merkmale, die Präzision erfordern.
Standardmäßiger hybrider Arbeitsablauf:
- Die additive Fertigung erzeugt die nahezu endkonturnahe Form mit allen inneren Merkmalen und komplexen Geometrien
- Wärmebehandlung (Spannungsarmglühen oder HIP – heißisostatisches Pressen – für Metallteile), falls erforderlich
- CNC-Bearbeitung aller Präzisionsmerkmale: Bohrungen mit H7-Toleranz, Gewindeschnittstellen, Dichtflächen, Lagersitze, Montageflächen
Beispiel: Kühlkanalverteiler für Spritzgusswerkzeuge
- Die additive Fertigung erzeugt den Verteilerkörper mit konformen Kühlkanälen (Geometrie, die mit konventionellem Bohren unmöglich ist)
- CNC bearbeitet alle Rohrgewindeanschlüsse, Montagebohrungsmuster, Dichtflächenebenheit und Einlass-/Auslass-Oberflächengüte
- Ergebnis: Innengeometrie aus der additiven Fertigung, funktionale Schnittstellen aus CNC – mit keinem der beiden Verfahren allein erreichbar
Beispiel: Luftfahrt-Strukturhalterung
- Topologieoptimierte Geometrie aus additiver Fertigung (40% leichter als massives gefrästes Äquivalent)
- CNC bearbeitet alle Lagerflächen, Befestigungsbohrungen auf H7 und Montageflächenebenheit
- Das Endteil erfüllt sowohl das Gewichtsziel aus dem additiven Design als auch die Maßanforderungen aus der CNC-Endbearbeitung
Der hybride Ansatz ist Standardpraxis in der Herstellung medizinischer Implantate (Titankäfige und -stiele), in der Luftfahrt-Sekundärstruktur und im fortgeschrittenen Werkzeugbau. Es ist kein Kompromiss – es ist die gezielte Anwendung jedes Verfahrens auf die Arbeit, die es am besten kann.
Häufige Entscheidungsfehler
Auswahl der additiven Fertigung, weil die Geometrie “komplex aussieht”
Die Komplexität der Geometrie ist keine ausreichende Rechtfertigung für die additive Fertigung, wenn CNC dieselbe Geometrie herstellen kann. Die Fünf-Achsen-CNC-Bearbeitung erreicht Merkmale, die die Drei-Achsen-Bearbeitung nicht erreicht – Hinterschneidungen, komplexe Konturen, tiefe Taschen aus mehreren Anstellwinkeln. Die richtige Frage ist nicht “ist diese Geometrie komplex?”, sondern “ist diese Geometrie für Schneidwerkzeuge physisch unerreichbar?” Wenn die Antwort nein lautet, sollte CNC zuerst auf der Grundlage seiner überlegenen Toleranz und Oberflächenqualität bewertet werden.
Nichtberücksichtigung der Nachbearbeitungskosten in der additiven Wirtschaftlichkeit
Additiv gefertigte Metallteile erfordern typischerweise die Entfernung von Stützstrukturen (manuelles Schleifen und Polieren), thermische Spannungsarmglühung und CNC-Bearbeitung von Präzisionsmerkmalen. Für einen gültigen Vergleich muss die gesamte Kostenkette – Druck, Stützstrukturentfernung, Wärmebehandlung, CNC-Endbearbeitung, Prüfung – gegen die reine CNC-Alternative aufsummiert werden. Projekte, die sich allein auf Basis der Druckkosten für die additive Fertigung entscheiden, stellen häufig fest, dass die Gesamtkosten nach Einbeziehung der Endbearbeitungskosten die CNC-Alternative übersteigen.
Annahme, dass additive Metalleigenschaften denen von Knetlegierungen entsprechen
Dieselbe Legierungsbezeichnung garantiert keine gleichwertigen mechanischen Eigenschaften zwischen additiver und Knetform. Ti-6Al-4V, hergestellt durch DMLS, weist gerichtete Ermüdungseigenschaften und Eigenspannungen auf, die eine Wärmebehandlung zur Normalisierung erfordern. AlSi10Mg (die am weitesten verbreitete additive Aluminiumlegierung) hat eine geringere Duktilität als 6061-T6 aus Vormaterial. Für sicherheitskritische oder ermüdungsbelastete Bauteile sollten Materialeigenschaften aus additiven Verfahren durch Tests validiert und nicht aus Standard-Datenblattwerten angenommen werden.
Wahl von CNC für Geometrien, die übermäßige Bearbeitungszeiten verursachen
Der umgekehrte Fehler ist der Versuch, Konstruktionen mit tiefen Innentaschen, sehr dünnen Wänden oder Merkmalen mit extremem Seitenverhältnis per CNC zu bearbeiten, die lange Zykluszeiten und teure Sonderwerkzeuge erfordern. Bei Teilen, bei denen innere Merkmale die Geometrie dominieren und enge Toleranzen auf wenige äußere Schnittstellen beschränkt sind, führt der hybride Ansatz oft zu niedrigeren Gesamtkosten und besserer Leistung als reine CNC-Bearbeitung.
Wichtigste Erkenntnisse
- Das grundlegende Auswahlkriterium ist, ob Geometrie oder Präzision das Design bestimmt: Wenn Innengeometrie, Gewichtsoptimierung oder Designfreiheit das Teil bestimmen, ist die additive Fertigung die ermöglichende Technologie; wenn Maßtoleranz, Oberflächenqualität oder Materialleistung maßgeblich sind, ist CNC-Bearbeitung erforderlich.
- Toleranzen der additiven Fertigung (±0,05–0,1 mm typisch) erfordern eine CNC-Nachbearbeitung für jedes Merkmal, das ±0,025 mm oder besser benötigt – Gewinde, Lagersitze, Dichtflächen und Präzisionspassungen müssen immer bearbeitet werden.
- Materialeigenschaften aus additiven Metallverfahren sind nicht gleichwertig mit Spezifikationen von Knetwerkstoffen: Porosität, Anisotropie und Eigenspannungen erfordern Qualifikationstests für sicherheitskritische oder ermüdungsbelastete Anwendungen.
- Die Kostenwirtschaftlichkeit begünstigt die additive Fertigung bei niedrigen Stückzahlen und komplexer Geometrie; CNC bei mittleren bis hohen Stückzahlen – der Übergangspunkt variiert, liegt aber typischerweise zwischen 50–200 Teilen für mäßig komplexe Bauteile.
- Hybride Fertigung – additiv für die nahezu endkonturnahe Form, CNC für Präzisionsmerkmale – ist oft die optimale Strategie für komplexe Teile mit Präzisionsschnittstellen und stellt eine etablierte Praxis in der Luft- und Raumfahrt-, Medizin- und Werkzeugindustrie dar.
- Der häufigste Fehler bei der Kostenschätzung ist der Vergleich der Druckkosten mit den Bearbeitungskosten, ohne die Nachbearbeitung einzubeziehen. — Stützstrukturentfernung, Wärmebehandlung und CNC-Finishing kritischer Merkmale müssen in die Gesamtkosten der additiven Fertigung einbezogen werden, um einen validen Vergleich zu ermöglichen.
- Für OEM-Einkaufsteams: Die Auswahl des Fertigungsprozesses sollte Teil der DFM-Prüfung sein und nicht aus der Prozesspräferenz des Konstrukteurs abgeleitet werden. Für additiv konstruierte Teile mit Präzisionsschnittstellen ist fast immer ein CNC-Finishing erforderlich — wenn dies nicht im Produktionsplan berücksichtigt wird, entstehen späte Kosten- und Terminüberraschungen.
Häufig gestellte Fragen
Ersetzt die additive Fertigung die CNC-Bearbeitung?
Nein. Die additive Fertigung erweitert die Bandbreite fertigbarer Geometrien und ermöglicht neue Konstruktionsmöglichkeiten, ersetzt jedoch nicht die CNC-Bearbeitung für präzise funktionale Teile. Die Vorteile der CNC-Bearbeitung bei Maßtoleranz (±0,010 mm), Oberflächengüte (Ra 0,8–1,6 µm), Materialzuverlässigkeit und Produktionswiederholbarkeit werden von keinem aktuellen additiven Verfahren ohne Nachbearbeitung erreicht. Der dominante Trend ist die hybride Fertigung — additiv für komplexe Geometrie und Near-Net-Shape, CNC für Präzisionsmerkmale — nicht die Ersetzung des einen durch das andere. Die Mehrheit der industriellen Produktionsbauteile erfordert weiterhin CNC-Bearbeitung als primäre oder Nachbearbeitungsoperation.
Was ist günstiger: additiv oder CNC-Bearbeitung?
Die Kosten hängen hauptsächlich von Produktionsmenge und Finishing-Anforderungen ab. Für 1–5 kundenspezifische oder komplexe Teile ohne Präzisionsanforderungen ist die additive Fertigung in der Regel kostengünstiger, da keine Werkzeug- oder Rüstkosten anfallen. Für 100+ Produktionsteile mit Standardgeometrie ist die CNC-Bearbeitung kostengünstiger, da sich die Rüstkosten amortisieren und die Zykluszeiten kürzer sind. Der Vergleich muss alle Kosten umfassen: Bei additiv gefertigten Metallteilen müssen Stützstrukturentfernung, Wärmebehandlung und CNC-Bearbeitung von Präzisionsmerkmalen zu den Druckkosten addiert werden. Wenn ein gedrucktes Teil erhebliche Bearbeitung erfordert, übersteigen die Gesamtkosten aus additiv + Bearbeitung häufig die reinen Bearbeitungskosten.
Welches Verfahren ist genauer?
Die CNC-Bearbeitung ist deutlich genauer. Die Produktions-CNC erreicht ±0,010 mm oder besser bei Präzisionsmerkmalen, mit Oberflächenrauheit Ra 0,8–1,6 µm als Standard, konsistent über Produktionschargen. Die additive Fertigung erreicht typischerweise ±0,05–0,1 mm Toleranz im gebauten Zustand, mit Oberflächenrauheit Ra 3,2–12,5 µm. Die Genauigkeit additiver Verfahren variiert mit Bauorientierung, Schichtdicke und thermischen Bedingungen während des Drucks. Für Präzisionspassungen, Gewinde, Dichtflächen und Lagerkontaktflächen ist die CNC-Bearbeitung keine Alternative zur additiven Fertigung — sie ist der erforderliche Nachbearbeitungsschritt, wenn additiv gefertigt wird.
Kann die additive Fertigung präzise Metallteile herstellen?
Additive Metallfertigungsverfahren (DMLS/SLM, EBM, Binder Jetting) können Metallteile in begrenzten Legierungsoptionen (316L-Edelstahl, Ti-6Al-4V, AlSi10Mg, Inconel 625/718 und andere) herstellen. Die gebauten Teile haben Einschränkungen: Toleranz von ±0,05–0,15 mm, Oberflächenrauheit Ra 6–15 µm, mögliche Restporosität und richtungsabhängige mechanische Eigenschaften. Für präzise Metallkomponenten bedeutet dies, dass alle toleranzkritischen Merkmale (Gewinde, Bohrungen, Dichtflächen, Lagersitze) nachbearbeitet werden müssen. Das gedruckte Teil liefert die Geometrie; die bearbeiteten Merkmale liefern die funktionale Präzision. Dieser hybride Ansatz ist Standardpraxis in Luftfahrt-, Medizin- und Werkzeugbauanwendungen.
Was ist hybride Fertigung und wann wird sie eingesetzt?
Die hybride Fertigung kombiniert additive und subtraktive Verfahren, um Teile herzustellen, die kein Verfahren allein liefern kann. Der Standardablauf ist: Additiver Druck erzeugt die Near-Net-Shape mit allen komplexen inneren Merkmalen (Kanäle, Gitterstrukturen, innere Strukturen), die Schneidwerkzeuge nicht erreichen können; die CNC-Bearbeitung fertigt dann alle präzisen äußeren Merkmale (Präzisionsbohrungen, Gewinde, Dichtflächen, Montageflächen, glatte Oberflächen). Hybrid ist am wertvollsten für: Spritzgusswerkzeuge mit konformer Kühlung (innere Kanäle aus additiv, präzise Kavitätsoberflächen aus CNC), Luftfahrt-Halterungen mit topologieoptimierter Struktur (gewichtsoptimierte Form aus additiv, präzise Bolzenschnittstellen aus CNC) und medizinische Implantate mit komplexer Knochenkontaktgeometrie (poröse Struktur aus additiv, glatte Gelenkflächen aus CNC). Der Ansatz erreicht gleichzeitig komplexe Geometrie und funktionale Präzision.
Verfasst vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung von Bauteilen aus Aluminium, Stahl, Edelstahl, Titan und technischen Kunststoffen für Luftfahrt-, Medizin-, Automobil-, Elektronik- und industrielle OEM-Fertigungsanwendungen, mit umfangreicher DFM-Prüferfahrung für Teile im Übergang zwischen additiven Prototypen und CNC-Produktion. Technische Referenzen: ASTM F2792 (Additive Manufacturing Terminology), ISO 52900 (Additive Manufacturing — General Principles), ASME Y14.5-2018 (GD&T für bearbeitete und additive Merkmale), SME Fundamentals of Manufacturing (Vergleich additiver und subtraktiver Verfahren).
Evaluieren Sie die CNC-Bearbeitung für Produktionskomponenten, die derzeit additiv gefertigt werden?
Bei CMS bieten wir DFM-Prüfungen für Teile an, die von additiven Prototypen zur CNC-Produktion übergehen, sowie für hybride Komponenten, die additive Near-Net-Shape plus CNC-Finishing erfordern. Wir identifizieren, welche Merkmale eine Bearbeitung zur Toleranzeinhaltung erfordern, welche aus der additiven Fertigung übernommen werden können, und erstellen einen Fertigungsplan, der sowohl Geometrie als auch Präzision liefert.
[DFM-Prüfung und CNC-Bearbeitungsangebot anfordern →]


