
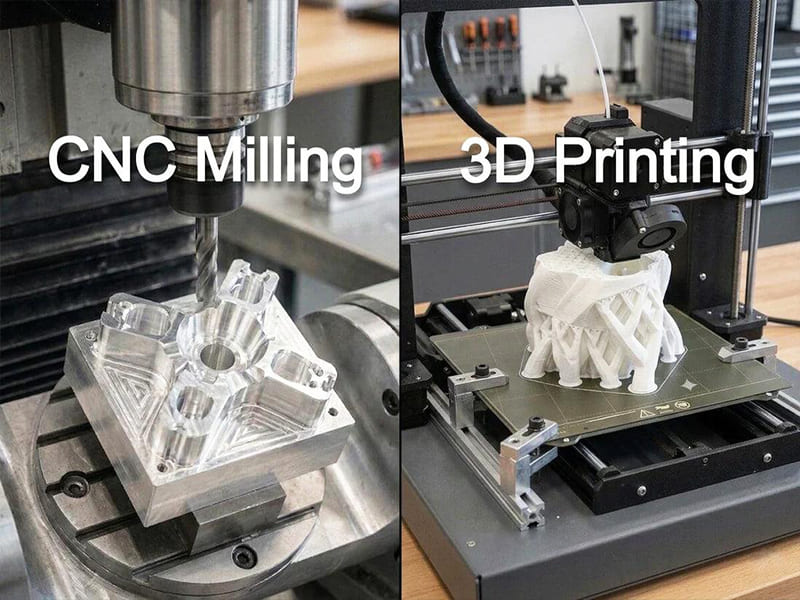
Быстрый ответ: Аддитивное производство (3D-печать) и субтрактивное производство (обработка на станках с ЧПУ CNC) служат принципиально разным инженерным задачам и не являются взаимозаменяемыми. Аддитивное производство создаёт детали слой за слоем из порошка, филамента или смолы — обеспечивая сложные внутренние геометрии, топологически оптимизированные структуры и мелкосерийную кастомизацию без затрат на оснастку. Субтрактивное производство удаляет материал из твёрдой заготовки режущими инструментами — достигая допусков ±0,010 мм или точнее, шероховатости поверхности Ra 0,8–1,6 мкм и свойств материала полной плотности из полного спектра промышленных сплавов. Правильный процесс определяется тем, что управляет конструкцией: сложность геометрии или размерная точность. Когда важны оба фактора, гибридное производство — аддитивное для получения формы, близкой к конечной, плюс обработка на станках с ЧПУ CNC для критических элементов — часто является оптимальным решением.
Принципиальное различие
Основное различие между аддитивным и субтрактивным производством заключается в том, как формируется материал:
Аддитивное производство начинается с ничего и строит геометрию путём нанесения, сплавления или отверждения материала последовательными слоями. Геометрия детали ограничена главным образом тем, что можно построить слой за слоем — сложные внутренние каналы, решётчатые структуры и органические формы, физически недоступные для режущих инструментов, достижимы. Ограничения заключаются в размерной точности, свойствах материала и качестве поверхности.
Субтрактивное производство начинается с твёрдой заготовки и удаляет материал режущими инструментами, чтобы получить желаемую геометрию. Возможности ограничены доступом инструмента — элементы, до которых режущие инструменты физически не могут добраться, невозможно обработать — но то, что можно обработать, выдерживается с очень высокой размерной точностью, превосходным качеством поверхности и полной плотностью материала.
Это различие “добавление против удаления” напрямую определяет каждый последующий компромисс: свободу геометрии, допуск, характеристики материала, структуру затрат и масштабируемость производства.
Сравнение основных возможностей
| Фактор | Аддитивное производство | Субтрактивное производство (CNC) |
|---|---|---|
| Допуски на размеры | ±0,05–0,1 мм типично (зависит от процесса) | ±0,010 мм или точнее стабильно достижимо |
| Шероховатость поверхности (Ra) | 3,2–12,5 мкм (до вторичной финишной обработки) | 0,8–1,6 мкм стандартно; возможно более тонко |
| Внутренняя геометрия | Осуществимо (без ограничений) | Ограничено доступом инструмента |
| Плотность материала | Возможна пористость (особенно у металлов) | Полная плотность из твёрдой заготовки |
| Прочность материала | Потенциально анизотропная (зависит от слоёв) | Изотропная — соответствует спецификации исходного материала |
| Доступные материалы | Ограничены совместимыми с процессом формами | Полный промышленный спектр (все обрабатываемые металлы и пластмассы) |
| Стоимость наладки | Очень низкая (без оснастки) | Умеренная (программирование CAM, приспособления) |
| Стоимость за деталь (малый объём) | Нижний | Выше |
| Стоимость за деталь (большой объём) | Остаётся относительно постоянной | Значительно снижается с объёмом |
| Повторяемость производства | Умеренный | Высокая — идентичные траектории инструмента для каждой детали |
| Требуется постобработка | Часто (удаление поддержек, финишная обработка, механическая обработка) | Минимальная или отсутствует для большинства элементов |
Когда аддитивное производство является правильным выбором
Внутренняя геометрия, недоступная для режущих инструментов
Решающее преимущество аддитивного производства — возможность создавать внутренние элементы, до которых не может добраться ни один режущий инструмент. Внутренние каналы охлаждения в литьевых формах и оснастке для литья под давлением (конформное охлаждение) является каноническим промышленным применением: каналы охлаждения, следующие контуру полости формы, невозможно выполнить обычным сверлением, они кардинально сокращают время цикла охлаждения и улучшают качество деталей при аддитивном производстве. Другие применения включают:
- Полые облегчённые конструкции, где материал присутствует только вдоль путей нагрузки
- Внутренние проточные каналы в гидравлических коллекторах и теплообменниках
- Решётчатые сердечники внутри структурных компонентов для снижения веса
- Топологически оптимизированные аэрокосмические кронштейны, где материал удалён из областей, не вносящих структурного вклада
Для этих применений вопрос не стоит как аддитивное против CNC — CNC физически не может произвести требуемую геометрию. Аддитивное производство — это не предпочтение; это обеспечивающая технология.
Быстрое прототипирование и итерационное проектирование
Когда основная цель — физическая модель для проверки посадки, формы или функционального тестирования, а не производственная деталь — устранение затрат на оснастку и сокращение сроков в аддитивном производстве делает его существенно быстрее и дешевле, чем обработка на станках с ЧПУ CNC.
Продуктовая команда может пройти через 5 итераций дизайна за неделю, используя FDM или SLA-печать, тогда как те же итерации при обработке на станках с ЧПУ потребовали бы 5 отдельных операций настройки с индивидуальным закреплением и программированием. На ранних стадиях разработки продукта, когда требования к дизайну ещё не зафиксированы, эта скорость итераций сокращает сроки разработки.
Критическая оговорка: характеристики прототипа, изготовленного аддитивным методом, не всегда предсказывают эксплуатационные характеристики серийной детали, изготовленной механической обработкой, поскольку свойства материала, размерная точность и состояние поверхности различаются. Валидация прототипа должна включать испытания на эксплуатационные характеристики, соответствующие материалу и процессу финальной детали.
Мелкосерийные кастомные детали
Для объёмов производства от 1 до 50 единиц, где каждая деталь может отличаться (или где объём производства недостаточен для амортизации оснастки), нулевая стоимость оснастки аддитивного производства экономически превосходит. Медицинские имплантаты, адаптированные под анатомию пациента — бедренные ножки с индивидуальной геометрией, черепные пластины, соответствующие профилям КТ-сканов — производятся аддитивно, потому что нет двух одинаковых деталей, и стоимость оснастки на деталь была бы запредельной.
Промышленные применения включают: запасные части для устаревшего оборудования, для которого шаблоны больше не существуют; кастомные приспособления для производственных сред; специализированные компоненты для единичных систем.
Лёгкие топологически оптимизированные структуры
Алгоритмы генеративного дизайна и топологической оптимизации удаляют материал из зон низких напряжений структурного компонента, оставляя материал только вдоль путей нагрузки. Полученная геометрия — органическая, ветвящаяся, с переменными поперечными сечениями, которые ни один традиционный производственный процесс не может воспроизвести — позволяет достичь снижения веса на 30–50% по сравнению с эквивалентной цельной механически обработанной деталью при сохранении структурных характеристик.
Первичная конструкция аэрокосмических изделий, высокопроизводительные автомобильные компоненты и концевые эффекторы роботов — примеры, где эта возможность обеспечивает системные преимущества, оправдывающие более высокую стоимость аддитивного производства на деталь и требования к постобработке.
Когда субтрактивное производство (обработка на станках с ЧПУ) — правильный выбор
Жёсткие размерные допуски
Для любого применения, требующего размерных допусков точнее примерно ±0,05 мм в состоянии после изготовления, обработка на станках с ЧПУ является правильным процессом. Аддитивное производство подвержено термической деформации во время послойного осаждения или спекания порошкового слоя, вариации усадки от слоя к слою и ориентационно-зависимому размерному поведению. Достижение ±0,010 мм на диаметре прецизионного вала или посадочном месте подшипника любым аддитивным процессом в производстве требует постобработки — что означает, что финальная точность исходит от механической обработки, а не от печати.
Обработка на станках с ЧПУ рутинно достигает ±0,010 мм в производстве, точнее — при аккуратности и контроле температуры. Это стандарт для:
- Прецизионные валы, шейки подшипников и шейки в вращающемся оборудовании
- Уплотнительные поверхности (посадочные места под O-rings, торцевые уплотнения, формы трубных резьб)
- Резьбовые элементы (класс допуска 6H/6g и точнее)
- Прецизионные отверстия для подшипников, втулок и сборок с горячей посадкой
- Сопрягаемые поверхности в сборках с определённым зазором или натягом
Качество поверхности
Обработка на станках с ЧПУ обеспечивает шероховатость поверхности Ra 0,8–1,6 мкм как стандарт при токарных и фрезерных операциях, без вторичной финишной обработки. Тонкое точение, шлифование и хонингование расширяют это до Ra 0,4, 0,2 и 0,1 мкм соответственно.
Аддитивные процессы обеспечивают Ra 3,2–12,5 мкм в состоянии после изготовления (FDM и DMLS соответственно) — слишком шероховато для уплотнительных поверхностей, прецизионных интерфейсов подшипников, стенок каналов для жидкости, которые должны минимизировать сопротивление потоку, и любой поверхности, где поведение трения имеет значение. Финишная обработка аддитивных поверхностей до Ra 1,6 мкм или лучше обычно требует механической обработки или шлифования, что означает, что финальная поверхность всё равно является механически обработанной поверхностью.
Для компонентов, где качество поверхности напрямую влияет на функцию — гидравлические уплотнения, поверхности пневматических поршней, толкатели кулачков, прецизионные оптические крепления — обработка на станках с ЧПУ является как обеспечивающим, так и финальным процессом.
Полноплотный материал с предсказуемыми механическими свойствами
Детали, обработанные на станках с ЧПУ, изготавливаются из твёрдой заготовки — кованой, катаной или тянутой — с согласованными, изотропными механическими свойствами, задокументированными поставщиком материала и подтверждёнными входной сертификацией материала. Предел выносливости, предел текучести и вязкость разрушения соответствуют указанным в паспорте материала без оговорок.
Металлические аддитивные детали (DMLS, SLM, EBM) могут содержать:
- Остаточную пористость от неполного сплавления порошка (обычно 0,1–2%, в зависимости от оптимизации процесса)
- Анизотропные механические свойства, где предел выносливости вдоль направления построения отличается на 10–30% от поперечных свойств
- Остаточные напряжения от быстрого термического циклирования во время послойного осаждения, требующие послепроцессной термообработки для снятия напряжений
Эти эффекты управляемы для аэрокосмических применений с полными программами квалификации материалов, но они представляют инженерную неопределённость для серийных компонентов, где свойства материала предполагаются из стандартных спецификаций, а не из испытаний конкретной детали.
Для применений с высокоцикловой усталостью, несущих валов, структурных крепежей и компонентов, где отказ материала является следствием для безопасности, обработка на станках с ЧПУ из сертифицированной заготовки устраняет эту неопределённость.
Широта выбора материалов
Субтрактивное производство работает с любым обрабатываемым материалом в твердой форме — весь промышленный диапазон: алюминиевые сплавы от 1100 до 7075, марки нержавеющей стали от 303 до 17-4PH, инструментальные стали, титановые сплавы, жаропрочные сплавы (Inconel, Hastelloy), инженерные пластики (Delrin, PEEK, PTFE, UHMWPE) и медные сплавы. Выбор материала ограничен только обрабатываемостью.
Аддитивное производство ограничено материалами, доступными в соответствующей процессно-совместимой форме: металлические порошки для DMLS/SLM (ограниченное подмножество сплавов), фотополимеры для SLA (другое подмножество полимеров), филаменты для FDM (самый широкий диапазон материалов, но с ограничениями прочности из-за послойного соединения). Конкретные марки, доступные для аддитивных процессов, могут не соответствовать марке, указанной для применения — например, свободнообрабатываемая нержавеющая сталь 303 для точной обработки CNC не имеет эквивалентного аддитивного процесса.
Средний и высокий объем производства
При объемах производства выше примерно 50–200 деталей (точка перехода зависит от сложности и размера детали) экономика обработки CNC становится превосходящей аддитивную:
- Время цикла на деталь снижается, поскольку затраты на наладку амортизируются
- Машинное время на деталь быстрее для большинства геометрий (скорости резания выше скоростей осаждения)
- Требования к постобработке ниже (нет удаления поддержек, меньше вторичной финишной обработки)
- Повторяемость процесса улучшается в масштабе благодаря отработанным средствам управления процессом
Экономика затрат: где происходит переход
Сравнение затрат не является постоянным — оно зависит от объема производства, сложности детали и требований к финишной обработке.
| Элемент затрат | Аддитивное производство | Обработка на станках с ЧПУ |
|---|---|---|
| Затраты на инструментарий | Нет | Режущие инструменты, приспособления, специальные держатели инструмента |
| Наладка на работу | Минимальная (подготовка файла) | Программирование, наладка, инспекция первой детали |
| Стоимость материала за кг | Выше (порошок/смола против заготовки) | Ниже (стандартный сортамент) |
| Время цикла на деталь | Медленнее (скорость послойного осаждения) | Быстрее при больших объёмах |
| Удаление поддержек и очистка | Требуется для большинства построений | Н/Д |
| Постобработка критических элементов | Часто требуется | Минимальная или отсутствует |
| Тенденция стоимости за деталь в зависимости от количества | Относительно стабильная | Снижается с объёмом |
Практическая оценка точки перехода: Для умеренно сложного алюминиевого корпуса с несколькими точными элементами:
- 1–5 деталей: аддитивное производство обычно имеет более низкую общую стоимость
- 10–50 деталей: сопоставимо, в зависимости от сложности детали и требований к допускам
- 100+ деталей: обработка на CNC обычно имеет более низкую общую стоимость за деталь
Эта точка перехода смещается раньше (в пользу CNC при меньших количествах), когда аддитивная деталь требует значительной постобработки точных элементов — поскольку эта стоимость постобработки должна быть добавлена к стоимости печати для корректного сравнения.
Наиболее распространённая ошибка при оценке стоимости — сравнение “стоимости печати” со “стоимостью обработки” без включения полной стоимости финишной обработки аддитивной детали. Если аддитивная деталь требует 45 минут обработки на CNC для достижения функциональных допусков, эта стоимость обработки должна быть включена в общую стоимость аддитивного производства.
Гибридное производство: когда оба процесса используются вместе
На практике наиболее инженерно эффективным решением для многих сложных точных деталей является гибридное производство — использование аддитивного производства для геометрии, которую невозможно обработать механически, и обработки на CNC для элементов, требующих точности.
Стандартный гибридный рабочий процесс:
- Аддитивное производство создаёт форму, близкую к конечной, со всеми внутренними элементами и сложной геометрией
- Термообработка (снятие напряжений или HIP — горячее изостатическое прессование — для металлических деталей) при необходимости
- Обработка на CNC всех точных элементов: отверстия по допуску H7, резьбовые интерфейсы, уплотнительные поверхности, посадочные места под подшипники, монтажные поверхности
Пример: охлаждающий коллектор для оснастки литья под давлением
- Аддитивное производство создаёт корпус коллектора с конформными каналами охлаждения (геометрия, невозможная при обычном сверлении)
- CNC обрабатывает все резьбовые порты, схемы монтажных отверстий, плоскостность уплотнительной поверхности и чистоту поверхности входа/выхода
- Результат: внутренняя геометрия от аддитивного производства, функциональные интерфейсы от CNC — недостижимо ни одним из процессов по отдельности
Пример: аэрокосмический структурный кронштейн
- Топологически оптимизированная геометрия от аддитивного производства (на 40% легче, чем цельный обработанный эквивалент)
- CNC обрабатывает все интерфейсы подшипников, отверстия крепежа по H7 и плоскостность монтажной поверхности
- Готовая деталь соответствует как цели по весу от аддитивного проектирования, так и размерным требованиям от финишной обработки на CNC
Гибридный подход является стандартной практикой в производстве медицинских имплантатов (титановые кейджи и ножки), вторичной аэрокосмической структуре и передовой оснастке. Это не компромисс — это явное применение каждого процесса к работе, которую он выполняет лучше всего.
Распространённые ошибки при принятии решений
Выбор аддитивного производства потому, что геометрия “выглядит сложной”
Сложность геометрии не является достаточным обоснованием для аддитивного производства, если CNC может воспроизвести ту же геометрию. Пятиосевая обработка на CNC достигает элементов, недоступных для трёхосевой — поднутрения, сложные контуры, глубокие карманы с нескольких углов подхода. Правильный вопрос не “сложна ли эта геометрия?”, а “физически недостижима ли эта геометрия для режущих инструментов?” Если ответ нет, CNC следует оценивать в первую очередь на основании его превосходных допусков и качества поверхности.
Невключение стоимости постобработки в экономику аддитивного производства
Аддитивные металлические детали обычно требуют удаления поддержек (ручное шлифование и полирование), термообработки для снятия термических напряжений и обработки на CNC точных элементов. Для корректного сравнения полная цепочка затрат — печать, удаление поддержек, термообработка, финишная обработка на CNC, контроль — должна быть суммирована против альтернативы только с CNC. Проекты, которые выбирают аддитивное производство только на основе стоимости печати, часто обнаруживают, что общая стоимость превышает альтернативу с CNC после включения затрат на финишную обработку.
Предположение, что свойства аддитивного металла равны свойствам деформированного металла
Одно и то же обозначение сплава не гарантирует эквивалентных механических свойств между аддитивной и деформированной формами. Ti-6Al-4V, произведённый методом DMLS, имеет направленные усталостные свойства и остаточные напряжения, требующие термообработки для нормализации. AlSi10Mg (наиболее широко доступный аддитивный алюминиевый сплав) имеет более низкую пластичность, чем 6061-T6 из заготовки. Для критичных по безопасности или усталостно нагруженных компонентов свойства материалов от аддитивных процессов должны быть подтверждены испытаниями, а не приняты по стандартным табличным значениям.
Выбор CNC для геометрий, которые приводят к чрезмерному времени обработки
Обратная ошибка — попытка обработать на CNC конструкции с глубокими внутренними карманами, очень тонкими стенками или элементами с экстремальным соотношением сторон, требующими длительного времени цикла и дорогостоящего специального инструмента. Для деталей, где внутренние элементы доминируют в геометрии, а жёсткие допуски ограничены несколькими внешними интерфейсами, гибридный подход часто обеспечивает более низкую общую стоимость и лучшие характеристики, чем только CNC.
Основные выводы
- Основной критерий выбора — что управляет конструкцией: геометрия или точность: если внутренняя геометрия, оптимизация веса или свобода проектирования определяют деталь, аддитивное производство является обеспечивающей технологией; если размерный допуск, качество поверхности или характеристики материала определяют деталь, требуется обработка на CNC.
- Допуски аддитивного производства (обычно ±0,05–0,1 мм) требуют постобработки на CNC для любого элемента, требующего ±0,025 мм или точнее — резьбы, посадочные места под подшипники, уплотнительные поверхности и точные посадки всегда нуждаются в механической обработке.
- Свойства материалов от аддитивных металлических процессов не эквивалентны спецификациям деформированного материала: пористость, анизотропия и остаточные напряжения требуют квалификационных испытаний для критичных по безопасности или усталостно нагруженных применений.
- Экономика затрат благоприятствует аддитивному производству при малых объёмах и сложной геометрии; CNC при средних и больших объёмах — точка перехода варьируется, но обычно находится между 50–200 деталями для умеренно сложных компонентов.
- Гибридное производство — аддитивное для формы, близкой к конечной, CNC для точных элементов — часто является оптимальной стратегией для сложных деталей с прецизионными интерфейсами, и представляет собой устоявшуюся практику в аэрокосмической, медицинской и инструментальной промышленности.
- Самая распространённая ошибка при оценке стоимости — сравнение стоимости печати со стоимостью механической обработки без учёта постобработки — удаление поддержек, термообработка и CNC-финишная обработка критических элементов должны быть включены в общую стоимость аддитивного производства для корректного сравнения.
- Для отделов закупок OEM-производителей: выбор производственного процесса должен быть частью DFM-анализа, а не предполагаться исходя из технологических предпочтений конструктора. Детали, спроектированные для аддитивного производства и включающие прецизионные интерфейсы, почти всегда требуют CNC-финишной обработки — если это не запланировано в производственном графике, это становится неожиданностью на позднем этапе с точки зрения затрат и сроков.
Часто задаваемые вопросы
Заменяет ли аддитивное производство CNC-обработку?
Нет. Аддитивное производство расширяет диапазон изготавливаемых геометрий и открывает новые конструктивные возможности, но оно не заменяет CNC-обработку для прецизионных функциональных деталей. Преимущества CNC-обработки в размерном допуске (±0,010 мм), чистоте поверхности (Ra 0,8–1,6 мкм), надёжности материала и повторяемости производства не достигаются ни одним из существующих аддитивных процессов без постобработки. Доминирующий тренд — гибридное производство: аддитивное для сложной геометрии и формы, близкой к конечной, CNC для прецизионных элементов — а не замена одного другим. Большинство серийных промышленных компонентов по-прежнему требуют CNC-обработки как основной или как операции постобработки.
Что дешевле: аддитивное производство или CNC-обработка?
Стоимость в первую очередь зависит от объёма производства и требований к финишной обработке. Для 1–5 единичных или сложных деталей без требований к точности аддитивное производство обычно обходится дешевле, поскольку отсутствуют затраты на оснастку и наладку. Для 100+ серийных деталей со стандартной геометрией CNC-обработка стоит дешевле, поскольку затраты на наладку амортизируются, а время цикла короче. Сравнение должно включать все затраты: для аддитивных металлических деталей к стоимости печати необходимо добавить удаление поддержек, термообработку и CNC-обработку прецизионных элементов. Когда напечатанная деталь требует значительной механической обработки, суммарная стоимость аддитивного производства и обработки часто превышает стоимость только механической обработки.
Какой процесс точнее?
CNC-обработка значительно точнее. Серийная CNC-обработка обеспечивает ±0,010 мм или лучше на прецизионных элементах при стандартной шероховатости поверхности Ra 0,8–1,6 мкм, стабильно по производственным партиям. Аддитивное производство обычно обеспечивает допуск ±0,05–0,1 мм в состоянии после печати при шероховатости поверхности Ra 3,2–12,5 мкм. Точность аддитивных процессов зависит от ориентации при построении, толщины слоя и тепловых условий во время печати. Для прецизионных посадок, резьб, уплотнительных поверхностей и посадочных мест подшипников CNC-обработка не является альтернативой аддитивному производству — это обязательный этап постобработки, если используется аддитивное производство.
Может ли аддитивное производство изготавливать прецизионные металлические детали?
Аддитивные процессы металлического производства (DMLS/SLM, EBM, binder jetting) могут изготавливать металлические детали из ограниченного набора сплавов (нержавеющая сталь 316L, Ti-6Al-4V, AlSi10Mg, Inconel 625/718 и другие). Напечатанные детали имеют ограничения: допуск ±0,05–0,15 мм, шероховатость поверхности Ra 6–15 мкм, возможная остаточная пористость и направленные механические свойства. Для прецизионных металлических компонентов это означает, что все элементы, критичные по допуску (резьбы, отверстия, уплотнительные поверхности, посадочные места подшипников), должны быть обработаны механически после печати. Напечатанная деталь обеспечивает геометрию; обработанные элементы обеспечивают функциональную точность. Этот гибридный подход является стандартной практикой в аэрокосмической, медицинской и инструментальной отраслях.
Что такое гибридное производство и когда оно применяется?
Гибридное производство объединяет аддитивные и субтрактивные процессы для изготовления деталей, которые ни один из процессов не может обеспечить по отдельности. Стандартный рабочий процесс: аддитивная печать создаёт форму, близкую к конечной, со всеми сложными внутренними элементами (каналы, решётчатые структуры, внутренние полости), недоступными для режущего инструмента; затем CNC-обработка выполняет финишную обработку всех прецизионных наружных элементов (прецизионные отверстия, резьбы, уплотнительные поверхности, монтажные поверхности, гладкие финишные поверхности). Гибридный подход наиболее ценен для: оснастки для литья под давлением с конформным охлаждением (внутренние каналы от аддитивного производства, прецизионные поверхности полости от CNC), аэрокосмических кронштейнов с топологически оптимизированной структурой (оптимизированная по весу форма от аддитивного производства, прецизионные болтовые интерфейсы от CNC) и медицинских имплантатов со сложной геометрией костного интерфейса (пористая структура от аддитивного производства, гладкие артикулирующие поверхности от CNC). Подход обеспечивает одновременно сложную геометрию и функциональную точность.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной CNC-обработки компонентов из алюминия, стали, нержавеющей стали, титана и инженерных пластиков для аэрокосмических, медицинских, автомобильных, электронных и промышленных OEM-производственных применений, с обширным опытом DFM-анализа деталей, переходящих от аддитивных прототипов к CNC-производству. Технические источники: ASTM F2792 (Терминология аддитивного производства), ISO 52900 (Аддитивное производство — общие принципы), ASME Y14.5-2018 (GD&T для обработанных и аддитивных элементов), SME Fundamentals of Manufacturing (Сравнение аддитивных и субтрактивных процессов).
Оцениваете CNC-обработку для серийных компонентов, которые в настоящее время изготавливаются аддитивно?
В CMS мы предоставляем DFM-анализ для деталей, переходящих от аддитивных прототипов к CNC-производству, а также для гибридных компонентов, требующих аддитивной формы, близкой к конечной, плюс CNC-финишной обработки. Мы определяем, какие элементы требуют механической обработки для соблюдения допусков, какие могут остаться от аддитивного производства, и разрабатываем производственный план, обеспечивающий как геометрию, так и точность.
[Запросить DFM-анализ и коммерческое предложение на CNC-обработку →]


