
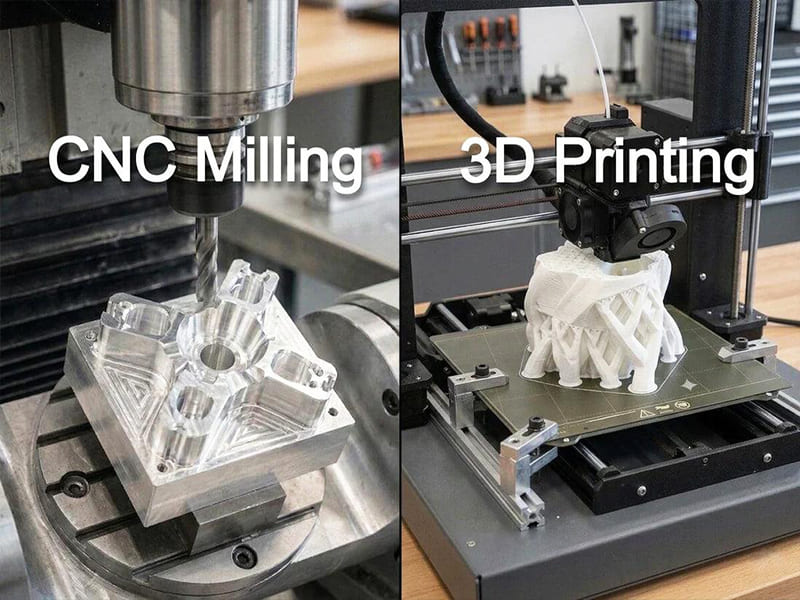
Réponse rapide : La fabrication additive (impression 3D) et la fabrication soustractive (usinage CNC) répondent à des exigences d'ingénierie fondamentalement différentes et ne sont pas interchangeables. La fabrication additive construit des pièces couche par couche à partir de poudre, de filament ou de résine — permettant des géométries internes complexes, des structures optimisées par topologie et une personnalisation en faible volume sans coût d'outillage. La fabrication soustractive retire de la matière d'un bloc plein avec des outils de coupe — atteignant des tolérances de ±0,010 mm ou mieux, un état de surface Ra 0,8–1,6 µm et des propriétés de matériau pleine densité à partir d'une gamme complète d'alliages industriels. Le processus correct est déterminé par la question de savoir si la complexité géométrique ou la précision dimensionnelle régit la conception. Lorsque les deux comptent, la fabrication hybride — additive pour la forme quasi nette plus usinage CNC pour les caractéristiques critiques — est souvent la solution optimale.
La Différence Fondamentale
La distinction essentielle entre la fabrication additive et soustractive réside dans la manière dont la matière est façonnée :
Fabrication additive part de rien et construit la géométrie en déposant, fusionnant ou durcissant de la matière en couches successives. La géométrie de la pièce est limitée principalement par ce qui peut être construit couche par couche — des canaux internes complexes, des structures en treillis et des formes organiques physiquement inaccessibles aux outils de coupe sont réalisables. La limitation réside dans la précision dimensionnelle, les propriétés du matériau et la qualité de surface.
Fabrication soustractive part d'un bloc plein et retire de la matière avec des outils de coupe pour révéler la géométrie souhaitée. La capacité est limitée par l'accès des outils — les caractéristiques que les outils de coupe ne peuvent physiquement pas atteindre ne peuvent pas être usinées — mais ce qui peut être usiné est maintenu à une très haute précision dimensionnelle avec une excellente qualité de surface et une pleine densité de matière.
Cette distinction “ ajouter vs retirer ” détermine directement chaque compromis en aval : liberté géométrique, tolérance, performance du matériau, structure de coûts et évolutivité de la production.
Comparaison des Capacités Principales
| Facteur | Fabrication Additive | Fabrication Soustractive (CNC) |
|---|---|---|
| Tolérance dimensionnelle | ±0,05–0,1 mm typique (dépend du processus) | ±0,010 mm ou mieux atteignable de manière constante |
| Rugosité de surface (Ra) | 3,2–12,5 µm (avant finition secondaire) | 0,8–1,6 µm standard ; plus fin atteignable |
| Géométrie interne | Faisable (sans restriction) | Limitée par l'accès des outils |
| Densité du matériau | Peut présenter de la porosité (surtout les métaux) | Pleine densité à partir d'un bloc plein |
| Résistance du matériau | Potentiellement anisotrope (dépend des couches) | Isotrope — identique à la spécification du matériau d'origine |
| Matériaux disponibles | Limités aux formes compatibles avec le processus | Gamme industrielle complète (tous les métaux et plastiques usinables) |
| Coût d’installation | Très faible (sans outillage) | Modéré (programmation FAO, montage) |
| Coût par pièce (faible volume) | Inférieur | Supérieur |
| Coût par pièce (volume élevé) | Reste relativement plat | Diminue significativement avec le volume |
| Répétabilité de production | Modéré | Élevée — trajectoires d'outils identiques par pièce |
| Post-traitement requis | Souvent (retrait des supports, finition, usinage) | Minimal à nul pour la plupart des caractéristiques |
Quand la Fabrication Additive Est le Bon Choix
Géométrie Interne Inaccessible aux Outils de Coupe
L'avantage décisif de la fabrication additive est la capacité de construire des caractéristiques internes qu'aucun outil de coupe ne peut atteindre. Les canaux de refroidissement internes dans les moules d'injection et l'outillage de moulage sous pression (refroidissement conforme) est l'application industrielle canonique : des canaux de refroidissement qui suivent le contour de la cavité de la pièce, impossibles à percer conventionnellement, réduisent considérablement le temps de cycle de refroidissement et améliorent la qualité des pièces lorsqu'ils sont produits de manière additive. D'autres applications incluent :
- Structures creuses légères où la matière n'est présente que le long des chemins de charge
- Passages d'écoulement internes dans les blocs hydrauliques et les échangeurs de chaleur
- Noyaux en treillis dans les composants structurels pour la réduction de poids
- Supports aérospatiaux optimisés par topologie où la matière est retirée des régions sans contribution structurelle
Pour ces applications, la question n'est pas additive contre CNC — CNC ne peut physiquement pas produire la géométrie requise. La fabrication additive n'est pas une préférence ; c'est la technologie habilitante.
Prototypage Rapide et Conception Itérative
Lorsque l'objectif principal est un modèle physique pour l'ajustement, la forme ou les tests fonctionnels — pas une pièce de production — l'élimination du coût d'outillage et du délai par la fabrication additive la rend considérablement plus rapide et moins coûteuse que l'usinage CNC.
Une équipe produit peut itérer à travers 5 révisions de conception en une semaine en utilisant l'impression FDM ou SLA, alors que les mêmes itérations en CNC nécessiteraient 5 opérations de montage distinctes avec un outillage et une programmation individuels. Dans le développement de produits en phase précoce où les exigences de conception ne sont pas encore figées, cette vitesse d'itération compresse les délais de développement.
L'avertissement critique : la performance d'un prototype en fabrication additive ne prédit pas toujours la performance de production d'une pièce usinée, car les propriétés du matériau, la précision dimensionnelle et l'état de surface diffèrent. La validation du prototype doit inclure des tests de performance pertinents pour le matériau et le processus de la pièce finale.
Pièces personnalisées en petite série
Pour des quantités de production de 1 à 50 unités où chaque pièce peut différer (ou lorsque le volume de production est insuffisant pour amortir l'outillage), la structure de coût nul d'outillage de la fabrication additive est économiquement supérieure. Les implants médicaux personnalisés selon l'anatomie du patient — tiges fémorales avec géométrie spécifique au patient, plaques crâniennes correspondant aux profils de tomodensitométrie — sont produits de manière additive car aucune pièce n'est identique et le coût d'outillage par pièce serait prohibitif.
Les applications industrielles comprennent : les pièces de rechange pour machines anciennes dont les modèles n'existent plus ; les gabarits personnalisés pour environnements de production ; les composants spécialisés pour systèmes uniques.
Structures légères optimisées par topologie
La conception générative et les algorithmes d'optimisation topologique retirent la matière des zones à faibles contraintes d'un composant structurel, ne laissant la matière que le long des chemins de charge. La géométrie résultante — organique, ramifiée, avec des sections transversales variables qu'aucun procédé de fabrication conventionnel ne peut produire — peut atteindre une réduction de poids de 30 à 50 % par rapport à une pièce usinée pleine équivalente tout en maintenant les performances structurelles.
Les structures primaires aérospatiales, les composants automobiles hautes performances et les effecteurs finaux robotiques sont des exemples où cette capacité offre des avantages de performance au niveau du système qui justifient le coût unitaire plus élevé et les exigences de post-traitement de la fabrication additive.
Quand la fabrication soustractive (usinage CNC) est le bon choix
Tolérances dimensionnelles serrées
Pour toute application exigeant des tolérances dimensionnelles plus serrées qu'environ ±0,05 mm à l'état brut de production, l'usinage CNC est le procédé approprié. La fabrication additive est sujette à la distorsion thermique pendant le dépôt de couches ou le frittage sur lit de poudre, aux variations de retrait entre couches et au comportement dimensionnel dépendant de l'orientation. Atteindre ±0,010 mm sur un diamètre d'arbre de précision ou un siège de roulement à partir de tout procédé additif en production nécessite un post-usinage — ce qui signifie que la précision finale provient de l'usinage, et non de l'impression.
L'usinage CNC atteint régulièrement ±0,010 mm en production, et plus serré avec soin et contrôle de température. C'est la norme pour :
- Arbres de précision, portées de paliers et tourillons dans les machines rotatives
- Surfaces d'étanchéité (sièges de joints toriques, faces d'étanchéité, formes de filetages de tuyauterie)
- Caractéristiques filetées (classe de tolérance 6H/6g et plus serrée)
- Alésages de précision pour roulements, bagues et assemblages par frettage
- Surfaces de contact dans les assemblages avec jeu ou interférence définis
Qualité de surface
L'usinage CNC produit une rugosité de surface de Ra 0,8–1,6 µm en standard à partir d'opérations de tournage et de fraisage, sans finition secondaire. Le tournage fin, la rectification et le rodage étendent cette plage à Ra 0,4, 0,2 et 0,1 µm respectivement.
Les procédés additifs produisent Ra 3,2–12,5 µm à l'état brut (FDM et DMLS, respectivement) — trop rugueux pour les surfaces d'étanchéité, les interfaces de roulements de précision, les parois de passages de fluide qui doivent minimiser la résistance à l'écoulement, et toute surface où le comportement de friction importe. La finition des surfaces additives à Ra 1,6 µm ou mieux nécessite généralement un usinage ou une rectification, ce qui signifie que la surface finale est de toute façon une surface usinée.
Pour les composants où la qualité de surface affecte directement la fonction — joints hydrauliques, surfaces de pistons pneumatiques, galets de came, supports optiques de précision — l'usinage CNC est à la fois le procédé habilitant et le procédé terminal.
Matériau pleine densité avec propriétés mécaniques prévisibles
Les pièces usinées CNC sont fabriquées à partir de barres pleines — forgées, laminées ou étirées — avec des propriétés mécaniques isotropes et cohérentes documentées par le fournisseur de matériau et vérifiées par certification du matériau à la réception. La résistance à la fatigue, la limite d'élasticité et la ténacité à la rupture sont celles spécifiées dans la fiche technique du matériau sans qualification supplémentaire.
Les pièces métalliques additives (DMLS, SLM, EBM) peuvent contenir :
- Porosité résiduelle due à une fusion incomplète de la poudre (généralement 0,1 à 2 %, selon l'optimisation du procédé)
- Propriétés mécaniques anisotropes où la résistance à la fatigue le long de la direction de construction diffère de 10 à 30 % par rapport aux propriétés transversales
- Contraintes résiduelles dues aux cycles thermiques rapides pendant le dépôt de couches, nécessitant un traitement thermique de détensionnement en post-traitement
Ces effets sont gérables pour les applications aérospatiales avec des programmes complets de qualification des matériaux, mais ils représentent une incertitude technique pour les composants de production où les propriétés des matériaux sont supposées à partir de spécifications standard plutôt que d'essais spécifiques à la pièce.
Pour les applications à fatigue à cycle élevé, les arbres porteurs, les fixations structurelles et les composants où la défaillance du matériau a une conséquence sur la sécurité, l'usinage CNC à partir de stock certifié élimine cette incertitude.
Largeur de sélection des matériaux
La fabrication soustractive fonctionne avec tout matériau usinable sous forme solide — toute la gamme industrielle : alliages d'aluminium de 1100 à 7075, aciers inoxydables des nuances 303 à 17-4PH, aciers à outils, alliages de titane, alliages haute température (Inconel, Hastelloy), plastiques techniques (Delrin, PEEK, PTFE, UHMWPE) et alliages de cuivre. La sélection des matériaux n'est limitée que par l'usinabilité.
La fabrication additive est limitée aux matériaux disponibles sous forme appropriée compatible avec le procédé : poudres métalliques pour DMLS/SLM (un sous-ensemble limité d'alliages), photopolymères pour SLA (un sous-ensemble différent de polymères), filaments pour FDM (la gamme de matériaux la plus large mais avec des limitations de résistance dues à la liaison entre couches). Les nuances spécifiques disponibles pour les procédés additifs peuvent ne pas correspondre à la nuance spécifiée pour l'application — par exemple, l'acier inoxydable 303 à usinabilité améliorée pour le travail de précision en usinage CNC n'a pas d'équivalent en procédé additif.
Volume de production moyen à élevé
Pour des quantités de production supérieures à environ 50 à 200 pièces (le point de croisement exact dépend de la complexité et de la taille de la pièce), l'économie de l'usinage CNC devient supérieure à l'additif :
- Le temps de cycle par pièce diminue car le coût de mise en place est amorti
- Le temps machine par pièce est plus rapide pour la plupart des géométries (les vitesses de coupe sont plus élevées que les taux de dépôt)
- Les exigences de post-traitement sont plus faibles (pas de retrait de supports, moins de finition secondaire)
- La répétabilité du processus s'améliore à l'échelle grâce à des contrôles de processus établis
Économies de coûts : où se situe le point de bascule
La comparaison des coûts n'est pas constante — elle dépend du volume de production, de la complexité des pièces et des exigences de finition.
| Élément de coût | Fabrication Additive | Usinage CNC |
|---|---|---|
| Coût de l'outillage | Aucun | Outils de coupe, fixations, porte-outils personnalisés |
| Configuration par lot | Minimal (préparation des fichiers) | Programmation, configuration, inspection de la première pièce |
| Coût du matériau par kg | Plus élevé (poudre/résine vs billette) | Plus faible (stock standard) |
| Temps de cycle par pièce | Plus lent (taux de dépôt par couche) | Plus rapide en volume |
| Retrait des supports et nettoyage | Requis pour la plupart des fabrications | N/A |
| Usinage post-opératoire des caractéristiques critiques | Souvent requis | Minimal ou nul |
| Tendance du coût par pièce en fonction de la quantité | Relativement stable | Diminue avec le volume |
Estimation pratique du point de bascule : Pour un boîtier en aluminium de complexité modérée avec plusieurs caractéristiques de précision :
- 1 à 5 pièces : la fabrication additive est généralement moins coûteuse au total
- 10 à 50 pièces : comparable, selon la complexité de la pièce et les exigences de tolérance
- 100 pièces et plus : l'usinage CNC est généralement moins coûteux par pièce
Ce point de bascule se déplace plus tôt (favorisant l'usinage CNC à des quantités inférieures) lorsque la pièce additive nécessite un post-usinage important des caractéristiques de précision — car ce coût de post-usinage doit être ajouté au coût d'impression pour une comparaison valide.
L'erreur d'estimation des coûts la plus courante consiste à comparer le “ coût d'impression ” au “ coût d'usinage ” sans inclure le coût complet de finition de la pièce additive. Si une pièce additive nécessite 45 minutes d'usinage CNC pour atteindre les tolérances fonctionnelles, ce coût d'usinage doit être inclus dans le coût total de la fabrication additive.
Fabrication hybride : lorsque les deux procédés sont utilisés ensemble
En pratique, la solution la plus efficace sur le plan technique pour de nombreuses pièces de précision complexes est la fabrication hybride — utilisant la fabrication additive pour la géométrie qui ne peut pas être usinée, et l'usinage CNC pour les caractéristiques nécessitant de la précision.
Flux de travail hybride standard :
- La fabrication additive produit la forme quasi nette avec toutes les caractéristiques internes et la géométrie complexe
- Traitement thermique (détensionnement ou HIP — pressage isostatique à chaud — pour les pièces métalliques) si requis
- Usinage CNC de toutes les caractéristiques de précision : alésages à la tolérance H7, interfaces filetées, faces d'étanchéité, sièges de roulements, surfaces de montage
Exemple : collecteur de refroidissement pour outillage de moulage par injection
- L'additive produit le corps du collecteur avec des canaux de refroidissement conformes (géométrie impossible par perçage conventionnel)
- L'usinage CNC usine tous les ports de filetage de tuyauterie, les motifs de trous de montage, la planéité des faces d'étanchéité et l'état de surface des entrées/sorties
- Résultat : géométrie interne issue de l'additive, interfaces fonctionnelles issues de l'usinage CNC — réalisable par aucun des deux procédés seuls
Exemple : support structurel aérospatial
- Géométrie optimisée par topologie issue de l'additive (40% plus léger que l'équivalent usiné plein)
- L'usinage CNC usine toutes les interfaces de roulements, les alésages de fixations à H7 et la planéité de la surface de montage
- La pièce finale répond à la fois à l'objectif de poids issu de la conception additive et aux exigences dimensionnelles issues de la finition CNC
L'approche hybride est une pratique standard dans la fabrication d'implants médicaux (cages et tiges en titane), les structures secondaires aérospatiales et l'outillage avancé. Ce n'est pas un compromis — c'est l'application explicite de chaque procédé au travail qu'il fait le mieux.
Erreurs de décision courantes
Choisir l'additive parce que la géométrie “ semble complexe ”
La complexité de la géométrie ne justifie pas à elle seule la fabrication additive si l'usinage CNC peut produire la même géométrie. L'usinage CNC à cinq axes atteint des caractéristiques que le trois axes ne peut pas atteindre — contre-dépouilles, contours complexes, poches profondes sous plusieurs angles d'approche. La bonne question n'est pas “ cette géométrie est-elle complexe ? ” mais “ cette géométrie est-elle physiquement inaccessible aux outils de coupe ? ” Si la réponse est non, l'usinage CNC doit être évalué en premier sur la base de sa tolérance et de sa qualité de surface supérieures.
Ne pas inclure le coût de post-traitement dans l'économie de l'additive
Les pièces métalliques additives nécessitent généralement le retrait des structures de support (meulage et polissage manuels), un traitement thermique de détensionnement et un usinage CNC des caractéristiques de précision. Pour qu'une comparaison soit valide, la chaîne de coûts complète — impression, retrait des supports, traitement thermique, finition CNC, inspection — doit être additionnée et comparée à l'alternative CNC seul. Les projets qui s'engagent dans l'additive sur la base du seul coût d'impression découvrent fréquemment que le coût total dépasse l'alternative CNC une fois les coûts de finition inclus.
Supposer que les propriétés des métaux additifs sont égales à celles des métaux corroyés
La même désignation d'alliage ne garantit pas des propriétés mécaniques équivalentes entre les formes additive et corroyée. Le Ti-6Al-4V produit par DMLS présente des propriétés de fatigue directionnelles et des contraintes résiduelles qui nécessitent un traitement thermique pour être normalisées. L'AlSi10Mg (l'alliage d'aluminium additif le plus largement disponible) a une ductilité inférieure à celle du 6061-T6 issu de billette. Pour les composants critiques pour la sécurité ou soumis à la fatigue, les propriétés des matériaux issus de procédés additifs doivent être validées par des essais, et non supposées à partir des valeurs standard des fiches techniques.
Choisir l'usinage CNC pour des géométries qui entraînent des temps d'usinage excessifs
L'erreur inverse consiste à tenter d'usiner en CNC des conceptions avec des poches internes profondes, des parois très minces ou des caractéristiques à rapport d'aspect extrême qui nécessitent des temps de cycle longs et des outils spéciaux coûteux. Pour les pièces où les caractéristiques internes dominent la géométrie et où les tolérances serrées sont limitées à quelques interfaces externes, l'approche hybride produit souvent un coût total inférieur et de meilleures performances que l'usinage CNC seul.
Principaux enseignements
- Le critère de sélection fondamental est de savoir si la géométrie ou la précision gouverne la conception: si la géométrie interne, l'optimisation du poids ou la liberté de conception pilotent la pièce, la fabrication additive est la technologie habilitante ; si la tolérance dimensionnelle, la qualité de surface ou les performances du matériau gouvernent, l'usinage CNC est requis.
- Les tolérances de la fabrication additive (±0,05–0,1 mm en général) nécessitent un post-usinage CNC pour toute caractéristique exigeant ±0,025 mm ou mieux — filetages, sièges de roulements, surfaces d'étanchéité et ajustements de précision nécessitent toujours un usinage.
- Les propriétés des matériaux issus des procédés additifs métalliques ne sont pas équivalentes aux spécifications des matériaux corroyés: porosité, anisotropie et contraintes résiduelles nécessitent des essais de qualification pour les applications critiques pour la sécurité ou soumises à la fatigue.
- L'économie des coûts favorise l'additive à faible volume et géométrie complexe ; l'usinage CNC à volume moyen à élevé — le point de bascule varie mais se situe généralement entre 50 et 200 pièces pour des composants de complexité modérée.
- La fabrication hybride — additive pour la forme quasi nette, CNC pour les caractéristiques de précision — est souvent la stratégie optimale pour les pièces complexes avec des interfaces de précision, et représente une pratique établie dans les industries aérospatiale, médicale et de l'outillage.
- L'erreur la plus courante dans l'estimation des coûts est de comparer le coût d'impression au coût d'usinage sans inclure le post-traitement — le retrait des supports, le traitement thermique et la finition CNC des caractéristiques critiques doivent être inclus dans le coût total de la fabrication additive pour une comparaison valide.
- À l'attention des équipes d'approvisionnement des équipementiers: la sélection du procédé de fabrication doit faire partie de l'examen DFM, et non être supposée à partir de la préférence de procédé du concepteur. Les pièces conçues pour la fabrication additive qui incluent des interfaces de précision nécessitent presque toujours une finition CNC — si cela n'est pas planifié dans le calendrier de production, cela devient un surcoût et un retard imprévus en phase finale.
Questions fréquemment posées
La fabrication additive remplace-t-elle l'usinage CNC ?
Non. La fabrication additive élargit la gamme des géométries fabricables et permet de nouvelles possibilités de conception, mais elle ne remplace pas l'usinage CNC pour les pièces fonctionnelles de précision. Les avantages de l'usinage CNC en termes de tolérance dimensionnelle (±0,010 mm), d'état de surface (Ra 0,8–1,6 µm), de fiabilité des matériaux et de répétabilité de production ne sont égalés par aucun procédé additif actuel sans usinage postérieur. La tendance dominante est la fabrication hybride — fabrication additive pour la géométrie complexe et la forme quasi nette, CNC pour les caractéristiques de précision — et non le remplacement de l'un par l'autre. La majorité des composants industriels de production nécessitent encore l'usinage CNC comme opération principale ou de post-traitement.
Lequel est le moins cher : l'additif ou l'usinage CNC ?
Le coût dépend principalement du volume de production et des exigences de finition. Pour 1 à 5 pièces personnalisées ou complexes sans exigences de précision, la fabrication additive coûte généralement moins cher car il n'y a ni outillage ni coût de configuration. Pour 100 pièces de production ou plus avec une géométrie standard, l'usinage CNC coûte moins cher car la configuration est amortie et les temps de cycle sont plus courts. La comparaison doit inclure tous les coûts : pour les pièces métalliques additives, le retrait des supports, le traitement thermique et l'usinage CNC des caractéristiques de précision doivent être ajoutés au coût d'impression. Lorsqu'une pièce imprimée nécessite un usinage important, le coût total additif + usinage dépasse fréquemment le coût d'usinage seul.
Quel procédé est le plus précis ?
L'usinage CNC est nettement plus précis. L'usinage CNC de production atteint ±0,010 mm ou mieux sur les caractéristiques de précision, avec une rugosité de surface Ra 0,8–1,6 µm standard, de manière constante sur les lots de production. La fabrication additive atteint généralement une tolérance de ±0,05–0,1 mm à l'état brut, avec une rugosité de surface Ra 3,2–12,5 µm. La précision des procédés additifs varie selon l'orientation de construction, l'épaisseur de couche et les conditions thermiques pendant l'impression. Pour les ajustements de précision, les filetages, les surfaces d'étanchéité et les interfaces de roulement, l'usinage CNC n'est pas une alternative à l'additif — c'est l'étape de post-traitement requise si l'additif est utilisé.
La fabrication additive peut-elle produire des pièces métalliques de précision ?
Les procédés de fabrication additive métallique (DMLS/SLM, EBM, injection de liant) peuvent produire des pièces métalliques dans une gamme limitée d'alliages (acier inoxydable 316L, Ti-6Al-4V, AlSi10Mg, Inconel 625/718, et autres). Les pièces à l'état brut présentent des limitations : tolérance de ±0,05–0,15 mm, rugosité de surface Ra 6–15 µm, porosité résiduelle possible et propriétés mécaniques directionnelles. Pour les composants métalliques de précision, cela signifie que toutes les caractéristiques critiques en tolérance (filetages, alésages, surfaces d'étanchéité, sièges de roulement) doivent être usinées en post-traitement. La pièce imprimée fournit la géométrie ; les caractéristiques usinées fournissent la précision fonctionnelle. Cette approche hybride est une pratique standard dans les applications aérospatiales, médicales et d'outillage.
Qu'est-ce que la fabrication hybride et quand est-elle utilisée ?
La fabrication hybride combine des procédés additifs et soustractifs pour produire des pièces qu'aucun des deux procédés ne peut fournir seul. Le flux de travail standard est le suivant : l'impression additive produit la forme quasi nette avec toutes les caractéristiques internes complexes (canaux, treillis, structures internes) que les outils de coupe ne peuvent pas atteindre ; l'usinage CNC termine ensuite toutes les caractéristiques externes de précision (alésages de précision, filetages, faces d'étanchéité, surfaces de montage, surfaces lisses finies). L'hybride est particulièrement précieux pour : l'outillage de moules d'injection avec refroidissement conforme (canaux internes par additif, surfaces de cavité de précision par CNC), les supports aérospatiaux avec structure optimisée par topologie (forme optimisée en poids par additif, interfaces de boulons de précision par CNC), et les implants médicaux avec géométrie complexe d'interface osseuse (structure poreuse par additif, surfaces articulaires lisses par CNC). L'approche atteint simultanément une géométrie complexe et une précision fonctionnelle.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage de précision CNC produisant des composants en aluminium, acier, acier inoxydable, titane et plastiques techniques pour les applications de fabrication aérospatiales, médicales, automobiles, électroniques et industrielles OEM, avec une vaste expérience de revue DFM pour les pièces en transition entre les prototypes additifs et la production CNC. Références techniques : ASTM F2792 (Terminologie de la fabrication additive), ISO 52900 (Fabrication additive — Principes généraux), ASME Y14.5-2018 (GD&T pour les caractéristiques usinées et additives), SME Fundamentals of Manufacturing (Comparaison des procédés additifs et soustractifs).
Évaluation de l'usinage CNC pour les composants de production actuellement fabriqués par additif ?
Chez CMS, nous fournissons une revue DFM pour les pièces en transition des prototypes additifs vers la production CNC, et pour les composants hybrides nécessitant une forme quasi nette additive plus une finition CNC. Nous identifions les caractéristiques qui nécessitent un usinage pour la conformité aux tolérances, celles qui peuvent rester issues de l'additif, et produisons un plan de fabrication qui offre à la fois géométrie et précision.
[Demander une revue DFM et un devis de production d'usinage CNC →]


