
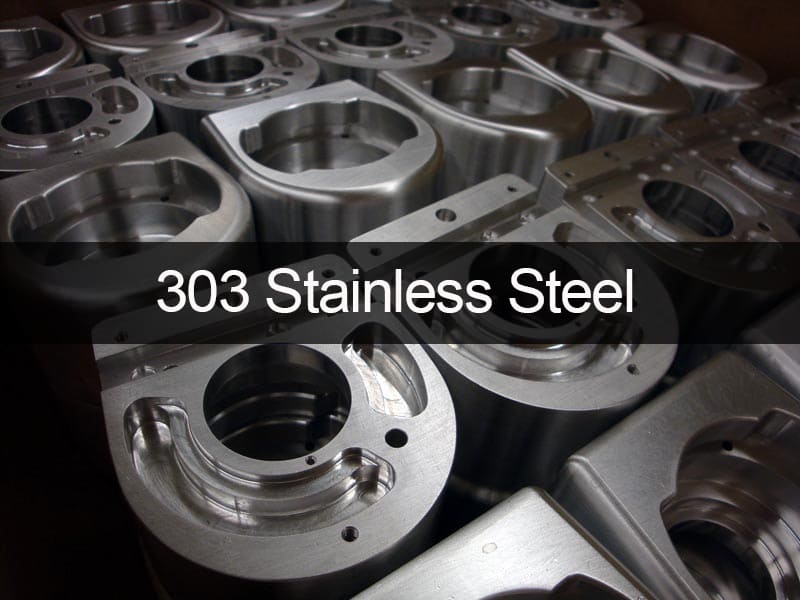
Edelstahl 303 (AISI 303 / UNS S30300) nimmt in der modernen Fertigung einen einzigartigen und dauerhaften Platz ein. Es handelt sich um einen austenitischen Edelstahl, der gezielt so modifiziert wurde, dass er die beste “Zerspanbarkeit” aufweist, auch wenn dies einen gewissen Verlust an Korrosionsbeständigkeit und mechanischer Zähigkeit mit sich bringt. Dieser Kompromiss stellt kein Problem dar; er ist der technische Grund dafür, dass 303 nach wie vor weit verbreitet in der CNC-Bearbeitung von Edelstahl eingesetzt wird.
303 wird nicht ausgewählt, weil es aus technischer Sicht die festeste oder korrosionsbeständigste Legierung ist. Sie wird gewählt, weil sie sich sehr gut für die maschinelle Bearbeitung eignet. Durch den Zusatz von Schwefel in der Legierungszusammensetzung erzeugt 303 kurze, gut kontrollierte Späne, erfordert weniger Schnittkraft und liefert vorhersehbarere Oberflächengüten als der Standardwerkstoff 304. Dies bedeutet kürzere Taktzeiten und eine längere Standzeit der Werkzeuge beim Großseriendrehen, bei der Schweizer Drehbearbeitung und beim Präzisionsfräsen.
Diese Vorteile sind jedoch mit klaren Einschränkungen verbunden. Dieselben Schwefelzusätze, die die Zerspanbarkeit verbessern, erschweren das Schweißen und verringern die Haltbarkeit. Das Ziel dieses Artikels ist es, zu erklären, warum Ingenieure sich für 303 entscheiden – und, was ebenso wichtig ist, wann sie dies nicht tun sollten. Um 303 richtig einzusetzen, anstatt es einfach als Standardoption zu wählen, muss man wissen, wie man dieses Gleichgewicht findet.
Was ist Edelstahl 303? Was versteht man unter Materialdefinition und -positionierung?
Edelstahl 303 ist eine modifizierte austenitische Legierung, die entwickelt wurde, um die Fertigung effizienter zu gestalten. Er gehört zur Familie der 300er-Serie (Chrom-Nickel), unterscheidet sich von diesen jedoch dadurch, dass er speziell für die subtraktive Fertigung konzipiert wurde.
Austenitischer Edelstahl mit dem gewissen Etwas
303 wird ebenso wie 304 mit Chrom passiviert, um die Oberfläche zu schützen, und mit Nickel versetzt, um die austenitische Struktur stabil zu halten. Dadurch ist der Werkstoff zäh und nicht magnetisch (im geglühten Zustand).
Die wesentliche Änderung besteht in der Zugabe von Schwefel (S).
-
Der Mechanismus: Schwefel bildet weiche Mangansulfid-Einschlüsse (MnS), die in der Metallmatrix verteilt sind.
-
Das Ergebnis: Diese Einschlüsse wirken beim Zerspanen im Werkzeug als Spanbrecher und Schmiermittel.
Die Rolle von 303 im Bereich der Edelstähle
303 ist eine Legierung, die für einen bestimmten Zweck hergestellt wurde und nicht für den allgemeinen Gebrauch bestimmt ist.
-
Vers 304: Maschinen sind 20–30% schneller, aber nicht so korrosionsbeständig.
-
Vers 316: 316 ist deutlich günstiger und lässt sich leichter verarbeiten, hält aber in maritimen Umgebungen nicht so lange.
-
Vers 416: Es ist weniger anfällig für Rost als martensitische, zerspanungsfreundliche Stähle (wie 416), aber nicht ganz so hart.
Technische Definition: 303 ist für die maschinelle Bearbeitung und nicht für die Witterungseinwirkung ausgelegt. Entscheiden Sie sich für dieses Material, wenn Wirtschaftlichkeit und Maßhaltigkeit wichtiger sind als maximale Witterungsbeständigkeit.
Was ist in Edelstahl 303 enthalten?
Die chemische Zusammensetzung von 303 macht es zu dem, was es ist. Es ist nicht auf Reinheit optimiert, sondern darauf, wie gut es sich verarbeiten lässt.
Tabelle 1: Normale chemische Zusammensetzung (Gew.-%)
| Element | Mindestens % | Maximal % | Stelle im Ingenieurwesen |
| Chrom (Cr) | 17 | 19 | bildet die passive Oxidschicht, die vor Korrosion schützt. |
| Nickel (Ni) | 8 | 10 | stabilisiert den Austenit und macht ihn zäher und geschmeidiger. |
| Schwefel (S) | 0.15 | 0.35 | Entscheidendes Unterscheidungsmerkmal. Erzeugt MnS-Einschlüsse, um Späne zu brechen. |
| Mangan (Mn) | - | 2 | Bildet in Verbindung mit Schwefel gute Einschlüsse. |
| Phosphor (P) | - | 0.2 | Ein Spurenelement, das die Zerspanbarkeit verbessert. |
| Kohlenstoff (C) | - | 0.15 | wird niedrig gehalten, damit das Material flexibel bleibt. |
| Eisen (Fe) | Bilanz | Basis-Matrix. |
Die technischen Kosten von Schwefel
Die MnS-Einschlüsse unterbrechen die durchgehende Chromoxidschicht, die den Edelstahl schützt, doch Schwefel sorgt dafür, dass sich das Material leicht schneiden lässt.
-
Folge 1: An diesen Stellen, an denen sich Einschlüsse befinden, entsteht Lochkorrosion leichter.
-
Folge 2: Einschlüsse erhöhen die Spannungen, was die Lebensdauer des Werkstoffs verkürzt.
Infolgedessen verursacht Schwefel beim Schweißen “Heißrisse”, wodurch sich 303 kaum schweißen lässt.
Was die Zahlen über die mechanischen und physikalischen Eigenschaften aussagen
Ingenieure sollten die Eigenschaften von 303 im Hinblick auf deren Verwendungszweck betrachten: zur Herstellung präziser Drehteile, Wellen und Armaturen. Es ist fest, jedoch nicht in derselben Weise wie 304 oder 17-4PH.
Mechanische Eigenschaften (glühgeglüht)
Tabelle 2: Vergleich der mechanischen Eigenschaften
| Eigentum | Edelstahl 303 | Edelstahl 304 | Technische Auslegung |
| Zugfestigkeit | ~620 MPa (90 ksi) | ~515 MPa (75 ksi) | 303 ist im geglühten Zustand etwas fester, da es Schwefel und Phosphor enthält. |
| Streckgrenze | ~240 MPa (35 ksi) | ~205 MPa (30 ksi) | Das reicht für Befestigungselemente und Konstruktionen, die nicht besonders wichtig sind. |
| Dehnen | 35–50% | 40 bis 60% | Geringere Duktilität. 303 dehnt sich vor dem Bruch nicht so stark aus. |
| Brinell-Härte | ca. 160 HB | etwa 150 HB | Die Härte ist in etwa gleich, und die Maschinen laufen gut, ohne zu weich oder klebrig zu sein. |
| Ermüdungsgrenze | Unter | Höher | Verwenden Sie 303 nicht für Teile, die starken zyklischen Belastungen (Vibrationen) ausgesetzt sind. |
Gestaltungstipp: Verwenden Sie 303 nicht für Teile, die kaltgebogen oder kaltgeformt werden sollen. Die Teile werden beim Biegen zudem Risse bilden, da die Einschlüsse die Späne zerbrechen.
Warum Edelstahl 303 so gut funktioniert (aus Sicht von CNC)
Edelstahl 303 gilt als Maßstab für die “Bearbeitbarkeit” in der austenitischen Familie der CNC-Produkte.
Kontrolle und Stabilität der Späne
-
304/316 Verhalten: Diese Legierungen bilden lange, fadenförmige, zähe Späne, die wie “Vogelnester” aussehen und sich um das Werkzeug und das Werkstück wickeln. Das bedeutet, dass man häufig unterbrechen muss. Sie verhärten sich schnell, wenn man mit ihnen arbeitet.
-
303 Verhalten: Durch die MnS-Einschlüsse bricht der Span in kleine, leicht zu handhabende Späne. Dies ermöglicht:
-
Kontinuierlicher, automatisierter Betrieb, insbesondere auf Schweizer Drehmaschinen.
-
Geringere Wärmeentwicklung an der Schneide.
-
Zum Schneiden ist weniger Kraft erforderlich.
-
Standzeit des Werkzeugs und Oberflächenbeschaffenheit
Die Späne brechen leicht ab, und der Schwefel wirkt als “Schmiermittel” im Materialinneren, sodass Werkzeuge bei der Sorte 303 drei- bis fünfmal länger halten als bei der Sorte 304.
303 sorgt von Natur aus für eine glattere, matte Oberfläche, ohne dass es zu Rissen oder Abrieb kommt, wie sie bei 304 auftreten. Es hält über große Produktionsserien hinweg konstant enge Toleranzen (z. B. ±0,01 mm) ein.
Tabelle 3: Bewertung der Zerspanbarkeit (AISI B1112 = 100%)
| Legierung | Bewertung % | Chip-Charakter | Typische Anwendung |
| 303 | 75% | Klein und zerbrechlich | Viele Dinge gleichzeitig erledigen |
| 304 | 45% | Lang, faserig | Allgemeine Fertigung |
| 316 | 40% | Hart und faserig | Teile für den Schiffsbau |
| 17-4PH | 50% | Mittel, hart | Wellen mit hoher Festigkeit |
Bearbeitungsrichtlinien für Edelstahl 303 CNC
303 ist zwar recht flexibel, aber durch eine Feinabstimmung des Prozesses lässt sich viel Geld sparen.
1. Die Auswahl der richtigen Werkzeuge
-
Hartmetall: Standard-Hartmetallwerkzeuge ohne Beschichtung oder mit einer TiAlN-Beschichtung eignen sich sehr gut.
-
Geometrie: Um das Metall sauber zu schneiden, sollten Sie positive Spanwinkel verwenden.
-
Schärfe: Um eine Kaltverfestigung zu vermeiden, sollten Sie Ihre Werkzeuge scharf halten. Allerdings verfestigt sich 303 deutlich weniger als 304.
2. Schneideeinstellungen
-
Geschwindigkeit: 303 lässt sich mit höheren Oberflächengeschwindigkeiten (SFM) betreiben als 304, was bedeutet, dass man mehr Arbeit erledigen kann.
-
Kühlmittel: Hochdruckkühlmittel ist hilfreich, aber nicht so wichtig wie bei 304, da sich die Späne leicht entfernen lassen. Bei der Schweizer Bearbeitung wird häufig Öl verwendet, um die Gleitfähigkeit zu verbessern.
3. Drehen und Fräsen
-
Drehen: 303 eignet sich hervorragend zum Drehen. Schweizer Stahl ist das Standardmaterial für Drehteile mit kleinen Durchmessern und komplexen Formen, wie beispielsweise Schrauben, Stifte und Buchsen.
-
Fräsen: Es lässt sich gut fräsen, aber bei tiefen Taschen kann es dennoch zu Überhitzung kommen.
Edelstahl 303 weist einige Einschränkungen (kritische Grenzwerte) auf.
Die Kompromisse bei der technischen Umsetzung von 303 sind ganz klar. Wenn man es falsch einsetzt, kann es zu einem massiven Ausfall führen.
1. Geringere Korrosionsbeständigkeit
Die Schwefeleinschlüsse verursachen winzige Risse in der Oberfläche.
303 rostet und bildet viel schneller Rostlöcher als 304 in feuchten, salzhaltigen oder maritimen Umgebungen. Oft bildet sich darauf ein “rotbrauner” Rostbelag.
Einschränkung: Verwenden Sie 303 nicht für Schiffsbeschläge oder architektonische Elemente im Außenbereich, die dem Regen ausgesetzt sind.
2. Nicht schweißbar
Schweißen Sie 303 nicht. Das Schweißbad reißt aufgrund des hohen Schwefelgehalts, wenn es zu heiß wird. Die Verbindung wird dadurch instabil und weist Löcher auf. Wenn Sie etwas schweißen müssen, sollten Sie auf 304 oder 316 umsteigen.
3. Vorschriften und Bestimmungen (Lebensmittel und Medizin)
-
Lebensmitteltauglichkeit: Die NSF/FDA lässt 303 grundsätzlich nicht für Oberflächen zu, die mit Lebensmitteln in Kontakt kommen, da die Schwefeleinschlüsse Bakterien beherbergen und sich vertiefen können, was die Reinigung erschwert.
-
Medizin: Es wird selten für Implantate verwendet. Aus Gründen der Sauberkeit sind 304V oder 316LVM (vakuumgeschmolzen) besser geeignet.
Ein Leitfaden zur Wahl zwischen den Edelstahlsorten 303 und 304
Dies ist die gängigste Materialwahl bei der Fertigung von CNC-Teilen.
Tabelle 4: Ein Vergleich der Werkstoffe 303 und 304
| Funktion | Edelstahl 303 | Edelstahl 304 | Entscheidungsfindung |
| Bearbeitbarkeit | Großartig | Gut / Schlecht | Verwenden Sie 303 für große und schwer herzustellende Teile. |
| Korrosion | Gut (in Innenräumen) | Sehr gut | Verwenden Sie 304 in feuchten Umgebungen oder im Außenbereich. |
| Schweißeignung | Schlecht (Finger weg!) | Großartig | 304 eignet sich hervorragend für geschweißte Baugruppen. |
| Kosten (Teil) | Weniger | Höher | 303 verkürzt die Bearbeitungszeit erheblich. |
| Kosten (Material) | etwas höher | Unter | Die schnellere Produktion gleicht die niedrigeren Materialkosten aus. |
| Sauberkeit | Niedrig | Hoch | Verwenden Sie 304 für Lebensmittel, medizinische Anwendungen oder Vakuumanwendungen. |
Die Faustregel:
-
Handelt es sich um ein Teil aus der Drehmaschine (Schraube, Mutter oder Verbindungsstück), das stark beansprucht wird? -> Verwenden Sie 303.
-
Handelt es sich um einen Chemikalientank oder um einen geschweißten Blechbehälter? -> Verwenden Sie 304.
Häufige Anwendungsbereiche für Edelstahl 303
303 wird überall in Branchen eingesetzt, in denen kleine, präzise Teile benötigt werden.
-
Verschlüsse: Muttern, Bolzen, Schrauben und Abstandshalter.
-
Automobilindustrie: Buchsen, Sensorgehäuse und Wellen.
-
Luft- und Raumfahrt: nicht kritische Armaturen und Teile der Sekundärkonstruktion.
-
Elektronik: Steckverbinder, Adaptergehäuse und komplex gefräste Gehäuse.
-
Allgemeine Industrie: Ventilkörper, Düsen und Pumpenwellen (für nicht korrosive Medien).
Zu beachtende Aspekte bei der Oberflächenveredelung und Nachbearbeitung
Polieren
303 lässt sich polieren, erreicht jedoch nicht dieselbe “Spiegelglätte” wie 304 oder 316. Bei genauer Betrachtung können die Schwefeleinschlüsse wie winzige “Körner” oder Vertiefungen aussehen.
Passivierung
Für 303 wird eine Passivierung mit Salpetersäure oder Zitronensäure dringend empfohlen. Dadurch werden Eisen und Sulfide von der Oberfläche entfernt, wodurch der Werkstoff – ähnlich wie 304 – korrosionsbeständiger wird. Um jedoch einen “Flash-Angriff” auf die Schwefel-Einschlüsse zu verhindern, sind oft spezielle Passivierungsverfahren (wie z. B. alkalisch-alkalisch-salpetrigsäurebasiert) erforderlich.
Zusammenfassung - Was Ingenieure beachten sollten
Edelstahl 303 ist ein Werkstoff, der für die Fertigung wie geschaffen ist. Er beantwortet die Frage: “Wie können wir schnell 10.000 davon herstellen?”, anstatt: “Wie können wir dafür sorgen, dass dieses Produkt 100 Jahre lang im Meer bleibt?”
Wichtige Hinweise:
-
Um die Stückkosten zu senken, verwenden Sie 303 für gedrehte CNC-Teile, die nicht geschweißt sind und in großen Stückzahlen gefertigt werden.
-
Verwenden Sie 303 nicht für Anwendungen im Schiffsbau, bei Kontakt mit Lebensmitteln oder bei Schweißarbeiten.
-
Um das Potenzial von 303-Teilen voll auszuschöpfen, sollte eine Passivierung erforderlich sein.
-
Konstruktion für die Zerspanung: Nutzen Sie die Stabilität von 303, um engere Toleranzen einzuhalten, als dies mit 304 möglich wäre.
Ingenieure können die Geschwindigkeit von 303 nutzen, ohne die Produktqualität zu beeinträchtigen, indem sie sicherstellen, dass die Materialauswahl auf das Fertigungsverfahren und die Umgebungsbedingungen abgestimmt ist.
FAQ
F: Lässt sich Edelstahl 303 magnetisieren?
A: Nr. 303 ist ebenfalls austenitisch und im geglühten Zustand nicht magnetisch, genau wie 304. Nach starker Kaltverformung (mechanische Bearbeitung) kann es jedoch leicht magnetisch werden, wenn auch nicht so stark wie 304.
F: Rostet 303?
A: Unter normalen Bedingungen in Innenräumen rostet es nicht so leicht, aber in feuchten, salzhaltigen Umgebungen oder im Außenbereich rostet es deutlich schneller als 304. Lochfraß ist die häufigste Ursache für Ausfälle.
F: Kann man 303 auf Lebensmittelgeräten verwenden?
A: In der Regel nicht. Die Schwefeleinschlüsse bilden winzige Vertiefungen, in denen sich Bakterien ansammeln können und die sich schwerer reinigen lassen. Die gängigsten “lebensmitteltauglichen” Edelstähle sind 304 und 316.
F: Warum lässt sich 303 nicht schweißen?
A: Der hohe Schwefelgehalt führt dazu, dass die Schweißnaht “heißbruchanfällig” ist, wodurch sie beim Abkühlen Risse bildet. Man kann zwar zwei Teile physisch aneinanderkleben, aber die Verbindung ist nicht fest genug, um sie zusammenzuhalten.
F: Worin unterscheiden sich 303 und 303Se voneinander?
A: Bei 303Se wird Selen anstelle von Schwefel verwendet, um die Verarbeitung zu erleichtern. Es weist eine etwas bessere Oberflächengüte auf und lässt sich kaltumformen, ist jedoch teurer und weniger verbreitet als das Standardmaterial 303.


