
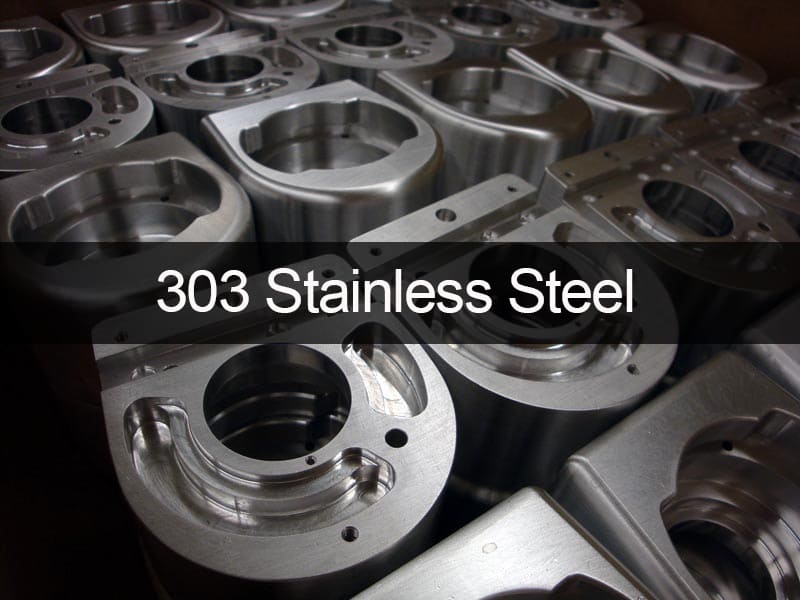
El acero inoxidable 303 (AISI 303 / UNS S30300) ocupa un lugar único y duradero en la fabricación moderna. Se trata de un acero inoxidable austenítico que se modificó expresamente para convertirlo en el mejor grado de “fácil mecanizado”, aunque ello suponga perder algo de resistencia a la corrosión y de tenacidad mecánica. Esta compensación no supone ningún problema; es precisamente la razón técnica por la que el 303 sigue utilizándose ampliamente en el mecanizado CNC del acero inoxidable.
El 303 no se elige porque sea la aleación más resistente o con mayor resistencia a la corrosión desde el punto de vista de la ingeniería. Se elige porque ofrece un excelente rendimiento en las máquinas. La aleación 303 produce virutas cortas y bien controladas, requiere menos fuerza de corte y proporciona acabados superficiales más predecibles que la aleación 304 estándar, gracias a la adición de azufre a su composición química. Esto se traduce en tiempos de ciclo más cortos y una mayor vida útil de las herramientas en el torneado de gran volumen, el mecanizado suizo y el fresado de precisión.
Sin embargo, estas ventajas tienen unos límites claros. Las mismas adiciones de azufre que facilitan el mecanizado también dificultan la soldadura y reducen su durabilidad. El objetivo de este artículo es explicar por qué los ingenieros eligen el 303 y, lo que es igual de importante, cuándo no deberían hacerlo. Para utilizar el 303 correctamente, en lugar de limitarse a elegirlo como opción por defecto, es necesario saber cómo encontrar este equilibrio.
¿Qué es el acero inoxidable 303? ¿Qué son la definición del material y el posicionamiento?
El acero inoxidable 303 es una aleación austenítica modificada que se creó para aumentar la eficiencia en la fabricación. Forma parte de la familia de la serie 300 (cromo-níquel), pero se diferencia de ella porque está diseñada específicamente para la fabricación sustractiva.
Acero inoxidable austenítico con un toque especial
El 303, al igual que el 304, utiliza cromo para pasivar la superficie y níquel para mantener estable la estructura austenítica. Esto lo hace resistente y no magnético (cuando está recocido).
El cambio importante es la adición de azufre (S).
-
El mecanismo: El azufre forma inclusiones blandas de sulfuro de manganeso (MnS) que se distribuyen por toda la matriz metálica.
-
El resultado: Estas inclusiones actúan como rompevirutas y lubricantes en el interior de la herramienta durante el corte.
El lugar que ocupa el 303 entre los aceros inoxidables
La 303 es una aleación fabricada para un fin específico, no para uso general.
-
Versículo 304: Las máquinas son entre 20 y 30% más rápidas, pero no son tan resistentes a la corrosión.
-
Versículo 316: El 316 es mucho más barato y más fácil de trabajar, pero no dura tanto en entornos marinos.
-
Versículo 416: Es menos propenso a oxidarse que los aceros martensíticos de fácil mecanizado (como el 416), pero no es tan duro.
Definición de ingeniería: El 303 está diseñado para el mecanizado, no para la exposición a la intemperie. Elígelo cuando la relación calidad-precio y el control dimensional sean más importantes que la máxima resistencia a las condiciones ambientales.
¿De qué está compuesto el acero inoxidable 303?
La composición química del 303 es lo que lo hace ser lo que es. No está optimizado para la pureza, sino para facilitar su procesamiento.
Tabla 1: Composición química normal (wt.%)
| Elemento | Mínimo % | Máximo % | Función de ingeniería |
| Cromo (Cr) | 17 | 19 | forma la capa de óxido pasiva que protege contra la corrosión. |
| Níquel (Ni) | 8 | 10 | estabiliza la austenita y la hace más resistente y flexible. |
| Azufre (S) | 0.15 | 0.35 | Elemento diferenciador clave. Genera inclusiones de MnS para romper las virutas. |
| Manganeso (Mn) | - | 2 | Se combina con el azufre para formar buenas inclusiones. |
| Fósforo (P) | - | 0.2 | Un oligoelemento que mejora la maquinabilidad. |
| Carbono (C) | - | 0.15 | se mantiene baja para que el material conserve su flexibilidad. |
| Hierro (Fe) | Saldo | Matriz base. |
El coste técnico del azufre
Las inclusiones de MnS rompen la capa continua de óxido de cromo que protege el acero inoxidable, pero el azufre hace que el material sea fácil de cortar.
-
Consecuencia 1: La corrosión por picaduras se inicia con mayor facilidad en estos puntos donde hay inclusiones.
-
Consecuencia 2: Las inclusiones aumentan los niveles de tensión, lo que acorta la vida útil del material.
Como consecuencia, el azufre provoca “agrietamiento en caliente” durante la soldadura, lo que hace que el 303 sea prácticamente imposible de soldar.
Qué significan las cifras en cuanto a las propiedades mecánicas y físicas
Los ingenieros deben tener en cuenta las propiedades del 303 en función del uso que se le vaya a dar: para la fabricación de piezas torneadas de precisión, ejes y accesorios. Es resistente, pero no de la misma forma que el 304 o el 17-4PH.
Propiedades mecánicas (estado recocido)
Tabla 2: Comparación de las propiedades mecánicas
| Propiedad | Acero inoxidable 303 | Inoxidable 304 | Interpretación técnica |
| Resistencia a la tracción | ~620 MPa (90 ksi) | ~515 MPa (75 ksi) | El 303 es un poco más resistente en estado recocido, ya que contiene azufre y fósforo. |
| Límite elástico | ~240 MPa (35 ksi) | ~205 MPa (30 ksi) | Es suficiente para elementos de fijación y estructuras que no son muy importantes. |
| Estiramientos | 35–50% | De 40 a 60% | Menor ductilidad. El 303 no se deforma tanto antes de romperse. |
| Dureza Brinell | unos 160 HB | unos 150 HB | La dureza es más o menos la misma, y las máquinas funcionan bien sin resultar demasiado blandas ni pegajosas. |
| Límite de fatiga | Baja | Más alto | No utilices el 303 en piezas que vayan a estar sometidas a una gran carga cíclica (vibraciones). |
Consejo de diseño: No utilices el 303 para piezas que vayan a doblarse o conformarse en frío. Además, las piezas se agrietarán al doblarse debido a las inclusiones que rompen las virutas.
Por qué el acero inoxidable 303 funciona tan bien (desde el punto de vista del CNC)
El acero inoxidable 303 es el estándar en cuanto a “mecanizabilidad” dentro de la familia austenítica de la fabricación CNC.
Control y estabilidad de las virutas
-
Comportamiento del 304/316: Estas aleaciones producen virutas largas, filamentosas y resistentes que parecen “nidos de pájaro” y se enredan alrededor de la herramienta y la pieza de trabajo. Esto obliga a detenerse con frecuencia. Se endurecen rápidamente al trabajarlas.
-
303 Comportamiento: Las inclusiones de MnS hacen que la viruta se rompa en pequeños rizos fáciles de manipular. Esto permite:
-
Funcionamiento continuo y automatizado, especialmente en tornos suizos.
-
Menor acumulación de calor en el filo.
-
Se necesita menos fuerza para cortar.
-
Vida útil de la herramienta y acabado de la superficie
Las virutas se desprenden con facilidad y el azufre actúa como un “lubricante” interno, por lo que las herramientas pueden durar entre tres y cinco veces más con el 303 que con el 304.
El 303 ofrece de forma natural un acabado más suave y mate, sin los desgarros ni el desgaste que se producen con el 304. Mantiene de forma constante tolerancias estrictas (por ejemplo, ±0,01 mm) en grandes series de producción.
Tabla 3: Índice de maquinabilidad (AISI B1112 = 100%)
| Aleación | Clasificación: % | Personaje de Chip | Aplicación típica |
| 303 | 75% | Pequeño y frágil | Hacer muchas cosas a la vez |
| 304 | 45% | Largo y fibroso | Fabricación general |
| 316 | 40% | Duro y fibroso | Piezas para uso marítimo |
| 17-4PH | 50% | Medio, duro | Ejes de gran resistencia |
Directrices para el mecanizado CNC del acero inoxidable 303
El 303 es bastante flexible, pero ajustar el proceso al detalle puede suponer un gran ahorro.
1. Elegir las herramientas adecuadas
-
Carburo: Las herramientas de metal duro estándar, sin recubrimiento o con recubrimiento de TiAlN, funcionan muy bien.
-
Geometría: Para cortar el metal de forma limpia, utiliza ángulos de inclinación positivos.
-
Nitidez: Para evitar el endurecimiento por deformación, mantén las herramientas afiladas. Sin embargo, el 303 se endurece mucho menos que el 304.
2. Ajustes de corte
-
Velocidad: El 303 se puede utilizar a velocidades superficiales (SFM) más altas que el 304, lo que significa que se puede trabajar más.
-
Refrigerante: El líquido refrigerante a alta presión resulta útil, pero no es tan importante como en el caso del acero 304, ya que las virutas se desprenden con facilidad. En el mecanizado suizo se suele utilizar aceite para facilitar el deslizamiento.
3. Torneado y fresado
-
Giro: El 303 es ideal para el torneado. El mecanizado suizo es el método habitual para piezas torneadas de diámetro reducido y formas complejas, como tornillos, pasadores y casquillos.
-
Molienda: Se fresa bien, pero al hacer cavidades profundas puede llegar a calentarse.
El acero inoxidable 303 presenta algunas limitaciones (límites críticos).
Las ventajas e inconvenientes del diseño del modelo 303 son muy evidentes. Si se utiliza de forma incorrecta, puede provocar un fallo grave.
1. Menor resistencia a la corrosión
Las inclusiones de azufre provocan pequeñas grietas en la superficie.
El 303 se oxida y se pica mucho más rápido que el 304 en entornos húmedos, salinos o marinos. A menudo presenta una capa de óxido de color “jengibre”.
Restricción: No utilices el producto 303 en accesorios náuticos ni en elementos arquitectónicos exteriores que vayan a estar expuestos a la lluvia.
2. No soldable
No sueldes el 303. El baño de fusión se agrieta cuando se calienta demasiado debido al alto contenido en azufre. La unión quedará débil y presentará agujeros. Si necesitas soldar algo, debes cambiar al 304 o al 316.
3. Normas y reglamentos (alimentarios y médicos)
-
Calidad alimentaria: Por lo general, la NSF/FDA no permite el uso del 303 en superficies que entran en contacto con alimentos, ya que las inclusiones de azufre pueden albergar bacterias y formar picaduras, lo que dificulta la limpieza.
-
Médico: No se suele utilizar para implantes. Por motivos de higiene, son más recomendables los tipos 304V o 316LVM (fundido al vacío).
Guía para elegir entre el acero inoxidable 303 y el 304
Este es el material más habitual que se elige a la hora de encargar trabajos de CNC.
Tabla 4: Comparación entre los aceros de ingeniería 303 y 304
| Característica | Acero inoxidable 303 | Inoxidable 304 | Razonamiento en la toma de decisiones |
| Maquinabilidad | Genial | Bueno / Malo | Utiliza el 303 para las piezas grandes y difíciles de fabricar. |
| Corrosión | Bueno (en interiores) | Muy bien | Utiliza el 304 en entornos húmedos o al aire libre. |
| Soldabilidad | Mal (No te acerques) | Genial | El 304 es ideal para conjuntos soldados. |
| Coste (pieza) | Menos | Más alto | El 303 reduce considerablemente el tiempo de mecanizado. |
| Coste (material) | un poco más alto | Baja | La mayor rapidez en la producción compensa el menor coste de los materiales. |
| Limpieza | Bajo | Alta | Utiliza el 304 para aplicaciones alimentarias, médicas o de vacío. |
La regla general:
-
¿Se trata de una pieza de tornillería (tornillo, tuerca o accesorio) que se utiliza con mucha frecuencia? -> Utiliza el 303.
-
¿Se trata de un depósito para productos químicos o de una caja de chapa soldada? -> Utiliza acero 304.
Usos habituales del acero inoxidable 303
El 303 se utiliza de forma generalizada en sectores que necesitan piezas pequeñas y de gran precisión.
-
Sujetadores: Tuercas, pernos, tornillos y separadores.
-
Automóvil: Casquillos, carcasas de sensores y ejes.
-
Aeroespacial: accesorios que no son esenciales y elementos de la estructura secundaria.
-
Electrónica: Conectores, cuerpos de adaptadores y carcasas fresadas de diseño complejo.
-
Industria en general: Cuerpos de válvulas, boquillas y ejes de bomba (para fluidos que no provocan corrosión).
Aspectos a tener en cuenta en el acabado de superficies y el posprocesamiento
Pulido
El 303 se puede pulir, pero no alcanza el mismo acabado “espejo” que el 304 o el 316. Si se observan de cerca, las inclusiones de azufre pueden parecer pequeños “granos” o picaduras.
Pasivación
Para el 303, se recomienda encarecidamente la pasivación con ácido nítrico o cítrico. Este proceso elimina el hierro y los sulfuros de la superficie, lo que la hace más resistente a la corrosión, al igual que el 304. Sin embargo, para evitar el “ataque repentino” sobre las inclusiones de azufre, a menudo se requieren procesos especiales de pasivación (como el alcalino-alcalino-nítrico).
Resumen: lo que los ingenieros deben recordar
El acero inoxidable 303 es un material pensado para la fabricación. Responde a la pregunta: “¿Cómo podemos fabricar rápidamente 10 000 unidades de esto?”, en lugar de: “¿Cómo podemos mantener esto en el océano durante 100 años?”.”
Recomendaciones importantes:
-
Para reducir los costes unitarios, utiliza el 303 en piezas torneadas con CNC que no estén soldadas y se fabriquen en grandes cantidades.
-
No utilices el 303 en aplicaciones marinas, en contacto con alimentos o en trabajos de soldadura.
-
Para sacar el máximo partido a las piezas de acero 303, es necesario realizar un proceso de pasivación.
-
Diseño para el mecanizado: Aprovecha la estabilidad del 303 para conseguir tolerancias más ajustadas que con el 304.
Los ingenieros pueden aprovechar la rapidez del 303 sin comprometer la calidad del producto, asegurándose de que la elección del material se adapte al método de fabricación y a los límites ambientales.
FAQ
P: ¿Se puede magnetizar el acero inoxidable 303?
R: El n.º 303 también es austenítico y no es magnético cuando está recocido, al igual que el 304. Sin embargo, tras un intenso trabajo en frío (mecanizado), puede volverse ligeramente magnético, aunque no tanto como el 304.
P: ¿Se oxida el 303?
R: No se oxida fácilmente en condiciones normales de uso en interiores, pero se oxida mucho más rápido en entornos húmedos, salinos o al aire libre que el 304. La corrosión por picaduras es la causa más habitual de averías.
P: ¿Se puede utilizar el 303 en equipos destinados a la alimentación?
R: Normalmente no. Las inclusiones de azufre forman pequeñas cavidades en las que pueden acumularse bacterias y que son más difíciles de limpiar. Los aceros inoxidables “aptos para uso alimentario” más comunes son el 304 y el 316.
P: ¿Por qué el 303 no es soldable?
R: El alto contenido en azufre hace que el cordón de soldadura sea “frágil en caliente”, lo que provoca que se agriete al enfriarse. Se pueden unir físicamente dos piezas, pero la unión no será lo suficientemente resistente como para mantenerlas unidas.
P: ¿En qué se diferencian el 303 y el 303Se?
R: El 303Se utiliza selenio en lugar de azufre para facilitar su manipulación. Presenta un acabado superficial ligeramente mejor y se puede someter a estampado en frío, pero es más caro y menos habitual que el 303 estándar.


