
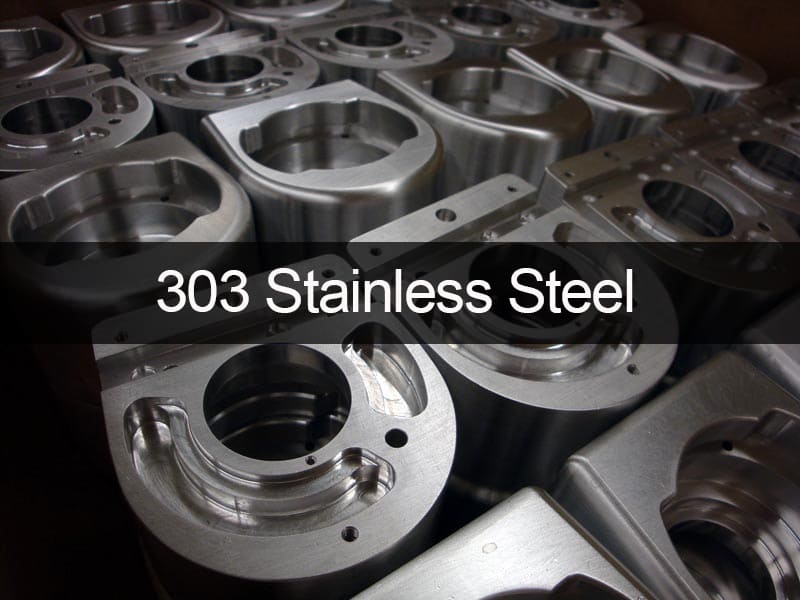
L'acier inoxydable 303 (AISI 303 / UNS S30300) occupe une place unique et durable dans la fabrication moderne. Il s'agit d'un acier inoxydable austénitique qui a été délibérément modifié pour être le meilleur grade “ facile à usiner ”, même si cela implique de perdre une partie de sa résistance à la corrosion et de sa ténacité mécanique. Ce compromis n'est pas un problème ; c'est la raison technique pour laquelle le 303 est encore largement utilisé dans l'usinage CNC de l'acier inoxydable.
Le 303 n'est pas choisi parce qu'il est l'alliage le plus résistant ou le plus résistant à la corrosion d'un point de vue technique. Il est choisi parce qu'il fonctionne très bien avec les machines. Le 303 produit des copeaux courts et bien contrôlés, nécessite moins d'effort de coupe et offre des finitions de surface plus prévisibles que le 304 standard grâce à l'ajout de soufre à la composition chimique de l'alliage. Cela se traduit par des temps de cycle plus courts et une durée de vie d'outil plus longue dans le tournage à grand volume, l'usinage suisse et le fraisage de précision.
Cependant, ces avantages s'accompagnent de limites claires. Les mêmes ajouts de soufre qui facilitent l'usinage rendent également le soudage plus difficile et réduisent la durabilité. L'objectif de cet article est d'expliquer pourquoi les ingénieurs choisissent le 303 et, tout aussi important, quand ils ne devraient pas le faire. Pour utiliser correctement le 303 plutôt que de simplement le choisir par défaut, vous devez savoir comment trouver cet équilibre.
Qu'est-ce que l'acier inoxydable 303 ? Définition et positionnement du matériau ?
L'acier inoxydable 303 est un alliage austénitique modifié conçu pour rendre la fabrication plus efficace. Il fait partie de la famille des séries 300 (chrome-nickel), mais il se distingue par sa conception spécifique pour la fabrication soustractive.
Acier inoxydable austénitique avec une particularité
Comme le 304, le 303 utilise le chrome pour passiver la surface et le nickel pour maintenir la structure austénitique stable. Cela le rend résistant et non magnétique (à l'état recuit).
Le changement important est l'ajout de soufre (S).
-
Le mécanisme : Le soufre crée des inclusions molles de sulfure de manganèse (MnS) réparties dans toute la matrice métallique.
-
Le résultat : Ces inclusions agissent comme des brise-copeaux et des lubrifiants à l'intérieur de l'outil pendant la coupe.
Où se situe le 303 parmi les aciers inoxydables
Le 303 est un alliage conçu pour un objectif spécifique, pas pour un usage général.
-
Comparé au 304 : Usinage 20 à 30 % plus rapide, mais résistance à la corrosion inférieure.
-
Comparé au 316 : Le 316 est beaucoup plus cher et plus difficile à usiner, mais il ne dure pas aussi longtemps en environnement marin.
-
Comparé au 416 : Il est moins susceptible de rouiller que les grades martensitiques faciles à usiner (comme le 416), mais il n'est pas aussi dur.
Définition technique : Le 303 est conçu pour l'usinage, pas pour l'exposition. Choisissez-le lorsque la rentabilité et le contrôle dimensionnel sont plus importants qu'une résistance environnementale maximale.
Quelle est la composition de l'acier inoxydable 303 ?
La chimie du 303 est ce qui le définit. Il n'est pas optimisé pour la pureté, mais pour sa capacité à être transformé.
Tableau 1 : Composition chimique typique (% en poids)
| Élément | Au moins % | Maximum % | Poste d'ingénieur |
| Chrome (Cr) | 17 | 19 | forme la couche d'oxyde passive qui protège contre la corrosion. |
| Nickel (Ni) | 8 | 10 | stabilise l'austénite et le rend plus résistant et plus flexible. |
| Soufre (S) | 0.15 | 0.35 | Différenciateur clé. Crée des inclusions de MnS pour casser les copeaux. |
| Manganèse (Mn) | – | 2 | Se combine avec le soufre pour former de bonnes inclusions. |
| Phosphore (P) | – | 0.2 | Un élément trace qui améliore l'usinabilité. |
| Carbone (C) | – | 0.15 | maintenu faible pour garder le matériau flexible. |
| Fer (Fe) | Solde | Matrice de base. |
Le coût technique du soufre
Les inclusions de MnS fragmentent la couche continue d'oxyde de chrome qui protège l'acier inoxydable, mais le soufre rend le matériau facile à couper.
-
Conséquence 1 : La corrosion par piqûres démarre plus facilement à ces endroits où se trouvent les inclusions.
-
Conséquence 2 : Les inclusions augmentent les niveaux de contrainte, ce qui réduit la durée de vie du matériau.
Par conséquent, le soufre provoque une “ fissuration à chaud ” lors du soudage, ce qui rend le 303 presque impossible à souder.
Ce que signifient les chiffres pour les propriétés mécaniques et physiques
Les ingénieurs doivent considérer les propriétés du 303 en fonction de leur utilisation : pour la fabrication de pièces tournées de précision, d'arbres et de raccords. Il est résistant, mais pas de la même manière que le 304 ou le 17-4PH.
Propriétés mécaniques (état recuit)
Tableau 2 : Comparaison des propriétés mécaniques
| Propriété | Acier inoxydable 303 | Inox 304 | Interprétation technique |
| Résistance à la traction | ~620 MPa (90 ksi) | ~515 MPa (75 ksi) | Le 303 est légèrement plus résistant à l'état recuit en raison de sa teneur en soufre et en phosphore. |
| Limite d'élasticité | ~240 MPa (35 ksi) | ~205 MPa (30 ksi) | Suffisant pour les fixations et les structures non critiques. |
| Étirements | 35–50% | 40 à 60 % | Moins de ductilité. Le 303 ne s'étire pas autant avant de se rompre. |
| Dureté Brinell | environ 160 HB | environ 150 HB | La dureté est à peu près la même, et les machines fonctionnent bien sans être trop molles ou gommeuses. |
| Limite de fatigue | Inférieur | Supérieur | N’utilisez pas le 303 pour des pièces soumises à de fortes charges cycliques (vibrations). |
Conseil de conception : N’utilisez pas le 303 pour des pièces qui seront pliées ou formées à froid. Les pièces se fissureront également lors du pliage en raison des inclusions qui cassent les copeaux.
Pourquoi l’acier inoxydable 303 fonctionne si bien (d’un point de vue CNC)
Le 303 est la référence en matière d“” usinabilité » dans la famille austénitique de la fabrication CNC.
Contrôle et stabilité des copeaux
-
Comportement du 304/316 : Ces alliages produisent des copeaux longs, filandreux et tenaces qui ressemblent à des “ nids d’oiseaux ” et s’enroulent autour de l’outil et de la pièce. Cela signifie que vous devez vous arrêter souvent. Ils se durcissent rapidement lorsqu’on les travaille.
-
Comportement du 303 : Les inclusions de MnS font que le copeau se brise en petits copeaux enroulés faciles à gérer. Cela permet :
-
Un fonctionnement continu et automatisé, en particulier sur les tours à poupée mobile.
-
Moins d’accumulation de chaleur au niveau de l’arête de coupe.
-
Moins de force nécessaire pour couper.
-
Durée de vie de l’outil et finition de surface
Les copeaux se cassent facilement, et le soufre agit comme un “ lubrifiant ” interne, de sorte que les outils peuvent durer trois à cinq fois plus longtemps dans le 303 que dans le 304.
Le 303 produit naturellement une finition plus lisse et mate, sans déchirure ni grippage comme avec le 304. Il maintient constamment des tolérances serrées (par exemple, ±0,01 mm) sur de grandes séries de production.
Tableau 3 : Indice d’usinabilité (AISI B1112 = 100%)
| Alliage | Indice % | Personnage de Chip | Application typique |
| 303 | 75% | Petit et fragile | Usiner beaucoup de pièces à la fois |
| 304 | 45% | Long, filandreux | Fabrication générale |
| 316 | 40% | Dur et filandreux | Pièces pour usage marin |
| 17-4PH | 50% | Moyen, dur | Arbres à haute résistance |
Directives d’usinage de l’acier inoxydable 303 CNC
Le 303 est tolérant, mais un réglage fin du processus peut permettre d’économiser beaucoup d’argent.
Choix des bons outils
-
Carbure : Les outils en carbure standard sans revêtement ou avec un revêtement TiAlN fonctionnent très bien.
-
Géométrie : Pour couper le métal proprement, utilisez des angles de coupe positifs.
-
Netteté : Pour éviter l’écrouissage, gardez vos outils bien affûtés. Cependant, le 303 se durcit beaucoup moins que le 304.
Paramètres de coupe
-
Vitesse : Vous pouvez usiner le 303 à des vitesses de surface (SFM) plus élevées que le 304, ce qui signifie que vous pouvez produire davantage.
-
Liquide de refroidissement : Le liquide de refroidissement haute pression est utile mais moins important qu’avec le 304 car les copeaux sortent facilement. L’huile est souvent utilisée dans l’usinage à poupée mobile pour améliorer le glissement.
Tournage et fraisage
-
Tournage : Le 303 est excellent en tournage. C’est le matériau standard pour les pièces tournées de petit diamètre et aux formes complexes, comme les vis, les goupilles et les bagues.
-
Fraisage : Il se fraise bien, mais les poches profondes peuvent encore générer de la chaleur.
L’acier inoxydable 303 présente certaines limites (frontières critiques).
Les compromis techniques du 303 sont très clairs. S’il est mal utilisé, il peut provoquer une défaillance majeure.
Moins de résistance à la corrosion
Les inclusions de soufre créent de minuscules ruptures dans la surface.
Le 303 rouillera et se piquera beaucoup plus vite que le 304 dans les environnements humides, salés ou marins. Il développe souvent une rouille “ gingembre ”.
Restriction : N’utilisez pas le 303 pour la quincaillerie marine ou les éléments architecturaux extérieurs exposés à la pluie.
Non soudable
Ne soudez pas le 303. Le bain de soudure se fissure lorsqu’il devient trop chaud en raison de la teneur élevée en soufre. Le joint sera faible et poreux. Vous devez passer au 304 ou au 316 si vous devez souder quelque chose.
Règles et réglementations (alimentaire et médical)
-
Qualité alimentaire : La NSF/FDA n'autorise généralement pas le 303 pour les surfaces en contact avec des aliments, car les inclusions de soufre peuvent abriter des bactéries et provoquer des piqûres, rendant le nettoyage difficile.
-
Médical : Il n'est pas souvent utilisé pour les implants. Pour la propreté, le 304V ou le 316LVM (Vacuum Melted) sont meilleurs.
Un guide pour choisir entre l'acier inoxydable 303 et 304
C'est le choix de matériau le plus courant pour les travaux CNC.
Tableau 4 : Comparaison technique entre le 303 et le 304
| Fonctionnalité | Acier inoxydable 303 | Inox 304 | Raisonnement de décision |
| Usinabilité | Super ! | Bon / Mauvais | Utilisez le 303 pour les pièces grandes et difficiles à fabriquer. |
| Corrosion | Bon (Intérieur) | Très bon | Utilisez le 304 dans les environnements humides ou extérieurs. |
| Soudabilité | Mauvais (À éviter) | Super ! | Le 304 est excellent pour les assemblages soudés. |
| Coût (Pièce) | Moins | Supérieur | Le 303 réduit considérablement le temps d'usinage. |
| Coût (Matériau) | Légèrement plus élevé | Inférieur | Une production plus rapide compense le coût inférieur du matériau. |
| Propreté | Faible | Élevé | Utilisez le 304 pour les applications alimentaires, médicales ou sous vide. |
La règle empirique :
-
S'agit-il d'une pièce de machine à décolleter (boulon, écrou ou raccord) fortement sollicitée ? → Utilisez le 303.
-
S'agit-il d'un réservoir chimique ou d'une boîte en tôle soudée ? → Utilisez le 304.
Utilisations courantes de l'acier inoxydable 303
Le 303 est utilisé partout dans les industries qui nécessitent des pièces petites et précises.
-
Éléments de fixation : Écrous, boulons, vis et entretoises.
-
Automobile : Bagues, boîtiers de capteurs et arbres.
-
Aérospatiale : Raccords non critiques et éléments de structure secondaire.
-
Électronique : Connecteurs, corps d'adaptateurs et boîtiers fraisés complexes.
-
Industrie générale : Corps de vannes, buses et arbres de pompes (pour les fluides non corrosifs).
Points à considérer pour la finition de surface et le post-traitement
Polissage
Le 303 peut être poli, mais il n'atteindra pas la même finition “ miroir ” que le 304 ou le 316. En y regardant de près, les inclusions de soufre peuvent ressembler à de minuscules “ grains ” ou piqûres.
Passivation
Pour le 303, la passivation à l'acide nitrique ou citrique est fortement recommandée. Elle élimine le fer et les sulfures de la surface, améliorant la résistance à la corrosion, comme le 304. Mais pour éviter “ l'attaque éclair ” sur les inclusions de soufre, des procédés de passivation spéciaux (comme alcalin-alcalin-nitrique) sont souvent nécessaires.
Résumé — Ce que les ingénieurs doivent garder à l'esprit
L'acier inoxydable 303 est un matériau conçu pour la fabrication. Il répond à la question “ Comment fabriquer rapidement 10 000 de ces pièces ? ” plutôt qu'à “ Comment pouvons-nous le conserver dans l'océan pendant 100 ans ? ”
Suggestions importantes :
-
Pour réduire les coûts unitaires, utilisez le 303 pour les pièces décolletées CNC non soudées et produites en grandes quantités.
-
N'utilisez pas le 303 pour les applications marines, de contact alimentaire ou soudées.
-
La passivation doit être exigée pour tirer le meilleur parti des pièces en 303.
-
Conception pour l'usinage : Utilisez la stabilité du 303 pour maintenir des tolérances plus serrées qu'avec le 304.
Les ingénieurs peuvent tirer parti de la rapidité du 303 sans nuire à la qualité du produit en s'assurant que le choix du matériau correspond à la méthode de fabrication et aux limites environnementales.
FAQ
Q : L'acier inoxydable 303 peut-il être magnétisé ?
R : Non. Le 303 est également austénitique et non magnétique à l'état recuit, tout comme le 304. Mais après un écrouissage important (usinage), il peut devenir légèrement magnétique, mais moins que le 304.
Q : Le 303 rouille-t-il ?
R : Il ne rouille pas facilement dans les environnements intérieurs normaux, mais il rouille beaucoup plus rapidement dans les environnements humides, salés ou extérieurs que le 304. La piqûration est le mode de défaillance le plus courant.
Q : Est-il acceptable d'utiliser le 303 sur des équipements alimentaires ?
R : Généralement non. Les inclusions de soufre créent de minuscules piqûres qui peuvent retenir les bactéries et sont plus difficiles à nettoyer. Les aciers inoxydables “ qualité alimentaire ” les plus courants sont le 304 et le 316.
Q : Qu'est-ce qui rend le 303 non soudable ?
R : La teneur élevée en soufre rend le cordon de soudure “ fragile à chaud ”, ce qui provoque des fissures lors du refroidissement. On peut physiquement assembler deux pièces, mais le joint ne sera pas assez résistant pour les maintenir ensemble.
Q : Quelle est la différence entre le 303 et le 303Se ?
R : Le 303Se utilise du sélénium au lieu du soufre pour faciliter son usinage. Il offre un état de surface légèrement meilleur et peut être refoulé à froid, mais il coûte plus cher et est moins courant que le 303 standard.


